
6CNC · Piezas de acero personalizadas
Acero para herramientas D2
Mecanizado CNC
Acero para herramientas de alta resistencia al desgaste para matrices, punzones, utillajes y componentes de precisión endurecidos
El D2 es un acero para herramientas de trabajo en frío de alto carbono y cromo, conocido por su excelente resistencia al desgaste y elevada dureza alcanzable.
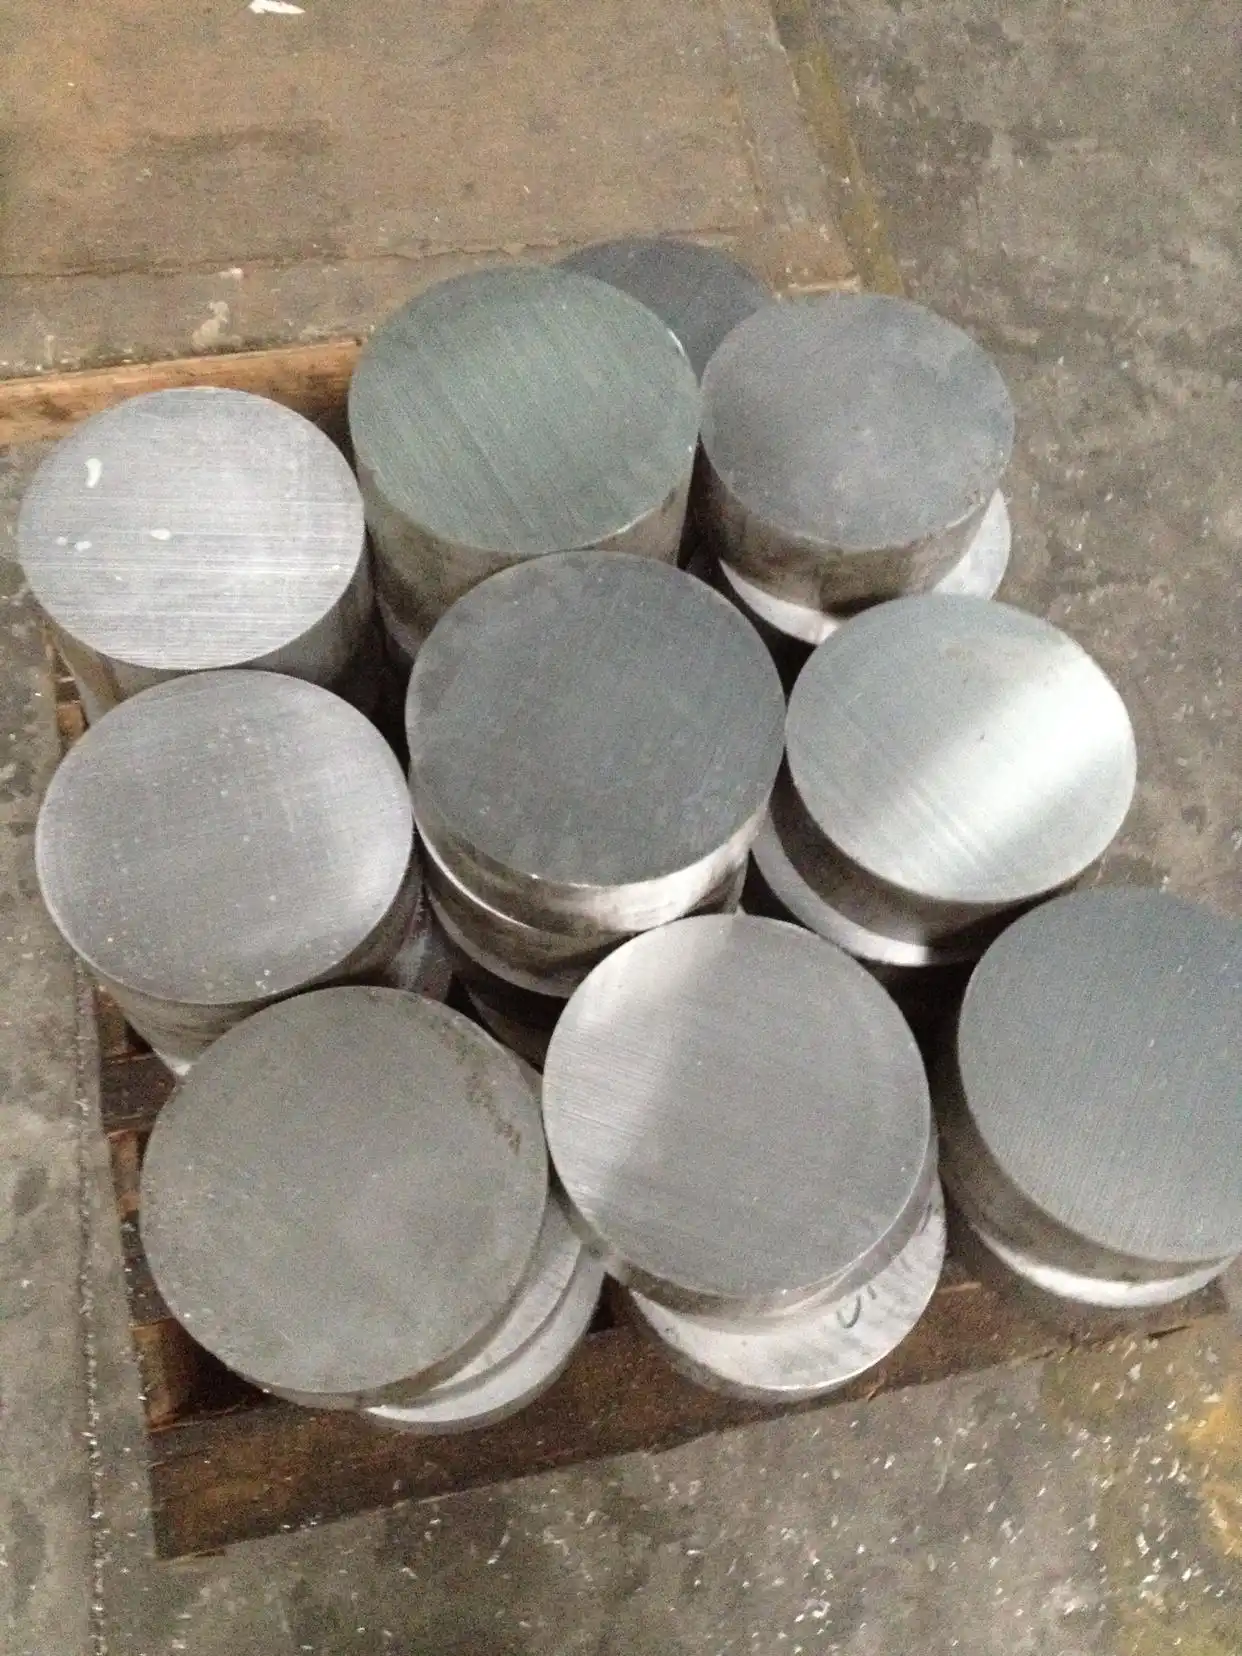
Piezas personalizadas de acero para herramientas D2 con 6CNC
Se utiliza habitualmente para matrices, punzones, insertos de desgaste, cuchillas de cizalla, herramientas de conformado, calibres, componentes de utillaje, piezas de desgaste de precisión, cuchillas industriales y elementos de máquina endurecidos.
El D2 no se elige por ser fácil de mecanizar. Se elige porque, tras un tratamiento térmico adecuado, proporciona una superficie de trabajo dura y resistente al desgaste capaz de soportar contacto y abrasión repetidos.
Por qué el D2 se comporta de forma distinta al acero ordinario
El D2 contiene niveles altos de carbono y cromo. Su microestructura contiene carburos duros que aportan resistencia al desgaste, pero también aumentan el desgaste de las herramientas de corte.
Incluso recocido, mecanizar D2 es más exigente que mecanizar 1018, 1045 o 4140 recocido. Una vez endurecido, el mecanizado convencional resulta considerablemente más difícil.
Esto conduce a la ruta de fabricación habitual: mecanizar en blando → tratar térmicamente → rectificar / electroerosionar / acabar en duro.
Los valores del material son referencias típicas, no valores admisibles de diseño. Confirme la especificación aplicable, la forma del material de partida, el certificado del material y el estado de tratamiento térmico de su pieza.
Dureza típica
El D2 recocido es relativamente blando para mecanizar. Tras temple y revenido, suele utilizarse entre la parte alta de los 50 HRC y la parte baja de los 60 HRC, según la resistencia al desgaste y tenacidad requeridas.
La dureza máxima no siempre es lo mejor. Un punzón puede necesitar una dureza y estrategia de revenido distintas a las de una placa de desgaste o un inserto de conformado.
Mecanizado de D2 recocido
El D2 recocido puede fresarse, tornearse, taladrarse y roscarse, pero el desgaste de herramienta es mayor que con aceros de uso general.
Se recomiendan herramientas de metal duro, montaje rígido, poco voladizo, velocidad superficial controlada, refrigerante suficiente, carga de viruta estable, evitar el rozamiento y sustituir herramientas antes de que aparezca deriva dimensional.
Las cavidades profundas y fresas pequeñas pueden resultar especialmente exigentes.
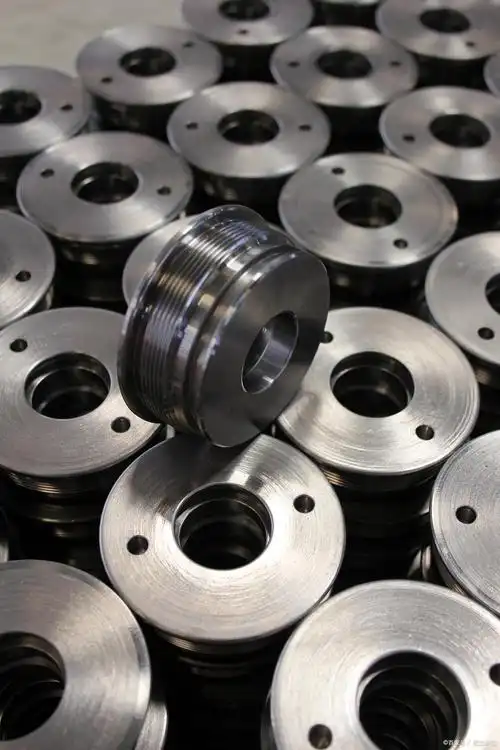
Dejar sobremedida para el tratamiento térmico
Las piezas de precisión de D2 rara vez se terminan completamente antes del temple.
Una ruta típica es:
- Mecanizar en desbaste
- Realizar el semiacabado
- Taladrar agujeros no críticos
- Dejar sobremedida de rectificado en superficies de precisión
- Tratar térmicamente
- Revenir
- Rectificar
- Electroerosionar por hilo o electroerosión por penetración detalles finos si es necesario
- Inspección final
La sobremedida debe bastar para eliminar los movimientos del tratamiento térmico sin generar tiempo de rectificado innecesario.
Mecanizado de D2 endurecido
Cuando el D2 alcanza aproximadamente 58–62 HRC, la mayoría del fresado y taladrado convencional pierde eficiencia.
Los métodos de acabado típicos incluyen rectificado plano, rectificado cilíndrico, electroerosión por hilo, electroerosión por penetración y operaciones seleccionadas de fresado en duro con herramientas de metal duro adecuadas y rigidez de máquina.
D2 frente a acero para herramientas A2
El D2 suele ofrecer mayor resistencia al desgaste y contenido de carburos, pero menor tenacidad y mecanizado más difícil.
El A2 suele ofrecer mayor tenacidad, mejor resistencia al desconchado y mecanizado más fácil.
La elección correcta depende del modo de fallo. Si la herramienta se desgasta, puede ayudar el D2. Si se astilla o agrieta, puede ser mejor el A2.
D2 frente a inoxidable 440C
Ambos pueden alcanzar elevada dureza.
El 440C se elige cuando importan el comportamiento inoxidable, el servicio en rodamientos o la resistencia a la corrosión. El D2 se elige cuando predomina el desgaste del utillaje en matrices, punzones, cizallas o insertos de desgaste.
Piezas habituales de D2
- Matrices de estampación
- Punzones
- Insertos de conformado
- Cuchillas de cizalla
- Placas de desgaste
- Componentes de guía
- Cuchillas industriales
- Calibres
- Bloques de utillaje
- Insertos de molde
- Componentes de corte longitudinal
- Casquillos de desgaste de precisión
Tratamiento térmico y deformación
El D2 es un acero para herramientas de endurecimiento al aire y suele presentar menor deformación que los aceros templados en aceite, aunque sigue habiendo cambios dimensionales.
El riesgo aumenta con secciones delgadas, geometría asimétrica, arranque desigual de material, transiciones bruscas, grandes diferencias de sección y tensiones residuales de mecanizado.
El alivio de tensiones antes del endurecimiento final puede ser útil para utillajes intensamente mecanizados.
Quemado por rectificado e integridad superficial
El D2 duro es sensible a malas prácticas de rectificado. El calor excesivo puede causar quemado de revenido, ablandamiento superficial, reendurecimiento, microgrietas y tensiones residuales de tracción.
Por ello, el rectificado debe controlar selección de muela, diamantado, refrigerante, avance y profundidad de corte. El aspecto superficial por sí solo no demuestra que una superficie de herramienta endurecida esté íntegra.
Inspección de utillajes de D2
Las características críticas típicas incluyen planitud, paralelismo, perfil, holgura entre punzón y matriz, posición de agujeros, espesor, rugosidad superficial, dureza y estado de los bordes.
6CNC puede combinar medición por MMC con rectificado, electroerosión y documentación de dureza según se requiera.
¿Por qué 6CNC para acero para herramientas D2?
Los componentes de D2 necesitan una ruta de fabricación coordinada, no solo fresado CNC.
6CNC ofrece mecanizado CNC en blando, coordinación de tratamiento térmico, rectificado plano, rectificado cilíndrico, rectificado sin centros cuando procede, electroerosión por hilo, inspección de precisión, utillajes para prototipos y series pequeñas, más de 9 ingenieros de calidad y más de 20 instrumentos de inspección.
Envíe su plano de D2 con dureza final, requisitos de tratamiento térmico, necesidades de electroerosión/rectificado y tolerancias críticas.
Preguntas frecuentes sobre mecanizado CNC de acero para herramientas D2
¿Es difícil mecanizar el acero para herramientas D2?
Sí. Incluso recocido, el D2 es más abrasivo que el acero de uso general por su alto contenido de carburos. El D2 endurecido es considerablemente más difícil.
¿Qué dureza tiene el D2 después del tratamiento térmico?
Muchas aplicaciones utilizan D2 aproximadamente entre la parte alta de los 50 HRC y la parte baja de los 60 HRC, según la resistencia al desgaste y tenacidad requeridas.
¿Se puede fresar el D2 endurecido?
Sí, en algunas aplicaciones con herramientas modernas de fresado en duro y máquinas rígidas, pero rectificado y electroerosión suelen ser más económicos para características de precisión de alta dureza.
¿El D2 es acero inoxidable?
El D2 contiene mucho cromo, pero su comportamiento frente a la corrosión no equivale al de inoxidables convencionales como 304, 316 o 440C.
¿Es bueno el D2 para punzones y matrices?
Sí. La alta resistencia al desgaste es una de sus principales ventajas.
¿Debe rectificarse el D2 después del tratamiento térmico?
Para superficies planas o cilíndricas con tolerancias ajustadas, rectificar después del endurecimiento es un enfoque habitual.
Del plano a la pieza terminada
01
Comparta sus archivos
Envíe su modelo CAD, plano controlado, cantidad y estado especificado del acero.
02
Confirme la ruta
Revise conjuntamente el material de partida, mecanizado, tratamiento térmico, acabado e inspección.
03
Mecanice y termine
Fabrique la pieza según el plano acordado, teniendo en cuenta cualquier movimiento por tratamiento térmico.
04
Inspeccione y entregue
Verifique las dimensiones requeridas y proporcione la documentación de inspección acordada.
Comparar calidades de acero
Compare también: Acero inoxidable 304 · Acero inoxidable 316 · Acero inoxidable 17-4 PH · Acero inoxidable 420 · Acero inoxidable 440C
Servicios relacionados de 6CNC
- Servicios de fresado CNC
- Servicios de torneado CNC para piezas de revolución de precisión
- Mecanizado CNC de 5 ejes para piezas complejas con múltiples caras
- Servicios de rectificado cilíndrico para piezas de precisión
- Servicios de rectificado plano para piezas de precisión
- Servicios de electroerosión por hilo
- Acabado superficial
- Garantía de calidad
Comience su proyecto con 6CNC
Revisemos su pieza de acero para herramientas D2.
Comparta el plano y las condiciones de servicio para una revisión de mecanizado y presupuesto específica del proyecto.
Incluya en su consulta
- CAD 3D y plano PDF controlado
- Calidad del acero, estado del material de partida y especificación aplicable
- Cantidad y objetivo de entrega
- Tratamiento térmico, dureza y dimensiones críticas
- Acabado superficial y requisitos de inspección