
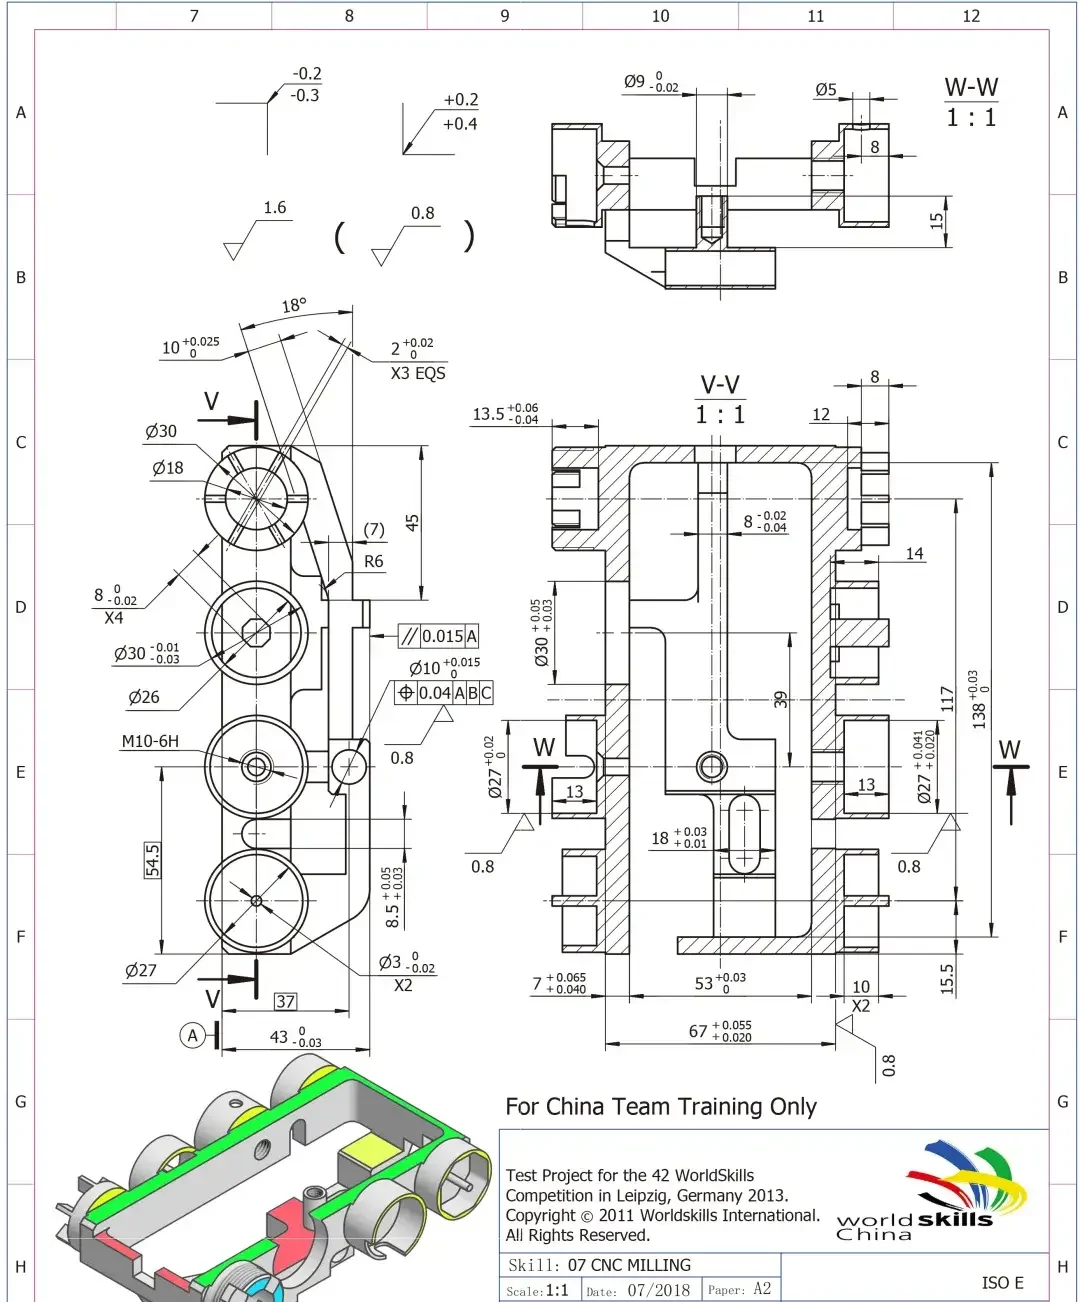
Ein Teil kann im CAD sauber wirken und an der Maschine Probleme verursachen. Das sehen wir oft bei ersten Entwürfen, die funktional passen, aber Werkzeugzugang, Spannung, Toleranzketten oder Prüfung vernachlässigen. Hier hilft DFM für CNC-Bearbeitung. Es verwässert den Entwurf nicht, sondern ermöglicht das tatsächlich benötigte Teil zu tragbaren Kosten und Lieferzeiten.
Für Produktteams ist DFM mehr als Technik. Es beeinflusst Angebotsgenauigkeit, Ausschuss, Termine und gleichbleibende Qualität vom Prototyp zur Kleinserie. Ein Merkmal mit zwei zusätzlichen Aufspannungen oder Sonderwerkzeug kann herstellbar sein. Entscheidend ist, ob es das zusätzliche Risiko und die Kosten rechtfertigt.
Was DFM für CNC-Bearbeitung tatsächlich bedeutet
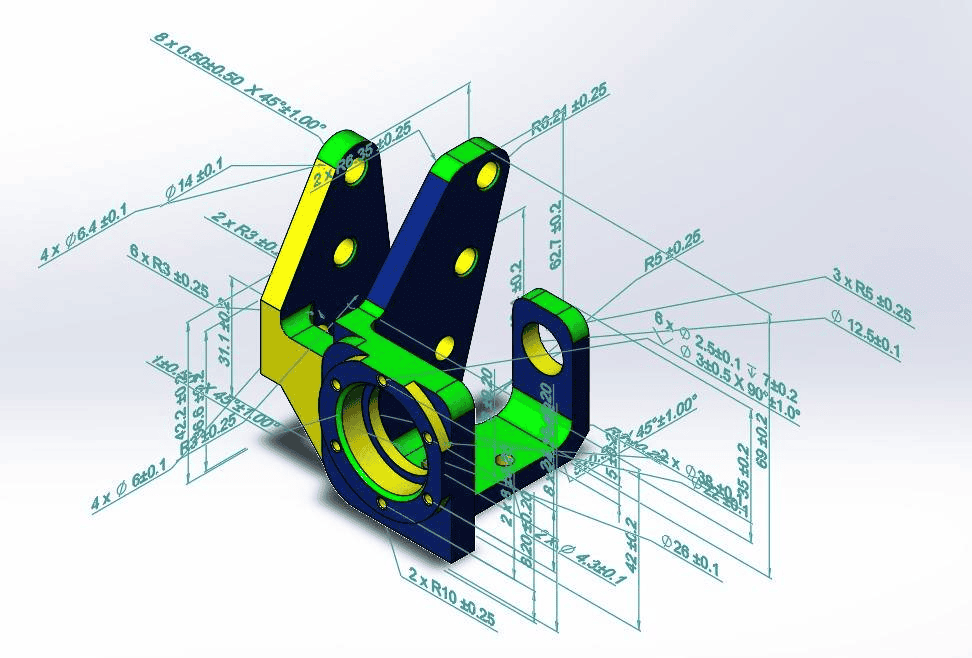
Praktisch passt DFM den Entwurf vor Fertigungsbeginn an reale Bearbeitungsgrenzen an. Wir prüfen Geometrie, Toleranzen, Werkstoff, Oberfläche, Bohrungskonzept und Bezugssystem. Dann fragen wir: Lässt sich das Teil wiederholbar bearbeiten, eindeutig prüfen und termingerecht ohne unnötige Kosten liefern?
Der letzte Punkt ist wichtig. Viele Teile sind technisch machbar, weniger sind einfach konstant herzustellen. Was als einzelner Prototyp mit erfahrenem Programmierer gelingt, kann bei zehn, fünfzig oder hundert gleichen Teilen instabil werden.
Deshalb sollte DFM vor der endgültigen Bestellung stattfinden. Frühe CAD-Änderungen kosten wenig, Änderungen nach Einrichtung, Werkzeugbau oder Teilfertigung deutlich mehr.
Die größten konstruktiven Kostentreiber
Toleranzen haben meist den größten Einfluss. Enge Vorgaben für die ganze Zeichnung erhöhen Bearbeitungs- und Prüfzeit schnell. Häufig benötigen nur wenige Schnittstellen wie Lagerpassungen, Dichtflächen oder Ausrichtmerkmale hohe Präzision. Unkritische Maße lassen sich ohne Funktionsverlust erweitern.
Das verändert das Angebot. ±0,002 mm können an bestimmten kontrollierten Merkmalenerreichbar sein, sollten aber bewusst vergeben werden. Bei nahezu schleifgenauen Anforderungen am ganzen Teil benötigt der Lieferant möglicherweise langsamere Vorschübe, stabilere Vorrichtungen, laufende Messungen und zusätzliche Schlichtgänge.
Ein weiteres Problem ist Merkmalstiefe. Tiefe Taschen, schmale Nuten und kleine Innenradien erzwingen lange Werkzeuge. Deren Durchbiegung beeinträchtigt Oberfläche, Genauigkeit und Zykluszeit. Größere Innenradien oder weniger Tiefe machen dasselbe Teil oft wesentlich stabiler bearbeitbar.
Auch Wandstärken verdienen Aufmerksamkeit. Dünne Wände können schwingen, sich unter Spannlast biegen oder beim Abtragen bewegen. Aluminiumteile sind bei hohen ungestützten Wänden besonders anfällig. Etwas mehr Stärke oder eine geänderte Bearbeitungsfolge löst das oft mit geringer Auswirkung auf Gewicht und Funktion.
Warum einfache Geometrie meist gewinnt
Komplexe Geometrie ist nicht grundsätzlich schlecht. Fünfachsbearbeitung ermöglicht viele anspruchsvolle Formen. Komplexität sollte aber begründet sein. Kann ein Standardfräser ein Merkmal in einer Aufspannung erzeugen, ist das meist besser als eine modellierte Form mit Spezialprogrammierung und zusätzlichem Umpositionieren.
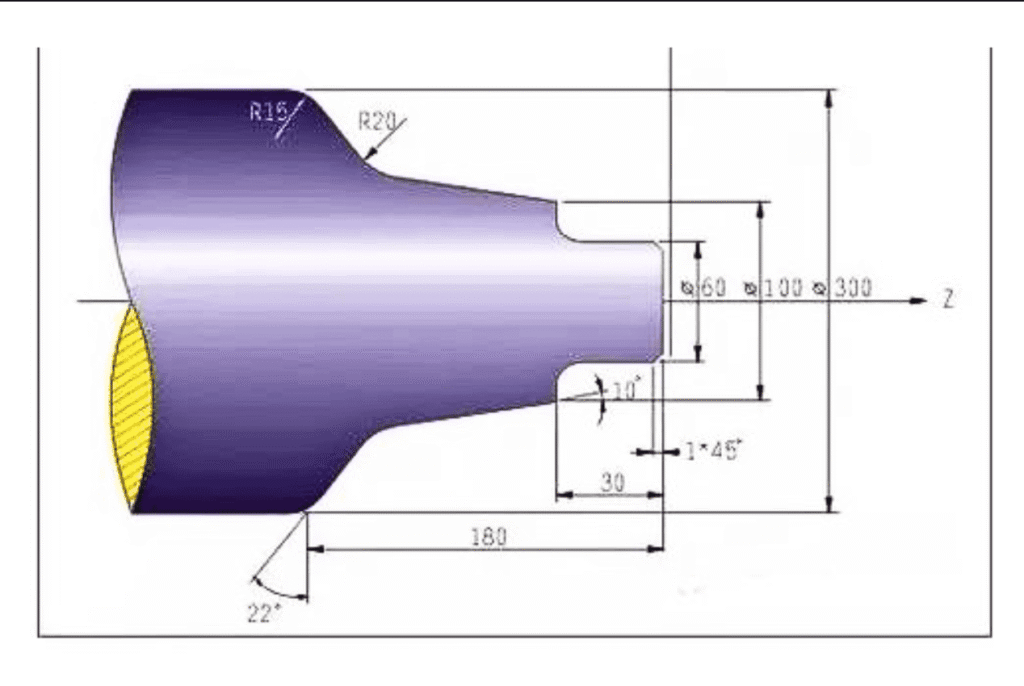
Innenecken sind ein klassisches Beispiel. CNC-Fräswerkzeuge sind rund, scharfe Innenecken daher ungünstig. Braucht das Gegenstück keine zwingend rechteckige Ecke, erleichtert ein sinnvoller Radius Bearbeitung und Messung. Ist die scharfe Ecke funktional notwendig, können Erodieren, Freistich oder eine geänderte Montageschnittstelle erforderlich sein.
Auch Gewinde werden überdimensioniert. Sehr kleine Gewinde in harten Werkstoffen erhöhen Bruchrisiken. Übermäßige Tiefe bringt ab einem Punkt wenig zusätzliche Festigkeit. Bei vielen Metallen genügen etwa 1 bis 1,5 Durchmesser Eingriffslänge; mehr verursacht oft nur zusätzliche Zeit.
Die Werkstoffwahl beeinflusst mehr als Festigkeit
Festigkeit, Korrosionsbeständigkeit, Leitfähigkeit und Gewicht sind berechtigte Auswahlkriterien. Zerspanbarkeit sollte dennoch dazugehören.
Aluminium 6061 ist verbreitet, weil es Kosten, Bearbeitbarkeit und Leistung ausbalanciert. Edelstahl bietet Korrosionsschutz, benötigt aber meist mehr Zeit und verursacht mehr Werkzeugverschleiß. Titan liefert hervorragende spezifische Festigkeit, erhöht jedoch Zyklus- und Werkzeugkosten schnell.
Kunststoffe brauchen dieselbe Prüfung. POM, PTFE, PEEK und Acryl verhalten sich unterschiedlich. Manche halten enge Toleranzen gut, andere bewegen sich bei Wärme oder splittern an dünnen Bereichen. Bei anspruchsvoller Ebenheit oder Optik reduziert die richtige Sorte Risiken vor dem ersten Schnitt.
Für Käufer wird DFM hier zur wirtschaftlichen Entscheidung. Ein Materialwechsel kann Bearbeitungszeit, Ausschuss und Lieferzeit senken, ohne die Produktleistung zu beeinträchtigen. Das hängt vom Einsatz ab, bietet aber oft reale Chancen.
DFM für CNC beginnt bei der Aufspannungszahl
Jede zusätzliche Aufspannung verursacht Zeit und Schwankung. Das Teil muss neu lokalisiert, die Ausrichtung geprüft und die Bezugskonsistenz zwischen Arbeitsgängen gesichert werden. Mehr Aufspannungen bedeuten nicht automatisch schlechte Qualität, schaffen aber zusätzliche Fehlermöglichkeiten.
Bei Zeichnungsprüfungen betrachten wir früh die nötigen Orientierungen. Lässt sich ein Merkmal in eine vorhandene Bearbeitungsrichtung verlegen, wird die Fertigung einfacher. Stimmen Bezüge mit tatsächlicher Spannung und Prüfung überein, steigt die Konstanz.
Besonders wichtig ist das bei Kleinserien. Einrichtzeit kann hier die Stückkosten dominieren. Vier statt zwei Aufspannungen sehen in der Zeichnung vielleicht kaum anders aus, zeigen sich aber im Angebot.
Bohrungsgestaltung macht viele Teile teuer
Bohrungen wirken einfach, verursachen aber vermeidbare Probleme. Sehr tiefe kleine Löcher sind langsamer zu bohren und schwerer zu entspanen. Enge Positionstoleranzen zwischen Lochbildern erfordern sorgfältige Spannung und Antastung. Querbohrungen, unterbrochene Bohrungen und schräge Eintrittsflächen erhöhen die Komplexität rasch.
Standardbohrer- und Gewindegrößen helfen meist. Geriebene Löcher, Passstiftbohrungen und Präzisionspassungen sollten Stellen vorbehalten bleiben, deren Ausrichtung oder Montagefunktion davon abhängt.
Achten Sie auch auf klare Angaben. Gemischte Bohrungs- und Gewindetiefen, Plansenkungen und enge Positionstoleranzen ohne klare Bezugsstrategie verlangsamen Programmierung und Prüfung. Eine bessere Zeichnung kann den Termin bereits vor Bearbeitungsbeginn verkürzen.
Oberfläche und Optik brauchen klare Prioritäten
Nicht jede Fläche benötigt dasselbe Finish. Dennoch verlangen viele Zeichnungen überall denselben Standard und erzwingen unnötige Nacharbeit an verdeckten oder nichtfunktionalen Flächen.
Benötigt eine Dichtfläche feines Finish, kennzeichnen Sie diese. Muss eine Sichtseite nach dem Eloxieren sauber aussehen, definieren Sie den Optikstandard. Sind Werkzeugspuren in einer verdeckten Tasche erlaubt, sagen Sie das ebenfalls. Gezielte Präzision ist gutes DFM, pauschale Präzision wird zum Kostenfaktor.
Dasselbe gilt für Kanten. Oft genügt ein allgemeiner Kantenbruchhinweis. Individuelle Bedingungen an jedem Merkmal verwirren, sofern keine echte Sicherheits- oder Montagefunktion besteht.
Wie gute DFM-Rückmeldung des Lieferanten aussieht
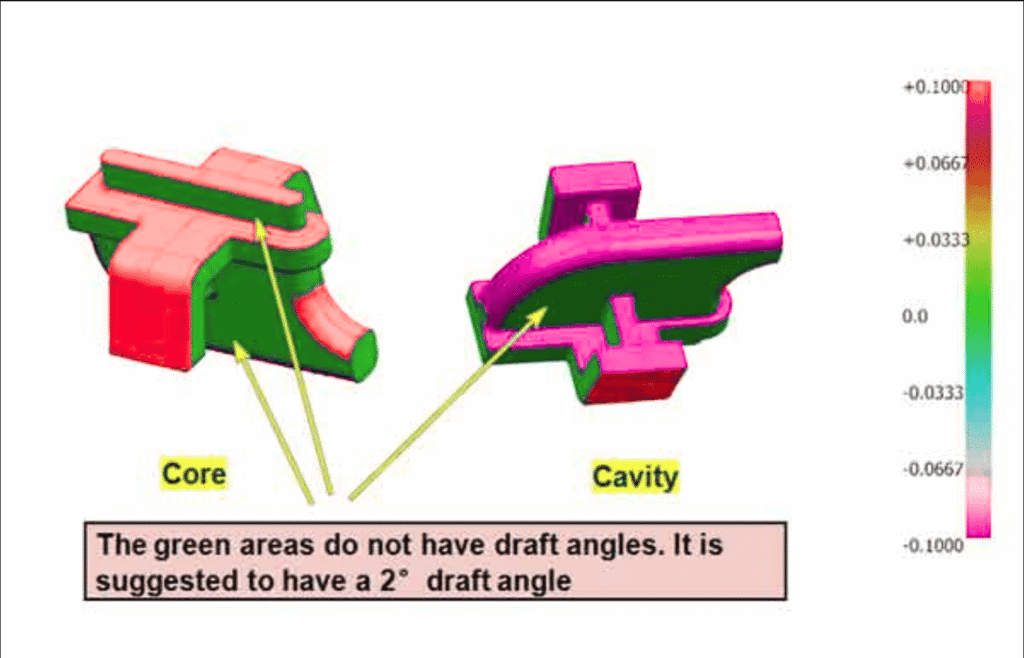
Sie sollte konkrete Merkmale benennen, Fertigungsfolgen erklären und realistische Alternativen vorschlagen. Allgemeine Hinweise wie „einfacher machen“ reichen für ein Entwicklungsteam mit Freigabetermin nicht aus.
Ein guter Lieferant benennt etwa übermäßige Werkzeugauskragung einer Tasche, fehlenden Funktionsbezug einer Toleranz, Wandbewegung nach dem Schruppen, unnötige Gewindetiefe oder optische Ausschussrisiken einer Werkstoff-Finish-Kombination.
Solche Rückmeldungen reduzieren Schleifen und ermöglichen fairere Angebotsvergleiche. Ein deutlich günstigerer Anbieter kann besser geplant oder ein verborgenes Zeichnungsrisiko übersehen haben.
Bei 6CNC ist DFM Teil der Risikokontrolle, nicht nur der Kalkulation. Gerade bei Präzisionsprototypen und Kleinserien verhindert frühe Prüfung wichtige Verzögerungen: Neukonstruktion nach Prüfversagen, späte Toleranzstreitigkeiten und Wiederholungsfertigung aufgrund nie bestätigter Annahmen.
Wann Sie nicht zu stark optimieren sollten
Vereinfachung hat Grenzen. Manche Merkmale erfüllen reale Produktanforderungen. Medizinteile, Automatisierungsvorrichtungen oder Hochgeschwindigkeitsbaugruppen können anspruchsvolle Geometrie und enge Lagekontrolle benötigen. Lockerung ist nicht immer die richtige Antwort.
Trennen Sie Muss-Anforderungen von übernommenen Zeichnungsgewohnheiten. Steuert ein Merkmal die Leistung, behalten Sie es und richten den Prozess darauf aus. Stammt es aus einer alten Revision, konservativen Vorlage oder kopierten Notiz, hinterfragen Sie es.
Dort entstehen meist die besten Einsparungen: durch bewusst begründete Konstruktion statt bloße Verbilligung.
Fragen Sie bei CNC-Angeboten nicht nur nach Machbarkeit. Fragen Sie nach dem sinnvollen Verfahren, den tatsächlichen Risiken und Zeichnungsentscheidungen, die Kosten ohne Funktionsnutzen verursachen. Dieses Gespräch spart mehr Zeit als eine spätere hektische Revision.


