
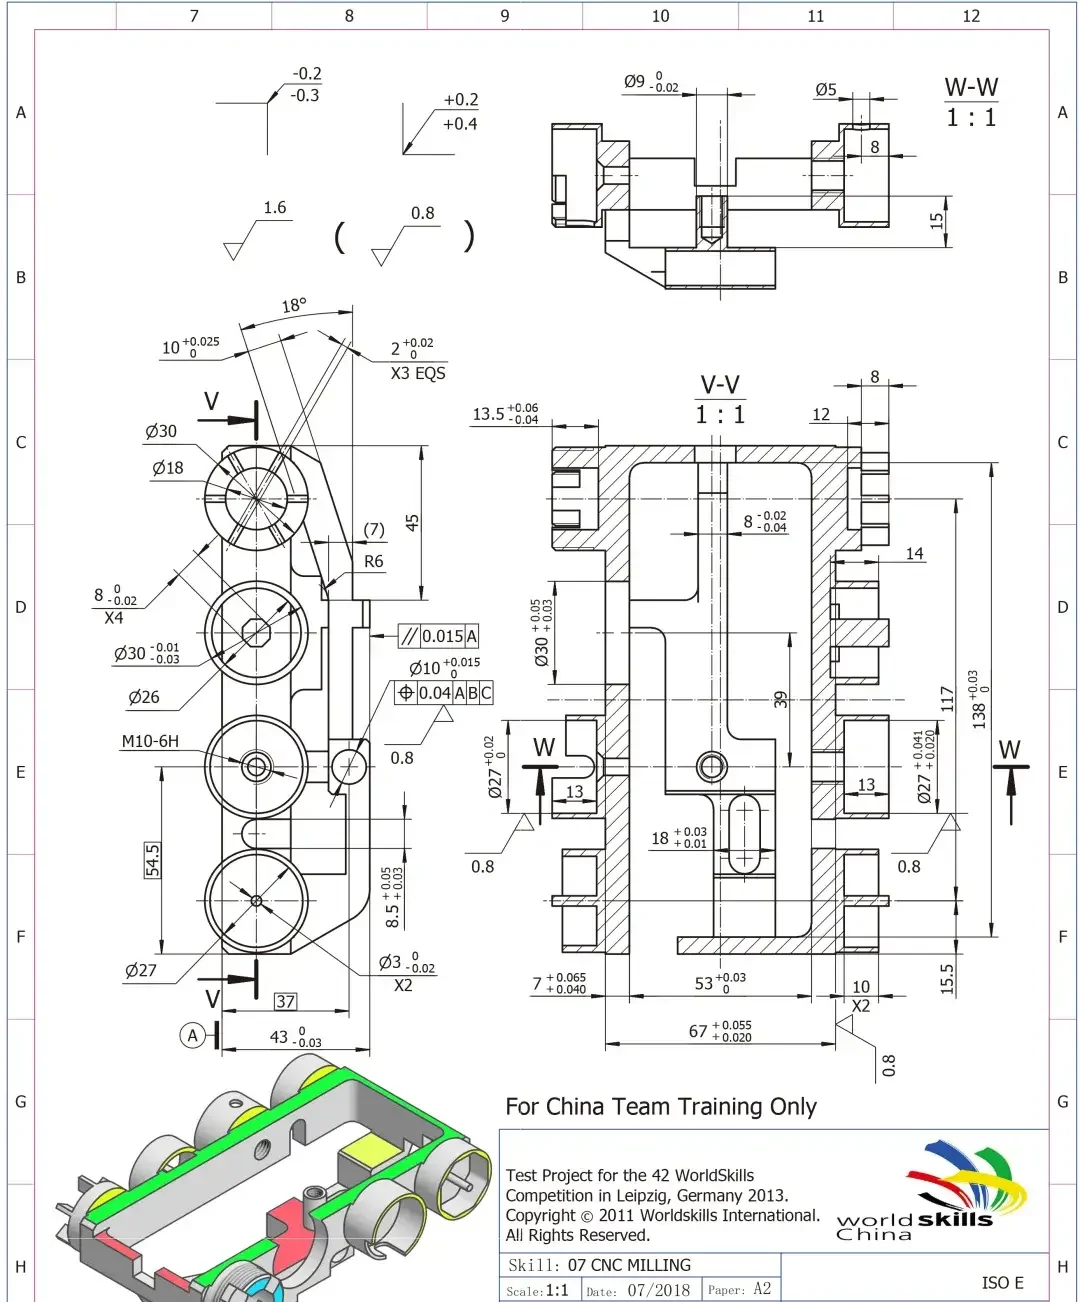
Una pieza puede verse correcta en CAD y crear problemas en máquina. Ocurre con primeros diseños que cumplen la función, pero ignoran acceso, sujeción, cadenas de tolerancia o inspección. Ahí ayuda el DFM para CNC: no diluye el diseño, sino que permite obtener la pieza necesaria con coste y plazo asumibles.
Para producto, DFM afecta a precisión del presupuesto, rechazo, fechas y calidad constante del prototipo a series pequeñas. Una característica que añade dos sujeciones o una herramienta especial puede fabricarse; la cuestión es si justifica riesgo y coste.
Qué significa realmente DFM para CNC
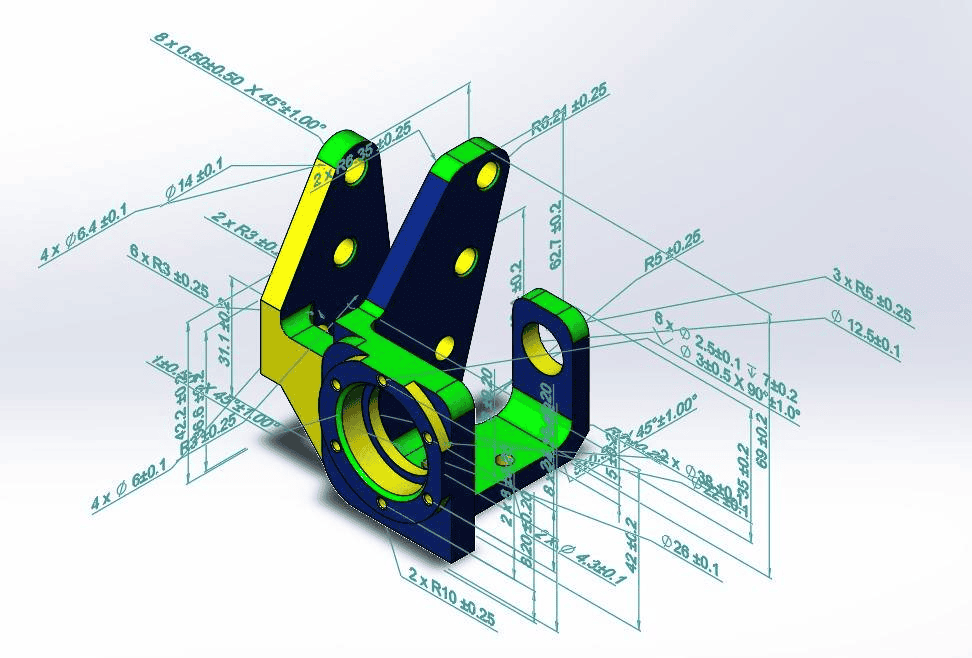
En la práctica, adapta el diseño a restricciones reales antes de producir. Revisamos geometría, tolerancias, material, acabado, taladros y referencias. Preguntamos si puede mecanizarse repetiblemente, inspeccionarse con claridad y entregarse a tiempo sin costes innecesarios.
Esto importa: muchas piezas son técnicamente posibles, menos son fáciles de repetir. Lo que funciona como prototipo único con un programador experto puede volverse inestable al pedir diez, cincuenta o cien iguales.
Por eso debe hacerse antes del pedido definitivo. Cambiar CAD pronto cuesta poco; después de preparar, fabricar herramientas o iniciar producción cuesta mucho más.
Las decisiones de diseño que más cambian el coste
Las tolerancias suelen influir más. Estrechar todo aumenta rápidamente mecanizado e inspección. A menudo solo necesitan precisión unas pocas interfaces: rodamientos, sellos o alineaciones. Las cotas no críticas pueden ampliarse sin perder función.
Eso cambia el presupuesto. ±0,002 mm puede alcanzarse en características controladas concretas, pero debe asignarse deliberadamente. Si toda la pieza exige niveles cercanos al rectificado, pueden necesitarse avances menores, utillajes estables, medición en proceso y más pasadas de acabado.
La profundidad también importa. Cavidades profundas, ranuras estrechas y radios pequeños obligan a herramientas largas. Su flexión perjudica acabado, precisión y ciclo. Aumentar radios o reducir profundidad suele estabilizar mucho el mecanizado.
Las paredes finas pueden vibrar, doblarse bajo sujeción o moverse al retirar material. Las piezas de aluminio son especialmente sensibles con paredes altas sin apoyo. Añadir algo de espesor o cambiar la secuencia suele resolverlo con poco efecto en peso o función.
Por qué suele ganar la geometría sencilla
La geometría compleja no es necesariamente mala. El mecanizado de cinco ejes permite formas avanzadas. Aun así, la complejidad debe justificarse. Si una fresa estándar crea la característica en una sujeción, suele ser mejor que una forma esculpida que exige programación especial y reposicionamiento.
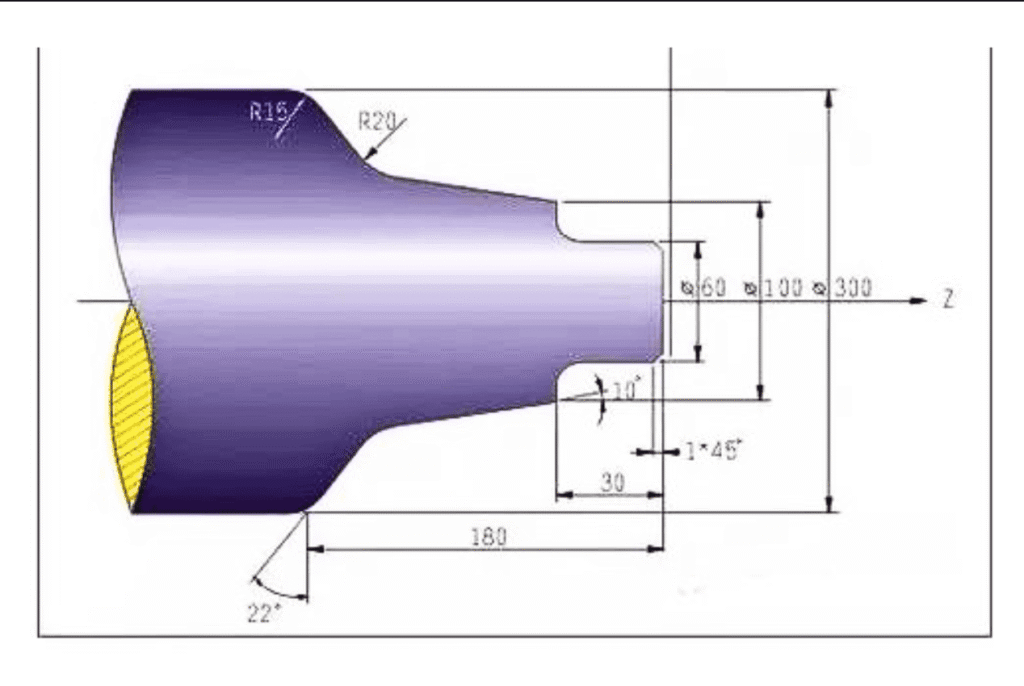
Las esquinas internas son un ejemplo clásico. Las herramientas de fresado CNC son redondas, por lo que las esquinas agudas no son naturales. Si el acoplamiento no exige una esquina cuadrada, un radio razonable facilita cortar y medir. Si la necesita, puede requerir electroerosión, alivio o rediseñar la interfaz.
Las roscas también se sobrediseñan. Las muy pequeñas en materiales duros aumentan roturas. Una profundidad excesiva aporta poca resistencia adicional a partir de cierto punto. En muchos metales basta un engrane de 1 a 1,5 veces el diámetro; más suele añadir tiempo sin beneficio relevante.
El material afecta a más que la resistencia
Resistencia, corrosión, conductividad y peso son prioridades válidas, pero la mecanizabilidad también debe participar en la elección.
6061 se usa mucho por equilibrar coste, mecanizabilidad y prestaciones. El inoxidable resiste corrosión, pero suele tardar más y desgastar más herramientas. El titanio ofrece excelente resistencia respecto al peso, aunque eleva pronto ciclos y costes de herramienta.
POM, PTFE, PEEK y acrílico también requieren revisión: se mecanizan distinto. Algunos mantienen tolerancias; otros se mueven con calor o se astillan en zonas finas. Elegir bien reduce riesgos de planitud o estética antes de cortar.
Aquí DFM se vuelve una decisión comercial. Cambiar material puede reducir tiempo, rechazo y plazo sin perjudicar el producto. Depende de la aplicación, pero la oportunidad suele ser real.
El DFM para CNC empieza por el número de sujeciones
Cada sujeción añade tiempo y variación: localizar de nuevo, verificar alineación y mantener referencias entre operaciones. No garantiza mala calidad, pero crea más oportunidades de error.
Revisamos pronto cuántas orientaciones requiere la pieza. Mover una característica para aprovechar una dirección existente simplifica. Alinear referencias con sujeción e inspección reales mejora la uniformidad.
Esto importa especialmente en producción de bajo volumen. La preparación puede dominar el coste unitario. Cuatro sujeciones en vez de dos apenas pueden verse distintas en el plano, pero se reflejan en el presupuesto.
El diseño de taladros encarece muchas piezas
Los taladros parecen simples, pero generan problemas evitables. Los pequeños y profundos tardan más y evacuan peor viruta. Posiciones exigentes entre patrones requieren sujeción y palpado cuidadosos. Taladros cruzados, interrumpidos y entradas inclinadas añaden complejidad.
Ayudan tamaños estándar de broca y rosca. Agujeros escariados, de pasadores y ajustes precisos deben reservarse donde realmente dependa la alineación o el montaje.
La claridad también cuenta. Mezclar profundidades de taladro y rosca, refrentados y posiciones estrechas sin referencias claras ralentiza programación e inspección. Un plano más limpio mejora plazos antes de mecanizar.
El acabado y la estética necesitan prioridades claras
No toda superficie necesita el mismo acabado. Sin embargo, muchos planos lo uniforman y obligan a acabar zonas ocultas o no funcionales innecesariamente.
Señale la cara que necesita acabado fino para sellar. Defina el estándar visual tras anodizar donde importe. Aclare si admite marcas en una cavidad oculta. La precisión donde hace falta es buen DFM; en todas partes, coste.
Igual con aristas: suele bastar una nota general de matado de cantos. Condiciones únicas en cada detalle confunden salvo que exista una función real de seguridad o montaje.
Cómo debe ser una buena revisión DFM del proveedor
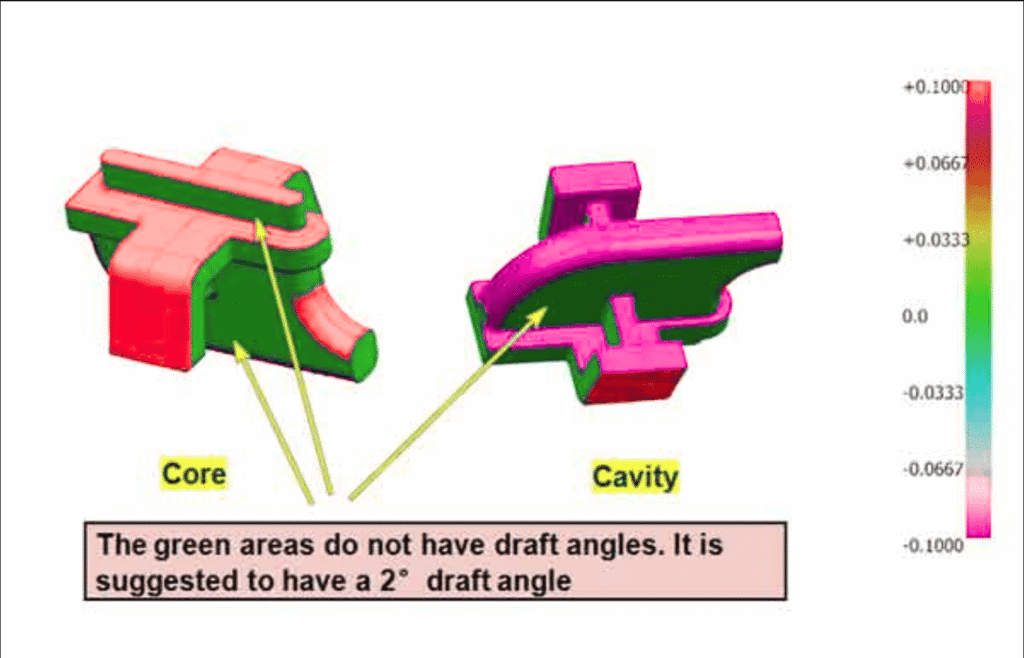
Debe señalar detalles concretos, explicar consecuencias y proponer alternativas realistas. «Hágalo más sencillo» no basta para un equipo con fecha de liberación.
Un buen proveedor advierte, por ejemplo, del voladizo excesivo de una herramienta, una tolerancia sin referencia funcional, una pared que se moverá tras desbastar, una rosca demasiado profunda o una combinación material-acabado que afecte al rendimiento estético.
Esto reduce iteraciones y permite comparar ofertas mejor. Un precio mucho menor puede deberse a planificación superior o a haber pasado por alto un riesgo del plano.
En 6CNC, DFM forma parte del control de riesgo, no solo de cotizar. En prototipos y series pequeñas de precisión evita rediseños tras fallar inspección, disputas tardías de tolerancias y repeticiones por supuestos nunca validados.
Cuándo no conviene optimizar demasiado
La simplificación tiene límites. Algunas características responden a necesidades reales: medicina, utillajes de automatización o conjuntos rápidos pueden exigir geometría compleja y posición precisa. No siempre conviene relajar.
Separe lo imprescindible de hábitos heredados. Si una característica determina rendimiento, consérvela y adapte el proceso. Si procede de una revisión antigua, plantilla conservadora o nota copiada, cuestiónela.
Ahí suelen aparecer los mejores ahorros: haciendo el diseño deliberado, no simplemente barato.
Al solicitar presupuestos, no pregunte solo si puede fabricarse. Pregunte cómo conviene mecanizar, dónde están los riesgos y qué decisiones añaden coste sin mejorar función. Esa conversación ahorra más tiempo que una revisión apresurada después.


