
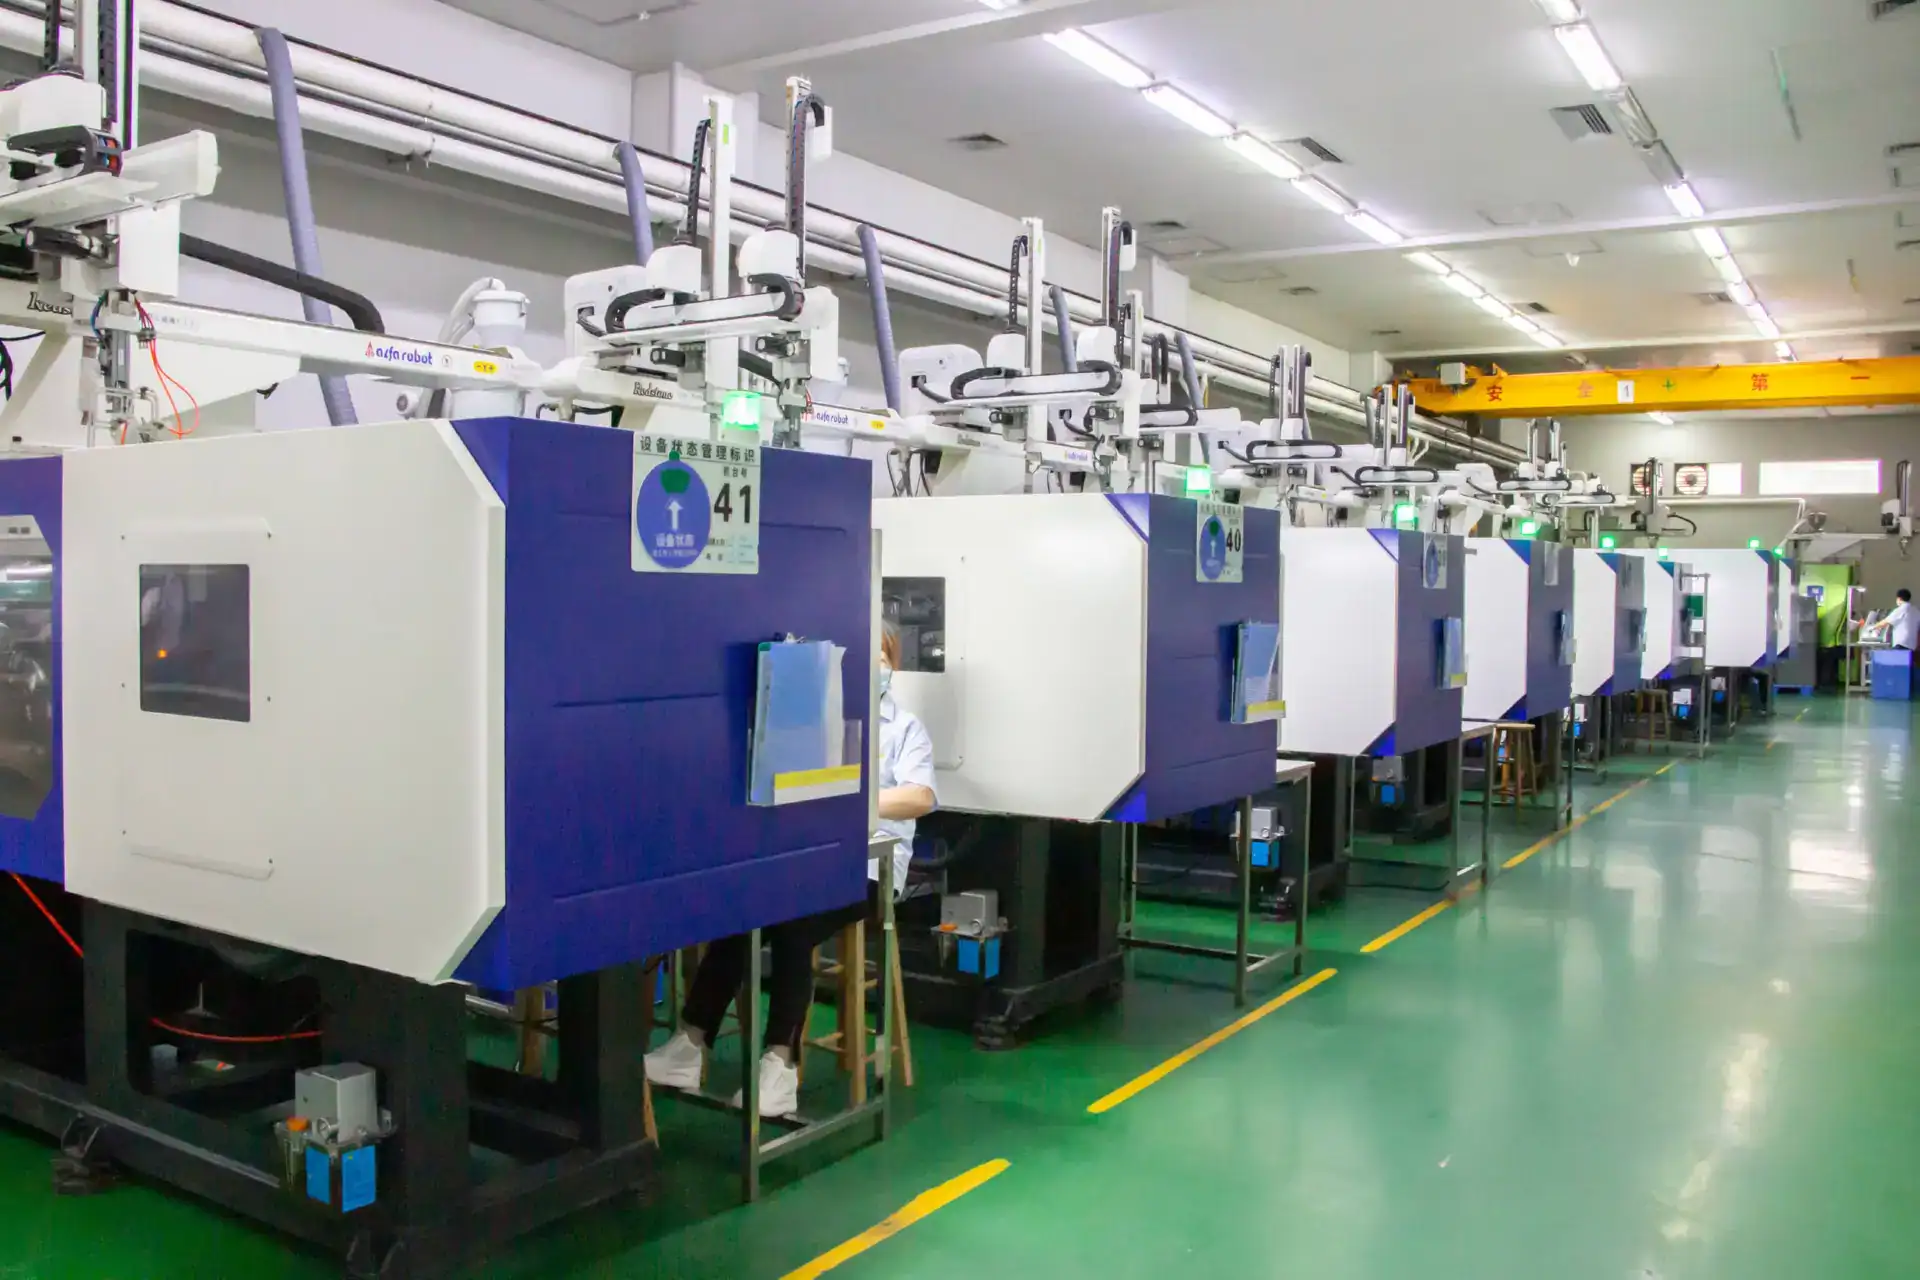
Wenn Sie 200 Gehäuse in sechs Wochen benötigen, kann CNC teuer und ein vollständiges Serienwerkzeug unbegründet erscheinen. Genau hier wird Spritzguss für kleine Stückzahlen interessant. Richtig eingesetzt liefert er wiederholbare Kunststoffteile, gleichmäßige Optik und günstigere Stückkosten, ohne zu früh in Großserienwerkzeuge zu investieren.
Entscheidend ist „richtig eingesetzt“. Kleinserienspritzguss ist weder automatisch am günstigsten noch immer schneller als Bearbeitung oder Polyurethanguss. Die Wahl hängt von Geometrie, Jahresbedarf, Harzanforderungen, Toleranzen und Änderungswahrscheinlichkeit nach dem ersten Aufbau ab.
Wann Spritzguss für kleine Stückzahlen sinnvoll ist
Wir betrachten ihn meist, wenn ein Teil über Einzelprototypen hinaus ist, aber noch keine Großseriennachfrage erreicht. Praktisch bedeutet das häufig Dutzende bis einige Tausend Teile. Benötigt werden Serienmaterialeigenschaften, bessere Wiederholbarkeit als bei additiven Verfahren oder kundenrelevante Oberflächen.
Ein typisches Beispiel ist ein zunächst 3D-gedrucktes Gehäuse. Form und Passmerkmale sind festgelegt und getestet; nun werden Pilotstücke für Zertifizierung, Markttests oder kleine OEM-Lieferungen gebraucht. Druck ist weiter möglich, doch Schichtlinien, anisotrope Festigkeit und schwankende Nachbearbeitung werden zum Risiko. Spritzguss nutzt das tatsächliche Harz mit deutlich gleichmäßigerer Teilequalität.
Medizingerätegehäuse, Sensorabdeckungen, Kabelführungen, Clips, Fluidkomponenten und Halterungen für Unterhaltungselektronik passen häufig in diese Phase. Ebenso Maschinenteile, bei denen jede Baugruppe mehrere passende Kunststoffteile mit langfristig stabilen Maßen benötigt.
Die eigentliche Kostenfrage betrifft das Werkzeug, nicht nur den Stückpreis
Einkäufer vergleichen häufig Bearbeitungskosten (Englisch) mit dem Preis eines Formteils und belassen es dabei. Das übersieht den größten wirtschaftlichen Faktor kleiner Projekte: die Form. Der Stückpreis kann deutlich sinken, während die Vorabinvestition die Gesamtkosten bei geringer Menge trotzdem erhöht.
Deshalb nutzen kleine Programme meist Aluminiumformen oder vereinfachte Werkzeugkonzepte statt gehärteter Stahl-Serienformen. Aluminium kann Vorlauf und Anfangskosten senken, besonders bei Pilotserien, Überbrückungsfertigung und Marktvalidierung. Es ist praktikabel bei begrenzter erwarteter Lebensdauer und nicht übermäßig abrasivem Harz.
Werkzeugkomplexität verändert die Rechnung schnell. Schieber, Schrägauswerfer, ausschraubende Kerne, spiegelpolierte Sichtflächen und enge Abstellflächen erhöhen Kosten und Risiko. Ein im CAD einfaches Teil wird teuer, wenn es Hinterschneidungen auf drei Seiten und keinerlei Spuren im Sichtbereich verlangt.
Bei vielen Projekten wird der Kostengleichstand gegenüber CNC früher erreicht als erwartet. Ist die Geometrie komplex und die Zykluszeit vernünftig, kann Spritzguss bereits bei einigen Hundert Teilen gewinnen. Sind nach dem ersten Aufbau zwei Änderungen wahrscheinlich, bleiben Bearbeitung oder Vakuumguss trotz höherem Stückpreis möglicherweise klüger.
Konstruktionsregeln zählen bei kleinen Mengen stärker als oft erwartet
Kleinserienwerkzeuge verzeihen schlechte Teilekonstruktion weniger, weil sich ihre Wirtschaftlichkeit auf Geschwindigkeit und kontrollierte Werkzeugkosten stützt. Ignoriert das Modell Grundregeln, zahlen Sie mit komplexeren Formen, längerer Bemusterung und mehr Ausschuss.
Wandstärke ist der erste Prüfpunkt. Dicke Bereiche erzeugen Einfallstellen und lange Kühlung; dünne können unvollständige und instabile Füllung verursachen. Die meisten Thermoplaste funktionieren mit gleichmäßigen Wänden am besten, je nach Harz und Teilegröße häufig etwa 1.0 bis 4.0 mm. Gleichmäßige Wände verbessern Füllung, senken Verzug und erleichtern Kontrolle.
Danach folgt die Entformungsschräge. Kunden optimieren oft die Montage und vergessen das Auswerfen. Eine senkrechte Wand ohne Schräge ist bearbeitbar und druckbar, erzeugt in der Form aber unnötige Reibung. Bereits 1 bis 2 Grad können Entformung verbessern, Sichtflächen schützen und Werkzeugverschleiß reduzieren.
Auch Rippen und Dome sollten maßvoll sein. Überdimensionierte Rippen erhöhen rechnerisch die Steifigkeit, erzeugen jedoch häufig sofort sichtbare Einfallstellen außen. Gute Konstruktion gleicht Struktur, Optik und Fließverhalten ab.
Hier spart DFM Zeit. Vor Werkzeugbau prüfen wir Angussoptionen, Trennlinie, Auswerferstrategie, erwartete Schwindung und Merkmale mit Grat- oder Verformungsrisiko. Das ist keine Formalität: Es beeinflusst Erstversuch, Werkzeuglebensdauer und Zahl der Revisionen bis zu verkaufsfähigen Teilen.
Die Materialwahl kann das Projekt entscheiden
Das beste Serienharz ist nicht immer das beste für einen Kleinserienstart. Leistung, Verfügbarkeit, Formbarkeit und die Wirkung des Materialverhaltens auf die Bemusterung müssen berücksichtigt werden.
ABS und PC-ABS sind für Gehäuse üblich, weil sie Zähigkeit, Optik und Verarbeitbarkeit verbinden. PP eignet sich für Filmscharniere, Chemikalienbeständigkeit und günstigere Industrieteile. Nylon bietet Festigkeit und Verschleißbeständigkeit, verlangt aber Kontrolle von Feuchteaufnahme und Schwindung. POM eignet sich für reibungsarme Teile bei disziplinierter Verarbeitung. Füllstoffe erhöhen Steifigkeit; Glasfasern steigern jedoch Werkzeugverschleiß und können die Oberfläche beeinflussen.
Farbe zählt stärker als oft vermutet. Schwarze Harze verbergen Fließlinien und kleine optische Unterschiede häufig besser als helle. Naturfarbene oder transluzente Materialien zeigen Anspritzmarken, Schlieren und innere Fließmuster. Bei sichtbaren Produkten sollten Standards vor Werkzeugstart statt erst nach den T1-Mustern feststehen.
Die Materialwahl muss zur Projektphase passen. Für Pilotaufbauten wählen manche Teams ein schnell verfügbares, ähnliches Harz. Das kann funktionieren, sofern Abstriche bei mechanischen Eigenschaften, regulatorischer Eignung oder Langzeitkonstanz bekannt sind.
Lieferzeiten hängen von Entscheidungen ab, nicht nur von Maschinenkapazität
Viele erwarten, dass die Werkzeuglieferzeit nur von der Werkstattgeschwindigkeit abhängt. Vermeidbare Verzögerungen beginnen jedoch meist vorher: nicht freigegebenes CAD, unklare Texturen, undefinierte kritische Maße und wechselnde Einsatzmerkmale kosten mehr Tage als erwartet.
Ein gut vorbereitetes Projekt kann schnell laufen. Angebot und DFM sollten früh stattfinden. Werkzeugdesign muss Anguss, Trennlinie, Auswerfen und Bereiche mit Materialreserve für spätere Korrekturen vor Fertigung festlegen. Erstmuster sind gegen klare Prüfkriterien zu messen, nicht nur informell optisch freizugeben.
Bei engen Terminen helfen Übergangsstrategien. Wir empfehlen oft Phasen: erste Prototypen per CNC oder Druck, Pilotvalidierung im Kleinserienspritzguss, danach Optimierung bei bestätigter Nachfrage. Das senkt das Risiko verfrühter Investitionen ins falsche Werkzeug.
Qualitätserwartungen müssen realistisch und konkret sein
Spritzguss bietet Wiederholbarkeit, doch Kleinserien sind keine automobile Großserie. An ausgewählten Merkmalen sind enge Toleranzen möglich, aber jedes Kunststoffteil reagiert auf Harzschwindung, Werkzeugtemperatur, Angussanordnung und Geometrie.
Definieren Sie das wirklich Wichtige. Dicht-, Ausrichtungs- und Montagemaße benötigen passende Toleranzen und Prüfung. Optische Standards müssen sichtbare Klasse-A-Bereiche von verdeckten Innenflächen trennen. „Hohe Präzision“ ohne Zeichnungsstrategie führt meist zu Nacharbeit, Diskussion und Verzögerung.
Bei B2B-Projekten empfehlen wir funktionsbezogene Qualitätspläne. Muss ein Schnappverschluss wiederholte Montage überstehen, testen Sie ihn. Richtet eine Bohrung eine Welle aus, messen Sie Rundheit und Positionsstabilität nach dem Formen, nicht nur das Nennmaß. Klären Sie bei regulatorischem Dokumentationsbedarf Harzrückverfolgbarkeit und Prüfnachweise vor Produktionsstart.
Spritzguss mit CNC und anderen Kleinmengenverfahren vergleichen
Kleinserienspritzguss steht zwischen mehreren brauchbaren Verfahren. CNC gewinnt bei sehr engen Toleranzen, technischen Kunststoffen oder Metallen und wahrscheinlichen Änderungen. 3D-Druck gewinnt, wenn Geschwindigkeit vorrangig und Oberfläche oder isotrope Festigkeit nachrangig sind. Vakuumguss passt zu Sichtmodellen und kurzen Serien, liegt bei Materialleistung und Wiederholbarkeit aber meist unter Formteilen.
Spritzguss wird besser, wenn Sie Serienharz, gleichmäßige Teilequalität und einen realistischen Skalierungsweg benötigen. Besonders wirksam ist er bei weitgehend stabilem Design und Geometrien, deren wiederholte Bearbeitung zeitaufwendig wäre.
Bei 6CNC sehen wir die besten Ergebnisse, wenn Kunden die Verfahrenswahl als Geschäftsentscheidung verstehen. Das billigste Angebot kann durch Werkzeugnacharbeit, optische Fehler oder Lieferverzug zwei Monate später zur teuersten Option werden.
Ein gutes Kleinserienprogramm zwingt Spritzguss nicht jedem Kunststoffteil auf. Es nutzt ihn, sobald Wiederholbarkeit, Materialleistung und Gesamtkosten zusammenpassen. Bei ausreichend stabilem Design und realem Mengenbedarf geschieht das oft früher als erwartet. Prüfen Sie es früh, bevor Ihr Prototypenverfahren unbemerkt zum Serienengpass wird.


