
Drei Tage Verzögerung bei einem einzigen bearbeiteten Teil können einen gesamten Aufbau aufhalten, besonders wenn es auf dem kritischen Pfad für Tests, Montage oder Kundenfreigabe liegt. Deshalb wirken CNC-Bearbeitungszeiten weit über die Werkstatt hinaus. Sie beeinflussen Prototypenplanung, Beschaffungsrisiko, Bestandsplanung und Markteinführung.
Das sehen wir häufig, wenn ein Einkäufer ein „schnelles Angebot“ verlangt, aber ein Teil mit engen Toleranzen, hartem Material und Spezialoberfläche einreicht, ohne Zeit für die Prozessprüfung vorzusehen. Selten liegt es nur an einem Engpass. Die Lieferzeit entsteht aus vielen kleinen Entscheidungen, bevor die Spindel zu schneiden beginnt.
Was CNC-Lieferzeiten tatsächlich umfassen
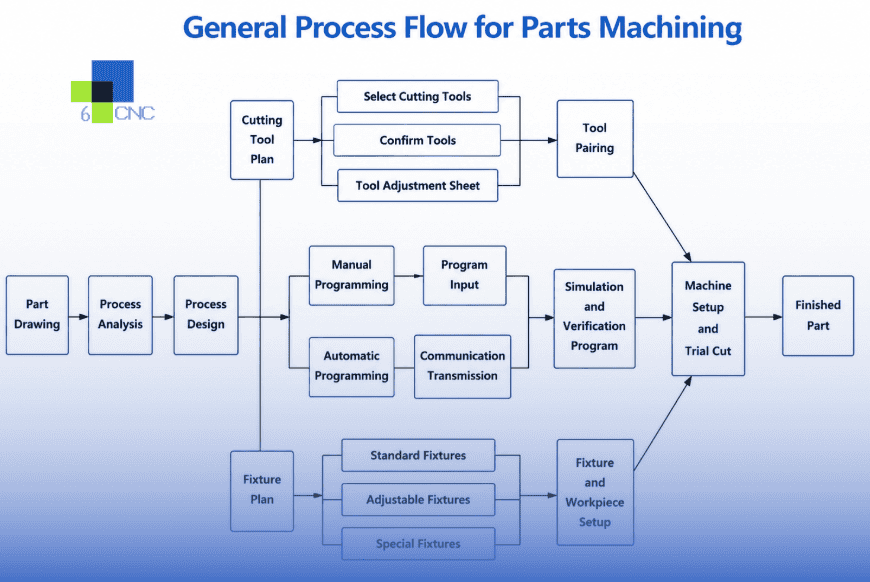
Viele Einkäufer betrachten nur die Zeit in der Fertigung. Tatsächlich beginnt die Frist früher und endet später. Eine realistische Planung umfasst Angebotsprüfung, DFM-Prüfung, Materialbeschaffung, Programmierung, Vorrichtungen, Bearbeitung, Zwischen- und Endprüfung, Oberflächenbehandlung, Verpackung und Versand.
Bei einem einfachen Aluminiumprototyp dauert die Bearbeitung selbst möglicherweise nur wenige Stunden. Der vollständige Auftragszyklus kann dennoch mehrere Tage beanspruchen, weil Material bestätigt, CAM programmiert und Qualitätsnachweise erstellt werden müssen. Bei komplexeren Teilen benötigen Prüfung und Endbearbeitung häufig ebenso viel Zeit wie das Zerspanen.
Das ist wichtig, weil zwei Lieferanten dieselben „7 Tage“ nennen und Unterschiedliches meinen können. Einer zählt möglicherweise nur Produktionstage, der andere schließt technische Prüfung und Versandabwicklung ein. Für verlässliche Termine sollten Sie klären, was die angebotene Lieferzeit tatsächlich abdeckt.
Die wichtigsten Einflussfaktoren auf die Lieferzeit
Die Teilegeometrie hat meist den größten Einfluss. Ein prismatisches Teil mit offenem Zugang, Standardbohrungen und moderaten Toleranzen lässt sich schnell fertigen. Tiefe Kavitäten, dünne Wände, Hinterschneidungen oder Merkmale auf mehreren Seiten erfordern mehr Aufspannungen, Programmierzeit und Prüfpunkte.
Toleranzanforderungen verändern den Ablauf erheblich. ±0.1 mm an einem unkritischen Merkmal sind Routine. ±0.01 mm oder enger über mehrere Merkmale erfordern langsameres Zerspanen, stabilere Spannung, Verschleißkontrolle und strengere Prüfung. Im Extrembereich sind etwa ±0.002 mm für bestimmte Merkmale und Verfahren möglich, verengen aber das Fertigungsfenster und können Terminrisiko und Kosten erhöhen.
Die Materialwahl ist eine weitere wesentliche Variable. Aluminium ermöglicht meist kürzere Durchlaufzeiten, weil es effizient zerspanbar und gut verfügbar ist. Edelstahl, Titan, gehärteter Stahl und Hochtemperaturlegierungen benötigen längere Schnittzeiten und verschleißen Werkzeuge schneller. Technische Kunststoffe können schnell bearbeitet werden; manche Sorten verlangen jedoch zusätzliche Maßnahmen gegen Verformung oder Oberflächenfehler.
Auch die Menge verändert die Planung, aber nicht immer wie erwartet. Ein Einzelteil mit einfacher Geometrie kann schnell fertig sein. Eine Charge von 100 Teilen kann günstigere Stückkosten erreichen, benötigt aber möglicherweise mehr Vorrichtungsplanung, Standzeitmanagement und Prozessvalidierung. Kleinserien liegen häufig dazwischen: Rüstzeiten zählen noch stark, während die Fertigungseffizienz noch nicht voll skaliert.
Folgeoperationen verursachen verborgene Verzögerungen. Eloxieren (Englisch), Wärmebehandlung, Schleifen, Passivieren, Perlstrahlen, Beschichten, Laserbeschriften und Montage benötigen zusätzliche Zeit. Selbst nach abgeschlossener Bearbeitung kann der Liefertermin noch von externen Warteschlangen, Aushärtezeiten oder zusätzlichen Prüfungen abhängen.
Warum einfache Teile schneller versandt werden
Komplexität betrifft nicht nur die Form, sondern die Zahl kontrollierter Schritte. Eine einfache 3-Achs-gefräste Halterung benötigt vielleicht eine Aufspannung, ein Material und eine Endkontrolle. Ein eng toleriertes Gehäuse kann dagegen 5-Achs-Bearbeitung, Drehen, Gewindeherstellung, Oberflächenbehandlung und Maßprüfung an kritischen Bezügen erfordern.
Jeder zusätzliche Schritt bietet eine Verzögerungsmöglichkeit. Mehr Aufspannungen bedeuten mehr Bedienzeit und mehr Möglichkeiten für aufsummierte Fehler. Mehr Werkzeuge erfordern mehr Verschleißüberwachung und möglichen Austausch. Mehr Prüfpunkte benötigen mehr Messtechnikzeit.
Deshalb verkürzt DFM-Rückmeldung Lieferzeiten oft stärker als erwartet. Eine unnötig enge Toleranz zu lockern, einen Eckenradius an Standardwerkzeuge anzupassen oder ein blindes Merkmal für besseren Zugang zu ändern, kann ganze Prozessschritte einsparen. Diese Änderungen schützen häufig gleichzeitig die Qualität.
Typische CNC-Lieferzeiten nach Projektart
Für einfache Prototypen mit verfügbarem Material und geringer Nachbearbeitung sind häufig 1 bis 7 Tage ein praktikabler Bereich. Voraussetzung sind vollständige CAD-Daten, klare Toleranzen und geklärte Fertigbarkeitsfragen. Komplexe Prototypen können länger dauern, besonders bei mehreren Verfahren oder technischem Klärungsbedarf.
Bei Kleinserien verschiebt sich der Schwerpunkt häufig von reiner Geschwindigkeit zu Wiederholbarkeit. Ein Lieferant muss gegebenenfalls Vorrichtungen, Prüfpläne und stabile Prozessparameter vor Serienbeginn festlegen. Das verlängert die Vorbereitung, senkt aber spätere Risiken. Wenn Teilekonstanz wichtiger ist als der frühestmögliche Versand, ist das meist ein sinnvoller Ausgleich.
Bei Folgeaufträgen können sich Lieferzeiten deutlich verbessern, wenn der Prozess validiert und das Material Standard ist. Vorhandene Programme, bekannte Werkzeuge und bewährte Prüfverfahren reduzieren Unsicherheit. Deshalb ist langfristige Lieferantenzusammenarbeit bei Präzisionsteilen häufig besser als rein transaktionale Beschaffung.
CNC-Lieferzeiten verkürzen, ohne Qualitätsprobleme zu erzeugen
Am schnellsten verkürzen Sie Lieferzeiten durch bessere Anfrageunterlagen. Senden Sie ein sauberes CAD-Modell, eine lesbare Zeichnung, Materialangabe, Stückzahl, Oberflächenanforderung und klar gekennzeichnete kritische Maße. Wenn jede Toleranz kritisch ist, ist nichts wirklich priorisiert.
Auch die Auslegung für Standardwerkzeuge und übliche Halbzeugabmessungen verkürzt Termine. Standardbohrungen, praktikable Innenradien und zugängliche Merkmale reduzieren spezielle Rüstarbeit. Materialflexibilität hilft ebenfalls. Wenn Aluminium 6061 geeignet ist, schreiben Sie keine schwerer beschaffbare Legierung vor, sofern die Anwendung sie nicht tatsächlich verlangt.
Ein disziplinierter Umgang mit Toleranzen wirkt direkt. Verwenden Sie enge Toleranzen nur dort, wo die Funktion sie verlangt, etwa bei Lagersitzen, Dichtflächen oder Ausrichtungsmerkmalen. Vernünftige Allgemeintoleranzen ermöglichen schnellere Bearbeitung und einfachere Prüfung.
Wählen Sie Oberflächenbehandlungen mit Blick auf den Termin. Ist die Eloxalfarbe während der Prototypenvalidierung unkritisch, erreicht ein unbehandeltes bearbeitetes Teil Ihr Team möglicherweise deutlich früher. Gleiches gilt für optische Oberflächen, Kennzeichnung und Verpackungsanforderungen.
Frühe technische Abstimmung ist wichtiger als viele Teams erwarten. Fünf Minuten über Bezugsstrategie, Gratempfindlichkeit oder Gewindetiefe können später zwei Tage Verzögerung vermeiden. Projekte laufen häufig am schnellsten, wenn Einkauf und Fertigungsingenieur vor Produktionsbeginn die funktionalen Prioritäten klären.
Was Einkäufer zu Lieferzeiten fragen sollten
Ein angebotener Termin ist nur nützlich, wenn seine Annahmen bekannt sind. Fragen Sie nach Materialbestand, interner oder externer Oberflächenbehandlung und danach, ob Endprüfung und Versandvorbereitung enthalten sind. Diese Details zeigen, wie viel Terminrisiko außerhalb der eigentlichen Bearbeitung liegt.
Fragen Sie auch nach dem Umgang mit DFM-Rückmeldungen und technischen Fragen. Meldet das Team Probleme erst in der Produktion, sagt die nominelle Lieferzeit wenig aus. Ein Lieferant mit konsequenter Prüfung wirkt in der Angebotsphase vielleicht langsamer, liefert aber häufig verlässlicher.
Transparenz zur Kapazität ist ebenfalls wichtig. Gibt es eigene Maschinen für Prototypen und Kleinserien, oder konkurrieren Eilaufträge mit größeren Serien? In der Präzisionsbearbeitung hängt Liefertreue ebenso von disziplinierter Planung wie von der Spindelzahl ab.
Wann schneller nicht besser ist
Eilfertigung kann sinnvoll sein, hat aber Grenzen. Kürzere Termine können Überstunden, Maschinenumplanung oder auf mehrere Ressourcen verteilte Operationen erfordern. Das kann Kosten erhöhen und bei schlechter Umsetzung mehr Streuung verursachen.
Die richtige Frage lautet nicht „Kann das morgen raus?“, sondern „Welcher schnellste realistische Plan schützt Funktion und Prüfanforderungen?“. Erfahrene Einkäufer wissen, dass ein zusätzlicher Tag Prozesskontrolle oft günstiger ist als ein fehlgeschlagener Passtest, ein Problem im Einsatz oder eine durch Nacharbeit verpasste Kundenmontage.
Nach unserer Erfahrung entstehen die besten Lieferzeiten aus kontrollierten Prozessen, nicht aus verfrühten Zusagen. Für schnelle, planbare Lieferungen zählen fertigungsgerechte Konstruktion, vollständige Anfrageunterlagen und ein Lieferant, der technische Prüfung als Teil seiner Liefertreue versteht. So erhalten Sie einen belastbaren Zeitplan.


