
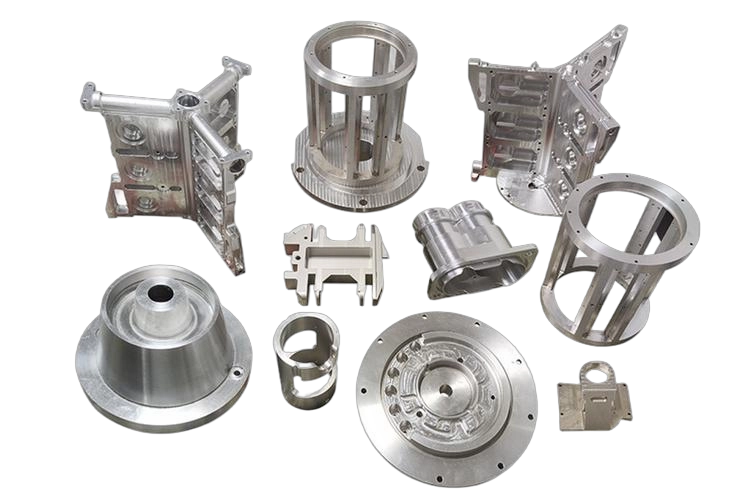
Ein Teil lässt sich leicht modellieren und schwer fertigen. Tiefe Taschen verlangen lange Werkzeuge, dünne Wände bewegen sich unter Schnittdruck, kleine Innenradien erhöhen Werkzeugwechsel und Zykluszeit. Der Entwurf kann machbar bleiben, wird aber teurer und weniger berechenbar. Für die Besonderheiten eines weicheren Thermoplasts lesen Sie unseren Leitfaden zur HDPE-CNC-Bearbeitung mit Hinweisen zu Wärmeausdehnung, Werkstückspannung und realistischen Toleranzen.
Dieser Leitfaden behandelt Entscheidungen, die Genauigkeit, Kosten und Wiederholbarkeit beeinflussen, bevor die Zeichnung die Werkstatt erreicht. Nützliche Merkmale sollen bleiben, aber bewusst gestaltet sein. Zugang, Abstützung und Prüfinformationen müssen eine konstante Fertigung ermöglichen.
Die größten Verbesserungen liegen meist in vier Bereichen: abstützbare Wände, begrenzte Taschentiefe, realistische Eckenradien und zu den Aufspannungen passende Bezüge.
Kurzantwort:
Gute Fräskonstruktion schafft Werkzeugzugang, hält das Werkstück steif und vergibt enge Toleranzen nur funktionsbedingt. Nutzen Sie großzügige Innenradien, vermeiden Sie unnötige Tiefe, stützen Sie dünne Wände und definieren Sie Funktionsbezüge vor geometrischen Toleranzen.
Mit Zugang und Bauteilorientierung beginnen
Ein Fräser erreicht das Werkstück nur aus bestimmten Richtungen. Jede neue Richtung kann Indexieren, eine neue Vorrichtung oder Aufspannung verlangen. Prüfen Sie vor Details, ob das Merkmal von oben, seitlich oder schräg ohne weiteres Umspannen erreichbar ist.
Weniger Aufspannungen sparen nicht nur Arbeit, sondern reduzieren Bezugsübertragungsfehler. In einer Spannung bearbeitete Merkmale behalten ihre Lagebeziehung zuverlässiger als nach Ausspannen und Neupositionieren. Bei zwei eng zueinander tolerierten Bohrungen kann eine gemeinsame Aufspannung mehr bringen als nachträglich engere Vorgaben.
Definieren Sie Haupt-, Neben- und Drittbezug eindeutig. Wählen Sie stabile, positionier- und prüfbare Flächen. Eine kleine Sichtfläche oder flexible Wand ist selten ein guter Hauptbezug.
Stabile Wände konstruieren
Dünne Wände weichen vom Fräser aus und federn zurück. Folgen sind Konizität, Welligkeit oder messkraftabhängige Dicke. Aluminium erlaubt häufig dünnere Wände als Stahl oder technische Kunststoffe, doch Höhe, freie Länge, Geometrie und Toleranz zählen ebenso.
Ergänzen Sie Rippen oder lokale Abstützung, soweit möglich. Gleichmäßige Dicke reduziert ungleichen Spannungsabbau. Muss eine Wand dünn sein, kennzeichnen Sie Funktionsseite und Dicke, damit Stützmaterial bis zu den letzten Durchgängen bleiben kann.
Geben Sie nicht jeder Wand dieselbe enge Profiltoleranz. Dichtsteg, Lagersitz und Abdeckung erfüllen unterschiedliche Aufgaben und brauchen unterschiedliche Kontrolle.
Taschentiefe und Eckenradius gemeinsam betrachten
Tiefe bestimmt Reichweite. Mehr Auskragung senkt Steifigkeit und erhöht Schwingungsrisiko. Tiefe schmale Taschen brauchen möglicherweise reduzierte Schnittwerte, stufenweise Zustellung und mehrere Schlichtgänge; zudem stauen sich Späne und Wärme.
Rotierende Schaftfräser erzeugen keine vollkommen scharfen senkrechten Innenecken. Ihr Radius bleibt zurück. Größere Vorgaberadien erlauben steifere Werkzeuge und gleichmäßigere Oberflächen. Zweckmäßig ist ein Radius etwas über einem Standardfräserradius, damit das Werkzeug beim Umlenken nicht voll eingreift.
Braucht ein rechteckiges Gegenstück Eckfreiraum, prüfen Sie Freistich oder Dogbone statt eines winzigen Radius über die gesamte Tiefe.
Toleranzen nach Funktion vergeben
Allgemeine Maße, Positioniermerkmale und kritische Schnittstellen brauchen unterschiedliche Toleranzen. Enge Grenzen können langsames Schlichten, Temperaturkontrolle, Sonderlehren oder Koordinatenmessung erfordern. Pauschal angewendet verkleinern sie das Prozessfenster ohne Nutzen.
Kennzeichnen Sie Lagerbohrungen, Passstiftlöcher, Dicht- und Montageflächen als qualitätskritisch. Unkritische Geometrie erhält Allgemeintoleranzen. Rauheit muss separat angegeben werden: Maßhaltigkeit garantiert keine geeignete Kontaktfläche.
Auch Kanten müssen definiert sein. „Scharfe Kanten brechen“ braucht einen vereinbarten Bereich, wenn die Größe Montage, Beschichtung oder Sicherheit beeinflusst.
Prüftabelle für Fräskonstruktionen
| Merkmal | Risikoärmere Gestaltung | Nutzen |
|---|---|---|
| Innenecke | Größtmöglichen funktionalen Radius verwenden | Erlaubt steifere Fräser und ruhigere Bewegung |
| Tiefe Tasche | Breite erhöhen oder Tiefe verringern | Verbessert Zugang, Spanabfuhr und Stabilität |
| Dünne Wand | Abstützen oder Dicke konstant halten | Reduziert Durchbiegung und spannungsbedingte Bewegung |
| Lochbild | Funktionsbezüge verwenden | Stimmt Bearbeitung und Prüfung ab |
| Enge Toleranz | Auf Funktionsmerkmale begrenzen | Senkt Zykluszeit und Prüfkosten |
| Mehrseitige Geometrie | Zusammengehörige Merkmale in einer Richtung gruppieren | Reduziert Aufspann- und Bezugsübertragungsfehler |
Bearbeitungsformeln als Konstruktionsprüfung nutzen
Drei Zusammenhänge erklären viele Fräsprobleme schon vor CAM. Die Drehzahl ergibt sich aus Schnittgeschwindigkeit und Durchmesser:
n = (1000 × Vc) / (π × D)
n = Drehzahl in U/min, Vc = Schnittgeschwindigkeit in m/min, D = Fräserdurchmesser in mm.
Der programmierte Tischvorschub folgt aus Drehzahl, Schneidenzahl und Zahnvorschub:
Vf = n × z × fz
Vf = Tischvorschub in mm/min, z = wirksame Schneidenzahl, fz = Zahnvorschub in mm.
Diese Formeln legen den Prozess nicht allein fest. Eingriff, Haltersteifigkeit, Werkstoff, Kühlung und Maschinendynamik zählen weiterhin. Sie zeigen aber, warum ein Wechsel von 12 auf 4 mm Durchmesser keine rein optische CAD-Änderung ist: Das kleinere Werkzeug benötigt andere Drehzahlen, hat weniger Kernquerschnitt und möglicherweise mehr Durchgänge.
Werkzeugsteifigkeit ändert sich schneller als der Durchmesser
Im vereinfachten Kragträgermodell gilt δ = FL³/(3EI). Für runde Werkzeuge ist das Flächenträgheitsmoment I = πd⁴/64. Entscheidend ist die Skalierung: Durchbiegung wächst mit der dritten Potenz der freien Länge und sinkt mit der vierten Potenz des Durchmessers.
Bei gleicher Last und gleichem Werkstoff kann doppelte Auskragung die idealisierte Durchbiegung verachtfachen. Von 6 auf 8 mm steigt der Term d⁴ um etwa Faktor 3,16. Reale Werkzeuge, Halter und Spindeln sind komplexer, aber die Richtung ist klar: Etwas mehr Radius oder Zugang kann den Prozess wesentlich steifer machen.
Beispiel: gefrästes Elektronikgehäuse
Ein 6061-Gehäuse habe eine Innenkammer von 48 × 32 mm, 28 mm Tiefe, 2 mm Wände und R2-Ecken. Muss der Fräser die komplette R2-Ecke schlichten, ist sein üblicher Durchmesser auf 4 mm begrenzt. Er muss zudem unter die 28-mm-Wand reichen. Kleiner Durchmesser, große Reichweite und flexible Wand machen eine Einwerkzeugstrategie anfällig für Rattern und Konizität.
Ein stabilerer Ablauf trennt Aufgaben: großes Werkzeug für Hauptabtrag mit gleichmäßigem Aufmaß, mittleres für die meisten Wände, kleines nur für Eckreste. Ein Wechsel von R2 auf R4 ermöglicht steifere Schlichtwerkzeuge. Brauchen Leiterplatte oder Einsatz nur Freiraum, kann lokaler Eckfreistich das kleine Werkzeug ganz vermeiden.
Nicht alle vier Wände brauchen dieselbe Profiltoleranz. Anschlussfläche und Positionierdome können eng kontrolliert werden, Freiraumwände allgemein. So konzentrieren sich Bearbeitung und CMM-Zeit auf montagewichtige Merkmale.
Bezugssystem und Bearbeitungsfolge abstimmen
Ein Funktionsbezug muss ausreichend groß und stabil sein. Bei einem Gehäuse können Montagefläche A, Positionierkante B und Passstiftmerkmal C bilden. Lochposition und Anschlussgeometrie beziehen sich dann auf A|B|C. Ist das in der Vorrichtung reproduzierbar, folgen Fertigung und Prüfung derselben Koordinatenlogik.
Eine dünne unfertige Wand als Bezug ist unklar, weil Spannen und Antasten sie bewegen. Ein nach dem ersten Arbeitsgang verdeckter Bezug verlangt Übertragung. Ist direkter Bezug nicht möglich, muss die technische Prüfung Ersatzmerkmale und deren Nachweis definieren.
Kosten nach Arbeitsgängen statt Teilevolumen berechnen
Das Zeitspanvolumen wird häufig als Q = ap × ae × Vf angenähert; ap ist axiale Tiefe, ae radiale Breite und Vf Tischvorschub. Hohes Q garantiert aber keine niedrigen Stückkosten. Werkzeugwechsel, Antasten, Umpositionieren, Entgraten und Prüfung können Kleinserien dominieren.
Gutes DFM zählt deshalb Richtungen, verschiedene Werkzeuge, Langwerkzeuge, kontrollierte Flächen und Prüfaufspannungen. Eine unnötige Richtung zu streichen kann mehr sparen als 10 % weniger Rohmaterial. Einheitliche Radien können zwei Werkzeugwechsel vermeiden; eine gelockerte unkritische Profiltoleranz ein CMM-Programm und einen Schlichtgang.
Technische Referenzen
Angaben für Ihre Anfrage
- STEP- oder Parasolid-Modell mit kontrollierter PDF-Zeichnung
- Werkstoffsorte und erforderlicher Zustand
- Kritische Maße und Funktionsbezüge
- Gewinde, Einsätze und Kantenbruch
- Oberfläche oder Beschichtung mit markierten Abdeckbereichen
- Prüfbericht- und Stichprobenanforderungen
- Vorgesehene Prototypen- und Serienmengen
Eine gute Anfrage trennt Funktionsanforderungen von Wünschen. Bei schwer erreichbaren oder prüfbaren Merkmalen kann eine kurze Prüfung vor Freigabe teure Änderungen vermeiden.
Das Teil vor Fertigungsbeginn prüfen lassen
Senden Sie 6CNC CAD-Modell, Zeichnung, Werkstoff und Menge. Wir prüfen Zugang, Aufspannungen, kritische Toleranzen und Messbedarf vor dem Angebot.
Häufige Fragen
Was macht Frästeile teuer?
Mehrere Aufspannungen, tiefe schmale Taschen, kleine Innenradien, viele enge Toleranzen und schwieriger Prüfzugang sind typische Kostentreiber.
Kann CNC-Fräsen scharfe Innenecken herstellen?
Rotierende Fräser hinterlassen einen Radius. Sind scharfe Ecken funktional nötig, kommen Erodieren, Räumen oder Freistiche infrage.
Soll das CAD-Modell oder die Zeichnung maßgeblich sein?
Benennen Sie das maßgebliche Dokument in der Anfrage. Das Modell definiert Geometrie, die Zeichnung Toleranzen, Bezüge, Oberflächen und Prüfangaben.
Wann sollte ich DFM anfragen?
Vor Konstruktionsfreigabe bei tiefen Taschen, dünnen Wänden, Mehrachsmerkmalen oder engen Beziehungen zwischen Bezügen.
Den Prozess an Funktionsmerkmalen ausrichten
Gute CNC-Bearbeitung beginnt bei der Bauteilaufgabe. Zugang, Steifigkeit, Bezüge und Messung müssen sie unterstützen. Weitere Möglichkeiten finden Sie bei unseren Angeboten für CNC-Fräsen, 5-Achs-Bearbeitung und Qualitätssicherung .


