
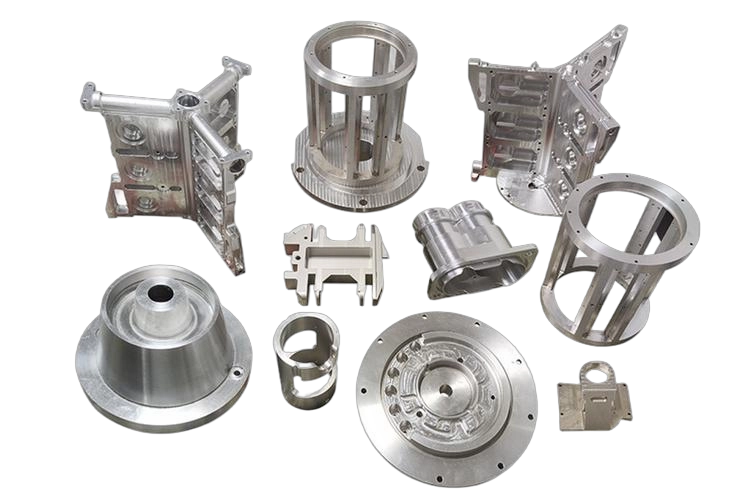
Una pieza puede modelarse fácilmente y mecanizarse con dificultad. Cavidades profundas exigen herramientas largas, paredes finas se mueven y radios pequeños añaden cambios y ciclo. Puede fabricarse, pero cuesta más y resulta menos previsible. Para conocer el comportamiento de un termoplástico más flexible, consulte nuestra guía de mecanizado CNC de HDPE, con recomendaciones sobre dilatación térmica, sujeción y tolerancias realistas.
Esta guía trata decisiones que afectan precisión, coste y repetibilidad antes de llegar al taller. No busca quitar funciones útiles, sino diseñarlas deliberadamente con acceso, apoyo e información de inspección suficientes.
Las mayores mejoras suelen venir de cuatro áreas: paredes apoyables, profundidad limitada, radios realistas y referencias acordes con las sujeciones.
Respuesta breve:
Un buen diseño permite acceder, mantiene rígida la pieza y reserva tolerancias estrechas para la función. Use radios amplios, evite profundidad innecesaria, apoye paredes finas y defina referencias funcionales antes de tolerancias geométricas.
Empiece por acceso y orientación
La fresa accede desde direcciones limitadas. Cada nueva dirección puede exigir indexado, otro utillaje o sujeción. Antes de detallar, compruebe acceso superior, lateral o inclinado sin volver a sujetar.
Menos sujeciones reducen trabajo y error al transferir referencias. Las características hechas en una fijación conservan mejor su relación que tras soltar y reposicionar. Para dos taladros con posición exigente, compartir sujeción puede valer más que estrechar después la tolerancia.
Defina referencias primaria, secundaria y terciaria claras. Elija superficies estables que puedan localizarse y medirse. Una cara estética pequeña o pared flexible rara vez es buena referencia primaria.
Diseñe paredes estables
Las paredes finas se apartan de la fresa y recuperan posición, creando conicidad, ondulación o espesor dependiente de presión de medida. El aluminio suele permitir paredes menores que acero o plásticos, pero altura, longitud libre, geometría y tolerancia importan igual.
Añada nervaduras o apoyo donde sea posible. Espesor uniforme reduce liberación desigual de tensiones. Identifique cara y espesor funcionales para conservar apoyo hasta las pasadas finales.
No dé la misma tolerancia de perfil a todas las paredes. Zona de sellado, asiento y tapa cumplen funciones distintas.
Relacione profundidad y radio
La profundidad determina alcance. Más voladizo reduce rigidez y aumenta vibración. Cavidades estrechas profundas pueden exigir parámetros reducidos, niveles y varios acabados, además de atrapar viruta y calor.
Una fresa rotativa deja radio en las esquinas verticales. Especificarlo mayor permite herramientas rígidas y acabado uniforme. Conviene que supere ligeramente un radio estándar para evitar contacto completo durante el giro.
Si un componente rectangular necesita holgura, considere alivio o dogbone en vez de un radio mínimo a toda profundidad.
Asigne tolerancias según función
Dimensiones generales, localización e interfaces críticas no necesitan igual tolerancia. Los límites estrechos exigen acabado lento, temperatura controlada, calibres o CMM. Generalizarlos reduce el margen sin beneficio funcional.
Identifique alojamientos, agujeros de pasador, sellos e interfaces como críticos. Use tolerancias generales en lo demás. Especifique rugosidad aparte: cumplir tamaño no garantiza un contacto adecuado.
Defina también las aristas. «Matar cantos vivos» necesita un rango acordado si afecta a montaje, recubrimiento o seguridad.
Tabla de revisión de diseño para fresado CNC
| Característica | Diseño de menor riesgo | Por qué ayuda |
|---|---|---|
| Esquina interna | Usar el mayor radio funcional | Permite una fresa rígida y movimiento suave |
| Cavidad profunda | Aumentar anchura o reducir profundidad | Mejora alcance, evacuación y estabilidad |
| Pared fina | Añadir apoyo o mantener espesor constante | Reduce flexión y movimiento por tensiones |
| Patrón de taladros | Usar referencias funcionales | Alinea mecanizado e inspección |
| Tolerancia estrecha | Limitar a funciones | Reduce ciclo e inspección |
| Geometría multilateral | Agrupar características relacionadas en una orientación | Reduce errores de sujeción y transferencia |
Use ecuaciones como comprobación de diseño
Tres relaciones explican problemas antes del CAM. La velocidad de giro se calcula con velocidad de corte y diámetro:
n = (1000 × Vc) / (π × D)
n = revoluciones por minuto, Vc = velocidad de corte en m/min, D = diámetro de fresa en mm.
El avance programado se estima con revoluciones, número de filos y avance por diente:
Vf = n × z × fz
Vf = avance de mesa en mm/min, z = filos efectivos, fz = avance por diente en mm.
No definen solas el proceso: importan contacto, rigidez, material, refrigerante y dinámica. Sí muestran por qué pasar de 12 a 4 mm no es un cambio estético: exige otras revoluciones, menor núcleo y quizá más pasadas.
La rigidez cambia mucho más rápido que el diámetro
En un voladizo simplificado, δ = FL³/(3EI). Para una herramienta redonda, I = πd⁴/64. La lección es la escala: flexión crece con el cubo de longitud libre y cae con la cuarta potencia del diámetro.
Con igual carga y material, duplicar voladizo puede multiplicar flexión por ocho. Pasar de 6 a 8 mm multiplica d⁴ por unos 3,16. El sistema real es más complejo, pero algo más de radio o acceso puede darle mucha más rigidez.
Ejemplo: carcasa electrónica fresada
Considere una carcasa 6061 con cavidad de 48 × 32 mm, profundidad 28 mm, paredes 2 mm y esquinas R2. Acabar todo el R2 limita una fresa convencional a 4 mm, que además debe alcanzar bajo la pared de 28 mm. Diámetro pequeño, alcance largo y pared flexible hacen vulnerable la estrategia de una sola herramienta.
Separe tareas: herramienta grande para desbaste uniforme, mediana para paredes y pequeña solo para restos de esquinas. Cambiar R2 a R4 aumenta rigidez de acabado. Si la placa o inserto solo necesita holgura, un alivio local puede eliminar la pequeña.
No dé igual perfil a las cuatro paredes. Controle estrechamente conexión y resaltes de localización, dejando holguras con tolerancia general. Concentre así mecanizado y CMM donde afecta al montaje.
Alinee referencias y secuencia
Una referencia funcional debe ser grande y estable. En una carcasa, montaje puede ser A, borde B y pasador C. Taladros y conexión se referencian a A|B|C. Si el utillaje lo reproduce, fabricación e inspección comparten coordenadas.
Una pared fina sin acabar se mueve al sujetar o palpar. Una referencia oculta tras la primera operación obliga a transferir. Si no puede usarse directamente, defina características sustitutas y cómo verificar su relación.
Calcule costes por operaciones, no por volumen
La tasa de arranque se aproxima como Q = ap × ae × Vf: ap profundidad axial, ae anchura radial y Vf avance. Un Q alto no garantiza coste mínimo; cambios, palpado, reposicionamiento, desbarbado e inspección pueden dominar un lote pequeño.
Un buen DFM cuenta orientaciones, herramientas distintas y largas, superficies controladas y preparaciones de inspección. Quitar una orientación puede ahorrar más que reducir material un 10 %. Unificar radios puede eliminar dos cambios; ampliar un perfil no funcional, un programa CMM y una pasada.
Referencias técnicas
Qué enviar en su solicitud
- Modelo STEP o Parasolid y plano PDF controlado
- Material y estado requerido
- Cotas críticas y referencias funcionales
- Roscas, insertos y aristas
- Acabado o recubrimiento con máscaras identificadas
- Informe y muestreo requeridos
- Cantidades de prototipo y producción
Una buena solicitud separa funciones de preferencias. Si cuesta acceder o medir, una revisión previa puede evitar cambios caros.
Revise la pieza antes de producir
Envíe a 6CNC CAD, plano, material y cantidad. Revisaremos acceso, sujeciones, tolerancias e inspección antes de cotizar.
Preguntas frecuentes
¿Qué encarece una pieza fresada CNC?
Varias sujeciones, cavidades estrechas profundas, radios pequeños, tolerancias exigentes extensas y difícil acceso de inspección.
¿Puede fresarse una esquina interna aguda?
La fresa deja radio. Si es imprescindible una esquina aguda, valore electroerosión, brochado o alivio.
¿Debe mandar el CAD o el plano?
Indíquelo en la solicitud. El modelo define geometría; el plano, tolerancias, referencias, acabados e inspección.
¿Cuándo pedir revisión DFM?
Antes de liberar diseños con cavidades profundas, paredes finas, características multieje o relaciones estrechas entre referencias.
Planifique alrededor de las funciones
Un buen CNC empieza definiendo la función. Acceso, rigidez, referencias e inspección deben apoyarla. Consulte más opciones en nuestros recursos de fresado CNC, mecanizado de 5 ejes y aseguramiento de calidad .


