
Tiefe Taschen wirken im CAD einfach: Material bis zur gewünschten Bodentiefe entfernen. An der Maschine erfordern sie oft lange Fräser, vorsichtige Zustellungen und sorgfältige Spanabfuhr. Schon wenige zusätzliche Millimeter können den gesamten Prozessplan verändern.
Die Grenze hängt nicht allein von Tiefe ab, sondern vom Verhältnis zu Werkzeugdurchmesser, Taschenbreite, Eckenradius, Werkstoff und Finish. Dieser Leitfaden erläutert das Zusammenspiel und mögliche Änderungen, bevor daraus ein teures Fertigungsproblem wird.
Kurzantwort:
Eine tiefe CNC-Tasche verlangt Schneiden weit unter der Oberkante bei ausreichendem Freiraum und Steifigkeit. Mit steigendem Verhältnis von Tiefe zu Werkzeugdurchmesser wächst das Risiko. Breiterer Zugang, größere Eckenradien, gestufte Tiefen und realistische Wand- und Bodentoleranzen erleichtern Bearbeitung und Prüfung.
Warum tiefe Taschen instabil werden
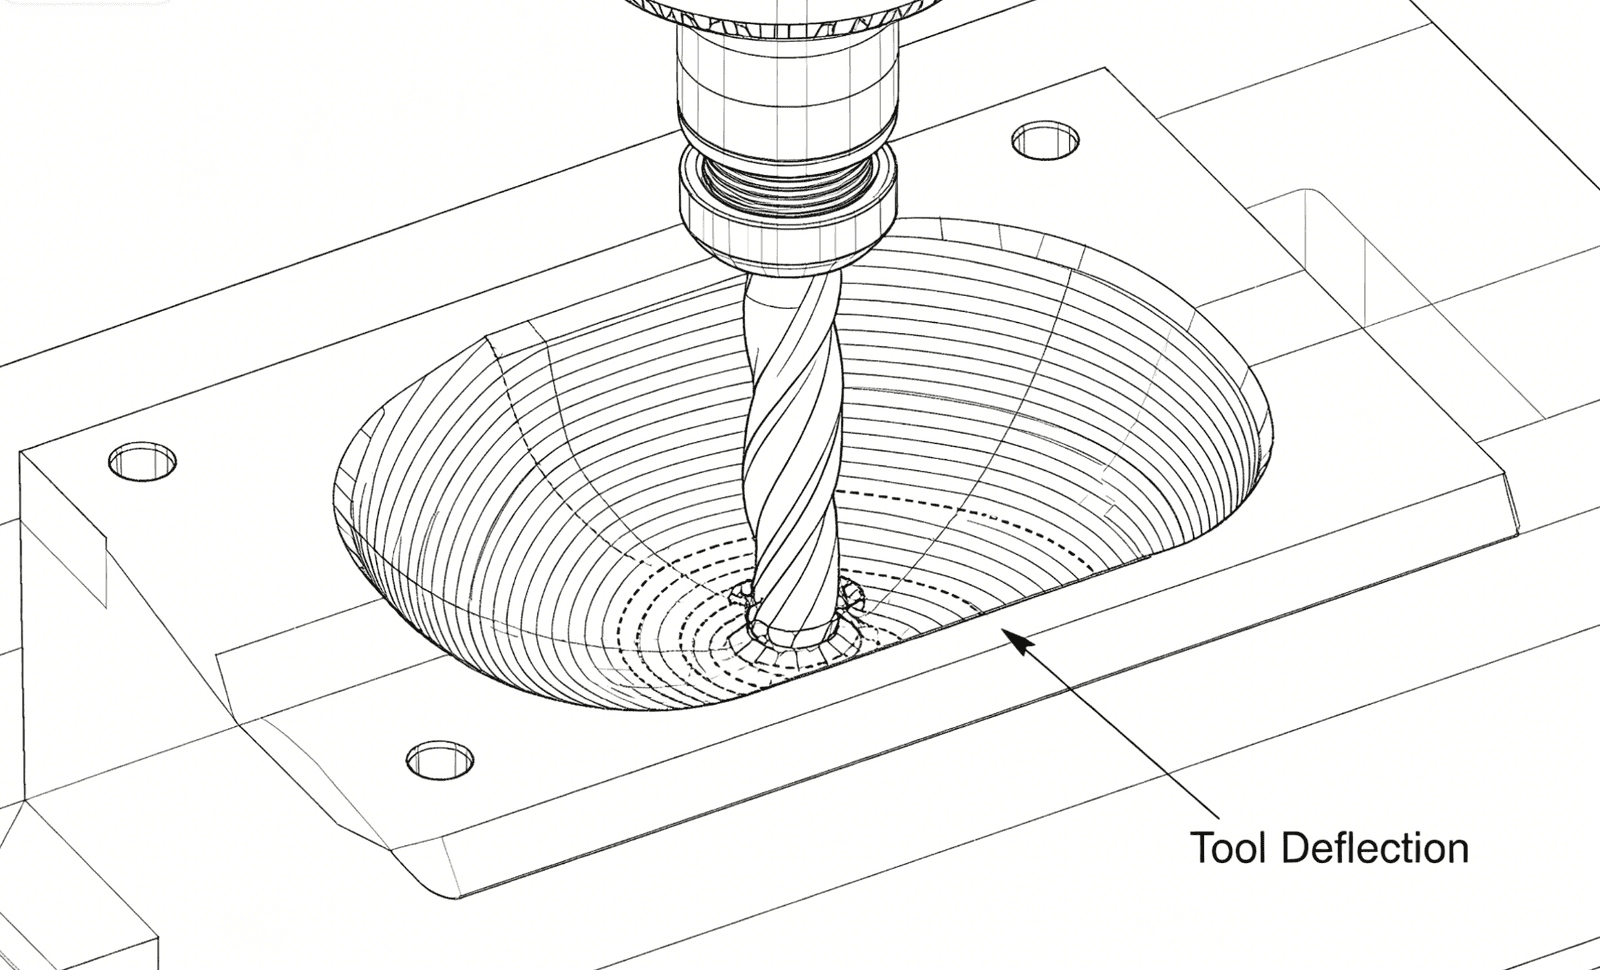
Schnittkräfte biegen Werkzeug und Werkstück. Ein kurzes Werkzeug wirkt wie ein steifer Balken, ein langes wie ein nachgiebiger Hebel. Gleiche Last erzeugt dann mehr Spitzendurchbiegung. Folgen sind konische Wände, Rattermarken oder Restmaterial für wiederholte Schlichtgänge.
Auch Halter und Spindelnase brauchen Freiraum. Eine Öffnung kann für den Fräser reichen, nicht aber für den Halter bei voller Tiefe. Dann sind freigeschliffener Hals, kleinerer Durchmesser oder eine andere Bearbeitungsrichtung nötig.
Späne sind das zweite Problem. Erneutes Schneiden eingeschlossener Späne schädigt Finish und erhöht Wärme. Aluminiumtaschen können sich mit langen Spänen zusetzen, zäher Edelstahl erhöht Wärme und Verschleiß. Kühlmittelzufuhr und Abfuhrraum müssen gemeinsam geplant werden.
Die wirkungsvollsten Konstruktionsänderungen
Vergrößern Sie die Öffnung, soweit die Montage es erlaubt. Das ermöglicht größere Werkzeuge und mehr Halterfreiraum. Größere Innenradien helfen ebenfalls. Benötigt nur ein Bereich zusätzliche Tiefe, verwenden Sie einen abgestuften Boden statt die gesamte Tasche tiefer zu machen.
Fordern Sie nicht überall dasselbe Finish und dieselbe Profiltoleranz. Kennzeichnen Sie Funktionskontaktflächen. Eine kritische Dichtstufe braucht vielleicht kontrolliertes Finish, eine Freiraumwand nicht.
Bei unvermeidbar tiefen senkrechten Wänden prüfen Sie Teilung und Montage, Zugang von einer zweiten Seite oder endkonturnahes Ausgangsmaterial. Lasten, Dichtheit und Stückzahl entscheiden, doch der Vergleich sollte vor Freigabe erfolgen.
Eine praktikable Bearbeitungsfolge
Ein stabiler Prozess trennt Schruppen und Schlichten. Ein steifes Werkzeug entfernt den Großteil und lässt definiertes Aufmaß. Vorschlichten vereinheitlicht es. Schlichten bringt Wand und Boden mit vorhersehbarem Eingriff auf Maß.
Adaptive Bahnen oder konstanter Eingriff reduzieren abrupte Lastwechsel. Tiefen- und Seitenzustellung müssen Werkzeug, Material und Kühlung entsprechen. Ein aggressiver Volltiefenschnitt ist selten schneller, wenn er Werkzeugbruch oder zusätzliche Schlichtgänge verursacht.
Das Schlichtwerkzeug sollte nur so weit wie nötig auskragen. Unterschiedliche Werkzeuge für obere und untere Bereiche können sinnvoll sein, damit nicht alles mit der nachgiebigsten Variante bearbeitet wird.
Tiefe Taschen richtig prüfen
Messzugang kann schwieriger sein als Schneidzugang. Messschieber erfassen vielleicht die Öffnung, nicht aber Wandkonizität, Ecken oder Bodenlage zu den Bezügen. Je nach Geometrie braucht es Koordinatenmesstaster, Tiefenmessgerät, Innenmessgerät oder optische Verfahren.
Definieren Sie, ob Boden, Wände oder beide kritisch sind. Bei nachgiebigem dünnem Boden nennen Sie den Messzustand. Anforderungen gehören vorab vereinbart, weil der Tasterzugang die Konstruktion beeinflussen kann.
Risikoprüfung tiefer Taschen
| Konstruktionsbedingung | Wahrscheinliche Folge | Mögliche Maßnahme |
|---|---|---|
| Großes Tiefen-Breiten-Verhältnis | Langes Werkzeug, geringere Steifigkeit | Zugang verbreitern oder Tiefen abstufen |
| Kleiner Eckenradius | Kleiner Fräser, längerer Zyklus | Radius vergrößern oder Ecke freistellen |
| Dünne Taschenwände | Durchbiegung und Dickenabweichung | Abstützung belassen und symmetrisch schlichten |
| Geschlossene Tasche | Schlechte Spanabfuhr | Zugang ergänzen oder Kühlmittel- und Luftabfuhr planen |
| Eng tolerierte Bodentiefe zum Bezug | Mehr Schlicht- und Prüfaufwand | Funktionsbereich und Methode festlegen |
| Feines Finish über die volle Tiefe | Risiko beim Schlichten mit großer Reichweite | Finish nur dort vorgeben, wo nötig |
Die tatsächliche Grenze quantifizieren: wirksame Auskragung
Taschentiefe ist nicht Werkzeugauskragung. Die Schneide muss den tiefsten Punkt erreichen, während Hals, Schaft, Halter und Spindelnase die oberen Wände freihalten. Die freie Länge kann deshalb größer als die Modelltiefe sein. Schräge Wände, Inseln und benachbarte Dome können den Halterfreiraum zur maßgeblichen Grenze machen.
Eine erste Prüfung sollte Tiefe durch Fräserdurchmesser teilen, ohne einen Wert als universelle Freigabegrenze zu behandeln. 6:1 in Aluminium mit geringem Radialeingriff unterscheidet sich von 6:1 im Vollnutenschnitt in gehärtetem Stahl. Das Verhältnis zeigt Risiko; Werkzeugbauart, Material und Eingriff bestimmen die Maßnahme.
Warum Reichweite die Durchbiegung bestimmt
Nach der vereinfachten Kragträgerbeziehung δ ∝ FL³/d⁴ erhöht eine freie Länge von 30 auf 45 mm den Term L³ um den Faktor 3,375. Bei sonst gleicher Last kann ein 45-mm-Werkzeug mehr als dreimal so stark ausweichen wie eines mit 30 mm Reichweite. Ein Durchmesseranstieg von 6 auf 8 mm erhöht den Steifigkeitsterm d⁴ um etwa 3,16.
Deshalb kann eine breitere Tasche oder ein größerer Innenradius den Prozess grundlegend verbessern: größere Fräser, kürzere Hälse oder beides werden möglich. Kleine Geometrieänderungen können nichtlinear große Steifigkeitsgewinne erzeugen.
Beispiel: 45 mm tiefe Tasche mit R3-Ecken
Eine geschlossene Tasche von 45 mm Tiefe habe senkrechte R3-Ecken. Ein 6-mm-Fräser passt theoretisch zum Radius. Derselbe Fräser für Volltiefenschruppen und Eckenschlichten verursacht aber zwei Probleme: ausreichende Schneiden- oder Halslänge bis zum Boden und maximalen Eingriff beim Einfahren in die gleich große Ecke.
Stabiler ist ein größeres Werkzeug für oberen Bereich und Hauptabtrag mit definiertem radialem und axialem Aufmaß. Restmaterialbearbeitung erfasst anschließend nur unerreichbare Bereiche. Ein freigeschliffenes 6-mm-Werkzeug schlichtet untere Wand und Ecke mit geringem Eingriff. Erlaubt die Zeichnung R4, kann eine 8-mm-Werkzeugklasse möglich werden und deutlich mehr Steifigkeit bieten.
Aufmaße für Schruppen, Vorschlichten und Schlichten trennen
Schruppen sollte einen vorhersehbaren Rest erzeugen statt Endgeometrie erzwingen. Konstanter Eingriff reduziert Lastsprünge; Helix- oder Rampeneintritt vermeidet senkrechtes Eintauchen eines nicht zentrumschneidenden Werkzeugs ins Vollmaterial. Autodesk weist darauf hin, dass scharfe Innenkurven den Fräser überlasten, Rattern und Finish-Verzerrungen verursachen können. Ein Mindestschnittradius glättet die Bahn, lässt aber Material für später stehen.
Vorschlichten zählt bei ungleichmäßigem Restmaterial. Die Werkzeugdurchbiegung hängt von der Last ab. Bei 0,1 mm Aufmaß an einer Stelle und 0,8 mm an einer anderen reagiert die Wand ungleichmäßig. Ein Vorschlichtgang vereinheitlicht das Aufmaß für konstanten Endabtrag.
Spanabfuhr ist Teil der Geometrie
Geschlossene Taschen bieten Spänen vor allem einen Ausweg: nach oben. Tiefe begrenzt Kühlmittelzugang und lässt Späne zurück in den Schnitt gelangen. Aluminium bildet lange, sich ums Werkzeug packende Späne; Edelstahl konzentriert Wärme an der Schneide. Nachgeschnittene Späne erhöhen Schneidenschäden, Bodenkratzer und Aufbauschneidenrisiko.
Konstruktiv helfen offene Seiten, größere Zugangsfenster, eine Durchgangsbohrung zur Abfuhr oder gestufte Böden. Prozessseitig kommen Innenkühlung, gerichtete Luft, unterbrochenes Zustellen zwischen Ebenen und Bahnen ohne Spänestau in Sackecken infrage. Material und Sicherheitsmaßnahmen bestimmen die Auswahl.
Tiefe, Konizität und Ecken getrennt prüfen
Eine Tiefenmessung beweist nicht die ganze Tasche. Konizität braucht Messungen auf mehreren Höhen. Bodenebenheit ist nicht dasselbe wie Tiefe zu Bezug A. Radius und Restmaterial können optische Prüfung oder eine CMM-Bahn mit geeignetem Taster erfordern.
Bei flexiblem Boden müssen Zeichnung und Prüfplan den Stützzustand festlegen. Eine dünne Membran kann gespannt anders aussehen als frei. Ist der freie Zustand funktionsrelevant, muss in diesem Zustand gemessen werden.
Technische Referenzen
- Autodesk: Mindestschnittradius
- Autodesk: 3D-Versatzschruppen
- Sandvik Coromant: Auswahlleitfaden für Fräswerkzeuge
Angaben für Ihre Anfrage
- Taschentiefe, Breite und kleinster Eckenradius
- Wand- und Bodenstärke
- Kritische Beziehungen zwischen Wänden, Boden und Bezügen
- Erforderliche Rauheit je Bereich
- Werkstoffsorte und Wärmebehandlungszustand
- Offene Seiten oder alternative Werkzeugzugänge
- Vorgesehene Messmethode und Bericht
Eine gute Anfrage erlaubt, funktionale Anforderungen von Wünschen zu trennen. Bei schwierigem Zugang oder Messung verhindert eine kurze technische Prüfung vor Freigabe oft teure spätere Änderungen.
Das Teil vor der Fertigung prüfen lassen
Senden Sie 6CNC CAD-Modell, Zeichnung, Werkstoff und Menge. Wir prüfen vor dem Angebot Zugang, Aufspannungen, kritische Toleranzen und Prüfbedarf.
Häufige Fragen
Was gilt beim CNC-Fräsen als tiefe Tasche?
Es gibt keinen festen Tiefengrenzwert. Tief wird eine Tasche, wenn Reichweite und Freiraum die Steifigkeit reduzieren. Das Verhältnis zum Werkzeugdurchmesser ist hilfreicher als die Tiefe allein.
Warum werden Taschenwände konisch?
Werkzeugdurchbiegung, Werkstückbewegung, ungleiches Aufmaß und Wärme können obere und untere Maße unterschiedlich machen.
Löst ein kleineres Werkzeug das Zugangsproblem?
Es verbessert möglicherweise den Zugang, reduziert aber meist Steifigkeit und erhöht Zykluszeit. Zuerst sollten Halterfreiraum und Eckenanforderungen geprüft werden.
Hilft Fünfachsbearbeitung bei tiefen Taschen?
Bei manchen offenen Geometrien verbessern sie Orientierung und verkürzen die wirksame Reichweite. Zugangsgrenzen einer engen geschlossenen Tasche bleiben bestehen.
Den Prozess an Funktionsmerkmalen ausrichten
Gute CNC-Bearbeitung beginnt mit klarer Funktion. Zugang, Steifigkeit, Bezüge und Prüfung müssen sie unterstützen. Weitere Prozessoptionen finden Sie bei unseren Angeboten für CNC-Fräsen, 5-Achs-Bearbeitung und Qualitätssicherung .


