
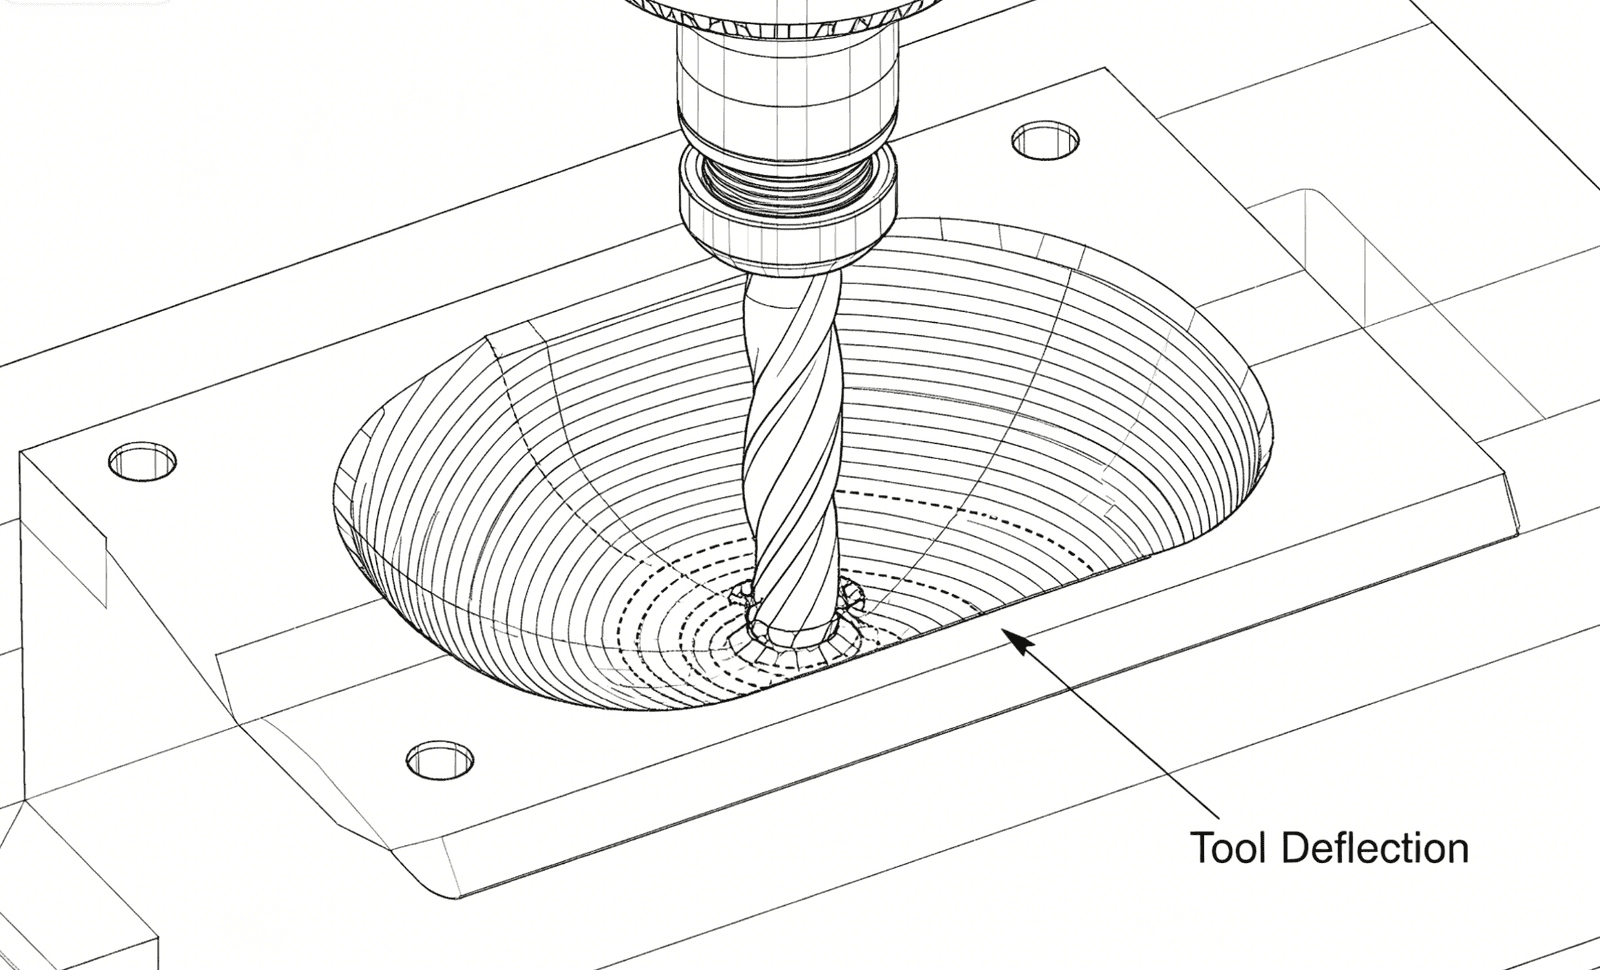
Las cavidades profundas parecen simples en CAD: retirar material hasta la profundidad requerida. En máquina pueden exigir fresas largas, pasadas conservadoras y evacuación cuidadosa. Unos milímetros extra pueden cambiar todo el plan.
La limitación no es solo profundidad: depende de diámetro de herramienta, anchura, radio, material y acabado. Esta guía explica su interacción y qué cambiar antes de convertir la geometría en un problema caro.
Respuesta breve:
Una cavidad profunda exige cortar muy por debajo de la superficie manteniendo holgura y rigidez. El riesgo crece con la relación profundidad-diámetro. Acceso amplio, radios mayores, profundidades escalonadas y tolerancias realistas facilitan mecanizado e inspección.
Por qué se vuelven inestables las cavidades profundas
La fuerza flexiona herramienta y pieza. Una herramienta corta actúa como una viga rígida; una larga, como una palanca flexible. La misma carga desvía más la punta, dejando conicidad, vibraciones o material para repetidos acabados.
Portaherramientas y nariz del husillo también necesitan espacio. La abertura puede admitir la fresa pero no el portaherramientas a fondo. Puede hacer falta cuello rebajado, menor diámetro u otra orientación.
Las virutas son otro problema. Recortarlas daña el acabado y añade calor. El aluminio puede acumular virutas largas; los inoxidables tenaces aumentan calor y desgaste. Hay que planificar juntos refrigeración y espacio de evacuación.
Cambios de diseño con mayor efecto
Amplíe la abertura si el montaje permite: admite una herramienta mayor y más holgura. Aumente radios por lo mismo. Si solo una zona necesita profundidad, escalone el fondo en vez de profundizar toda la cavidad.
No exija igual acabado y perfil en todas las paredes y el fondo. Marque contactos funcionales: una repisa de sellado crítica puede necesitar control; una pared de holgura, no.
Si la pared vertical profunda es inevitable, valore dividir y ensamblar, acceder desde otra cara o partir de material cercano a la forma final. Depende de cargas, sellado y volumen, pero compárelo antes de liberar.
Una secuencia práctica de mecanizado
Un proceso estable separa desbaste y acabado. Una herramienta rígida retira la mayor parte dejando sobremedida controlada. El semiacabado la uniforma; el acabado lleva paredes y fondo a medida con un contacto previsible.
Las trayectorias adaptativas o de contacto constante reducen cambios bruscos. Pasos axial y lateral deben corresponder a herramienta, material y refrigeración. Una pasada agresiva a toda profundidad rara vez es más rápida si rompe o exige otro acabado.
La herramienta de acabado debe sobresalir solo lo necesario. Puede convenir separar herramientas para zonas superiores e inferiores, evitando mecanizar todo con la menos rígida.
Cómo inspeccionar cavidades profundas
Medir puede ser más difícil que cortar. Un calibre verifica la abertura, pero no necesariamente conicidad, esquinas o posición real del fondo. Según geometría, hacen falta CMM, profundímetro, alesómetro o métodos ópticos.
Defina si son críticos fondo, paredes o ambos. Si el fondo fino flexiona, indique la condición de medición. Acuerde la inspección antes de mecanizar: el acceso de la sonda puede influir en el diseño.
Revisión de riesgos de cavidades profundas
| Condición de diseño | Efecto probable | Respuesta posible |
|---|---|---|
| Relación profundidad-anchura elevada | Herramienta larga y menor rigidez | Ampliar acceso o escalonar profundidad |
| Radio de esquina pequeño | Fresa menor y ciclo más largo | Aumentar radio o añadir alivio |
| Paredes delgadas | Flexión y variación de espesor | Conservar apoyo y acabar simétricamente |
| Cavidad cerrada | Mala evacuación de viruta | Añadir acceso o planificar evacuación con refrigerante y aire |
| Profundidad al datum muy ajustada | Más acabado e inspección | Identificar zona funcional y método |
| Acabado fino a toda profundidad | Riesgo por gran alcance al acabar | Especificar acabado solo donde hace falta |
Cuantificar la limitación real: voladizo efectivo
Profundidad no equivale a voladizo. El filo alcanza el fondo, pero cuello, mango, portaherramientas y husillo deben librar paredes superiores. La longitud sin apoyo puede superar la profundidad modelada. Conicidades, islas y resaltes cercanos pueden convertir la holgura del portaherramientas en el límite.
Calcule primero profundidad entre diámetro, sin convertir una relación en límite universal. Un alcance 6:1 en aluminio con poco contacto radial difiere de 6:1 a anchura completa en acero endurecido. La relación señala riesgo; herramienta, material y contacto determinan la respuesta.
Por qué el alcance domina la flexión
Según la relación simplificada de voladizo δ ∝ FL³/d⁴, aumentar la longitud libre de 30 a 45 mm multiplica L³ por 3,375. Con igual carga, 45 mm pueden flexionar más de tres veces que 30 mm. Aumentar diámetro de 6 a 8 mm multiplica el término de rigidez d⁴ por unos 3,16.
Por eso, ampliar cavidad o radio transforma el proceso: permite mayor fresa, cuello más corto o ambos. La mejora no es lineal; pequeños cambios pueden elevar mucho la rigidez.
Ejemplo: cavidad de 45 mm con esquinas R3
Suponga una cavidad cerrada de 45 mm con esquinas verticales R3. Una fresa de 6 mm coincide teóricamente con el radio, pero usarla para desbastar a fondo y acabar esquinas crea dos problemas: longitud suficiente de filo o cuello y contacto máximo al entrar en una esquina de radio coincidente.
Es más estable desbastar arriba y retirar volumen con una herramienta mayor dejando sobremedida radial y axial controlada. El mecanizado de restos identifica solo lo no alcanzado. Una herramienta de 6 mm de cuello rebajado acaba abajo con contacto ligero. Si se acepta R4, podría utilizarse una de 8 mm y mejorar mucho la rigidez.
Separar sobremedidas de desbaste, semiacabado y acabado
El desbaste debe dejar un resto previsible. Contacto constante reduce saltos de carga; entradas helicoidales o en rampa evitan hundir verticalmente una herramienta que no corta al centro. Autodesk advierte que giros internos bruscos pueden enterrar la fresa, provocar vibración y deteriorar acabado; un radio mínimo suaviza la trayectoria, dejando material para otra operación.
El semiacabado importa si queda material desigual. La flexión depende de carga: con 0,1 mm en una zona y 0,8 mm en otra, la pared no responde igual. El semiacabado uniforma la sobremedida para retirar una cantidad constante al final.
La evacuación forma parte de la geometría
En una cavidad cerrada, la salida principal es hacia arriba. La profundidad dificulta refrigerar y recircula virutas al corte. El aluminio puede enrollarlas alrededor de la herramienta; el inoxidable concentra calor en el filo. Recortarlas aumenta daño, rayas en fondo y filo recrecido.
El diseño puede abrir un lateral, ampliar una ventana, añadir un agujero pasante de evacuación o escalonar el fondo. El proceso puede usar refrigerante interno, aire dirigido, retiradas entre niveles y trayectorias que no empujen viruta a una esquina cerrada. Depende de material y controles de seguridad.
Inspeccionar por separado profundidad, conicidad y esquinas
Medir una profundidad no valida toda la cavidad. La conicidad requiere varias alturas; planitud del fondo no equivale a profundidad respecto al datum A. Radio y material restante pueden exigir óptica o una trayectoria CMM con palpador adecuado.
En fondos flexibles, plano e inspección deben definir el apoyo. Una membrana fina puede cambiar tras soltarla. Si importa su forma libre, mídala así.
Referencias técnicas
- Autodesk: radio mínimo de corte
- Autodesk: desbaste 3D por desfase
- Sandvik Coromant: guía de selección de herramientas de fresado
Qué enviar en su solicitud
- Profundidad, anchura y radio mínimo
- Espesor de paredes y fondo
- Relaciones críticas entre paredes, fondo y referencias
- Rugosidad por zona
- Material y estado térmico
- Lados abiertos o acceso alternativo
- Método de inspección e informe esperado
Una buena solicitud permite separar funciones de preferencias. Si cuesta acceder o medir, una revisión técnica previa puede evitar una modificación costosa.
Revise la pieza antes de producir
Envíe a 6CNC CAD, plano, material y cantidad. Revisaremos acceso, sujeciones, tolerancias e inspección antes de cotizar.
Preguntas frecuentes
¿Qué se considera una cavidad profunda en fresado CNC?
No hay umbral único. Es profunda cuando alcance y holgura reducen rigidez. La relación profundidad-diámetro es más útil que la profundidad sola.
¿Por qué quedan cónicas las paredes?
Flexión, movimiento de la pieza, sobremedida desigual y calor pueden cambiar medidas entre arriba y abajo.
¿Una herramienta menor resuelve el acceso?
Puede facilitar acceso, pero suele reducir rigidez y aumentar ciclo. Revise primero holgura del portaherramientas y esquinas.
¿Ayudan los cinco ejes en cavidades profundas?
En geometrías abiertas pueden mejorar orientación y acortar alcance efectivo, pero no eliminan límites de acceso en cavidades estrechas cerradas.
Planifique alrededor de las funciones
Un buen CNC empieza definiendo qué debe hacer la pieza. Acceso, rigidez, referencias e inspección deben apoyarlo. Consulte más opciones en nuestros recursos de fresado CNC, mecanizado de 5 ejes y aseguramiento de calidad .


