
Planfräsen und Umfangsfräsen sind grundlegende Fräsverfahren, kontrollieren aber unterschiedliche Bauteilflächen.
Die falsche Strategie kann Probleme verursachen, die wenig mit der nominellen Zeichnungstoleranz zu tun haben.
Eine breite Montagefläche benötigt Ebenheit und gleichmäßige Textur; eine hohe Seitenwand Rechtwinkligkeit dazu. Ein Absatz kann beides verlangen. Dünne Wände können sich unter Radialkräften durchbiegen; ein großer Planfräser kann mehr Spindelleistung und Abstützung verlangen, als das Teil verträgt.
Die praktische Frage lautet daher nicht nur:
Was ist besser: Plan- oder Umfangsfräsen?
Sondern:
Welche Fläche soll kontrolliert werden, wie liegt sie zur Werkzeugachse und welche Maßfunktion erfüllt sie am Fertigteil?
Bei den meisten CNC-Teilen wird nicht nur eines verwendet, sondern beides.
Eine typische Folge:
Bezugsfläche planfräsen → Taschen und Bohrungen bearbeiten → Wände und Konturen umfangsfräsen → Kritische Merkmale schlichten → Zu den festgelegten Bezügen prüfen
Die Unterscheidung hilft bei Werkzeugwahl, Zugang, Oberflächengüte, Spannung, Toleranzen, Zykluszeit und Gesamtstrategie.
Plan- und Umfangsfräsen im Überblick
| Kriterium | Planfräsen | Umfangsfräsen |
|---|---|---|
| Hauptschnittrichtung | Fläche meist senkrecht zur Werkzeugachse | Fläche meist parallel zur Werkzeugachse |
| Hauptschneiden | Stirn- und Umfangsschneiden | Umfangsschneiden |
| Typische Merkmale | Breite Ebenen, Bezugsflächen, Rohteilvorbereitung | Wände, Absätze, Konturen, Kanten, Nuten |
| Gängige Werkzeuge | Wendeplatten-Planfräser, Aufsteckfräser, Hochvorschubfräser | Schaftfräser, Scheibenfräser, Aufsteckfräser, Walzenfräser |
| Typische Kraftproblematik | Axiallast und Spindelleistung | Radialkraft und Werkzeug-/Werkstückdurchbiegung |
| Effizienz bei breiten Flächen | Meist sehr hoch | Mit Schaftfräser meist geringer |
| Zugang zu schmalen/lokalen Merkmalen | Stärker begrenzt | Ausgezeichnet |
| Hohe Wände bearbeiten | Keine Hauptanwendung | Häufig |
| Ebene Bezugsfläche | Sehr gut geeignet | Je nach Werkzeugausrichtung möglich |
| Wichtigste Qualitätsrisiken | Plattenrundlauf, Übergangsspuren, Werkstückverformung | Wandkonizität, Rattern, Durchbiegung |
| Typischer CNC-Einsatz | Oberseiten planbearbeiten | Kontur- und Absatzfräsen |
Eine praktische Grundregel:
Planfräsen vor allem für breite Ebenen, Umfangsfräsen vor allem für Wände, Kanten, Absätze und Konturen verwenden.
Diese Regel braucht aber Einschränkungen.
Klassisches Walzenfräsen ist technisch Umfangsfräsen und erzeugt breite ebene Flächen mit dazu paralleler Werkzeugachse.
Auf modernen Vertikalzentren lautet die übliche Unterscheidung jedoch:
Planfräsen = Oberseiten
Umfangsfräsen = Seitenflächen
Was ist Planfräsen?
Planfräsen erzeugt hauptsächlich ebene Flächen, meist senkrecht zur Rotationsachse des Fräsers.
Der Fräser fährt über das Werkstück, während mehrere Schneiden die Fläche überstreichen.
Ein typischer Planfräser hat mehrere Wendeplatten an einem relativ großen Körper. Je nach Konstruktion wirken Stirn- und Umfangsschneide am Abtrag mit.
Planfräsen dient häufig zum:
- Herstellen ebener Bezugsflächen
- Vorbereiten von Rohmaterial
- Verringern von Platten- oder Blockdicke
- Bearbeiten von Montageflächen
- Herstellen von Dicht- oder Passflächen
- Rechtwinkligbearbeiten vor weiteren Schritten
Eine Hauptaufgabe ist, früh einen zuverlässigen Bezug zu schaffen.
Ein rechteckiges Gehäuse wird etwa zuerst plangefräst, um Bezug Afestzulegen. Bohrungen, Taschen und Wände werden danach zu dieser Fläche bearbeitet.
Planfräsen verbessert hier nicht nur die Optik.
Es legt die Geometriebasis für Folgeschritte fest.
So funktioniert Planfräsen
Auf dem Vertikalzentrum steht die Spindelachse ungefähr senkrecht zur bearbeiteten Fläche.
Der rotierende Fräser fährt seitlich über das Werkstück.
Jede eintretende Platte schneidet einen Span. Mehrere Platten teilen die Last, sodass ein breiter Fräser große Flächen effizient bearbeitet.
Die Oberfläche hängt unter anderem ab von:
- Fräserdurchmesser
- Plattengeometrie
- Einstellwinkel
- Vorschub je Zahn
- Schnittgeschwindigkeit
- Axialer Schnitttiefe
- Radialem Eingriff
- Fräserrundlauf
- Maschinensteifigkeit
- Werkstückspannung
- Plattenhöhenabweichungen
„Plangefräst“ allein definiert deshalb keine Oberflächenqualität.
Was ist Umfangsfräsen?
Umfangsfräsen erzeugt die Hauptfläche mit den Schneiden am Werkzeugumfang.
Diese Fläche liegt meist parallel zur Werkzeugachse.
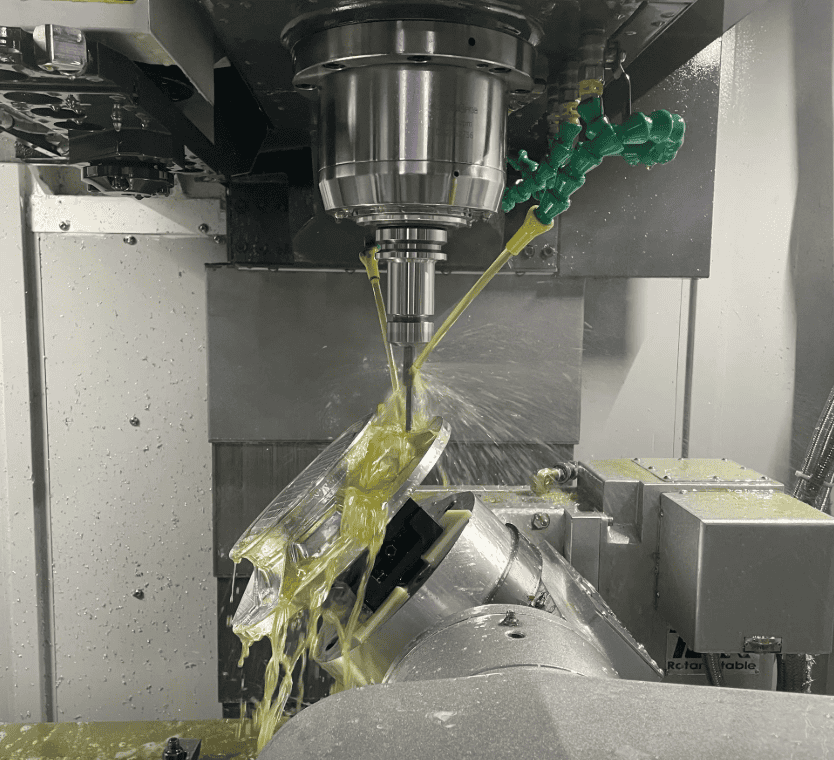
Auf modernen Vertikalzentren bearbeiten die seitlichen Schneiden eines Schaftfräsers meist:
- Außenkonturen
- Vertikale Wände
- Taschenwände
- Absätze
- Stufen
- Konturen
- Schlitze
- Schmale Kanten
Umfangsfräsen ist damit grundlegend für fast jedes prismatische CNC-Frästeil.
Nach dem Planfräsen einer Gehäusereferenz kann Umfangsfräsen Außenmaße und Wände dazu herstellen.
So funktioniert Umfangsfräsen
Ein Schaftfräser bearbeitet beispielsweise die Außenkontur einer Aluminiumplatte.
Der Fräser rotiert vertikal.
Seine Seitenschneiden greifen ins Material, während die Maschine der Kontur folgt.
Die erzeugte Fläche ist vertikal, also ungefähr parallel zur Werkzeugachse.
Radialkräfte wirken auf Fräser und Werkstück.
Eine wichtige Folge:
Werkzeugdurchbiegung wird zur wesentlichen Maßfehlerquelle.
Ein langer, dünner oder stark eingreifender Schaftfräser kann vom Werkstück weggebogen werden.
Die fertige Wand kann zeigen:
- Konizität
- Maßschwankungen
- Rattern
- Werkzeugspuren
- Versatz zwischen Durchgängen
Umfangsfräsen hängt deshalb stark von Steifigkeit und Eingriff ab.
Grundunterschied: Flächenorientierung
Am klarsten unterscheidet sich die Beziehung zwischen Werkzeugachse und erzeugter Fläche.
Planfräsen
Die Hauptfläche liegt gewöhnlich:
Senkrecht zur Werkzeugachse
Umfangsfräsen
Die Hauptfläche liegt gewöhnlich:
Parallel zur Werkzeugachse
Diese Geometrieunterscheidung ist hilfreicher als der Werkzeugname allein.
Warum?
Weil dasselbe Werkzeug manchmal beide Schnittarten ausführt.
Ein Schaftfräser kann im selben Schritt mit Stirnschneiden den Taschenboden und mit Umfangsschneiden die Wand schlichten.
Die sinnvolle Frage lautet:
Welche Schneiden erzeugen die Funktionsfläche?
Planfräsen gegenüber Schaftfräsen: derselbe Vergleich?
Nicht genau.
Hier entsteht oft Verwirrung.
Planfräsen bezeichnet eine Operation.
Schaftfräser bezeichnet einen Werkzeugtyp.
Ein Schaftfräser kann mehrere Operationen ausführen:
- Umfangsfräsen
- Absatzfräsen
- Nutfräsen
- Taschenfräsen
- Helixinterpolation
- Begrenztes Planfräsen
Der Boden einer kleinen Tasche kann etwa mit den Stirnschneiden bearbeitet werden.
Technisch entsteht dabei eine Fläche senkrecht zur Werkzeugachse.
Eine 300 mm breite Platte mit einem 12 mm Schaftfräser zu bearbeiten ist aber meist deutlich langsamer als mit einem passenden Planfräser.
Ein Schaftfräser kann also planfräsen.
Damit ist er nicht automatisch das beste Werkzeug für große Planflächen.
Kann Umfangsfräsen ebene Flächen herstellen?
Ja.
Die Aussage „Planfräsen erzeugt Ebenen, Umfangsfräsen nicht“ ist zu einfach und falsch.
Umfangsfräsen kann sehr ebene Flächen erzeugen.
Der Unterschied ist ihre Orientierung.
Eine umfangsgefräste Wand kann eine präzise Ebene sein.
Klassisches Walzenfräsen erzeugt ebenfalls breite Ebenen mit Umfangsschneiden und paralleler Werkzeugachse.
Im modernen CNC-Bereich wird Umfangsfräsen aber meist verbunden mit:
- Seitenwänden
- Konturen
- Absätze
weil Vertikalzentren und Schaftfräser so verbreitet sind.
Oberflächengüte: Plan- gegenüber Umfangsfräsen
Beide können ausgezeichnete Oberflächen erzeugen.
Keines liefert automatisch den niedrigeren Ra.
Die Qualität hängt vom tatsächlichen Werkzeug-Werkstück-Kontakt ab.
Oberflächengüte beim Planfräsen
Starke Einflussgrößen sind:
- Plattenrundlauf
- Vorschub je Zahn
- Platteneckengeometrie
- Wiper-Geometrie
- Fräserdurchmesser
- Einstellwinkel
- Spindelzustand
- Fräserbahn
- Werkstückebenheit
- Maschinenschwingungen
Da mehrere Platten schneiden, können kleine Höhenunterschiede sichtbare Muster hinterlassen.
Eine tiefer sitzende Platte übernimmt möglicherweise mehr Schlichtarbeit.
Das kann erzeugen:
- Kreisförmige Frässpuren
- Ungleichmäßige Oberflächenmuster
- Übergangslinien
Kontrollierter Eingriff und richtig eingestellte Platten verbessern einen Schlichtschnitt erheblich.
Oberflächengüte beim Umfangsfräsen
Sie hängt besonders ab von:
- Fräserrundlauf
- Werkzeuglänge
- Werkzeugdurchmesser
- Drallgeometrie
- Radialem Eingriff
- Axialer Tiefe
- Vorschub je Zahn
- Schwingungen
- Werkzeugverschleiß
Hohe Wände sind besonders anspruchsvoll.
Biegt sich das Werkzeug durch, werden obere und untere Wandbereiche eventuell nicht an derselben Position fertigbearbeitet.
Das kann erzeugen:
- Wandkonizität
- Stufenspuren
- Welligkeit
Bei kritischen Wänden muss Rauheit deshalb gemeinsam mit Maßgeometrie betrachtet werden.
Oberflächengüte ist nicht Ebenheit
Das gilt für beide Verfahren.
Eine glatte Fläche kann geometrisch falsch sein.
Eine plangefräste Montagefläche kann etwa haben:
Ra 0.8 μm
und dennoch die Ebenheitsvorgabe verfehlen.
Eine umfangsgefräste Wand kann guten Ra haben, aber scheitern an:
- Rechtwinkligkeit
- Profil
- Geradheit
Rauheit beschreibt kleinräumige Textur.
Ebenheit und geometrische Toleranzen beschreiben größere Form und Flächenbeziehungen.
Die Zeichnung muss das funktionsbestimmende Merkmal spezifizieren.
Planfräsen und Ebenheit
Planfräsen erzeugt oft Bezugsebenen, aber die Endebenheit hängt nicht nur vom Fräser ab.
Wichtige Einflüsse:
- Maschinengeometrie
- Vorrichtungsabstützung
- Fräserrundlauf
- Werkstückdicke
- Eigenspannungen
- Abtragsfolge
- Temperaturzustand
Eine dünne Platte kann gespannt perfekt eben gefräst sein und nach dem Lösen ihre Form ändern.
Das muss kein Werkzeugproblem sein.
Mögliche Ursachen:
- Spannverformung
- Inneren Werkstoffspannungen
- Unausgewogenem Abtrag
Bei Präzisionsplatten und Gehäusen kann die Folge so wichtig sein wie der Schlichtfräser.
Umfangsfräsen und Rechtwinkligkeit
Eine Wand muss eventuell senkrecht zu einer Bezugsfläche stehen.
Eine Montageplatte hat beispielsweise:
Bezug A = Unterseite
und seitlich eine präzise Führungsschiene.
Planfräsen erzeugt zuerst Bezug A.
Umfangsfräsen erzeugt anschließend die Schienenseite.
Die entscheidende Vorgabe ist vielleicht gar nicht Rauheit.
Sondern:
Rechtwinkligkeit der Schiene zu Bezug A
Das zeigt, dass beide Verfahren oft eine gemeinsame Geometriestrategie bilden statt zu konkurrieren.
Schnittkräfte: Ein wichtiger Unterschied
Die Kraftrichtung beeinflusst:
- Werkstückspannung
- Werkzeugdurchbiegung
- Werkstückverformung
- Maschinenbelastung
Die Kraftverteilung hängt stark von der Werkzeuggeometrie ab, insbesondere vom Einstellwinkel.
Es gibt aber hilfreiche Grundtendenzen.
Kräfte beim Planfräsen
Viele Planfräser erzeugen eine deutliche Axialkraft.
Sie drückt das Werkstück gegen Vorrichtung oder Tisch.
Bei steifem Aufbau kann das günstig sein.
Zu hohe Axialkraft ist aber problematisch bei:
- Dünne Platten
- Nicht abgestützten Bereichen
- Schwachen Vorrichtungen
- Empfindlichen Teilen
Die Werkzeuggeometrie muss deshalb zum Aufbau passen.
Kräfte beim Umfangsfräsen
Umfangsfräsen erzeugt erhebliche Radialkräfte.
Sie können drücken:
- Den Fräser von der Wand weg
- Die Wand vom Fräser weg
- Das ganze Teil gegen die Vorrichtung
Bei kurzen steifen Werkzeugen ist das oft gut kontrollierbar.
Bei langem Schaftfräser an dünner Wand kann es das Hauptgenauigkeitsproblem werden.
Einstellwinkel beim Planfräsen
Der Einstellwinkel verändert die Aufteilung der Schnittkraft in axiale und radiale Anteile.
Gängige Konzepte sind ungefähr:
- 90°-Absatzfräser
- 45°-Planfräser
- Hochvorschubfräser mit kleinerem Einstellwinkel
Ein 90°-Fräser hilft, wenn auch ein rechtwinkliger Absatz entstehen muss.
Ein kleinerer Winkel verteilt den Span anders und lenkt meist mehr Kraft axial.
Das kann stabilisieren, liefert aber eventuell nicht die nötige Absatzgeometrie.
Die Werkzeugwahl sollte beim Merkmal beginnen, nicht beim Katalog.
Planfräserdurchmesser
Eine häufige Annahme:
Den größten Fräser verwenden, um alles in einem Durchgang zu bearbeiten.
Manchmal ist das richtig.
Aber nicht immer.
Ein größerer Fräser bedeutet auch:
- Mehr rotierende Masse
- Mehr Spindeldrehmomentbedarf
- Mehr Freiraumbedarf
- Mehr Platten
- Höhere Werkzeugkosten
- Eventuell höhere Aufbaubelastung
Der Durchmesser muss passen zu:
- Werkstückbreite
- Maschinenleistung
- Spindelschnittstelle
- Vorrichtungsfreiraum
- Oberflächenanforderung
- Produktionsstückzahl
Einpassabdeckung allein ist nicht das Ziel.
Sondern stabile wirtschaftliche Bearbeitung.
Werkzeugposition beim Planfräsen
Der Weg über das Werkstück beeinflusst:
- Platteneintritt
- Plattenaustritt
- Kraftrichtung
- Spanbildung
- Oberflächenmuster
Stark außermittiger Eingriff verändert Ein- und Austritt der Platten.
Bei anspruchsvollen Aufgaben die Bahn bewusst wählen, statt automatisch zu zentrieren oder den kürzesten CAM-Weg zu nutzen.
Unterbrechende Elemente wie:
- Bohrungen
- Schlitze
- Spannpratzen
- Erhöhte Ansätze
beeinflussen den Eingriff ebenfalls.
Werkzeugdurchbiegung beim Umfangsfräsen
Durchbiegung ist ein Hauptunterschied zwischen Plan- und Umfangsschlichten.
Ein Schaftfräser verhält sich ähnlich einem Kragträger.
Mit wachsender Radialkraft biegt er sich.
Die Durchbiegung steigt, wenn:
- Der Durchmesser kleiner wird
- Die Werkzeuglänge steigt
- Der radiale Eingriff steigt
- Der axiale Eingriff steigt
- Der Werkstoff härter wird
- Die Schnittkraft steigt
Daraus folgt eine nützliche Fräsregel:
Das kürzeste Werkzeug mit größtmöglichem Durchmesser wählen, das sicher zugänglich ist.
Hohe Wände umfangsfräsen
Hohe Wände verstärken Durchbiegungsprobleme.
Eine tiefe Gehäusewand wird etwa mit langem Schaftfräser bearbeitet.
Beim Schruppen und Schlichten kann sich der Fräser wegdrücken.
Die Wand kann dann zeigen:
- Konizität
- Rattern
- Stufenlinien
- Tiefenabhängige Maßabweichungen
Mögliche Strategien:
- Radialen Eingriff reduzieren
- Fräserdurchmesser vergrößern
- Überhang verkürzen
- Axiale Tiefe aufteilen
- Gleichmäßiges Schlichtaufmaß belassen
- Separate Schrupp- und Schlichtwerkzeuge verwenden
- Dünne Wände passend abstützen
Ein Wiederholungsschnitt kann Restmaterial entfernen, ersetzt aber auch mehrfach keine stabile Schnittanordnung.
Zeitspanvolumen: Plan- gegenüber Umfangsfräsen
Planfräsen ist bei breiten Flächen sehr effizient.
Ein großer Mehrplattenfräser trägt pro Durchgang über große Breite ab.
Auch Umfangsfräsen erreicht hohe Abtragsraten, besonders mit:
- Hochleistungs-Schaftfräsern
- Dynamischem Fräsen
- Hocheffizienzfräsen
- Großem axialem Eingriff
Wichtige Größen:
ap = axiale Schnitttiefe
ae = radiale Schnittbreite
Vf = Vorschubgeschwindigkeit
Vereinfacht gilt für den Volumenabtrag:
MRR = ap × ae × Vf
Alle drei Werte gleichzeitig zu maximieren ist aber selten richtig.
Leistung, Drehmoment, Werkzeugsteifigkeit, Spanabfuhr, Werkstoff und Spannung begrenzen die Praxis.
ap und ae verstehen
Die Begriffe gelten für beide Operationen, wirken geometrisch aber unterschiedlich.
Planfräsen
Typisches Planfräsen nutzt:
- Relativ geringe axiale Tiefe
- Große radiale Breite
Der Fräser überstreicht eine breite Fläche.
Umfangsfräsen
Umfangsschruppen kann nutzen:
- Größere axiale Tiefe
- Kleineren radialen Eingriff
Das ist bei dynamischen und Hocheffizienzbahnen verbreitet.
Keine Strategie ist immer überlegen.
Die Kombination hängt ab von:
- Fräser
- Werkstoff
- Maschine
- Steifigkeit
- Merkmalsgeometrie
Werkzeugwahl fürs Planfräsen
Gängige Werkzeuge:
Wendeplatten-Planfräser
Sie nutzen austauschbare Hartmetallplatten.
Vorteile:
- Hohe Produktivität
- Wirtschaftlicher Plattenwechsel
- Großer Durchmesserbereich
- Verschiedene Sorten für verschiedene Werkstoffe
Weit verbreitet für:
- Stahl
- Edelstahl
- Gusseisen
- Aluminium
45-Grad-Planfräser
Das sind verbreitete Universalplanfräser.
Der kleinere Einstellwinkel kann günstige Kraftverteilung und hohe Vorschübe ermöglichen.
Gut geeignet für breite Flächen ohne echten 90°-Absatz.
90-Grad-Absatzfräser
Sie können kombinieren:
- Planbearbeitung
- Absatzbearbeitung
Nützlich, wenn die Fläche an einer rechtwinkligen Wand endet.
Die Kräfte unterscheiden sich jedoch von Planfräsern mit kleinerem Winkel.
Hochvorschubfräser
Sie nutzen kleine Einstellwinkel und geringe axiale Schnitttiefen.
Sie ermöglichen hohe Vorschübe und lenken viel Schnittkraft axial.
Sie sind fürs Schruppen wertvoll, aber nicht automatisch normale Planschlichtfräser.
Werkzeugwahl fürs Umfangsfräsen
Gängige Werkzeuge sind:
Vollhartmetall-Schaftfräser
Verbreitet für:
- Konturen
- Taschen
- Absätze
- Schlichten
- Dynamisches Schruppen
Erhältlich mit unterschiedlichen:
- Schneidenzahlen
- Drallwinkeln
- Beschichtungen
- Eckengeometrien
Wendeplatten-Schaftfräser
Nützlich für größere Merkmale und höheren Materialabtrag.
Wechselplatten können bei geeigneten Aufgaben Werkzeugkosten senken.
Scheibenfräser
Ihre Umfangszähne bearbeiten:
- Seitenflächen
- Nuten
- Tiefe Schlitze
Besonders nützlich, wenn die Geometrie scheibenförmige Werkzeuge begünstigt.
Walzenfräser
Klassisches Walzenfräsen ist eine typische Umfangsfräsoperation.
Die Achse liegt parallel zur erzeugten Fläche.
Das Verfahren gehört hauptsächlich zu Horizontalfräsmaschinen.
Plan- und Umfangsfräsen von Aluminium
Aluminium unterstützt generell:
- Hohe Schnittgeschwindigkeiten
- Scharfe Schneiden
- Hohe Abtragsraten
Beim Planfräsen von Aluminium sind wichtig:
- Scharfe Plattengeometrie
- Guter Spanraum
- Geringer Rundlauffehler
- Vermeidung von Aufbauschneiden
Große Aluminiumplatten und Gehäuse werden häufig mit speziellen Wendeplattenfräsern effizient plangefräst.
Umfangsfräsen nutzt häufig Vollhartmetallfräser mit guter Spanabfuhr.
Bei dünnen Wänden können Schnittkraft und Spannungsfreisetzung wichtiger sein als absolute Geschwindigkeit.
Plan- und Umfangsfräsen von Stahl
Stahl benötigt meist:
- Geringere Schnittgeschwindigkeit als Aluminium
- Stärkere Plattenschneiden
- Passende Beschichtungen
- Mehr Beachtung der Spindelleistung
Planfräsen kann viel Material effizient von Stahlblöcken entfernen.
Umfangsfräsen verlangt besonders bei langen Werkzeugen mehr Aufmerksamkeit für Radialkraft und Durchbiegung.
Edelstahl
Edelstahl bringt zusätzliche Herausforderungen:
- Wärmeentwicklung
- Kaltverfestigung
- Schwierige Spanbildung
- Werkzeugverschleiß
Das Werkzeug sollte produktiv schneiden statt reiben.
Stabile Spannung, passende Geometrie und kontrollierte Parameter sind besonders wichtig.
Technische Kunststoffe
Technische Kunststoffe wie:
- POM
- PEEK
- Nylon
- PTFE
lassen sich ebenfalls plan- und umfangsfräsen.
Ihr Verhalten unterscheidet sich jedoch von Metallen.
Mögliche Probleme:
- Wärmeverformung
- Gratbildung
- Elastische Rückfederung
- Spannverformung
Sehr intensive Parameter oder hoher Spanndruck können Maße verändern, obwohl die CNC-Maschine genau ist.
Plan- und Umfangsfräsen dünner Teile
Dünne Teile benötigen besondere Beachtung, weil Schnitt- und Spannkräfte sie verformen können.
Beim Planfräsen
Axialkraft drückt das Teil eventuell gegen die Auflage.
Bei ungleichmäßiger Abstützung kann es sich biegen.
Nach dem Ausspannen kann sich die Fläche bewegen.
Beim Umfangsfräsen
Radialkraft kann dünne Wände seitlich wegdrücken.
Das kann erzeugen:
- Konizität
- Rattern
- Falsche Wanddicke
Eine geeignete Strategie kann umfassen:
- Vorübergehend Stützmaterial belassen
- Symmetrisch schruppen
- Geringeren Schlichteingriff nutzen
- Spannverformung reduzieren
- Kritische Flächen nach Spannungsumlagerung bearbeiten
Plan- und Umfangsfräsen großer Platten
Große Platten brauchen oft beide Verfahren.
Eine typische Folge:
- Erste Seite planfräsen.
- Platte wenden.
- Auf Enddicke oder nahe daran planfräsen.
- Bohrungen und Taschen bearbeiten.
- Außenkontur umfangsfräsen.
- Kritische Kanten und bezugsabhängige Merkmale schlichten.
Großer einseitiger Abtrag kann Eigenspannungen in Präzisionsplatten ungleichmäßig freisetzen.
Schrupp- und Schlichtstrategie müssen erwartete Bewegung deshalb berücksichtigen.
Plan- und Umfangsfräsen von Gehäusen
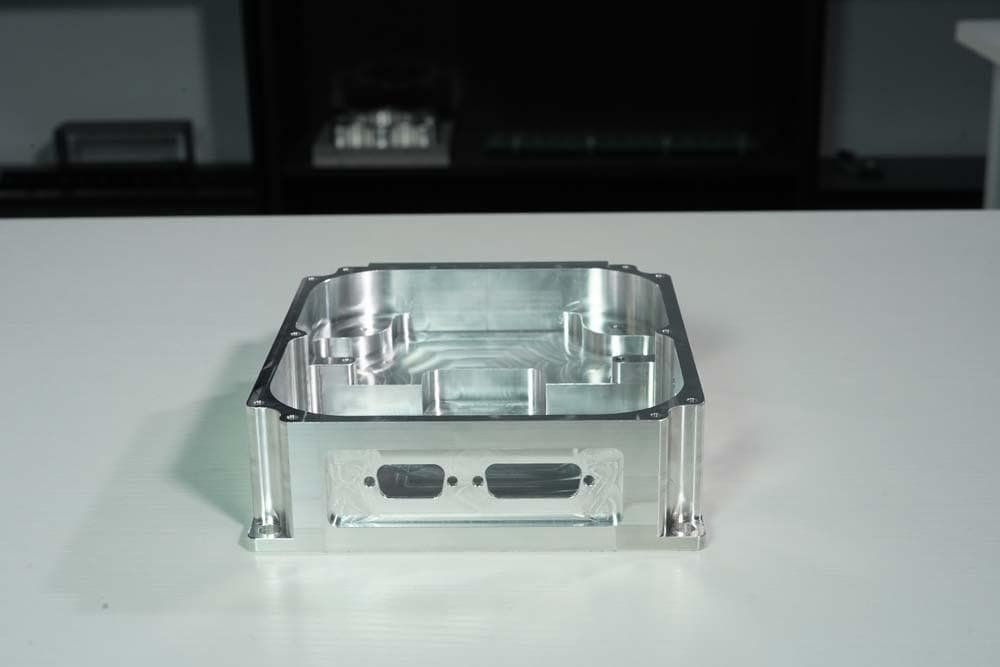
Betrachten wir ein kundenspezifisches Aluminiumgetriebegehäuse.
Es kann benötigen:
- Montagefläche
- Seitenwänden
- Lagerbohrungen
- Taschen
- Schraubenbohrungen
Planfräsen eignet sich gut für die Montageflächen.
Umfangsfräsen dient für:
- Außengeometrie
- Taschenwände
- Innere Absätze
- Seitenflächen
Ausdrehen kann anschließend die Lagersitze fertigbearbeiten.
Die beste Prozesswahl erfolgt daher Merkmal für Merkmal.
Kein einzelnes Fräsverfahren fertigt das ganze Teil optimal.
Praxisbeispiel: Bezugsfläche und Präzisionswand
Betrachten wir eine Robotik-Montageplatte.
Die Zeichnung verlangt:
Unterseite: Kontrollierte Ebenheit
Seitliche Schiene: Senkrecht zur Unterseite
Positionierbohrungen: Lage zu beiden
Eine logische Folge:
Schritt 1: Unterseite planfräsen
Das erzeugt Bezug A.
Schritt 2: Über Bezug A neu spannen
Das Teil wird an der fertigen Bezugsfläche positioniert.
Schritt 3: Seitenschiene umfangsfräsen
Die Wand entsteht jetzt relativ zu Bezug A.
Schritt 4: Positionierbohrungen fertigen
Ihre Lage lässt sich aus demselben Bezugssystem kontrollieren.
Das zeigt die Bedeutung der Prozessfolge.
Die Verfahrenswahl ist nicht von geometrischen Toleranzen getrennt.
Plan- und Umfangsfräsen für Oberflächengüte
Lautet die einzige Vorgabe:
Ra ≤ 1.6 μm
können beide Verfahren unter passenden Bedingungen genügen.
Sie sind deshalb nicht austauschbar.
Für eine breite Montagefläche ist Planfräsen meist effizienter.
Für eine vertikale Positionierwand ist Umfangsfräsen naheliegend.
Zuerst sollte die Funktionsgeometrie das Verfahren bestimmen.
Danach wird darin das Finish optimiert.
Schruppen gegenüber Schlichten
Beide Fräsarten eignen sich für Schruppen und Schlichten.
Die Parameter müssen entsprechend angepasst werden.
Schruppprioritäten
- Hohes Zeitspanvolumen
- Stabile Werkzeuglast
- Gute Spanabfuhr
- Effiziente Zykluszeit
Schlichtprioritäten
- Maßgenauigkeit
- Oberflächengüte
- Geometrische Genauigkeit
- Geringe Werkzeugdurchbiegung
- Konstante Schnittlast
Ein intensiver Schruppschnitt als letzter Präzisionsschnitt kann die Maßkontrolle beeinträchtigen.
Bei kritischen Flächen ist definiertes Schlichtaufmaß meist zuverlässiger.
Gleichlauf- gegenüber Gegenlauffräsen
Gleich- und Gegenlauf sind andere Konzepte als Plan- und Umfangsfräsen.
Beide Fräsarten können Gleich- oder Gegenlauf nutzen, abhängig von:
- Fräserdrehrichtung
- Vorschubrichtung
- Eingriff
Gleichlauffräsen
Die Spandicke beginnt relativ groß und nimmt bis null ab.
Moderne CNC-Maschinen bevorzugen oft Gleichlauf, weil Umkehrspiel kontrolliert ist und das Schnittverhalten günstig sein kann.
Gegenlauffräsen
Die Spandicke beginnt nahe null und wächst im Schnitt.
Es kann weiter sinnvoll sein bei bestimmten:
- Oberflächenzuständen
- Maschinenaufbauten
- Unterbrochenen Operationen
Nicht verwechseln:
Plan- versus Umfangsfräsen
mit:
Gleichlauf- versus Gegenlauffräsen
Sie beschreiben unterschiedliche Schnittaspekte.
Welches Verfahren ist schneller?
Es gibt keine allgemeingültige Antwort.
Für große Ebenen ist ein Planfräser meist deutlich produktiver als ein kleiner Schaftfräser.
Bei schmalen Wänden oder lokalen Konturen ist Umfangsfräsen oft effizienter, weil große Planfräser nicht hinkommen.
Zur Gesamtzeit gehören auch:
- Rüsten
- Werkzeugwechsel
- Antasten
- Bahnlänge
- Schlichten
- Prüfung
Das zählt besonders bei Prototypen und Kleinserien.
Ein Spezialwerkzeug spart vielleicht 30 Sekunden Schnittzeit, benötigt aber zusätzliches Rüsten und Werkzeugmanagement.
In Großserie kann diese Ersparnis wertvoll sein.
Bei fünf Sonderteilen zählt Flexibilität möglicherweise mehr.
Welches Verfahren ist maßgenauer?
Keines ist grundsätzlich „genauer“.
Das kontrollierte Merkmal ist unterschiedlich.
Planfräsen passt besonders zu:
- Ebenen Bezugsflächen
- Dicke
- Breiten Passflächen
Umfangsfräsen passt besonders zu:
- Außenmaßen
- Seitenwänden
- Konturen
- Absätze
Die tatsächliche Genauigkeit hängt ab von:
- Maschinenzustand
- Werkstückspannung
- Werkzeugsteifigkeit
- Schnittparametern
- Werkstoffverhalten
- Prozessfolge
- Prüfung
Welches Verfahren erzeugt bessere Ebenheit?
Für eine breite Oberseite auf einem Vertikalzentrum ist Planfräsen meist logisch.
Die Endebenheit hängt aber von mehr als dem Werkzeugtyp ab.
Bei extrem enger Ebenheit kann Präzisionsschleifen überlegen sein.
Die Route kann daher lauten:
CNC-Planfräsen → Spannungsabbau bei Bedarf → Flachschleifen
statt den Fräsprozess über seine sinnvolle Funktionsgrenze hinaus zu zwingen.
Wann Planfräsen verwenden?
Planfräsen ist meist vorzuziehen für:
- Breite Bezugsflächen
- Reduzierung der Block- oder Plattendicke
- Montageflächen
- Rohteilvorbereitung
- Effiziente Herstellung großer Ebenen
- Entfernung von Zunder oder Aufmaß
- Ebene Dicht- oder Passflächen innerhalb der Fräsfähigkeit
Besonders günstig ist freier Werkzeugzugang über das Werkstück.
Wann Umfangsfräsen verwenden?
Umfangsfräsen ist meist vorzuziehen für:
- Seitenwänden
- Außenprofile
- Taschenwände
- Absätze
- Stufen
- Schmale Kanten
- Schlitze
- Konturierte Begrenzungen
Auch für lokale Merkmale außerhalb der Reichweite großer Planfräser ist es logisch.
Wann beides verwenden?
Bei den meisten kundenspezifischen CNC-Teilen.
Ein Aluminiumgehäuse kann etwa benötigen:
Planfräsen
für obere und untere Montageflächen.
Umfangsfräsen
für Außenkontur und Innenwände.
Bohren und Gewindebohren
für Befestigungsbohrungen.
Ausdrehen
für präzise Lagermerkmale.
Ein Teil kann mehrere Verfahren brauchen, weil jedes Merkmal eine andere Funktion hat.
Konstruktion für Plan- und Umfangsfräsen
Durch Berücksichtigung des Werkzeugzugangs lassen sich Zeit und Fertigungsrisiko senken.
Freiraum für Planfräser vorsehen
Große Planfräser benötigen Platz über den Flächenrand hinaus.
Nahe Erhöhungen oder Spannmittel können ideale Bahnen verhindern.
Unnötig hohe dünne Wände vermeiden
Mehr Reichweite und Wandflexibilität erschweren Umfangsfräsen.
Praktikable Innenradien verwenden
Sehr kleine Innenradien verlangen kleinere, weniger steife Werkzeuge.
Funktionsflächen unterscheiden
Nicht jede Fläche mit enger Ebenheit oder Rauheit belegen.
Bezugsbeziehungen definieren
Muss eine Wand senkrecht zur Grundfläche sein, diese Beziehung direkt angeben.
Fertigungsfolge berücksichtigen
Eine isoliert einfache Toleranz kann nach Wenden oder Umspannen schwieriger werden.
Fräsflächen auf der Zeichnung spezifizieren
Nicht lediglich schreiben:
PLANFRÄSEN
oder:
FLÄCHE FRÄSEN
sofern das Verfahren selbst nicht erforderlich ist.
Die Zeichnung sollte hauptsächlich das Ergebnis vorgeben.
Je nach Funktion umfasst das:
- Maßtoleranz
- Ebenheit
- Parallelität
- Rechtwinkligkeit
- Profil
- Position
- Oberflächenrauheit
Eine Montagefläche benötigt beispielsweise:
Ebenheit 0.05 mm
Eine Positionierwand dagegen:
Rechtwinkligkeit 0.03 mm zu Bezug A
Diese Vorgaben sind hilfreicher als der Name des bevorzugten Fräsers.
Rauheit für jede Fräsfläche vorgeben?
Normalerweise nicht.
Jede zusätzliche Vorgabe erzeugt:
- Prozessbeschränkungen
- Prüfaufwand
- Mögliches Ausschussrisiko
Muss eine unkritische Freifläche nur Kollision vermeiden, bringt ungewöhnlich feines Finish möglicherweise wenig.
Oberflächenanforderungen sollten zur Funktion passen.
Kritische Bereiche können sein:
- Lagersitze
- Dichtflächen
- Präzise Positionierflächen
- Gleitflächen
- Optikmontageflächen
Andere Flächen brauchen eventuell nur normales Bearbeitungsfinish.
Prüfung plangefräster Flächen
Je nach Zeichnung kommen infrage:
- Höhenmessung
- Messplatte und Messuhr
- KMG
- Rauheitsmessung
- Ebenheitsbewertung
Die Prüfmethode hängt davon ab, ob kontrolliert werden:
- Höhe
- Ebenheit
- Parallelität
- Rauheit
Ein Profilometerwert allein bestimmt nicht die Gesamtebenheit.
Prüfung umfangsgefräster Flächen
Mögliche Prüfungen:
- Mikrometer
- Messschieber
- Höhenmessgeräte
- KMG
- Messuhren
- Rauheitsmessung
Hohe Präzisionswände müssen gegebenenfalls auf mehreren Höhen geprüft werden auf:
- Konizität
- Wölbung
- Lokale Durchbiegung
Eine einzelne Messung nahe der Oberkante repräsentiert eventuell nicht das ganze Merkmal.
Häufige Planfräsprobleme
Ungleichmäßige Frässpuren
Mögliche Ursachen:
- Plattenhöhenabweichungen
- Spindelrundlauf
- Halterrundlauf
- Verschlissene Platten
Unzureichende Ebenheit
Mögliche Ursachen:
- Werkstückverformung
- Vorrichtungsverformung
- Maschinengeometrie
- Eigenspannungen
Rattern
Mögliche Ursachen:
- Schwache Spannung
- Zu großer Eingriff
- Ungeeigneter Fräser
- Maschineninstabilität
Unzureichende Oberflächengüte
Mögliche Ursachen:
- Falscher Vorschub
- Werkzeugverschleiß
- Aufbauschneide
- Plattenrundlauf
Häufige Umfangsfräsprobleme
Wandkonizität
Oft verbunden mit:
- Werkzeugdurchbiegung
- Zu großer Werkzeuglänge
- Hohen Radialkräften
Rattern
Kann entstehen durch:
- Langen Überhang
- Schlechte Spannung
- Instabilen Eingriff
Maßfehler
Mögliche Ursachen sind:
- Fräserdurchbiegung
- Werkzeugverschleiß
- Thermische Einflüsse
- Falsche Kompensation
Versatzlinien
Sie entstehen eventuell bei hohen Wänden, die in mehreren axialen Ebenen bearbeitet werden.
Schlichtstrategie und Werkzeugreichweite sollten sie minimieren.
Plan- und Umfangsfräsen bei Prototypen
Bei Prototypen zählt oft Flexibilität.
Ein Zentrum kann wenige vielseitige Werkzeuge für Einzelteile oder Kleinstserien nutzen.
Ein Schaftfräser übernimmt beispielsweise:
- Taschenschruppen
- Umfangskonturen
- Kleine Planflächen
obwohl ein Spezialplanfräser eine bestimmte Fläche schneller bearbeiten könnte.
Das kann sinnvoll sein, wenn:
- Die Menge klein ist
- Rüstzeit wichtiger als Zykluszeit ist
- Das Design sich wahrscheinlich ändert
- Werkzeugflexibilität wichtig ist
Der schnellste Einzelschnitt ist nicht immer der schnellste Weg zum gelieferten Prototyp.
Plan- und Umfangsfräsen in Kleinserien
Nach Stabilisierung des Designs können wiederkehrende Kleinserien gezielt optimiert werden.
Ein Aluminiumgehäuse entwickelt sich etwa über:
5 Prototypen → 30 Teile → 100 Teile
Beim Prototyp genügt eventuell flexibles Werkzeug.
Bei Wiederholfertigung lohnt Optimierung von:
- Planfräserdurchmesser
- Plattensorte
- Schaftfräsergeometrie
- Werkzeugeingriff
- Vorrichtungen
- Antasten
- Werkzeugkorrekturen
- Schlichtstrategie
Die Bauteilgeometrie bleibt gleich.
Der Prozess wird wiederholbarer und wirtschaftlicher.
Das ist besonders wichtig im Bereich: kundenspezifische Präzisionsbearbeitung in Kleinserien, deren Mengen Optimierung rechtfertigen, aber oft keine spezielle Großserienausrüstung.
Wie 6CNC Fräsverfahren auswählt
Bei Sonderteilen lautet die Entscheidung selten Plan- oder Umfangsfräsen für das ganze Bauteil.
Sinnvoller ist die Bewertung jedes Funktionsmerkmals.
Ein Präzisionsteil kann nutzen:
Planfräsen für Bezugs- und Montageflächen.
Umfangsfräsen für Wände, Absätze und Konturen.
5-Achs-Bearbeitung für schwierigen Zugang oder mehrseitige Geometrie.
Ausdrehen für kritische Innendurchmesser.
Schleifen wenn Ebenheits- oder Oberflächenvorgaben die Fräsfähigkeit übersteigen.
Bei 6CNC werden Prototypen und Kleinserienteile anhand vollständiger Zeichnung, Werkstoff, Zugang, Toleranzen, Prüfung und geplanter Menge ausgelegt, statt alle Merkmale in eine einzige Strategie zu zwingen.
Plan- oder Umfangsfräsen: Entscheidungshilfe
Folgende Fragen helfen.
Welche Fläche wird bearbeitet?
Breite Oberseite → Planfräsen erwägen.
Seitenwand oder Kontur → Umfangsfräsen erwägen.
Ist die Fläche ein Hauptbezug?
Eine spezielle Planfrässtrategie kann eine breite Referenz effizienter erzeugen.
Ist ein rechtwinkliger Absatz nötig?
Die Geometrie zählt: eventuell wird ein 90°-Absatzfräser oder Schaftfräser benötigt.
Ist die Wand hoch oder flexibel?
Werkzeugdurchbiegung ist zu prüfen.
Ist die Fläche sehr breit?
Ein größerer Planfräser kann viel Zeit sparen.
Ist der Zugang begrenzt?
Ein Schaftfräser erreicht eventuell Merkmale, die ein Planfräser nicht erreicht.
Ist die Menge klein?
Ein vielseitiger Fräser kann günstiger als zusätzliche Spezialwerkzeuge sein.
Übersteigt die Ebenheitsvorgabe die Fräsfähigkeit?
Flachschleifen oder einen anderen Folgeschritt erwägen, statt das Fräsen zu überfordern.
Abschließender Vergleich
Plan- und Umfangsfräsen sind keine konkurrierenden Technologien, die einander ersetzen sollen.
Sie lösen unterschiedliche Geometrieaufgaben.
Planfräsen eignet sich vor allem für breite Ebenen senkrecht zur Werkzeugachse: Bezüge, Montageflächen, Rohteilvorbereitung und große Planbereiche.
Umfangsfräsen nutzt den Umfang für Flächen parallel zur Achse und ist wesentlich für Konturen, Wände, Absätze, Kanten und viele Taschenmerkmale.
Die Unterschiede betreffen nicht nur die Schnittrichtung.
Sie beeinflussen auch:
- Werkzeugwahl
- Kraftrichtung
- Werkzeugdurchbiegung
- Oberflächentextur
- Werkzeugzugang
- Abtragsstrategie
- Werkstückspannung
- Prüfung
- Prozessfolge
Für viele Präzisionsteile nutzt der optimale Prozess beide.
Planfräsen erzeugt den Bezug, Umfangsfräsen Wände und Konturen dazu. Bohren, Ausdrehen, 5-Achs-Fräsen, Schleifen oder Honen können weitere Funktionsmerkmale vervollständigen.
Ziel ist nicht die beste theoretische Verfahrensspezifikation.
Sondern eine Folge, die das Sollteil genau, wiederholbar und wirtschaftlich fertigt.
Für kundenspezifische Prototypen und Kleinserien senden Sie 6CNC das vollständige CAD-Modell und die technische Zeichnung , damit kritische Flächen, Wände, Bezüge, Toleranzen, Zugang und Prüfung vor Produktionsbeginn gemeinsam bewertet werden.
Häufig gestellte Fragen
Was ist der Hauptunterschied zwischen Plan- und Umfangsfräsen?
Planfräsen erzeugt vorwiegend Flächen senkrecht zur Werkzeugachse; Umfangsfräsen erzeugt mit den Umfangsschneiden vorwiegend achsparallele Flächen.
Wofür wird Planfräsen verwendet?
Für breite Ebenen, Bezugs- und Montageflächen, Rohteilvorbereitung und Dickenkontrolle von Platten oder Blöcken.
Wofür wird Umfangsfräsen verwendet?
Für Seitenwände, Außenkonturen, Absätze, Stufen, Taschenwände, Nuten und andere mit der Werkzeugseite erzeugte Flächen.
Ist Umfangsfräsen dasselbe wie Schaftfräsen?
Nicht genau. Umfangsfräsen beschreibt den Schnitt, Schaftfräser einen Werkzeugtyp. Dieser wird häufig dafür genutzt, kann aber weitere Operationen ausführen.
Ist Planfräsen gleich Schaftfräsen?
Nein. Planfräsen erzeugt Ebenen senkrecht zur Achse. Ein Schaftfräser kann begrenzt planfräsen; für große Flächen ist ein Planfräser meist effizienter.
Kann ein Schaftfräser planfräsen?
Ja, seine Stirnschneiden erzeugen achssenkrechte Ebenen, oft in Taschen und kleinen Bereichen. Für große Flächen ist ein Planfräser meist produktiver.
Kann Umfangsfräsen ebene Flächen erzeugen?
Ja, präzise ebene Seitenwände. Klassisches Walzenfräsen erzeugt zudem breite achsparallele Ebenen mit Umfangsschneiden.
Welches liefert bessere Oberflächen?
Beide können hervorragend sein. Geometrie, Rundlauf, Steifigkeit, Vorschub, Geschwindigkeit, Verschleiß, Eingriff und Merkmal bestimmen das Ergebnis.
Welches ist genauer?
Keines universell. Planfräsen passt zu breiten Ebenen, Umfangsfräsen zu Wänden und Konturen. Die Genauigkeit hängt vom gesamten Aufbau ab.
Welches ist schneller?
Für breite Ebenen meist Planfräsen, für lokale Wände, Konturen, Absätze und schmale Merkmale meist Umfangsfräsen. Rüsten und Werkzeugwechsel beeinflussen die Gesamtzeit ebenfalls.
Warum entsteht beim Umfangsfräsen Wandkonizität?
Radialkräfte biegen Werkzeug oder Werkstück. Langer Überhang, kleiner Durchmesser, hoher Eingriff und dünne Wände erhöhen das Risiko.
Warum bleiben beim Planfräsen Frässpuren?
Mögliche Ursachen sind Plattenrundlauf, unterschiedliche Plattenhöhe, Bahn, Vorschub, Spindelzustand oder Materialanhaftung an der Schneide.
Ist Rauheit dasselbe wie Ebenheit?
Nein. Rauheit beschreibt kleine Textur, Ebenheit die Gesamtannäherung an eine Ebene. Auch eine glatte Fläche kann uneben sein.
Soll die Zeichnung das Fräsverfahren vorgeben?
Meist sollte sie Funktion über Ebenheit, Rechtwinkligkeit, Profil, Maße oder Finish definieren und die Wahl dem Fertiger lassen, sofern das Verfahren nicht zwingend ist.
Welche Werkzeuge werden fürs Planfräsen genutzt?
Je nach Anwendung Wendeplatten- und Aufsteckplanfräser, 45-Grad-Planfräser, 90-Grad-Absatzfräser und Hochvorschubfräser.
Welche Werkzeuge werden fürs Umfangsfräsen genutzt?
Vollhartmetall- und Wendeplatten-Schaftfräser, Scheiben-, Aufsteck- und Walzenfräser, je nach Maschine und Merkmal.
Eignet sich Planfräsen für Aluminium?
Ja, scharfe aluminiumspezifische Geometrie und passende Spanabfuhr ermöglichen hohe Produktivität.
Können beide Verfahren am selben Teil eingesetzt werden?
Ja, das ist sehr üblich: Planfräsen schafft Bezüge, Umfangsfräsen die darauf bezogenen Wände, Absätze und Konturen.
Welches ist besser für Prototypen und Kleinserien?
Die Merkmale entscheiden, nicht nur die Menge. Kleine Mengen bevorzugen eventuell vielseitige Werkzeuge; Wiederholkleinserien rechtfertigen optimierte Fräser, Vorrichtungen und Schlichtstrategien.


