
Hochgeschwindigkeitsbearbeitung klingt einfach.
Spindel schneller drehen, Vorschub erhöhen, schneller Material abtragen.
Doch diese Beschreibung erfasst kaum, was moderne Hochgeschwindigkeits-CNC-Bearbeitung wirksam macht.
Eine Maschine mit 20,000 U/min arbeitet nicht automatisch effizient im HSM-Bereich. Fährt der Fräser wiederholt in stark umschlungene Ecken, verarbeitet die Steuerung die Bahn nicht flüssig, werden Späne in tiefen Taschen erneut geschnitten oder beschleunigt und bremst die Maschine ständig, kann mehr Drehzahl die Stabilität statt die Produktivität verschlechtern.
Echtes HSM ist ein Gesamtsystem.
Es verbindet:
- Hohe Spindeldrehzahl
- Hohe Vorschubleistung
- Kontrollierte Spanlast
- Geeignete Schneidwerkzeuge
- Schnelles Beschleunigen und Bremsen
- CNC-Satzvorlauf
- Flüssige CAM-Werkzeugbahnen
- Wirksame Spanabfuhr
- Steife Werkstückspannung
- Passender radialer und axialer Eingriff
Haas beschreibt seine HSM-Steuerstrategie beispielsweise als Kombination von Beschleunigung vor der Interpolation und Satzvorlauf, um bei komplexen Bahnen höhere Konturvorschübe mit flüssiger Bewegung zu halten.
Das Ziel ist daher nicht einfach die maximale Drehzahl.
Ziel ist ein Materialabtrag, der schnell, vorhersehbar und mit kontrollierter Schnittlast erfolgt.
Das ist besonders nützlich bei Aluminiumteilen mit:
- Tiefe Taschen
- Dünne Wände
- Großes Zerspanvolumen
- Komplexen 3D-Flächen
- Luftfahrttypischen Strukturen
- Robotikkomponenten
- Elektronikgehäuse
- Prototypengehäusen
- Leichten Halterungen
Eine gute HSM-Strategie kann hier die Zykluszeit deutlich senken und zugleich die erforderliche Maßkontrolle gewährleisten; das gehört zur Präzisions-CNC-Bearbeitung.
Was ist Hochgeschwindigkeitsbearbeitung?
Hochgeschwindigkeitsbearbeitung, meist abgekürzt als HSM, kombiniert höhere Schnittgeschwindigkeiten, Vorschübe, Maschinenbeschleunigung und optimierten Werkzeugeingriff für effizienten Materialabtrag.
Es gibt keine universelle Spindeldrehzahl, ab der normale CNC-Bearbeitung plötzlich HSM wird.
Die passende Geschwindigkeit hängt ab von:
- Werkstückwerkstoff
- Fräserdurchmesser
- Schneidstoff
- Maschinenspindel
- Werkzeughalter
- Radialem Eingriff
- Axialer Tiefe
- Werkzeugbahn
- Gefordertem Oberflächenzustand
Eine Spindel mit 20,000 U/min und kleinem Schaftfräser in Aluminium kann Teil einer HSM-Strategie sein.
Dieselbe Drehzahl mit größerem Fräser, anderem Werkstoff oder ungeeigneten Bedingungen kann einen völlig anderen Prozess ergeben.
HSM lässt sich deshalb besser anhand folgender Aspekte verstehen: Schnittbedingungen und Maschinenverhalten; Drehzahl allein genügt nicht.
HSM bedeutet nicht nur hohe Drehzahl
Betrachten wir zwei CNC-Maschinen.
Maschine A
Arbeitet mit:
- 20,000 U/min
- Hohem programmiertem Vorschub
Aber wiederholt treten auf:
- Stopps an Ecken
- Abrupte Richtungswechsel
- Direktes Eintauchen ins Material
- Nahezu voller radialer Eingriff
- Erneutes Schneiden von Spänen
- Rattern
Maschine B
Arbeitet mit geringerer Drehzahl, nutzt aber:
- Konstanten Fräsereingriff
- Flüssige Kreisbögen
- Kontrollierte radiale Zustellungen
- Hohe Vorschübe
- Gute Spanabfuhr
- CNC-Satzvorlauf
- Optimierte Beschleunigung
Maschine B kann den besseren HSM-Prozess liefern.
Produktivität hängt vom Gesamtsystem ab, nicht von einer einzelnen Maschinenspezifikation.
Haas erläutert, dass der Satzvorlauf passende Beschleunigungen und Verzögerungen zwischen Bewegungen bestimmt. So bleibt die Maschine näher am Sollvorschub, statt zwischen kurzen Bahnsätzen ständig abzubremsen.
So funktioniert Hochgeschwindigkeits-CNC-Bearbeitung
Die grundlegende Schnittmechanik bleibt wie beim CNC-Fräsen.
Der Fräser rotiert.
Die Maschine bewegt das Werkzeug relativ zum Werkstück.
Jede Schneide trägt einen Span ab.
Anders ist die Steuerung folgender Größen:
- Schnittgeschwindigkeit
- Vorschub
- Eingriff
- Wärme
- Werkzeugbewegung
- Maschinendynamik
Moderne HSM-Strategien streben eine vorhersehbare Werkzeuglast an, statt den Fräser durch stark wechselnde Eingriffsbedingungen zu zwingen.
Eine vereinfachte HSM-Schruppstrategie nutzt:
Höhere Drehzahl + Höherer Vorschub + Kleinerer radialer Eingriff + Kontrollierte Bahn + Passender axialer Eingriff
So kann sich das Werkzeug schnell bewegen, ohne starke Schnittkraftsprünge zu verursachen.
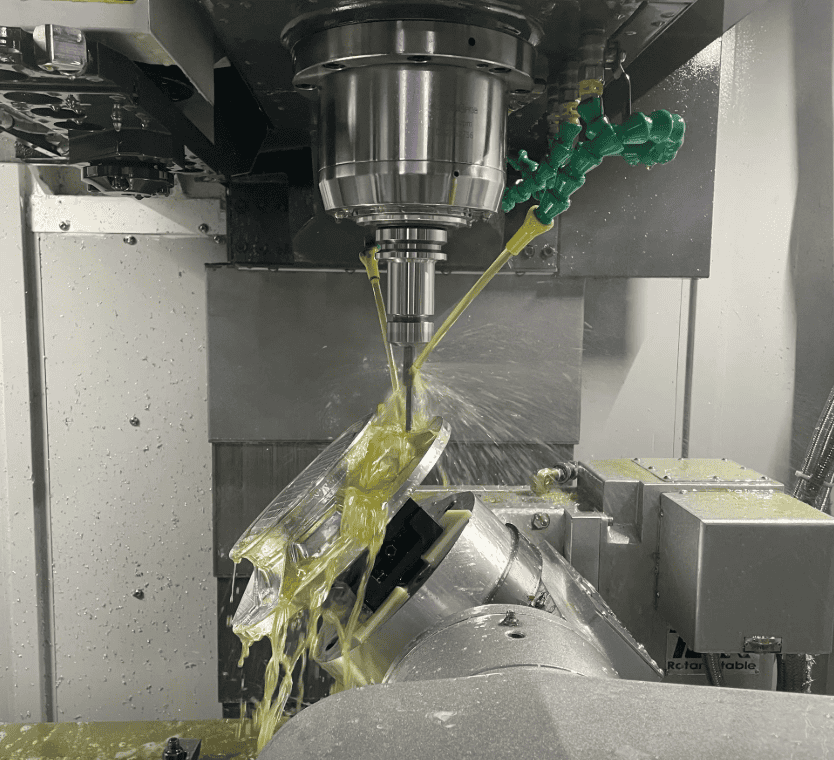
Schnittgeschwindigkeit, Drehzahl und Vorschub
Diese Begriffe hängen zusammen, sind aber zu unterscheiden.
Spindeldrehzahl
Die Drehzahl wird gewöhnlich angegeben in:
U/min — Umdrehungen pro Minute
Die erforderliche Drehzahl hängt unter anderem ab von:
- Fräserdurchmesser
- Gewünschter Schnittgeschwindigkeit
Ein kleinerer Fräser benötigt für dieselbe Schnittgeschwindigkeit meist eine höhere Drehzahl als ein größerer.
Schnittgeschwindigkeit
Sie beschreibt die Relativgeschwindigkeit der Schneide gegenüber dem Werkstück.
Übliche Einheiten sind:
- m/min
- sfm
Die richtige Schnittgeschwindigkeit hängt stark ab von:
- Werkstoff
- Werkzeugsubstrat
- Beschichtung
- Fräsergeometrie
- Bearbeitungsschritt
Vorschub
Er beschreibt die Bewegungsgeschwindigkeit des Werkzeugs entlang der programmierten Bahn.
Mögliche Einheiten:
- mm/min
- in/min
Mehr Drehzahl erlaubt häufig mehr Vorschub, aber nur bei weiterhin richtiger Spanlast.
Spanlast: Eine entscheidende HSM-Größe
Ein häufiger Fehler beim schnellen CNC-Fräsen ist mehr Drehzahl ohne entsprechende Vorschuberhöhung.
Jede Schneide muss einen wirksamen Span abtragen.
Die Spanlast wird meist ausgedrückt als:
Vorschub pro Zahn
Steigt die Drehzahl stark bei niedrigem Vorschub, trägt jeder Zahn möglicherweise zu wenig ab.
Das Werkzeug reibt dann eventuell, statt effizient zu schneiden.
Mögliche Folgen:
- Wärme
- Werkzeugverschleiß
- Unzureichende Oberflächengüte
- Aufbauschneide
- Geringere Standzeit
HSM bedeutet deshalb nicht:
Maximale Drehzahl + Zurückhaltender Vorschub
Drehzahl und Vorschub müssen zusammenpassen.
Zeitspanvolumen zählt mehr als Drehzahl
Ein hilfreiches Maß für Produktionseffizienz ist das Zeitspanvolumen, auch MRR genannt.
Es beschreibt die abgetragene Materialmenge pro Zeit.
Extrem hohe Drehzahl ist nicht automatisch produktiv, wenn:
- Die Schnitttiefe winzig ist
- Der Vorschub gering ist
- Die Maschine ständig abbremst
- Zu viele Leerbewegungen stattfinden
Umgekehrt kann eine gut programmierte HSM-Strategie trotz kleinem radialem Eingriff viel Material abtragen durch:
- Größeren axialen Eingriff
- Hohen Vorschub
- Kontinuierliche Werkzeugbewegung
Das Ziel ist produktiver, stabiler Materialabtrag.
Warum Aluminium gut zu HSM passt
Aluminium gehört zu den Werkstoffen, die besonders häufig verwendet werden beim Hochgeschwindigkeitsfräsen.
Dafür gibt es mehrere Gründe.
Sehr gute Zerspanbarkeit
Viele Aluminiumlegierungen haben geringeren Schnittwiderstand als härtere Stähle und Hochtemperaturlegierungen.
Das ermöglicht:
- Höhere Schnittgeschwindigkeiten
- Höhere Vorschübe
- Hohe Zeitspanvolumina
Gute Wärmeabfuhr über Späne
Geeignete Schnittbedingungen führen einen wesentlichen Wärmeanteil mit den Spänen aus der Schnittzone ab.
Das ist bei hohem Aluminiumabtrag vorteilhaft.
Leichtbauteile erfordern oft viel Materialabtrag
Das ist besonders wichtig.
Viele Aluminiumteile beginnen als große Blöcke und enden als dünne Leichtbaustrukturen.
Bei Luftfahrthaltern, Robotikgehäusen oder Elektronikchassis muss oft ein großer Anteil des Ausgangsblocks entfernt werden.
Dabei ist Bearbeitungseffizienz entscheidend.
Aluminium ermöglicht leistungsstarke CNC-Strategien
Hochwertige Aluminiumwerkzeuge können Geschwindigkeiten nutzen, die bei vielen härteren Werkstoffen unrealistisch wären.
Diese Kombination macht Aluminium besonders geeignet für:
Hochgeschwindigkeits- Aluminiumbearbeitung.
Auch Runsom nennt Zerspanbarkeit und hohes Abtragspotenzial als Hauptgründe für die breite HSM-Anwendung bei Aluminiumteilen.
Gängige Aluminiumlegierungen für HSM
Aluminium 6061
6061 gehört zu den am häufigsten CNC-bearbeiteten Aluminiumlegierungen.
Sie verbindet:
- Zerspanbarkeit
- Korrosionsbeständigkeit
- Festigkeit
- Verfügbarkeit
- Eloxierbarkeit
Gängige Anwendungen:
- Maschinenkomponenten
- Robotikteile
- Halterungen
- Gehäuse
- Vorrichtungen
- Elektronikkomponenten
- Prototypenteile
Aluminium 7075
7075 bietet deutlich höhere Festigkeit als 6061.
Typische Einsatzfelder:
- Luftfahrtstrukturen
- Hochbelastete Halterungen
- Robotik
- Leistungsfähige Fahrzeugkomponenten
- Präzise mechanische Baugruppen
Unter passenden Schnittbedingungen ist sie ebenfalls gut zerspanbar.
Bei Leichtbauteilen mit vielen Taschen kann HSM große Materialmengen effizient entfernen, bevor kritische Wände und Flächen geschlichtet werden.
Aluminium 2024
2024 ist eine weitere hochfeste Aluminiumlegierung mit verbreiteten Luftfahrtanwendungen.
Sie ist gut bearbeitbar, unterscheidet sich aber von 6061 in:
- Festigkeit
- Korrosionsverhalten
- Werkstoffeigenschaften
Schnittparameter müssen zur konkreten Legierung passen; nicht alle Aluminiumsorten sind gleich zu behandeln.
Warum Spanabfuhr bei Aluminium-HSM entscheidend ist
Beim schnellen Aluminiumschneiden entstehen rasch große Spanmengen.
Diese Späne müssen abgeführt werden.
Bleiben sie in der Schnittzone, kann der Fräser sie erneut schneiden.
Das kann verursachen:
- Mehr Wärme
- Verkratzte Flächen
- Werkzeugschäden
- Materialanlagerungen
- Schwankende Maße
Spanabfuhr gehört deshalb zu den wichtigsten praktischen Anforderungen bei der Hochgeschwindigkeitsbearbeitung von Aluminium.
Harvey Performance betont die Bedeutung der Spanabfuhr bei Aluminium: Die Schneidenzahl bestimmt den verfügbaren Spanraum für die relativ großen Späne.
Werkzeugwahl für schnelles Aluminiumfräsen
Ein erfolgreicher HSM-Prozess braucht Werkzeuge passend zu Werkstoff und Schnittstrategie.
Wichtige Faktoren sind:
- Schneidenzahl
- Nutengeometrie
- Drallwinkel
- Werkzeugdurchmesser
- Werkzeuglänge
- Beschichtung
- Schneidengeometrie
- Werkzeugwuchtung
Zwei- und dreischneidige Schaftfräser
Zweischneidige Fräser sind traditionell für Aluminium verbreitet.
Große Nuten bieten viel Platz für Späne.
Moderne Dreischneider bieten eine weitere sinnvolle Balance zwischen:
- Schneiden
- Spanabfuhr
- Vorschubleistung
- Steifigkeit
Harvey Performance nennt Zwei- und Dreischneider als übliche Aluminiumwerkzeuge; mehr Schneiden können den Spanraum bei hohen Schnittgeschwindigkeiten einschränken.
Mehr Schneiden sind deshalb nicht grundsätzlich falsch.
Die richtige Wahl hängt ab von:
- Werkzeugdurchmesser
- Radialem Eingriff
- Taschengeometrie
- Maschinenfähigkeit
- Schruppen oder Schlichten
Drallwinkel
Aluminiumfräser haben oft relativ große Drallwinkel.
Das kann unterstützen:
- Ruhigen Schnitt
- Spanabfuhr
- Oberflächengüte
- Weniger Schwingungen
Harvey Performance nennt etwa 35°, 40° und 45° als übliche spezialisierte Drallwinkel für Aluminiumwerkzeuge. Größere Winkel eignen sich häufig für Schlichten und Hocheffizienzbahnen.
Die passende Geometrie hängt weiterhin vom Arbeitsschritt ab.
Werkzeuglänge zählt
Ein unnötig langer Fräser verringert leicht die HSM-Stabilität.
Größerer Überhang erhöht das Risiko von:
- Durchbiegung
- Rattern
- Schlechtem Finish
- Werkzeugversagen
Die Grundregel ist einfach:
Das kürzeste Werkzeug verwenden, das das Merkmal sicher erreicht.
Mit steigendem Vorschub und höherer Beschleunigung wird dies wichtiger.
Werkzeughalter für HSM
Bei hoher Drehzahl zählt die gesamte rotierende Baugruppe.
Dazu gehören:
- Schneidwerkzeug
- Spannzange
- Werkzeughalter
- Haltesystem
- Spindelschnittstelle
Eine unwuchtige Baugruppe erzeugt mit wachsender Drehzahl zunehmende Fliehkräfte.
Mögliche Folgen sind:
- Schwingungen
- Schlechtes Finish
- Spindelverschleiß
- Geringere Standzeit
HSM erfordert deshalb mehr Aufmerksamkeit für Halterqualität und Wuchtung als langsames konventionelles Schruppen.
Rundlauf gewinnt bei hoher Drehzahl an Bedeutung
Werkzeugrundlauffehler bedeuten, dass der Fräser nicht exakt um seine Sollachse rotiert.
Schon bei niedriger Drehzahl ist geringer Rundlauffehler unerwünscht.
Bei hoher Drehzahl wird er noch wichtiger.
Steht eine Schneide etwas weiter vor, kann sie einen unverhältnismäßig großen Anteil der Spanlast übernehmen.
Mögliche Folgen:
- Ungleichmäßiger Werkzeugverschleiß
- Rattern
- Schlechtes Finish
- Vorzeitiger Fräserausfall
Bei kleinen Werkzeugen kann selbst geringer Rundlauffehler gegenüber der geplanten Spandicke erheblich sein.
Werkzeugbahnen für Hochgeschwindigkeitsfräsen
Modernes HSM hängt stark von der CAM-Programmierung ab.
Traditionelle Schruppbahnen verursachen oft große Eingriffsänderungen.
Beim Einfahren in eine Ecke kann der Eingriff etwa wechseln von:
20% radialem Eingriff
auf
80% Eingriff
Das passiert beim Eckeneintritt.
Die Schnittkraft steigt plötzlich.
Das kann verursachen:
- Rattern
- Werkzeugdurchbiegung
- Wärme
- Werkzeugschäden
Moderne Bahnen versuchen solche plötzlichen Änderungen zu vermeiden.
Konstanter Werkzeugeingriff
Ein zentrales Konzept modernen HSM-Schruppens ist ein relativ gleichmäßiger Fräsereingriff.
Statt tief in eine Innenecke zu fahren, erzeugt CAM flüssigere Bewegungen.
Je nach Software heißen ähnliche Strategien:
- Adaptives Schruppen
- Dynamisches Fräsen
- Hocheffizienzfräsen
- Volumetrisches Fräsen
- Trochoidalfräsen
Die Namen bezeichnen nicht alle denselben Algorithmus.
Das allgemeine Ziel ist aber ähnlich:
Große Werkzeuglastspitzen vermeiden.
Radialer Eingriff
Er beschreibt den seitlich im Material stehenden Anteil des Fräserdurchmessers.
Klassisches Nutfräsen kann bedeuten:
100% radialen Eingriff
HSM-Schruppen nutzt meist deutlich weniger radialen Eingriff.
Warum?
Weniger radialer Kontakt kann:
- Schnittkräfte senken
- Wärmekonzentration verringern
- Höhere Vorschübe ermöglichen
- Spanabfuhr verbessern
- Bei geeigneten Operationen größere axiale Tiefe erlauben
Deshalb erscheint modernes HSM manchmal widersprüchlich.
Kleinere seitliche Zustellung bedeutet nicht zwangsläufig langsamere Bearbeitung.
Kann der Fräser schneller und gleichmäßiger im Eingriff bleiben, steigt die Produktivität möglicherweise.
Axiale Schnitttiefe
HSM kombiniert oft geringen radialen Eingriff mit stärkerer axialer Nutzung der Schneide.
Statt nur den unteren Fräserbereich zu nutzen, verteilt ein tieferer axialer Schnitt den Verschleiß auf mehr Werkzeuglänge.
Die axiale Tiefe muss weiterhin berücksichtigen:
- Werkzeuggeometrie
- Werkzeugdurchmesser
- Maschinenleistung
- Steifigkeit
- Werkstoff
- Werkstückstabilität
Eine universelle HSM-Schnitttiefenformel gibt es nicht.
Ecken sind eine große HSM-Herausforderung
Ein Fräser bewegt sich mit hohem Vorschub geradeaus.
Die Schnittbedingungen sind stabil.
Dann erreicht er eine scharfe 90-Grad-Innenecke.
Plötzlich greift mehr Material am Werkzeug an.
Gleichzeitig muss die Maschine die Richtung ändern.
Das erzeugt gleichzeitig zwei Probleme:
- Der Werkzeugeingriff steigt.
- Die Beschleunigungsanforderung steigt.
Gute HSM-Bahnen ersetzen abrupte Ecken durch:
- Kreisbögen
- Schleifen
- Flüssige Übergänge
- Kontrollierten Eingriff
Das schützt Werkzeug und Maschine.
Warum CNC-Satzvorlauf wichtig ist
Moderne HSM-Bahnen können sehr viele kurze Bewegungssegmente enthalten.
Die Steuerung muss diese Befehle schnell genug verarbeiten, um Änderungen vorauszusehen.
Ohne ausreichenden Satzvorlauf kann die Maschine:
- Unnötig verlangsamen
- Wiederholt beschleunigen
- Wiederholt bremsen
- Ungleichmäßig fahren
- Produktivität verlieren
Laut Haas analysiert sein HSM-System kommende Bewegungen und bestimmt, wie schnell sie unter Einhaltung der Bahn ineinander übergehen können.
Deshalb kann eine Maschine trotz hohem Maximalvorschub bei komplexem HSM schwach abschneiden, wenn Steuerung und Servos die Bahn nicht flüssig verarbeiten.
Beschleunigung zählt ebenso wie Maximalvorschub
Eine Maschine ist beispielsweise ausgelegt für:
30 m/min Vorschub
Das bedeutet nicht, dass sie den Großteil eines komplexen Zyklus tatsächlich mit 30 m/min fährt.
Bei kurzen Segmenten kann sie ständig beschleunigen und bremsen.
Bei ähnlichem Maximalvorschub kann die beschleunigungsstärkere Maschine dieselbe komplexe Tasche schneller fertigen.
HEIDENHAIN weist darauf hin, dass HSC mit hohem Vorschub größere Achsbeschleunigungen erfordert und Dynamik sowie Bewegungsregelung Bearbeitungszeit und Oberflächengüte direkt beeinflussen.
Das ist besonders wichtig für:
- 3D-Konturbearbeitung
- Formenbearbeitung
- Fräsen kleiner Merkmale
- Komplexe Taschen
Maschinensteifigkeit bleibt wichtig
Hohe Geschwindigkeit setzt die grundlegende Zerspanungsphysik nicht außer Kraft.
Spindel, Maschinenstruktur, Spannung, Werkzeug und Werkstück bilden weiterhin ein mechanisches System.
Zu geringe Steifigkeit kann führen zu:
- Rattern
- Durchbiegung
- Schlechtes Finish
- Werkzeugverschleiß
- Maßfehlern
HSM ist daher kein Ersatz für einen stabilen Aufbau.
Ein steifer Aufbau erlaubt meist intensivere Bearbeitung.
Werkstückspannung für HSM
Die Spannung muss widerstehen:
- Schnittkräften
- Schnellen Richtungswechseln
- Maschinenbeschleunigung
Vorrichtungen sollten sein:
- Steif
- Wiederholgenau
- Zugänglich
- Werkstückgerecht
Bei dünnen Aluminiumteilen ist stärkeres Spannen jedoch nicht automatisch besser.
Zu hohe Spannkraft kann das Teil verformen.
Besonders wichtig ist das bei:
- Dünne Platten
- Elektronikgehäuse
- Luftfahrtstrukturen
- Großen Leichtbaurahmen
HSM dünnwandiger Aluminiumteile
Dünne Wände gehören zu den schwierigsten Aufgaben der Aluminiumbearbeitung.
Eine dünne Wand kann sich verformen durch:
- Schnittkräften
- Spannkraft
- Eigenspannungen im Werkstoff
- Wärme
Der Fräser kann die Wand wegdrücken, statt sie genau zu schneiden.
Nach dem Werkzeugkontakt federt sie zurück.
Mögliche Ergebnisse:
- Zu dicke Wände
- Zu dünne Wände
- Konizität
- Rattermarken
- Schlechtem Finish
HSM-Strategien für dünne Wände
Hilfreiche Strategien sind:
Beim Schruppen Abstützung belassen
Nicht eine Wand sofort fertigbearbeiten und zugleich sämtliches Stützmaterial entfernen.
Symmetrisch schruppen
Ausgewogener Abtrag kann Verzug begrenzen.
Leichte Schlichtschnitte verwenden
Beim Schlichten übermäßigen Werkzeugdruck vermeiden.
Werkzeugüberhang reduzieren
Kürzere Werkzeuge biegen sich weniger durch.
Radialen Eingriff kontrollieren
Stabiler Eingriff verhindert plötzliche Kraftänderungen.
Eigenspannungen im Aluminiumblock
Auch bei perfektem Programm kann sich ein Präzisionsteil aus Aluminium bewegen.
Warum?
Denn Rohmaterial kann Eigenspannungen enthalten.
Großer Materialabtrag verändert das Spannungsgleichgewicht im Werkstück.
Mögliche Folgen:
- Durchbiegung
- Verdrehung
- Verzug
Das betrifft besonders stark aus Platten oder Blöcken herausgearbeitete Teile.
Die Strategie kann daher lauten:
Schruppen → Entspannen/Stabilisieren → Vorschlichten → Schlichten
statt alle Maße in einem intensiven Zyklus direkt fertigzubearbeiten.
Hohe Abtragsleistung bedeutet nicht, dass immer alles in einem Schritt entfernt werden sollte.
Hochgeschwindigkeitsschruppen gegenüber -schlichten
HSM eignet sich für beides, aber mit unterschiedlichen Zielen.
Hochgeschwindigkeitsschruppen
Das Ziel:
- Hohes Zeitspanvolumen
- Stabile Werkzeuglast
- Effiziente Spanabfuhr
- Kürzere Zykluszeit
Typische Strategien nutzen:
- Kontrollierten radialen Eingriff
- Stärkere axiale Werkzeugnutzung
- Flüssige Werkzeugbahnen
Hochgeschwindigkeitsschlichten
Die Prioritäten verlagern sich auf:
- Oberflächenqualität
- Maßgenauigkeit
- Flüssige Konturbewegung
- Kleine kontrollierte Querzustellungen
Bei komplexen 3D-Flächen mit vielen kurzen Segmenten wird die Steuerung besonders wichtig.
HSM von 3D-Flächen
HSM wird häufig eingesetzt für:
- Formenflächen
- Luftfahrtkonturen
- Komplexe Gehäuse
- Laufräder
- Organische Freiformflächen
Diese Teile können Tausende oder Millionen kleiner programmierter Bewegungen enthalten.
Flüssige Interpolation ist unerlässlich.
Häufiges Stoppen oder starkes Abbremsen zwischen Sätzen verschlechtert die Oberfläche und kann den Zyklus stark verlängern.
Deshalb braucht HSM leistungsfähige CAM- und CNC-Steuerung.
HSM und 5-Achs-CNC-Fräsen
HSM und 5-Achs-Bearbeitung sind unterschiedliche Konzepte, können aber sehr gut zusammenwirken.
5-Achs-Bearbeitung ermöglicht unterschiedliche Werkzeugausrichtungen an komplexen Flächen.
HSM unterstützt effiziente Schnittbedingungen.
Mögliche Vorteile:
- Kürzere Werkzeuge
- Bessere Werkzeugausrichtung
- Weniger Aufspannungen
- Besserer Zugang
- Stabilerer Schnitt
Kürzere Werkzeuge sind besonders wertvoll, weil sie reduzieren:
- Durchbiegung
- Schwingungen
- Rattern
Bei komplexen Kleinserienteilen kann 5-Achs-Positionierung mit optimierten HSM-Bahnen Bearbeitungszeit und Spannfehler verringern.
Schnelles CNC-Fräsen ist nicht immer HSM
Beim schnellen CNC-Fräsen werden kommerziell oft folgende Merkmale verbunden:
- Kurze Lieferzeit
- Rasche Bearbeitung
- Schnelle Produktion
Das ist nicht zwangsläufig HSM.
Ein Anbieter kann schnell liefern durch:
- Freie Maschinenkapazität
- Effiziente Programmierung
- Automatisches Antasten
- Gute Arbeitsabläufe
- Standardisierte Werkzeuge
auch bei konventioneller Schnittstrategie.
Umgekehrt kann ein HSM-Teil länger benötigen, wenn zusätzlich erforderlich sind:
- Wärmebehandlung
- Schleifen
- Prüfung
- Oberflächenveredelung
Bearbeitungszyklus und Fertigungslieferzeit sind zu unterscheiden.
HSM gegenüber konventionellem Fräsen
| Kriterium | Konventionelles Fräsen | Hochgeschwindigkeitsbearbeitung |
|---|---|---|
| Spindeldrehzahl | Mittel | Typischerweise höher |
| Vorschub | Mittel | Höher |
| Werkzeugeingriff | Kann stark schwanken | Meist stärker kontrolliert |
| Werkzeugbahn | Traditionell | Flüssig und optimiert |
| Satzvorlaufbedarf | Niedriger | Höher |
| Beschleunigungsbedarf | Niedriger | Höher |
| Spanentstehungsrate | Mittel | Potenziell sehr hoch |
| Maschinendynamik | Wichtig | Entscheidend |
| Bedeutung von CAM | Hoch | Sehr hoch |
Die Grenze ist nicht absolut.
Viele HSM-Prinzipien gehören heute zum alltäglichen CNC-Fräsen.
Sandvik merkt an, dass frühere HSM-Techniken zunehmend zur üblichen Fertigungspraxis wurden.
HSM gegenüber Hocheffizienzfräsen
Beide sind verwandt, aber nicht identisch.
HSM ist ein umfassendes Konzept mit hohen Schnitt- und Vorschubgeschwindigkeiten sowie geeigneter Dynamik und Bahnen.
Hocheffizienzfräsen, oft HEM genannt, betont gewöhnlich:
- Geringen radialen Eingriff
- Größere axiale Tiefe
- Gleichmäßigen Fräsereingriff
- Hohen Vorschub
HEM-Bahnen können Teil einer HSM-Strategie sein.
Die Begriffe sind aber nicht automatisch Synonyme.
HSM gegenüber Trochoidalfräsen
Trochoidalfräsen erzeugt Schleifen oder gekrümmte Bewegungen, um den Eingriff in Nuten und Taschen zu reduzieren.
Es ist besonders nützlich, wenn:
- Die Nut schmal ist
- Vollbreiter Eingriff das Werkzeug überlasten würde
- Stabiler Eingriff gewünscht ist
Trochoidale Bewegung kann Teil von HSM sein.
Es ist eine Bahnmethode, nicht die vollständige Definition von HSM.
HSM unterschiedlicher Werkstoffe
HSM ist nicht auf Aluminium begrenzt.
Die Strategie muss sich aber dem Werkstoff anpassen.
HSM von Stahl
Stahl benötigt in vielen Anwendungen geringere Schnittgeschwindigkeiten als Aluminium.
Werkzeuge müssen berücksichtigen:
- Höhere Schnittkräfte
- Mehr Wärme
- Werkzeugverschleiß
Optimierte dynamische Bahnen können trotzdem durch vorhersehbaren Eingriff die Produktivität erhöhen.
HSM von Edelstahl
Edelstahl benötigt sorgfältige Wärme- und Spankontrolle.
Je nach Sorte können auftreten:
- Kaltverfestigung
- Hohe Schnittkräfte
- Adhäsiver Verschleiß
Aluminiumgeschwindigkeiten und -vorschübe einfach zu übernehmen wäre ungeeignet.
HSM von Titan
Titan stellt eine ganz andere Bearbeitungsaufgabe dar.
Es hat:
- Relativ geringe Wärmeleitfähigkeit
- Hohe Schnitttemperaturen
- Starke Werkzeugverschleißneigung
Bahnen mit konstantem Eingriff sind weiterhin nützlich, aber die Schnittgeschwindigkeiten unterscheiden sich stark von Aluminium.
Daran zeigt sich ein wichtiger Grundsatz:
HSM ist werkstoffabhängig.
Wärme bei HSM
Bearbeitung wandelt Energie in Wärme um.
Die Wärme verteilt sich auf:
- Späne
- Schneidwerkzeug
- Werkstück
Eine wirksame Strategie hält übermäßige Wärme von Fertigteil und Schneide fern.
Bei hohem Abtrag ist gute Spanbildung entscheidend, weil Späne einen Hauptweg der Wärmeabfuhr bilden.
Das Wärmeverhalten unterscheidet sich jedoch stark nach Werkstoff.
Es gibt keine allgemeingültige Aussage wie:
Mehr Drehzahl ergibt immer ein kühleres Teil.
Das Ergebnis hängt von allen Schnittbedingungen ab.
Kühlschmierstoff, Nebel und Druckluft
HSM kann verschiedene Strategien zur Spankontrolle und Kühlung nutzen.
Je nach Werkstoff und Anwendung kommen infrage:
- Überflutungskühlung
- Innere Kühlmittelzufuhr
- Druckluft
- Minimalmengenschmierung
- Nebelsysteme
Diese Methoden können eingesetzt werden.
Bei Aluminium sind häufige Ziele:
- Spänewiederschnitt verhindern
- Aufbauschneiden reduzieren
- Tiefe Taschen freiräumen
- Werkzeugzustand erhalten
Die geeignete Methode hängt von Maschine, Werkzeugen, Geometrie und Werkstoff ab.
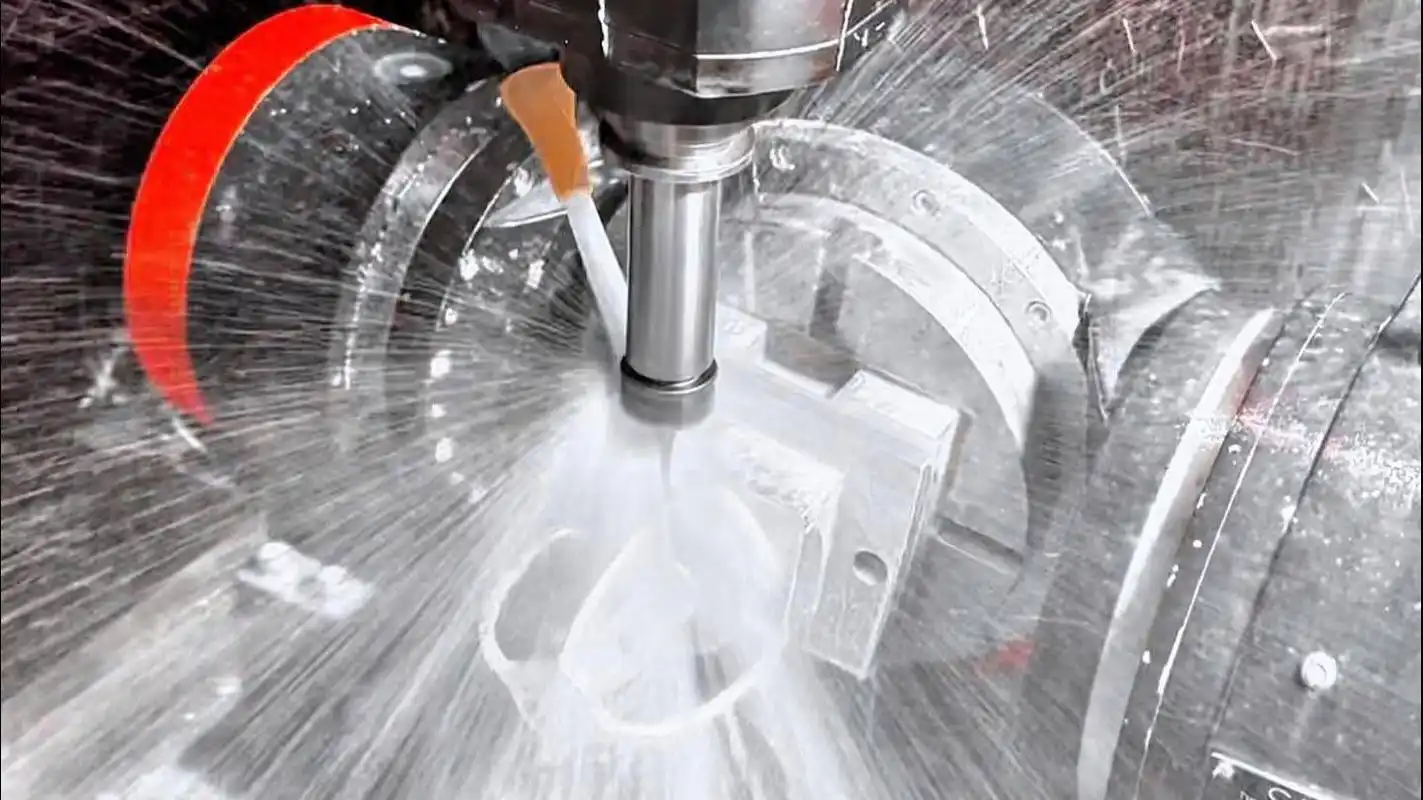
Aufbauschneiden bei Aluminium
Aluminium kann an der Schneide haften.
Das wird als Aufbauschneide bezeichnet.
Materialanlagerung verändert die wirksame Schneidengeometrie.
Mögliche Folgen:
- Schlechtem Finish
- Maßänderung
- Höhere Schnittkraft
- Werkzeugschäden
Geeignete Einstellungen bei:
- Schneidengeometrie
- Werkzeugbeschichtung
- Schmierung
- Spanlast
- Schnittgeschwindigkeit
helfen, das Problem zu kontrollieren.
HSM tiefer Taschen
Tiefe Taschen stellen mehrere Herausforderungen.
Der Fräser ist von Material umgeben.
Späne müssen längere Wege zurücklegen.
Lange Werkzeuge können erforderlich sein.
Mögliche Probleme:
- Spanstau
- Werkzeugdurchbiegung
- Schwingungen
- Spänewiederschnitt
- Schlechtem Finish
Eine gute Strategie kann enthalten:
- Effizientes Schruppen
- Kontrollierte Tiefenzustellungen
- Leistungsfähige Spanabfuhr
- Möglichst kurze Werkzeuge
- Restmaterialbearbeitung
- Separate Schlichtbahnen
Restmaterialbearbeitung
Nach dem Schruppen mit großem Werkzeug bleibt Material in unerreichbaren Bereichen.
Beispiele umfassen:
- Kleine Innenecken
- Schmale Kanäle
- Komplexe Übergänge
Statt die ganze Tasche mit kleinem Fräser erneut abzufahren, kann CAM nur das Restmaterial erkennen.
Das heißt Restmaterialbearbeitung.
Es reduziert unnötige Bewegungen und erhöht die Zuverlässigkeit kleiner Werkzeuge.
HSM von Innenecken
Kleine Innenradien erzwingen oft kleinere Werkzeuge.
Kleinere Fräser bedeuten meist:
- Höhere erforderliche Drehzahl
- Geringere Steifigkeit
- Größeres Durchbiegungsrisiko
Das beeinflusst Zykluszeit und Standzeit.
Innenradien sollten möglichst nicht kleiner sein als funktional nötig.
Ein etwas größerer Radius kann erlauben:
- Größeren Fräser
- Kürzere Bearbeitungszeit
- Bessere Werkzeugstabilität
- Geringere Kosten
Dies ist ein wichtiger DFM-Aspekt für HSM-Teile.
HSM und Oberflächengüte
Mehr Drehzahl verbessert manchmal die Oberfläche; allein bestimmt sie das Finish nicht.
Die Oberflächengüte hängt auch ab von:
- Werkzeugrundlauf
- Vorschub pro Zahn
- Werkzeuggeometrie
- Maschinenschwingungen
- Gleichmäßigkeit der Bahn
- Fräserzustand
- Werkstücksteifigkeit
Ein instabiler Fräser bei 24,000 U/min kann schlechtere Flächen erzeugen als ein stabiler bei 12,000 U/min.
Häufige HSM-Probleme
Rattern
Mögliche Ursachen:
- Zu großer Werkzeugüberhang
- Schlechte Spannung
- Instabile Spindeldrehzahl
- Falscher radialer Eingriff
- Bahninduzierte Resonanz
Werkzeugbruch
Mögliche Ursachen sind:
- Erneutes Schneiden von Spänen
- Zu großer Fräsereingriff
- Schlechter Rundlauf
- Falsche Spanlast
- Abrupte Bahnwechsel
Aluminium haftet am Werkzeug
Mögliche Ursachen:
- Unzureichende Schmierung
- Falsche Fräsergeometrie
- Übermäßiges Reiben
- Schlechte Spanabfuhr
Unzureichende Maßgenauigkeit
Mögliche Ursachen sind:
- Werkzeugdurchbiegung
- Werkstückbewegung
- Thermische Einflüsse
- Dünnwandverformung
- Zu hohe Schlichtlast
Maschine erreicht Sollvorschub nicht
Häufige Ursachen:
- Zu kurze Bahnsegmente
- Zu geringe Beschleunigung
- Langsame CNC-Verarbeitung
- Häufige abrupte Richtungswechsel
Der programmierte Vorschub ist daher nicht immer der tatsächliche mittlere Schnittvorschub.
Wann HSM sinnvoll ist
HSM ist besonders nützlich, wenn:
Große Materialmengen abzutragen sind
Etwa beim Fertigen leichter Strukturen aus Aluminiumblöcken.
Der Werkstoff hohe Schnittgeschwindigkeiten erlaubt
Aluminium ist das naheliegende Beispiel.
Das Teil komplexe Taschen enthält
Flüssige HSM-Bahnen können Eingriffsspitzen verringern.
Zykluszeit wichtig ist
Wiederkehrende Kleinserien oder Serien profitieren von optimierter Bearbeitungszeit.
Komplexe 3D-Flächen benötigt werden
Schnelle Konturregelung kann Produktivität und Flächenkontinuität verbessern.
Mehrere ähnliche Teile gefertigt werden
Programmierung und Optimierung lassen sich für die Charge wiederverwenden.
Wann HSM wenig Vorteil bietet
Nicht jedes Teil braucht HSM.
Der Nutzen kann gering sein, wenn:
- Nur wenig Material entfernt wird
- Die Geometrie sehr einfach ist
- Rüstzeit die Gesamtzeit dominiert
- Beschleunigung die Bahn begrenzt
- Werkzeuge die Bedingungen nicht unterstützen
- Die Spannung schwach ist
- Das Teil sehr flexibel ist
Die schnellste Spindeleinstellung ist nicht automatisch das günstigste Verfahren.
Konstruktionsaspekte für HSM-Teile
Praktikable Innenradien verwenden
Unnötig kleine Taschenecken vermeiden.
Werkzeugzugang berücksichtigen
Tiefe Merkmale können lange Werkzeuge erfordern und die Stabilität senken.
Extrem tiefe schmale Nuten vermeiden
Sie erschweren Spanabfuhr und Werkzeugauswahl.
Dünne Wände abstützen
Bei Leichtbaustrukturen die Bearbeitungsfolge berücksichtigen.
Kritische Finishanforderungen trennen
Intensives Schruppen sollte nicht automatisch alle Endtoleranzen herstellen müssen.
Schruppen und Schlichten haben unterschiedliche Aufgaben.
HSM und enge Toleranzen
HSM kann Präzisionsteile erzeugen, aber schnelleres Schneiden bedeutet nicht automatisch engere Toleranzen.
Kritische Maße können benötigen:
- Vorschlichten
- Werkzeugmessung
- Kompensation
- Kontrollierte Schlichtschnitte
- Maschinenmesstaster
- Temperaturführung
- Endprüfung
Eine produktive Strategie trennt bei Präzisionsteilen häufig:
Schnellen Materialabtrag
von
kontrollierter Endbearbeitung.
Das verbindet Effizienz und Maßsicherheit.
HSM für Prototypen
CNC-Prototypen stellen oft eine besondere Aufgabe.
Die Menge ist klein, die Lieferzeit aber wichtig.
Nach Tests kann sich das Teil zudem ändern.
HSM fertigt komplexe Teile direkt aus dem Block ohne spezielle Werkzeuge und kann deshalb nützlich sein.
Typische Beispiele:
- Robotikbauteile
- Luftfahrt-Prototypenhalter
- Elektronikgehäuse
- Strukturen optischer Geräte
- Automatisierungsteile
Bei Prototypen können wenige Minuten Zykluszeit weniger zählen als:
- Effiziente Programmierung
- Schnelles Rüsten
- Verfügbarer Werkstoff
- Prüfung
- Schnelle Änderungsabwicklung
Daher den gesamten Ablauf optimieren, nicht nur die Schnittgeschwindigkeit.
HSM für Präzisionskleinserien
Besonders nützlich wird HSM beim Übergang vom erfolgreichen Prototyp zu Wiederholaufträgen.
Ein komplexes Aluminiumgehäuse benötigt anfangs vielleicht:
3 Prototypenteile
Der Prozess wird entwickelt und validiert.
Später werden benötigt:
20 Teile → 50 Teile → 200 Teile
Dann gewinnt kürzere Bearbeitungszeit bei gleicher Maßstrategie an Bedeutung.
Optimierte Elemente wie:
- Werkzeugbahnen
- Werkzeuge
- Vorrichtungen
- Antastroutinen
- Schnittparameter
lassen sich in Folgechargen wiederverwenden.
Das passt zum Fertigungsmodell: Prototyp → Kleinserie mit wiederverwendbarer Prozessbasis.
Für 6CNC bedeutet kundenspezifische Präzisionsbearbeitung in Kleinserien nicht, jedes Teil mit dem schnellstmöglichen Zyklus zu fertigen.
Es bedeutet, bereits beim Prototyp oder ersten Los einen genauen, wiederholbaren und wirtschaftlichen Prozess für spätere Kleinserien zu entwickeln.
Geschwindigkeit gegenüber Prozesszuverlässigkeit
Ein Prozess, der gelegentlich extrem schnell ist, ist nicht zwangsläufig ein guter Serienprozess.
Kleinserien benötigen Wiederholbarkeit.
Hilfreicher ist:
Kann dieselbe Strategie Teil 1, Teil 20 und Teil 100 ohne unerwarteten Werkzeugausfall oder Maßdrift fertigen?
Dafür müssen ausbalanciert werden:
- Bearbeitungszeit
- Werkzeugstandzeit
- Oberflächengüte
- Genauigkeit
- Spanabfuhr
- Prozessstabilität
Die besten HSM-Parameter sind daher nicht zwingend die höchsten, die eine Maschine verkraftet.
Es sind die Werte, die das geforderte Teil konstant erzeugen.
HSM und Automatisierung
Ist der Schnitt stabil, kann zusätzliche Produktivität außerhalb der eigentlichen Zerspanung entstehen.
Beispiele umfassen:
- Automatisches Antasten
- Werkzeugmessung
- Palettensysteme
- Standzeitüberwachung
- Vorrichtungsstandardisierung
- Automatisches Beladen
Bei wiederkehrenden Kleinserien kann weniger Nebenzeit mehr sparen als zusätzliche Drehzahl.
Einen HSM-Anbieter auswählen
Ein Anbieter von HSM-Bearbeitungsleistungen sollte mehr als nur maximale Drehzahlen verstehen.
Hilfreiche Fähigkeiten:
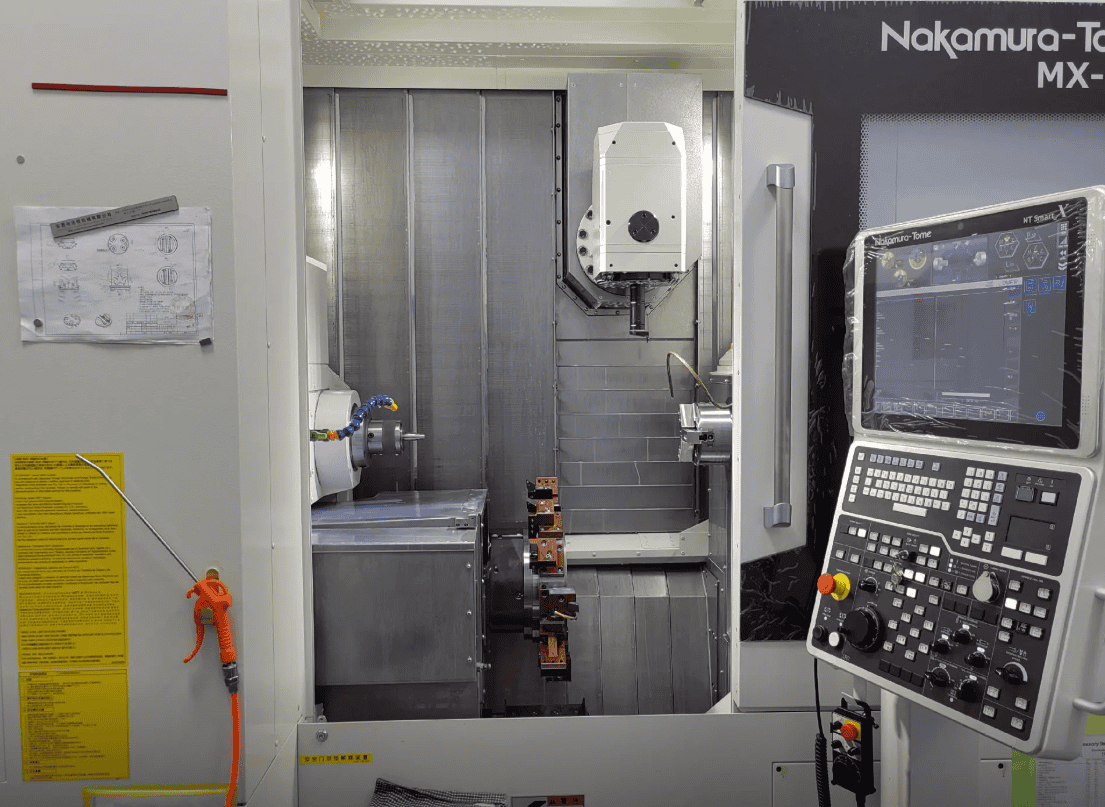
Geeignete CNC-Maschinen
Die Maschinen sollten passend ausgelegt sein hinsichtlich:
- Spindeldrehzahl
- Vorschubleistung
- Beschleunigung
- Steifigkeit
- CNC-Verarbeitung
Moderne CAM-Programmierung
HSM hängt stark von effizienten Bahnen ab.
Werkstoffspezifische Werkzeuge
Aluminium, Edelstahl, Titan und Werkzeugstahl erfordern unterschiedliche Strategien.
Erfahrung mit Werkstückspannung
Besonders bei dünnen Wänden und hohem Abtragsanteil.
Präzisionsprüfung
Schnelle Bearbeitung bringt wenig, wenn das Fertigteil nicht prüfbar ist.
Prozessplanung
Der Hersteller muss wissen, wann Geschwindigkeit zählt und wann für kritische Merkmale langsamer gearbeitet werden sollte.
Welche Angaben braucht ein HSM-Angebot?
Erforderliche Angaben:
- 3D-CAD-Modell
- Technische 2D-Zeichnung
- Werkstoff
- Stückzahl
- Maßtoleranzen
- Geometrische Toleranzen
- Oberflächenanforderungen
- Kritische Merkmale
- Gewünschte Lieferzeit
- Oberflächenbehandlungsanforderungen
Das CAD-Modell ist besonders wichtig, weil die HSM-Planung stark abhängt von:
- Taschentiefe
- Eckenradius
- Wanddicke
- Werkzeugzugänglichkeit
- Abtragsvolumen
Eine Toleranztabelle allein beschreibt diese Bedingungen nicht.
HSM für kundenspezifische Präzisionsteile
HSM ist mehr als konventionelles Fräsen mit schnellerer Spindel.
Ein wirksamer HSM-Prozess kombiniert:
Maschinendynamik + CNC-Steuerung + CAM-Bahn + Werkzeuge + Spanlast + Spannung + Werkstoff + Spanabfuhr
Wirken diese Elemente zusammen, sind möglich:
- Schnellerer Materialabtrag
- Kürzere Bearbeitungszyklen
- Stabiler Werkzeugeingriff
- Effizientes Aluminiumschruppen
- Flüssige 3D-Konturbearbeitung
- Gleichmäßige Kleinserienproduktion
Aluminium bleibt eine der wichtigsten Anwendungen, weil seine Zerspanbarkeit hohe Geschwindigkeiten und Abtragsraten ermöglicht.
Mit richtigen Parametern verbessern HSM-Prinzipien auch Strategien für Stahl, Edelstahl, Titan und andere technische Werkstoffe.
Bei 6CNC ist HSM Teil des umfassenderen Prozesses der Präzisions-CNC-Bearbeitung und kein isoliertes Drehzahlversprechen.
Bei kundenspezifischen Teilen auf dem Weg vom Prototyp zur Kleinseriegeht es um effizientes Schruppen, geschützte kritische Geometrie beim Schlichten, geprüfte Toleranzen und Wiederholbarkeit in Folgechargen.
Senden Sie das vollständige CAD-Modell und die technische Zeichnung zur Bewertung komplexer Fräsprojekte oder großer Abtragsvolumina. Die Geometrie entscheidet meist über den tatsächlichen HSM-Nutzen.
Häufig gestellte Fragen
Was ist Hochgeschwindigkeitsbearbeitung?
HSM kombiniert geeignete hohe Schnitt- und Vorschubgeschwindigkeiten mit optimiertem Eingriff, flüssigen Bahnen, Maschinenbeschleunigung und CNC-Steuerung. Eine universelle Drehzahlschwelle definiert es nicht.
Ist HSM dasselbe wie hohe Drehzahl?
Nein. Drehzahl ist nur ein Element. Auch Vorschub, Spanlast, Eingriff, Beschleunigung, CAM-Bahnen, Satzvorlauf, Werkzeuge und Spanabfuhr zählen.
Was ist Hochgeschwindigkeitsfräsen?
Es überträgt HSM-Prinzipien auf Fräsoperationen und kombiniert meist höhere Schnitt- und Vorschubgeschwindigkeiten mit kontrolliertem Eingriff und flüssigen CNC-Bahnen.
Warum eignet sich Aluminium für HSM?
Aluminium ist sehr gut zerspanbar und erlaubt meist deutlich höhere Geschwindigkeiten als viele Stähle und Hochtemperaturlegierungen. Zudem benötigen Leichtbauteile daraus häufig großen Materialabtrag.
Welche Aluminiumlegierungen sind üblich?
Üblich sind 6061, 7075 und 2024. Parameter müssen dennoch zur Legierung, zum Zustand, zur Geometrie und zum Werkzeug passen.
Verkürzt mehr Drehzahl immer die Bearbeitungszeit?
Nein. Vorschub, Beschleunigung, Spanlast und Bahneffizienz müssen ebenfalls stimmen. Hohe Drehzahl bei schlechter Bewegung oder geringem Vorschub bringt eventuell wenig.
Warum ist Spanabfuhr bei Aluminium-HSM wichtig?
HSM erzeugt rasch viele Späne. Bleiben sie in Taschen und werden erneut geschnitten, können Wärme, Werkzeugschäden, Kratzer und Instabilität entstehen.
Welche Schneidenzahl eignet sich für Aluminium-HSM?
Zwei- und Dreischneider bieten viel Spanraum. Die beste Zahl hängt von Durchmesser, radialem Eingriff, Operation, Maschinensteifigkeit und gewünschtem Abtrag ab.
Was ist konstanter Werkzeugeingriff?
Die Bahnen vermeiden große Änderungen des im Material stehenden Werkzeuganteils. Das stabilisiert Schnittkräfte und erlaubt höhere, gleichmäßigere Vorschübe.
Ist HSM gleich adaptives Fräsen?
Nein. Adaptive, dynamische und ähnliche Bahnen mit konstantem Eingriff sind mögliche HSM-Techniken. HSM ist das umfassendere Fertigungskonzept.
Ist HSM gleich Hocheffizienzfräsen?
Nicht ganz. Hocheffizienzfräsen betont kleinen radialen, größeren axialen Eingriff und konstante Last. Es kann Teil einer umfassenderen HSM-Strategie sein.
Kann HSM enge Toleranzen halten?
Ja, aber schnelles Schruppen und Präzisionsschlichten werden häufig getrennt. Kritische Maße können kontrollierte Schlichtbahnen, Kompensation, Antasten, Temperaturführung und Endprüfung benötigen.
Eignet sich HSM für dünne Wände?
Ja, aber Schnittkräfte, Eigenspannungen und Spannung können Verformungen verursachen. Die Bearbeitungsfolge muss sorgfältig geplant werden; Geschwindigkeit allein löst das Problem nicht.
Ist HSM für Stahl möglich?
Ja. Schnittgeschwindigkeit, Werkzeuge, Eingriff und Kühlung unterscheiden sich jedoch deutlich von Aluminium.
Ist HSM für Titan möglich?
Optimierte Bahnen mit konstantem Eingriff sind nützlich. Wegen schwierigerem Wärme- und Verschleißverhalten unterscheiden sich die Parameter stark von Aluminium.
Welche Teile profitieren besonders von Aluminium-HSM?
Luftfahrthalter, Robotikkomponenten, Elektronikgehäuse, Strukturrahmen, Optikgerätekomponenten, Fahrzeugteile, Prototypen und andere Teile mit großem Abtrag aus Aluminiumblöcken.
Ist HSM für Kleinserien nützlich?
Ja. Es kann komplexe Teile schneller fertigen und lohnt sich besonders bei wiederholten validierten Prototypen in Dutzenden oder Hunderten Stück. Die optimierte Strategie lässt sich für Folgechargen wiederverwenden.
Welche Angaben braucht ein HSM-Angebot?
3D-CAD-Modell, Zeichnung, Werkstoff, Menge, Toleranzen, Oberflächenanforderungen, kritische Merkmale und Lieferzeit angeben. Taschentiefe, Wanddicke, Innenradien und Abtragsvolumen beeinflussen die HSM-Strategie besonders stark.


