
Wärmebehandlung schafft eine besondere Fertigungsaufgabe.
Stahlwellen, Lagerteile, Zahnradrohlinge, Hülsen und Werkzeuge sind vor dem Härten oft leicht bearbeitbar. Nach Aufkohlen, Induktionshärten, Durchhärten oder anderer Wärmebehandlung wird derselbe Werkstoff deutlich schwerer zerspanbar.
Leider kann Wärmebehandlung auch das Teil verändern.
Mögliche Folgen sind:
- Verzug
- Durchmesseränderung
- Konizität
- Rundheitsfehler
- Rundlauf
- Eigenspannungen
- Zunder oder schwankende Härteschicht
Kritische Flächen können daher oft nicht vor dem Härten fertigbearbeitet werden und danach unverändert bleiben.
Traditionell löste Schleifen dieses Problem.
Heute gibt es eine weitere Möglichkeit:
Hartdrehen.
Hartdrehen bearbeitet gehärtete Werkstoffe direkt auf CNC-Drehmaschinen oder Drehzentren mit passenden Werkzeugen, oft nach Wärmebehandlung.
Statt einer Schleifscheibe trägt eine geometrisch bestimmte Schneide das harte Material ab.
Bei geeigneten Teilen kann Präzisionshartdrehen Aufspannungen reduzieren, komplexe Konturen fertigen, enge Maße halten und manchmal einen separaten Schleifschritt vermeiden.
Es ersetzt Schleifen jedoch nicht universell.
Die entscheidende Frage lautet nicht:
„Ist Hartdrehen besser als Schleifen?“
Sondern:
„Welches Verfahren passt zu dieser gehärteten Fläche, Geometrie, Toleranz, Oberflächengüte und Produktionsanforderung?“
Dieser Leitfaden erklärt Hartdrehen, Werkstoffe und Werkzeuge, geeignete Anwendungen, Grenzen gegenüber Schleifen und die Planung der Endbearbeitung gehärteter Teile.
Was ist Hartdrehen?
Hartdrehen zerspant gehärtete Werkstoffe auf Drehmaschinen oder CNC-Drehzentren mit Werkzeugen, deren Schneide hoher Härte, Temperatur und Schnittkraft standhält.
Die Definition unterscheidet sich leicht zwischen Werkzeugherstellern.
Praktisch bezeichnet Hartdrehen meist die Bearbeitung bereits gehärteter Stähle ungefähr im Bereich 45–55 HRC und darüber; viele übliche Anwendungen liegen über etwa 50 HRC.
Tungaloy nennt beispielsweise Werkstoffe über 50 HRC, Sandvik verwendet 55 HRC und darüber als grobe Definition. Spezielle PcBN-Werkzeuge gibt es auch für gehärtete Stähle über 45 HRC.
Hartdrehen wird meist eingesetzt bei:
- Gehärteten legierten Stählen
- Wälzlagerstählen
- Werkzeugstähle
- Gesenkstählen
- Randschichtgehärteten Stählen
- Aufgekohlten Stählen
- Induktionsgehärteten Teilen
- Nitrierten Werkstoffen bei geeigneten Anwendungen
Typische Teile:
- Wellen
- Lagerzapfen
- Zahnradbauteile
- Hülsen
- Buchsen
- Rollen
- Spindeln
- Werkzeugkomponenten
- Hydraulikteile
- Fahrzeuggetriebeteile
Mögliche Bearbeitungen:
- Außendurchmesser
- Innendurchmesser
- Stirnflächen
- Absätze
- Nuten
- Konturen
- Kegel
- Bestimmte unterbrochene Flächen
Diese Flexibilität unterscheidet Hartdrehen wesentlich vom konventionellen Schleifen.
Warum nach der Wärmebehandlung bearbeiten?
Bei vielen Stahlteilen ist Härte funktional notwendig.
Wärmebehandlung kann verbessern:
- Verschleißbeständigkeit
- Ermüdungsfestigkeit
- Oberflächenbeständigkeit
- Kontaktfestigkeit
- Mechanische Leistung
Sie verändert aber auch die Fertigungsstrategie.
Eine Welle benötigt beispielsweise:
Ø25.000 mm Enddurchmesser am Lagersitz
und wird anschließend wärmebehandelt.
Wird der Durchmesser vorher fertigbearbeitet, können thermische Umwandlung und Eigenspannungen die Endgeometrie verändern.
Nach der Wärmebehandlung können vorliegen:
- Zu großer oder kleiner Durchmesser
- Leichte Biegung
- Ovalität
- Konizität
- Rundlauf
Üblich ist deshalb ein kontrolliertes Finishaufmaß.
Die Folge lautet dann:
Vordrehen → Wärmebehandlung → Hartdrehen oder Schleifen → Endprüfung
So entstehen kritische Flächen im endgültig gehärteten Zustand.
Wie funktioniert Hartdrehen?
Die Maschinenbewegung ähnelt dem konventionellen CNC-Drehen.
Das Werkstück rotiert in der Spindel; ein nicht rotierendes Werkzeug bewegt sich relativ dazu.
Stark verändert sind die Schnittbedingungen.
Der Werkstoff ist nun deutlich härter.
Das erzeugt:
- Höhere Temperaturen in der Schnittzone
- Höhere Schneidenbeanspruchung
- Schnelleren Werkzeugverschleiß
- Höhere Schwingungsempfindlichkeit
- Höhere Steifigkeitsanforderungen
Erfolgreiches Hartdrehen hängt deshalb stark ab von:
- Maschinenzustand
- Steifigkeit der Spannung
- Schneidstoff
- Schneidkantenpräparation
- Wendeplattengeometrie
- Schnittgeschwindigkeit
- Vorschub
- Schnitttiefe
- Bauteilgeometrie
- Härteschwankungen
Eine konventionelle Maschine kann ein gehärtetes Teil drehen lassen, aber das bedeutet nicht, dass sie Hartdrehen mit engen Toleranzen zuverlässig beherrscht.
Das gesamte Bearbeitungssystem muss stabil bleiben.
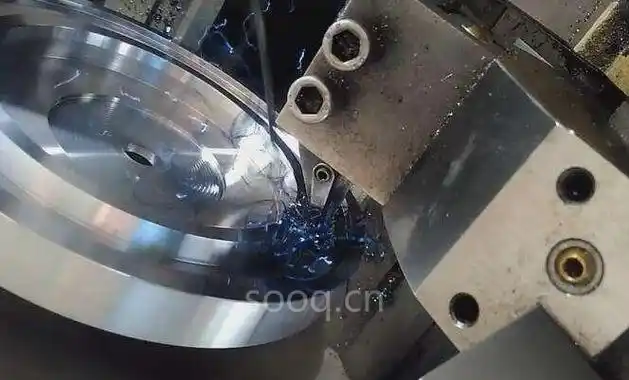
Werkzeuge für Hartdrehen
Der Schneidstoff ist einer der wichtigsten Unterschiede zum normalen Drehen.
Normale Hartmetallwerkzeuge stoßen bei hochgehärtetem Stahl an Grenzen.
Je nach Härte und Operation werden häufig verwendet:
- Beschichtetes Hartmetall
- Keramik
- CBN
- PcBN
Für präzises Hartdrehen gehärteten Stahls sind Werkzeuge aus kubischem Bornitrid (CBN) und polykristallinem kubischem Bornitrid (PcBN) besonders wichtig.
Sandvik verweist auf die Schneidenstabilität von CBN unter hohen Kräften und Temperaturen. Kennametal bietet PcBN-Sorten speziell für Präzisionsbearbeitung gehärteter Stähle über 45 HRC.
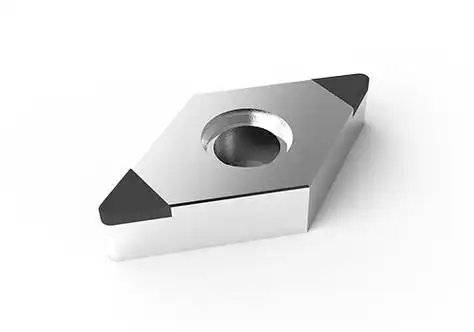
Warum CBN für gehärteten Stahl?
CBN gehört zu den härtesten verfügbaren Schneidstoffen.
Es eignet sich für harte Eisenwerkstoffe, bei denen konventionelles Hartmetall schnell verschleißt.
CBN kann bieten:
- Hohe Verschleißbeständigkeit
- Stabile Schneidkante
- Beständigkeit gegen hohe Schnitttemperaturen
- Vorhersehbare Maßkontrolle
- Feine Endoberflächen
Nicht alle CBN-Platten sind jedoch gleich.
Verschiedene Sorten passen zu verschiedenen Bedingungen.
Kontinuierliches Schlichten und stark unterbrochener Schnitt belasten die Platte sehr unterschiedlich.
Werkzeuge mit niedrigem und hohem CBN-Anteil
Der CBN-Anteil beeinflusst das Werkzeugverhalten.
Vereinfacht gilt:
Niedriger CBN-Anteil
Oft bevorzugt für:
- Präzisionsfinish
- Kontinuierliche Schnitte
- Leicht unterbrochene Schnitte
- Oberflächenkontrolle
Hoher CBN-Anteil
Bei höherem Zähigkeitsbedarf, etwa für:
- Unterbrochene Schnitte
- Anspruchsvollere Schnittbedingungen
- Bestimmte abrasive Werkstoffe
Die tatsächliche Sortenwahl hängt von Hersteller, Werkstoff, Härte, Unterbrechungen, Schnitttiefe und Parametern ab.
Deshalb anwendungsbezogen auswählen, statt nur „eine CBN-Platte“ zu verlangen.
Kontinuierliches gegenüber unterbrochenem Hartdrehen
Diese Unterscheidung ist entscheidend.
Kontinuierliches Hartdrehen
Eine durchgehende Fläche hält die Schneide bei relativ konstanten Kräften im Eingriff.
Beispiele umfassen:
- Glatte Wellendurchmesser
- Lagerzapfen
- Durchgehende Bohrungen
- Einfache Hülsen
Das sind meist besonders günstige Hartdrehbedingungen.
Unterbrochenes Hartdrehen
Dabei tritt die Schneide wiederholt in das Material ein und aus.
Unterbrechungen entstehen etwa durch:
- Querbohrungen
- Verzahnungen
- Passfedernuten
- Nuten
- Zahnradmerkmale
Jede Unterbrechung erzeugt mechanischen und thermischen Stoß an der Schneide.
Das erhöht das Risiko von:
- Ausbrüchen
- Schneidenbruch
- Unvorhersehbarer Standzeit
- Oberflächenfehlern
Hersteller bieten deshalb spezielle CBN-Sorten und Schneidkanten für kontinuierliches, leicht und stark unterbrochenes Hartdrehen.
Schneidkantenpräparation zählt
Beim Drehen weicher Werkstoffe stehen oft im Vordergrund:
- Plattenform
- Eckenradius
- Beschichtung
Beim Hartdrehen wird die tatsächliche Schneidkantenpräparation besonders wichtig.
Mögliche Ausführungen:
- Gefaste Schneiden
- Verrundete Schneiden
- Kombinierte Fase und Verrundung
- Anwendungsspezifische Kantengeometrie
Eine stärkere Schneide widersteht Bruch, kann aber höhere Schnittkräfte verursachen.
Die richtige Balance hängt ab von:
- Werkstoffhärte
- Kontinuierlichem oder unterbrochenem Schnitt
- Gewünschtem Finish
- Maschinensteifigkeit
- Schnitttiefe
Hartdrehen ist daher ein kontrollierter Feinbearbeitungsprozess, nicht nur gewöhnliches Drehen mit härterer Platte.
Maschinenanforderungen für Präzisionshartdrehen
Werkzeuge allein bestimmen nicht die Genauigkeit.
Eine hochwertige CBN-Platte auf instabiler Maschine erzeugt kein hochwertiges gehärtetes Teil.
Bei Präzisionshartdrehenmuss das Maschinensystem bieten:
- Hohe Spindelsteifigkeit
- Präzise Lager
- Stabile Werkzeugaufnahme
- Geringen Rundlauffehler
- Zuverlässige CNC-Positionierung
- Gute Temperaturstabilität
- Steife Spannung
Schwingungen sind besonders schädlich.
Bei kleinen Schlichtschnitttiefen beeinflussen schon geringe Relativbewegungen:
- Oberflächengüte
- Rundheit
- Durchmesser
- Werkzeugstandzeit
Die Spannung muss das Teil stützen, ohne es übermäßig zu verformen.
Hartdrehen und Werkstückspannung
Gehärtete Teile können schwierig zu spannen sein.
Ihre Geometrie liegt oft schon nahe am Endzustand; zu hohe Spannkräfte können kritische Flächen beschädigen oder verformen.
Je nach Bauteil kommen infrage:
- Dreibackenfutter
- Weiche Backen
- Spannzangen
- Abstützung zwischen Spitzen
- Spanndorne
- Hydraulische Vorrichtungen
- Spreizvorrichtungen
Lange schlanke Wellen können benötigen:
- Reitstockabstützung
- Feste Lünette
- Mitlaufende Abstützung
Die Spannmethode muss zu folgenden Anforderungen passen:
- Rundheit
- Konzentrizität
- Rundlauf
- Zylindrizität
Prozessfolge beim Hartdrehen
Ein typisches gehärtetes Bauteil kann diese Route durchlaufen:
1. CNC-Vorbearbeitung
Das Teil wird aus Rohmaterial bearbeitet.
Der größte Teil des überschüssigen Materials wird entfernt.
Mögliche Merkmale:
- Stirnflächen
- Durchmesser
- Bohrungen
- Gewinde
- Nuten
- Absätze
2. Finishaufmaß belassen
Kritische Flächen erhalten bewusst ein geringes Aufmaß.
Die richtige Menge hängt ab von:
- Wärmebehandlungsverfahren
- Erwartetem Verzug
- Bauteilgröße
- Geometrie
- Geforderte Endtoleranz
3. Wärmebehandlung
Das Teil wird gehärtet.
Mögliche Verfahren:
- Durchhärten
- Aufkohlen
- Induktionshärten
- Nitrieren
- Andere vorgeschriebene Behandlungen
4. Gehärtetes Teil prüfen
Vor dem Finish können kritische Merkmale geprüft werden auf:
- Verzug
- Härte
- Rundlauf
- Verfügbares Finishaufmaß
So lässt sich die Bearbeitung nicht mehr korrigierbar verzogener Teile vermeiden.
5. Hartdrehen
Die gehärtete Fläche wird nahe an oder direkt auf Endspezifikation gebracht.
Mögliche Operationen:
- Außendrehen
- Innenausdrehen
- Planbearbeitung
- Profildrehen
- Einstechen
6. Schleifen bei Bedarf
Einige Flächen benötigen eventuell weiterhin:
- Rundschleifen
- Innenrundschleifen
- Flachschleifen
- Honen
- Läppen
Hartdrehen und Schleifen schließen sich nicht aus.
Ein Teil kann beides nutzen.
7. Endprüfung
Am Fertigteil werden gegebenenfalls geprüft:
- Durchmesser
- Rundlauf
- Rundheit
- Zylindrizität
- Oberflächenrauheit
- Geometrische Toleranzen
Welche Werkstoffe eignen sich zum Hartdrehen?
Hartdrehen betrifft überwiegend gehärtete Stähle.
Typische Werkstoffgruppen:
Wälzlagerstahl
Wälzlagerstähle sind verbreitet, weil ihre Funktionsflächen häufig benötigen:
- Hohe Härte
- Genaue Durchmesser
- Gute Oberflächengüte
Lagerringe, Laufbahnen, Rollen und zugehörige Komponenten können Drehen und Schleifen kombinieren.
Werkzeugstahl
Beispiele sind gehärtete Sorten:
- D2
- A2
- O1
- H13
- S7
Anwendungen sind:
- Matrizen
- Werkzeuge
- Verschleißteile
- Präzisionsmaschinenteile
Legierter Stahl
Werkstoffe wie:
- 4140
- 4340
- 8620
können nach passender Wärmebehandlung hartgedreht werden.
Aufgekohlte legierte Stahlteile sind in Getrieben und Antrieben besonders verbreitet.
Randschichtgehärteter Stahl
Randschichthärten erzeugt eine harte Außenschicht und einen zäheren Kern.
Hartdrehen kann die harte Fläche fertigbearbeiten und dabei die geforderte Schichttiefe erhalten.
Dabei ist entscheidend:
Das Finish darf nicht mehr Härteschicht abtragen als konstruktiv zulässig.
Induktionsgehärtete Teile
Induktionshärten kann Funktionsflächen gezielt härten.
Typische Anwendungen umfassen:
- Wellen
- Lagerstellen
- Verschleißflächen
- Fahrzeugbauteile
Die Endbearbeitung kann sich dann auf diese Bereiche beschränken.
Hartdrehen randschichtgehärteter Teile
Diese Teile verlangen besondere Aufmerksamkeit.
Eine Getriebewelle besitzt beispielsweise eine gehärtete Außenschicht.
Zu großer Abtrag nach Wärmebehandlung kann die verbleibende Schicht unter das Sollmaß reduzieren.
Die Planung muss deshalb berücksichtigen:
- Durchmesser vor Wärmebehandlung
- Erwarteten Wärmebehandlungsverzug
- Härteschichttiefe
- Enddurchmesser
- Finishaufmaß
Das ist nicht nur eine Zerspanungsfrage.
Es verbindet:
Konstruktion + Wärmebehandlung + Bearbeitungsaufmaß + Endprüfung
Welche Merkmale lassen sich hartdrehen?
Hartdrehen ist besonders für Rotationsgeometrien geeignet.
Gängige Merkmale:
- Außendurchmesser
- Innendurchmesser
- Stirnflächen
- Absätze
- Kegel
- Konturen
- Nuten
- Lagersitze
- Dichtungsdurchmesser
- Bohrungen
Moderne CNC-Drehzentren können Hartdrehen bei Bedarf mit weiteren Operationen verbinden.
Hier bietet Hartdrehen viel Flexibilität gegenüber spezialisierten Schleifmaschinen.
Präzisionshartdrehen
Präzisionshartdrehen nutzt kontrolliertes CNC-Drehen als End- oder nahezu Endbearbeitung gehärteter Komponenten.
Großer Materialabtrag ist meist nicht das Ziel.
Im Mittelpunkt stehen:
- Endmaße
- Geometrische Genauigkeit
- Oberflächengüte
- Wiederholbarkeit
Typische Anwendungen umfassen:
- Lagerzapfen
- Getriebewellen
- Zahnradrohlinge
- Gehärtete Hülsen
- Ventilbauteile
- Rollen
- Spindeln
Der Prozess funktioniert am besten, wenn:
- Die Maschine steif ist
- Die Spannung stabil ist
- Werkzeugverschleiß kontrolliert wird
- Wärmebehandlungsverzug vorhersehbar ist
- Das Finishaufmaß passt
Hartdrehen mit engen Toleranzen
Der Ausdruck Hartdrehen mit engen Toleranzen beschreibt keine universelle Fähigkeit.
Die erreichbare Toleranz hängt stark ab von:
- Teiledurchmesser
- Länge
- Wanddicke
- Härte
- Geometrie
- Werkzeugüberhang
- Unterbrochenen Flächen
- Maschinenzustand
- Thermische Stabilität
- Prüfverfahren
Ein kurzer steifer Lagerzapfen ist grundsätzlich leichter genau fertigzubearbeiten als eine lange dünne gehärtete Welle.
Anbieter sollten deshalb vor einer Toleranzzusage die gesamte Zeichnung prüfen.
Der Durchmesser allein bestimmt nicht die Prozessfähigkeit.
Oberflächengüte beim Hartdrehen
Passende Werkzeuge und Prozessführung können sehr gute Oberflächen erzeugen.
Einflussgrößen sind:
- Vorschub
- Eckenradius
- Wendeplattengeometrie
- Wiper-Geometrie
- Werkzeugverschleiß
- Maschinenschwingungen
- Werkstückhärte
- Schnittgeschwindigkeit
- Schnitttiefe
Hersteller bieten spezielle CBN-Geometrien für enge Toleranzen und Oberflächenkontrolle.
Ein niedriger Ra macht die Fläche aber nicht automatisch einer geschliffenen gleichwertig.
Auch Randzonenzustand, Bearbeitungsrichtung, Rundheit und Funktion zählen.
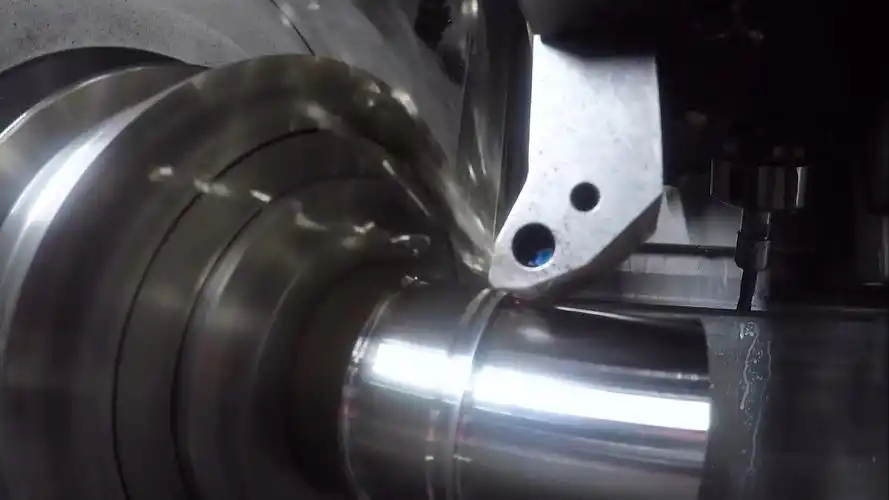
Wiper-Platten beim Hartdrehen
Wiper-Geometrien verbessern das Verhältnis zwischen Vorschub und Oberflächengüte.
Eine normale Platte benötigt für feines Finish möglicherweise geringen Vorschub.
Wiper-Geometrien glätten die entstehenden Vorschubspuren durch eine angepasste Schneide effektiver.
Das kann ermöglichen:
- Besseres Finish
- Höhere produktive Vorschübe
- Effizienteres Schlichten
Wiper-Platten eignen sich aber nicht automatisch für jedes Teil.
Steifigkeit, Werkzeugdruck, Kontur und Ratterrisiko bleiben zu berücksichtigen.
Hartdrehen gegenüber Schleifen
Dies ist die wichtigste Verfahrenswahl.
Schleifen ist traditionell ein Hauptverfahren zum Finish gehärteter Stähle.
Hartdrehen bietet eine weitere Option.
Keines ist grundsätzlich überlegen.
| Kriterium | Hartdrehen | Schleifen |
|---|---|---|
| Abtragsmethode | Geometrisch bestimmte Schneide | Schleifscheibe |
| Typische Maschine | CNC-Drehmaschine / Drehzentrum | Schleifmaschine |
| Gehärteter Stahl | Ja | Ja |
| Komplexe Rotationskonturen | Ausgezeichnet | Möglich, oft einrichtempfindlicher |
| Mehrere Außenmerkmale | Flexibel | Von der Schleifmaschine abhängig |
| Innen- und Außenbearbeitung in einer Spannung | Oft möglich | Von der Anlage abhängig |
| Materialabtrag | Relativ effizient | Meist geringer je Schneidkontakt |
| Sehr feines Finish | Gut bis hervorragend | Ausgezeichnet |
| Extreme Geometriekontrolle | Gut | Oft bevorzugt |
| Unterbrochenen Flächen | Mit passenden Werkzeugen möglich | Anwendungsabhängig |
| Flexible Prototypen- und Kleinserienarbeit | Gut geeignet | Gut geeignet, eventuell höherer Rüstaufwand |
| Kühlschmierstoff | Teilweise reduzierbar oder vermeidbar | Üblicherweise verwendet |
| Abtragreste | Späne | Schleifschlamm |
Sandvik nennt kürzere Produktionszeit, Flexibilität, geringere Maschineninvestition, möglichen Kühlmittelverzicht und einfachere Spanhandhabung als Gründe für Hartdrehen.
Das sind mögliche Vorteile, keine Garantie für jedes Teil.
Wann kann Hartdrehen Schleifen ersetzen?
Besonders attraktiv ist Hartdrehen bei:
Relativ einfacher Rotationsgeometrie
Beispiele:
- Wellendurchmessern
- Lagerzapfen
- Hülsen
- Buchsen
Mehreren Drehmerkmalen
Eine CNC-Drehmaschine kann mehrere gehärtete Merkmale in einer Spannung bearbeiten.
Zum Beispiel:
- Außendurchmesser
- Stirnfläche
- Absatz
- Bohrung
- Nut
Das kann Prozesswechsel reduzieren.
Mittleren bis engen Endanforderungen
Liegen die Zeichnungsanforderungen innerhalb stabiler Hartdrehfähigkeit, kann separates Schleifen entfallen.
Kleinen oder mittleren Mengen
Bei Prototypen und Kleinserien vereinfacht der Verzicht auf spezielle Schleifeinrichtung manchmal die Fertigung.
Flexiblen CNC-Konturen
Hartdrehen erzeugt Konturen direkt über CNC-Bahnen.
Das hilft, wenn sonst eine besondere Scheibenkontur nötig wäre.
Wann bleibt Schleifen besser?
Schleifen bleibt sehr wichtig.
Es kann vorzuziehen sein bei:
Extrem anspruchsvoller Rundheit
Bestimmte Lager- und Spindelflächen benötigen Geometriekontrolle, die besser zum Präzisionsschleifen passt.
Sehr feiner Oberflächengüte
Schleifen kann Oberflächen erzeugen, die allein durch Hartdrehen schwierig oder unwirtschaftlich wären.
Sehr enger Zylindrizität
Lange kritische Durchmesser können vom Rundschleifen profitieren.
Bewährter schleifspezifischer Prozesskontrolle
In Lager- oder Automobilgroßserien kann ein ausgereifter Schleifprozess bereits die günstigste Lösung sein.
Empfindlichkeit gegenüber Drehspuren
Manche Dichtungen oder Funktionsflächen profitieren gezielt von geschliffenem Finish.
Endkorrektur nach Hartdrehen
Hartdrehen kann den Großteil des Abtrags übernehmen, gefolgt von leichtem Schleifen.
Die Wahl muss nicht ausschließlich sein.
Hartdrehen plus Schleifen: Hybridprozess
Eine sinnvolle Strategie lautet:
Zuerst hartdrehen → Nur nötige Flächen fertigschleifen
Das kann den Schleifumfang reduzieren.
Eine gehärtete Welle kann enthalten:
- Mehrere unkritische Durchmesser
- Einen Präzisionslagerzapfen
- Eine Dichtfläche
Hartdrehen kann den Großteil fertigstellen.
Nur der anspruchsvollste Zapfen benötigt dann eventuell Rundschleifen.
Teures Finish konzentriert sich so auf die wirklich nutzbringenden Stellen.
Hartdrehen gegenüber Weichdrehen
Der Hauptunterschied ist der Werkstoffzustand.
Weichdrehen
Das Werkstück wird vor dem endgültigen Härten bearbeitet.
Vorteile sind:
- Leichterer Schnitt
- Längere Standzeit
- Höhere Abtragsleistung
- Breitere Werkzeugauswahl
Die abschließende Wärmebehandlung kann das Teil jedoch verziehen.
Hartdrehen
Das Werkstück wird nach dem Härten bearbeitet.
Mögliche Vorteile:
- Endmaße nach Wärmebehandlung
- Korrektur des Wärmebehandlungsverzugs
- Möglicher Wegfall des Schleifens
- Weniger Prozesswechsel
Werkzeuge und Maschine müssen jedoch höhere Anforderungen erfüllen.
Hartdrehen gegenüber Rundschleifen
Für viele gehärtete Wellen und Zapfen ist Rundschleifen die direkteste Alternative.
Betrachten wir eine gehärtete Welle.
Lauten die Hauptanforderungen lediglich:
- Endaußendurchmesser
- Gutes Finish
- Mäßiger Rundlauf
kann Hartdrehen effizient sein.
Benötigt das Teil dagegen:
- Extrem enge Rundheit
- Sehr feines Finish
- Kritische Zylindrizität über einen langen Zapfen
kann Rundschleifen die bessere Wahl bleiben.
Oft bestimmt die Zeichnung das Verfahren, nicht allein die Härte.
Hartdrehen gegenüber spitzenlosem Schleifen
Spitzenloses Schleifen ist besonders produktiv für:
- Gerade Wellen
- Stifte
- Stangen
- Rollen
besonders bei großen Stückzahlen.
Hartdrehen bietet mehr geometrische Flexibilität.
Eine gehärtete Stufenwelle mit:
- Mehreren Durchmessern
- Absätze
- Kegel
- Stirnflächen
lässt sich eventuell leichter auf einer CNC-Drehmaschine fertigstellen.
Ein gerader gehärteter Stift in Großserie eignet sich möglicherweise besser zum spitzenlosen Schleifen.
Hartdrehen gegenüber konventionellem CNC-Drehen
Beide nutzen ähnliche Maschinenkinematik.
Das Prozessverhalten unterscheidet sich aber deutlich genug, um sie getrennt zu betrachten.
Hartdrehen verlangt mehr Aufmerksamkeit für:
- Maschinensteifigkeit
- Werkstückhärte
- Plattensorte
- Schneidkantenpräparation
- Werkzeugverschleiß
- Wärmeentwicklung
- Unterbrochene Schnitte
- Randzonenzustand
Ein bei 30 HRC perfekter Drehprozess kann nach dem Härten desselben Teils auf über 55 HRC schnell versagen.
Trockenhartdrehen oder Kühlschmierstoff?
Manche Hartdrehanwendungen sind trocken möglich.
Geeignete CBN-Werkzeuge vertragen sehr hohe Temperaturen in der Schnittzone.
Mögliche Vorteile:
- Keine Kühlschmierstoffhandhabung im Prozess
- Saubereres Spanrecycling
- Weniger kühlmittelbedingte Komplexität
Sandvik nennt möglichen Kühlmittelverzicht als einen Vorteil des Hartdrehens.
Das ist jedoch keine allgemeingültige Regel.
Ob Hartdrehen erfolgt:
- Trocken
- Nass
- Mit Minimalmengenschmierung
- Mit Hochdruckkühlung
hängt ab von:
- Werkzeugsorte
- Werkstoff
- Unterbrochener Schnitt
- Maschine
- Operation
- Thermoschockrisiko
Die Empfehlungen des Werkzeugherstellers sind einzuhalten.
Randzonenzustand beim Hartdrehen
Ein Teil kann die Maßtoleranz erfüllen und dennoch eine unzulässige Oberfläche haben.
Bei hochbelasteten gehärteten Teilen sind eventuell zu berücksichtigen:
- Eigenspannungen
- Thermische Schäden
- Oberflächenrisse
- Gefügeveränderungen
- Bildung weißer Schichten
- Grate
- Werkzeugverschleißeinflüsse
Das wird wichtiger bei:
- Wälzkontakt
- Ermüdungsbelastung
- Schneller Rotation
- Wiederholter mechanischer Belastung
Bei gewöhnlichen Mechanikteilen können Maß- und Rauheitsprüfung genügen.
Bei hochkritischen Anwendungen kann zusätzliche Randzonenvalidierung nötig sein.
Weiße Schicht beim Hartdrehen
Ein häufig diskutierter Begriff ist weiße Schicht.
Gemeint ist eine dünne veränderte Randschicht, die metallografisch sichtbar werden kann.
Ihre Bildung wird beeinflusst durch:
- Schnitttemperatur
- Werkzeugverschleiß
- Mechanische Verformung
- Schnittparameter
- Werkstoffzustand
Ihre Bedeutung hängt von der Anwendung ab.
Bei ermüdungskritischen Lager-, Luftfahrt- oder Getriebeteilen kann der Randzonenzustand zusätzlich zur Rauheit spezifiziert werden müssen.
Hartdrehen allein nach erreichbarem Ra auszuwählen kann deshalb irreführend sein.
Werkzeugverschleiß und Maßdrift
Hartdrehwerkzeuge behalten ihre Geometrie nicht über die gesamte Standzeit unverändert.
Mit zunehmendem Schneidenverschleiß:
- Können Schnittkräfte steigen
- Kann der Durchmesser driften
- Kann sich das Finish verändern
- Kann die Wärmeentwicklung steigen
Bei engen Toleranzen wird Verschleiß damit zur Prozessregelungsaufgabe.
Mögliche Maßnahmen:
- Standzeitgrenzen
- Offsetkorrektur
- Prozessbegleitende Messung
- Statistische Prozessregelung
- Geplanter Schneidenwechsel
Ziel ist der Werkzeug- oder Schneidenwechsel, bevor Verschleiß Ausschuss erzeugt.
Warum kleine Schnitttiefen wichtig sind
Hartdrehen ist meist als Schlichten oder Vorschlichten wirksam, nicht als Ersatz für starken Schruppabtrag.
Großer Abtrag in gehärtetem Material kann verursachen:
- Hohe Schnittkräfte
- Schnellen Werkzeugverschleiß
- Wärme
- Geringere Maßstabilität
- Höhere Werkzeugkosten
Oft ist besser:
Großteil vor Wärmebehandlung abtragen → Kontrolliertes Aufmaß belassen → Danach nur nötigen Anteil hartdrehen
Gute Planung entlastet das Hartdrehen.
Häufige Probleme beim Hartdrehen
Rattern
Mögliche Anzeichen:
- Periodische Oberflächenspuren
- Schlechtes Finish
- Maßinstabilität
- Übermäßiger Lärm
Mögliche Ursachen sind:
- Schwache Spannung
- Zu großer Werkzeugüberhang
- Flexibles Werkstück
- Ungeeignete Plattengeometrie
- Ungeeignete Schnittparameter
- Maschinenschwingungen
Schneller Werkzeugverschleiß
Mögliche Ursachen sind:
- Falsche CBN-Sorte
- Zu hohe Schnittgeschwindigkeit
- Schwankende Werkstoffhärte
- Zu großes Finishaufmaß
- Schlechte Kantenpräparation
Plattenausbrüche
Häufige Ursachen:
- Unterbrochener Schnitt
- Zu hohe mechanische Stöße
- Schwache Schneide
- Instabile Vorrichtung
- Zu große Schnitttiefe
Unterbrochenes Hartdrehen verlangt besonders sorgfältige Sorten- und Kantenwahl.
Unzureichende Oberflächengüte
Mögliche Ursachen sind:
- Werkzeugverschleiß
- Rattern
- Falscher Vorschub
- Unpassender Eckenradius
- Schlechte Spannung
- Falsche Kantenpräparation
Durchmesserdrift
Mögliche Ursachen:
- Werkzeugverschleiß
- Thermische Bewegung
- Maschineninstabilität
- Werkstoffschwankungen
- Ungleichmäßiges Finishaufmaß
Gratbildung
Auch gehärtetes Material kann Grate bilden an:
- Nuten
- Querbohrungen
- Kanten
- Unterbrochenen Merkmalen
Dafür können spezielle Schnittstrategien oder nachträgliches Entgraten nötig sein.
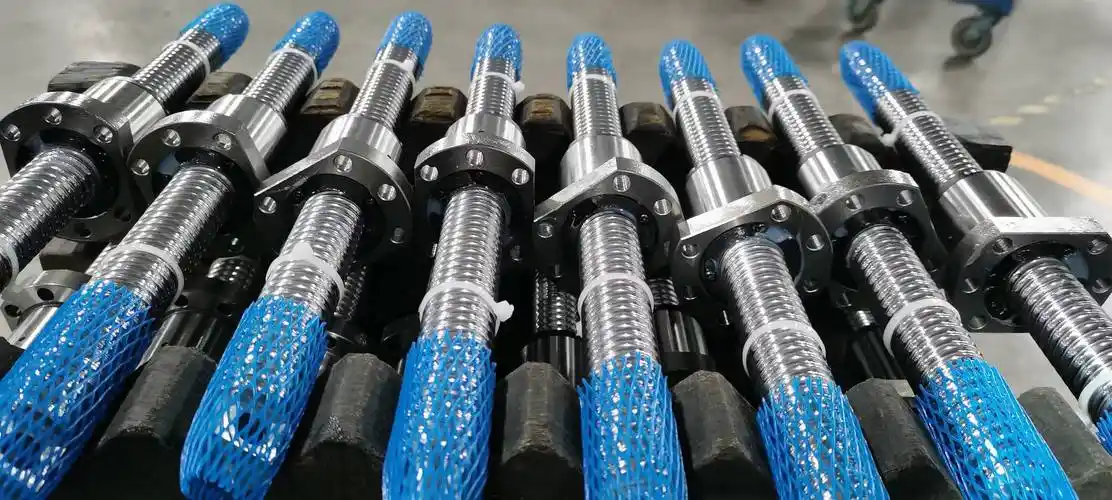
Hartdrehen langer Wellen
Lange gehärtete Wellen stellen zusätzliche Herausforderungen.
Schnittkräfte können das Werkstück durchbiegen.
Mögliche Probleme:
- Konizität
- Rattern
- Unzureichende Rundheit
- Durchmesserschwankungen
Mögliche Lösungen:
- Reitstockabstützung
- Lünetten
- Geringerer Werkzeugdruck
- Optimierte Schnittfolge
- Geringeres Finishaufmaß
Für sehr lange gerade Zylinderflächen kann Rund- oder spitzenloses Schleifen das bessere Endverfahren sein.
Hartdrehen dünnwandiger Teile
Dünne gehärtete Hülsen und Ringe können besonders schwierig sein.
Schon die Spannkraft kann sie verformen.
Zum Beispiel:
- Das Futter spannt den dünnen Ring.
- Der Ring wird leicht oval.
- Der Durchmesser wird im verformten Zustand hartgedreht.
- Das Futter öffnet.
- Der Ring federt zurück.
- Das Fertigteil ist nicht mehr rund.
Die Strategie kann erfordern:
- Spezielle weiche Backen
- Geringe Spannkraft
- Spreizdorne
- Sondervorrichtungen
- Mehrere leichte Schlichtschnitte
Die Toleranz muss deshalb zur Bauteilsteifigkeit bewertet werden.
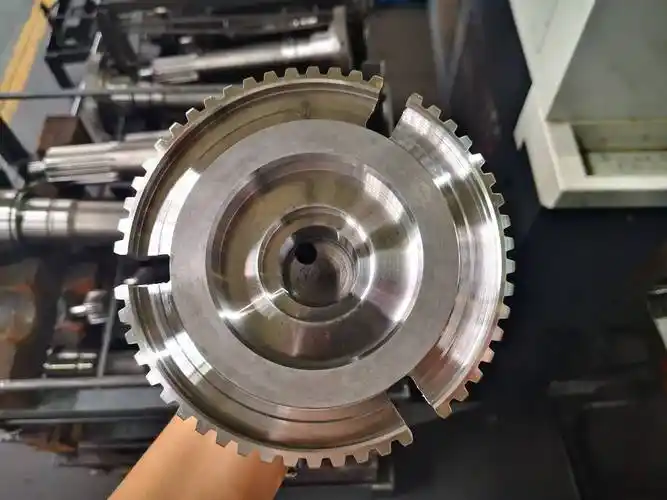
Hartdrehen unterbrochener Flächen
Querbohrungen, Verzahnungen und Nuten erzeugen Stoßlasten.
Besonders relevant ist das bei gehärteten:
- Zahnradbauteile
- Wellen
- Getriebeteile
Eine spröde Schlichtplatte für kontinuierlichen Schnitt kann bei starker Unterbrechung schnell versagen.
Spezielle CBN-Werkzeuge für unterbrochene Bearbeitung gehärteten Stahls zeigen, wie genau die Sorte zur Anwendung passen muss.
Hartdrehen von Bohrungen
Hartdrehen ist nicht auf Außenflächen begrenzt.
Auch gehärtete Innenflächen sind bearbeitbar.
Typische Anwendungen umfassen:
- Gehärtete Hülsen
- Lagerbohrungen
- Werkzeugkomponenten
- Präzisionsgehäuse
Innenhartdrehen ist meist schwieriger, weil Bohrstangen längere Auskragung benötigen.
Das erhöht die Empfindlichkeit für:
- Schwingungen
- Werkzeugdurchbiegung
- Rattern
Möglichst kurze, steife Bohrstangenaufbauten bevorzugen.
Typische Hartdrehteile
Lagerkomponenten
Beispiele umfassen:
- Ringe
- Laufbahnen
- Hülsen
- Rollen
Diese Teile kombinieren häufig hohe Härte und anspruchsvolle Maßanforderungen.
Zahnrad- und Getriebekomponenten
Beispiele umfassen:
- Zahnradrohlinge
- Wellen
- Ritzel
- Getriebekomponenten
Aufgekohlte und induktionsgehärtete Flächen sind verbreitet.
Tungaloy nennt Zahnräder und Keilwellen ausdrücklich als Anwendungen für das Fertigdrehen gehärteten Stahls.
Werkzeug- und Gesenkkomponenten
Gehärtete Werkzeugstähle können nach Wärmebehandlung Endbearbeitung benötigen.
Hartdrehen kann nützlich sein für:
- Hülsen
- Einsätze
- Runde Werkzeugteile
- Gesenkkomponenten
Hydraulikkomponenten
Mögliche Anwendungen:
- Gehärtete Ventilkomponenten
- Ventilschieber
- Hülsen
- Wellen
Je nach Funktion können Schleifen oder Honen folgen.
Automobilkomponenten
Typische hartgedrehte Teile:
- Antriebswellen
- Getriebekomponenten
- Zahnradteile
- Lagerflächen
- Motorwellen
Industriemaschinen
Weitere Anwendungen:
- Verschleißfeste Wellen
- Maschinenspindeln
- Gehärtete Rollen
- Buchsen
- Präzisionshülsen
Konstruktion für Hartdrehteile
Wärmebehandlung früh planen
Nicht erst die Bearbeitungsfolge entwerfen und dann Wärmebehandlung ergänzen.
Wärmebehandlung beeinflusst direkt:
- Endmaße
- Verzug
- Nachbearbeitungszugabe
- Spannvorrichtungen
Passendes Finishaufmaß belassen
Zu wenig Aufmaß kann die vollständige Verzugskorrektur verhindern.
Zu viel Aufmaß erhöht:
- Werkzeugverschleiß
- Bearbeitungszeit
- Schnittkräfte
Das Aufmaß muss mit Hersteller und Wärmebehandlungsprozess abgestimmt werden.
Nur kritische Flächen eng spezifizieren
Nicht jeder gehärtete Durchmesser braucht die engste Toleranz.
Die tatsächlich funktionsbestimmenden Flächen kennzeichnen für:
- Lager
- Dichtungen
- Passungen
- Ausrichtung
Das vermeidet unnötige Finishkosten.
Werkzeugzugang berücksichtigen
Auch Hartdrehen benötigt physischen Schneidenzugang.
Tiefe Nuten, enge Aussparungen und schwierige Innenmerkmale können Sonderwerkzeuge verlangen.
Unnötige Unterbrechungen vermeiden
Soweit funktional möglich, folgende Merkmale vermeiden:
- Querbohrungen
- Passfedernuten
- Schlitze
direkt in Flächen mit extrem feinem Hartdrehfinish.
Unterbrechungen machen den Schnitt anspruchsvoller.
Hartdrehmerkmale auf der Zeichnung angeben
Nicht einfach nur angeben:
HARTDREHEN
sofern das Verfahren nicht zwingend vorgeschrieben ist.
Besser ist eine Zeichnung, die das Ergebnis definiert.
Enddurchmesser
Das Funktionsmaß angeben.
Zum Beispiel:
Ø30.000 ±0.005 mm
falls diese Toleranz konstruktiv tatsächlich erforderlich ist.
Oberflächenrauheit
Geforderten Ra, Rz oder anderen relevanten Parameter angeben.
Nicht automatisch den niedrigsten Ra verlangen.
Rundheit
Funktionsrelevante Rundheit separat angeben.
Eine Durchmessertoleranz kontrolliert die Kreisform nicht vollständig.
Zylindrizität
Bei kritischen Zapfen kann Zylindrizität aussagekräftiger sein als der Durchmesser allein.
Rundlauf
Bei Rotation zu einem anderen Bezug kann Rundlauf kritisch sein.
Das beeinflusst eventuell die Wahl zwischen Hartdrehen und Schleifen.
Härte
Den geforderten Werkstoffzustand angeben.
Beispiele:
- Durchhärtebereich
- Oberflächenhärte
- Randschichthärteanforderung
Härteschichttiefe
Für aufgekohlte oder induktionsgehärtete Flächen gegebenenfalls die nötige Schichttiefe angeben.
Das Endbearbeitungsaufmaß muss damit vereinbar sein.
Prüfung hartgedrehter Komponenten
Mögliche Prüfungen:
- Mikrometer
- Innenmessgeräte
- Höhenmessung
- Rundheitsprüfung
- Rauheitsmessung
- KMG
- Rundlaufmessung
- Härteprüfung
Hochkritische Teile können zusätzlich benötigen:
- Randzonenbewertung
- Metallografische Analyse
- Spezielle Funktionsprüfung
Das Prüfverfahren muss zu den tatsächlichen Zeichnungsvorgaben passen.
Soll die Zeichnung Hartdrehen oder nur das Ergebnis vorschreiben?
Normalerweise sollten Funktionsanforderungen Vorrang haben.
Lautet die Vorgabe:
- Ø-Toleranz
- Rundlauf
- Oberflächengüte
- Härte
und erfüllen Schleifen oder Hartdrehen diese, kann die freie Verfahrenswahl die Fertigbarkeit verbessern.
Manchmal muss jedoch auch das Verfahren vorgegeben werden wegen:
- Validierter Fertigungsverfahren
- Randzonenanforderungen
- Regulatorischer Vorgaben
- Bestehender Produktionsqualifizierung
Dann kann eine Verfahrensvorgabe angemessen sein.
Kostenfaktoren beim Hartdrehen
Die Kosten hängen nicht nur von Maschinenzeit ab.
Wichtige Faktoren sind:
- Werkstoffhärte
- Werkzeugkosten
- Anzahl kritischer Flächen
- Nachbearbeitungszugabe
- Unterbrochene Schnitte
- Einrichtaufwand
- Stückzahl
- Prüfanforderungen
- Toleranz
- Oberflächengüte
Hartdrehen kann Gesamtkosten senken, wenn es vermeidet:
- Separates Schleifrüsten
- Werkstücktransfer
- Spezielle Schleifvorrichtungen
- Zusätzliche Maschinenprogrammierung
Bleibt umfangreiches Schleifen nötig, ist vorgeschaltetes Hartdrehen nicht immer wirtschaftlicher.
Die gesamte Prozessroute ist zu vergleichen.
Hartdrehen für Prototypen und Präzisionskleinserien
Hartdrehen wird oft mit Automobilgroßserie verbunden, kann aber auch für Prototypen und Kleinserien wertvoll sein.
Ein Beispiel ist eine kundenspezifische gehärtete Welle mit 20 Stück.
Das Teil benötigt vielleicht:
- CNC-Drehen
- Wärmebehandlung
- Einen präzisen Lagerdurchmesser
- Engen Rundlauf
- Eine Funktionsfläche in Schleifqualität
Lassen sich die Anforderungen zuverlässig erfüllen durch Präzisionshartdrehen, kann das Finish auf einem flexiblen CNC-Drehzentrum die Route vereinfachen.
Eine andere Welle mit extremen Rundheits- und Oberflächenvorgaben braucht weiterhin Rundschleifen.
Hier zählt die umfassende Fertigungsstrategie.
Bei 6CNC bedeutet kundenspezifische Präzisionsbearbeitung in Kleinserien die Bewertung der gesamten Prozesskette statt einer einheitlichen Methode für alle Teile:
Prototyp → CNC-Bearbeitung → Wärmebehandlung → Hartdrehen / Schleifen → Prüfung → Wiederholbare Kleinserie
Ziel ist die kleinste nötige Prozesszahl zur zuverlässigen Zeichnungserfüllung.
Hartdrehen und Kleinserienflexibilität
Präzisionskleinserienteile ändern sich oft zwischen Revisionen.
Ein Konstrukteur kann ändern:
- Wellendurchmesser
- Absatzposition
- Nutbreite
- Passung
- Werkstoff
- Wärmebehandlung
CNC-Finish bietet Flexibilität, weil Maß- und Konturänderungen oft möglich sind durch:
- Programmänderungen
- Werkzeugkorrekturen
- Plattenwechsel
statt einen völlig neuen speziellen Finishprozess aufzubauen.
Hartdrehen wird dadurch nicht automatisch günstiger.
Bei kleinen Mengen und fortlaufendem Design gewinnt Flexibilität aber an Wert.
Hartdrehen beseitigt Schleifen nicht vollständig
Es ist besser als zusätzliche Präzisionsfertigungsoption zu verstehen.
Nicht als „Ersatz für Schleifen“.
Eine moderne Route kann nutzen:
Nur Hartdrehen
wenn Durchmesser, Geometrie und Oberfläche direkt erreichbar sind.
Nur Schleifen
wenn Schleifen klar der stabilste Endprozess ist.
Hartdrehen + Schleifen
wenn Hartdrehen den Großteil des Aufmaßes effizient entfernt und Schleifen die kritische Endfläche erzeugt.
Hartdrehen + Honen
bei hartgedrehten Außenmerkmalen und einer Präzisionsbohrung.
Hartdrehen + Läppen
wenn das hartgedrehte Teil zusätzlich eine kritische Dichtfläche enthält.
Die Zeichnung bestimmt die Prozesskombination.
Welche Angaben braucht ein Hartdrehangebot?
Für ein genaues Angebot über Hartdrehleistungen sind anzugeben:
- Technische 2D-Zeichnung
- 3D-CAD-Modell
- Werkstoffspezifikation
- Wärmebehandlungsmethode
- Geforderte Härte
- Schichttiefe, falls relevant
- Endmaße
- Maßtoleranzen
- Rundheit
- Zylindrizität
- Rundlauf
- Oberflächenrauheit
- Stückzahl
- Kritische Funktionsflächen
- Prüfanforderungen
Ist die Wärmebehandlung bereits erfolgt, zusätzlich angeben:
- Tatsächliche Härte
- Aktuelle Maße
- Verbleibendes Finishaufmaß
Diese Angaben helfen bei der Auswahl zwischen:
- Hartdrehen
- Schleifen
- Hartdrehen mit anschließendem Schleifen
- Anderem Feinbearbeitungsverfahren
Zwischen Hartdrehen und Schleifen wählen
Hilfreich sind folgende Fragen.
Ist der Werkstoff bereits gehärtet?
Wenn nicht, kann konventionelles CNC-Drehen vor Wärmebehandlung genügen.
Hat die Wärmebehandlung kritische Maße verzogen?
Falls ja, ist Nachbearbeitung wahrscheinlich nötig.
Ist das Merkmal rotationssymmetrisch?
Dann kommen Hartdrehen und Rundschleifen infrage.
Enthält das Teil mehrere komplexe Drehmerkmale?
Hartdrehen kann flexibler sein.
Sind Rundheit und Zylindrizität außergewöhnlich anspruchsvoll?
Dann Schleifen stärker berücksichtigen.
Ist die Oberfläche wichtiger als die Zykluszeit?
Präzisionsschleifen kann Vorteile bieten.
Geht es um Prototypen oder Kleinserien?
Flexibles CNC-Hartdrehen kann bei geeigneten Anwendungen die Komplexität verringern.
Ist die Fläche unterbrochen?
Werkzeugzähigkeit und Prozessstabilität werden wichtiger.
Die Entscheidung muss auf der ganzen Zeichnung beruhen, nicht auf einem Toleranzwert.
Hartdrehleistungen für kundenspezifische Präzisionsteile
Hartdrehen ermöglicht CNC-Endbearbeitung gehärteter Stahlteile nach Wärmebehandlung.
Hauptvorteile können sein:
- Finish nach entstandenen Wärmebehandlungsverzügen
- Mehrere Rotationsmerkmale in einer Spannung
- Flexible CNC-Konturen
- Enge Maßkontrolle
- Feine Oberflächen
- Weniger separate Schleifoperationen
Der Erfolg hängt aber vom gesamten System ab:
Werkstoff + Härte + Werkzeuge + Maschinensteifigkeit + Spannung + Aufmaß + Geometrie + Prüfung
Bei manchen Teilen liefert Hartdrehen direkt die Funktionsfläche.
Bei anderen bleibt Präzisionsschleifen notwendig.
Bei vielen anspruchsvollen Komponenten ist die Kombination am besten.
6CNC begleitet kundenspezifische Präzisionsteile vom Prototyp zur Kleinserie, einschließlich Projekten mit CNC-Drehen, Wärmebehandlung, Präzisionshartdrehen, Rundschleifen, spitzenlosem Schleifen, Honen und weiteren Finishverfahren.
Enthält Ihr gehärtetes Teil kritische Durchmesser, Lagerflächen, Bohrungen, Absätze oder enge geometrische Toleranzen, sollte die gesamte Zeichnung geprüft werden bevor das endgültige Finishverfahren gewählt wird.
Häufig gestellte Fragen
Was ist Hartdrehen?
Es ist CNC-Drehen gehärteter Werkstoffe mit Werkzeugen für hohe Härte, Kräfte und Temperaturen. Meist dient es zum Schlichten oder Vorschlichten nach Wärmebehandlung.
Welche Härte gilt für Hartdrehen?
Definitionen variieren. Häufig sind Stähle über etwa 50 HRC gemeint; Spezialwerkzeuge können je nach Werkstoff, Operation und Sorte schon über ungefähr 45 HRC eingesetzt werden.
Kann gehärteter Stahl CNC-gedreht werden?
Ja, mit passender Steifigkeit, Werkzeugen, Parametern und Spannung. CBN und PcBN sind im Präzisionshartdrehen verbreitet.
Was ist Präzisionshartdrehen?
Es ist das CNC-Finish gehärteter Rotationsbauteile auf kontrollierte Maße, geometrische Toleranzen und Oberflächen.
Kann Hartdrehen Schleifen ersetzen?
Manchmal, wenn Durchmesser, Geometrie und Finish innerhalb stabiler Hartdrehfähigkeit liegen. Bei extremen Rundheits-, Zylindrizitäts- oder Oberflächenvorgaben kann Schleifen besser bleiben.
Was unterscheidet Hartdrehen und Schleifen?
Hartdrehen nutzt eine bestimmte Schneide auf der Drehmaschine, Schleifen eine abrasive Scheibe. Hartdrehen ist CNC-flexibel für mehrere Konturen; Schleifen bleibt stark bei anspruchsvollen Geometrie- und Oberflächenvorgaben.
Ist Hartdrehen nach Wärmebehandlung möglich?
Ja, das ist eine Hauptanwendung: vorbearbeiten, härten, dann Verzug und Aufmaß durch Fertigdrehen korrigieren.
Welche Werkzeuge werden verwendet?
Je nach Härte und Operation beschichtetes Hartmetall, Keramik, CBN oder PcBN. CBN ist besonders häufig beim Präzisionsfinish gehärteter Stähle.
Ist CBN zwingend erforderlich?
Nicht immer. Härte, Werkstoff, Schnittbedingungen und Produktivität bestimmen die Auswahl. CBN und PcBN sind jedoch beim hochharten Präzisionsdrehen verbreitet.
Kann Hartdrehen gute Oberflächen erzeugen?
Ja. Richtig kontrolliertes Hartdrehen liefert feine Funktionsflächen. Vorschub, Plattengeometrie, Eckenradius, Steifigkeit, Schwingung, Verschleiß und Werkstoffzustand bestimmen das Ergebnis.
Eignet es sich für unterbrochene Schnitte?
Ja, aber wiederholte Stöße und thermische Wechsel erhöhen die Anforderungen. CBN-Sorte, Kantenpräparation, Spannung und Parameter müssen passen.
Können Innendurchmesser hartgedreht werden?
Ja, gehärtete Bohrungen lassen sich mit Hartausdrehwerkzeugen fertigen; Innenoperationen reagieren aber stärker auf Überhang und Schwingungen.
Vor oder nach der Wärmebehandlung fertigbearbeiten?
Kritische Merkmale werden oft vorher vorbearbeitet und danach fertigbearbeitet, weil Wärmebehandlung Maße und Geometrie verändern kann. Die Folge hängt von Werkstoff, Verfahren und Zeichnung ab.
Ist Hartdrehen für Kleinserien geeignet?
Ja, besonders wenn flexibles CNC-Finish die Endmaße ohne unnötigen speziellen Schleifprozess erreicht.
Welche Angaben braucht ein Angebot?
Werkstoff, Wärmebehandlung, Härte, gegebenenfalls Schichttiefe, Endmaße, Maß- und Geometrietoleranzen, Finish, Menge und Zeichnungen. Damit lässt sich Hartdrehen, Schleifen oder deren Kombination auswählen.


