
El tratamiento térmico plantea un reto de fabricación.
Un eje de acero, cojinete, pieza bruta de engranaje, camisa o herramienta puede mecanizarse fácilmente antes del endurecimiento. Tras cementación, temple por inducción, temple integral u otro tratamiento, el mismo material resulta mucho más difícil de cortar.
El tratamiento también puede cambiar la pieza.
Puede introducir:
- Deformación
- Cambio de diámetro
- Conicidad
- Error de redondez
- Desviación de giro
- Tensiones residuales
- Cascarilla o variación de la capa endurecida
Por ello, no siempre pueden acabarse las superficies críticas antes del tratamiento y esperar que permanezcan perfectas después.
Tradicionalmente se resolvía mediante rectificado.
Hoy existe otra opción:
el torneado en duro.
El torneado en duro mecaniza directamente materiales endurecidos, normalmente después del tratamiento térmico, en tornos o centros CNC con herramientas adecuadas.
En lugar de una muela abrasiva, elimina material con un filo geométricamente definido.
En componentes adecuados, el torneado en duro de precisión puede reducir las sujeciones, mecanizar perfiles complejos, mantener un control dimensional estrecho y, en ocasiones, eliminar una operación de rectificado independiente.
Pero no sustituye universalmente al rectificado.
La pregunta técnica importante no es:
«¿Es mejor el torneado en duro que el rectificado?»
Sino:
«¿Qué proceso conviene a esta superficie endurecida, geometría, tolerancia, acabado y requisito de producción?»
Esta guía explica el torneado en duro, sus materiales y herramientas, dónde funciona bien, cuándo conviene rectificar y cómo planificar el acabado de piezas endurecidas.
¿Qué es el torneado en duro?
Es el mecanizado de materiales endurecidos en un torno o centro CNC con herramientas capaces de conservar el filo bajo alta dureza, temperatura y fuerzas de corte.
Las definiciones varían ligeramente entre fabricantes de herramientas.
En la práctica, suele referirse a mecanizar aceros ya endurecidos aproximadamente en el intervalo de 45–55 HRC y superiores, con muchas aplicaciones convencionales por encima de unos 50 HRC.
Tungaloy describe materiales superiores a 50 HRC, mientras Sandvik utiliza 55 HRC o más como definición general. También existen herramientas PcBN especializadas para aceros endurecidos por encima de 45 HRC.
Suele asociarse a:
- Aceros aleados endurecidos
- Aceros para rodamientos
- Aceros para herramientas
- Aceros para matrices
- Aceros endurecidos superficialmente
- Aceros cementados
- Componentes templados por inducción
- Materiales nitrurados en aplicaciones adecuadas
Piezas habituales:
- Ejes
- Muñones de cojinetes
- Componentes de engranajes
- Manguitos
- Casquillos
- Rodillos
- Husillos
- Componentes de utillaje
- Piezas hidráulicas
- Piezas de transmisión de automoción
Puede utilizarse para:
- Diámetros exteriores
- Diámetros interiores
- Caras
- Resaltes
- Ranuras
- Perfiles
- Conos
- Determinadas superficies interrumpidas
Esta flexibilidad es una diferencia importante frente al rectificado convencional.
¿Por qué mecanizar después del tratamiento térmico?
En muchas piezas de acero, la dureza es esencial para la función.
El tratamiento térmico puede mejorar:
- Resistencia al desgaste
- Resistencia a la fatiga
- Durabilidad superficial
- Resistencia de contacto
- Prestaciones mecánicas
Pero también cambia la estrategia de fabricación.
Suponga que un eje necesita:
Ø25.000 mm de diámetro final de asiento
y después recibe tratamiento térmico.
Si se acaba antes, la transformación térmica y las tensiones residuales pueden modificar su geometría final.
La pieza puede volver del tratamiento con:
- Diámetro excesivo o insuficiente
- Ligera flexión
- Ovalidad
- Conicidad
- Desviación de giro
La solución habitual es dejar un sobremetal de acabado controlado.
La secuencia pasa a ser:
Torneado de desbaste → Tratamiento térmico → Torneado en duro o rectificado → Inspección final
Así se producen las superficies críticas en su estado endurecido final.
¿Cómo funciona el torneado en duro?
El movimiento básico es similar al torneado CNC convencional.
La pieza gira en el husillo mientras una herramienta sin rotación se desplaza respecto a ella.
Lo que cambia mucho son las condiciones de corte.
El material ahora es mucho más duro.
Esto genera:
- Mayores temperaturas de corte
- Más tensiones en el filo
- Desgaste más rápido
- Mayor sensibilidad a vibraciones
- Mayores exigencias de rigidez
El éxito depende mucho de:
- Estado de máquina
- Rigidez de sujeción
- Material de herramienta
- Preparación del filo
- Geometría del inserto
- Velocidad de corte
- Avance
- Profundidad de corte
- Geometría de pieza
- Variación de dureza
Un torno convencional puede hacer girar una pieza endurecida, pero eso no significa que pueda realizar torneado en duro con tolerancias estrechas con éxito.
Todo el sistema debe permanecer estable.
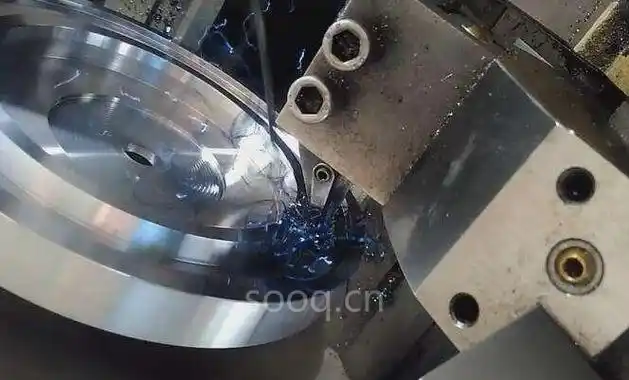
Herramientas para torneado en duro
El material de la herramienta es una diferencia principal respecto al torneado normal.
Las herramientas convencionales de carburo tienen límites al mecanizar aceros muy endurecidos.
Según dureza y operación, suelen utilizarse:
- Carburo recubierto
- Cerámicas
- CBN
- PcBN
Para el torneado de precisión de acero endurecido, las herramientas de nitruro de boro cúbico (CBN) y nitruro de boro cúbico policristalino (PcBN) son especialmente importantes.
Sandvik destaca que los insertos CBN conservan el filo bajo altas fuerzas y temperaturas. Kennametal ofrece grados PcBN específicos para mecanizado preciso de aceros endurecidos superiores a 45 HRC.
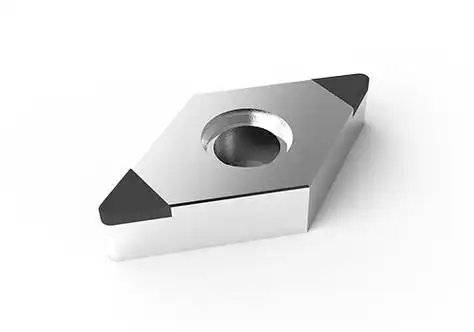
¿Por qué se utiliza CBN para acero endurecido?
CBN es uno de los materiales de corte más duros disponibles.
Sus propiedades lo hacen adecuado para materiales ferrosos duros donde el carburo convencional puede desgastarse rápidamente.
CBN puede ofrecer:
- Alta resistencia al desgaste
- Estabilidad del filo
- Resistencia a temperaturas de corte elevadas
- Control dimensional previsible
- Acabados finos
Esto no significa que todos los insertos CBN sean iguales.
Los distintos grados se diseñan para condiciones diferentes.
Un acabado continuo y un corte muy interrumpido generan tensiones muy distintas en el inserto.
Herramientas con bajo y alto contenido de CBN
El contenido de CBN influye en el comportamiento de la herramienta.
De forma simplificada:
Menor contenido de CBN
Suele preferirse para:
- Acabado de precisión
- Cortes continuos
- Cortes ligeramente interrumpidos
- Control del acabado
Mayor contenido de CBN
Puede elegirse cuando se necesita más tenacidad, como en:
- Cortes interrumpidos
- Condiciones de corte más exigentes
- Determinados materiales abrasivos
La elección real depende del fabricante, material, dureza, interrupciones, profundidad y parámetros.
Seleccione según la aplicación, no pida simplemente «un inserto CBN».
Torneado en duro continuo frente a interrumpido
Esta distinción es crítica.
Torneado en duro continuo
Una superficie continua mantiene el filo en contacto con fuerzas relativamente estables.
Los ejemplos incluyen:
- Diámetros de eje lisos
- Muñones de cojinetes
- Orificios continuos
- Camisas simples
Suelen ser condiciones especialmente favorables para el torneado en duro.
Torneado en duro interrumpido
Ocurre cuando el filo entra y sale repetidamente del material.
Las superficies pueden estar interrumpidas por:
- Orificios cruzados
- Estrías
- Chaveteros
- Ranuras
- Características de engranajes
Cada interrupción genera choque mecánico y térmico en el filo.
Esto aumenta el riesgo de:
- Desportillado
- Fractura del filo
- Vida de herramienta imprevisible
- Defectos superficiales
Por eso existen grados CBN y preparaciones de filo para torneado continuo y con interrupción ligera o fuerte.
La preparación del filo importa
Al tornear materiales blandos suele pensarse principalmente en:
- Forma del inserto
- Radio de punta
- Recubrimiento
En torneado en duro importa especialmente preparar el propio filo.
Posibles diseños:
- Filos achaflanados
- Filos redondeados
- Preparaciones combinadas de chaflán y redondeo
- Geometría de filo específica
Un filo más robusto resiste fracturas, pero puede aumentar la fuerza de corte.
El equilibrio correcto depende de:
- Dureza del material
- Corte continuo o interrumpido
- Acabado deseado
- Rigidez de la máquina
- Profundidad de corte
Por eso debe tratarse como un acabado controlado, no simplemente como torneado normal con un inserto más duro.
Requisitos de máquina para torneado en duro de precisión
Las herramientas por sí solas no determinan la precisión.
Un buen inserto CBN montado en una máquina inestable no producirá una buena pieza endurecida.
Para torneado en duro de precisión, el sistema debe ofrecer:
- Alta rigidez del husillo
- Rodamientos precisos
- Portaherramientas estable
- Baja desviación de giro
- Posicionamiento CNC fiable
- Buena estabilidad térmica
- Sujeción rígida
La vibración es especialmente perjudicial.
Con pequeñas profundidades de acabado, incluso un movimiento mínimo entre herramienta y pieza puede afectar a:
- Acabado superficial
- Redondez
- Diámetro
- Vida de herramienta
La sujeción debe sostener la pieza sin deformarla excesivamente.
Torneado en duro y sujeción
Las piezas endurecidas pueden ser difíciles de sujetar.
Su geometría puede estar próxima a la final, por lo que demasiada fuerza puede dañar o deformar superficies críticas.
Según el componente, pueden utilizarse:
- Plato de tres garras
- Garras blandas
- Pinzas
- Apoyo entre puntos
- Mandriles
- Dispositivos hidráulicos
- Dispositivos expansibles
Los ejes largos y esbeltos pueden necesitar:
- Apoyo de contrapunto
- Luneta fija
- Apoyo seguidor
La sujeción debe considerarse junto con los requisitos de:
- Redondez
- Concentricidad
- Desviación de giro
- Cilindricidad
Secuencia de torneado en duro
Una pieza endurecida típica puede seguir esta ruta:
1. Desbaste CNC
La pieza se mecaniza desde la materia prima.
Se elimina la mayor parte del material sobrante.
Puede incluir:
- Caras
- Diámetros
- Orificios
- Roscas
- Ranuras
- Resaltes
2. Dejar sobremetal de acabado
Se deja intencionadamente algo de material en las superficies críticas.
La cantidad adecuada depende de:
- Proceso de tratamiento térmico
- Deformación prevista
- Tamaño del componente
- Geometría
- Tolerancia final requerida
3. Tratamiento térmico
La pieza se endurece.
Los procesos pueden incluir:
- Temple integral
- Cementación
- Temple por inducción
- Nitruración
- Otros tratamientos especificados
4. Inspeccionar la pieza endurecida
Antes del acabado, pueden comprobarse características críticas en cuanto a:
- Deformación
- Dureza
- Desviación de giro
- Sobremetal de acabado disponible
Esto evita mecanizar piezas cuya deformación ya no puede recuperarse.
5. Torneado en duro
La superficie endurecida se lleva cerca de la especificación final o directamente a ella.
La operación puede incluir:
- Torneado exterior
- Mandrinado interior
- Planeado
- Perfilado
- Ranurado
6. Rectificado si es necesario
Algunas superficies pueden seguir necesitando:
- Rectificado cilíndrico
- rectificado interior
- Rectificado plano
- Bruñido
- Lapeado
Torneado en duro y rectificado no se excluyen.
Una pieza puede utilizar ambos.
7. Inspección final
La pieza final puede inspeccionarse en cuanto a:
- Diámetro
- Desviación de giro
- Redondez
- Cilindricidad
- Rugosidad superficial
- Tolerancias geométricas
¿Qué materiales pueden tornearse en duro?
Se asocia principalmente a aceros endurecidos.
Familias habituales:
Acero para rodamientos
Son habituales porque sus superficies funcionales suelen necesitar:
- Alta dureza
- Diámetros precisos
- Buena calidad superficial
Anillos, pistas, rodillos y componentes asociados pueden combinar torneado y rectificado.
Acero para herramientas
Ejemplos de grados endurecidos:
- D2
- A2
- O1
- H13
- S7
Las aplicaciones incluyen:
- Matrices
- Utillajes
- Componentes de desgaste
- Piezas de máquinas de precisión
Acero aleado
Materiales como:
- 4140
- 4340
- 8620
pueden tornearse en duro tras un tratamiento adecuado.
Los componentes aleados cementados son habituales en transmisiones y cadenas cinemáticas.
Acero endurecido superficialmente
Produce una capa exterior dura con un interior más tenaz.
Puede acabar la superficie endurecida conservando la profundidad de capa requerida.
Esto introduce una consideración importante:
El acabado no debe eliminar más capa endurecida de lo permitido por el diseño.
Piezas templadas por inducción
El temple por inducción puede endurecer selectivamente superficies funcionales.
Las aplicaciones típicas incluyen:
- Ejes
- Zonas de apoyo de cojinetes
- Superficies de desgaste
- Componentes de automoción
El mecanizado final puede limitarse a esas zonas endurecidas.
Torneado de piezas endurecidas superficialmente
Estas piezas requieren especial atención.
Suponga que un eje de engranaje tiene una capa exterior endurecida.
Eliminar demasiado material después del tratamiento puede dejar una capa más fina de lo requerido.
La planificación debe considerar:
- Diámetro previo al tratamiento
- Deformación térmica prevista
- Profundidad de capa endurecida
- Diámetro final
- Sobremetal de acabado
No es solo un problema de mecanizado.
Es una relación entre:
Diseño + Tratamiento térmico + Sobremetal + Inspección final
¿Qué características pueden tornearse en duro?
Resulta especialmente útil en geometrías de revolución.
Características habituales:
- Diámetros exteriores
- Diámetros interiores
- Caras
- Resaltes
- Conos
- Perfiles
- Ranuras
- Asientos de rodamientos
- Diámetros de sellado
- Orificios
Los centros CNC modernos pueden combinarlo con otras operaciones cuando corresponde.
Aquí puede ofrecer gran flexibilidad frente a rectificadoras especializadas.
Torneado en duro de precisión
El torneado en duro de precisión utiliza torneado CNC controlado como acabado final o casi final de componentes endurecidos.
Normalmente no se busca eliminar mucho material.
Se centra en:
- Dimensiones finales
- Precisión geométrica
- Acabado superficial
- Repetibilidad
Las aplicaciones típicas incluyen:
- Muñones de cojinetes
- Ejes de transmisión
- Piezas brutas de engranajes
- Camisas endurecidas
- Componentes de válvulas
- Rodillos
- Husillos
Funciona mejor cuando:
- La máquina es rígida
- La sujeción es estable
- Se controla el desgaste
- La deformación térmica es previsible
- El sobremetal es adecuado
Torneado en duro con tolerancias estrechas
La expresión torneado en duro con tolerancias estrechas no debe entenderse como una capacidad universal.
La tolerancia alcanzable depende mucho de:
- Diámetro de la pieza
- Longitud
- Espesor de pared
- Dureza
- Geometría
- Voladizo de herramienta
- Superficies interrumpidas
- Estado de máquina
- Estabilidad térmica
- Método de inspección
Un muñón corto y rígido es mucho más fácil de acabar con precisión que un eje endurecido largo y delgado.
El proveedor debe revisar todo el plano antes de prometer una tolerancia.
El diámetro por sí solo no determina la capacidad del proceso.
Acabado superficial en torneado en duro
Con herramientas y control adecuados pueden obtenerse acabados muy buenos.
El acabado depende de:
- Avance
- Radio de punta
- Geometría del inserto
- Geometría wiper
- Desgaste de herramienta
- Vibraciones de la máquina
- Dureza de la pieza
- Velocidad de corte
- Profundidad de corte
Existen geometrías CBN específicas para acabado con tolerancias estrechas y control superficial.
Un Ra bajo no hace automáticamente equivalente la superficie a una rectificada.
También deben considerarse integridad superficial, orientación de marcas, redondez y comportamiento funcional.
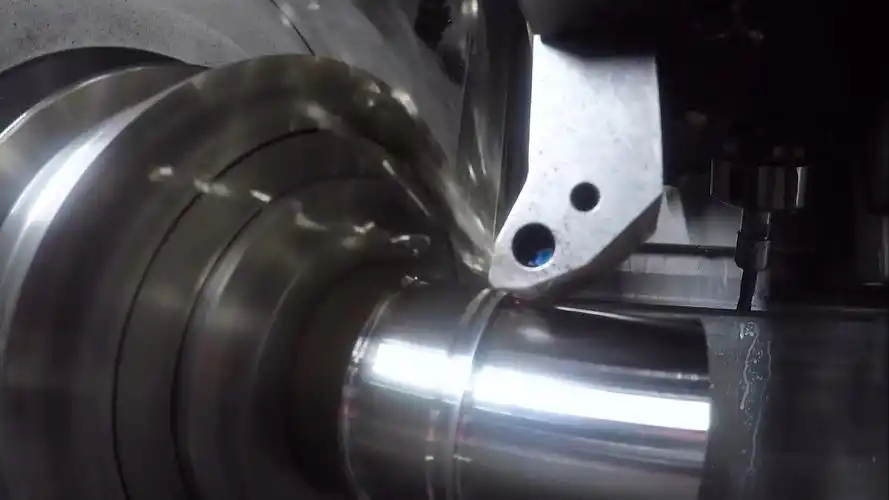
Insertos wiper en torneado en duro
La geometría wiper mejora la relación entre avance y acabado.
Un inserto convencional puede necesitar poco avance para conseguir un acabado fino.
La geometría wiper modifica el filo para alisar mejor las marcas de avance.
Esto puede permitir:
- Mejor acabado
- Avances productivos mayores
- Acabado más eficiente
Pero no son adecuadas automáticamente para todas las piezas.
Deben considerarse rigidez, presión de herramienta, perfil y riesgo de vibración.
Torneado en duro frente a rectificado
Esta es la principal cuestión de selección del proceso.
El rectificado ha sido un método principal para acabar acero endurecido.
El torneado en duro ofrece otra opción.
Ninguno es universalmente superior.
| Factor | Torneado en duro | Rectificado |
|---|---|---|
| Método de corte | Filo definido | Muela abrasiva |
| Máquina habitual | Torno CNC / centro de torneado | Rectificadora |
| Acero endurecido | Sí | Sí |
| Perfiles de revolución complejos | Excelente | Posible, a menudo más sensible a la preparación |
| Varias características exteriores | Flexible | Depende de la rectificadora |
| Interior y exterior en un montaje | A menudo posible | Depende del equipo |
| Eliminación de material | Relativamente eficiente | Normalmente menor por interacción de corte |
| Acabado muy fino | Bueno a excelente | Excelente |
| Control geométrico extremo | Buena | A menudo preferido |
| Superficies interrumpidas | Posible con herramientas adecuadas | Según la aplicación |
| Trabajo flexible de prototipos y series cortas | Buena capacidad | Buena capacidad, pero quizá mayor preparación |
| Refrigerante | A veces puede reducirse o eliminarse | Habitualmente utilizado |
| Residuos de mecanizado | Virutas | Residuos de rectificado |
Sandvik cita menor tiempo de producción, flexibilidad, menor inversión en máquinas, posible eliminación de refrigerante y manejo más sencillo de virutas como razones para considerar el torneado en duro.
Son ventajas potenciales, no garantías para cada pieza.
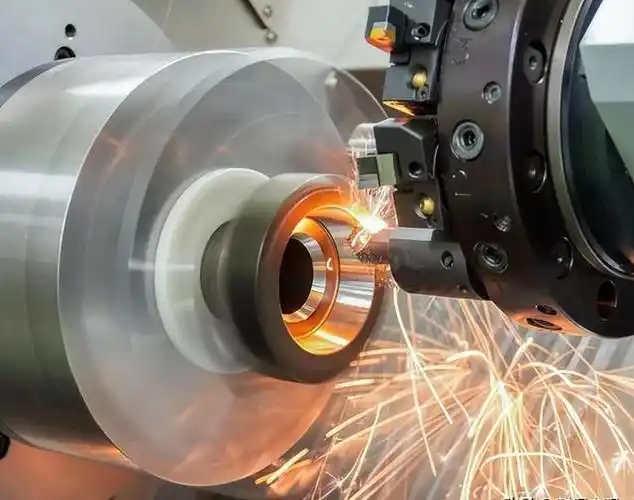
¿Cuándo puede sustituir al rectificado?
Resulta especialmente atractivo con:
Geometría de revolución relativamente sencilla
Ejemplos:
- Diámetros de eje
- Muñones de cojinetes
- Manguitos
- Casquillos
Varias características torneadas
Un torno CNC puede mecanizar varias características endurecidas en un montaje.
Por ejemplo:
- Diámetro exterior
- Cara
- Resalte
- Orificio
- Ranura
Esto puede reducir transferencias entre procesos.
Requisitos finales moderados o estrechos
Si el plano queda dentro de una capacidad estable de torneado en duro, puede no necesitarse rectificado separado.
Cantidades pequeñas o medias
En prototipos y series cortas, evitar una preparación específica de rectificado puede simplificar la fabricación.
Perfiles CNC flexibles
El torneado en duro genera perfiles directamente mediante trayectorias CNC.
Es útil cuando de otro modo haría falta perfilar una muela específica.
¿Cuándo sigue siendo mejor rectificar?
El rectificado sigue siendo muy importante.
Puede preferirse cuando se necesita:
Redondez extremadamente exigente
Ciertas superficies de cojinetes y husillos requieren un control geométrico más adecuado para rectificado de precisión.
Acabado muy fino
El rectificado puede producir superficies difíciles o poco económicas mediante torneado en duro solamente.
Cilindricidad muy estricta
Los diámetros críticos largos pueden beneficiarse del rectificado cilíndrico.
Control de rectificado ya establecido
En grandes series de rodamientos o automoción, un proceso maduro de rectificado puede ser ya el más económico.
Superficies sensibles a las marcas de torneado
Algunas juntas o superficies funcionales se benefician específicamente del acabado rectificado.
Corrección final tras torneado en duro
El torneado puede eliminar la mayor parte del material y seguirse de un rectificado ligero.
La elección no tiene que ser exclusiva.
Torneado en duro y rectificado: proceso híbrido
Una estrategia útil es:
Tornear en duro primero → Rectificar solo donde sea necesario
Esto puede reducir el rectificado necesario.
Por ejemplo, un eje endurecido puede tener:
- Varios diámetros no críticos
- Un muñón de precisión
- Una superficie de sellado
El torneado en duro puede acabar la mayor parte.
Quizá solo el muñón más exigente necesite rectificado cilíndrico.
Así se concentran los acabados costosos donde aportan valor.
Torneado en duro frente a torneado en blando
La diferencia principal es el estado del material.
Torneado en blando
La pieza se mecaniza antes del endurecimiento final.
Las ventajas incluyen:
- Corte más fácil
- Mayor vida de herramienta
- Mayor capacidad de eliminación
- Más opciones de herramientas
Pero el tratamiento final puede deformar la pieza.
Torneado en duro
La pieza se mecaniza después del endurecimiento.
Ventajas posibles:
- Dimensiones finales tras el tratamiento
- Corrección de la deformación térmica
- Posible eliminación del rectificado
- Menos transferencias entre procesos
Pero las exigencias de herramienta y máquina son mayores.
Torneado en duro frente a rectificado cilíndrico
Para muchos ejes y muñones endurecidos, el rectificado cilíndrico es la alternativa más directa.
Considere un eje endurecido.
Si los requisitos críticos son simplemente:
- Diámetro exterior final
- Buen acabado
- Oscilación moderada
el torneado en duro puede ser eficiente.
Si la pieza requiere:
- Redondez muy estricta
- Acabado muy fino
- Cilindricidad crítica en un muñón largo
el rectificado cilíndrico puede seguir siendo mejor.
En muchas piezas, el plano determina el proceso, no solo la dureza.
Torneado en duro frente a rectificado sin centros
Rectificado sin centros es muy productivo para:
- Ejes rectos
- Pasadores
- Barras
- Rodillos
especialmente en grandes cantidades.
El torneado en duro ofrece más flexibilidad geométrica.
Por ejemplo, un eje endurecido escalonado con:
- Varios diámetros
- Resaltes
- Conos
- Caras
puede acabarse más fácilmente en un torno CNC.
Un pasador recto endurecido de gran volumen puede ser más adecuado para rectificado sin centros.
Torneado en duro frente a torneado CNC convencional
Ambos utilizan una cinemática similar.
Pero su comportamiento difiere lo suficiente como para no tratarlos como idénticos.
El torneado en duro exige más atención a:
- Rigidez de la máquina
- Dureza de la pieza
- Grado del inserto
- Preparación del filo
- Desgaste de herramienta
- Generación de calor
- Cortes interrumpidos
- Integridad superficial
Un proceso perfecto a 30 HRC puede fallar rápidamente al endurecer la misma pieza por encima de 55 HRC.
Torneado en duro en seco o con refrigerante
Algunas aplicaciones pueden realizarse en seco.
Las herramientas CBN adecuadas toleran temperaturas de corte muy altas.
Beneficios potenciales:
- Sin gestión de fluido de corte durante la operación
- Reciclaje de virutas más limpio
- Menor complejidad relacionada con refrigerante
Sandvik cita la posible eliminación del refrigerante como una ventaja potencial.
Sin embargo, no debe convertirse en una regla universal.
Si el torneado debe realizarse:
- En seco
- Con refrigerante
- Con lubricación mínima
- Con refrigeración a alta presión
depende de:
- Grado de herramienta
- Material
- Corte interrumpido
- Máquina
- Operación
- Riesgo de choque térmico
Deben seguirse las recomendaciones del fabricante de herramientas.
Integridad superficial en torneado en duro
Una pieza puede cumplir la tolerancia dimensional y tener una superficie inaceptable.
En piezas endurecidas de alta carga puede ser necesario considerar:
- Tensiones residuales
- Daños térmicos
- Grietas superficiales
- Alteración microestructural
- Formación de capa blanca
- Rebabas
- Efectos del desgaste de herramienta
Esto cobra importancia con:
- Contacto rodante
- Cargas de fatiga
- Rotación de alta velocidad
- Esfuerzos mecánicos repetidos
En piezas mecánicas ordinarias puede bastar inspeccionar dimensiones y rugosidad.
En aplicaciones muy críticas puede requerirse validación adicional de la integridad superficial.
Capa blanca en torneado en duro
Un término frecuente es capa blanca.
Se refiere a una fina capa superficial alterada que puede observarse metalográficamente.
Su formación puede verse influida por:
- Temperatura de corte
- Desgaste de herramienta
- Deformación mecánica
- Parámetros de corte
- Estado del material
Su importancia depende de la aplicación.
En rodamientos, piezas aeroespaciales o transmisiones sensibles a fatiga, puede ser necesario especificar la integridad superficial aparte de la rugosidad.
Por eso puede ser engañoso elegir torneado en duro solo porque alcanza el Ra requerido.
Desgaste de herramienta y deriva dimensional
Las herramientas no mantienen exactamente la misma geometría durante toda su vida útil.
Al desgastarse el filo:
- Pueden aumentar las fuerzas
- Puede variar el diámetro
- Puede cambiar el acabado
- Puede aumentar el calor
Con tolerancias estrechas, el desgaste se convierte en un problema de control del proceso.
Pueden utilizarse:
- Límites de vida de herramienta
- Compensación de correctores
- Medición durante el proceso
- Control estadístico del proceso
- Indexado programado del inserto
El objetivo es cambiar o indexar antes de que el desgaste produzca piezas inaceptables.
Por qué importan las pequeñas profundidades
Suele ser más eficaz como acabado o semiacabado que como sustituto del desbaste intenso.
Eliminar mucho material endurecido puede generar:
- Fuerzas de corte altas
- Desgaste rápido
- Calor
- Menor estabilidad dimensional
- Mayor coste de herramientas
A menudo es mejor:
Eliminar la mayor parte antes del tratamiento → Dejar sobremetal controlado → Tornear en duro solo lo necesario después
Una buena planificación reduce la carga del torneado en duro.
Problemas habituales
Vibración de corte
Los síntomas pueden incluir:
- Marcas superficiales repetitivas
- Acabado deficiente
- Inestabilidad dimensional
- Ruido excesivo
Las posibles causas incluyen:
- Sujeción débil
- Voladizo excesivo
- Pieza flexible
- Geometría de inserto incorrecta
- Parámetros inadecuados
- Vibraciones de la máquina
Desgaste rápido
Las posibles causas incluyen:
- Grado CBN incorrecto
- Velocidad de corte excesiva
- Variación de dureza
- Demasiado sobremetal de acabado
- Preparación de filo deficiente
Desportillado del inserto
Causas habituales:
- Corte interrumpido
- Choque mecánico excesivo
- Filo débil
- Fijación inestable
- Profundidad excesiva
El corte interrumpido exige especial cuidado al elegir grado y filo.
Acabado superficial deficiente
Las posibles causas incluyen:
- Desgaste de herramienta
- Vibración de corte
- Avance incorrecto
- Radio de punta incorrecto
- Sujeción deficiente
- Preparación de filo incorrecta
Deriva del diámetro
Posibles causas:
- Desgaste de herramienta
- Movimiento térmico
- Inestabilidad de máquina
- Variación del material
- Sobremetal irregular
Formación de rebabas
Aunque el material esté endurecido, pueden aparecer rebabas en:
- Ranuras
- Orificios cruzados
- Bordes
- Características interrumpidas
Pueden requerir estrategias específicas o desbarbado posterior.
Torneado en duro de ejes largos
Los ejes endurecidos largos plantean retos adicionales.
La pieza puede flexionarse bajo las fuerzas de corte.
Problemas posibles:
- Conicidad
- Vibración de corte
- Redondez deficiente
- Variación del diámetro
Las soluciones pueden incluir:
- Apoyo de contrapunto
- Lunetas
- Menor presión de herramienta
- Secuencia de corte optimizada
- Menor sobremetal de acabado
En superficies cilíndricas rectas muy largas, puede ser mejor acabar con rectificado cilíndrico o sin centros.
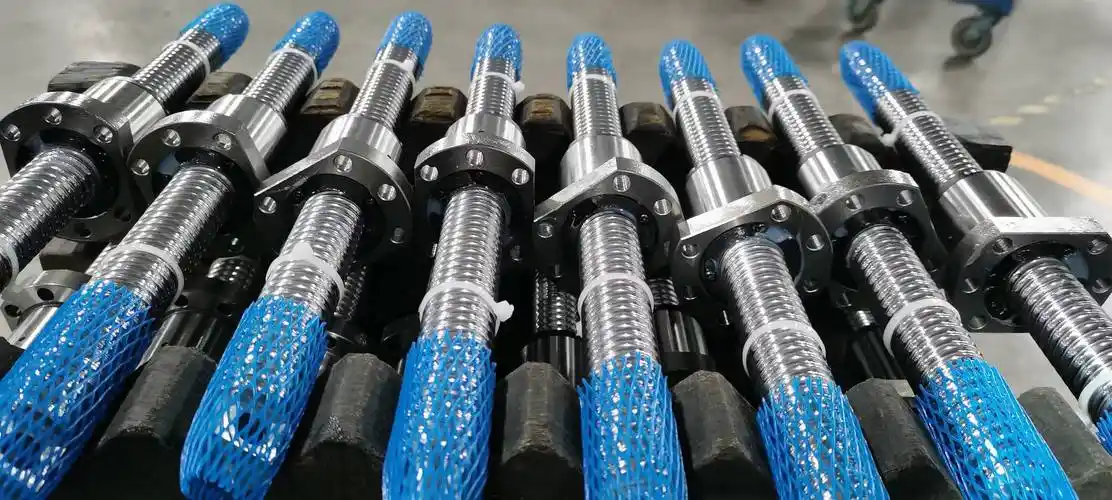
Torneado en duro de paredes delgadas
Las camisas y anillos endurecidos delgados pueden ser especialmente difíciles.
La propia fuerza de sujeción puede deformarlos.
Por ejemplo:
- El plato aprieta el anillo delgado.
- El anillo se vuelve ligeramente ovalado.
- Se tornea el diámetro mientras está deformado.
- El plato libera la pieza.
- El anillo recupera su forma.
- La pieza final ya no es redonda.
La estrategia puede requerir:
- Garras blandas especiales
- Poca fuerza de sujeción
- Mandriles expansibles
- Dispositivos a medida
- Varias pasadas ligeras de acabado
La tolerancia debe evaluarse en relación con la rigidez de la pieza.
Torneado en duro de superficies interrumpidas
Orificios cruzados, estrías y chaveteros generan impactos.
Esto importa especialmente en componentes endurecidos como:
- Componentes de engranajes
- Ejes
- Piezas de transmisión
Un inserto frágil de acabado para corte continuo puede fallar rápidamente con interrupciones fuertes.
Las herramientas CBN específicas para acero endurecido interrumpido muestran la importancia de adaptar el grado a la aplicación.
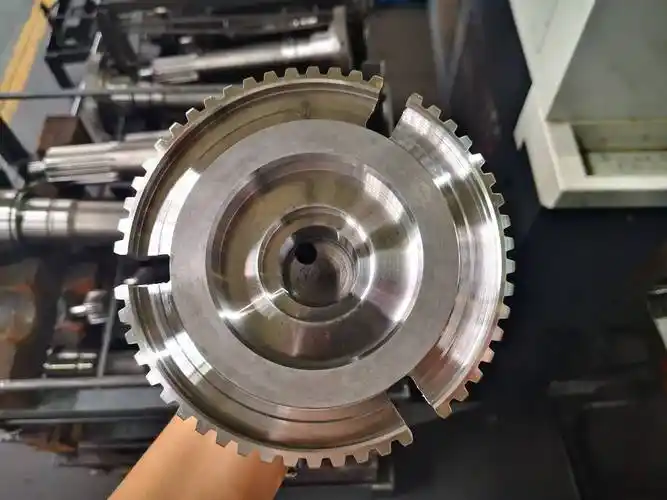
Torneado en duro de orificios
No se limita a diámetros exteriores.
También pueden mecanizarse superficies interiores endurecidas.
Las aplicaciones típicas incluyen:
- Camisas endurecidas
- Alojamientos de cojinetes
- Componentes de utillaje
- Carcasas de precisión
El torneado interior suele ser más difícil por el mayor voladizo de las barras.
Esto aumenta la sensibilidad a:
- Vibración
- Flexión de la herramienta
- Vibración de corte
Siempre que sea posible, convienen configuraciones cortas y rígidas.
Piezas típicas de torneado en duro
Componentes de cojinetes
Los ejemplos incluyen:
- Anillos
- Pistas
- Manguitos
- Rodillos
Suelen combinar alta dureza y requisitos dimensionales exigentes.
Componentes de engranajes y transmisión
Los ejemplos incluyen:
- Piezas brutas de engranajes
- Ejes
- Piñones
- Componentes de transmisión
Son habituales las superficies cementadas y templadas por inducción.
Tungaloy identifica engranajes y ejes estriados como aplicaciones del torneado de acabado de acero endurecido.
Componentes de herramientas y matrices
Los aceros de herramientas endurecidos pueden necesitar acabado después del tratamiento.
Puede ser útil para:
- Manguitos
- Insertos
- Componentes redondos de utillaje
- Componentes de matrices
Componentes hidráulicos
Aplicaciones posibles:
- Componentes de válvulas endurecidos
- Correderas de válvula
- Manguitos
- Ejes
Según la función, pueden seguir rectificado o bruñido.
Componentes de automoción
Piezas habituales:
- Ejes de transmisión
- Componentes de transmisión
- Piezas de engranajes
- Superficies de apoyo
- Ejes de motor
Maquinaria industrial
También se utiliza para:
- Ejes resistentes al desgaste
- Husillos de máquina
- Rodillos endurecidos
- Casquillos
- Manguitos de precisión
Diseño de piezas para torneado en duro
Planificar pronto el tratamiento térmico
No diseñe primero la secuencia y añada después el tratamiento.
Puede afectar directamente a:
- Dimensiones finales
- Deformación
- Sobremedida de acabado
- Fijación
Dejar sobremetal adecuado
Muy poco material puede impedir corregir toda la deformación térmica.
Demasiado aumenta:
- Desgaste de herramienta
- Tiempo de ciclo
- Fuerzas de corte
El sobremetal debe determinarse según el fabricante y el proceso térmico.
Especificar solo las superficies críticas
No todos los diámetros endurecidos necesitan la tolerancia más estrecha.
Identifique las superficies que realmente controlan:
- Cojinetes
- Juntas
- Ajustes
- Alineación
Esto evita costes de acabado innecesarios.
Considerar el acceso de herramienta
El torneado en duro también necesita acceso físico de la herramienta.
Ranuras profundas, rebajes estrechos e interiores difíciles pueden exigir herramientas especiales.
Minimizar interrupciones innecesarias
Cuando la función lo permita, evite colocar:
- Orificios cruzados
- Chaveteros
- Ranuras
directamente en superficies que requieren acabados muy finos de torneado en duro.
Las interrupciones hacen el corte más exigente.
Cómo especificar características torneadas en duro
No escriba solamente:
TORNEAR EN DURO
salvo que el proceso sea obligatorio.
Un plano mejor define el resultado.
Diámetro final
Especifique la dimensión funcional.
Por ejemplo:
Ø30.000 ±0.005 mm
si el diseño realmente necesita esa tolerancia.
Rugosidad superficial
Indique Ra, Rz u otro parámetro relevante.
No pida automáticamente el Ra más bajo disponible.
Redondez
Si la redondez afecta a la función, especifíquela aparte.
La tolerancia del diámetro no controla completamente la forma circular.
Cilindricidad
En muñones críticos, la cilindricidad puede importar más que el diámetro solo.
Desviación de giro
Si una superficie gira respecto a otra referencia, la oscilación puede ser crítica.
Esto puede influir en la elección entre torneado en duro y rectificado.
Dureza
Especifique el estado requerido del material.
Ejemplos:
- Intervalo de dureza integral
- Dureza superficial
- Requisito de dureza de capa
Profundidad de capa endurecida
En superficies cementadas o templadas por inducción, indique la profundidad requerida cuando corresponda.
El sobremetal final debe ser compatible con ese requisito.
Inspección de componentes torneados en duro
La inspección puede incluir:
- Micrómetros
- Comparadores de interiores
- Medición de altura
- Ensayo de redondez
- Medición de rugosidad
- MMC
- Medición de oscilación
- Ensayo de dureza
Las piezas muy críticas pueden requerir además:
- Evaluación de integridad superficial
- Análisis metalográfico
- Inspección funcional especializada
El método de inspección debe corresponder a lo que controla realmente el plano.
¿Debe el plano indicar torneado en duro o solo el resultado?
Normalmente deben priorizarse los requisitos funcionales.
Si el requisito es:
- Tolerancia de Ø
- Desviación de giro
- Acabado superficial
- Dureza
y tanto rectificado como torneado en duro los cumplen, permitir al fabricante elegir puede mejorar la fabricabilidad.
Sin embargo, a veces debe especificarse el proceso por:
- Procedimientos de fabricación validados
- Requisitos de integridad superficial
- Controles regulatorios
- Cualificación de producción existente
En esos casos puede ser apropiado especificarlo.
Factores de coste
El coste depende de más que el tiempo de máquina.
Los factores importantes incluyen:
- Dureza del material
- Coste de herramientas
- Número de superficies críticas
- Sobremedida de acabado
- Cortes interrumpidos
- Complejidad de preparación
- Cantidad
- Requisitos de inspección
- Tolerancia
- Acabado superficial
Puede reducir el coste total cuando elimina:
- Preparación separada de rectificado
- Transferencia de piezas
- Dispositivos específicos de rectificado
- Programación adicional
Si sigue siendo necesario mucho rectificado, tornear antes en duro puede o no aportar ventaja económica.
Debe compararse la ruta completa.
Torneado en duro para prototipos y series cortas
Aunque suele discutirse en automoción de gran volumen, también puede ser valioso para prototipos y series cortas.
Considere un eje endurecido a medida en un lote de 20 piezas.
La pieza puede requerir:
- torneado CNC
- Tratamiento térmico
- Un diámetro de apoyo preciso
- Oscilación estricta
- Una superficie funcional de calidad rectificada
Si los requisitos pueden alcanzarse de forma fiable mediante torneado en duro de precisión, mantener el acabado en una plataforma CNC flexible puede simplificar la ruta.
Otro eje con requisitos extremos de redondez y superficie puede seguir necesitando rectificado cilíndrico.
Aquí importa la estrategia global de fabricación.
En 6CNC, el mecanizado de precisión a medida en series cortas significa evaluar toda la cadena y no imponer el mismo método a todas las piezas:
Prototipo → Mecanizado CNC → Tratamiento térmico → Torneado en duro / Rectificado → Inspección → Series cortas repetibles
Se busca el mínimo número de procesos que cumpla el plano de forma fiable.
Torneado en duro y flexibilidad en series cortas
Las piezas de precisión en series cortas suelen cambiar entre revisiones.
Un ingeniero puede modificar:
- Diámetro del eje
- Posición del resalte
- Ancho de ranura
- Ajuste
- Material
- Tratamiento térmico
Un acabado CNC ofrece flexibilidad porque los cambios dimensionales y de perfil suelen resolverse mediante:
- Cambios de programa
- Cambios de correctores
- Cambios de inserto
en lugar de crear un proceso de acabado específico completamente nuevo.
Esto no lo hace automáticamente más barato.
Pero la flexibilidad cobra valor con cantidades limitadas y diseños que evolucionan.
El torneado en duro no elimina totalmente el rectificado
Conviene entenderlo como una opción adicional de fabricación de precisión.
No como «el sustituto del rectificado».
Una ruta moderna puede utilizar:
Solo torneado en duro
cuando diámetro, geometría y acabado pueden lograrse directamente.
Solo rectificado
cuando es claramente el acabado más estable.
Torneado en duro + Rectificado
cuando el torneado elimina eficientemente la mayor parte del sobremetal y el rectificado produce la superficie crítica final.
Torneado en duro + Bruñido
en una pieza con exteriores torneados en duro y un orificio de precisión.
Torneado en duro + Lapeado
cuando la pieza también contiene una cara de sellado crítica.
El plano debe determinar la combinación.
¿Qué información necesita un presupuesto de torneado en duro?
Para un presupuesto preciso de servicios de torneado en duro , facilite:
- Plano técnico 2D
- Modelo CAD 3D
- Especificación del material
- Método de tratamiento térmico
- Dureza requerida
- Profundidad de capa, si corresponde
- Dimensiones finales
- Tolerancias dimensionales
- Redondez
- Cilindricidad
- Desviación de giro
- Rugosidad superficial
- Cantidad
- Superficies funcionales críticas
- Requisitos de inspección
Si el tratamiento ya se realizó, facilite también:
- Dureza real
- Dimensiones actuales
- Sobremetal restante
Estos datos ayudan a elegir entre:
- Torneado en duro
- Rectificado
- Torneado en duro seguido de rectificado
- Otro acabado
Cómo elegir entre torneado en duro y rectificado
Resulta útil plantear estas preguntas.
¿El material ya está endurecido?
Si no, puede bastar torneado CNC convencional antes del tratamiento.
¿El tratamiento deformó dimensiones críticas?
Si sí, probablemente se necesite acabado posterior.
¿La característica es de revolución?
Si lo es, pueden considerarse ambos procesos.
¿Contiene varias características torneadas complejas?
El torneado en duro puede ofrecer más flexibilidad.
¿La redondez y cilindricidad son excepcionalmente exigentes?
Puede convenir considerar más seriamente el rectificado.
¿La superficie importa más que el tiempo de ciclo?
El rectificado de precisión puede ofrecer ventajas.
¿Es producción de prototipos o series cortas?
El torneado CNC en duro flexible puede reducir complejidad en aplicaciones adecuadas.
¿La superficie está interrumpida?
La tenacidad de herramienta y estabilidad cobran importancia.
La decisión debe basarse en todo el plano, no en una sola tolerancia.
Servicios de torneado en duro para piezas de precisión a medida
Permite acabar mediante CNC componentes de acero endurecido después del tratamiento térmico.
Sus principales ventajas pueden incluir:
- Acabado después de la deformación térmica
- Varias características de revolución en un montaje
- Perfilado CNC flexible
- Control dimensional estricto
- Acabados superficiales finos
- Posible reducción de rectificados separados
Pero el éxito depende del sistema completo:
Material + Dureza + Herramientas + Rigidez de máquina + Sujeción + Sobremetal + Geometría + Inspección
En algunas piezas produce directamente la superficie funcional final.
En otras sigue siendo necesario rectificar con precisión.
En muchas piezas exigentes, la mejor ruta utiliza ambos.
6CNC ofrece piezas de precisión a medida desde prototipos hasta series cortas, incluidos proyectos que combinan torneado CNC, tratamiento térmico, torneado en duro de precisión, rectificado cilíndrico, rectificado sin centros, bruñido y otros acabados.
Si su pieza endurecida contiene diámetros críticos, superficies de apoyo, orificios, resaltes o tolerancias geométricas estrechas, debe revisarse el plano completo antes de elegir el acabado final.
Preguntas frecuentes
¿Qué es el torneado en duro?
Es el torneado CNC de materiales endurecidos con herramientas para alta dureza, fuerzas y temperaturas. Se utiliza habitualmente como acabado o semiacabado tras tratamiento térmico.
¿Qué dureza corresponde al torneado en duro?
Las definiciones varían. Suele referirse a aceros por encima de unos 50 HRC, aunque herramientas especializadas pueden usarse desde aproximadamente 45 HRC según material, operación y grado.
¿Puede tornearse acero endurecido con CNC?
Sí, con rigidez, herramientas, parámetros y sujeción adecuados. CBN y PcBN son habituales en torneado preciso de acero endurecido.
¿Qué es el torneado en duro de precisión?
Es el acabado de componentes endurecidos de revolución a dimensiones, tolerancias geométricas y acabados controlados en un torno o centro CNC.
¿Puede sustituir al rectificado?
A veces, si diámetro, geometría y acabado están dentro de una capacidad estable. El rectificado puede seguir siendo preferible con redondez, cilindricidad o acabado extremadamente exigentes.
¿Qué diferencia hay entre torneado en duro y rectificado?
El torneado usa un filo definido en un torno; el rectificado, una muela abrasiva. El torneado ofrece flexibilidad CNC y varios perfiles; el rectificado es eficaz para requisitos geométricos y superficiales exigentes.
¿Puede utilizarse después del tratamiento térmico?
Sí, es una aplicación principal: desbastar, endurecer y después acabar para corregir deformación y alcanzar dimensiones finales.
¿Qué herramientas se utilizan?
Según dureza y operación, carburo recubierto, cerámica, CBN o PcBN. Las herramientas CBN son especialmente comunes en acabado preciso de aceros endurecidos.
¿Es obligatorio utilizar CBN?
No siempre. Depende de dureza, material, condiciones y productividad. Sin embargo, CBN y PcBN se usan ampliamente para acero de alta dureza y precisión.
¿Puede producir buen acabado?
Sí. Bien controlado puede producir superficies funcionales finas. Depende del avance, geometría, radio, rigidez, vibración, desgaste y estado del material.
¿Es adecuado para cortes interrumpidos?
Sí, pero impactos y ciclos térmicos lo hacen más exigente. Importan el grado CBN, preparación del filo, sujeción y parámetros.
¿Pueden mecanizarse diámetros interiores?
Sí, con herramientas de mandrinado en duro, aunque las operaciones interiores suelen ser más sensibles al voladizo y vibraciones.
¿Debe acabarse antes o después del tratamiento?
Las características críticas suelen desbastarse antes y acabarse después, porque el tratamiento cambia dimensiones y geometría. La secuencia depende del material, proceso y plano.
¿Es adecuado para series cortas?
Sí, especialmente en prototipos y series cortas cuando un acabado CNC flexible logra las dimensiones sin un rectificado específico innecesario.
¿Qué información necesita un presupuesto?
Facilite material, tratamiento, dureza, profundidad de capa si procede, dimensiones finales, tolerancias dimensionales y geométricas, acabado, cantidad y planos. Permiten elegir torneado, rectificado o combinación.


