
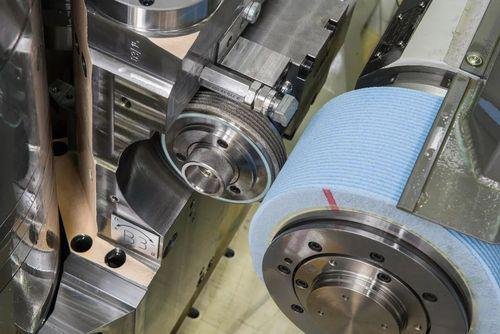
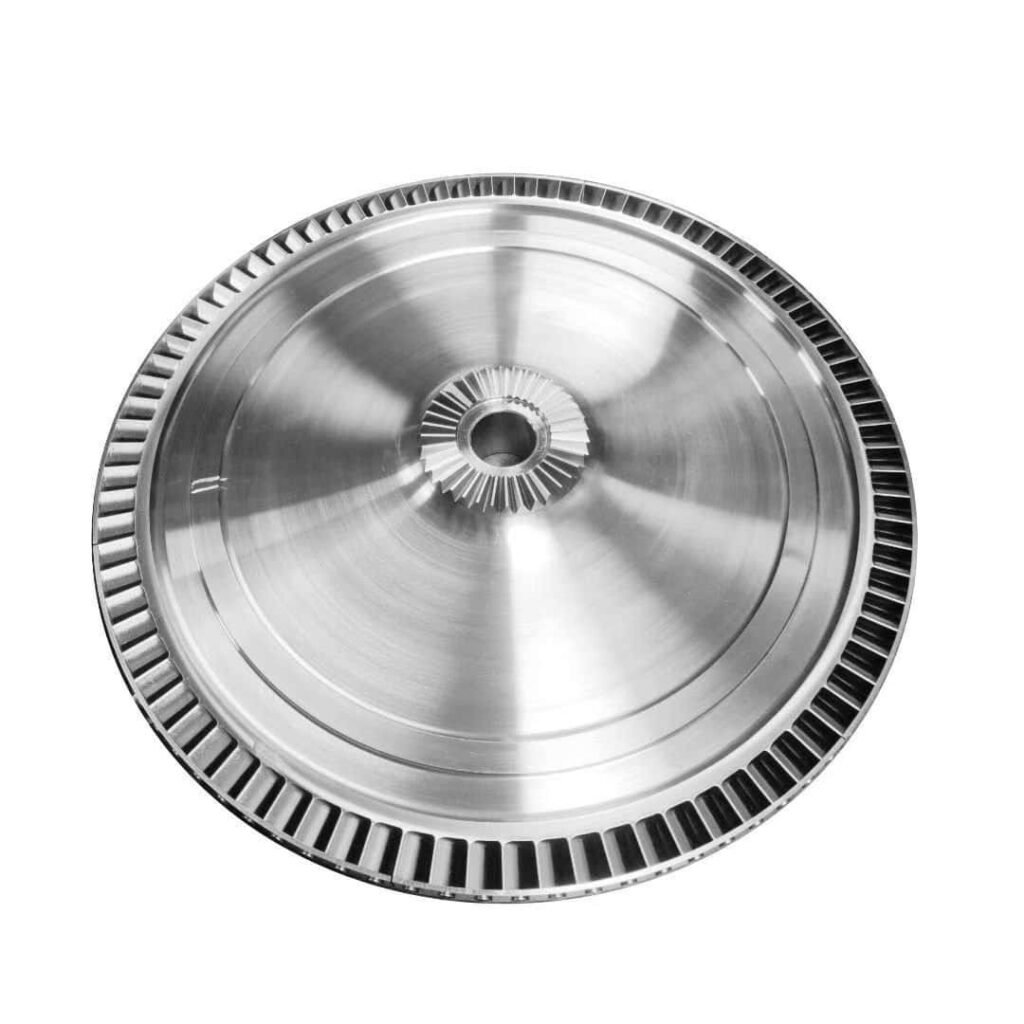
Una pieza puede parecer terminada en la fresadora y aun así fallar donde más importa. El taladro se desvía 6 micras. La cara de sellado muestra ligeras marcas de herramienta. El diámetro del eje encaja en un lote y se atasca en el siguiente. En esos casos, el rectificado de precisión de piezas mecanizadas es una decisión de proceso, no una mejora estética.
Lo vemos sobre todo en la validación de prototipos y la producción de series pequeñas. Un componente puede mecanizarse bien por torneado o fresado, pero su función final depende de una geometría más precisa, superficies de contacto más lisas o un ajuste más predecible. El rectificado cubre esa diferencia. Ofrece un control dimensional más estricto, mejor redondez y planitud, y acabados superficiales que el corte CNC convencional a menudo no puede mantener de forma uniforme.
Para compradores e ingenieros, la cuestión principal no es si el rectificado es preciso, sino si las necesidades reales de la pieza justifican añadirlo. Si es así, puede reducir el riesgo de montaje, mejorar la repetibilidad y evitar fallos costosos en etapas posteriores.
Qué resuelve realmente el rectificado de precisión de piezas mecanizadas
El rectificado de precisión elimina una cantidad muy pequeña de material mediante una muela abrasiva. Parece sencillo, pero su valor reside en lo que corrige después de los procesos anteriores. El fresado y el torneado generan la forma de la pieza de manera eficiente. El rectificado suele ser la operación que lleva una característica crítica a su estado final.
Ese estado final suele responder a uno de tres objetivos: una tolerancia dimensional más estrecha; una mayor exactitud geométrica, como planitud, cilindricidad, concentricidad o paralelismo; o una mejor integridad superficial, especialmente en superficies de sellado, deslizamiento, apoyo y posicionamiento.
En la práctica, el rectificado importa cuando una pieza debe acoplarse de forma predecible con otra. Una corredera hidráulica, un muñón de apoyo, un componente de guía lineal, un inserto de molde, un utillaje médico o una superficie de referencia de inspección dependen de algo más que las dimensiones nominales. Necesitan uniformidad en todas las unidades.
Un eje torneado puede alcanzar el diámetro objetivo sobre el papel y aun presentar variaciones de redondez o acabado suficientes para afectar a la vida del rodamiento. Una placa fresada puede cumplir anchura y longitud, pero desviarse en planitud hasta causar problemas de sellado. El rectificado corrige esos errores finales.
Dónde encaja el rectificado en el proceso de mecanizado
El rectificado no suele ser la primera opción de proceso. Es una operación de acabado posterior al desbaste y al semiacabado. En muchos proyectos mecanizamos la mayor parte de la geometría mediante torneado CNC, fresado o mecanizado de 5 ejes, dejamos una sobremedida controlada en las superficies críticas y después rectificamos solo las características que realmente lo necesitan.
Este enfoque importa para el coste y el plazo. Rectificar una pieza entera rara vez es eficiente. Rectificar determinados taladros, muñones, caras, guías o superficies de referencia suele ser más conveniente. Permite controlar el presupuesto sin renunciar a la función.
La planificación también depende del estado del material. Los aceros endurecidos suelen necesitar rectificado después del tratamiento térmico porque el corte convencional puede alterar las dimensiones o tener dificultades para mantener el acabado. El acero inoxidable, el acero para herramientas, el carburo cementado y algunas aleaciones de altas prestaciones también pueden beneficiarse cuando las exigencias de tolerancia y superficie superan lo que el mecanizado convencional logra con fiabilidad.
Por eso resulta importante la revisión de fabricabilidad (DFM) . Si un plano exige tolerancias propias del rectificado en superficies no críticas, pagará por una precisión que no aporta valor al producto. Si no identifica claramente las superficies verdaderamente críticas, el proveedor podría mecanizar todo según un criterio general y dejar sin resolver el riesgo funcional.
Métodos habituales de rectificado de precisión para piezas mecanizadas
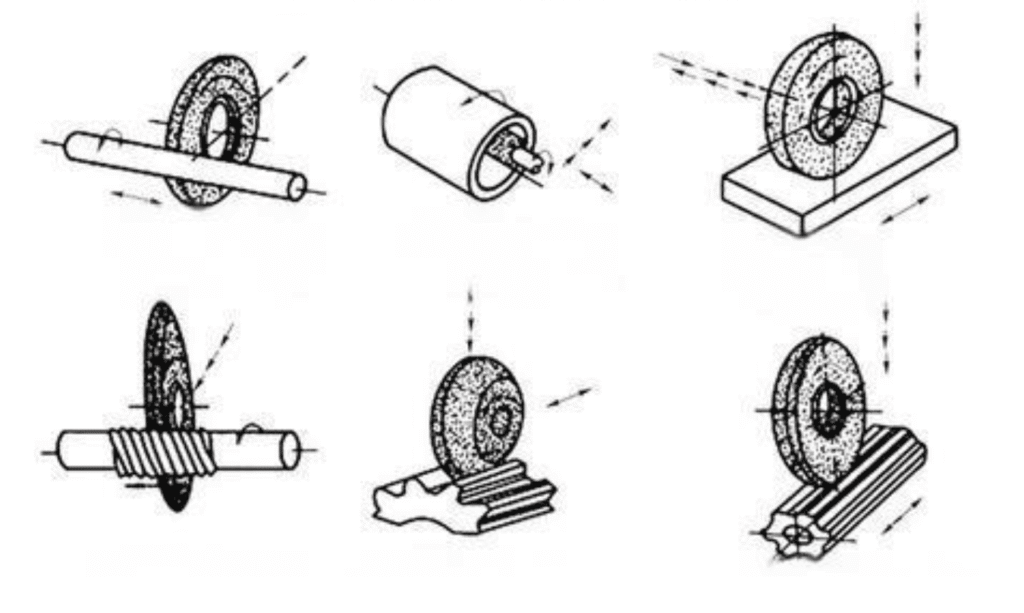
El método depende de la geometría. El rectificado plano se utiliza para caras planas, planos de referencia y superficies paralelas. Es habitual en componentes de utillajes, placas de desgaste, bloques de herramientas y bases de precisión. Si la pieza depende de la planitud y de una acumulación dimensional estable durante el montaje, este método suele ser el más adecuado.
El rectificado cilíndrico exterior trabaja características redondas externas, como ejes, pasadores y asientos de rodamientos. El rectificado interior se utiliza en taladros que requieren medidas, redondez y acabado precisos. El rectificado sin centros es eficiente para piezas cilíndricas de alta precisión producidas en volumen, especialmente cuando se exige una gran uniformidad del diámetro.
Cada método tiene sus compromisos. El rectificado plano puede lograr una planitud excelente, pero quizá necesite una sujeción cuidadosa para evitar deformaciones en piezas delgadas. El rectificado cilíndrico da buenos resultados en características de revolución, aunque la calidad de la preparación influye directamente en la concentricidad. El rectificado interior ofrece buenas capacidades, pero los taladros de acceso difícil o diámetro muy pequeño pueden aumentar el tiempo de ciclo.
Por eso, el mejor proceso no siempre es el más preciso sobre el papel, sino el que cumple el plano y la función con el menor riesgo de producción.
Tolerancias, acabado y qué conviene especificar
Muchos compradores piden la tolerancia más estrecha disponible porque les parece más segura. En fabricación suele producir el efecto contrario: aumenta el coste, alarga el plazo y eleva el riesgo de rechazo sin mejorar el producto.
Es mejor adaptar los requisitos a la función. Si un eje debe girar en un rodamiento, especifique el intervalo de ajuste, la redondez y el acabado que necesita esa aplicación. Si una placa actúa como soporte de montaje, unas tolerancias CNC (en inglés) generales pueden bastar. Si una cara sella contra una junta tórica o un sello mecánico, el acabado superficial importa más que la apariencia estética general.
En proyectos de alta precisión, trabajamos a menudo con tolerancias de hasta ±0,002 mm en características adecuadas. Ese nivel solo resulta útil cuando toda la cadena de proceso lo respalda. La estabilidad del material, el tratamiento térmico, la sujeción, el método de inspección y el control del operario determinan si ese valor es viable en una geometría concreta.
El acabado superficial también debe indicarse con claridad. Los valores Ra son útiles, pero el contexto funcional también importa. Una superficie deslizante, una cara de sellado y un soporte óptico pueden necesitar superficies lisas por motivos distintos. Si explica la aplicación, el proveedor podrá recomendar si hace falta rectificar o si conviene más el torneado fino, el bruñido, el lapeado o el pulido.
Coste y plazo: cuándo compensa el rectificado
El rectificado añade preparación, tiempo de máquina, inspección y, a menudo, un control de proceso más estricto. Eso supone un coste adicional. El error consiste en juzgarlo únicamente al comparar presupuestos.
Si una característica crítica se deja a un proceso menos capaz, el coste oculto suele aparecer después. Se pierde tiempo resolviendo problemas de montaje. Hay que seleccionar piezas para lograr el ajuste. Una fabricación de validación se detiene porque un taladro es demasiado pequeño. En servicio aparece un problema porque el acabado causó desgaste prematuro. Esos costes suelen superar ampliamente el de rectificar la característica adecuada desde el principio.
La decisión depende del volumen y del riesgo. En un prototipo, el rectificado puede acortar el desarrollo al eliminar incertidumbre sobre el rendimiento. En series pequeñas puede estabilizar la calidad entre lotes. En volúmenes mayores hay que revisar el proceso con más detalle, porque el tiempo de ciclo pesa más y otros métodos pueden resultar económicos.
Aquí ayuda contar con un proveedor experimentado. No tratamos el rectificado como un extra de categoría superior, sino como una herramienta del plan de fabricación. A veces es esencial, otras innecesario y, en ocasiones, un cambio de diseño puede eliminar por completo su necesidad.
La inspección importa tanto como el rectificado
Una pieza rectificada es tan fiable como la medición que la respalda. Las tolerancias estrechas requieren métodos de inspección acordes con la exigencia. Los micrómetros pueden bastar para algunos diámetros. Los alesómetros, medidores de altura, máquinas de medición por coordenadas, equipos de redondez y rugosímetros se vuelven necesarios cuando la geometría es más exigente o la función más sensible.
El control de temperatura también importa más de lo que muchos compradores esperan. Con tolerancias micrométricas, pequeños cambios térmicos en la pieza, la máquina o el equipo de medición pueden afectar a los resultados. Por eso, el rectificado de alta precisión no puede tratarse como un trabajo convencional de taller.
Si su proyecto tiene características realmente críticas para el ajuste, pregunte no solo si el proveedor puede rectificarlas, sino cómo las verifica. La capacidad sin una inspección rigurosa no constituye un proceso fiable.
Cómo aprovechar el rectificado de precisión en su proyecto
Los mejores resultados parten de prioridades claras. Marque en el plano las características críticas para la función. Defina tolerancias y acabados exigentes solo donde importen. Comparta la información de la pieza acoplada cuando el ajuste sea importante. Indique si habrá tratamiento térmico antes del acabado final. Si el componente es delgado, largo o propenso a deformarse, avíselo desde el principio.
Ese detalle nos ayuda a elegir la ruta de fabricación adecuada antes de producir. También evita un problema habitual en la fabricación a medida: un plano que exige precisión en todas partes cuando el producto solo la necesita en zonas concretas.
Para OEM, equipos de I+D y compradores industriales, esa diferencia afecta a mucho más que el precio unitario. Influye en la confianza en los plazos, la tasa de rechazo y en que el primer lote entregado funcione realmente como estaba previsto.
No todas las piezas mecanizadas necesitan rectificado de precisión. En las que dependen de un ajuste, movimiento, sellado o comportamiento frente al desgaste exactos, suele marcar la diferencia entre una pieza que se aproxima a las medidas y otra que funciona correctamente. Si está decidiendo si añadir rectificado, empiece por la función de la característica, no por la apariencia del plano.


