
Benötigen Sie 10 bis 30 Teile mit einer Optik nahe an Spritzgussteilen, spart ein Vakuumgussprototyp häufig Zeit und Geld. Das zählt bei Investorenmustern, Pilotaufbauten, Testteilen oder Kundenvorführungen, bevor feste Serienwerkzeuge wirtschaftlich sind. Das Verfahren liegt sinnvoll zwischen Einzelteilbearbeitung und vollständiger Serienformgebung.
Diese Wahl entsteht oft, wenn Produktteams Konstruktionen validieren müssen, ohne zu früh Stahlwerkzeuge festzulegen. Ein CNC-Teil kann enge Toleranzen und gute Testergebnisse liefern, aber das spätere Aussehen, Wandverhalten oder Materialgefühl unzutreffend darstellen. Spritzguss löst das später, doch Werkzeugkosten und Vorlaufzeit sind bei veränderlicher Konstruktion schwer zu rechtfertigen.
Was ein Vakuumgussprototyp tatsächlich gut leistet
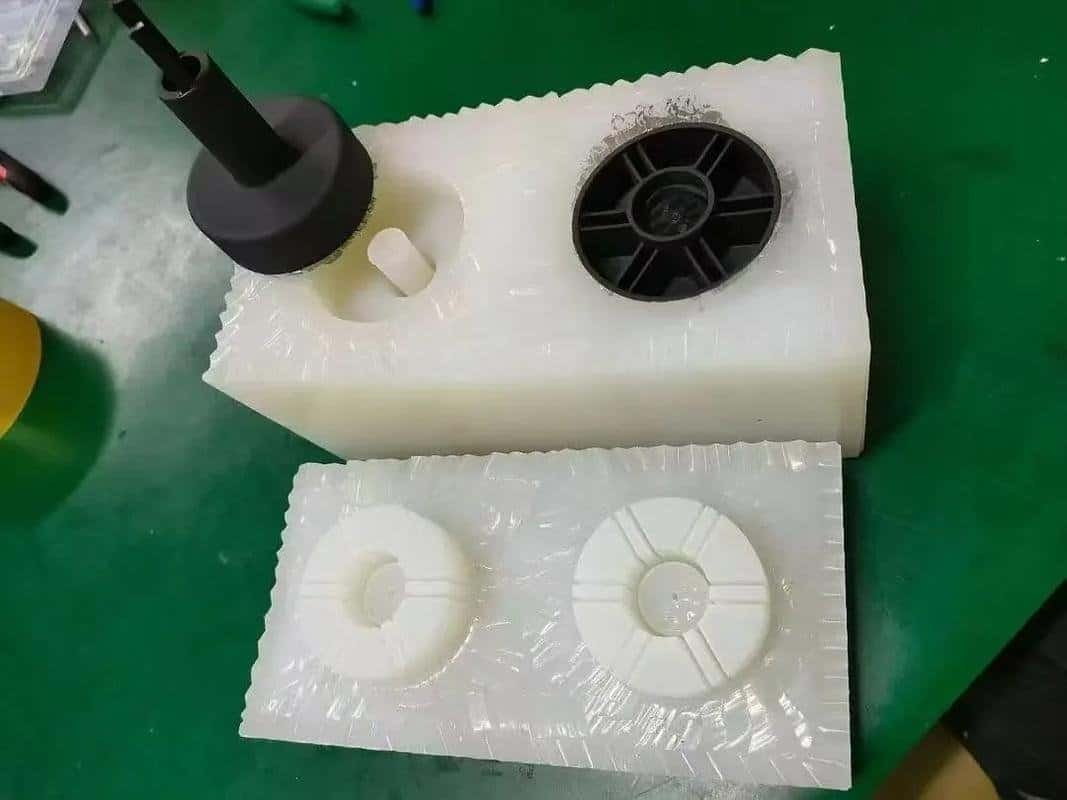
Vakuumguss beginnt mit einem Urmodell, häufig CNC-gefertigt oder 3D-gedruckt. Daraus entsteht eine Silikonform. Polyurethanharz wird unter Vakuum eingefüllt, wodurch weniger Luft eingeschlossen wird und feine Merkmale gleichmäßiger gefüllt werden. Es entsteht eine Kleinserie, die Serienkunststoffen in Aussehen und allgemeinem Verhalten nahekommen kann.
Das Verfahren ist stark, wenn realistische Optik und Kleinserienflexibilität gleichzeitig nötig sind. Transparente, eingefärbte, gummiartige und starre Harze stehen zur Verfügung. Bei gut vorbereitetem Urmodell kann die Oberfläche sehr hochwertig sein. Für Gehäuse, Abdeckungen, Handgerätehüllen, Halterungen und Präsentationsmuster liefert Vakuumguss oft seriennähere Ergebnisse als üblicher 3D-Druck.
Der wirtschaftliche Nutzen ist einfach: Sie reduzieren das Risiko, Tausende in Werkzeuge zu investieren, bevor die Konstruktion stabil ist, und vermeiden wochenlanges Warten auf eine Form, die nach einer Änderung bereits überholt sein kann.
Vakuumgussprototyp oder CNC-Bearbeitung
CNC-Bearbeitung ist meist besser, wenn Toleranzen kritisch sind, das Material genau einem technischen Thermoplast oder Metall entsprechen muss oder die Geometrie zum Materialabtrag passt. Wir empfehlen CNC häufig für Funktionsschnittstellen, Gewinde, Präzisionsnuten, Lagersitze und Baugruppen mit sehr enger Maßwiederholbarkeit. In unserer weitergehenden Bearbeitung sind Toleranzen bis ±0.002 mm möglich bei geeigneten Merkmalen und Aufspannungen. Vakuumguss konkurriert nicht in diesem Bereich.
Ein Vakuumgussprototyp ist besser, wenn Produktrealismus wichtiger als reine Präzision wird. Er kann optische Texturen, komplexe Kurven, dünne Wände und formtypische Details natürlicher wiedergeben. Mehrere identische Teile statt ein oder zwei machen ihn wirtschaftlicher. Für zwanzig Gehäuseschalen zu Montageversuchen verursacht das einzelne Herausarbeiten aus Vollmaterial meist unnötige Kosten.
Es gibt einen Kompromiss: Silikonformen verschleißen. Je nach Geometrie, Harz und Oberfläche liefert eine Form ungefähr 10 bis 20 gute Teile, bevor die Qualität driftet. Vakuumguss ist daher ein Überbrückungsverfahren und keine Methode für lange Serien.
Wo Vakuumgussprototypen den größten Nutzen schaffen
Die besten Anwendungen liegen oft an Entscheidungspunkten: Ergonomie vor Konstruktionsfreigabe, realistische Muster für interne Zustimmung, Vorserienteile eines OEM für begrenzte Feldtests oder fertig aussehende Kleinserienabdeckungen und Gehäuse für die Einführung einer Automatisierungsmaschine.
Optische Qualität ist dabei mehr als Aussehen. Sie beeinflusst Vertrauen, Nutzerfeedback und sogar Verkaufstermine. Ein grober Prototyp kann ein gutes Design verdecken; ein realistischer zeigt, ob das Produkt tatsächlich bereit ist.
Typische Kandidaten sind Medizingerätegehäuse, Unterhaltungselektronik, Bedienfelder, Fahrzeuginnenraummuster und Geräteabdeckungen. Auch transparente Linsen und Fluidabdeckungen kommen infrage; Transparenzanforderungen müssen früh geklärt werden, da klare Harze im Einsatz unterschiedlich reagieren.
Material- und Leistungsgrenzen, die Sie beachten sollten
Hier geraten viele Prototypenprojekte auf Abwege. Einkäufer hören, Vakuumguss könne ABS, PP, PC oder Gummi nachbilden, und erwarten identisches Verhalten zum Serienmaterial. Das trifft meist nicht zu.
Polyurethan-Gießharze können Härte, Flexibilität und Oberflächenoptik gut nachbilden. Sie bieten aber nicht immer dieselbe langfristige Temperaturstabilität, UV- und Chemikalienbeständigkeit oder Schlagcharakteristik echter Serienformmaterialien. Bei Hitze, wiederholten mechanischen Lasten, aggressiven Chemikalien oder regulatorischen Prüfungen ist die Harzwahl sorgfältig zu behandeln.
Vakuumgussprototypen eignen sich hervorragend für Passprüfungen, leichte Funktionsvalidierung und Präsentation. Als abschließender Nachweis extremer Belastbarkeit sind sie weniger verlässlich. Das ist keine Schwäche des Verfahrens; die technische Frage muss zur Prozessfähigkeit passen.
Auch Wandstärken verdienen Beachtung. Sehr dünne Abschnitte, scharfe Ecken und tiefe schmale Rippen können nachgebildet werden, doch die Qualität hängt stark von Formdesign, Entlüftung und Harzfluss ab. Wir empfehlen, diese Details in der DFM-Prüfung zu klären, statt eine perfekte Übertragung des CAD-Modells vorauszusetzen.
Lieferzeit, Kosten und Änderungsgeschwindigkeit
Für die meisten Entwicklungsteams ist dies der eigentliche Auswahlgrund. Spritzgusswerkzeuge benötigen möglicherweise Wochen und erhebliche Anfangskosten. CNC kann bei einem Teil schnell sein, während Stückkosten bei wachsender Menge relativ hoch bleiben. Vakuumguss senkt die Einstiegskosten kleiner Chargen und hält Änderungen beherrschbar.
Der typische Ablauf umfasst Urmodell, Silikonform, Gießen sowie Entgraten und Endbearbeiten. Bei stabilem Design und sauberen Dateien können Prototypenmengen schnell entstehen. Der genaue Termin hängt von Geometrie, Harz, Oberfläche und möglicher Nacharbeit am Urmodell ab, doch das Verfahren passt generell zu engen Entwicklungsplänen.
Auch Änderungen sind wirtschaftlich günstig. Sie aktualisieren Urmodell und Form statt eines teuren Stahlwerkzeugs. Das ist bei später Konstruktionsverfeinerung wertvoll, wenn Optik- und Montagefragen noch offen sind.
Was die Teilequalität bestimmt
Gute Vakuumgussteile beginnen lange vor dem Eingießen. Das Urmodell bestimmt einen großen Teil des Ergebnisses. Druckschichten, Bearbeitungsspuren und Oberflächenfehler können in die Silikonform übergehen und sich an jedem Teil wiederholen. Deshalb ist Oberflächenvorbereitung entscheidend.
Die Trennlinienstrategie zählt ebenfalls. Ungünstige Formteilungen hinterlassen sichtbare Spuren in kritischen Sichtbereichen. Entlüftung, Anguss und Harzwahl bestimmen, ob Details sauber füllen oder Blasen einschließen. Selbst Farbkonstanz verlangt Prozesskontrolle, besonders über mehrere Chargen.
Hier zeigt sich Lieferantenerfahrung praktisch. Wer Kleinserien versteht, markiert optische Risikozonen, schlägt Geometrieanpassungen vor und sagt offen, wann CNC, 3D-Druck oder Spritzguss bessere Ergebnisse liefern würden.
So entscheiden Sie, ob Vakuumguss der richtige nächste Schritt ist
Beginnen Sie bei der Menge. Für ein oder zwei Teile können CNC oder additive Fertigung direkter sein. Bei Dutzenden bis wenigen Hundert und spritzgussähnlicher Geometrie oder Optik wird Vakuumguss attraktiver.
Prüfen Sie dann den Zweck. Aussehen, Montage, Ergonomie und Grundfunktion validieren? Gut geeignet. Langzeitfestigkeit, exaktes Serienmaterialverhalten oder extrem enge Toleranzen nachweisen? Dann ist ein anderes Verfahren wahrscheinlich sicherer.
Vergleichen Sie anschließend Budget und Projektrisiko. Vakuumguss ist sinnvoll, wenn er verfrühte feste Werkzeuge vermeidet und das Entwicklungsprogramm voranbringt. Diese Budgetlogik ist oft wichtiger als der reine Stückpreis.
Prüfen Sie zuletzt das Teil selbst. Komplexe Außenflächen, kundennahe Oberflächen und moderate Mengen sind günstig. Präzisionsbezüge, hochbelastete oder hitzekritische Bereiche können CNC-Einsätze, hybride Aufbauten oder einen anderen Weg erfordern.
Bei 6CNC sehen wir häufig die besten Ergebnisse, wenn Vakuumguss Teil einer umfassenderen Prototypenstrategie ist. Ein Projekt kann CNC für kritische mechanische Schnittstellen mit Vakuumguss für Sichtgehäusekombinieren und nach der Validierung zum Spritzguss wechseln. Dieser gestufte Ansatz kontrolliert Kosten, ohne technische Risiken zu verdecken.
Der nützlichste Prototyp ist weder der billigste noch der schnellste. Er beantwortet die nächste geschäftskritische Frage ausreichend genau, um das Projekt voranzubringen.


