
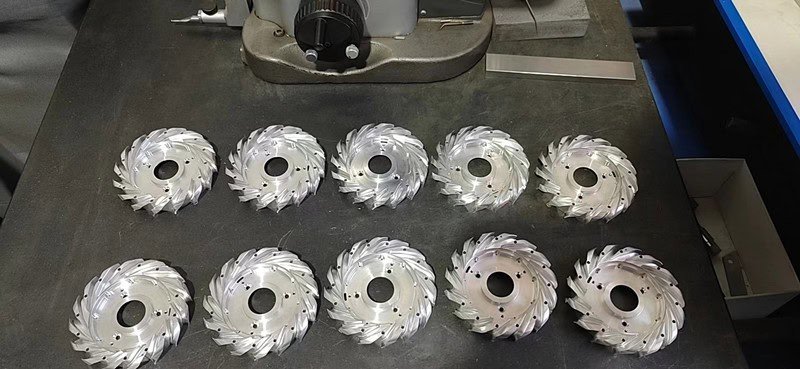
CNC-Maschinen ermöglichen hohe Genauigkeit. Gute Ergebnisse kommen aber selten von der Maschine allein.
Ein modernes Zentrum kann präzise positionieren, steif sein, hohe Drehzahlen und gute Steuerung bieten. Trotzdem können Maßdrift, schlechte Oberfläche, Verzug, Rattern, schneller Verschleiß oder wechselnde Qualität entstehen.
Der Unterschied liegt meist im Umfeld: Werkzeugwahl, Spannung, Bezüge, Reihenfolge, Schnittdaten, Prüfung und Schlichtaufmaß.
Die folgenden zehn Tipps helfen bei Prototypen, Sonderteilen und wiederkehrenden Kleinserien, Genauigkeit zu verbessern, unnötige Zeit zu sparen und Prozesse planbarer zu machen.
1. Mit Funktionsanforderungen beginnen, nicht nur mit CAD
Eine der wichtigsten Entscheidungen fällt vor dem Öffnen der CAM-Software.
CAD zeigt Geometrie, aber nicht immer die wirklich wichtigen Merkmale.
Ein Gehäuse kann zwei Lagerbohrungen, vier Befestigungslöcher, mehrere Gewinde, Außenkontur, Sichtfläche und Bezugsfläche haben. Im Modell sind alle sichtbar, aber nicht gleich wichtig. Lagerbohrungen brauchen eventuell enge Maß- und Lagekontrolle, Außenmaße deutlich weniger.
Alles gleich kritisch zu behandeln erhöht Kosten ohne Leistungsgewinn.
Funktionskritische Maße erkennen
Vor der Bearbeitung prüfen:
- Enge Maßtoleranzen und GD&T
- Pass-, Dicht- und Lagerflächen
- Ausrichtung, Press- und Gleitpassungen
- Optische oder Messflächen
Diese Merkmale bestimmen die Strategie. Sie benötigen oft eigene Schlichtschritte, kontrollierte Korrekturen, Zwischenprüfung, KMG oder stabilere Spannung.
Bei Präzisionskleinserien zählt nicht nur ein Gutteil, sondern Konstanz kritischer Merkmale über die ganze Charge.
2. Bezüge und Spannung vor der Werkzeugbahn wählen
Schlechte Spannentscheidungen kann auch bestes CAM nicht ausgleichen.
Zuverlässige Maßbeziehungen benötigen einen stabilen physischen Bezug. Wählen Sie den Bearbeitungsbezug nach Zeichnung und tatsächlicher Reihenfolge.
Eine gute Bezugsstrategie sollte:
- Wiederholbare Positionierung ermöglichen
- Wichtige Geometriebeziehungen unterstützen
- Unnötiges Umspannen reduzieren
- Während der Bearbeitung zugänglich bleiben
- Schnittkräfte ohne Werkstückverzug aufnehmen
Wichtige Merkmale möglichst aus derselben Bezugsstruktur bearbeiten. Zwei Präzisionsbohrungen mit kritischem Mittenabstand in einer Aufspannung verringern meist Lagefehler gegenüber getrenntem Bearbeiten mit Entnehmen und Drehen.
Die zweite Variante ist nicht automatisch falsch, aber Vorrichtung und Bezugsübertragung werden Teil der Toleranzkette.
Unnötige Aufspannungen vermeiden
Jede Aufspannung kann Positionier-, Spann-, Bedien- und Übertragungsfehler hinzufügen. Bei komplexer Geometrie können 4-Achs- oder 5-Achs-Bearbeitung manchmal mehrere Einzelschritte ersetzen.
Nicht um jeden Preis minimieren, sondern Steifigkeit, Zugang und Stabilität erhalten.
3. Schruppen und Schlichten bei Genauigkeitsbedarf trennen
Beide erfüllen unterschiedliche Aufgaben.
Schruppen entfernt effizient Material, Schlichten erzeugt Endform, Toleranz und Oberfläche. Eine gemeinsame Strategie erzeugt oft unnötige Schwankungen.
Starker Abtrag erhöht Kräfte, Wärme, Vibration, Spannungsänderung und Werkzeuglast. Danach kann sich das Werkstück bewegen, besonders dünne oder lange Teile, Aluminiumplatten, große Gehäuse, asymmetrische oder spannungsempfindliche Teile.
Ein stabilerer Ansatz
Für Präzision diese Reihenfolge erwägen:
- Zuerst die Hauptgeometrie schruppen
- Kontrolliertes Aufmaß an kritischen Flächen lassen
- Bei Bedarf stabilisieren lassen
- Kritische Bezüge neu herstellen
- Wichtige Maße unter leichteren stabileren Bedingungen schlichten
Das Aufmaß hängt von Material, Geometrie, Toleranz, Verfahren und Steifigkeit ab. Zu viel erhöht Schlichtkräfte; zu wenig entfernt Verzug, Schruppspuren oder Maßstreuung möglicherweise nicht.
Der Grundsatz: Schruppen soll nicht den endgültigen Präzisionszustand erzeugen.
4. Das kürzeste steife Werkzeug wählen, das das Merkmal erreicht
Werkzeugsteifigkeit beeinflusst die Leistung stark.
Lange Auskragung wirkt als Hebel. Mit Abstand zum Halter steigen Durchbiegung und Vibration. Folgen sind Rattern, Maßfehler, konische Wände, schlechte Flächen, Verschleiß oder Bruch.
Besonders kritisch ist das bei tiefen Taschen und Hohlräumen.
Nicht automatisch lange Werkzeuge wählen
Oft helfen mehrere zunehmend lange Werkzeuge:
- Kurzer Schaftfräser für obere Merkmale
- Mittellanges Werkzeug für Zwischenbereiche
- Langes Werkzeug nur bei tatsächlich nötiger Reichweite
So entfernt das steifere Werkzeug den Großteil; das lange bearbeitet nur unvermeidbare Bereiche.
Fünfachsbearbeitung kann helfen
Kippen von Teil oder Werkzeug verbessert den Zugang und erlaubt oft kürzere Werkzeuge als an einer 3-Achs-Maschine. Das steigert neben Zugang auch Schnittstabilität.
5. Schnittdaten nicht nur nach Material wählen
Eine empfohlene Schnittgeschwindigkeit überall zu verwenden ist verlockend, aber die Praxis ist differenzierter.
Berücksichtigen Sie Material, Fräserdurchmesser, Werkzeugwerkstoff und Beschichtung, Schneidenzahl, radialen und axialen Eingriff, Auskragung, Maschinen- und Werkstücksteifigkeit sowie Kühlstrategie.
Zwei Bearbeitungen von Aluminium 7075 können ganz andere Parameter brauchen: steifer Fräser beim flachen Schlichten und langes Werkzeug in tiefer Tasche arbeiten verschieden. Titan verlangt wiederum einen anderen Ansatz als Aluminium.
Den tatsächlichen Prozess beobachten
Unstabile Geräusche, starke Vibration, ungewöhnliche Späne, schneller Verschleiß, Aufbauschneiden, Hitze oder wechselnde Oberfläche zeigen Anpassungsbedarf.
Empfehlungen sind Startwerte, keine absoluten Regeln. Stabile Parameter verbinden veröffentlichte Daten mit realem Verhalten von Maschine, Werkzeug, Vorrichtung und Teil.
6. Werkzeugbahnen nach Schnittkräften statt nur Zykluszeit auslegen
Die kürzeste Bahn ist nicht immer die beste.
CAM erzeugt effiziente Bewegung, aber Stabilität bleibt vorrangig. Abrupter Eingriffswechsel ändert Kräfte plötzlich und kann Rattern, Durchbiegung, wechselnde Oberflächen oder Schäden verursachen.
Konstanteren Eingriff halten
Moderne Schruppstrategien kontrollieren radialen Eingriff für planbare Lasten. Das hilft bei tiefen Taschen, harten Materialien, langen Werkzeugen und hohem Abtrag.
Ein- und Austritt zählen ebenfalls. Direktes Eintauchen ist nicht immer optimal. Je nach Fräser und Geometrie passen Rampe, Helix, Vorbohrung oder offene Seite besser.
Schlichtbahnen brauchen dieselbe Sorgfalt. Die Richtung beeinflusst Qualität, besonders auf Freiformflächen und komplexen Konturen.
Wägen Sie Genauigkeit, Standzeit, Oberfläche, Stabilität und Produktivität ab statt nur kürzester Bewegung.
7. Wärme kontrollieren, bevor Maße leiden
Schnittwärme verteilt sich auf Späne, Werkzeug, Werkstück, Spindel und Maschinenstruktur.
Bei groben Toleranzen wirken kleine Temperaturänderungen wenig; bei Präzision können sie selbst zum Toleranzproblem werden.
Ein einfaches Beispiel
Ein langes Metallteil kann direkt nach schwerer Bearbeitung warm andere Maße zeigen als bei stabiler Raumtemperatur. Auch die Maschine erwärmt sich: morgens frisch gestartet kann sie anders reagieren als nach Stunden Dauerproduktion.
Wärmekontrolle kann umfassen:
- Einheitliche Warmlaufroutinen
- Stabile Kühlmittelbedingungen
- Schnittdaten ohne unnötigen Wärmestau
- Kontrollierte Messtemperatur
- Präzisionsteile vor Endmessung stabilisieren lassen
Mit engeren Toleranzen oder größeren Teilen steigt die Bedeutung. Aufwendige Klimaanlagen sind nicht immer nötig; zuerst muss Temperatur als Prozessvariable erkannt werden.
8. Werkstücksteifigkeit während des Abtrags beachten
Ein Werkstück bleibt über den Zyklus nicht gleich steif.
Ein massiver Block kann am Ende flexibel sein: typisch für dünnwandige Gehäuse, Rahmen, Halter, Luftfahrtstrukturen und leichte Robotikteile.
Die Reihenfolge beeinflusst also das mechanische Verhalten.
Abstützung möglichst lange erhalten
Steifes Material um empfindliche Bereiche bis nach Hauptschnitten erhalten. Temporäre Laschen, Rippen, Opfermaterial, Wände oder Sonderauflagen stabilisieren und werden später entfernt.
Früh dünn bearbeitete Bereiche reagieren bei Folgeschritten anfällig auf Vibration und Verzug. Gute Planung fragt auch, wie jeder Abtrag die Reststeifigkeit verändert.
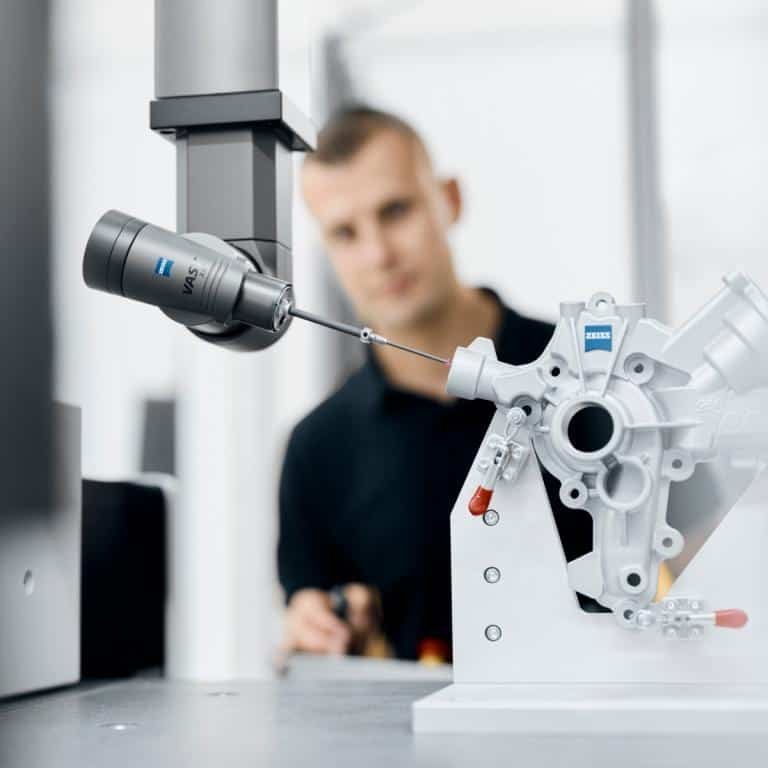
9. Während der Bearbeitung prüfen, nicht erst am Ende
Endprüfung ist nötig, sollte aber kritische Maßprobleme nicht erstmals sichtbar machen.
Bei 100 Teilen kann schleichender Verschleiß einen Bohrungsdurchmesser verändern. Prüfung erst nach allen 100 findet möglicherweise viel Ausschuss. Ein besserer Prozess erkennt den Trend früher.
Zwischenprüfung kann umfassen:
- Maschinenmesstaster
- Innenmessgeräte, Mikrometer, Messschieber, Höhenmessgeräte und Prüfstifte
- Optische Messung
- Zwischenprüfungen am KMG
Nicht alles braucht Dauerüberwachung. Konzentrieren Sie sich auf Funktion, enge Toleranzen sowie Verschleiß- oder Bewegungsempfindlichkeit.
Erstmusterprüfung
Vor Serienfreigabe bestätigt das erste Fertigteil Zeichnungsmaße, funktionierende Reihenfolge, korrekte Vorrichtungslage und geeignete Messung. Das verhindert, dass ein Prozessfehler auf Dutzende oder Hunderte Teile vervielfacht wird.
10. Auf Wiederholbarkeit statt nur das erste Gutteil optimieren
Eine Fachkraft fertigt oft ein hervorragendes Einzelteil. Produktion fragt: Gelingen die nächsten 50 oder 200 genauso gut?
Wiederholbarkeit hängt auch von Verschleiß, Vorrichtungsschmutz, Bedienerrüstung, Materialstreuung, Schnitttemperatur, Korrekturen und Rohteilzustand ab.
Der Prozess sollte Änderungen vorhersehen statt erst nach Toleranzüberschreitung auf Korrekturen zu hoffen.
Praktische Gewohnheiten für Wiederholbarkeit
- Standzeit vor Ausfall steuern. Bei kritischen Schritten nach bewährter Erfahrung wechseln statt auf Schneidenbruch warten.
- Anlageflächen sauber halten: Ein kleiner Span unter dem Teil verändert die Position.
- Korrekturen bewusst steuern. Unkontrollierte Bedieneranpassungen können Streuung vergrößern.
- Messwerte als Rückmeldung nutzen. Ein kritisches Maß mit stetigem Trend zur Grenze zeigt Verschleiß oder systematischen Wandel vor tatsächlicher Abweichung.
Bei Präzisionskleinserien heißt das Ziel nicht mehr „Teil #1 bestanden“, sondern „Teile #1 bis #200 bleiben in einem kontrollierten wiederholbaren Prozess“.
CNC-Tipps im Überblick
| CNC-Praxis | Warum sie zählt |
|---|---|
| Kritische Merkmale zuerst erkennen | Vermeidet unnötige Präzision und fokussiert Kontrolle |
| Stabile Bezüge schaffen | Verbessert Genauigkeit zwischen Merkmalen |
| Schruppen und Schlichten trennen | Reduziert Verzug und verbessert Maßstabilität |
| Werkzeugauskragung minimieren | Verringert Rattern und Durchbiegung |
| Schnittdaten an die Operation anpassen | Verbessert Standzeit und Prozessstabilität |
| Werkzeugeingriff kontrollieren | Macht Schnittkräfte planbarer |
| Bearbeitungswärme steuern | Reduziert thermische Maßänderungen |
| Werkstücksteifigkeit erhalten | Verhindert Vibration und Verzug |
| Kritische Maße in der Produktion prüfen | Erkennt Prozessdrift früher |
| Für Wiederholbarkeit auslegen | Macht Kleinserien konstanter |
Häufige CNC-Fehler vermeiden
Viele Probleme entstehen durch Prozessentscheidungen, nicht durch die Maschine selbst.
Überall übermäßig enge Toleranzen
Engere Grenzen bedeuten meist mehr Bearbeitung, Prüfung und Kontrolle. Nur funktionsbedingt eng tolerieren.
Kleinstmögliche Innenradien
Kleine Innenradien erzwingen oft kleine weniger steife und langsamere Fräser. Leicht größere Radien können die Fertigung stark vereinfachen.
Tiefe Taschen mit engen Öffnungen
Sie erzwingen lange Werkzeuge in engem Raum und erschweren Spanabfuhr.
Werkzeugzugang ignorieren
Ein leicht modelliertes Merkmal kann aus geplanter Orientierung ineffizient oder unmöglich bearbeitbar sein.
Dünne Wände zu früh bearbeiten
Früher Stützmateralabtrag verringert Steifigkeit für alle Folgeschritte.
Nur am Ende prüfen
Bei instabilem Prozess zeigt Endprüfung nur, wie viel Ausschuss bereits entstand.
Wie Konstruktion CNC-Kosten beeinflusst
Viele Kosten stehen fest, bevor CAD die Werkstatt erreicht.
Folgende Merkmale erhöhen Komplexität:
- Mehrere Aufspannungen
- Sehr tiefe Hohlräume
- Extrem dünne Wände
- Winzige Innenradien
- Schwer erreichbare Merkmale
- Unnötig enge Toleranzen
- Übermäßige Oberflächenanforderungen
- Komplizierte Bezugsstrukturen
Diese Merkmale sind nicht immer falsch; manche unverzichtbar. DFM trennt funktional notwendige Komplexität von vereinfachbarer ohne Leistungseinbußen.
Kleine Änderungen können Aufspannungen, Werkzeuge, Bearbeitungs- und Prüfzeit sowie Ausschussrisiko reduzieren.
CNC vom Prototyp zur Kleinserie
Beide nutzen oft dieselben Maschinen, sind aber unterschiedliche Fertigungsaufgaben.
Prototypen belegen Geometrie, Montage, Passung oder Funktion. Serien verlangen zusätzlich Prozesskonstanz.
Vorrichtungen müssen wiederholbar positionieren, Werkzeuge planbare Standzeit haben, Messmethoden effizient und kritische Maße über die Charge stabil sein.
Ein Prototypenprozess kann bei Hunderten Wiederholungen zu langsam, schwer prüfbar oder zu abhängig von manueller Korrektur sein.
Planen Sie bei späterer Serie früh stabile Bezüge, wiederverwendbare Vorrichtungen, realistische Toleranzen und praktikable Messung. Ein Prototyp beweist Herstellbarkeit, ein Serienprozess wiederholte Herstellbarkeit.
Wie 6CNC Präzisionsbearbeitung angeht
6CNC betrachtet CNC als vollständigen Fertigungsprozess, nicht nur als Bahnprogrammierung.
Bei komplexen Prototypen und Kleinserien umfasst die Prüfung gegebenenfalls Material, Toleranz, Bezüge, kritische Maße, Reihenfolge, Spannung, Zugang, Oberfläche und Prüfstrategie.
Je nach Geometrie und Anforderungen kommen infrage: CNC-Fräsen, CNC-Drehen, 5-Achs-Bearbeitung, Drehfräsen, Präzisionsschleifen, Drahterodierenund weitere Folgeprozesse.
Prüfung kann KMG, Optik, Lehren, Mikrometer, Messschieber, Rauheit und Materialverifikation nach Bedarf enthalten.
Kritische Merkmale können in Kleinserien während der Fertigung überwacht werden. Ziel ist ein wiederholbarer Prozess vor Herstellung der gesamten Charge.
Abschließende Gedanken
Gute CNC-Fertigung zeigt sich nicht in maximal aggressivem Abtrag, sondern wirksamer Streuungskontrolle im gesamten Ablauf.
Verlässliche Ergebnisse beruhen auf wichtigen Merkmalen, stabilen Bezügen, Steifigkeit, kontrollierten Kräften, Wärmemanagement, kritischer Prüfung und eingebauter Wiederholbarkeit.
Das gilt für Einzelprototypen wie Hunderte Präzisionsteile. Mit Komplexität zählt das Zusammenspiel von Teil, Werkzeug, Vorrichtung, Maschine und Messung mehr als bloßes Folgen der Geometrie.
Hier schafft Fertigungserfahrung den größten Wert.
Häufig gestellte Fragen
Was ist der wichtigste Genauigkeitsfaktor bei CNC?
Es gibt keinen einzelnen. Maschinenzustand, Spannung, Werkzeuge, Kräfte, Temperatur, Reihenfolge und Messung wirken zusammen. Bei Präzision sind Bezüge und Stabilität besonders wichtig.
Wie verbessere ich CNC-Oberflächen?
Höhere Werkzeugsteifigkeit, weniger Rundlauf, passende Schnittdaten, stabiler Eingriff, geeignete Schneiden und Vibrationskontrolle helfen. Die Schlichtstrategie muss zu Material und Geometrie passen.
Warum Schruppen und Schlichten trennen?
Schweres Schruppen erhöht Kräfte, Wärme und Verzugsrisiko. Getrennte Schritte entfernen zuerst viel Material und lassen kontrolliertes Aufmaß für stabiles Endschlichten.
Wie verkürzt man CNC-Zeiten?
Bessere Spannung, weniger Aufspannungen, geeignete Schruppstrategien, optimierte Wechsel, passende Vorschübe und Drehzahlen sowie fertigungsgerechtes Design helfen. Stabilität darf darunter nicht leiden.
Wie verhindert man Verzug dünner Teile?
Möglich sind ausgeglichener Abtrag, kleinere Kräfte, gestuftes Schruppen und Schlichten, Spezialspannung, temporäre Stützen und spät erhaltene Steifigkeit.
Was verursacht Rattern?
Meist unzureichende Steifigkeit im Werkzeug-Maschine-Vorrichtung-Teil-System. Lange Auskragung, aggressive Schnitte, wechselnder Eingriff und dünne Teile tragen bei.
Braucht jedes CNC-Maß enge Toleranz?
Nein. Enge Toleranzen gehören zu Passung, Funktion, Ausrichtung, Dichtung und wichtigen Anforderungen. Unnötige Enge erhöht Fertigungs- und Prüfkosten ohne automatischen Leistungsgewinn.
Warum ist Zwischenprüfung wichtig?
Sie erkennt Verschleiß, Maßdrift und Rüstprobleme vor Chargenabschluss und hilft besonders bei kritischen Maßen und wiederholten Kleinserien.
Welche Informationen soll ich einer CNC-Werkstatt senden?
Idealerweise 3D-CAD, technische Zeichnung, Material, Menge, Toleranzen, Oberfläche, Folgeprozesse und besondere Prüfanforderungen.
Was unterscheidet Prototyp und CNC-Kleinserie?
Prototypen sollen schnell funktionale Teile schaffen. Kleinserien brauchen zusätzlich Wiederholbarkeit, stabile Vorrichtungen, Standzeitmanagement, Prozesskontrolle und konstante Prüfung mehrerer Teile.
CNC-Unterstützung für Ihr nächstes Projekt benötigt?
Senden Sie 6CNC bei einem Präzisionsteil CAD, Zeichnung, Materialanforderung und erwartete Menge.
Unser Team prüft Fertigbarkeit, kritische Toleranzen, Prozessplanung und den Weg vom Prototyp zur Kleinserie.


