

Las energías renovables suelen asociarse a células solares, palas eólicas, baterías y tecnologías de hidrógeno. Detrás de ellas existe, sin embargo, una gran cantidad de hardware mecánico de precisión.
Los aerogeneradores necesitan ejes, alojamientos de cojinete, componentes de paso y orientación, hidráulica e interfaces de transmisión. Los seguidores solares requieren cojinetes alineados, actuadores, acoplamientos y montajes. Las baterías dependen de placas de refrigeración, estructuras de módulo, utillajes de barras conductoras y equipos de prueba. Los sistemas de hidrógeno incorporan distribuidores, válvulas, reguladores, compresores y sellos capaces de trabajar con presiones exigentes.
Muchas piezas no se fabrican enteramente por CNC. Las carcasas grandes pueden partir de fundición, los ejes de forja y los bastidores de chapa o extrusión. Los componentes complejos de fluidos pueden utilizar fabricación aditiva o brasado. El CNC es esencial donde se necesita geometría controlada: asientos de cojinete, sellos, agujeros precisos, roscas, referencias de montaje, conductos e interfaces mecánicas y eléctricas.
Su valor no es simplemente «alta precisión». Permite fabricar interfaces funcionales con exactitud y atender prototipos, cambios, repuestos y volúmenes pequeños sin utillajes específicos para cada revisión.
Para petróleo y gas, generación convencional y otras cadenas de proceso, consulte nuestra guía de mecanizado CNC en la industria energética.
Por qué las renovables crean requisitos particulares de mecanizado
Un seguidor solar permanece años al aire libre con lluvia, polvo, UV y ciclos térmicos. Los equipos eólicos soportan cargas cíclicas y grandes fuerzas rotativas. Las baterías deben evacuar calor manteniendo aislamiento eléctrico y sellado. El hidrógeno combina presión, limpieza, corrosión y control de fugas.
Las piezas cumplen varias funciones simultáneas. Una placa de aluminio soporta módulos y transfiere calor. Un alojamiento eólico lleva carga y alinea agujeros grandes. Un distribuidor conduce gas y proporciona roscas, montajes de válvula y sellos de presión. Una carcasa solar mantiene cojinetes mientras resiste corrosión exterior.
Por eso, el proceso debe partir de la función. Hay que identificar las características que determinan el rendimiento y las superficies que pueden fabricarse económicamente con tolerancias estándar.
Mecanizado CNC para energía eólica
La eólica utiliza algunas de las piezas mecánicas precisas más grandes de las renovables. Las palas se fabrican generalmente con materiales compuestos y procesos especializados. Los sistemas que posicionan, sostienen y transmiten cargas dependen mucho más de componentes metálicos mecanizados.
Son habituales ejes principales, carcasas de reductora y cojinetes, bujes, acoplamientos, hidráulica, interfaces de generador, frenos y elementos de paso y orientación.
Ejes principales y apoyos de cojinete
Un eje parece sencillo porque su forma es principalmente rotativa. En realidad, resulta difícil mantener relaciones dimensionales a gran distancia.
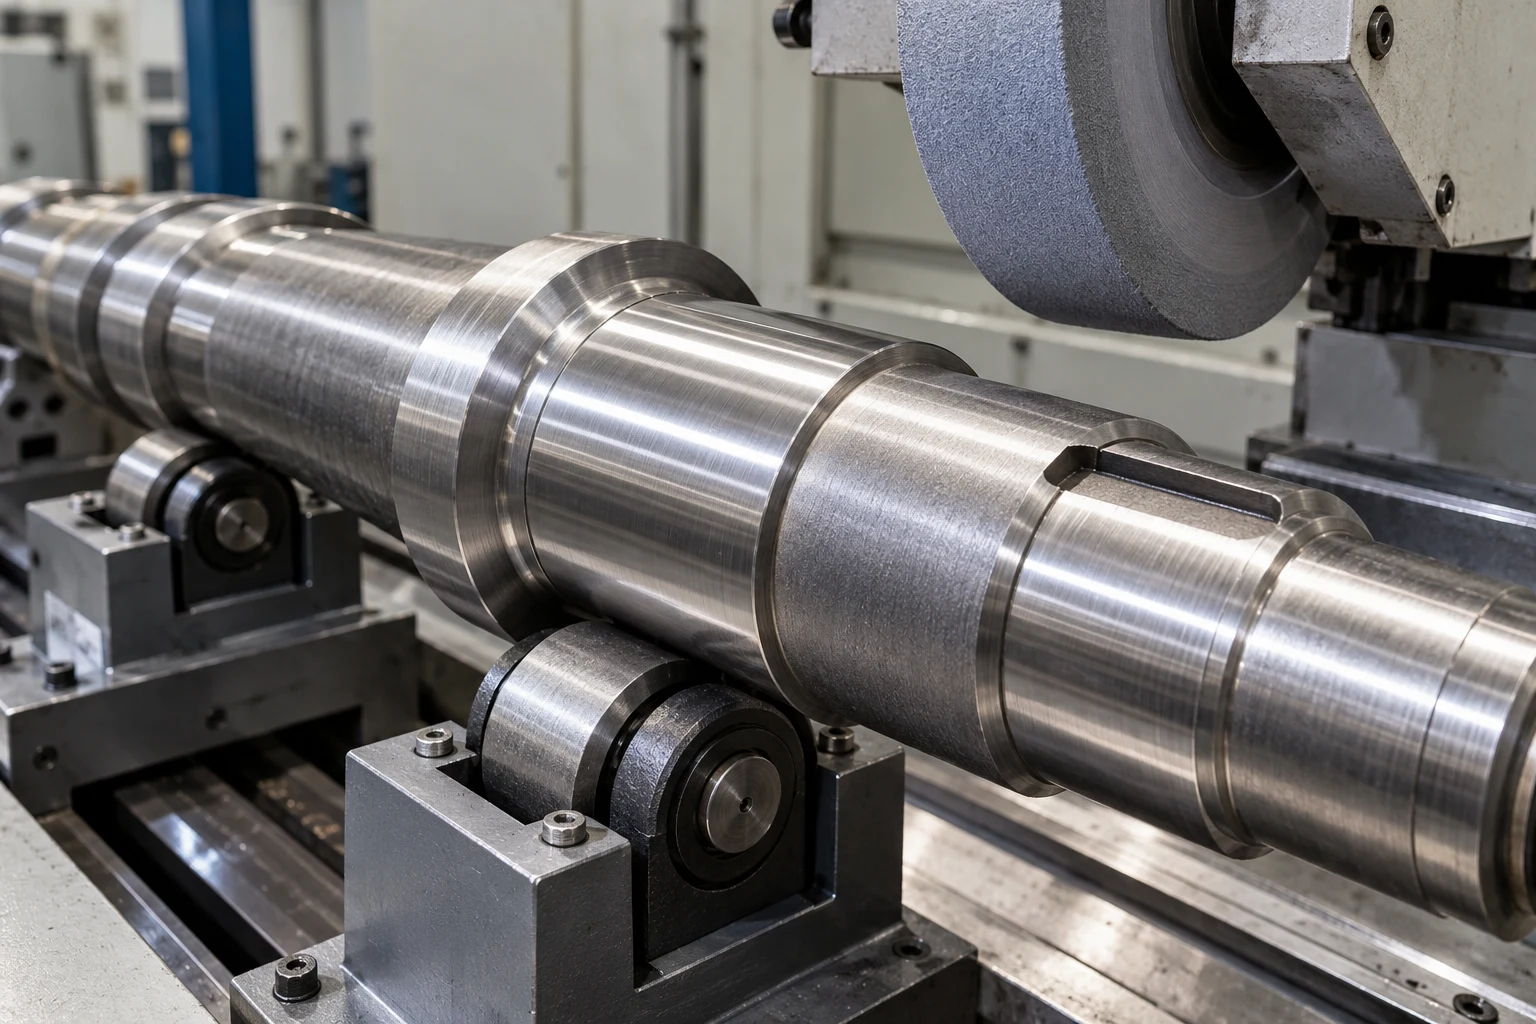
El desbaste por torneado establece la geometría principal. Si requiere tratamiento térmico, suele realizarse antes de las cotas finales porque puede mover la pieza. El torneado de acabado recupera diámetros y hombros; después pueden fresarse chaveteros, agujeros de brida u otros elementos no rotativos.
Los apoyos críticos pueden rectificarse cilíndricamente para obtener diámetro, redondez, cilindricidad y acabado. La inspección no considera solo cada apoyo, sino descentramiento y coaxialidad respecto al eje completo.
Esta cadena muestra por qué la fabricación requiere varios métodos y no una sola máquina.
Carcasas de cojinetes y reductoras
Una fundición pesada puede contener varios alojamientos que deben seguir alineados tras un arranque importante. No basta con mandrinar un diámetro preciso: toda la carcasa debe permanecer estable mientras se terminan agujeros, bridas, montajes y referencias.
Utillaje, estabilidad térmica, recorridos, elevación e inspección forman parte del plan. Si la carcasa se mueve después de desbastar, puede convenir acabar por etapas en lugar de terminar inmediatamente todas las superficies críticas.
Sistemas de paso y orientación
El paso regula el ángulo de pala y la orientación mantiene la turbina dirigida al viento. Ambos mecanismos emplean carcasas, engranajes, ejes, cojinetes e hidráulica.
El movimiento repetido hace que desgaste, fatiga, alineación y superficie puedan importar más que tolerancias generales muy estrechas. La precisión debe concentrarse donde afecta al movimiento y la transmisión de carga.
Información del DOE sobre fabricación de palas compuestas.
Mecanizado CNC para seguidores solares
La estructura mecánica no es secundaria en grandes plantas y sistemas de seguimiento. Seguidores de uno o dos ejes utilizan ejes, cojinetes, montajes de actuador, interfaces de reductora, acoplamientos, soportes de sensor y conexiones estructurales para reposicionar paneles.
Trabajan con polvo, humedad, cambios de temperatura y movimientos repetidos, manteniendo la alineación.
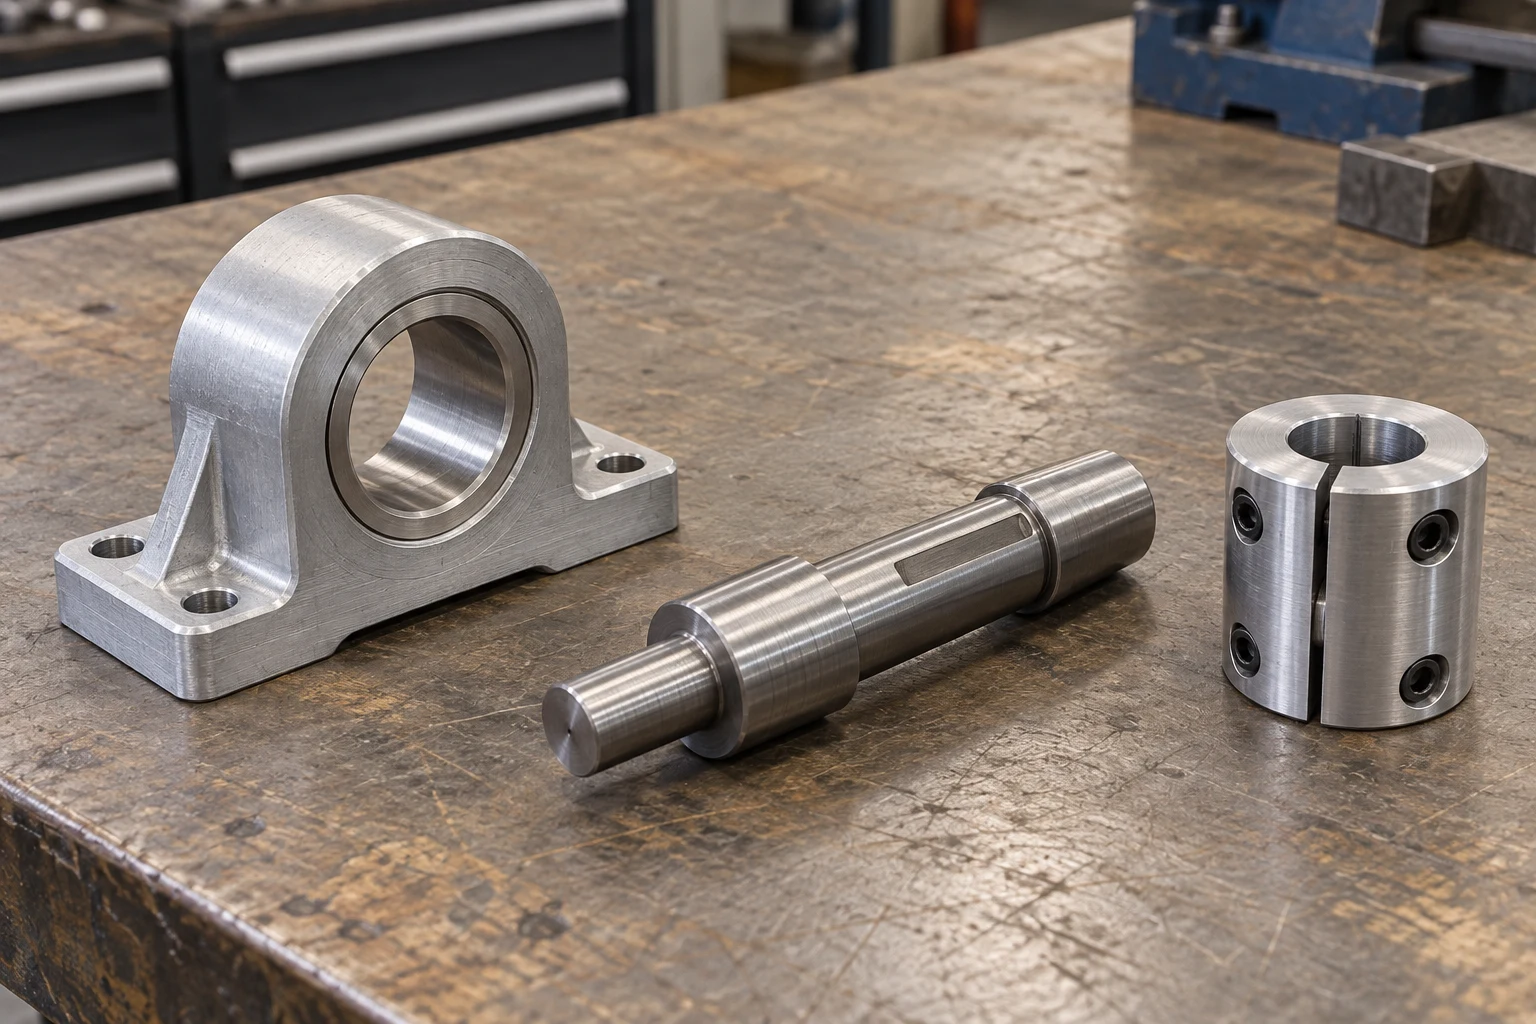
Un alojamiento puede incorporar un agujero preciso para eje y cojinete, varios agujeros de montaje y superficies exteriores destinadas principalmente a resistir cargas. Aplicar la misma tolerancia estrecha a todo aumentaría coste sin mejorar la función.
Una estrategia adecuada controla especialmente el agujero y su relación con las referencias, dejando tolerancias normales para exteriores no críticos.
Después puede anodizarse, recibir tratamiento galvánico, galvanizado u otra protección según material y ambiente. Si la capa modifica el ajuste de cojinete, debe contemplarse su espesor durante el mecanizado.
Actuadores y transmisión
Ejes, acoplamientos, adaptadores de motor e interfaces de reductora combinan a menudo torneado y fresado. Primero se tornean diámetros de apoyo y acoplamiento y luego se fresan planos, chaveteros o agujeros cruzados.
En volúmenes pequeños o geometrías complejas, el torneado-fresado reúne operaciones en menos sujeciones. Reducir montajes ayuda cuando la relación entre superficies torneadas y fresadas determina la alineación final.
Mecanizado CNC para sistemas hidroeléctricos
La hidroelectricidad comparte las características del mecanizado pesado de generación: componentes grandes, funcionamiento continuo con agua y décadas de servicio.
Se mecanizan ejes de turbina, cojinetes, casquillos, componentes de álabes guía, válvulas, carcasas y sistemas de compuerta. Pueden necesitar torneado de bancada larga, mandrinado, fresado, rectificado o reparación especializada.
El reto suele ser conservar geometría a gran distancia. Los apoyos y zonas de sellado de un eje largo deben mantenerse concéntricos. El apoyo correcto durante torneado y rectificado es esencial porque el peso propio causa flexión.
Estas plantas muestran claramente el valor del mecanizado de reparación y repuestos. La instalación puede durar más que su cadena original de suministro. Más adelante puede necesitar un casquillo, dos piezas de eje o una interfaz reconstruida, no miles de unidades. El CNC permite producir esas cantidades sin recrear utillajes antiguos de gran volumen.
Mecanizado in situ en mantenimiento hidroeléctrico
Algunas piezas son demasiado grandes para retirarlas económicamente en cada reparación. Los equipos portátiles pueden refrentar bridas, mandrinar en línea, restaurar apoyos y mecanizar agujeros grandes en la instalación.
La elección entre taller y trabajo in situ depende de tamaño, precisión, acceso, parada y condición del equipo circundante. El taller ofrece mayor control, mientras el trabajo instalado puede evitar desmontaje y transporte importantes. La estrategia de reparación pasa a ser parte de la decisión de fabricación.
Mecanizado CNC para geotermia
La geotermia implica calor, presión, minerales y fluidos potencialmente corrosivos. Bombas, válvulas, bridas, piezas de perforación, sensores y sellos pueden necesitar materiales elegidos por resistencia ambiental y no por facilidad de corte.
Un acero al carbono barato de mecanizar puede ser inadecuado para el fluido. El inoxidable mejora resistencia a corrosión, pero genera más calor y fuerza. Las aleaciones de níquel pueden funcionar mejor con ambientes agresivos o temperaturas altas, aunque aumentan desgaste y ciclo.
El taller debe desarrollar el proceso alrededor del material requerido por el sistema. La mecanizabilidad no debe convertirse en el criterio principal de selección.
Un cuerpo de válvula puede desbastarse, recibir taladros de puertos, roscas y desbarbado interior y terminarse finalmente en las interfaces de sellado. Presión y sellado reciben el mayor control por su relación directa con el funcionamiento.
Mecanizado CNC para hidrógeno verde
El hidrógeno verde forma parte de las renovables cuando su producción utiliza electricidad renovable. Sus requisitos mecánicos son, sin embargo, muy distintos de los de viento o solar.
Incluye distribuidores, reguladores, válvulas, piezas de compresor, carcasas de sensor, utillajes, racores y soportes de pilas de combustible o electrolizadores.
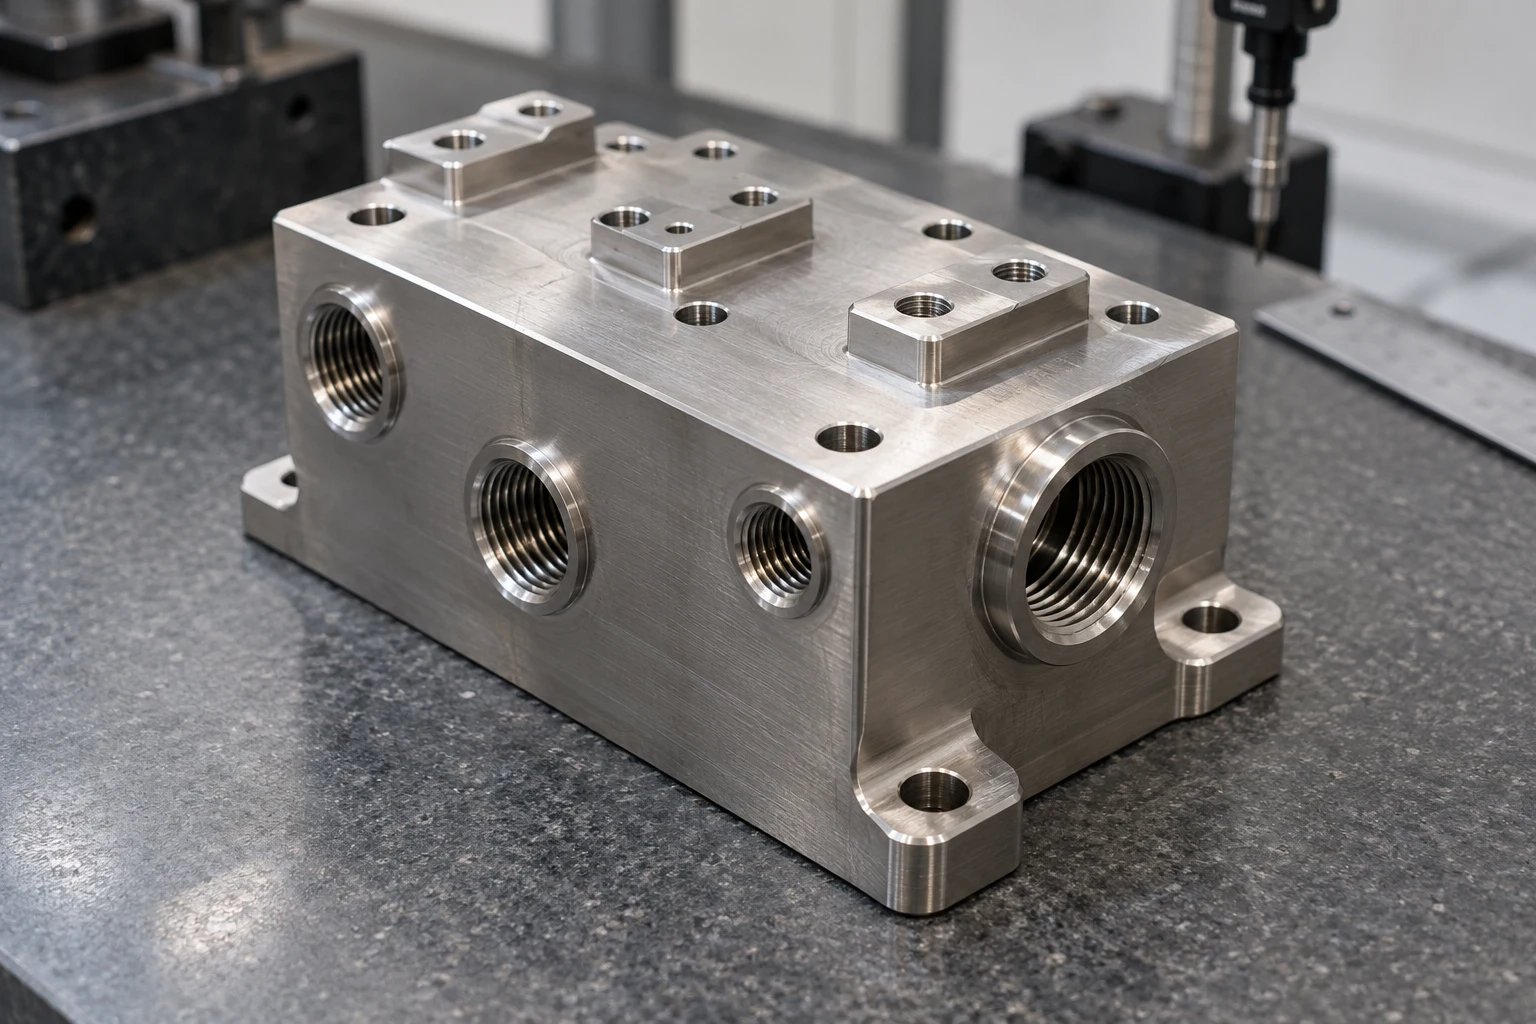
Un distribuidor de inoxidable con puertos de presión, sensores, válvulas y conductos cruzados muestra por qué importan las pequeñas series. El reto no es simplemente taladrar, sino controlar posiciones, roscas fiables, sellos protegidos, cruces sin rebabas y canales limpios.
Si los ensayos requieren mover un sensor o cambiar válvulas, el siguiente lote utiliza el CAD revisado sin nueva herramienta de fundición. Esta flexibilidad vale especialmente durante programas con varias revisiones antes de la producción final.
Sellado y limpieza
Los requisitos concretos dependen del diseño de junta. Pueden incluir acabado, planitud, calidad de rosca, bordes y limpieza interior.
Una rebaba oculta en un cruce puede ser más importante que una marca exterior visible. El desbarbado interno debe tratarse como operación controlada y no como limpieza final.
El DOE explica la electrólisis con electricidad, incluida la procedente de recursos renovables.
Mecanizado CNC para almacenamiento y baterías
Packs de batería y electrónica de potencia necesitan gestión térmica, soporte, aislamiento eléctrico y montaje repetible de módulos. El CNC resulta especialmente útil en desarrollo, producción piloto y sistemas especializados de bajo volumen.
Se fabrican placas de refrigeración, carcasas de módulos, distribuidores térmicos, utillajes de barras conductoras, placas de prueba, estructuras y envolventes prototipo.
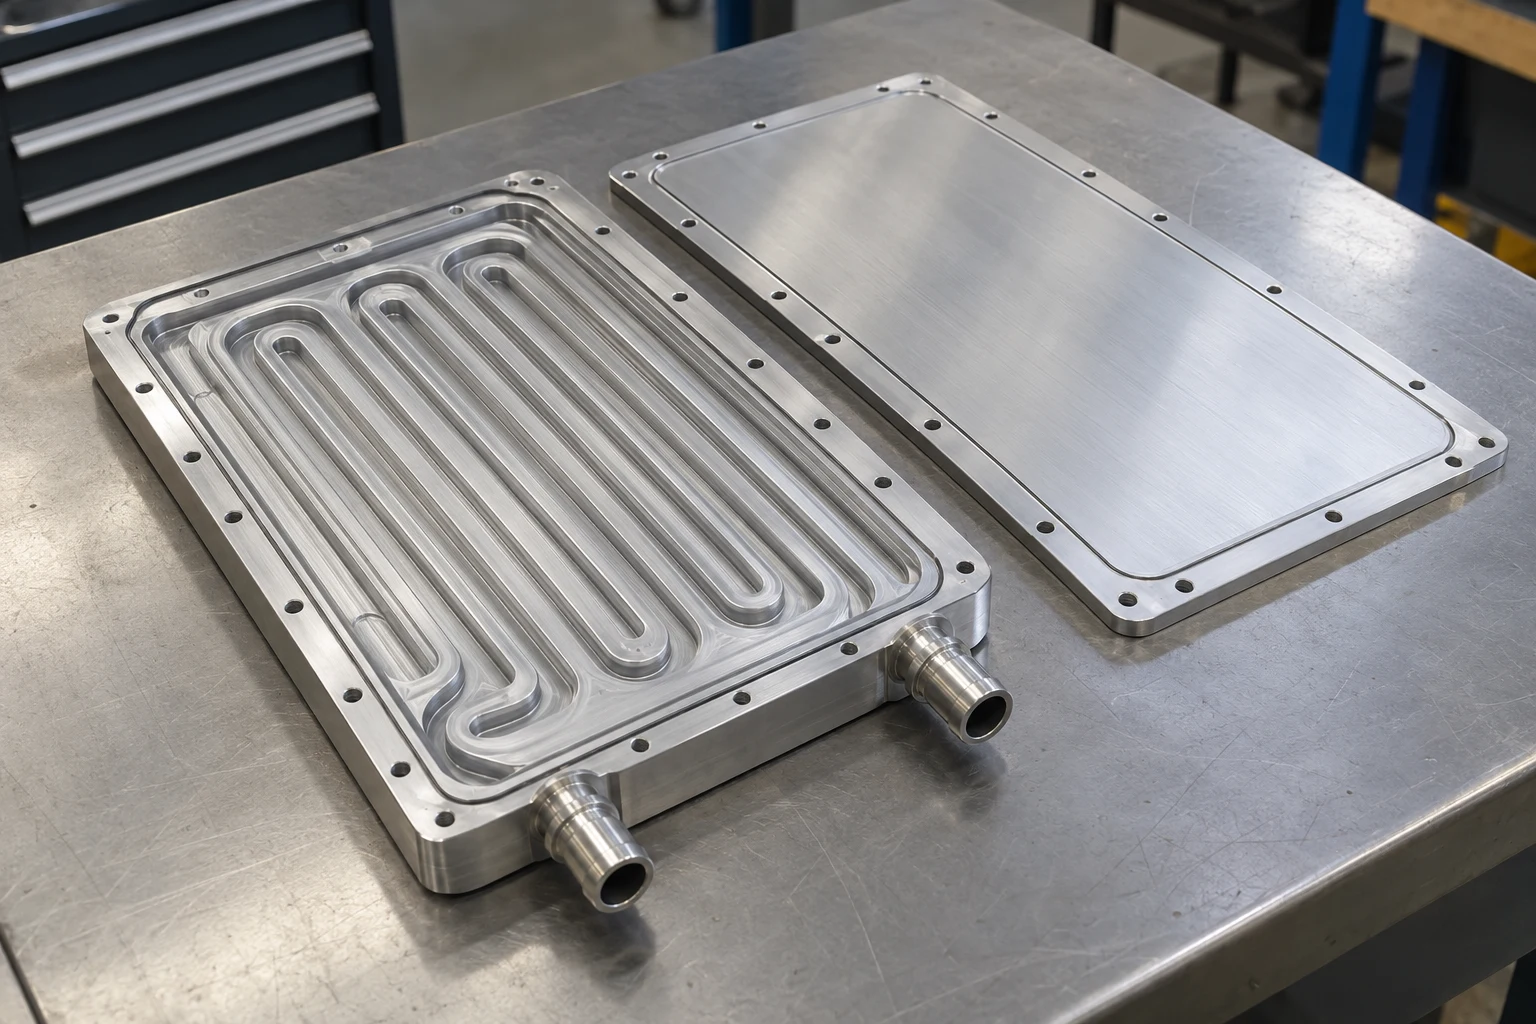
Placas de refrigeración de baterías
Una placa combina canales, puertos, montajes y ranuras de sellado. El proceso suele comenzar con la geometría principal, dejando las superficies críticas para más tarde. El arranque intenso libera tensiones y puede mover la placa; acabar demasiado pronto la cara de sellado puede ocasionar variaciones posteriores de planitud.
Una mejor secuencia desbasta primero canales y forma general. Tras estabilizarse, se terminan e inspeccionan cara y ranura de junta tórica.
La planitud importa cuando debe existir contacto uniforme con módulo o tapa. La geometría de ranura controla la compresión; no basta con colocar una junta.
Cuándo conviene otro proceso de refrigeración
No todo diseño térmico debe partir de material macizo. Canales complejos o totalmente cerrados pueden favorecer placas soldadas por brasado, conjuntos adheridos, extrusión, fundición o fabricación aditiva.
El CNC todavía puede terminar puertos, sellos y montajes. La ruta más sólida combina a menudo procesos de forma cercana a la final con mecanizado preciso, en vez de forzar toda la pieza a un método único.
Mecanizado CNC para electrónica de potencia renovable
Inversores, accionamientos, sistemas de carga, distribución y controles pueden necesitar carcasas de aluminio, distribuidores de calor, placas de refrigeración, utillajes de barras y envolventes selladas.
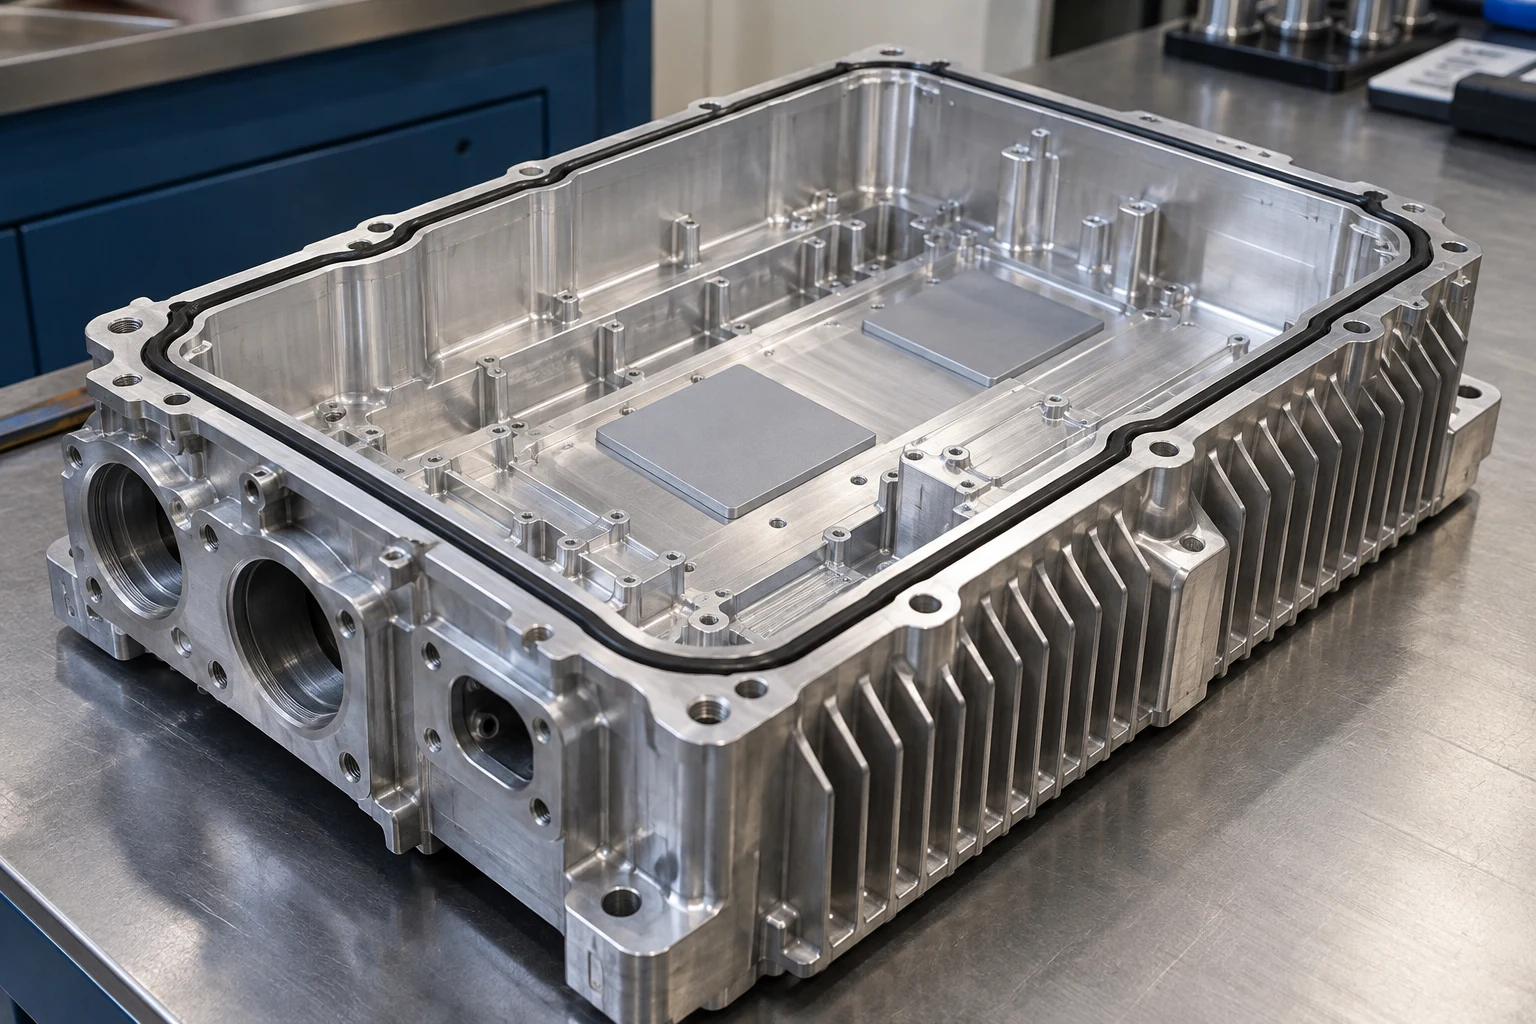
Se combinan funciones térmicas y mecánicas. Una carcasa de inversor puede alojar electrónica y actuar como disipador estructural. Las superficies críticas incluyen contactos térmicos, ubicaciones de conectores, juntas tóricas, puntos de tierra y referencias de montaje.
Son retos parecidos a los de electrónica, pero con mayor densidad de potencia y exposición ambiental. Mecanizar un prototipo de aluminio 6061 permite probar el comportamiento térmico real antes de invertir en moldes de fundición o extrusión.
Materiales para componentes renovables mecanizados
Los materiales abarcan un rango amplio porque las condiciones de servicio son distintas.
| Material | Aplicaciones | Motivo de selección | Principal dificultad |
|---|---|---|---|
| Aluminio 6061 | Placas de batería, controles, solar | Peso, mecanizabilidad, corrosión | Distorsión de paredes, rebabas |
| Aluminio 7075 | Estructuras ligeras resistentes | Mayor resistencia | Tensiones residuales y distorsión |
| Inoxidable 304/316 | Hidrógeno, geotermia, fluidos | Corrosión | Calor, desgaste, endurecimiento por deformación |
| Inoxidable 17-4PH | Válvulas y mecanismos resistentes | Resistencia y corrosión | Condición y tratamiento afectan al corte |
| Acero aleado 4140/4340 | Ejes, acoplamientos, piezas pesadas | Resistencia y fatiga | Estados duros pueden exigir rectificado |
| Titanio | Sistemas corrosivos de altas prestaciones | Corrosión y resistencia/peso | Calor concentrado y desgaste |
| Aleaciones de níquel | Calor o corrosión intensos | Prestaciones en servicio severo | Mecanizado muy exigente |
| Cobre | Componentes eléctricos y térmicos | Conductividad | Rebabas y viruta |
| PEEK/plásticos técnicos | Aisladores, utillajes, piezas especiales | Aislamiento y resistencia química | Calor y movimiento dimensional |
Prestaciones y coste de mecanizado suelen evolucionar en sentidos opuestos. Una aleación más resistente resuelve un problema de servicio y crea otro de fabricación. En titanio y níquel deben controlarse temperatura, vida de herramienta, contacto y ciclo sin perjudicar las propiedades que justificaron el material.
Precisión funcional en energías renovables
No toda dimensión debe ser extremadamente ajustada. Un alojamiento eólico puede tener un agujero crítico y exteriores que solo sujetan protecciones. Una placa de batería exige planitud y ranura precisas, con un contorno tolerante. Un distribuidor necesita roscas y conos de sellado controlados, mientras su perfil exterior importa poco.
El plano debe distinguir dimensiones críticas para la función de referencias y geometría general. Así se reducen costes y se concentra el control donde afecta a la fiabilidad.
Requisitos de sellado según la aplicación
Una ranura de junta tórica depende de anchura, profundidad, compresión, bordes y superficie adecuada. Una junta plana depende más de planitud de brida y zona de contacto. El sellado metal contra metal necesita mayor control porque hay poco material flexible que absorba errores locales.
Los cierres mecánicos pueden exigir condiciones todavía más estrictas: fresado o torneado preparan la forma y rectificado o lapeado producen la superficie final.
Un Ra bajo no garantiza estanqueidad. También deben considerarse ondulación, dirección de marcas, planitud y defectos aislados.
Mecanizado de piezas grandes en renovables
Eólica e hidroelectricidad superan a menudo las dimensiones normales de prototipado. Aparecen cuatro dificultades adicionales: manipulación, rigidez, temperatura e inspección.
Una fundición pesada necesita elevación y amarre planificados. Una carcasa grande cambia con temperatura. Las herramientas largas flexionan. Medir puede resultar tan complejo como mecanizar.
Por eso, la capacidad de mecanizado de piezas grandes no se demuestra solo con el recorrido nominal. Una pieza puede caber en la máquina y seguir siendo inadecuada por falta de sujeción, alcance, rigidez o medios de inspección.
Cuándo aporta valor el mecanizado de cinco ejes
Cinco ejes es útil cuando la geometría mejora al variar la orientación de herramienta: impulsores, piezas de turbina, carcasas multicara, superficies de flujo y algunos elementos hidráulicos.
En un impulsor, los álabes vecinos limitan acceso mientras cada álabe cambia de orientación alrededor del buje. El movimiento simultáneo adapta continuamente el corte y permite herramientas más cortas y rígidas.
Aporta poco a un bloque solar sencillo que puede terminarse en dos sujeciones de tres ejes. La selección debe seguir a la geometría, no al prestigio de la máquina.
Torneado, torneado-fresado y rectificado siguen siendo esenciales
Aunque se destaque cinco ejes, muchas piezas energéticas son rotativas. Ejes, vástagos, casquillos, manguitos, bridas, acoplamientos y racores pertenecen naturalmente al torneado.
El torneado-fresado interesa cuando también hay agujeros cruzados, puertos, planos, chaveteros o detalles fresados. Mantenerlos en una máquina reduce errores entre geometrías.
El rectificado sigue siendo importante en ejes endurecidos, apoyos, diámetros de sellado e interfaces rotativas precisas. Un eje eólico o hidráulico puede pasar más tiempo en torno y rectificadora cilíndrica que en cinco ejes. Elegir el proceso correcto importa más que maximizar la complejidad tecnológica.
Reparación, repuestos e ingeniería inversa
Los activos renovables son sistemas de larga vida. Al envejecer, mantener equipos existentes gana importancia frente a construir instalaciones nuevas. Puede faltar plano, haber desaparecido el proveedor o existir modificaciones de mantenimiento.
El CNC facilita repuestos de bajo volumen, pero la ingeniería inversa debe ir más allá de copiar desgaste. Un apoyo originalmente de 60,00 mm puede medir 59,72 mm después de años. Reproducir esa cifra conservaría el daño en lugar de recuperar el ajuste.
La reconstrucción combina zonas no gastadas, piezas acopladas, planos antiguos, datos CMM, identificación de material y criterio técnico. El objetivo es la geometría funcional original, no la forma producida por el uso.
CNC y sostenibilidad: una visión realista
El mecanizado no es automáticamente sostenible por ser preciso. Es un proceso sustractivo: se retira material como viruta. Un impulsor grande fabricado desde macizo puede generar bastante más sobrante que uno iniciado en forja o preforma.
La mejora depende de elegir inteligentemente la ruta, por ejemplo:
- forja para ejes grandes;
- fundición para carcasas;
- extrusión para perfiles solares o electrónicos constantes;
- aditiva para canales internos muy complejos;
- CNC reservado a interfaces funcionales finales.
Reciclar viruta, prolongar herramientas, optimizar anidado, reducir rechazo y fabricar pequeñas series fiables también mejora el uso de recursos.
En prototipos se puede evitar fabricar un utillaje que quedaría obsoleto tras el primer ensayo. La sostenibilidad consiste en utilizar el mecanizado donde más valor técnico aporta, no en afirmar que no genera desperdicio.
Del prototipo a pequeñas series
Un proyecto de hidrógeno puede comenzar con cinco distribuidores, pasar a veinte de validación y después a cien pilotos. Una batería prueba varios canales. Un fabricante solar puede construir cincuenta sistemas antes de modificar una interfaz por resultados de campo.
El CNC permite estos cambios sin sustituir utillajes caros. La estrategia también madura: un prototipo usa amarre sencillo e inspección manual extensa; cincuenta unidades justifican mordazas específicas y primera pieza; un pedido recurrente de trescientas puede usar utillajes múltiples, palpado, sustitución controlada de herramientas e intervalos de inspección.
Esta progresión convierte prototipado en producción real de pequeñas series.
Primera pieza e inspección durante el proceso
Con materiales caros y ciclos largos, la calidad no debe depender únicamente del control final. La inspección de primera pieza confirma que programa, utillaje, material, herramientas y medición generan el resultado previsto antes de liberar toda la serie.
Los controles durante producción ayudan cuando el desgaste o la temperatura desplazan cotas. Agujeros de cojinete, sellos, apoyos e interfaces de presión pueden medirse periódicamente. Si se acercan al límite, se corrige antes de acumular piezas no conformes.
Según la pieza se utilizan CMM, óptica, alesómetros, micrómetros, rugosidad y palpado en máquina. Lo importante es priorizar características funcionales en lugar de inspeccionarlo todo por igual.
Recomendaciones DFM para piezas renovables
El DFM empieza por la jerarquía funcional. Ajustes, sellos, alineación y presión deben distinguirse de cotas de holgura o forma. Esto permite una ruta y presupuesto realistas.
Los canales estrechos y profundos se evitan salvo necesidad funcional porque aumentan alcance, dificultad de taladrado y evacuación. Los radios interiores deben permitir herramientas rígidas. Hay que contemplar espesor de recubrimiento y especificar si las dimensiones controladas se aplican antes o después.
El material necesita definición completa. «Inoxidable» no basta cuando el servicio exige 316, 17-4PH u otro grado y condición.
Certificados, primera pieza, trazabilidad y registros especiales deben definirse desde la solicitud de oferta.
Ejemplo práctico: eje de aerogenerador
Un eje aleado incorpora varios apoyos de cojinete, brida, chavetero y extremo roscado.
Se desbasta por torneado para establecer la forma principal. Si lo exige la especificación, sigue tratamiento térmico. El torneado de acabado recupera después la geometría cercana al tamaño final.
Brida y chavetero se mecanizan respecto al eje establecido. Los apoyos críticos se rectifican al final para controlar redondez, diámetro y superficie. La inspección considera tanto diámetros individuales como descentramiento y coaxialidad del conjunto.
La geometría parece sencilla; la secuencia hace precisa la pieza.
Ejemplo práctico: distribuidor de hidrógeno verde
Un distribuidor de inoxidable 316 contiene puertos de presión, sensores, válvulas y varios conductos cruzados.
Primero se mecanizan volumen principal y agujeros básicos. Se taladran y roscan los puertos protegiendo los sellos. Después se desbarban y limpian los cruces para que partículas sueltas no afecten a componentes posteriores.
El acabado final se concentra en interfaces de sellado y características funcionales, no en estética exterior. Después del ensayo se mueve un sensor; el siguiente lote se fabrica con CAD revisado sin modificar herramienta de fundición.
Cambiar entre lotes es una de las principales ventajas del CNC para tecnologías renovables en desarrollo.
Ejemplo práctico: placa de refrigeración de batería
Una placa de aluminio incorpora recorridos de refrigerante, puertos, ranura tórica y agujeros de módulo. El arranque intenso precede al establecimiento de la cara final de sellado, permitiendo liberar buena parte de las tensiones.
Después se mecanizan ranura y cara y se inspeccionan planitud y geometría. Si los ensayos térmicos posteriores exigen un canal inaccesible, la siguiente versión puede fabricarse como conjunto brasado o estructura aditiva, conservando CNC para sellos, puertos y montajes.
Así la fabricación apoya la ingeniería en lugar de restringirla.
Ejemplo práctico: alojamiento de cojinete solar
Un alojamiento incluye agujero de cojinete, interfaz de actuador, patrón de tornillos y superficies exteriores. El agujero controla alineación y recibe la mayor atención dimensional. El exterior principalmente estructural admite tolerancias económicas.
Después se aplica protección anticorrosiva adecuada. Si alcanza el ajuste, su espesor forma parte de la sobremedida. Priorizar así reduce costes sin sacrificar fiabilidad.
Elegir proveedor CNC para energías renovables
Debe evaluarse según la pieza, no solo por enumerar renovables entre sus sectores. Los ejes requieren torneado y rectificado; los distribuidores, fresado fiable, desbarbado interno, control de material e inspección. Las placas dependen de planitud, sellos y contactos térmicos. Los impulsores pueden necesitar cinco ejes simultáneos.
En proyectos de prototipos a pequeñas series conviene un proveedor que adapte el proceso al volumen y no trate cada pedido como un prototipo aislado.
En 6CNC puede combinarse torneado, fresado, cinco ejes, torneado-fresado, rectificado, electroerosión por hilo e inspección según componente. Material, documentación y trazabilidad se aplican donde lo requieren plano y servicio.
Conclusiones
Las renovables no constituyen un único mercado de mecanizado. Eólica, seguimiento solar, hidráulica, geotermia, hidrógeno verde, baterías y electrónica crean problemas diferentes. Comparten la necesidad de hardware mecánico que siga funcionando en servicio real.
Un eje eólico necesita geometría rotativa estable; un distribuidor, sellado y conductos limpios; una placa, planitud e interfaces estancas; una válvula geotérmica, material resistente aunque cueste mecanizarlo.
El papel del CNC es aplicar precisión donde la necesita el sistema: terminar una fundición, rectificar tras tratamiento, producir un prototipo sin utillajes o diez repuestos para una instalación de veinte años.
En prototipos y pequeñas series permite seguir cambiando sin comprometerse demasiado pronto con herramientas de producción costosas.
Para componentes eólicos, solares, hidráulicos, geotérmicos, de hidrógeno, baterías o electrónica de potencia, envíe a 6CNC CAD, planos controlados, material, cantidad y requisitos de inspección.
Subir archivos CAD → Solicitar presupuesto CNC para energías renovables
Preguntas frecuentes
¿Cómo se utiliza el CNC en renovables?
Para producir y terminar ejes, alojamientos de cojinete, válvulas, distribuidores, placas de refrigeración, acoplamientos, actuadores, bombas, impulsores, utillajes y otro hardware mecánico preciso.
¿Qué sectores lo utilizan?
Eólica, seguimiento solar, hidroelectricidad, geotermia, hidrógeno verde, almacenamiento de baterías y electrónica de potencia renovable.
¿Se fabrican palas eólicas mediante CNC?
Las palas compuestas suelen producirse con procesos específicos de composites, no por mecanizado convencional. El CNC importa más en ejes, carcasas, bujes, paso y orientación, transmisiones y utillajes.
¿Por qué ayuda al hidrógeno verde?
Sus equipos necesitan distribuidores, válvulas, sensores, compresores y componentes de presión precisos en cantidades pequeñas. Puertos y sellos pueden modificarse entre lotes sin herramientas dedicadas de fundición o moldeo.
¿Qué materiales se utilizan?
Aluminio, aceros al carbono y aleados, inoxidable, titanio, níquel, cobre y plásticos técnicos. La elección depende de corrosión, temperatura, carga, electricidad y peso.
¿Puede utilizarse para placas de batería?
Sí, especialmente en prototipos y bajo volumen con canales accesibles, ranuras, montajes y contactos térmicos. Canales cerrados complejos pueden favorecer brasado, adhesión o fabricación aditiva.
¿Por qué se rectifican ejes eólicos e hidráulicos?
Para controlar mejor diámetro, redondez, cilindricidad y superficie de apoyos después del torneado y tratamiento térmico.
¿Todas las piezas requieren tolerancias estrechas?
No. Deben concentrarse en cojinetes, sellos, presión, rotación y alineación. Muchas superficies estructurales admiten tolerancias económicas.
¿Pueden reconstruirse componentes antiguos?
Sí, recuperando la geometría funcional original en lugar de copiar dimensiones desgastadas.
¿Son necesarios cinco ejes?
Solo para determinadas geometrías. Impulsores, turbinas, flujos complejos y piezas multicara pueden aprovecharlos. Ejes, bridas, válvulas y muchas carcasas se producen mejor por torneado o tres ejes.
¿Sirve para prototipos y pequeñas series?
Sí. La misma pieza pasa de pocas muestras a decenas o cientos mientras maduran utillajes, inspección y control de herramientas.
¿Qué debo enviar para solicitar presupuesto?
CAD 3D, plano controlado, material y condición exactos, cantidad, tratamiento superficial, tolerancias críticas, GD&T, inspección y cualquier requisito de certificación o trazabilidad.

