

Energieanlagen stellen besondere Anforderungen an bearbeitete Bauteile. Die Welle einer Windkraftanlage, ein Wasserstoffverteiler, ein Lagergehäuse im Wasserkraftwerk, ein Geothermieventil und eine Batteriekühlplatte gehören zwar zur selben übergeordneten Branche. Ihre Einsatzbedingungen und damit ihre Fertigung können jedoch grundverschieden sein. Wie Werkstoffe, Dichtstellen und Prüfung die Prozessfolge bestimmen, erläutert unser Leitfaden zur CNC-Bearbeitung für erneuerbare Energien.
Manche Komponenten arbeiten unter hohem Druck oder mit korrosiven Medien. Andere müssen über große Längen eine Wellenfluchtung erhalten, dauernde Wechselbelastungen aufnehmen oder nach vielen Betriebsjahren noch zuverlässig abdichten. Maßhaltigkeit ist deshalb nur ein Teil der Anforderung. Werkstoffzustand, Oberflächengüte, Rundlauf, innere Sauberkeit, Korrosionsbeständigkeit, Dokumentation und Rückverfolgbarkeit können ebenso wichtig sein.
CNC-Bearbeitung ist in diesem Umfeld sowohl ein eigenständiges Fertigungsverfahren als auch die Präzisionsbearbeitung nach Gießen, Schmieden, Schweißen oder additiver Fertigung. Sie eignet sich außerdem für Prototypen, technische Validierung, Ersatzteile und kleine Serien, bei denen besondere Serienwerkzeuge wirtschaftlich kaum sinnvoll wären.
Die entscheidende Frage lautet daher, wie die Bearbeitung an der tatsächlichen Funktion des Bauteils ausgerichtet werden sollte.
Warum CNC-Bearbeitung für Energieanlagen wichtig ist
Energietechnische Komponenten bleiben häufig wesentlich länger im Einsatz als Konsumprodukte. Ein ausgefallenes Windkraft-Lagergehäuse, ein undichtes Wasserstoffventil oder eine verschlissene Wasserkraftwelle können Stillstandskosten verursachen, die den Teilepreis weit übersteigen. Die Bearbeitungsstrategie richtet sich deshalb nach funktionalen Schnittstellen und nicht allein nach allgemeinen Maßtoleranzen.
Ein gegossenes Pumpengehäuse besitzt bereits seine Grundform. Lagerbohrungen, Montageflächen, Dichtsitze und Gewindeanschlüsse müssen dennoch gezielt bearbeitet werden. Eine geschmiedete Welle kann die erforderlichen mechanischen Eigenschaften bereits mitbringen; Lagerzapfen, Passfedernuten, Schultern und Flanschflächen müssen jedoch auf eine einheitliche Drehachse bezogen fertigbearbeitet werden. Werden nur wenige Teile benötigt und ändert sich die Konstruktion noch, kann die Fertigung aus Vollmaterial wirtschaftlicher sein.
Diese Kombination aus Präzision und Flexibilität erklärt den Einsatz in Windenergie, Öl und Gas, Wasserstoff, Wasserkraft, Geothermie, konventionellen Kraftwerken, Solarnachführung und Energiespeicherung.
CNC-Bearbeitung für Windenergie
Windkraftteile sind wegen ihrer Größe, Lebensdauer und rotierenden Funktion anspruchsvoll. Hauptwellen, Getriebe- und Lagergehäuse, Naben, Blattverstell- und Azimutkomponenten, Kupplungen und Hydraulikteile benötigen bearbeitete Schnittstellen, auch wenn der Rohling gegossen oder geschmiedet ist.
Ein großes Getriebegehäuse zeigt, warum schon die Größe schwierig werden kann. Mehrere Lagerbohrungen müssen über ein schweres Gussteil hinweg korrekt positioniert und ausgerichtet bleiben. Maschinenverfahrwege, Hebekapazität, Vorrichtungssteifigkeit, thermische Stabilität und Prüfbarkeit gehören zum Prozess. Es geht nicht nur um den Durchmesser einer Bohrung, sondern um die Beziehungen mehrerer Bohrungen nach umfangreichem Materialabtrag.
Hauptwellen erfordern eine andere Kette: Schruppdrehen, gegebenenfalls Wärmebehandlung, Fertigdrehen, Fräsen von Nuten oder Flanschmerkmalen und abschließend Rundschleifen kritischer Lagerzapfen. Die Wärmebehandlung kann das Werkstück verziehen. Fertigdrehen stellt die Geometrie vor dem Schleifen wieder her. Die Endprüfung betrachtet Durchmesser, Rundlauf, Koaxialität und Oberflächen bezogen auf den festgelegten Wellenbezug.
Ein optisch einfaches Teil kann dadurch schwieriger herzustellen sein als eine komplexe Fünfachsgeometrie. Zylinder und Schultern wirken einfach; eine lange Drehachse über mehrere Fertigungsstufen zu beherrschen verlangt jedoch Abstützung, Bezugskontrolle und Prüfung.
Auch Instandhaltung erzeugt Bedarf. Nach vielen Betriebsjahren sind Originalteile manchmal nicht mehr lieferbar. CNC-Bearbeitung ermöglicht dann die Nachfertigung veralteter Wellen, Buchsen, Gehäuse und Reparaturteile in sehr kleinen Mengen.
CNC-Bearbeitung für Öl- und Gasanlagen
Hier bestimmen häufig Druck, Korrosion, Abdichtung, Gewindequalität und innere Strömungswege die Anforderungen. Ventilgehäuse, Verteiler, Druckgehäuse, Flansche, Spindeln, Verbinder, Pumpen-, Verdichter- und Bohrkomponenten arbeiten unter Bedingungen, bei denen kleine Fehler wichtiger sind als äußere Bearbeitungsspuren.
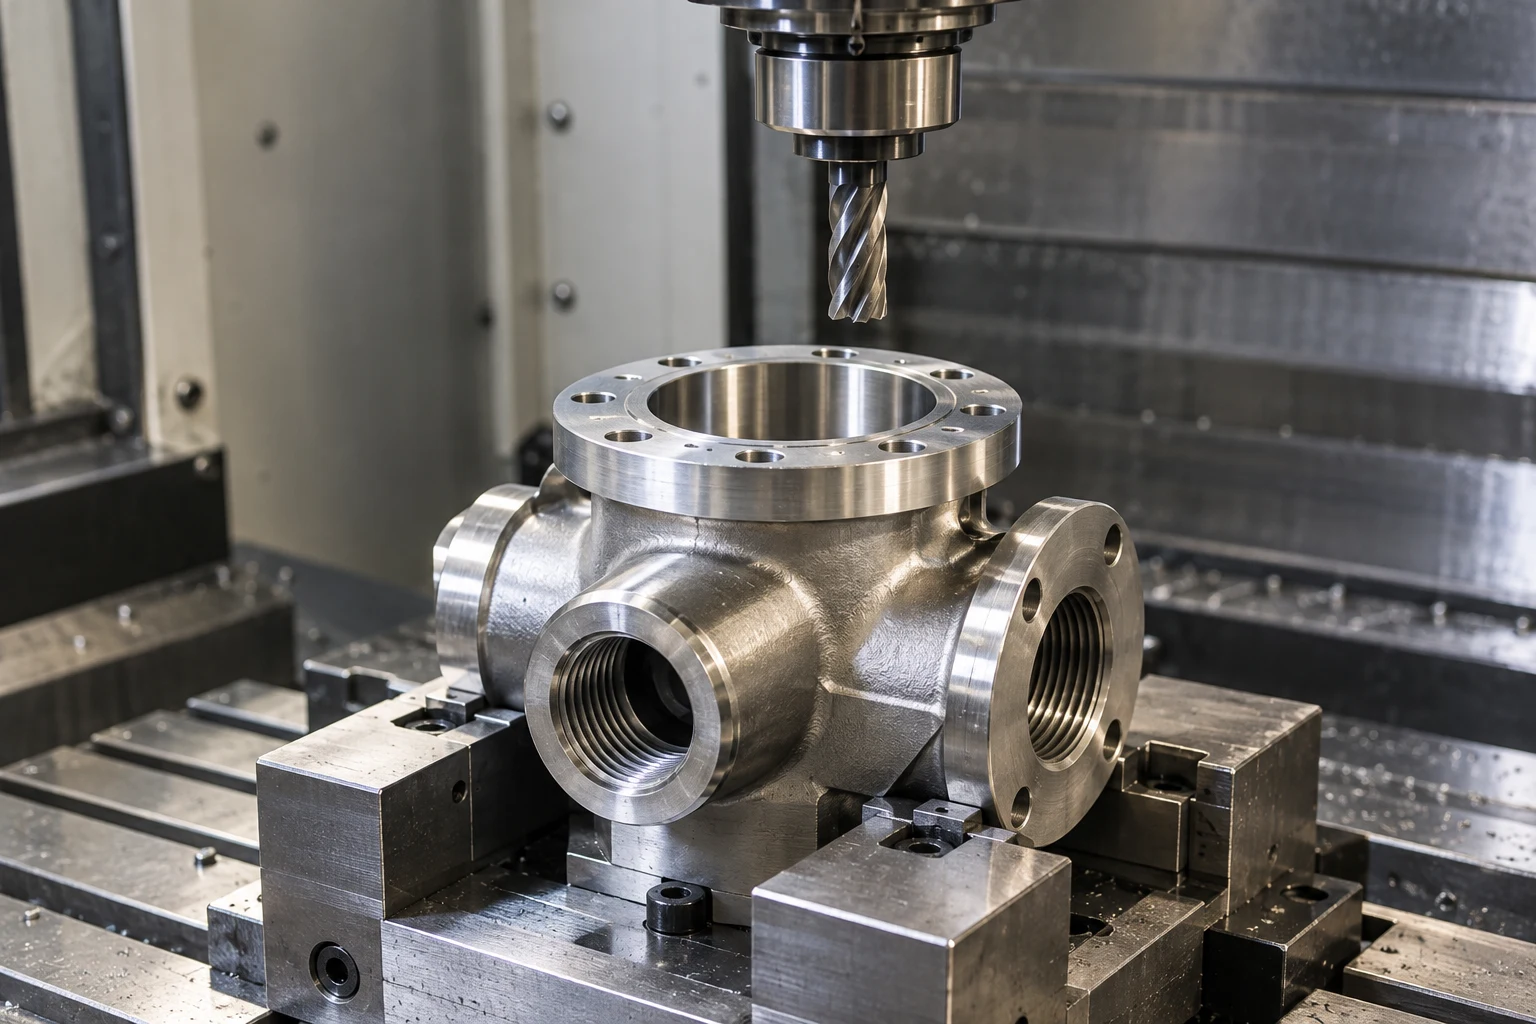
Ein Ventilgehäuse kann wie ein gewöhnlicher Block aussehen, innen aber kreuzende Kanäle, Gewindeanschlüsse, Sitze, Bohrungen und Flanschübergänge enthalten. Außenmaße sind oft weniger kritisch als Sitzkonzentrizität, Bohrungslage, Gewindeform und Dichtgeometrie.
Eine zweckmäßige Folge schruppt zuerst Außenkontur und Hauptkanäle mit Aufmaß an Sitz und Flansch. Danach werden Anschlüsse gebohrt und Gewinde hergestellt, innere Kreuzungen entgratet und schließlich Sitz und Flanschflächen unter geringerer Belastung fertigbearbeitet. Die wertvollsten Funktionsflächen werden so von den schwersten Schnittoperationen getrennt.
Warum Dichtflächen mehr brauchen als einen niedrigen Ra-Wert
Eine O-Ring-Nut, Flachdichtung, metallische Sitzpaarung und Gleitringdichtung verlangen unterschiedliche Oberflächen. Bei O-Ringen zählen Nutgeometrie, Verpressung, Kanten und das Vermeiden von Leckpfaden. Bei Flanschdichtungen sind Ebenheit und Kontaktbild besonders wichtig. Metallische Dichtungen können engere lokale Geometrieanforderungen haben, weil weniger nachgiebiges Material Fehler ausgleicht.
Gleitringdichtflächen können noch anspruchsvoller sein. Fräsen oder Drehen erzeugt je nach Konstruktion nur die Vorform; Schleifen oder Läppen stellt anschließend die geforderte Ebenheit und Oberfläche her.
Die pauschale Angabe „Ra 0,8“ ersetzt daher kein Verständnis des Dichtsystems. Welligkeit, Ebenheit, Werkzeugspurenrichtung und einzelne Oberflächenfehler können ebenso wichtig sein wie der arithmetische Rauheitswert.
Qualität innerer Kanäle
Der kritische Fehler kann im Inneren liegen. An der Kreuzung zweier Bohrungen bleibt möglicherweise ein Grat zurück, obwohl außen alles korrekt aussieht. Er kann sich später lösen, Durchfluss behindern, ein nachgelagertes Ventil verunreinigen oder eine Dichtung beschädigen. Innenentgraten gehört deshalb in die Prozessplanung und nicht erst zur abschließenden Sichtkontrolle.
CNC-Bearbeitung für Wasserstoff- und Brennstoffzellensysteme
Wasserstoffkomponenten teilen Druck- und Dichtanforderungen mit anderen Fluidsystemen; Werkstoffverträglichkeit und Sauberkeit sind jedoch besonders wichtig.
Typische Teile sind Verteiler, Regler, Ventilgehäuse, Verdichterkomponenten, Sensorgehäuse, Prüfaufnahmen und Brennstoffzellen-Träger. Ein kompakter Verteiler kann mehrere Druckanschlüsse, Sensorverbindungen, Ventilschnittstellen und Innenkanäle vereinen.
Schwierig ist nicht jede einzelne Bohrung. Entscheidend sind Lagebeziehungen, Gewindequalität, gratfreie Kanalüberschneidungen, geschützte Dichtflächen und innere Sauberkeit.
Kleinserien sind besonders nützlich während der Entwicklung. Ein Wasserstoff-Prüfprogramm kann mit zwanzig Edelstahlverteilern beginnen. Nach Versuchen wird vielleicht ein Sensoranschluss versetzt oder eine Ventilschnittstelle verändert. Die nächste CNC-Charge nutzt das geänderte CAD-Modell ohne neue Guss- oder Formwerkzeuge.
Das passt zu frühen Energiesystemen, die häufig schrittweise weiterentwickelt werden, statt sofort in Großserie zu gehen.
CNC-Bearbeitung für Wasserkraftanlagen
Wasserkraft kombiniert große Komponenten, lange Betriebszeiten, Wasserkontakt und hohen Instandhaltungsbedarf.
Turbinenwellen, Buchsen, Lagerteile, Leitschaufelkomponenten, Ventilhardware, Gehäuse und Schützmechanismen können jahrzehntelang arbeiten. Reparatur und Aufarbeitung sind deshalb fast ebenso wichtig wie Neuteile.
Lange Wellen benötigen kontrolliertes Drehen und Abstützung gegen Eigengewicht und Schnittkräfte. Lager- und Dichtbereiche werden gegebenenfalls anschließend geschliffen. Große Gehäuse können Ausrichtbohren oder die koordinierte Bearbeitung weit auseinanderliegender Lagersitze erfordern.
Hier zeigt sich auch der Nutzen der Vor-Ort- beziehungsweise In-situ-Bearbeitung. Manche Komponenten sind zu groß, schwer oder teuer auszubauen. Mobile Anlagen ermöglichen Flanschplandrehen, Zapfenaufarbeitung, Ausrichtbohren oder Reparatur großer Bohrungen am Einbauort.
Lässt sich ein Teil ausbauen, sind kontrollierte Werkstattbearbeitung und Prüfung weiterhin vorteilhaft. Vor-Ort-Verfahren sind jedoch für die Energieinstandhaltung bedeutsam, weil Transport und Demontage die eigentlichen Reparaturkosten übersteigen können.
CNC-Bearbeitung für konventionelle Kraftwerke
Kraftwerkskomponenten verbinden oft Wärme, Rotation, Verschleiß und lange Laufzeiten. Wellen, Pumpenteile, Turbinenkomponenten, Kupplungen, Lagergehäuse und Ventile durchlaufen deshalb häufig mehrere Verfahren.
Eine Welle wird gedreht, bei Bedarf wärmebehandelt, fertiggedreht und geschliffen. Ein Ventilteil mit Drehdurchmessern, Radialanschlüssen, Gewinden und Schlüsselflächen kann auf einer Drehfräsmaschine effizienter entstehen als durch Wechsel zwischen separater Dreh- und Fräsmaschine.
Energietechnische Fertigung ist häufig eine Prozesskette. Drehen erzeugt die Grundform, Fräsen die außeraxialen Merkmale, Schleifen die endgültigen Lager- oder Dichtflächen. Drahterodieren kann schmale gehärtete Merkmale herstellen. Jedes Merkmal sollte dem dafür geeigneten Verfahren zugeordnet werden.
CNC-Bearbeitung für unterstützende Nukleartechnik
Nuklearbezogene Projekte bringen zusätzliche Dokumentationsanforderungen mit. Nicht jedes dort verwendete Teil ist sicherheitskritisch. Dennoch können strenge Materialrückverfolgbarkeit, Revisionskontrolle, Prüfaufzeichnungen und Prozessdokumentation verlangt werden. Ein maßlich korrektes Teil kann ohne vorgeschriebenes Zeugnis oder Rückverfolgbarkeitsnachweis unbrauchbar sein.
Diese Anforderungen beeinflussen bereits die Anfragebearbeitung. Materialzeugnisse, Erstmusterprüfung, besondere Prüfberichte oder kontrollierte Prozessaufzeichnungen müssen vor Produktionsbeginn feststehen und dürfen nicht erst danach angefordert werden.
Qualitätsunterlagen sind hier Teil des Lieferumfangs und keine nachträgliche Verwaltungsaufgabe.
CNC-Bearbeitung für Solaranlagen
Im Photovoltaikmodul selbst wird deutlich weniger Präzisionszerspanung benötigt als in den umgebenden Mechanismen. Nachführsysteme, Aktuatoren, Antriebsteile, Motorhalter, Lagergehäuse, Sensorhalter und Produktionsvorrichtungen sind typische CNC-Anwendungen.
Das Lagergehäuse eines Solartrackers kann eine präzise Wellenbohrung benötigen, während außen allgemeine Toleranzen genügen. Langjähriger Außeneinsatz verlangt außerdem geeigneten Oberflächenschutz.
Stahlteile können beschichtet oder galvanisch behandelt, Aluminiumgehäuse eloxiert werden. Beeinflusst die Schicht eine Lagerpassung oder Positionierfläche, muss die Zeichnung klarstellen, ob das Maß vor oder nach der Behandlung gilt.
Die Lagerbohrung bestimmt Bewegung und Verschleiß, viele Außenmaße nur Montagefreiräume. Dieselbe enge Toleranz überall erhöht Kosten für Bearbeitung und Prüfung, ohne die Funktion zu verbessern.
CNC-Bearbeitung für Energiespeicher
In Batterieentwicklung, thermischen Versuchen und spezialisierten Kleinserien wird CNC-Bearbeitung zunehmend für Kühlplatten, Modulgehäuse, Wärmeverteiler, Strukturplatten, Stromschienenaufnahmen und Prüfhardware eingesetzt.
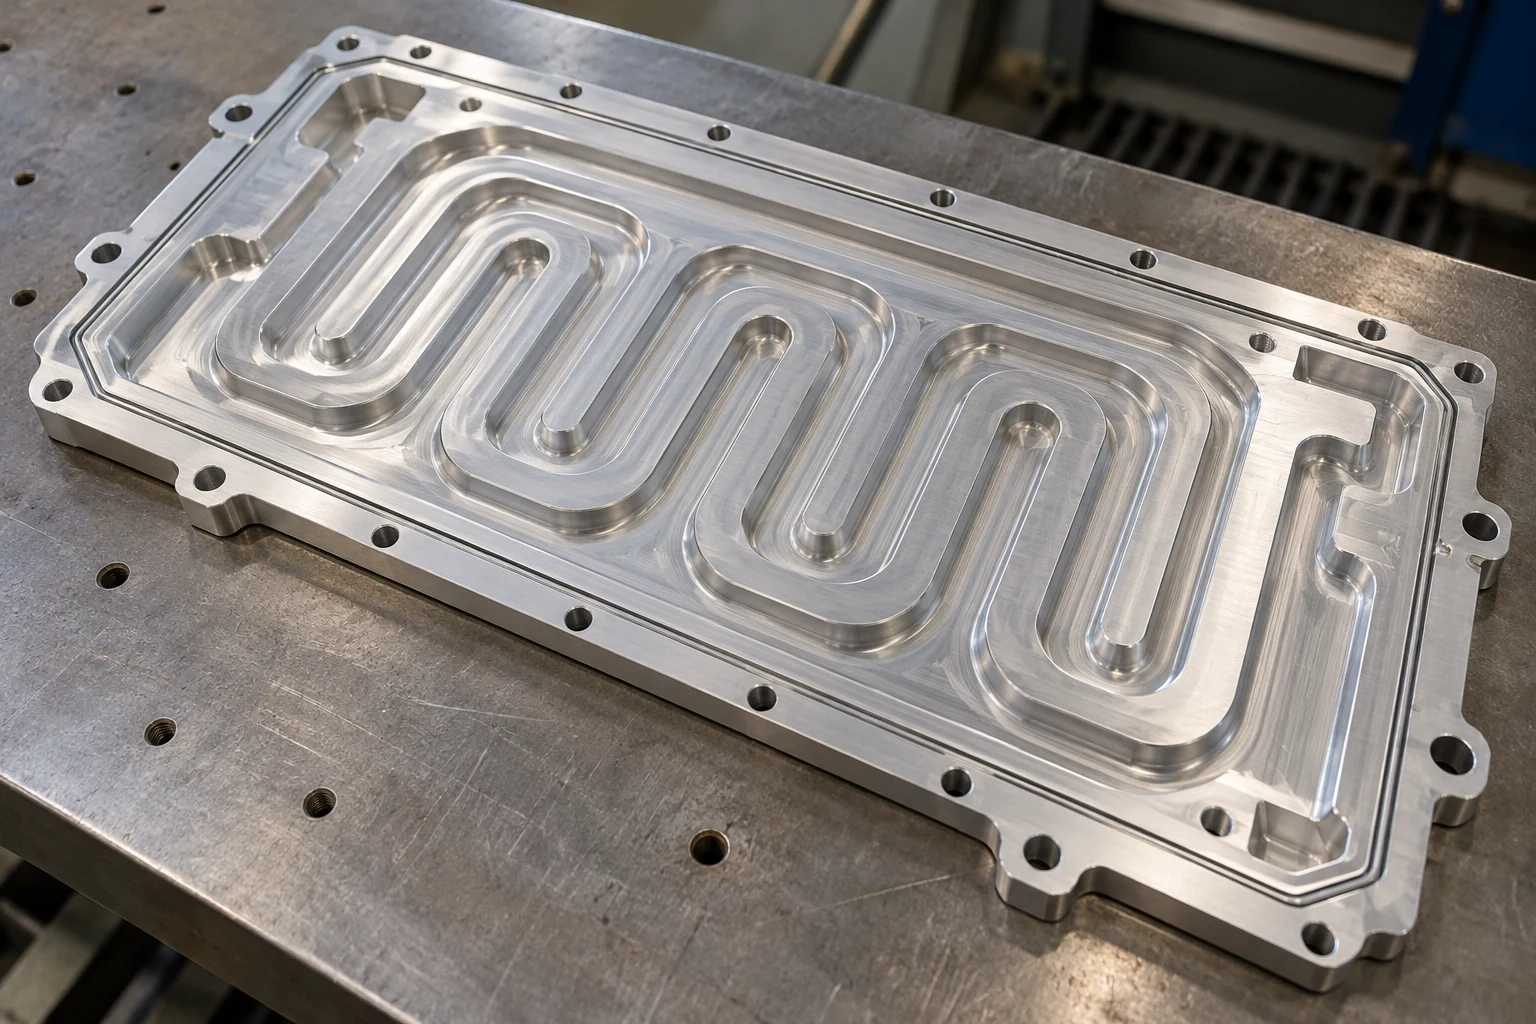
Eine Aluminium-Batteriekühlplatte verbindet Kühlkanäle, O-Ring-Nut, Anschlüsse und Montagebohrungen. Die Grundgeometrie wird zunächst geschruppt. Die Dichtfläche bleibt für einen späteren Schlichtschnitt, nachdem sich der Großteil der durch schweren Materialabtrag verursachten Spannungen gelöst hat.
Vor der Montage werden Ebenheit und Nutgeometrie geprüft. Werden innere Strömungswege für direkte Zerspanung zu komplex, können hartgelötete Konstruktionen, geklebte Platten oder additive Fertigung geeigneter sein.
Es geht darum, CNC dort zu nutzen, wo Präzision, Flexibilität und Kosten zusammenpassen, statt jede Kühlgeometrie in dieses Verfahren zu zwingen.
CNC-Bearbeitung für Geothermie
Geothermische Systeme arbeiten mit Wärme, Druck, mineralhaltigen Flüssigkeiten und möglicherweise stark korrosiven Medien. Pumpen, Ventile, Flansche, Bohrkomponenten, Dichtteile und Sensorgehäuse verwenden deshalb gegebenenfalls Edelstahl, Nickellegierungen oder andere nach Einsatzleistung ausgewählte Werkstoffe.
Daraus entsteht ein Zielkonflikt: Die im Betrieb beständigen Materialien sind oft nicht die produktivsten in der Werkstatt.
316-Edelstahl wird langsamer zerspant als Aluminium. Titan bietet hohe Korrosionsbeständigkeit, konzentriert aber Wärme an der Schneide. Nickellegierungen können schwere Umgebungen tolerieren, verursachen jedoch hohe Schnittkräfte, Kaltverfestigung und schnellen Werkzeugverschleiß.
Eine professionelle Strategie geht vom vorgeschriebenen Werkstoff aus und entwickelt den Prozess darum herum. Eine leichter zerspanbare Legierung sollte nur vorgeschlagen werden, wenn die verantwortliche Konstruktion die Substitution technisch bestätigt.
Häufige CNC-Bauteile in der Energietechnik
Viele Bauteilfamilien treten in mehreren Energiesektoren auf. Warum sie schwierig sind, hängt jedoch von ihrer Anwendung ab.
| Bauteil | Typische Energieanwendungen | Verfahren | Zentrale Fertigungsanforderung |
|---|---|---|---|
| Wellen | Wind, Wasser, Kraftwerke | Drehen, Fräsen, Schleifen | Rundlauf, Koaxialität, Zapfenoberfläche |
| Ventilgehäuse | Öl und Gas, Wasserstoff, Geothermie | Fräsen, Bohren, Ausdrehen | Druckschnittstellen und Abdichtung |
| Verteiler | Wasserstoff, Öl und Gas, Prüfstände | Fräsen, Tiefbohren | Anschlusslage, Innengrate, Sauberkeit |
| Lagergehäuse | Wind, Wasser, Turbinen | Fräsen, Ausdrehen | Bohrungslage und Fluchtung |
| Flansche | Öl und Gas, Wasser, Geothermie | Drehen, Fräsen | Ebenheit und Dichtfläche |
| Pumpenteile | Wasser, Geothermie, Öl und Gas | Fräsen, Drehen | Verschleiß, Korrosion, Passungen |
| Laufräder | Pumpen, Verdichter, Kraftsysteme | Fünfachsfräsen | Schaufelgeometrie und Werkzeugzugang |
| Kupplungen | Wind, Wasser, Kraftwerke | Drehen, Fräsen | Konzentrizität und Passung |
| Kühlplatten | Batterien, Energiespeicherung | Fräsen, Bohren | Ebenheit, Dichtung, Kanäle |
| Reparaturteile | Wasser, Wind, ältere Kraftwerke | Drehen, Fräsen, Schleifen | Ursprüngliche Funktion verschlissener Teile wiederherstellen |
Werkstoffe für energietechnische CNC-Teile
Die Auswahl sollte vom tatsächlichen Einsatz und nicht von der bequemsten Bearbeitung ausgehen.
Kohlenstoff- und legierte Stähle wie 1045, 4140 und 4340 werden für Wellen, Kupplungen und schwere Strukturen verwendet, wenn Steifigkeit, Festigkeit und Verschleißbeständigkeit zählen. Wärmebehandlung kann die Eigenschaften deutlich verbessern, beeinflusst jedoch die Bearbeitungsfolge: Kritische Flächen müssen danach gegebenenfalls nachbearbeitet oder geschliffen werden.
Edelstähle wie 304, 316 und 17-4PH sind in Ventilen, Pumpen, Verteilern und Fluidsystemen verbreitet. 316 ist für Korrosionsanforderungen interessant, 17-4PH für höhere Festigkeit. Gegenüber Aluminium verlangen sie mehr Kontrolle über Schnittkräfte, Wärme und Werkzeugverschleiß.
Aluminiumlegierungen wie 6061 und 7075 erscheinen häufiger in Steuerungen, Energiespeichern, Elektronikgehäusen, leichten Strukturen und Prüfhardware. Sie sind effizient zerspanbar, ersetzen aber bei dominierenden Druck-, Verschleiß- oder Temperaturanforderungen nicht automatisch Stahl oder Edelstahl.
Titan und Nickellegierungen werden gezielter eingesetzt. Korrosions-, Temperatur- oder Festigkeitsvorteile können die höheren Material- und Bearbeitungskosten rechtfertigen. Der Prozess muss diese Kosten beherrschen, ohne die Eigenschaften zu beeinträchtigen, wegen derer der Werkstoff gewählt wurde.
Kupfer und Kupferlegierungen sind für elektrische und thermische Bauteile wertvoll. Ihre Duktilität kann jedoch Grate und Spanprobleme verursachen; scharfe Werkzeuge und geeignete Schnittwerte sind erforderlich.
Großteilbearbeitung verändert den Prozess
Mit zunehmender Größe hängt Toleranzkontrolle stärker vom gesamten Fertigungssystem ab als von der nominellen Genauigkeit der CNC-Maschine.
Ein großes Stahlgehäuse verändert seine Maße mit der Temperatur. Eine lange Welle kann durch Eigengewicht durchhängen. Falsches Spannen kann ein schweres Gussteil verformen. Hinzu kommen geplantes Heben, Anschlagen und Prüfen.
Auch das Messsystem muss zu Größe und Toleranz passen. Ein hochpräziser Lagersitz bringt wenig, wenn seine Lage zur umgebenden Bezugsstruktur nicht nachgewiesen werden kann.
Große Energiekomponenten müssen daher vor Produktionsbeginn als zusammenhängendes Bearbeitungs- und Prüfproblem bewertet werden.
Dreiachsfräsen, Fünfachsfräsen, Drehen, Drehfräsen, Schleifen und EDM
Das Verfahren folgt der Geometrie. Eine Welle passt zum Drehen, ein Verteiler zum Fräsen und Bohren, ein Laufrad zu fünf Achsen. Ein Drehteil mit Radialanschlüssen kann vom Drehfräsen profitieren. Gehärtete Lagerzapfen brauchen gegebenenfalls Schleifen, schmale Konturen in gehärtetem leitfähigem Material Drahterodieren.
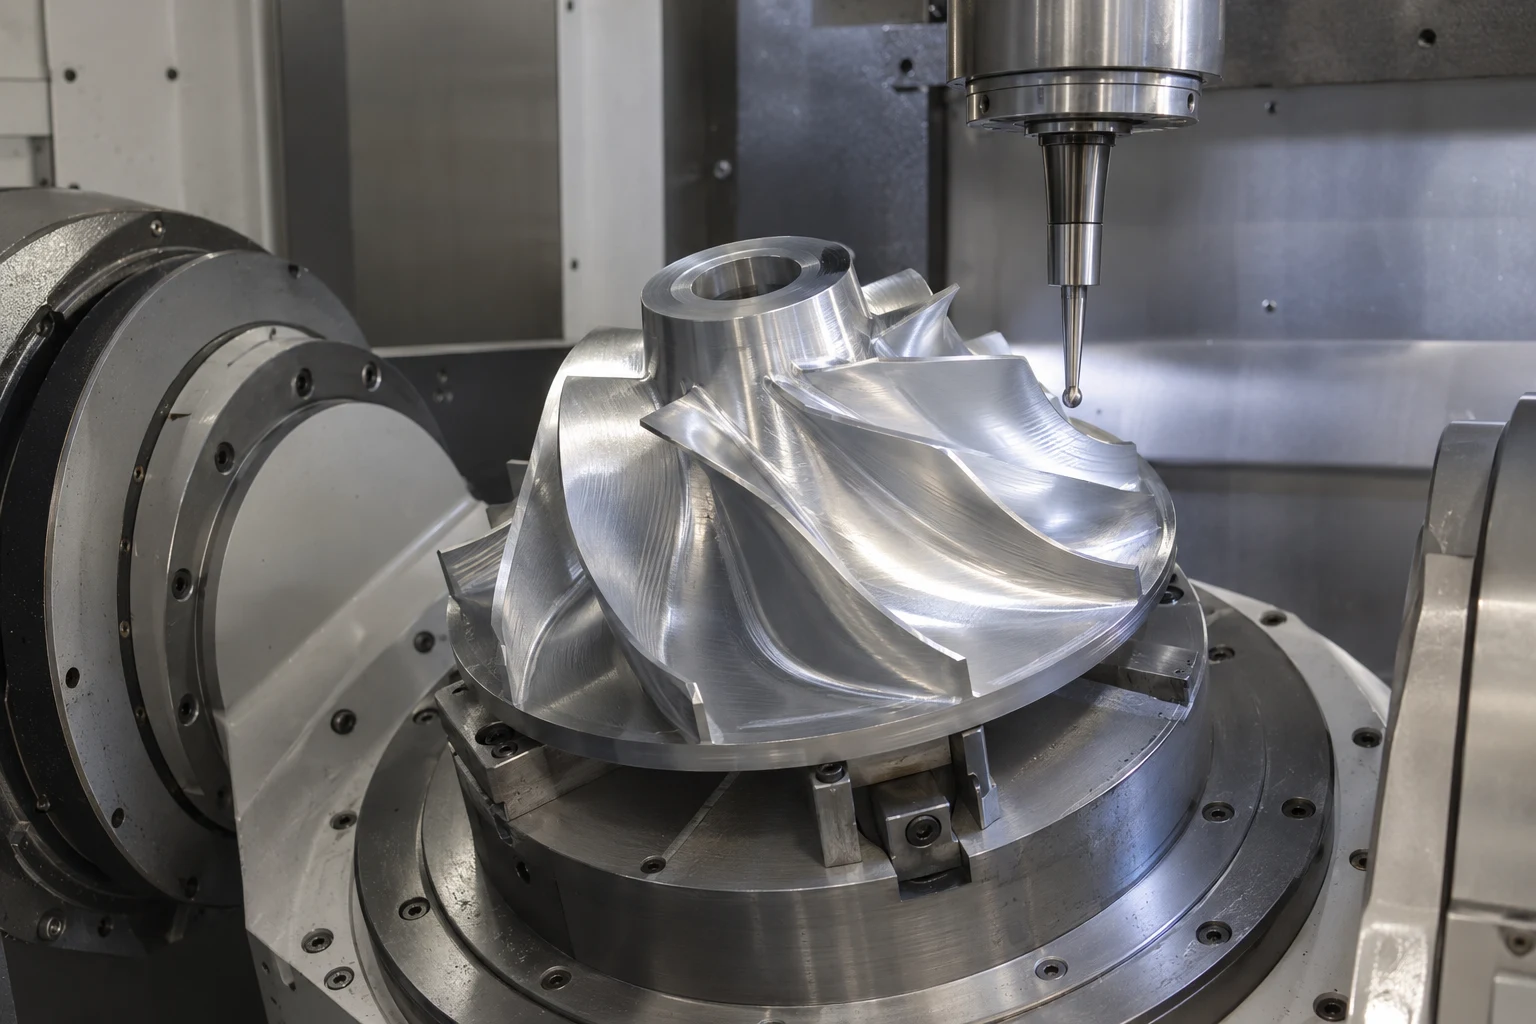
Fünfachsbearbeitung ist deshalb nicht grundsätzlich besser. Sie hilft bei begrenztem Werkzeugzugang, mehreren Bearbeitungsrichtungen oder komplexen Flächen, deren Bearbeitung wechselnde Werkzeugorientierungen verlangt.
Bei einem Laufrad begrenzen benachbarte Schaufeln den Zugang, während sich die Schaufeln um die Nabe verwinden. Simultane Fünfachsbewegung passt die Orientierung im Schaufelkanal an, reduziert gegebenenfalls die Werkzeuglänge und erhält einen günstigeren Schnittwinkel.
Bei einem einfachen Flansch, der sich in einer Aufspannung drehen lässt, bringt dieselbe Technik kaum Nutzen.
Reparatur und Reverse Engineering: Funktion statt Verschleiß nachbilden
Eine wichtige CNC-Aufgabe ist die Ersatzteilfertigung für jahrzehntealte Anlagen. Manchmal existiert eine Originalzeichnung, manchmal nicht.
Ohne brauchbare Zeichnung können Koordinatenmessung, Mikrometer, Innenmessgeräte, 3D-Scan, Werkstoffidentifikation und CAD-Rekonstruktion helfen. Ein verschlissenes Teil darf aber nicht einfach kopiert werden.
War eine Buchsenbohrung ursprünglich 50,00 mm groß und ist auf 50,35 mm verschlissen, würde die Kopie des gemessenen Werts den Fehlerzustand reproduzieren statt die Passung wiederherzustellen.
Die Rekonstruktion muss deshalb unterscheiden zwischen:
- ursprünglicher Funktionsgeometrie;
- Verschleiß;
- Verformung;
- Reparaturänderungen;
- absichtlich vorgesehenem Spiel.
Unverschlissene Bezugsflächen, Gegenstücke, Montageabmessungen, alte Zeichnungen und technisches Verständnis helfen, die ursprüngliche Konstruktionsabsicht zurückzugewinnen. Die Wiederherstellung der Funktion statt der Verschleißgeometrie unterscheidet echtes Reverse Engineering vom bloßen Kopieren.
Vom Prototyp zur Kleinserie
Energieentwicklung führt selten direkt vom Einzelprototyp in die Massenproduktion. Ein Wasserstoffprojekt benötigt vielleicht fünf erste Ventilgehäuse, zwanzig Validierungsverteiler und hundert Pilotserienteile. Ein Batterieprogramm erprobt mehrere Kühlkanäle, bevor die Endversion feststeht. Spezielle Industrieanlagen bleiben möglicherweise bei wenigen Hundert Teilen pro Jahr.
CNC passt dazu, weil Änderungen zwischen Chargen keine neuen aufwendigen Formwerkzeuge erfordern.
Mit der Menge reift der Prozess. Ein erster Prototyp nutzt einfache Spannung und umfangreiche manuelle Prüfung. Eine Fünfzigerserie rechtfertigt spezielle weiche Backen, Erstmusterprüfung und geplante Kontrollen kritischer Maße. Wiederholaufträge können Werkzeugstandzeitgrenzen, Messtaster, wiederverwendbare Vorrichtungen und dokumentierte Prüfintervalle nutzen.
Das CAD-Modell kann gleich bleiben, während die Fertigung zunehmend auf Serie ausgerichtet wird.
Erstmusterprüfung und prozessbegleitende Kontrolle
Teures Material und lange Bearbeitungszeiten machen es kostspielig, Fehler erst nach Abschluss der ganzen Charge festzustellen.
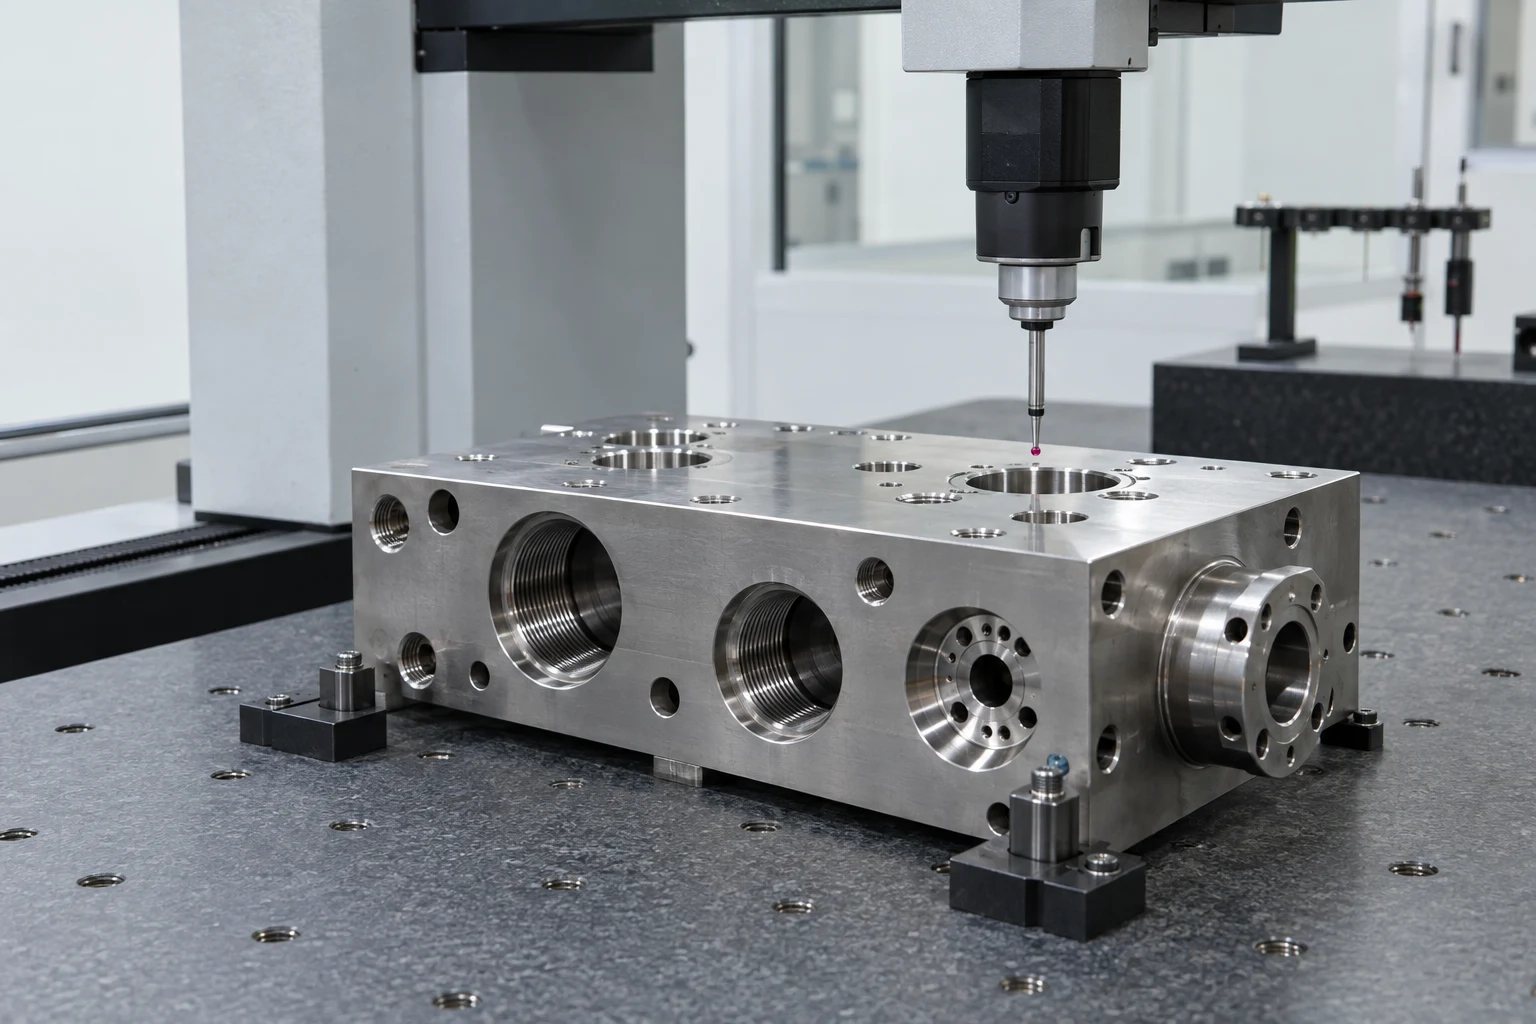
Die Erstmusterprüfung schafft einen frühen Kontrollpunkt. Das erste fertige Teil kann bestätigen, dass Programm, Vorrichtung, Material, Werkzeuge und Messverfahren zusammenpassen, bevor die restliche Bestellung freigegeben wird.
Prozessbegleitende Messungen eignen sich für werkzeugverschleiß- oder driftanfällige Merkmale. Die Lagerbohrung einer Hundertstückserie könnte regelmäßig gemessen werden. Nähert sich die Messwertfolge einer Toleranzgrenze, lassen sich Werkzeug und Korrektur prüfen, bevor Ausschuss entsteht.
Nicht jedes Maß braucht dieselbe Aufmerksamkeit. Vorrang haben Merkmale für Abdichtung, Fluchtung, Lagerpassungen, Druckschnittstellen, Rotation und Montage.
Rückverfolgbarkeit und Dokumentation
Manche Projekte verlangen neben dem Teil eine umfangreiche Fertigungsakte: Materialzeugnisse, Schmelzennummern, Chargenrückverfolgbarkeit, Erstmuster- und Maßberichte, Konformitätsbescheinigungen, Beschichtungsnachweise und revisionsgeführte Prozessunterlagen.
Diese Anforderungen gehören in die Anfrage. Wird vollständige Rückverfolgbarkeit erst nach Produktionsbeginn verlangt, lassen sich notwendige Nachweise möglicherweise nicht mehr zuverlässig rekonstruieren.
Dokumentation sollte wie jede Maßanforderung festgelegt werden, bevor die Fertigungsroute abgeschlossen wird.
DFM-Grundsätze für Energiekomponenten
Gutes DFM bedeutet nicht, jedes Teil grundsätzlich zu vereinfachen. Viele schwierige Merkmale haben berechtigte Funktionen. Entscheidend ist die Trennung notwendiger Komplexität von Aufwand ohne Leistungsgewinn.
Zuerst sind funktionskritische Maße zu bestimmen. Lagerpassungen, Dichtflächen, Druckbohrungen, Wellenzapfen und Ausrichtmerkmale können enge Toleranzen benötigen, während Außenmaße nur Montagefreiräume sichern. Diese Unterscheidung verändert Bearbeitungszeit, Prüfaufwand und Angebot erheblich.
Tiefe schmale Taschen und Kanäle erhöhen Werkzeugauskragung und erschweren die Spanabfuhr. Innenradien sollten so groß sein, wie die Funktion zulässt, damit steifere Fräser eingesetzt werden können. Schichtdicken sind an Präzisionspassungen einzuplanen; die Zeichnung muss Maße vor oder nach Beschichten eindeutig unterscheiden.
Auch der Werkstoff braucht eine vollständige Spezifikation. „Edelstahl“ genügt für anspruchsvolle Energieteile selten. Qualität, Zustand, Wärmebehandlung und erforderliche Zeugnisse müssen ausdrücklich genannt sein.
Messanforderungen sind früh festzulegen. Koordinatenmessberichte, FAI, Rauheitsmessung oder Chargennachweise gehören in die Fertigungsplanung und nicht erst nach dem Angebot auf die Anforderungsliste.
Praktische Fertigungsbeispiele
Ventilgehäuse aus Edelstahl 316
Ein Ventilgehäuse für korrosive Flüssigkeiten enthält Hauptdurchgang, seitliche Gewindeanschlüsse, Dichtsitz, Montageflansch und Antriebsschnittstelle.
Zuerst werden Außen- und Hauptinnengeometrie geschruppt. Sitz und Dichtflansch behalten bewusst Aufmaß, damit sie nicht den Verformungen und Werkzeuglasten des stärksten Abtrags ausgesetzt werden. Danach folgen Bohrungen und Gewinde; zugängliche Kanalüberschneidungen werden entgratet.
Erst nach Stabilisierung der Hauptgeometrie werden Sitz und Dichtfläche fertigbearbeitet. Geprüft werden druckrelevante Merkmale: Sitzgeometrie, Bohrungsbeziehungen, Gewindezustand, Flanschqualität und Dichtoberfläche. Eine spezifizierte Passivierung kann folgen.
Diese Vorgehensweise ist sinnvoller als dieselbe Präzision für jede sichtbare Fläche.
Lange Welle aus legiertem Stahl
Eine Windkraft- oder Kraftwerkswelle kann Lagerzapfen, Gewindeenden, Flansch und Passfedernut besitzen.
Schruppdrehen stellt zunächst die Drehgrundform her. Ist Wärmebehandlung erforderlich, erfolgt sie vor der endgültigen Maßbearbeitung, weil der Temperaturzyklus die Welle bewegen kann. Fertigdrehen nähert die Endmaße an; Nuten und Flanschmerkmale werden auf die festgelegte Achse bezogen bearbeitet.
Kritische Lagerzapfen werden zuletzt geschliffen, um Rundheit, Zylindrizität, Durchmesser und Oberflächenzustand zu erreichen. Die Endprüfung bewertet sie relativ zum Wellenbezug statt jeden Durchmesser isoliert.
Das Teil wirkt einfach. Der Prozess ist es nicht.
Prototyp eines Wasserstoffverteilers
Ein Entwicklungsprogramm benötigt beispielhaft zwanzig Edelstahl-Prüfverteiler mit Druckanschlüssen, Sensorverbindungen, Ventilschnittstellen und Befestigungen.
Entscheidend sind Lagebeziehungen sowie saubere, gratfreie Innenkanäle. Anschlüsse werden gebohrt und mit Gewinden versehen, Dichtbereiche während Folgeoperationen geschützt und innere Kreuzungen sorgfältig entgratet.
Nach Versuchen wird möglicherweise ein Sensoranschluss versetzt oder eine Ventilverbindung geändert. Die nächste Charge entsteht aus dem aktualisierten CAD-Modell ohne neues Gusswerkzeug. Hier ist Kleinserienflexibilität wertvoller als Großserieneffizienz.
Batteriekühlplatte
Eine Aluminiumkühlplatte kann Kühlkanäle, O-Ring-Nut, Anschlüsse und Montagebohrungen enthalten.
Zuerst entsteht die Grundgeometrie. Ausgewogener Materialabtrag begrenzt Verzug, die endgültige Dichtfläche folgt später. Nach dem Hauptabtrag wird die Fläche geschlichtet und die Nut auf Endmaß gebracht. Vor Montage werden Ebenheit und Nut geprüft.
Ergibt die thermische Auslegung später einen für Schneidwerkzeuge unzugänglichen Kanal, kann die Route auf Löten, Kleben oder additive Fertigung wechseln. Das Verfahren muss der Kühlgeometrie folgen.
Lagergehäuse für einen Solartracker
Ein Aluminium- oder Stahlgehäuse stützt Welle und Lager. Die Lagerbohrung ist funktionskritisch für Abstützung und Fluchtung; mehrere Außen- und Montagemaße benötigen nur übliche Produktionstoleranzen.
Die engste Prozesskontrolle gilt daher der Bohrung und ihrem Bezug zu den Montageflächen. Außenflächen können wirtschaftlicher entstehen. Anschließend sind Eloxieren, galvanische Behandlung oder ein anderer Korrosionsschutz möglich; Schichtaufbau an Präzisionspassungen ist dabei zu berücksichtigen.
Geothermie-Ventilkomponente
Ein Ventilteil muss möglicherweise heiße, mineralhaltige Flüssigkeit vertragen. Die Konstruktion legt dafür korrosionsbeständigen Edelstahl oder eine Nickellegierung fest.
Dies verändert den Prozess unmittelbar: Gegenüber Aluminium oder unlegiertem Stahl steigen Wärmeentwicklung, Schnittkräfte und Werkzeugverschleiß. Statt den Werkstoff eigenmächtig zu ersetzen, werden Eingriff, Werkzeuge und Schlichtfolge an die Betriebsanforderung angepasst. Dicht- und druckkritische Flächen werden geschützt.
Die Fertigung wird teurer; der Werkstoff wurde jedoch aus einem konkreten Grund gewählt.
CNC-Lieferanten für Energiekomponenten auswählen
Die Auswahl sollte den tatsächlichen Bauteilrisiken folgen. Ein Brancheneintrag „Energie“ auf einer Website genügt nicht.
Ein guter Lieferant kleiner Aluminiumgehäuse ist nicht automatisch für lange Stahlwellen geeignet. Eine auf große Gussteile ausgerichtete Schwerzerspanung ist nicht zwangsläufig optimal für kompakte Wasserstoffverteiler.
Zu klären sind Größe, Erfahrung mit dem vorgegebenen Werkstoff, verfügbare Dreh-, Fünfachs-, Schleif- oder EDM-Verfahren sowie zur kritischen Geometrie passende Messmittel.
Für Prototypen und Kleinserien sollte der Lieferant die Entwicklung begleiten können. Wenige Teile können später in wiederkehrende Mengen von Dutzenden oder Hunderten übergehen. Bearbeitung, Spannung und Prüfung sollten mitwachsen, ohne einen Neustart der Lieferkette zu erzwingen.
Für 6CNC gilt derselbe Grundsatz: Der Prozess folgt dem Teil. Ventilgehäuse können Fräsen und Ausdrehen erfordern, Wellen Drehen und Schleifen, Laufräder oder komplexe Mehrseitenteile fünf Achsen. Koordinatenmessung, optische Messung, Rauheitsprüfung und Werkstoffverifikation werden entsprechend Zeichnung und Projektbedarf gewählt.
Fazit
Energietechnische CNC-Bearbeitung ist anspruchsvoll, weil Komponenten auf unterschiedliche Weise versagen. Windkraftwellen benötigen korrekte Drehachsen und Lagerzapfen. Wasserstoffverteiler brauchen saubere Kanäle, Gewinde und Dichtstellen. Geothermieventile verbinden Korrosionsbeständigkeit mit zuverlässiger Dichtgeometrie. Batteriekühlplatten hängen von Ebenheit und dichten Kühlkreisläufen ab.
Das Ziel ist Präzision an den Merkmalen, die tatsächlich die Funktion bestimmen. Dazu müssen Dichtflächen, Drehmerkmale, Ausrichtmaße, rückverfolgbare Werkstoffe und passende Verfahren erkannt werden.
Für Prototypen und Kleinserien bietet CNC eine gute Verbindung von Entwicklungsflexibilität und kontrollierter Fertigungsleistung. Konstruktionen können sich zwischen Chargen ändern, Ersatzteile ohne eigene Formwerkzeuge entstehen und kritische Schnittstellen gezielt bearbeitet und geprüft werden.
Senden Sie 6CNC für Wind-, Wasser-, Wasserstoff-, Öl- und Gas-, Kraftwerks-, Geothermie-, Solar- oder Speicherteile Ihre CAD-Dateien, freigegebenen Zeichnungen, Materialanforderungen, Mengen und Prüfunterlagenanforderungen.
CAD-Dateien hochladen → Angebot für CNC-Bearbeitung in der Energietechnik anfordern
Häufig gestellte Fragen
Wie wird CNC-Bearbeitung in der Energietechnik eingesetzt?
Für Wellen, Ventilgehäuse, Verteiler, Lagergehäuse, Flansche, Pumpenteile, Laufräder, Kühlplatten, Kupplungen, Vorrichtungen und weitere mechanische Funktionskomponenten.
Welche Energiesektoren nutzen CNC-Bearbeitung?
Windenergie, Wasserkraft, Öl und Gas, Wasserstoff, Geothermie, konventionelle Stromerzeugung, Energiespeicherung, Solarnachführung und verwandte Industrieanlagen.
Unterstützt CNC sowohl Prototypen als auch Produktionsmengen?
Ja. Besonders beim Übergang von wenigen Prototypen zur Validierung oder Kleinserie kann die Fertigungsroute angepasst werden, ohne besondere Formwerkzeuge zu bauen.
Welche Werkstoffe sind für Energiebauteile üblich?
Kohlenstoff- und legierte Stähle, Edelstähle, Aluminium, Titan, Kupfer- und Nickellegierungen. Die Auswahl hängt von Korrosion, Druck, Temperatur, Festigkeit, Ermüdung, Verschleiß und Gewicht ab.
Warum sind Dichtflächen schwierig herzustellen?
Ebenheit, Welligkeit, Rauheit, Werkzeugspurenrichtung, Nutgeometrie und lokale Defekte beeinflussen die Abdichtung. O-Ringe, Flachdichtungen, Metallsitze und Gleitringdichtungen benötigen unterschiedliche Oberflächen.
Welche Unterlagen können Öl-, Gas- oder Wasserstoffprojekte verlangen?
Je nach Projekt Materialzeugnisse, Schmelzen- oder Chargennachweise, Maßberichte, Erstmusterprüfung, Konformitätsbescheinigungen, Beschichtungsaufzeichnungen und revisionsgeführte Prozessdokumentation.
Lassen sich verschlissene Energiekomponenten rekonstruieren?
Ja. Ziel muss die ursprüngliche Funktionsgeometrie sein, nicht das Kopieren verschlissener Maße.
Was bedeutet Vor-Ort-Bearbeitung?
Mobile Anlagen bearbeiten große eingebaute Komponenten, ohne sie vollständig auszubauen, etwa zum Flanschplandrehen, Ausrichtbohren oder Wiederherstellen von Wellenzapfen.
Ist Fünfachsbearbeitung immer notwendig?
Nein. Wellen, Flansche, Ventilgehäuse und viele Gehäuse entstehen effizienter durch Drehen oder Dreiachsfräsen. Fünf Achsen helfen bei Laufrädern, Turbinengeometrien, schwierigen Mehrseitenteilen und wechselnder Werkzeugorientierung.
Warum werden Energiebauteile geschliffen?
Gehärtete Wellen, Lagerzapfen, Dichtflächen und Präzisionsdurchmesser benötigen gegebenenfalls Rundheit, Zylindrizität oder Oberflächen, die durch Drehen allein nicht erreichbar sind.
Kann CNC mit Gießen oder Schmieden kombiniert werden?
Ja. Viele Komponenten beginnen als Guss- oder Schmiedeteil; CNC erzeugt abschließend Lagerbohrungen, Gewinde, Flansche, Dichtflächen und andere präzise Schnittstellen.
Welche Angaben werden für ein Angebot benötigt?
3D-CAD-Modell, freigegebene technische Zeichnung, genauer Werkstoff und Zustand, Menge, kritische Toleranzen, Form- und Lagetoleranzen, Wärme- und Oberflächenbehandlungen, Prüfumfang sowie Material- und Rückverfolgbarkeitsnachweise.

