
Eine eigene CNC-Maschine wirkt oft wie der logische nächste Schritt, sobald ein Unternehmen regelmäßig bearbeitete Teile bestellt. Statt Angebote einzuholen und auf externe Fertigungspläne zu warten, könnte es Prioritäten, Änderungen, Eilteile und Versuche selbst steuern.
Das kann sinnvoll sein. Eine Maschine zu besitzen und einen zuverlässigen Fertigungsprozess zu betreiben sind jedoch unterschiedliche Aufgaben.
Zum System gehören Werkzeuge, Spannmittel, CAM, Messtechnik, Fachkräfte, Wartung, Fläche, Energie, Kühlschmierstoffmanagement, Rohmaterial und genügend passende Aufträge. Stabile, wiederkehrende Teilefamilien können eine interne Fertigung rechtfertigen. Bei wechselnden Prototypen oder gelegentlichem Bedarf an fünf Achsen, Titanbearbeitung, Schleifen und Erodieren kann Fremdfertigung wirtschaftlicher bleiben.
Die richtige Frage lautet: Welche Lösung bietet bei realistischer Menge, Komplexität und Auslastung die geringsten Gesamtkosten und Risiken? Dieser Leitfaden betrachtet Investition, Personal, Qualität, Flexibilität, Lieferzeit und langfristige Fertigungsstrategie.
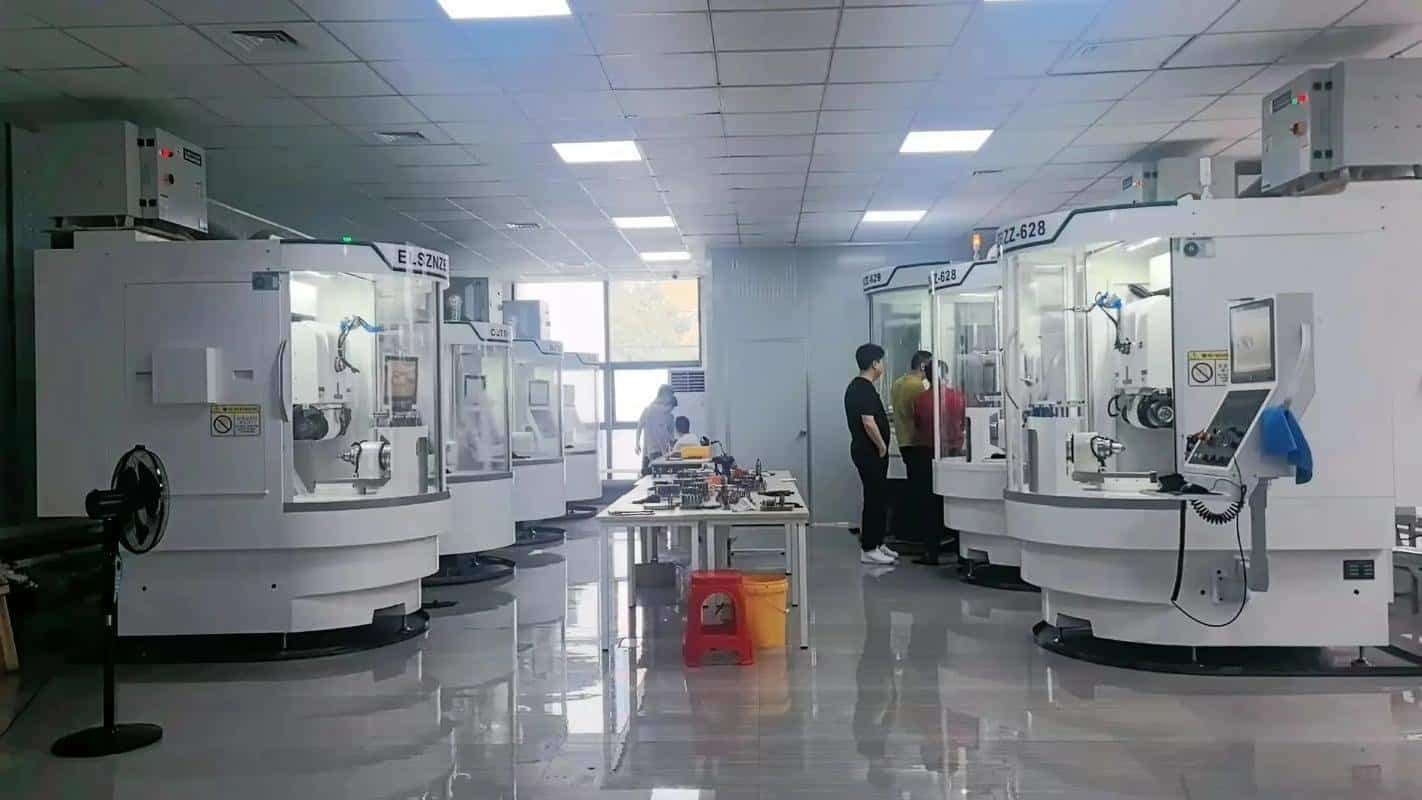
Eine CNC-Maschine kaufen ist nicht dasselbe wie Fertigungskompetenz aufbauen
Der Angebotspreis eines Bearbeitungszentrums ist selten der vollständige Preis einer internen CNC-Fertigung. Die Maschine allein liefert noch kein fertiges, nachweislich korrektes Bauteil.
Zu klären sind CAM-Programmierung, Vorrichtungskonstruktion, Werkzeuge und Halter, Korrekturwerte, Prüfung sowie Wartung von Spindel, Führungsabdeckungen, Schmierung, Kühlschmierstoff, Tastern und Werkzeugwechsler. Ebenso wichtig ist, was bei einem Auftrag geschieht, den die Maschine nicht bearbeiten kann.
Ein reproduzierbarer Fertigungsprozess erfordert wesentlich mehr als den Besitz einer Werkzeugmaschine.
Was kostet eine eigene CNC-Maschine tatsächlich?
Der Kaufpreis ist nur der sichtbarste Anteil. Eine vollständige Kalkulation umfasst mehrere Kostenarten.
Maschinenkauf
Kompakte Anlagen und große industrielle 5-Achs-Zentren sind keine vergleichbaren Investitionen. Größe, Spindel, Achsen, Genauigkeit, Automation, Messtaster, Werkzeugplätze, Steuerung und Hersteller beeinflussen den Preis.
Werkzeughalter und Schneidwerkzeuge
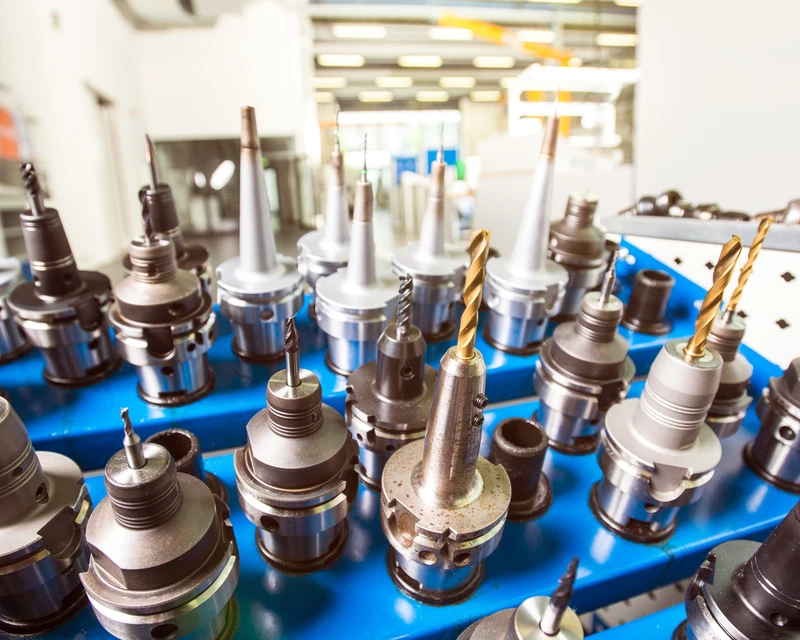
Benötigt werden unter anderem Schaftfräser, Bohrer, Gewindebohrer, Gewindefräser, Planfräser, Ausdrehwerkzeuge, Fasenfräser und geeignete Spannzangen-, Hydrodehn- oder Schrumpfhalter. Unterschiedliche Werkstoffe erweitern den Bestand: Aluminiumwerkzeuge sind nicht automatisch für Edelstahl, Titan, PEEK oder gehärteten Stahl geeignet.
Spannmittel und Vorrichtungen
Schraubstöcke, weiche Backen, Vorrichtungsplatten, Futter, Rundachsenaufnahmen, Nullpunktsysteme, Vakuum- und Sondervorrichtungen sichern Lage und Steifigkeit. Bei vielen wechselnden Teilen kann allein die Spannplanung erheblichen Engineering-Aufwand verursachen.
CAM-Software
Simultane 5-Achs-Programmierung, Kollisionsprüfung, Restmaterialbearbeitung, Simulation und Maschinenkinematik können zusätzliche Lizenzen und Postprozessoren benötigen. Fachkräfte müssen diese Systeme beherrschen.
Messtechnik
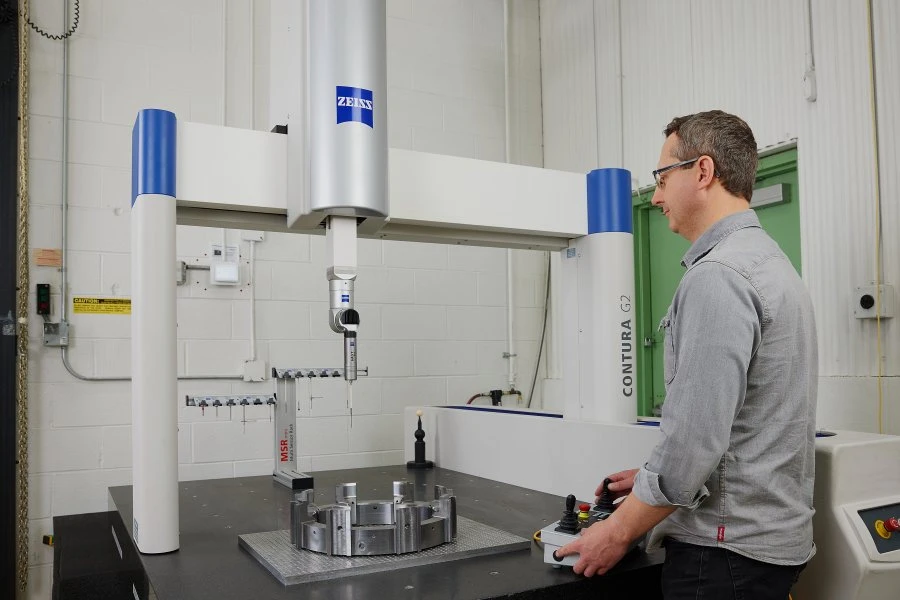
Messschieber, Mikrometer, Lehrstifte, Innenmessgeräte, Höhenmessgeräte und Messplatten decken Grundaufgaben ab. Anspruchsvolle Teile können Koordinatenmesstechnik, optische Messung, Rauheitsprüfung, Gewindelehren und Werkstoffprüfung verlangen. Geforderte Prüfberichte machen Messtechnik zu einem festen Teil des Fertigungssystems.
Infrastruktur
Fläche, gegebenenfalls Fundament, Drehstrom, Druckluft, Kühlschmierstoffversorgung, Späneentsorgung, Lüftung und Hebezeuge müssen verfügbar sein. Große Maschinen können bauliche Grenzen schaffen.
Personal
Fertigungsplanung, CAM, Bedienung, Einrichtung, Qualitätssicherung und Instandhaltung bleiben notwendig. Nicht jede Aufgabe braucht eine eigene Stelle, aber jede muss erledigt werden.
Das Auslastungsproblem
Entscheidend ist, wie viele Stunden die Maschine tatsächlich passende Teile produziert. Hohe bisherige Lieferantenrechnungen allein beweisen keine Wirtschaftlichkeit.
Angenommen, die Anlage arbeitet nur 15 Stunden pro Woche. Abschreibung, Fläche, Personal, Software, Wartung und Werkzeugkosten bleiben trotzdem bestehen. Stabile Wiederholteile erleichtern eine hohe Auslastung; unregelmäßige Prototypen erschweren sie.
Eine stillstehende Maschine wird nicht kostenfrei, nur weil sie bereits gekauft ist.
Beispiel: Entwicklungsteam mit gelegentlichen Prototypen
Ein Robotikunternehmen benötigt monatlich beispielsweise fünf Aluminiumhalter, zwei Edelstahlwellen, zehn Gehäuse und ein komplexes 5-Achs-Gelenkteil. Die Konstruktionen ändern sich häufig.
Ein kleines Bearbeitungszentrum verspricht schnelle Versuche, doch das Arbeitsvolumen schwankt. Manche Wochen sind ausgelastet, in anderen fehlen freigegebene Zeichnungen. Zusätzlich verlangen einzelne Teile Drehen, fünf Achsen oder Rundschleifen.
Eine Maschine beseitigt die Fremdfertigung daher nicht vollständig. Begrenzte interne Prototypenfähigkeit zusammen mit externen Spezialprozessen kann hier ausgewogener sein.
Wann der Kauf einer CNC-Maschine sinnvoll ist
Stabile, wiederholbare Arbeit
Regelmäßige gleiche oder ähnliche Teilefamilien machen Auslastung planbarer. Standardisierte Vorrichtungsteile eines Automationsherstellers können beispielsweise eine interne Fertigung tragen.
Hoher Wert direkter Terminsteuerung
Wenn ein defektes Teil eine Produktionslinie stoppt, kann eine interne Ersatzteilfertigung sehr wertvoll sein. Das betrifft Instandhaltung, Werkzeugbau, Produktionsengineering und Vorrichtungen.
Häufige Änderungen in der Entwicklung
Bei geeigneten einfachen Teilen kann ein Team CAD ändern, fertigen, testen und erneut anpassen. Kurze Iterationswege haben einen eigenen wirtschaftlichen Nutzen.
Vorhandene Fachkräfte
Erfahrene Programmierer, Zerspanungsmechaniker und Fertigungsingenieure erleichtern den Einstieg. Eine Maschine ohne passendes Team erzeugt eine steile Lernkurve.
Passende Teile zur Maschine
Überwiegend dreiachsige Aluminiumteile passen zu einem entsprechenden Zentrum. Ein Mix aus Drehen, Schleifen, Erodieren und fünf Achsen lässt sich dadurch nicht vollständig ersetzen.
Wann externe CNC-Bearbeitung sinnvoller ist
Prototypen und kleine Stückzahlen
Bei einem, 20, 100 oder einigen hundert Teilen kann Fremdfertigung hohe Anfangsinvestitionen vermeiden. Kapazität wird bei Bedarf eingekauft.
Komplexe Mehrachsteile
Simultane fünf Achsen, Drehfräsen, Drahterodieren und Präzisionsschleifen erfordern unterschiedliche Anlagen und Fähigkeiten. Ohne regelmäßige Nutzung ist deren interner Aufbau schwer zu rechtfertigen.
Viele Werkstoffe
Aluminium, Edelstahl, Titan, Kupfer, Messing, Werkzeugstahl, Inconel, PEEK, POM und PTFE benötigen unterschiedliche Werkzeuge und Erfahrung. Entwicklungsunternehmen können alle benötigen, ohne in einem Material dauerhaft hohe Mengen zu haben.
Anspruchsvolle Prüfung
Ein geeigneter Lieferant kann vorhandene Koordinatenmesstechnik, optische Systeme, Lehren und Oberflächenprüfung einsetzen. Der Kunde muss dafür nicht eine komplette Messabteilung aufbauen.
Schwankende Nachfrage
Fremdfertigung verlagert einen Teil der fixen Kosten in auftragsabhängige Kosten. Das kann das finanzielle Risiko reduzieren.
Eine einzelne Maschine ersetzt keinen Fertigungsbetrieb
Ein Lieferant kann dreiachsige Fräsmaschinen, 4- und 5-Achs-Zentren, Drehmaschinen, Drehfräsen, Schleifmaschinen und Erodieranlagen kombinieren. Verschiedene Teile laufen über unterschiedliche Verfahren.
Eine Baugruppe mit Aluminiumgehäuse, gehärteter Stahlwelle, Titanhalter und geschliffenem Passstift kann Fräsen, Drehen, fünf Achsen, Wärmebehandlung und Rundschleifen erfordern. Ein einzelnes Fräszentrum deckt nur einen Teil dieser Kette ab.
3-Achs- und 5-Achs-Fähigkeit im Vergleich
Drei Achsen reichen für viele Halter, Platten, Vorrichtungen, Gehäuse, Taschen und Lochbilder. Bei komplexeren Teilen können jedoch mehrere Aufspannungen nötig werden.
Fünf Achsen erweitern die Möglichkeiten, erhöhen aber Maschinenkosten, CAM-Komplexität, Anforderungen an Postprozessoren, Kollisionsrisiken, Schulung und Wartung.
Nicht ein möglicherweise später benötigtes Teil, sondern ausreichend wiederkehrende passende Arbeit sollte die Investition begründen. Gelegentliche 5-Achs-Aufträge lassen sich häufig wirtschaftlicher extern vergeben.
Maschinenfähigkeit ist nicht gleich Bauteilfähigkeit
Die Positioniergenauigkeit im Datenblatt garantiert nicht dieselbe Toleranz an jedem fertigen Teil. Werkzeugbiegung, Spannsteifigkeit, Temperatur, Werkstoff, Strategie und Prüfung bestimmen das Ergebnis mit.
Ein langer Fräser kann sich unter Last auslenken, ein dünnes Aluminiumgehäuse nach dem Ausspannen verformen oder ein Edelstahlteil nach starkem Materialabtrag bewegen. Das sind Prozessprobleme. Eine genaue Maschine schafft nicht automatisch Fertigungswissen.
Qualitätssicherung ist eine eigene Investition
Zwei Lagerbohrungen können neben korrekten Durchmessern eine enge räumliche Lagebeziehung zu Bezugsflächen verlangen. Ein Mikrometer allein bestätigt diese nicht; Koordinatenmesstechnik kann erforderlich sein.
Ebenheit, Position, Rechtwinkligkeit und Rauheit müssen überprüfbar sein. Wird intern gefertigt, aber extern gemessen, kann ein Teil des erwarteten Zeitvorteils entfallen.
Programmierung gehört zu den Kosten
Eine einfache Platte kann Planen, Bohren, Taschenfräsen und Konturieren benötigen. Ein komplexes fünfachsiges Teil verlangt möglicherweise Restmaterialstrategien, Kollisionsvermeidung, Werkzeugachsensteuerung, mehrere Schlichtverfahren und Maschinensimulation.
Programmierung ist Fertigungsaufwand, auch wenn die Spindel stillsteht. Lieferanten verteilen diese Kompetenz auf viele Projekte. Eine interne Abteilung benötigt genügend Arbeit, um sie dauerhaft zu erhalten.
Der Werkzeugbestand wächst schnell
Schon ein Gehäuse kann Planfräser, 12-, 6- und 3-mm-Schaftfräser, Anbohrer, mehrere Bohrer, Gewindebohrer, Fasen- und Ausdrehwerkzeuge benötigen.
Weitere Werkstoffe und Geometrien erweitern den Bestand um lange Werkzeuge, Gewindefräser, Formwerkzeuge und kleine Durchmesser. Ein Dienstleister verteilt diese Infrastruktur auf mehrere Kunden; intern muss sie selbst vorgehalten werden.
Wartung und Stillstand trägt der Eigentümer
Kühlschmierstoff, Filter, Schmierung, Spindel, Abdeckungen, Taster, Werkzeugwechsler, Kugelgewindetriebe und Rundachsen brauchen Pflege. Auch zuverlässige Maschinen benötigen irgendwann Service.
Bei nur einer Anlage fehlt oft eine Ausweichmöglichkeit. Ein Lieferant mit passenden weiteren Maschinen kann Arbeit möglicherweise verlagern. Interne Kalkulationen sollten Wartung und Ausfallrisiko berücksichtigen.
Die oft übersehenen Ausschusskosten
Programm- und Einrichtfehler können Werkstück, Vorrichtung, Werkzeug oder Spindel beschädigen. Fehler an Titan, Inconel, PEEK oder großen Aluminiumrohlingen können besonders teuer sein.
Auch professionelle Lieferanten tragen Fertigungsrisiken, berücksichtigen diese jedoch in ihren Abläufen und Preisen. Beim internen Aufbau gehören Lernkurve und möglicher Ausschuss in die Wirtschaftlichkeitsrechnung.
Fremdfertigung ist nicht automatisch günstiger
Bei dauerhaft großen Mengen gleicher einfacher Teile können Lieferantenmarge, Logistik und externe Terminplanung teurer werden als eigene Produktion.
Stabile Konstruktionen, planbare Zyklen, standardisierte Werkzeuge, verfügbares Personal und hohe Auslastung sprechen für Eigentum. Die Entscheidung sollte auf realen Aufträgen beruhen und nicht auf einer pauschalen Vorliebe für Outsourcing.
Fixkosten und variable Kosten
Eigene CNC-Anlagen
Abschreibung, Personal, Software, Fläche und Wartung schaffen fixe Kosten. Sind sie gedeckt, können zusätzliche Teile relativ günstig werden.
Externe CNC-Bearbeitung
Die Kosten entstehen stärker mit der Bestellung. Sinkt die Nachfrage, fällt ein großer Teil der Bearbeitungskosten weg. Diese Flexibilität kann strategisch wichtig sein, selbst wenn einzelne Teile teurer erscheinen.
Der wirtschaftliche Break-even
Es gibt keine allgemeingültige Stückzahl, ab der sich ein Kauf lohnt. Zu berücksichtigen sind jährlicher Fremdbezug, Kaufpreis, Finanzierung, Nutzungsdauer, Personal, Werkzeuge, CAM, Prüfung, Wartung, Fläche und Auslastung.
Vereinfacht gilt:
Jährliche Eigenfertigungskosten = fixe Eigentumskosten + Personal + Werkzeuge + Wartung + Material + Ausschuss
gegenüber:
Jährliche Fremdfertigungskosten = Lieferantenpreis + Logistik + Lieferantenbetreuung
Die Kostenarten müssen konsistent abgegrenzt werden, damit Positionen nicht doppelt zählen. Reaktionsfähigkeit, eigenes Wissen, Stillstandsrisiko und Nachfrageschwankungen ergänzen die finanzielle Bewertung.
Eine bessere Frage zur Auslastung
Statt nur nach jährlicher Teilezahl zu fragen, sollte ein Unternehmen realistisch verfügbare produktive Spindelstunden ermitteln.
Zwei Firmen können jeweils 10.000 Teile benötigen. Bei drei Minuten pro Teil entstehen andere Kapazitätsanforderungen als bei 45 Minuten. Spindelstunden sind für den Maschinenbedarf oft aussagekräftiger als Stückzahlen.
Beispiel: 1.000 einfache Aluminiumhalter
Angenommen, monatlich werden 1.000 gleiche Halter aus 6061 benötigt: eine einfache Aufspannung, Standardwerkzeuge, moderate Toleranzen und keine besondere Prüfung.
Stabile Nachfrage, Mehrfachvorrichtungen, wiederholbare Optimierung und vorhersehbare Werkzeugstandzeiten können hohe Auslastung ermöglichen. Das ist ein guter Kandidat für interne Fertigung und langfristige Einsparungen.
Beispiel: 100 unterschiedliche Prototypenteile
Ein Entwicklungsteam benötigt monatlich etwa 100 Komponenten, jedoch mit wechselnden Geometrien: Aluminiumgehäuse, Edelstahlwellen, Titanhalter, PEEK-Isolatoren und fünfachsige Teile.
Jeder Auftrag braucht Programmierung, Einrichtung, Werkzeugauswahl und Prüfplanung. Eine Maschine deckt nicht alle Prozesse effizient ab. Ein Lieferant mit breiter Infrastruktur kann hier flexibler sein.
Beispiel: Medizintechnik-Startup
Ein Unternehmen entwickelt ein robotisches Instrument und benötigt etwa zehn Aluminiumgehäuse, 25 Edelstahlkomponenten, fünf PEEK-Teile und 20 Präzisionswellen. Nach Versuchen ändern sich mehrere Konstruktionen.
Die interne Fertigung würde Fräsen, Drehen, gegebenenfalls fünf Achsen, Kunststoffwissen und Messtechnik benötigen. Fremdfertigung kann Kapital für die Produktentwicklung erhalten und Änderungen von Mengen und Geometrien erleichtern.
Beispiel: Instandhaltung eines Produktionsbetriebs
Bei mehreren automatisierten Linien kann ein defekter Halter, Abstandhalter oder eine Vorrichtung die Produktion stoppen. Ein internes 3-Achs-Zentrum kann für dringende Ersatzteile, Vorrichtungen und Engineering-Änderungen wertvoll sein.
Es muss dafür nicht den gesamten Fremdbezug ersetzen. Dieses Beispiel spricht für eine Kombination aus interner Reaktion und externer Spezialfertigung.
Hybride Fertigung: häufig die praktischste Lösung
Die Entscheidung muss nicht vollständig intern oder extern ausfallen. Eigene Maschinen können Eilteile, einfache Prototypen, Vorrichtungsänderungen, Wartung und Versuche übernehmen.
Externe Lieferanten ergänzen größere Lose, schwierige Werkstoffe, fünf Achsen, Präzisionsschleifen, Erodieren, Kapazitätsspitzen und anspruchsvolle Prüfung.
So bleibt direkte Reaktionsfähigkeit erhalten, ohne jede Fertigungstechnologie besitzen zu müssen.
Fremdfertigung schafft flexible Kapazität
Eine Maschine kann die durchschnittliche Nachfrage abdecken. Verdreifacht sich der Bedarf, bleibt die interne Kapazität jedoch begrenzt und die Warteschlange wächst.
Ein Lieferant mit mehreren geeigneten Maschinen kann Aufträge möglicherweise verteilen. Bei Produkteinführungen oder unregelmäßigen Bestellungen kann externe Kapazität deshalb einen zusätzlichen strategischen Wert haben.
Wie Teilekomplexität die Entscheidung verändert
Einfache Teile rechtfertigen Eigenfertigung früher, weil komplexe Anforderungen mehr Infrastruktur brauchen.
| Anforderung | Auswirkung bei Eigenfertigung |
|---|---|
| Einfaches 3-Achs-Fräsen | Vergleichsweise zugänglich |
| CNC-Drehen | Zusätzliche Maschine |
| 4-Achs-Arbeit | Rundachse und Programmierung |
| 5-Achs-Bearbeitung | Höhere Investition und Programmierkomplexität |
| Präzisionsschleifen | Eigene Spezialanlage |
| Drahterodieren | Separate Anlage und Fachwissen |
| Koordinatenmessung | Investition in Messtechnik |
| Viele Werkstoffe | Größerer Werkzeug- und Wissensbedarf |
Ein Produkt mit überwiegend dreiachsigen Aluminiumteilen lässt sich intern leichter abdecken als eines mit fünf unterschiedlichen Verfahren.
Sicherheit und geistiges Eigentum
Eigenfertigung hält Konstruktionsdaten im Unternehmen. Das kann bei vertraulicher Forschung, sensiblen Prototypen oder entsprechenden Projektanforderungen wichtig sein.
Qualifizierte Lieferanten können Geheimhaltungsvereinbarungen und kontrollierte Dokumentenabläufe anbieten. Entscheidend sind Projektsensibilität und tatsächlich geprüfte Informationsschutzmaßnahmen des Partners.
Lieferzeit: intern ist nicht immer schneller
Auch eigene Maschinen haben Warteschlangen. Programmierung, Materialbeschaffung, Vorrichtungen, Werkzeuge und Prüfung können den Start verzögern.
Ein externer Partner mit freier Kapazität, vorhandenen Werkzeugen und Material kann schneller sein als eine überlastete interne Abteilung. Zu messen ist der vollständige Ablauf, nicht die räumliche Nähe zur Maschine.
So entscheiden Sie über einen Maschinenkauf
- Welcher Anteil der Teile passt zur Maschine? Wenn nur die Hälfte abgedeckt wird, muss die Rechnung das berücksichtigen.
- Wie viele produktive Spindelstunden entstehen jährlich? Realistische Nutzung zählt mehr als theoretische Maximalauslastung.
- Wer programmiert und bedient? Die Aufgaben passen nicht automatisch in bestehende Engineering-Stellen.
- Wie werden die Teile geprüft? Messtechnik gehört von Anfang an dazu.
- Was geschieht bei Ausfall? Wartung und Ersatzkapazität planen.
- Bleibt der Teilemix stabil? Eine Anlage für das heutige Produkt kann zum nächsten nicht passen.
- Welche Prozesse bleiben extern? Der Kauf ersetzt selten die gesamte Lieferkette.
Wann Sie einen Kauf ernsthaft prüfen sollten
Stabile Nachfrage, hohe erwartete Auslastung, ähnliche Teilefamilien, wertvolle direkte Terminsteuerung, verfügbares Fachpersonal und eine Maschine, die einen großen Teil der Arbeit abdeckt, sprechen für Eigenfertigung. Die Investition muss zusätzlich zur langfristigen Strategie passen.
Wann Fremdfertigung meist besser passt
Schwankende Nachfrage, häufige Änderungen, kleine Mengen, viele Verfahren, gelegentliche 5-Achs-Arbeit, anspruchsvolle Prüfung und begrenzte interne Fachkräfte sprechen eher für externe Bearbeitung. Auch der Erhalt von Kapital kann entscheidend sein.
Einen CNC-Dienstleister auswählen
Bewerten Sie nicht nur Maschinenliste oder niedrigsten Preis. Der Partner muss zum technischen Risiko passen.
Prüfen Sie regelmäßige Erfahrung mit dem Werkstoff, passende Fräs-, Dreh-, 5-Achs- oder Schleifverfahren, Prüfbarkeit kritischer Zeichnungsmerkmale, Unterstützung kleiner Mengen, Revisionskontrolle, geforderte Materialnachweise und Prüfberichte sowie hilfreiche DFM-Rückmeldungen.
Auch die Beschaffungsleitfäden von JLCCNC betonen Fähigkeiten, Werkstoffe, Prüfung, Lieferzeiten und Skalierbarkeit statt allein Preis oder Standort.
Kaufen oder auslagern: Vergleich
| Faktor | Eigene CNC-Maschine | Externe CNC-Bearbeitung |
|---|---|---|
| Anfangsinvestition | Hoch | Gering |
| Fixe Betriebskosten | Hoch | Gering |
| Kosten ohne Produktion | Bleiben bestehen | Weitgehend auftragsabhängig |
| Direkte Terminsteuerung | Hoch | Lieferantenabhängig |
| Entwicklungsiteration | Sehr gut bei passenden Teilen | Gut mit reaktionsfähigem Partner |
| Maschinenvielfalt | Auf eigenen Bestand begrenzt | Potenziell breit |
| Fachpersonal | Intern erforderlich | Beim Lieferanten |
| Werkzeuge | Eigene Investition | Überwiegend beim Lieferanten |
| Messtechnik | Intern aufzubauen | Lieferantenfähigkeit prüfen |
| Wartung | Eigene Verantwortung | Lieferantenverantwortung |
| Kapazitätserweiterung | Durch Bestand begrenzt | Flexibler |
| Komplexe fünf Achsen | Teurer Kompetenzaufbau | Nach Bedarf verfügbar |
| Kleine wechselnde Lose | Auslastungsabhängig | Sehr flexibel |
| Stabile Wiederholfertigung | Kann sehr wirtschaftlich sein | Kann langfristig teurer werden |
| Finanzielles Risiko | Höhere fixe Bindung | Stärker variable Kosten |
Ein einfacher Entscheidungsrahmen
Beginnen Sie mit der Arbeit, nicht mit der Maschine. Vorhersehbare ähnliche Teile, die zu einer Maschinenklasse passen und genügend produktive Stunden schaffen, können Eigentum wirtschaftlich und organisatorisch sinnvoll machen.
Wechselnde Konstruktionen, Werkstoffe, Technologien und unregelmäßige kleine Lose sprechen für Fremdfertigung. Treffen beide Situationen zu, kann eine hybride Strategie passen: einfache und dringende Teile intern, komplexe oder kapazitätsabhängige Arbeit extern.
Wie 6CNC eine externe Fertigungsstrategie ergänzt
6CNC unterstützt Prototypen und kleine Präzisionsserien über mehrere Verfahren: CNC-Fräsen, CNC-Drehen, 5-Achs-Bearbeitung, Drehfräsen, Rund-, Flach- und Spitzenlosschleifen, Drahterodieren sowie ergänzende Fertigungs- und Oberflächenprozesse.
Ein Unternehmen mit eigenem 3-Achs-Zentrum kann beispielsweise komplexe Gehäuse, Präzisionswellen, schwierige Werkstoffe und Kapazitätsspitzen extern vergeben. Externe Bearbeitung erweitert dann die internen Möglichkeiten.
Vor der Fertigung können Geometrie, Material, Menge, Toleranzen, Spannung, kritische Maße und Prüfanforderungen betrachtet werden. Externe Kapazität sollte dort eingesetzt werden, wo sie technischen oder wirtschaftlichen Nutzen schafft.
Fazit
Eine CNC-Maschine kann eine gute Investition sein, wenn genügend passende Arbeit das vollständige System rechtfertigt. Der Kauf ist nur der Anfang: Werkzeuge, Vorrichtungen, CAM, Messtechnik, Personal, Wartung, Fläche, Energie, Ausschuss und ungenutzte Kapazität gehören dazu.
Fremdfertigung vermeidet einen großen Teil dieser fixen Investition und bietet breitere Verfahren nach Bedarf. Dafür sinkt die direkte Terminsteuerung und die Abhängigkeit von der Lieferantenleistung steigt.
Stabile Wiederholarbeit bei hoher Auslastung kann Eigenfertigung begünstigen. Prototypen, Kleinserien, komplexe Geometrien und wechselnde Prozesse können extern risikoärmer sein. Häufig kombiniert die beste Strategie beides.
Bewerten Sie vor einem Kauf die gesamte Fertigungsfähigkeit und vor einer Vergabe den gesamten Lieferantenprozess. Senden Sie 6CNC CAD-Dateien, Zeichnungen, Werkstoffe, Mengen und Prüfanforderungen. Eine Fertigungsroute und ein Angebot helfen beim Vergleich mit Ihren internen Kosten.
CAD-Dateien senden → CNC-Angebot anfordern
Häufig gestellte Fragen
Ist eine eigene CNC-Maschine günstiger als Fremdfertigung?
Das hängt von Auslastung, Komplexität, Personal, Anlagenbedarf und Menge ab. Wiederholbare Arbeit mit hoher Nutzung begünstigt den Kauf; schwankende Nachfrage und mehrere Verfahren sprechen häufig für Fremdfertigung.
Welche Kosten gehören vor dem Kauf in die Rechnung?
Maschine, Werkzeuge, Halter, Vorrichtungen, CAM, Personal, Prüfung, Infrastruktur, Energie, Kühlschmierstoff, Wartung, Ausschuss und Ausfallzeiten.
Wie viel Arbeit rechtfertigt eine Maschine?
Eine allgemeine Stückzahl gibt es nicht. Produktive Spindelstunden sind meist aussagekräftiger. Wenige Teile mit langen Zyklen können mehr Kapazität binden als tausende einfache Komponenten.
Ist eine eigene CNC-Maschine für Prototypen sinnvoll?
Ja, wenn häufig passende Prototypen entstehen und schnelle Iteration wichtig ist. Bei vielen unterschiedlichen Verfahren und Materialien kann Fremdfertigung flexibler sein.
Sollte ein Startup CNC-Anlagen kaufen?
Wenn interne Fertigung einen klaren strategischen Vorteil bietet. Bei wechselnden Produkten und Mengen kann es sinnvoller sein, Kapital zu erhalten und Spezialfertigung auszulagern.
Lohnt sich eine 5-Achs-Maschine?
Bei genügend regelmäßiger Arbeit und passender Programmier-, Werkzeug-, Spann- und Prüfkompetenz kann sie sich lohnen. Gelegentliche komplexe Teile sind oft günstiger extern zu fertigen.
Ersetzt eine eigene Maschine einen Fertigungsbetrieb?
Meist nicht vollständig. Andere Teile können weiterhin fünf Achsen, Schleifen, Erodieren, Wärmebehandlung, Oberflächenprozesse oder besondere Prüfung benötigen.
Was ist eine hybride CNC-Beschaffungsstrategie?
Passende dringende, einfache oder wiederkehrende Teile werden intern gefertigt. Komplexe, spezielle, größere oder kapazitätsbedingt zusätzliche Aufträge gehen an Lieferanten.
Ist Eigenfertigung immer schneller?
Nein. Programmierung, freie Kapazität, Material, Werkzeuge, Vorrichtungen und Prüfung bestimmen die Lieferzeit. Ein verfügbarer externer Partner kann schneller sein.
Worauf sollte ich bei einem CNC-Dienstleister achten?
Auf geeignete Verfahren, Werkstofferfahrung, Qualitäts- und Prüfsysteme, Revisionskontrolle, technische Kommunikation, DFM-Unterstützung und zuverlässige Fertigung der benötigten Mengen.


