
Eine Fase wirkt an einem CNC-Bauteil oft wie ein kleines Detail. Tatsächlich kann sie Montage, Handhabung, Kantenfestigkeit, Schweißvorbereitung, Optik und Fertigungskosten beeinflussen.
An einem einfachen Halter entfernt sie eine scharfe Ecke. An einer Welle erleichtert sie das Einführen in ein Lager oder eine Dichtung. Am Gewindeeingang schützt sie den ersten Gewindegang. Eine wesentlich größere Schweißfase beeinflusst dagegen die Fugengeometrie. Bei einem komplexen Gehäuse kann die schräge Fläche selbst eine genau tolerierte Funktionsfläche sein.
Deshalb sollten nicht alle schrägen Kanten gleich behandelt werden. Winkel, Größe, Lage, Toleranz, Werkstoff und Funktion bestimmen die Auslegung und Bearbeitung. Dieser Leitfaden erläutert Fasen, ihre Abgrenzung zu Verrundungen und Senkungen, Fertigungsverfahren, Zeichnungsangaben und typische Konstruktionsfehler.
Was ist eine Fase in der CNC-Bearbeitung?
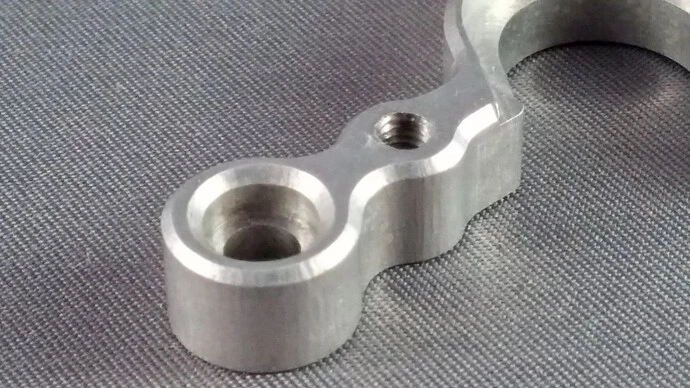
Eine Fase ist eine ebene, schräge Übergangsfläche zwischen zwei benachbarten Flächen. Statt einer scharfen Ecke entsteht durch Materialabtrag ein definierter geneigter Übergang.
Die Fase kann sehr klein oder relativ groß sein. Ein Kantenbruch von 0,5 mm × 45° an einem Aluminiumgehäuse und eine 10 mm breite Schweißfase mit 30° sind beides schräge Kantenmerkmale, erfüllen aber unterschiedliche Aufgaben und benötigen unterschiedliche Fertigungsstrategien.
Typische Ziele sind das Entfernen scharfer Kanten, leichteres Fügen, Schutz vor Kantenschäden, Schweißvorbereitung, bessere Optik, Freigang, definierter Kontakt zwischen Bauteilen, Einführungen an Gewinden und Bohrungen sowie Gratentfernung.
Die entscheidende Frage lautet daher: Was soll die schräge Kante leisten? Aus dieser Funktion ergibt sich die Geometrie.
Bevel und Chamfer: Sind beide Begriffe gleichbedeutend?
Die englischen Begriffe bevel und chamfer werden in der Zerspanung häufig überlappend verwendet. Eine weltweit einheitliche sprachliche Abgrenzung gibt es nicht.
Chamfer bezeichnet meist einen kleineren, ebenen Kantenabtrag, häufig mit 45°. Bevel wird oft für größere oder funktional wichtige Schrägflächen verwendet, besonders bei anderen Winkeln oder der Schweißvorbereitung. Im Deutschen werden je nach Zusammenhang Fase, Abschrägung oder Schweißfase verwendet.
Eine Kante von 0,5 × 45° an einem Gehäuse und eine Einführfase von 1 × 45° an einer Lagerbohrung gelten typischerweise als chamfer. Eine 30°-Abschrägung an einer dicken Platte oder eine Schweißfase mit 37,5° wird eher bevel genannt.
Für die Fertigung sind eindeutig definierte Winkel, Größe, Lage, Toleranz und Funktion wichtiger als die Bezeichnung.
Fase, Abschrägung und Verrundung im Vergleich
Fasen und Abschrägungen bilden ebene, geneigte Flächen. Eine Verrundung bildet einen gekrümmten Übergang.
| Merkmal | Geometrie | Typischer Zweck | Übliche Bearbeitung |
|---|---|---|---|
| Größere Abschrägung | Ebene Schrägfläche | Funktionswinkel, Schweißvorbereitung, Passung, Optik | Fasenfräser, Schaftfräser, 4-/5-Achs-Bearbeitung |
| Kleine Fase | Meist kleiner ebener Kantenbruch | Entgraten, Einführen, Kantenschutz | Fasenfräser |
| Verrundung | Gerundeter Übergang | Gleichmäßiger Übergang, Verringerung von Spannungsspitzen | Radiusfräser, Kugelfräser, Formwerkzeug |
Bei belasteten Bauteilen ist diese Unterscheidung wichtig. Ein Radius erzeugt meist einen weicheren Querschnittsübergang als eine winklige Fläche. Zur Verringerung örtlicher Spannungsspitzen kann eine Verrundung deshalb geeigneter sein. Für einen vorgegebenen Anlagewinkel oder Freigang kann dagegen eine Fase erforderlich sein.
Häufige Arten von Fasen
Einseitige Fase
Nur eine Seite der Kante wird abgeschrägt. Diese einfache Ausführung eignet sich für Einführungen, Außenkanten, Schweißvorbereitung, Platten und Halter. Eine Stahlplatte kann beispielsweise vor dem Schweißen eine 30°-Fase entlang einer Kante erhalten.
Doppelfase
Beide Seiten werden abgeschrägt, symmetrisch oder asymmetrisch. Anwendungen sind Schweißverbindungen, klingenartige Profile, mittige Kantenformen und besondere Fügeflächen. Der Aufwand hängt davon ab, ob beide Seiten in einer Aufspannung erreichbar sind.
Zusammengesetzte Fase
Mehrere Winkel oder wechselnde Flächenrichtungen treten beispielsweise an Luftfahrthaltern, komplexen Gehäusen und Werkzeugen auf. Eine 3-Achs-Maschine kann mehrere Aufspannungen benötigen. Fünfachsige Bearbeitung kann den erforderlichen Werkzeugwinkel entlang komplexer Kanten ermöglichen.
Unterbrochene Fase
Die Abschrägung kann an Laschen, Rippen, Ansätzen, Taschen oder Anschlüssen unterbrochen sein. Ein- und Austritt des Werkzeugs sind dann besonders zu beachten, weil die Kante nicht kontinuierlich abgefahren werden kann.
Häufige Fasenwinkel
Es gibt keinen einzigen Standardwinkel für alle CNC-Bauteile. 45° ist verbreitet, weil passende Werkzeuge leicht verfügbar sind. Funktionsflächen können andere Winkel benötigen.
| Winkel | Typische Anwendung |
|---|---|
| 15°–30° | Flache Einführungen und geführte Montage |
| 30° | Gewindeeinläufe, besondere Fügeflächen, bestimmte Schweißvorbereitungen |
| 45° | Allgemeine Fasen, Kantenbruch, Montage |
| 60° | Verbindungselemente und verwandte Senkungsgeometrien |
| Sonderwinkel | Funktionsflächen, Schweißvorbereitung und spezielle Geometrien |
Der Winkel muss zur Funktion passen. Eine leicht herstellbare 45°-Fase führt ein unter 20° ankommendes Gegenstück möglicherweise nur unzureichend. Bei Schweißverbindungen ist die vorgeschriebene Fugengeometrie maßgeblich. Bezugsebene und gegebenenfalls eingeschlossener Winkel müssen eindeutig sein.
Die Fasengröße ist ebenso wichtig wie der Winkel
Eine Winkelangabe allein definiert die Fase meist nicht vollständig. Zusätzlich sind Größe oder Lage der Schrägfläche anzugeben. Für eine 45°-Fase ist beispielsweise 1 × 45° üblich.
Andere Ausführungen können durch Winkel und Längenmaß, zwei Endpunktmaße, eingeschlossenen Winkel und Steg oder eine Tiefe zu einem Bezug bestimmt werden.
Eine größere Fase entfernt mehr Material und verändert Wandstärke und Querschnitt. Eine 4 mm große Abschrägung an einer 5 mm dicken Wand ist keine rein kosmetische Änderung. Die Größe muss zur umgebenden Geometrie passen.
Warum CNC-Bauteile Fasen erhalten
1. Einfachere Montage
Scharfe 90°-Kanten können am Gegenstück hängen bleiben. Einführfasen helfen bei Wellen, Bohrungen, Stiften, Buchsen, Steckverbindern und Gehäusen. Eine kleine Fase an einer Präzisionswelle erleichtert das Einführen in ein Lager und vermindert die Gefahr einer Beschädigung bei geringer Fehlausrichtung.
2. Schutz der Kante
Scharfe Ecken können beim Transport oder Fügen ausbrechen oder sich verformen. Ein kleiner Kantenbruch entfernt die besonders empfindliche Spitze, etwa an Aluminiumteilen.
3. Gratentfernung
Eine kontrollierte Fase kann Bearbeitungsgrate entfernen und zugleich einen definierten Kantenzustand herstellen. Wenn die Größe wichtig ist, ist dies eindeutiger als eine allgemeine Entgratvorgabe.
4. Schweißvorbereitung
Schweißfasen sind meist wesentlich größer. Sie schaffen den Raum für die erforderliche Nahtgeometrie. Winkel, Wurzelfläche, Wurzelspalt und Blechdicke müssen aus der Schweißkonstruktion abgeleitet werden.
5. Funktionaler Freigang
Eine abgeschrägte Ecke kann Platz für ein benachbartes Bauteil, eine Verrundung oder eine andere Struktur schaffen.
6. Optische Gestaltung
Große sichtbare Fasen kommen an Elektronikgehäusen, Kamerazubehör, Instrumententafeln und hochwertigen Aluminiumteilen vor. Werkzeugspuren, gleichmäßige Breite und Erscheinungsbild nach dem Eloxieren können deutlich wichtiger sein als bei einem einfachen Kantenbruch.
Wie CNC-Maschinen Fasen herstellen
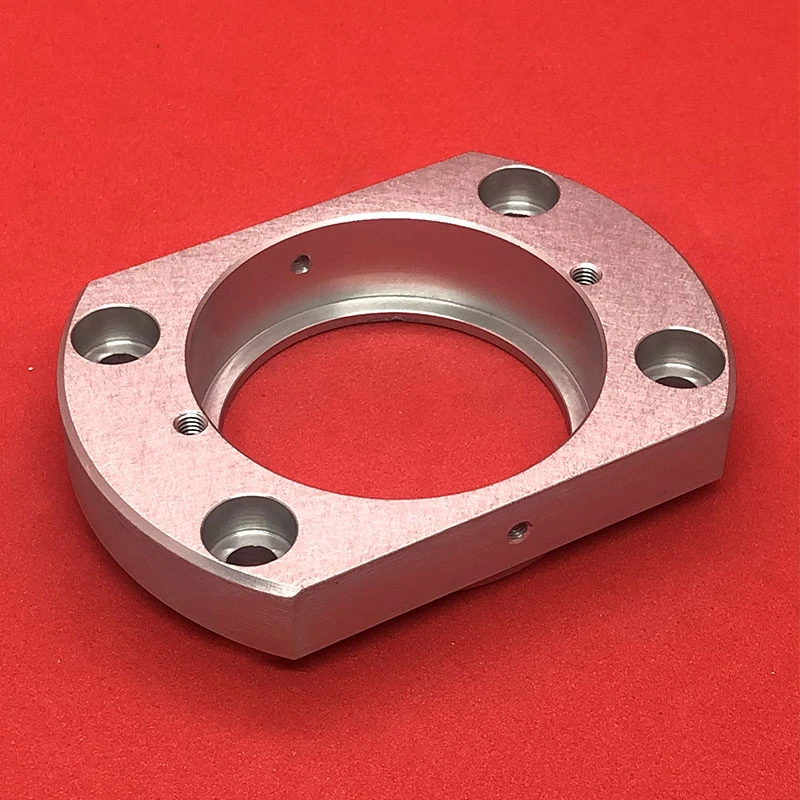
Das Verfahren richtet sich nach Größe, Winkel, Zugänglichkeit und Verlauf der Fase. Kleine offene Kanten lassen sich oft mit Standardwerkzeugen fertigen; große oder komplexe Schrägflächen benötigen andere Strategien.
Fasenfräsen
Fasenfräser sind für kleine und mittelgroße Fasen besonders verbreitet. Die Schneide besitzt einen definierten Winkel. Angeboten werden unter anderem Werkzeuge für 45°, 30° und 60° sowie Werkzeuge mit 90° eingeschlossenem Winkel und Senker.
Das Programm positioniert das Werkzeug so, dass die gewünschte Materialmenge abgetragen wird. Typische Anwendungen sind Außenkanten, Bohrungseingänge, Taschenkanten und allgemeine Kantenbrüche. Für kleine, zugängliche Fasen ist dies meist die einfachste und wirtschaftlichste Lösung.
Schaftfräsen mit angepasster Werkzeugbahn
Eine Fase kann auch mit einem Schaftfräser hergestellt werden. Die Werkzeugbahn erzeugt dabei die geneigte Fläche, statt ausschließlich den Werkzeugwinkel zu nutzen.
Das eignet sich für größere Fasen, fehlende Sonderwerkzeuge oder Abschrägungen, die Teil einer größeren Schrägfläche sind. Für eine glatte Oberfläche können mehrere Bahnen erforderlich sein.
Bearbeitung mit Kugelfräsern
Kugelfräser eignen sich für komplexe Übergänge zwischen Fase und gekrümmter Geometrie. Für eine einfache gerade Abschrägung sind sie normalerweise weniger effizient. Bei ohnehin vorhandenen Freiformflächen können sie jedoch sinnvoll sein.
Fasen mit 4- und 5-Achs-Bearbeitung
Mehrachsige Bearbeitung hilft, wenn die Kante aus einer festen Werkzeugrichtung nicht gut erreichbar ist. Große Fasen in verschiedenen Richtungen an einem Gehäuse können auf einer 3-Achs-Maschine mehrere Umspannungen erfordern.
Eine 5-Achs-Maschine kann das Werkstück innerhalb derselben Hauptaufspannung orientieren. Das kann den Ablauf verkürzen und die Lagebeziehungen zwischen Merkmalen verbessern. Bei wechselnden Winkeln entlang einer gekrümmten Kante kann simultane Bewegung erforderlich sein.
Normale 45°-Kantenbrüche benötigen dagegen meist keine fünfachsige Bearbeitung.
Fasen an Außenkanten
Außenkanten sind wegen des offenen Werkzeugzugangs meist am einfachsten. Ein Fasenfräser folgt der Kontur von Gehäusen, Haltern, Montageplatten oder Deckeln.
Wichtig sind gleichmäßige Breite, Eckübergänge, Gratkontrolle und Werkzeugspuren. Bei Sichtteilen können bereits kleine Breitenunterschiede auffallen.
Fasen an Bohrungen
Fasen am Bohrungseingang entfernen Bohrgrate, bilden Gewindeeinläufe, führen Stifte, schützen Dichtelemente oder dienen der Vorbereitung weiterer Merkmale.
Eine kleine Fase verhindert beispielsweise, dass ein Innengewinde unmittelbar an einer scharfen Kante beginnt. Eine Einführfase erleichtert das Einsetzen eines Lagers.
Sie darf jedoch nicht zu weit in eine Präzisionspassung reichen. Eine übergroße Fase an einem kurzen Lagersitz reduziert dessen wirksame axiale Stützlänge.
Einführfasen an Gewinden
Ein kontrollierter Gewindeeinlauf schützt den empfindlichen Gewindeanfang und erleichtert das Ansetzen. Die Fase entfernt den unvollständigen ersten Gewindegang und erzeugt einen günstigeren Übergang.
Winkel und Tiefe hängen von Durchmesser, Steigung, Innen- oder Außengewinde und Gegenstück ab. Anerkannte Gewindenormen oder vereinbarte Fertigungspraxis können Einzelangaben ersetzen. Kritische Anwendungen sollten ausdrücklich definiert sein.
Fasen an dünnwandigen Teilen
An dünnen Wänden kann eine relativ große Fase einen erheblichen Anteil des Querschnitts entfernen. Zusätzlich können Schnittkräfte die Wand auslenken oder Schwingungen anregen.
Mögliche Folgen sind Verformung, ungleichmäßige Breite, Rattern und beschädigte Kanten. Eine 1 mm dünne Gehäusewand sollte nicht automatisch dieselbe Fase von 1 mm × 45° erhalten wie eine massive Platte. Die Größe muss zur Wandstärke passen.
Sichtfasen an Aluminiumteilen
Lichtreflexionen machen Unregelmäßigkeiten an Sichtfasen besonders deutlich. Bei einem schwarz eloxierten Gehäuse mit nachträglich blank gefräster Kante kann ein Breitenunterschied von 0,1 mm auffälliger sein als dieselbe Abweichung an anderer Stelle.
Mehrere Werkzeuganläufe können sichtbare Ansatzspuren hinterlassen. Für hochwertige Sichtteile können ein eigenes Schlichtwerkzeug, gleichmäßige Schnittführung, kontrollierter Verschleiß, durchgehende Bahnen und eine zusätzliche Sichtprüfung erforderlich sein. Das geht über einen einfachen Kantenbruch hinaus.
Fasen an Aluminium
6061 und 7075 lassen sich meist gut anfasen. Scharfe Hartmetallwerkzeuge ermöglichen saubere Kanten bei vergleichsweise hohen Schnittgeschwindigkeiten.
Aufbauschneiden, Grate und sichtbare Werkzeugspuren sind typische Probleme. Ein verschlissener Fräser kann Material verschmieren. Bei optisch wichtigen Flächen kann ein frisches Schlichtwerkzeug das Ergebnis deutlich verbessern.
Fasen an Edelstahl
Edelstahl verursacht meist höhere Schnittkräfte und mehr Wärme. Reibt das Werkzeug statt zu schneiden, kann örtliche Kaltverfestigung entstehen.
Scharfe Werkzeuge und ein stabiler Vorschub sind wichtig. Große Abschrägungen können mehrere Zustellungen erfordern. Grate können hartnäckiger sein als bei Aluminium.
Fasen an Titan
Bei Titan sind stabile Schnittbedingungen, Wärmeabfuhr und Werkzeugverschleiß besonders wichtig. Eine große Fase entfernt wesentlich mehr Material als ein kleiner Kantenbruch.
Sie ist deshalb als eigenständige Bearbeitungsoperation zu planen und nicht lediglich als kurzer abschließender Entgratschritt.
Fasen an technischen Kunststoffen
POM, PEEK, Nylon, PTFE und Polycarbonat reagieren anders als Metalle. Einige sind flexibel, andere erweichen bei Wärme. Stumpfe Werkzeuge können die Kante verformen oder verschmieren.
Scharfe Schneiden, kontrollierte Temperatur und geeignete Spannung sind wichtig. Dünne Kunststoffkanten benötigen ausreichende Unterstützung, damit sie während der Bearbeitung nicht ausweichen.
Fasen und Oberflächenbehandlung
Eloxieren
Eine Aluminiumfase wird normalerweise zusammen mit dem Bauteil eloxiert, sofern sie nicht nachträglich bearbeitet wird. An sehr scharfen Kanten kann die anodische Schicht weniger gleichmäßig ausgebildet sein; ein geeigneter Kantenbruch kann helfen.
Galvanische Beschichtung
Geometrie und Kantenform beeinflussen die Stromverteilung. Funktionsfasen sind daher gemeinsam mit der erforderlichen Schichtdicke zu betrachten.
Glasperlenstrahlen
Strahlen kann Werkzeugspuren optisch mildern. Es korrigiert jedoch keine geometrisch ungleichmäßige Fase.
Fasen auf technischen Zeichnungen angeben
Unklare Angaben führen zu Rückfragen und Fehlern. Die Zeichnung muss die gewünschte Geometrie vollständig und eindeutig definieren.
45°-Fase
1 × 45° ist eine verbreitete Angabe für eine 1 mm große Fase bei 45°, wenn die Zeichnung Millimeter verwendet.
Sonderwinkel
Eine Angabe wie 2 mm × 30° benötigt eine eindeutige Bezugsrichtung. Winkel und Längenmaß müssen die Schrägfläche vollständig festlegen.
Allgemeiner Kantenbruch
SCHARFE KANTEN 0,2–0,5 mm BRECHEN kann für unkritische Kanten genügen. Eine Funktionsfase sollte dagegen gezielt bemaßt werden.
Schweißfase
Je nach Verbindung sind Fasenwinkel, Wurzelfläche, Fugenwinkel und Wurzelspalt anzugeben. „Kante anfasen“ allein reicht nicht aus.
Warum „Alle Kanten entgraten“ zu ungenau sein kann
Diese häufige Zeichnungsnotiz verlangt Gratentfernung, definiert aber nicht zwingend die endgültige Geometrie. Eine Fachkraft entfernt nur den losen Grat, eine andere erzeugt möglicherweise eine sichtbare 0,5-mm-Fase.
Sind Größe oder Optik wichtig, sollte ein konkreter Kantenbruch angegeben werden. SCHARFE KANTEN 0,2–0,3 mm BRECHEN gibt einen klareren Zielbereich vor.
Häufige Konstruktionsfehler bei Fasen
Alle Kanten gleich groß auslegen
Eine massive Strukturkante und eine 1 mm dünne Wand brauchen nicht dieselbe Fase. Geometrie und Funktion sind maßgeblich.
Unnötige Sonderwinkel vorgeben
43° ist herstellbar, kann aber Sonderwerkzeuge oder aufwendigere Bahnen erfordern. Ohne funktionalen Grund ist ein Standardwinkel meist wirtschaftlicher.
Bohrungsfasen zu groß auslegen
Zu große Fasen können die wirksame Lager- oder Dichtlänge reduzieren.
Werkzeugzugang übersehen
Eine innere Fase kann im CAD einfach aussehen, für Fräser und Halter aber schwer erreichbar sein.
Unkritische Fasen zu eng tolerieren
Ein reiner Kantenbruch benötigt meist keine sehr enge Breitentoleranz. Übermäßige Anforderungen erhöhen Fertigungs- und Prüfaufwand.
Funktionsfasen unzureichend definieren
Wenn die Fase Montage oder Schweißvorbereitung bestimmt, reicht „entgraten“ nicht als Spezifikation.
Fase oder Verrundung zur Spannungsreduzierung?
Eine Fase macht ein Bauteil nicht automatisch fester. Sie kann eine empfindliche Außenspitze entfernen, während eine Verrundung bei strukturellen Querschnittsübergängen häufig günstiger ist.
An der inneren Ecke zwischen Halterwand und Grundplatte ist ein ausreichend großer Radius meist wirkungsvoller als eine flache Fase. Lastrichtung, Geometrie, Werkstoff und Ermüdungsanforderungen bestimmen die richtige Wahl.
Fase oder Radius für die Montage?
Beide können als Einführhilfe dienen. Eine Fase ist einfach zu bemaßen und herzustellen; ein Radius bietet einen weicheren Übergang.
Ein Stift kann eine Einführfase von 30° oder 45° erhalten. Bei wiederholtem Gleitkontakt kann eine gerundete Kante örtlichen Verschleiß vermindern. Entscheidend ist die konkrete Füge- und Kontaktbedingung.
Fase oder Senkung?
Eine Senkung ist eine konische Geometrie an einer Bohrung, meist für einen Schraubenkopf oder ein ähnliches Element. Sie kann einer Fase ähneln, erfüllt aber eine andere Funktion.
Ein kleiner Rand von 0,5 × 45° ist eine Fase. Ein konischer Sitz mit 90° eingeschlossenem Winkel für eine Senkschraube ist eine Senkung. Die Sitzhöhe hängt von der Konusgeometrie ab und kann engere Kontrolle erfordern.
Anfasen oder Entgraten?
Entgraten entfernt unerwünschtes Restmaterial der Bearbeitung. Anfasen erzeugt eine beabsichtigte Geometrie. Beides kann in derselben Operation erfolgen, ist aber nicht dieselbe Anforderung.
Ein Fasenfräser kann einen Bohrgrat entfernen und gleichzeitig eine definierte 0,3-mm-Fase erzeugen. Ist nur Gratentfernung gefordert, sollte nicht unnötig viel Material abgetragen werden.
Wann sich 5-Achs-Bearbeitung für Fasen lohnt
Eine einfache 45°-Fase an einer Platte lässt sich auf einer 3-Achs-Maschine fertigen. Fünfachsige Bearbeitung hilft dagegen bei vielen Flächenrichtungen, schwierigem Umspannen, engen Lagebeziehungen, gekrümmten Kanten, wechselnden Winkeln oder begrenztem Halterfreigang.
Ein Robotergehäuse mit Schrägflächen auf fünf Seiten kann auf drei Achsen mehrere Aufspannungen benötigen. Fünf Achsen ermöglichen die Orientierung innerhalb einer Hauptspannung. Der Vorteil ergibt sich aus der gesamten Bauteilgeometrie.
Beispiel: Lagergehäuse mit Einführfase
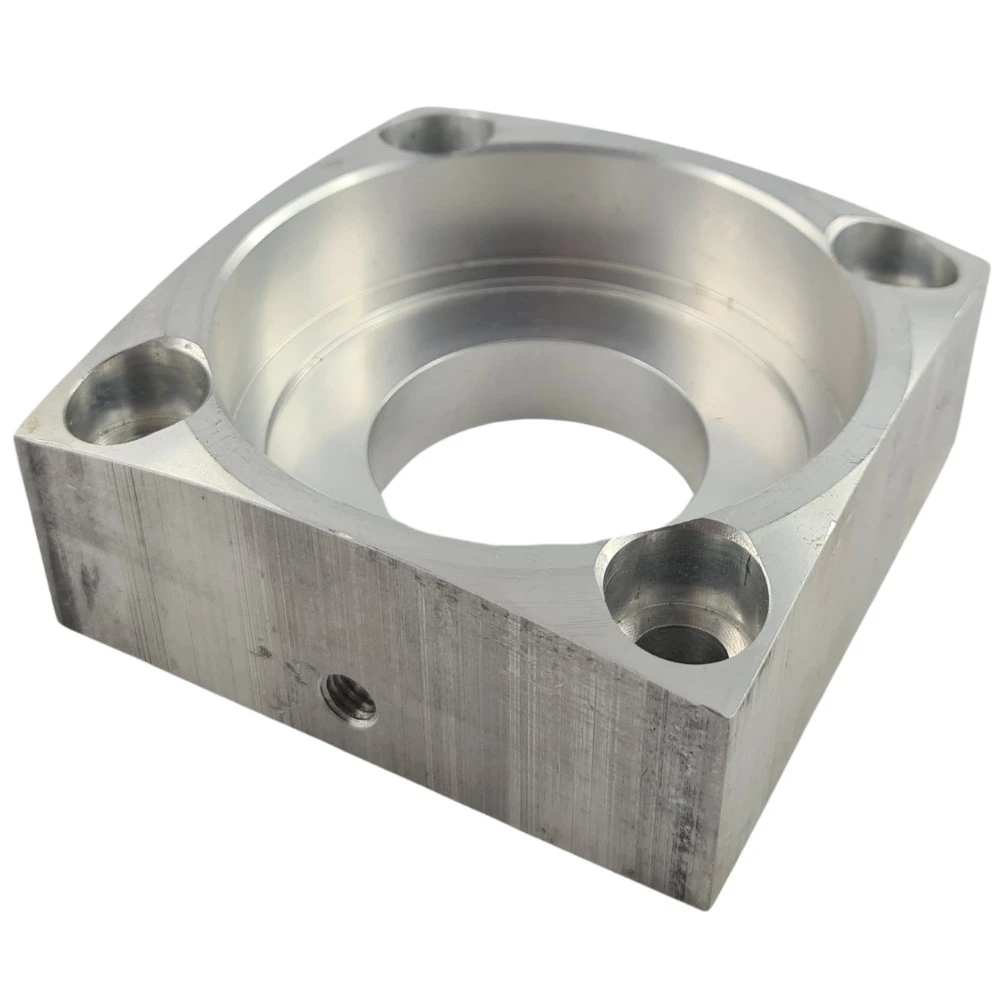
Angenommen, ein Lagergehäuse aus 7075 besitzt eine Präzisionsbohrung mit einer Einführfase von 1 × 45°. Die Fase führt das Lager bei der Montage und schützt die Bohrungskante.
Eine mögliche Reihenfolge lautet: Bohrung schruppen, auf Endmaß schlichten, Einführfase herstellen, Durchmesser prüfen und die Fase entsprechend ihrer Funktion kontrollieren.
Eine übergroße Fase würde die wirksame axiale Sitzlänge reduzieren. Die einfache Geometrie ist deshalb unmittelbar an die Funktion gebunden.
Beispiel: Sichtfase an einem Aluminiumgehäuse
Ein Elektronik- oder Optikgehäuse aus 6061 kann eine 2 mm große umlaufende Sichtfase erhalten. Hier kann das Erscheinungsbild wichtiger sein als eine Passfunktion.
Gleichmäßige Breite, saubere Eckübergänge, geringe Ansatzspuren und ein stabiles Erscheinungsbild nach dem Eloxieren sind entscheidend. Ein eigenes Schlichtwerkzeug nach Fertigstellung der Hauptkontur kann sinnvoll sein. Eine ähnliche Geometrie benötigt hier andere Prozessprioritäten als beim Lagersitz.
Beispiel: Schweißfase an einem Stahlbauteil
Ein dickes Stahlbauteil kann vor dem Schweißen eine 30°- oder 37,5°-Fase benötigen. Diese ist wesentlich größer als ein üblicher Kantenbruch.
Winkel, Wurzelfläche, gleichmäßiger Verlauf und Oberflächenzustand sind wichtig. Möglich sind geneigt eingesetzte Schaftfräser, besondere Fasenwerkzeuge oder mehrachsige Aufspannungen. Die Auslegung muss der Schweißspezifikation folgen.
Kostenfaktoren bei CNC-Fasen
Eine kleine Standardfase verursacht bei ohnehin bearbeiteten Teilen meist wenig Zusatzaufwand. Sonderwinkel, großer Materialabtrag, mehrere Orientierungen, enge Toleranzen, Sichtflächen, schwer zugängliche Innenkanten und eigene Prüfungen erhöhen die Kosten.
Ein zugänglicher Kantenbruch von 0,5 × 45° kann schnell hergestellt werden. Eine 12 mm große zusammengesetzte Fase über mehrere Flächen eines Titanteils ist dagegen eine erhebliche Bearbeitungsaufgabe. Die Bezeichnung allein sagt wenig über den Aufwand aus.
DFM-Regeln für Fasen
- Standardwinkel verwenden, wenn die Funktion es zulässt. Für 45° sind Werkzeuge gut verfügbar.
- Fasengröße an die Wandstärke anpassen und dünne Querschnitte erhalten.
- Funktionsfasen ausdrücklich bemaßen, statt sich auf Entgratnotizen zu verlassen.
- Unkritische Kantenbrüche nicht unnötig eng tolerieren.
- Werkzeugzugang und mögliche zusätzliche Aufspannungen berücksichtigen.
- Sichtanforderungen getrennt von der dimensionalen Funktion festlegen.
- Eloxieren, Beschichten, Strahlen und Polieren in die Planung einbeziehen.
Auswahlhilfe für Kantenbehandlungen
| Konstruktionsziel | Geeignete Kantenbehandlung |
|---|---|
| Verletzungsgefahr bei Handhabung reduzieren | Kleine Fase oder Kantenbruch |
| Welle in Bohrung einführen | Einführfase |
| Gewindeverbindung leichter ansetzen | Gewindefase |
| Strukturellen Spannungsübergang verbessern | Meist Verrundung oder Radius |
| Dicke Platte zum Schweißen vorbereiten | Definierte Schweißfase |
| Sichtbare schräge Kante gestalten | Kontrollierte Sichtfase |
| Senkschraube aufnehmen | Senkung |
| Nur Bohrgrat entfernen | Entgraten oder kleine Fase |
| Platz für benachbarten Radius schaffen | Funktionale Fase |
Wie 6CNC Fasen fertigt
Bei 6CNC werden Kantenmerkmale anhand ihrer Funktion betrachtet. Bei Prototypen und CNC-Kleinserien können Winkel, Breite, Lage, Gegenstück, Werkstoff, Wandstärke, Werkzeugzugang sowie Oberflächen- und Prüfanforderungen berücksichtigt werden.
Einfache Kantenbrüche lassen sich mit Standardwerkzeugen herstellen. Größere Fasen oder Sonderwinkel können besondere Fräser, Schaftfräsen oder mehrachsige Positionierung benötigen. Bei verschiedenen Flächenrichtungen kann 4- oder 5-Achs-Bearbeitung das Umspannen reduzieren und Lagebeziehungen erhalten.
Die Prüfung kann je nach Zeichnung konventionelle Messmittel, optische Verfahren, Koordinatenmesstechnik, Lehren und Oberflächenprüfung umfassen. Ziel ist die für Montage, Optik, Handhabung oder Schweißen erforderliche Kontrolle.
Fazit
Fasen sind geometrisch einfach, funktional aber unterschiedlich. Ein Kantenbruch entfernt eine scharfe Ecke; eine Einführfase unterstützt die Montage; eine Sichtfase beeinflusst den optischen Eindruck; eine Schweißfase gehört zur Fugenauslegung.
Eine gute Spezifikation beschreibt Zweck, Winkel, Größe und erforderliche Kontrolle. Standardwinkel und angemessene Toleranzen bieten bei vielen Teilen ein wirtschaftliches Verhältnis zwischen Funktion und Aufwand. Komplexe Bauteile können Sonderwerkzeuge, mehrere Achsen oder zusätzliche Prüfungen rechtfertigen.
6CNC kann Entwürfe mit Funktionsfasen, Präzisionskanten, Sichtfasen oder komplexen Schrägflächen auf Herstellbarkeit prüfen und eine geeignete Strategie vorschlagen. Senden Sie CAD-Dateien, Zeichnungen, Werkstoffanforderungen und Mengen für eine technische Prüfung und ein Angebot.
Häufig gestellte Fragen
Sind Bevel und Chamfer in der CNC-Bearbeitung dasselbe?
Die Begriffe überlappen. Chamfer bezeichnet häufig einen kleinen ebenen Kantenabtrag; bevel eher größere oder funktional wichtige Schrägflächen. Eindeutige Winkel- und Größenangaben sind wichtiger als die Benennung.
Welcher Fasenwinkel ist am gebräuchlichsten?
45° ist verbreitet, weil Standardwerkzeuge leicht verfügbar sind. 30°, 60° und Sonderwinkel kommen zum Einsatz, wenn die Konstruktion sie erfordert.
Wie wird eine Fase in einer Zeichnung angegeben?
Winkel und ausreichende Längenmaße müssen die Geometrie vollständig definieren. Für eine 45°-Fase ist etwa 1 × 45° bei Millimeterzeichnungen üblich.
Was bedeutet „Scharfe Kanten brechen“?
Gemeint ist normalerweise das Entfernen scharfer Ecken und Grate ohne eng tolerierte Funktionsfase. Ist die Größe relevant, sollte ein Maßbereich angegeben werden.
Können CNC-Maschinen Sonderwinkel fertigen?
Ja. Je nach Geometrie sind besondere Werkzeuge, Schaftfräser mit passenden Bahnen oder mehrachsige Verfahren möglich.
Macht eine Fase ein Bauteil fester?
Nicht automatisch. Sie kann eine empfindliche Kante entfernen. Zur Verringerung struktureller Spannungsspitzen ist eine Verrundung häufig wirksamer.
Was unterscheidet Fase und Verrundung?
Eine Fase bildet eine ebene Schrägfläche. Eine Verrundung bildet einen gekrümmten Übergang.
Wie werden große Fasen hergestellt?
Je nach Größe und Zugang kommen Fasenfräser, Schaftfräser, mehrere Zustellungen oder 4-/5-Achs-Bearbeitung infrage.
Brauchen Fasen eine 5-Achs-Maschine?
Meist nicht. Standardfasen lassen sich auf drei Achsen fertigen. Fünf Achsen helfen bei komplexen Orientierungen oder wechselnder Geometrie.
Wie groß sollte ein Kantenbruch sein?
Das hängt von Funktion und Wandstärke ab. Kleine Kantenbrüche liegen häufig im Bereich weniger Zehntelmillimeter; Funktionsfasen können wesentlich größer sein.
Können Fasen vor dem Eloxieren oder Beschichten gefertigt werden?
Ja, das ist üblich. Bei wichtigen Sichtflächen oder maßrelevantem Schichtaufbau muss die anschließende Behandlung dennoch berücksichtigt werden.


