Un borde biselado puede parecer un detalle menor, pero influye en el montaje, la manipulación, la resistencia del borde, la preparación de soldadura, el aspecto y el coste de fabricación.
En un soporte sencillo elimina una esquina afilada. En un eje facilita la entrada en un rodamiento o una junta. En un agujero roscado protege el primer hilo y ayuda a iniciar el montaje. Un bisel de soldadura mucho mayor define parte de la unión. En una carcasa compleja, la propia superficie inclinada puede ser una característica funcional con tolerancias precisas.
Por eso no conviene tratar todos los bordes inclinados igual. Ángulo, tamaño, ubicación, tolerancia, material y función determinan su diseño y mecanizado. Esta guía explica las diferencias entre biseles, chaflanes y radios, los métodos de fabricación, las indicaciones en planos y los errores habituales.
¿Qué es un borde biselado en el mecanizado CNC?
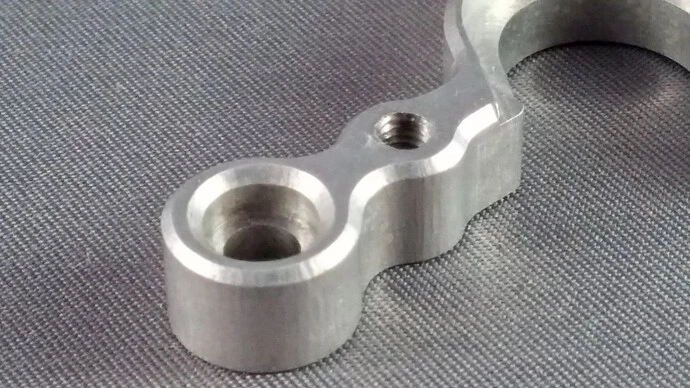
Es una superficie inclinada entre dos caras adyacentes. En lugar de encontrarse en una esquina afilada, se retira material para crear una transición plana y oblicua.
El bisel puede ser pequeño o relativamente grande. Un chaflán de 0,5 mm × 45° en una carcasa y un bisel de soldadura de 10 mm de anchura a 30° son características inclinadas, pero cumplen funciones y requieren estrategias distintas.
Se utilizan para eliminar aristas, facilitar la entrada de piezas, proteger bordes, preparar soldaduras, mejorar el aspecto, crear holgura, controlar el contacto, preparar entradas de roscas y agujeros o eliminar rebabas.
La pregunta principal es qué debe conseguir ese borde. La función debe definir la geometría.
Bisel y chaflán: ¿son lo mismo?
En mecanizado, bisel y chaflán se emplean con frecuencia de forma intercambiable. No existe una separación terminológica universal.
Chaflán suele referirse a un corte plano y oblicuo relativamente pequeño, a menudo de 45°. Bisel se utiliza habitualmente para superficies inclinadas mayores o funcionalmente importantes, sobre todo con ángulos diferentes de 45° o en preparación de soldadura.
Un borde de 0,5 × 45° en una carcasa o una entrada de 1 × 45° en un alojamiento de rodamiento suele llamarse chaflán. Una cara de 30° en una placa gruesa o una preparación de soldadura de 37,5° suele llamarse bisel.
Para fabricar correctamente importan más el ángulo, tamaño, ubicación, tolerancia y función claramente definidos que la palabra elegida.
Bisel, chaflán y radio: diferencias
Los biseles y chaflanes crean superficies planas inclinadas. Un redondeo o radio crea una transición curva.
| Característica | Geometría | Finalidad habitual | Método habitual |
|---|---|---|---|
| Bisel | Superficie plana inclinada | Ángulo funcional, soldadura, ajuste, aspecto | Fresa de biselar, fresa de extremo, mecanizado de 4/5 ejes |
| Chaflán | Rotura de arista plana generalmente pequeña | Desbarbado, entrada de montaje, protección | Fresa de chaflanar |
| Radio | Transición redondeada | Transición suave y reducción de concentraciones de tensión | Fresa de radio, esférica o de forma |
La diferencia importa en piezas sometidas a carga. Un radio proporciona normalmente una transición de sección más suave que una superficie angular. Puede ser preferible cuando el objetivo es reducir tensiones locales. Un bisel resulta más adecuado cuando se necesita un ángulo de contacto o una holgura concretos.
Tipos habituales de bordes biselados
Bisel simple
Se mecaniza un único lado del borde. Es la configuración más sencilla y se utiliza en entradas de montaje, bordes exteriores, preparación de soldadura, paneles y soportes. Una placa de acero puede recibir, por ejemplo, un bisel de 30° antes de soldarse.
Bisel doble
Se inclinan ambos lados, de forma simétrica o asimétrica. Aparece en uniones soldadas, perfiles similares a cuchillas, formas centradas e interfaces especiales. La dificultad depende de si ambos lados son accesibles en la misma sujeción.
Bisel compuesto
Contiene varios ángulos o una superficie cuya dirección cambia. Puede aparecer en soportes aeroespaciales, carcasas complejas, utillaje e interfaces con varias caras. En tres ejes puede requerir varias sujeciones; cinco ejes puede permitir mantener la orientación necesaria a lo largo del borde.
Bisel interrumpido
El bisel puede detenerse junto a pestañas, nervios, resaltes, cavidades o puertos. La entrada y salida de la herramienta necesitan atención porque no puede seguirse un único borde continuo.
Ángulos habituales de bisel
No existe un único ángulo estándar para todas las piezas CNC. Los 45° son frecuentes por la disponibilidad de herramientas, pero las características funcionales pueden requerir otros valores.
| Ángulo | Aplicación habitual |
|---|---|
| 15°–30° | Entradas suaves y montaje guiado |
| 30° | Entradas de rosca, interfaces especiales y algunas preparaciones de soldadura |
| 45° | Chaflanado general, rotura de arista y montaje |
| 60° | Geometrías relacionadas con elementos de fijación y avellanados |
| Personalizado | Interfaces funcionales, soldadura y geometrías especiales |
El ángulo debe derivarse de la función. Un chaflán de 45° fácil de fabricar puede guiar mal una pieza que se aproxima a 20°. La preparación de soldadura debe seguir la geometría de junta requerida. El plano debe identificar claramente la cara de referencia y, cuando corresponda, el ángulo incluido.
El tamaño del bisel importa tanto como el ángulo
Un ángulo por sí solo rara vez define toda la característica. También debe indicarse el tamaño o la ubicación de la superficie inclinada. Para un chaflán de 45° es habitual 1 × 45°.
Otros biseles pueden definirse mediante ángulo y una dimensión lineal, dos dimensiones de los extremos, ángulo incluido y talón o profundidad respecto a una referencia.
Un bisel mayor elimina más material y cambia el espesor local o la sección resistente. Un bisel de 4 mm en una pared de 5 mm no es un cambio meramente decorativo. Su tamaño debe revisarse junto con la geometría circundante.
Por qué se utilizan biseles en piezas CNC
1. Facilitar el montaje
Una esquina afilada de 90° puede engancharse en la pieza opuesta. El bisel guía ejes, agujeros, pasadores, casquillos, conectores y carcasas. Un pequeño chaflán en un eje de precisión facilita su entrada en un rodamiento y reduce el riesgo de daño ante una ligera desalineación.
2. Proteger los bordes
Las esquinas afiladas pueden astillarse o deformarse durante transporte y montaje. Una pequeña rotura de arista elimina la punta más vulnerable, especialmente en aluminio.
3. Eliminar rebabas
Un chaflán controlado puede retirar rebabas y producir una condición de borde definida. Si el tamaño importa, resulta más preciso que una instrucción general de desbarbado.
4. Preparar la soldadura
Estos biseles suelen ser mucho mayores y crean espacio para la geometría de unión necesaria. Ángulo, talón, separación de raíz y espesor deben seguir el diseño de soldadura, no una práctica genérica de chaflanado.
5. Crear holgura funcional
Una esquina biselada puede dejar espacio para otra pieza, un radio o una estructura adyacente.
6. Mejorar el aspecto
Las superficies inclinadas visibles aparecen en electrónica, cámaras, paneles y carcasas de aluminio. La continuidad, las marcas de herramienta y el acabado anodizado pueden necesitar más control que un simple desbarbado.
Cómo mecanizan los biseles las máquinas CNC
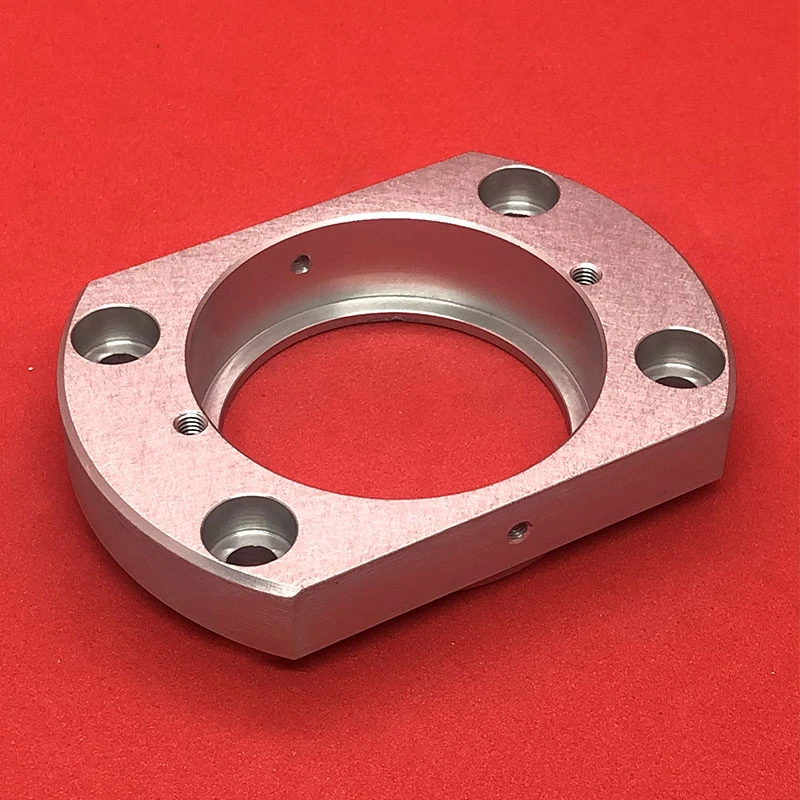
El método depende del tamaño, ángulo, accesibilidad y recorrido del borde. Las aristas pequeñas y accesibles suelen admitir herramientas estándar; las superficies mayores o complejas pueden exigir otra estrategia.
Fresado con herramienta de chaflanar
Las fresas de chaflanar son habituales para biseles pequeños y medianos. Su filo tiene un ángulo definido. Existen herramientas para 45°, 30° y 60°, además de herramientas con ángulo incluido de 90° y avellanadores.
El programa posiciona el filo para retirar la cantidad de material necesaria. Es un método eficiente para bordes exteriores, entradas de agujeros, bordes de cavidades y roturas de arista estándar. Para biseles pequeños suele ser la opción más sencilla y económica.
Fresado de extremo mediante la trayectoria
Una fresa de extremo también puede crear una superficie inclinada. La geometría se obtiene mediante la trayectoria programada, en lugar de depender únicamente del ángulo del filo.
Puede resultar útil para biseles grandes, cuando no existe una herramienta específica o cuando la característica forma parte de una superficie inclinada mayor. Pueden necesitarse varias pasadas para conseguir un acabado liso.
Fresado con herramienta esférica
Las fresas esféricas permiten transiciones complejas entre biseles y superficies curvas. Normalmente no son la herramienta más eficiente para un bisel recto sencillo, pero pueden ser adecuadas cuando la geometría circundante ya es de forma libre.
Mecanizado de biseles en 4 y 5 ejes
El mecanizado multieje ayuda cuando el borde no es accesible desde una orientación fija. Una carcasa con biseles en distintas direcciones puede necesitar varias sujeciones en una máquina de tres ejes.
Cinco ejes permite orientar la pieza conservando la sujeción principal. Puede mejorar la eficiencia y las relaciones entre características. Si el ángulo cambia continuamente a lo largo de una curva, puede emplearse movimiento simultáneo.
La mayoría de los chaflanes normales de 45° no requieren cinco ejes.
Biseles en bordes exteriores
Suelen ser los más sencillos por el acceso abierto de la herramienta. La fresa sigue el contorno de carcasas, soportes, placas de montaje o tapas.
Los puntos principales son anchura uniforme, transiciones en las esquinas, control de rebabas y marcas de herramienta. En piezas visibles, pequeñas variaciones de anchura pueden resultar evidentes.
Biselado de agujeros y alojamientos
Los chaflanes de entrada eliminan rebabas de taladrado, crean entradas de rosca, guían pasadores, protegen juntas y preparan otras características.
Un pequeño chaflán evita que la rosca interior empiece directamente en una arista afilada. Una entrada biselada facilita insertar un rodamiento.
No debe penetrar excesivamente en el ajuste de precisión. En un asiento corto, un chaflán sobredimensionado reduce la longitud axial efectiva de apoyo.
Chaflanes de entrada de rosca
Una entrada controlada protege el comienzo de la rosca y facilita iniciar el ensamblaje. El chaflán elimina el primer hilo incompleto y crea una transición más favorable.
Ángulo y profundidad dependen del diámetro, paso, rosca interior o exterior y componente opuesto. Una norma reconocida o una práctica acordada puede definir estas entradas sin acotar cada una. Las aplicaciones críticas deben ser explícitas.
Biseles en piezas de pared delgada
Un bisel relativamente grande puede eliminar una parte importante de una pared fina. Las fuerzas de corte también pueden desviarla o provocar vibración.
Los problemas incluyen deformación, anchura irregular, vibración y daño del borde. Una pared de aluminio de 1 mm no debería recibir automáticamente el mismo chaflán de 1 mm × 45° que una placa gruesa. El tratamiento debe adaptarse a la sección.
Biseles decorativos en aluminio
La luz reflejada hace visibles las irregularidades. En una carcasa anodizada en negro con un bisel mecanizado brillante, una diferencia de anchura de 0,1 mm puede destacar más que la misma desviación en otra zona.
Varias entradas y salidas de herramienta pueden dejar marcas. Las piezas de alta exigencia visual pueden necesitar herramienta de acabado dedicada, dirección de corte constante, desgaste controlado, trayectorias continuas e inspección visual adicional. Esto requiere más atención que simplemente romper la arista.
Biselado de aluminio
Aleaciones como 6061 y 7075 suelen mecanizarse con facilidad. Herramientas de metal duro afiladas pueden producir bordes limpios a velocidades relativamente altas.
Los problemas habituales son filo recrecido, rebabas y marcas visibles. Una herramienta desgastada puede arrastrar el aluminio en lugar de cortarlo limpiamente. Una herramienta de acabado en buen estado resulta especialmente importante para superficies visibles.
Biselado de acero inoxidable
El inoxidable suele generar mayores fuerzas y temperatura. Si la herramienta roza en lugar de cortar, puede provocar endurecimiento local por deformación.
Importan el filo y un avance estable. Los biseles grandes pueden requerir varias pasadas. La formación de rebabas puede ser más persistente que en aluminio.
Biselado de titanio
El titanio exige condiciones estables, gestión del calor y control del desgaste. Un bisel grande elimina mucho más material que un pequeño chaflán.
Debe planificarse como una operación de mecanizado real, no únicamente como una pasada breve de acabado o desbarbado.
Biselado de plásticos técnicos
POM, PEEK, nailon, PTFE y policarbonato se comportan de forma distinta a los metales. Algunos son flexibles y otros se ablandan con el calor. Una herramienta desafilada puede deformar o arrastrar el borde.
Se necesitan filos adecuados, temperatura controlada y una sujeción estable. Los bordes finos requieren apoyo para evitar que se desplacen durante el corte.
Biseles y tratamientos superficiales
Anodizado
El bisel suele anodizarse junto con la pieza, salvo que se mecanice después. En aristas muy afiladas, la capa anódica puede ser menos uniforme; una rotura de arista adecuada puede ayudar.
Recubrimiento electrolítico
La forma de los bordes influye en la distribución de corriente. La geometría funcional debe considerarse junto con el espesor de recubrimiento.
Granallado con microesferas
Puede suavizar visualmente las marcas de mecanizado, pero no corrige una anchura geométricamente irregular.
Cómo indicar un bisel en un plano técnico
Las indicaciones ambiguas provocan consultas y errores. La geometría debe quedar completamente definida.
Chaflán de 45°
1 × 45° indica habitualmente un chaflán de 1 mm a 45° cuando el plano utiliza milímetros.
Bisel con ángulo especial
Una indicación como 2 mm × 30° necesita una dirección de referencia clara. El ángulo y la dimensión deben definir completamente la cara inclinada.
Rotura de aristas general
ROMPER ARISTAS VIVAS 0,2–0,5 mm puede ser suficiente para bordes no críticos. Una característica funcional debe acotarse específicamente.
Bisel de soldadura
Puede requerir ángulo de bisel, talón, ángulo de ranura y separación de raíz. Escribir únicamente «biselar borde» no define la preparación completa.
Por qué «desbarbar todos los bordes» puede ser demasiado impreciso
La nota exige eliminar rebabas, pero no siempre define la geometría final. Un operario puede retirar únicamente material suelto y otro producir un chaflán visible de 0,5 mm.
Si la apariencia o la función importan, debe especificarse la rotura de arista. ROMPER ARISTAS VIVAS 0,2–0,3 mm ofrece un objetivo más claro.
Errores habituales al diseñar biseles
Usar el mismo tamaño en todos los bordes
Una arista estructural gruesa y una pared de 1 mm no necesitan necesariamente el mismo chaflán. El tratamiento debe responder a geometría y función.
Exigir un ángulo especial sin necesidad
Un bisel de 43° puede fabricarse, pero puede necesitar herramienta o trayectoria especial. Si no existe una razón funcional, un ángulo estándar suele ser más económico.
Sobredimensionar chaflanes de agujeros
Pueden reducir la longitud útil de apoyo de un rodamiento o una junta.
Ignorar el acceso de la herramienta
Un bisel interior fácil de dibujar puede ser difícil de alcanzar con la fresa y el portaherramientas.
Tolerar demasiado los bordes no críticos
Una simple rotura de arista no suele necesitar una tolerancia de anchura muy estrecha. Exigirla añade mecanizado e inspección.
Definir insuficientemente los biseles funcionales
Si controlan montaje o soldadura, una nota de desbarbado no comunica la geometría requerida.
Bisel o radio para reducir tensiones
Un bisel no hace automáticamente más resistente una pieza. Puede eliminar una punta exterior vulnerable, pero un radio suele proporcionar una transición estructural más suave.
En una esquina interior entre la pared y la base de un soporte, un radio suficiente suele ser más relevante que un chaflán plano. La elección depende de dirección de carga, geometría, material y requisitos de fatiga.
Bisel o radio para facilitar el montaje
Ambos pueden funcionar como entrada. El chaflán es sencillo de definir y mecanizar; el radio produce una transición suave.
Un pasador puede utilizar una entrada de 30° o 45° para guiarse. Un componente sometido a contacto deslizante repetido puede beneficiarse de un borde redondeado para reducir desgaste localizado. La condición de contacto determina la elección.
Bisel o avellanado
Un avellanado es una superficie cónica alrededor de un agujero, normalmente para una cabeza de tornillo o elemento similar. Aunque se parece a un bisel, su función es distinta.
Un borde de 0,5 × 45° es un chaflán. Un asiento cónico de 90° de ángulo incluido para un tornillo de cabeza plana es un avellanado. Como la profundidad de asiento depende del cono, puede necesitar un control más estricto.
Biselado o desbarbado
El desbarbado elimina material no deseado creado por el mecanizado. El biselado genera una geometría intencional. Pueden realizarse juntos, pero no son requisitos equivalentes.
Una fresa puede retirar una rebaba de taladrado y crear un chaflán definido de 0,3 mm. Cuando solo se exige retirar rebabas, debe evitarse eliminar material innecesario.
Cuándo resulta útil el mecanizado de 5 ejes para biseles
Un chaflán de 45° en una placa puede mecanizarse en tres ejes. Cinco ejes resulta útil cuando existen varias orientaciones, dificultad para reposicionar, relaciones geométricas exigentes, bordes curvos, ángulos variables o poco espacio para el portaherramientas.
Una carcasa robótica con caras inclinadas en cinco lados puede requerir varias sujeciones en tres ejes. Cinco ejes permite orientarla manteniendo la sujeción principal. La ventaja procede de la geometría global de la pieza.
Ejemplo: alojamiento de rodamiento biselado
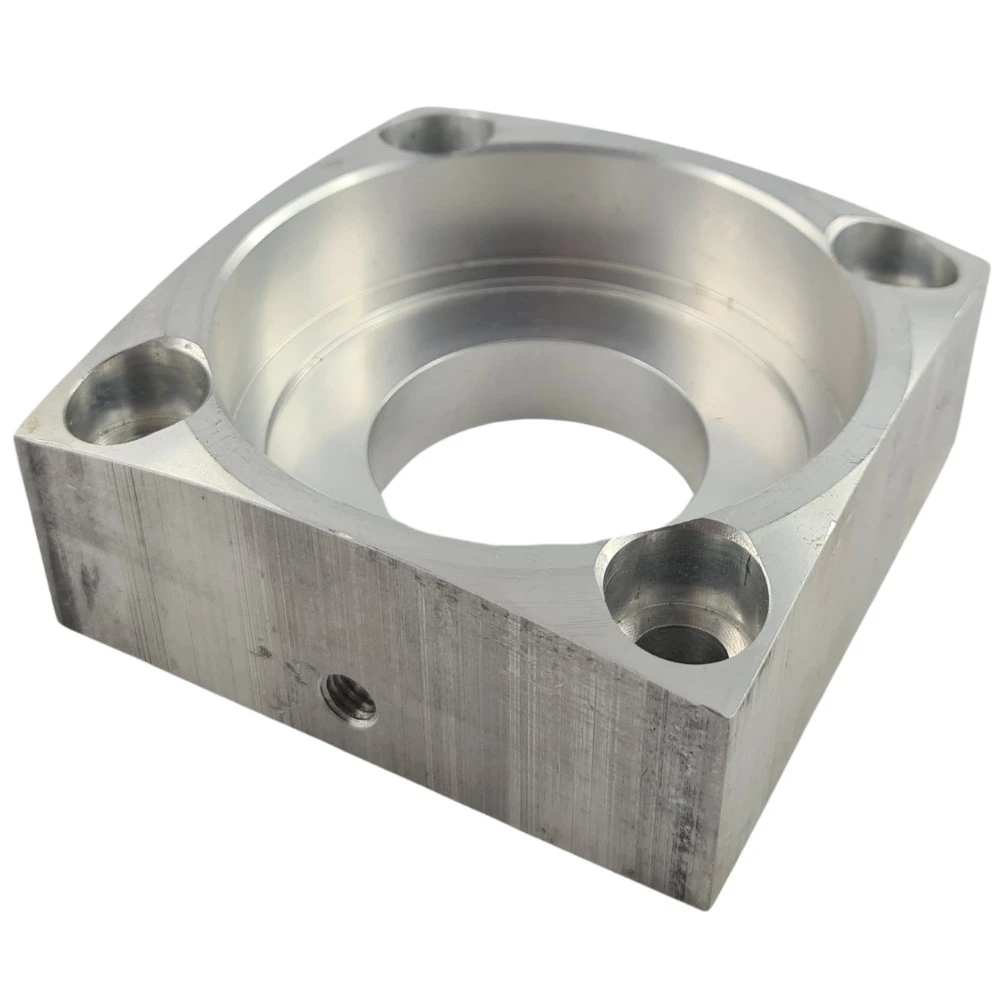
Considere un alojamiento de aluminio 7075 con agujero de precisión y entrada de 1 × 45°. El chaflán guía el rodamiento y protege la entrada.
Una secuencia posible es desbastar el agujero, acabarlo a medida, mecanizar el chaflán, comprobar el diámetro e inspeccionar el bisel cuando lo exija su función.
No debe ser excesivo porque reduciría la longitud axial efectiva del asiento. Su tamaño está directamente ligado a la función.
Ejemplo: bisel decorativo en una carcasa de aluminio
Una carcasa electrónica u óptica de 6061 puede incorporar un bisel perimetral de 2 mm. El requisito principal puede ser visual, en lugar de un ajuste.
Importan anchura constante, esquinas suaves, pocas marcas de entrada y aspecto uniforme tras el anodizado. Puede utilizarse una herramienta de acabado dedicada después de terminar la geometría principal. Una forma parecida requiere aquí prioridades diferentes a las de un asiento de rodamiento.
Ejemplo: bisel de soldadura en una pieza de acero
Una pieza gruesa puede necesitar un bisel de 30° o 37,5° antes de soldarse. Es mucho mayor que un chaflán convencional.
Las variables importantes pueden incluir ángulo, talón, continuidad y estado superficial. Puede mecanizarse mediante fresa orientada, herramienta específica o disposición multieje. La geometría debe seguir la especificación de soldadura.
Factores de coste de los bordes biselados CNC
Un pequeño chaflán estándar suele añadir poco coste cuando la pieza ya está en mecanizado. Ángulos especiales, gran volumen de material, varias orientaciones, tolerancias estrechas, acabado decorativo, acceso interior difícil e inspección específica aumentan el trabajo.
Un borde accesible de 0,5 × 45° puede ejecutarse rápidamente. Un bisel compuesto de 12 mm alrededor de varias caras de titanio representa una operación considerable. La palabra «bisel» por sí sola no describe el coste.
Reglas DFM para bordes biselados
- Utilizar ángulos estándar cuando la función lo permita; las herramientas de 45° están ampliamente disponibles.
- Adaptar el tamaño al espesor y conservar las secciones delgadas.
- Definir explícitamente los biseles funcionales, sin depender de notas de desbarbado.
- Reservar tolerancias estrechas para características que las necesiten.
- Revisar el acceso y las sujeciones adicionales.
- Separar los requisitos visuales de los dimensionales.
- Considerar anodizado, recubrimiento, granallado y pulido.
Guía de selección del tratamiento del borde
| Necesidad de diseño | Tratamiento recomendado |
|---|---|
| Reducir riesgo de corte al manipular | Chaflán pequeño o rotura de arista |
| Guiar un eje en un agujero | Chaflán de entrada |
| Facilitar el inicio de una rosca | Chaflán de rosca |
| Mejorar una transición de tensiones estructurales | Generalmente radio o redondeo |
| Preparar una placa gruesa para soldadura | Bisel funcional |
| Crear una cara inclinada decorativa | Bisel controlado |
| Alojar un tornillo de cabeza plana | Avellanado |
| Retirar únicamente rebaba de taladrado | Desbarbado o chaflán pequeño |
| Dejar espacio para un radio adyacente | Bisel o chaflán funcional |
Cómo mecaniza 6CNC los bordes biselados
6CNC revisa los bordes según su función. Para prototipos y series cortas pueden considerarse ángulo, anchura, ubicación, condición de montaje, material, espesor, acceso, acabado e inspección.
Los bordes sencillos pueden hacerse con herramientas estándar. Los biseles mayores o especiales pueden necesitar fresas específicas, fresado de extremo o posicionamiento multieje. Cuando existen varias orientaciones, cuatro o cinco ejes puede reducir reposicionamientos y mantener relaciones entre características.
Según el plano, la inspección puede emplear instrumentos dimensionales, medición óptica, CMM, calibres e inspección superficial. El objetivo es controlar el borde al nivel necesario para montaje, aspecto, manipulación o soldadura.
Conclusiones
Los biseles son sencillos en forma, pero su función varía. Una pequeña rotura elimina una arista; una entrada facilita ensamblar; un bisel decorativo determina el aspecto; una preparación de soldadura forma parte del diseño de la junta.
Una especificación adecuada define propósito, ángulo, tamaño y control necesario. Para muchas piezas, ángulos estándar y tolerancias razonables equilibran funcionamiento y coste. Las geometrías complejas pueden justificar herramientas específicas, varios ejes o inspección adicional.
6CNC puede revisar la fabricabilidad de piezas con biseles funcionales, chaflanes de precisión, bordes en varias caras o tratamientos decorativos. Envíe archivos CAD, planos, material y cantidades para una revisión técnica y un presupuesto.
Preguntas frecuentes
¿Bisel y chaflán son lo mismo en mecanizado CNC?
Los términos se solapan. Chaflán suele describir un borde plano inclinado pequeño; bisel se usa con frecuencia para superficies mayores o funcionales. Definir ángulo y tamaño claramente importa más que el nombre.
¿Cuál es el ángulo de chaflán más habitual?
45° es común por la disponibilidad de herramientas. También se emplean 30°, 60° y ángulos especiales cuando el diseño lo requiere.
¿Cómo se indica un bisel en un plano?
Deben definirse el ángulo y suficientes dimensiones lineales. Para un chaflán de 45° es habitual 1 × 45° en un plano en milímetros.
¿Qué significa «romper aristas vivas»?
Normalmente significa eliminar esquinas afiladas y rebabas sin exigir un chaflán funcional estrechamente controlado. Si el tamaño importa, debe indicarse un intervalo.
¿Puede CNC fabricar ángulos de bisel personalizados?
Sí. Según la geometría pueden usarse herramientas específicas, fresas de extremo con trayectorias adecuadas o mecanizado multieje.
¿Un bisel hace más resistente una pieza?
No automáticamente. Puede eliminar una arista vulnerable, pero un radio suele ser más eficaz para reducir concentraciones de tensión estructural.
¿Qué diferencia hay entre chaflán y radio?
El chaflán crea una superficie plana inclinada. El radio produce una transición curva.
¿Cómo se mecanizan los biseles grandes?
Mediante herramientas de biselar, fresas de extremo, varias pasadas o mecanizado de 4/5 ejes, según tamaño y acceso.
¿Los bordes biselados requieren cinco ejes?
Normalmente no. Los estándar pueden hacerse en tres ejes. Cinco ejes ayuda con orientaciones complejas o geometría variable.
¿Qué tamaño debe tener un chaflán?
Depende de función y espesor. Las pequeñas roturas suelen medir unas décimas de milímetro; los biseles funcionales pueden ser mucho mayores.
¿Se pueden mecanizar biseles antes de anodizar o recubrir?
Sí, es lo habitual. El acabado posterior debe considerarse si el aspecto o la acumulación dimensional de recubrimiento son importantes.