
Fräsen gehört zu den vielseitigsten Zerspanungsverfahren der modernen Fertigung. Der Begriff bezeichnet jedoch keine einzelne Schnittmethode. Wie ein Fräser an das Werkstück herangeführt wird, welcher Werkzeugbereich schneidet, wie groß der Eingriff ist und wie das Werkstück positioniert wird, kann das Verhalten der Bearbeitung grundlegend verändern.
Ein großer Planfräser, der Material von einer Stahl-Vorrichtungsplatte abträgt, arbeitet ganz anders als ein kleiner Schaftfräser beim Schlichten einer tiefen Aluminiumtasche. Beides sind Fräsoperationen, doch Schnittkräfte, Spanabfuhr, herstellbare Geometrie, Werkzeugdurchbiegung, Oberflächengüte und Produktivität können sich erheblich unterscheiden.
Die verschiedenen Fräsverfahren zu verstehen, hilft deshalb nicht nur bei der Terminologie. Konstrukteure, Zerspaner und Fertigungsingenieure können damit ein Verfahren auswählen, das zur Bauteilgeometrie, zur geforderten Toleranz, zum Werkstoff und zu den Möglichkeiten der verfügbaren Maschine passt.
Dieser Leitfaden erläutert 11 gängige Fräsverfahren, ihre Funktionsweise, typische Anwendungen und die praktischen Unterschiede, die bei der Herstellung präziser CNC-Bauteile wichtig sind.
Was ist eine Fräsoperation?
Beim Fräsen trägt ein rotierendes Schneidwerkzeug Material ab, während sich Werkstück, Werkzeug oder beide entlang gesteuerter Achsen bewegen. Anders als beim Drehen, bei dem sich das Werkstück kontinuierlich gegen ein stehendes Schneidwerkzeug dreht, arbeitet das Fräsen normalerweise mit einem unterbrochenen Schnitt. Jeder Zahn tritt in den Werkstoff ein, bildet einen Span und tritt wieder aus, bevor die nächste Schneide eingreift.
Dieser unterbrochene Eingriff macht das Fräsen äußerst flexibel. Gleichzeitig reagiert das Schnittverhalten empfindlich auf Werkzeuggeometrie, Fräsereingriff, Spindeldrehzahl, Vorschub, Werkstückspannung und Bauteilsteifigkeit. Ein Fräser, der auf einer offenen Fläche ruhig läuft, kann sich ganz anders verhalten, sobald er in eine Ecke einfährt oder innerhalb einer Nut von Material umgeben ist.
Moderne CNC-Bearbeitungszentren können zahlreiche Fräsoperationen ohne Maschinenwechsel ausführen. Die Unterscheidung ergibt sich meist aus Fräser, Werkzeugbahn, Ausrichtung und dem herzustellenden Formelement.
1. Planfräsen
Planfräsen dient hauptsächlich zur Herstellung ebener Flächen. Die Werkzeugachse steht annähernd senkrecht zur bearbeiteten Fläche. Der Großteil der Zerspanung erfolgt mit Wendeschneidplatten oder Schneiden an Stirnseite und Umfang des Fräsers.
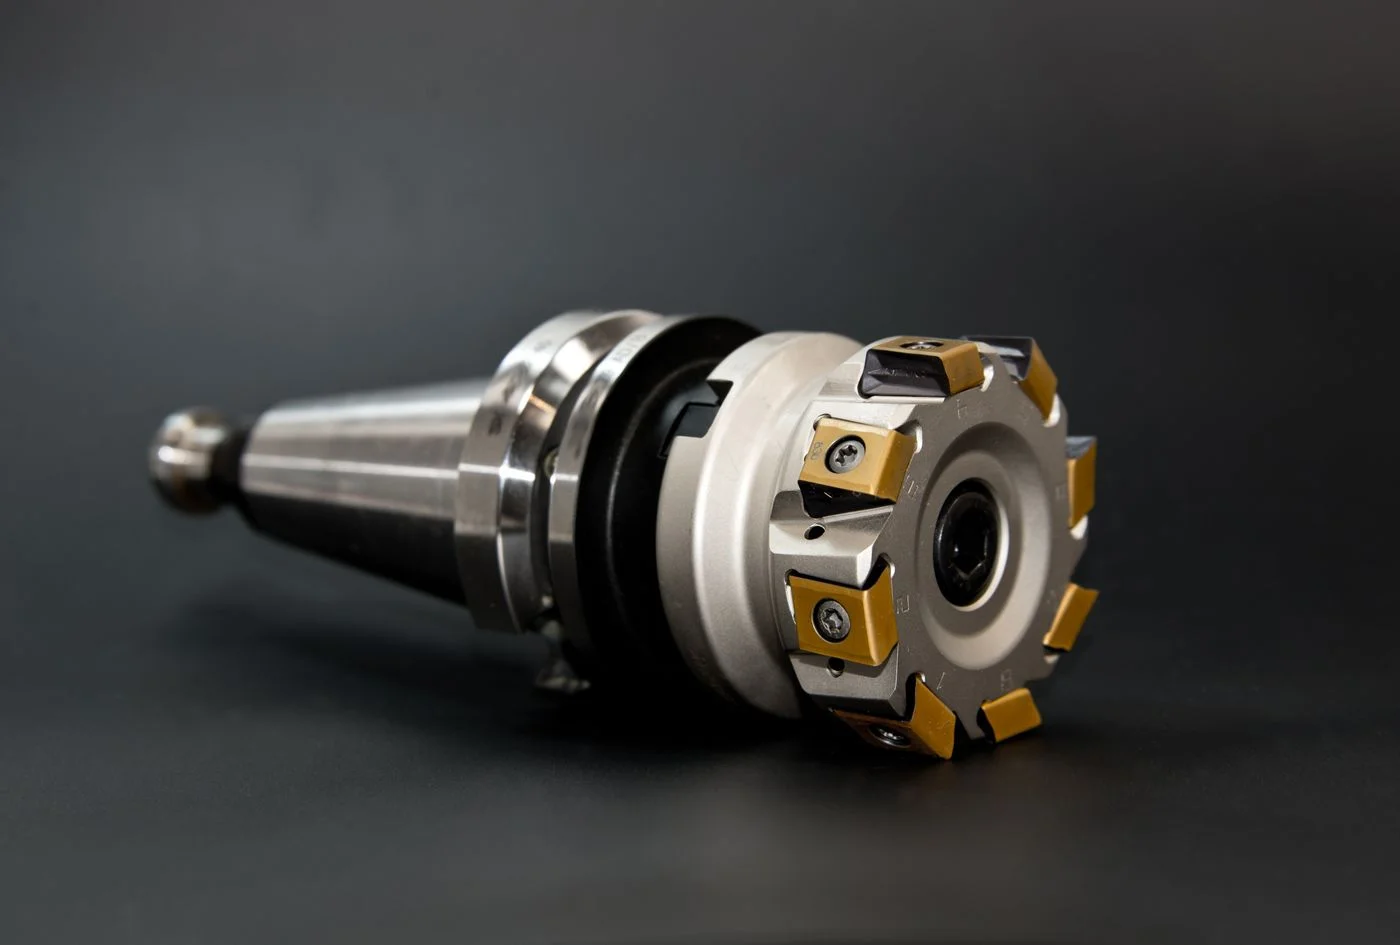
Ein typisches Beispiel ist die Bearbeitung der Oberseite einer Aluminium-Werkzeugplatte, bevor Bohrungen, Taschen und weitere Merkmale eingebracht werden. Die plangefräste Fläche kann den ersten zuverlässigen Bezug für die nachfolgende Bearbeitung bilden. Auch große Stahl-Vorrichtungsplatten, Maschinengrundplatten, Formenplatten und Strukturbauteile werden häufig plangefräst, um eine ebene Bezugsfläche zu erzeugen.
Planfräser haben meist einen deutlich größeren Durchmesser als übliche Schaftfräser. Dadurch decken sie eine breite Fläche mit weniger Bahnen ab, was Produktivität und Oberflächengleichmäßigkeit auf großen ebenen Flächen verbessern kann. Ein Planfräser mit 50 oder 63 mm Durchmesser kann eine Platte beispielsweise wesentlich effizienter bearbeiten als ein 10-mm-Schaftfräser, der dieselbe Fläche in vielen Bahnen überfährt.
Besonders wirksam ist das Verfahren bei steifen Werkstücken und Vorrichtungen. Dünne Platten verhalten sich anders: Nach unten wirkende Schnittkräfte und Spannkräfte können den Werkstoff verformen. Dann können leichtere Schnitte oder andere Spannmethoden erforderlich sein. Andernfalls wird die Fläche im verspannten Zustand eben bearbeitet und verzieht sich erst nach dem Ausspannen.
Typische Anwendungen des Planfräsens
Planfräsen wird häufig eingesetzt für:
- Vorrichtungsplatten;
- Formengrundplatten;
- Maschinenbauteile;
- große Montageflächen;
- Bezugsflächen an Gehäusen;
- Stahl- und Aluminiumplatten;
- die Vorbereitung von Rohmaterial vor der Präzisionsbearbeitung.
Planfräsen wird normalerweise gewählt, wenn Ebenheit, Flächenvorbereitung oder ein effizienter Materialabtrag auf einer breiten Fläche im Vordergrund stehen.
2. Fräsen mit Schaftfräsern
Das Fräsen mit Schaftfräsern ist wahrscheinlich die vielseitigste Fräsoperation in der CNC-Bearbeitung. Ein Schaftfräser kann mit seinen Umfangsschneiden und, je nach Werkzeugausführung, auch mit seiner Stirnseite schneiden. Ein einzelner Fräser kann dadurch Taschen, Konturen, Schultern, Nuten, Stufen und zahlreiche weitere Merkmale erzeugen.
Bei einem Elektronikgehäuse aus Aluminium kann ein Zerspaner beispielsweise mit einem Schaftfräser die innere Kavität schruppen, die Außenkontur schlichten, Steckerausschnitte bearbeiten und innere Schultern herstellen. Derselbe grundlegende Werkzeugtyp führt mehrere unterschiedliche Operationen aus, indem lediglich Werkzeugbahn und Eingriff verändert werden.
Die Werkzeuglänge beeinflusst die Leistung stark. Ein kurzer Vollhartmetall-Schaftfräser für eine flache Tasche ist relativ steif und kann häufig mit hohen Vorschüben arbeiten. Muss ein Werkzeug gleichen Durchmessers tief in ein Gehäuse hineinreichen, erhöht die größere Auskragung die Gefahr von Schwingungen und Durchbiegung.
Besonders wichtig ist dies bei Edelstahl, Titan und anderen Werkstoffen mit höheren Schnittkräften. Der Fräser kann die Geometrie zwar erreichen, doch eine übermäßige Auskragung kann konische Wände, Rattermarken, schlechte Maßhaltigkeit oder vorzeitigen Werkzeugverschleiß verursachen.
Erfahrene Zerspaner verwenden deshalb für jeden Bauteilbereich oft den kürzestmöglichen Schaftfräser, statt ein einziges langes Werkzeug zu wählen, das alle Merkmale erreicht.
3. Nutfräsen
Beim Nutfräsen entstehen schmale Kanäle, Rillen und Nuten, indem der Fräser durch das Material geführt wird, während ein großer Anteil seines Durchmessers im Eingriff bleibt.
Typische Beispiele sind Passfedernuten, Positioniernuten, Führungskanäle, die Vorbereitung von T-Nuten und Freistichnuten in Maschinenbauteilen.
Obwohl Nutfräsen einfach erscheint, können anspruchsvolle Schnittbedingungen entstehen. Fräst ein Schaftfräser eine Nut in seinem eigenen Durchmesser, stehen beide Werkzeugseiten gleichzeitig im Eingriff. Zudem haben Späne weniger Platz zum Entweichen als beim Fräsen an einer offenen Seite.
Dadurch steigen Schnittbelastung und Wärmeentwicklung.
Ein Beispiel ist ein 6-mm-Schaftfräser, der eine 20 mm tiefe Nut in Aluminium schneidet. Bei geringer Tiefe kann die Bearbeitung ruhig laufen. Mit zunehmender Tiefe können Späne im Kanal verbleiben und erneut zerspant werden. Aluminiumspäne können sich dann an der Schneide anschweißen, die Belastung erhöhen und die Nutwände beschädigen.
Bei Edelstahl kann ein anderes Problem dominieren. Wärmestau und steigender Schnittwiderstand können den Werkzeugverschleiß beschleunigen oder den Fräser auslenken.
Tiefe Nuten werden deshalb häufig in mehreren axialen Zustellungen statt in einem einzigen aggressiven Schnitt bearbeitet. Je tiefer und schmaler die Nut wird, desto wichtiger werden Spanabfuhr, Kühlschmierstoffzufuhr, Spannutgeometrie und Werkzeugsteifigkeit.
4. Seitenfräsen
Beim Seitenfräsen bearbeiten die Umfangsschneiden eines Fräsers senkrechte Wände, Schultern und Seitenflächen. Die Fräserachse verläuft im Allgemeinen parallel zur erzeugten Fläche.
Das Verfahren wird häufig eingesetzt, um die Außenwand eines Gehäuses zu schlichten, eine Schulter an einem Halter zu bearbeiten oder genaue parallele Seitenflächen herzustellen.
Eine wesentliche Herausforderung ist die Werkzeugdurchbiegung. Seitlich auf das Werkzeug wirkende Schnittkräfte können den Fräser geringfügig vom Werkstück wegdrücken. Auch ein steifes Hartmetallwerkzeug biegt sich bei ausreichender Belastung.
Besonders deutlich wird dies bei hohen Wänden.
Angenommen, ein Robotergehäuse besitzt eine 40 mm hohe Aluminiumwand mit relativ wenig stützendem Material dahinter. Bei einem schweren Schruppschnitt können sich Werkzeug und Wand leicht verformen. Sobald der Fräser die Fläche verlässt, federt die Wand zurück. Die fertige Wand kann deshalb konisch werden, obwohl die CNC-Maschine den programmierten Koordinaten exakt gefolgt ist.
Eine übliche Lösung ist die Trennung von Schruppen und Schlichten. Der größte Teil des Materials wird mit kräftigeren Schruppschnitten entfernt, während ein kleines Aufmaß an der Wand verbleibt. Ein späterer Schlichtschnitt arbeitet mit geringerer radialer Eingriffsbreite. Dadurch sinken die Schnittkräfte und die Maßkonstanz verbessert sich.
Seitenfräsen ist deshalb besonders wichtig bei Präzisionsgehäusen, Haltern, Rahmen und dünnwandigen Teilen, deren Wandgeometrie entscheidend ist.
5. Walzenfräsen
Walzenfräsen, auch als Umfangsplanfräsen bezeichnet, nutzt die Umfangszähne eines zylindrischen Fräsers zur Bearbeitung breiter ebener Flächen. Traditionell wird es mit Horizontalfräsmaschinen verbunden, auf denen der Fräser auf einem zur bearbeiteten Fläche parallelen Fräsdorn sitzt.
Das Verfahren eignet sich besonders zum Materialabtrag auf langen, breiten Flächen. Große Fräser ermöglichen einen hohen Abtrag, während die Bauweise von Horizontalmaschinen bei schweren Schnitten eine ausgezeichnete Steifigkeit bieten kann.
In modernen CNC-Werkstätten mit wechselnden Aufgaben ist Walzenfräsen seltener als Schaft- oder Planfräsen, hat aber weiterhin wichtige Produktionsanwendungen. Schwere Strukturbauteile, Getriebegehäuse, Maschinengrundplatten und große Stahlteile können von der Stabilität und dem hohen Zeitspanvolumen horizontaler Fräsbearbeitung profitieren.
Besonders geeignet ist die Methode, wenn die Geometrie relativ einfach ist, aber viel Material effizient entfernt werden muss.
Ihre Einschränkung liegt in der Flexibilität. Ein Walzenfräser erzeugt große ebene Flächen sehr gut, erreicht komplexe Taschen und Konturen jedoch weniger leicht als ein Schaftfräser. Deshalb verwenden moderne Bearbeitungszentren häufig Plan- oder Schaftfräsen für Aufgaben, die früher dem Walzenfräsen zugeordnet worden wären.
6. Konturfräsen
Konturfräsen folgt der Außen- oder Innenkontur eines Bauteils. Das Werkzeug bearbeitet nicht nur eine gerade Wand oder ebene Fläche, sondern bewegt sich entlang einer vorgegebenen gekrümmten oder komplexen Bahn.
Typische Anwendungen sind Formenoberflächen, Luftfahrtstrukturen, gekrümmte Halter, Turbinenbauteile, Gesenke und komplexe Produktgehäuse.
Besonders anspruchsvoll wird Konturfräsen, wenn sich die Geometrie laufend verändert. Beim Einfahren in einen engen Innenradius kann der Werkzeugeingriff stark zunehmen, obwohl der programmierte Vorschub unverändert bleibt. Dieser plötzliche Eingriffsanstieg erhöht die Schnittkräfte und kann sichtbare Marken, Rattern oder Werkzeugdurchbiegung verursachen.
Ein Beispiel ist das Schlichten der gekrümmten Außenkontur eines Aluminiumhalters für die Luftfahrt. Auf geraden Abschnitten hat möglicherweise nur ein kleiner Anteil des Fräserdurchmessers Kontakt. Fährt das Werkzeug in eine enge konkave Ecke, nimmt der radiale Eingriff zu. Bei unverändertem Vorschub wird der Fräser plötzlich wesentlich stärker belastet.
Moderne CAM-Systeme gleichen dies häufig durch gleichmäßigere Werkzeugbahnen, bogenförmige Übergänge oder dynamische Vorschubanpassungen aus.
Für dreidimensionale Flächen können auch Kugelfräser eingesetzt werden. Sie sind im Formenbau und bei komplexen Luftfahrtteilen verbreitet, bringen aber eine weitere Besonderheit mit: Die Schnittgeschwindigkeit sinkt zum Mittelpunkt der Kugel hin. Werkzeugausrichtung und seitlicher Bahnabstand können deshalb Oberflächengüte und Bearbeitungszeit stark beeinflussen.
7. Taschenfräsen
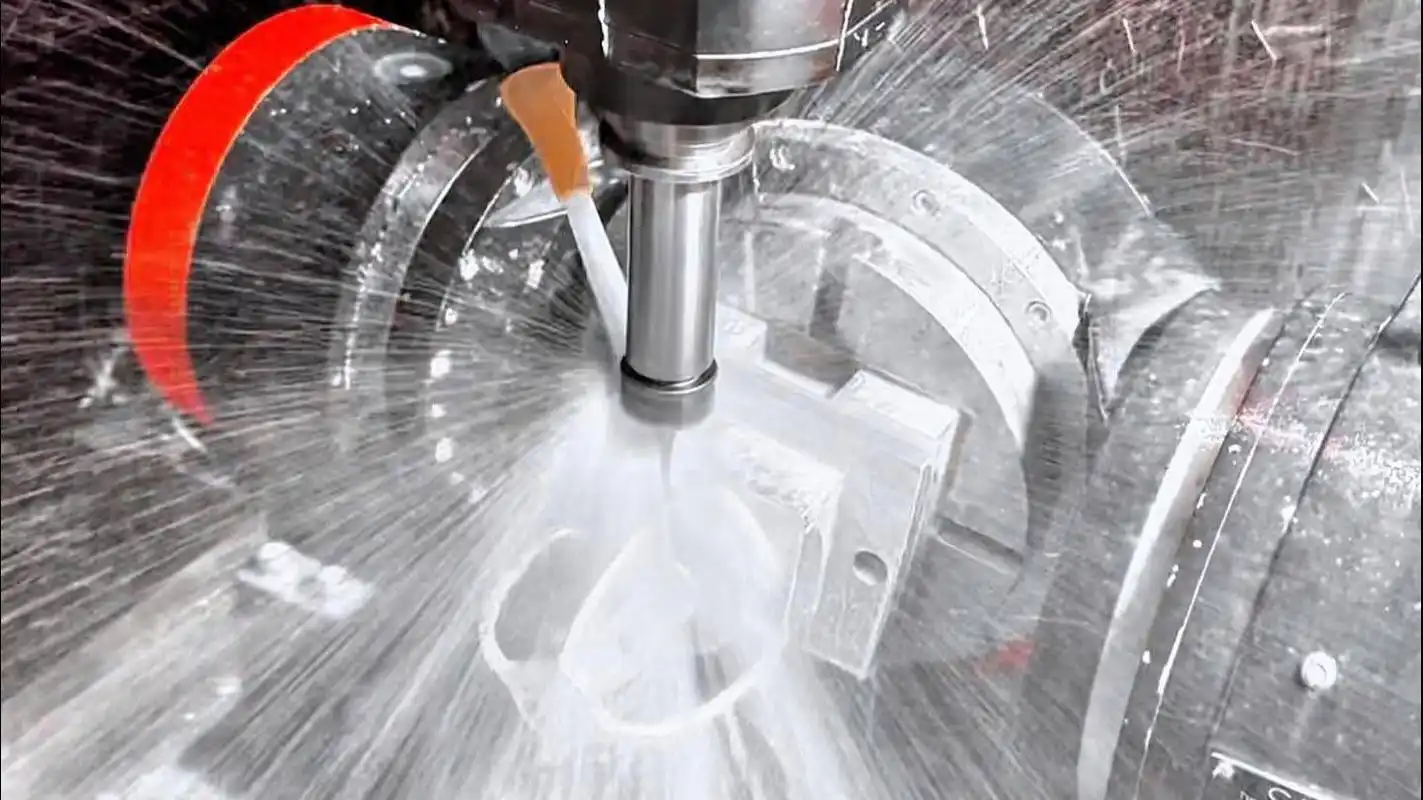
Taschenfräsen entfernt Material aus einem umschlossenen Bereich, um Kavitäten, Vertiefungen und Innenräume zu erzeugen. Es gehört zu den häufigsten CNC-Fräsoperationen, weil viele zerspante Bauteile innere Taschen enthalten.
Beispiele sind:
- Elektronikgehäuse;
- Hydraulikverteiler;
- Luftfahrthalter;
- Gehäuse optischer Geräte;
- Roboterkomponenten;
- Formenkavitäten;
- Maschinenvorrichtungen.
Eine flache, offene Tasche kann einfach zu bearbeiten sein. Eine tiefe, umschlossene Kavität kann wesentlich schwieriger werden.
Je tiefer der Fräser in das Werkstück eindringt, desto größer wird normalerweise die Werkzeugauskragung und desto schwieriger die Spanabfuhr. Späne können in der Kavität verbleiben und wiederholt zerspant werden. Das beschädigt die Oberfläche und erhöht die Werkzeugbelastung.
Verschiedene Werkstoffe verursachen unterschiedliche Probleme. Bei Aluminium sind Spanrezerspanung und Aufbauschneiden häufige Themen. Bei Edelstahl und Titan können Wärmekonzentration und Werkzeugverschleiß stärker begrenzend wirken.
Für tiefe Taschen werden häufig moderne adaptive oder dynamische Schruppstrategien eingesetzt. Statt einen großen Anteil des Fräsers im Material zu vergraben, halten diese Strategien den radialen Eingriff relativ klein und nutzen größere axiale Schnitttiefen sowie höhere Vorschübe.
Das kann gleichmäßigere Schnittkräfte, bessere Spanabfuhr und längere Werkzeugstandzeiten ermöglichen.
Bei besonders tiefen Taschen können zudem mehrere Werkzeuglängen eingesetzt werden. Ein kurzes Werkzeug entfernt Material im oberen Bereich. Längere Werkzeuge kommen erst zum Einsatz, wenn das darüberliegende Material bereits ausgeräumt ist.
8. Gewindefräsen
Gewindefräsen erzeugt Innen- oder Außengewinde mit einem rotierenden Fräser auf einer schraubenförmigen Werkzeugbahn. Anders als beim Gewindebohren entspricht der Werkzeugdurchmesser nicht dem fertigen Gewindedurchmesser. Stattdessen interpoliert ein kleineres Werkzeug entlang des Gewindeumfangs.
Das bietet mehrere Vorteile, besonders bei größeren oder wertvollen Bauteilen.
Angenommen, ein Präzisionsgehäuse aus Edelstahl benötigt gegen Ende eines langen Bearbeitungszyklus ein M30-Innengewinde. Ein Gewindebohrer bringt dabei ein bestimmtes Risiko mit: Bricht er im nahezu fertigen Bauteil ab, kann seine Entfernung äußerst schwierig sein und das gesamte Bauteil zu Ausschuss werden.
Ein Gewindefräser vermindert dieses Risiko, weil sein Durchmesser kleiner ist als das Gewinde. Bricht das Werkzeug, lässt es sich normalerweise leichter aus der Bohrung entfernen.
Gewindefräsen ermöglicht zudem eine genauere Steuerung der Gewindegröße. Der Zerspaner kann die Werkzeugbahnkorrektur leicht anpassen, um den wirksamen Gewindedurchmesser zu verändern, ohne das Schneidwerkzeug zu wechseln.
Ein weiterer Vorteil ist die Flexibilität. Je nach Werkzeugausführung kann ein einzelner Gewindefräser mitunter mehrere Gewindedurchmesser gleicher Steigung herstellen.
Bei einfachen Gewindebohrungen in großen Stückzahlen ist Gewindefräsen jedoch meist langsamer als Gewindebohren. Werden Tausende identischer M6-Gewinde in gut zerspanbarem Aluminium benötigt, kann synchrones Gewindebohren wirtschaftlicher sein.
Attraktiver wird Gewindefräsen bei großen Gewinden, härteren Werkstoffen, teuren Bauteilen oder Anwendungen, bei denen die Kontrolle des Gewindedurchmessers wichtig ist.
9. Helixfräsen
Beim Helixfräsen bewegt sich der Fräser kreisförmig und wird gleichzeitig entlang seiner Achse zugestellt. So entsteht eine schraubenförmige Bahn, die schrittweise in eine Bohrung eintaucht oder diese erweitert.
Eine häufige Anwendung ist die Herstellung großer Bohrungen mit einem Schaftfräser statt mit einem eigenen Bohrer.
Benötigt ein Bauteil beispielsweise eine 35-mm-Bohrung, während kein geeigneter 35-mm-Bohrer eingerichtet ist, kann ein kleinerer Schaftfräser die Bohrung auf einer Helixbahn interpolieren. Ein Werkzeug kann dadurch auch mehrere unterschiedliche Bohrungsdurchmesser herstellen.
Helixfräsen baut die Schnittbelastung allmählicher auf als direktes Eintauchen, weil nicht der volle Werkzeugdurchmesser auf einmal eingreift. Das kann bei härteren Werkstoffen oder dann hilfreich sein, wenn die Maschinenspindel für große Bohrungen keine günstigen axialen Vorschubkräfte bereitstellt.
Das Verfahren dient auch häufig als Einfahrstrategie beim Taschenfräsen. Statt senkrecht in Vollmaterial einzutauchen, bewegt sich der Schaftfräser schraubenförmig nach unten bis zur erforderlichen Tiefe.
Die endgültige Bohrungsgenauigkeit hängt jedoch von Werkzeugdurchbiegung, Interpolationsgenauigkeit der Maschine und Schnittparametern ab. Bei Präzisionsbohrungen können auf das Helixfräsen Ausdrehen, Reiben oder andere Feinbearbeitungsverfahren folgen.
10. Spreizfräsen
Beim Spreizfräsen bearbeiten zwei auf demselben Fräsdorn montierte Scheibenfräser gleichzeitig zwei parallele Flächen. Das Werkstück läuft zwischen den Fräsern hindurch, sodass beide Seiten in einer Operation entstehen.
Diese Methode ist besonders nützlich, wenn der Abstand zwischen zwei parallelen Flächen konstant bleiben muss.
Ein Bauteil kann beispielsweise zwei parallele Montageflächen mit einer festgelegten Breite dazwischen besitzen. Werden die Flächen einzeln bearbeitet, sind zwei Operationen nötig und es können Unterschiede durch die Einrichtung entstehen. Beim Spreizfräsen werden beide Flächen bei derselben Fräserausrichtung und Aufspannung hergestellt.
Typische Anwendungen sind:
- parallele Schienen;
- Distanzstücke;
- Maschinenhalter;
- Sechskant- oder Vierkantmerkmale;
- wiederkehrende Serienbauteile.
Das Verfahren kann eine hohe Produktivität erreichen, hängt aber stark von der Steifigkeit des Fräsdorns und dem Fräserabstand ab. Die Fräser müssen zueinander genau positioniert sein und die Maschine muss die gemeinsamen Schnittkräfte beider Seiten aufnehmen.
Da moderne CNC-Bearbeitungszentren parallele Flächen durch Umpositionieren problemlos herstellen können, ist Spreizfräsen im allgemeinen Prototypenbau weniger verbreitet. Bei bestimmten wiederkehrenden Serienanwendungen bleibt es wertvoll, wenn die gleichzeitige Bearbeitung beider Seiten die Zykluszeit verkürzt.
11. Satzfräsen
Beim Satzfräsen werden mehrere Fräser gemeinsam auf demselben Fräsdorn montiert, sodass mehrere Merkmale in einem Durchgang bearbeitet werden.
Ein wellenähnliches Bauteil kann beispielsweise mehrere Nuten und Schultern in festgelegten Abständen benötigen. Statt eine Nut zu fräsen, das Werkzeug umzusetzen und den Vorgang für jede weitere Nut zu wiederholen, kann ein Fräsersatz mehrere Merkmale gleichzeitig bearbeiten.
Dieser Ansatz war in der traditionellen Massenfertigung besonders wichtig, bevor automatische CNC-Werkzeugwechsler weit verbreitet waren. Er kann weiterhin sehr effizient sein, wenn sich die Geometrie über eine große Serie nicht verändert.
Der Vorteil ist die kürzere Zykluszeit. Mehrere Schnittoperationen finden gleichzeitig statt und können mehrere getrennte Durchgänge ersetzen.
Der Nachteil ist die geringere Flexibilität. Die Fräserabstände müssen genau zur Bauteilgeometrie passen. Ändert sich die Konstruktion, muss möglicherweise auch die Werkzeuganordnung verändert werden. Da mehrere Fräser gleichzeitig eingreifen, steigt die Spindelbelastung. Ein beschädigter Fräser kann zudem die gesamte Operation beeinträchtigen.
Satzfräsen eignet sich deshalb vor allem für stabile, wiederkehrende Serienfertigung und weniger für häufig wechselnde Prototypen oder kundenspezifische Kleinserien.
Vergleich der 11 wichtigsten Fräsverfahren
Die Unterschiede werden deutlicher, wenn die Fräsverfahren nach Geometrie und typischer Anwendung verglichen werden.
| Fräsverfahren | Hauptzweck | Typische Bauteile oder Merkmale | Wichtigster Vorteil | Größte Herausforderung |
|---|---|---|---|---|
| Planfräsen | Breite ebene Flächen erzeugen | Vorrichtungsplatten, Formengrundplatten, Gehäuseflächen | Schnelle, gleichmäßige Flächenbearbeitung | Dünne Teile können sich verformen |
| Fräsen mit Schaftfräsern | Allgemeine Formelemente bearbeiten | Taschen, Schultern, Konturen, Gehäuse | Äußerst vielseitig | Werkzeugdurchbiegung bei großer Auskragung |
| Nutfräsen | Nuten und Rillen erzeugen | Passfedernuten, Führungsnuten, Kanäle | Genaue schmale Merkmale | Hoher Eingriff und schwierige Spanabfuhr |
| Seitenfräsen | Senkrechte Wände bearbeiten | Halter, Gehäuse, Schultern | Gute Kontrolle von Wänden und Schultern | Seitliche Schnittkräfte und Wandverformung |
| Walzenfräsen | Große ebene Flächen bearbeiten | Maschinengrundplatten, Strukturbauteile | Hoher Materialabtrag | Begrenzte geometrische Flexibilität |
| Konturfräsen | Konturen und gekrümmte Flächen bearbeiten | Formen, Luftfahrtteile, komplexe Gehäuse | Für komplexe Geometrien geeignet | Veränderlicher Fräsereingriff |
| Taschenfräsen | Material aus umschlossenen Bereichen entfernen | Gehäuse, Kavitäten, Verteiler | Effizienter innerer Materialabtrag | Späne und Werkzeugreichweite in tiefen Taschen |
| Gewindefräsen | Innen- und Außengewinde herstellen | Präzisionsgehäuse, harte Werkstoffe | Kontrolle der Gewindegröße und geringeres Ausfallrisiko | Häufig langsamer als Gewindebohren |
| Helixfräsen | Bohrungen erzeugen oder allmählich eintauchen | Große Bohrungen, Tascheneinfahrt | Flexible Bohrungsgröße und sanfteres Eintauchen | Genauigkeit hängt von der Interpolation ab |
| Spreizfräsen | Zwei parallele Flächen bearbeiten | Schienen, Distanzstücke, Halter | Zwei Flächen gleichzeitig bearbeitet | Präzise Fräserausrichtung erforderlich |
| Satzfräsen | Mehrere Merkmale gleichzeitig bearbeiten | Wiederkehrende Serienbauteile | Sehr kurze Produktionszyklen | Begrenzte Flexibilität |
Wie Fräsverfahren Oberflächengüte und Genauigkeit beeinflussen
Die Auswahl des richtigen Fräsverfahrens verändert mehr als die Produktivität. Sie kann Oberflächenqualität, Maßstabilität und den erforderlichen Nachbearbeitungsaufwand direkt beeinflussen.
Planfräsen eignet sich im Allgemeinen gut für breite ebene Flächen, weil ein großer Fräser die Fläche mit weniger Bahnen abdeckt. Ein kleiner Schaftfräser benötigt für dieselbe Fläche möglicherweise viele überlappende Werkzeugbahnen. Das verlängert die Zykluszeit und kann sichtbare Übergangsmarken hinterlassen.
Nutfräsen erzeugt nahezu die entgegengesetzte Schnittsituation. Weil der Fräser von Material umgeben ist, wird die Spanabfuhr schwieriger und die Schnittkräfte sind relativ hoch. Tiefe Nuten können deshalb schlechtere Wandoberflächen oder größere Maßschwankungen aufweisen, wenn die Werkzeugdurchbiegung nicht beherrscht wird.
Seiten- und Konturfräsen reagieren besonders empfindlich auf Werkzeugdurchbiegung. Ein Fräser kann sich unter Last geringfügig bewegen, obwohl die Maschinenachsen genau positioniert sind. Deshalb werden beim Präzisionsfräsen von Wänden Schruppen und Schlichten meist getrennt. Das Schruppwerkzeug entfernt den Großteil des Materials, während ein leichterer Schlichtschnitt das endgültige Wandmaß erzeugt.
Auch die Werkstücksteifigkeit ist wichtig. Eine dünne Aluminiumgehäusewand kann vom Werkzeug wegfedern und nach der Bearbeitung zurückspringen. Eine höhere Maschinengenauigkeit allein löst dieses Problem nicht, weil die Bewegung im Bauteil selbst stattfindet.
Schruppfräsen und Schlichtfräsen
Die meisten Präzisionsfräsprozesse teilen den Materialabtrag in Schrupp- und Schlichtstufen auf.
Beim Schruppen steht die Produktivität im Vordergrund. Größere Materialmengen werden entfernt und das Werkzeug kann mit höherem Eingriff und höherer Schnittbelastung arbeiten. Ziel ist normalerweise eine Geometrie nahe der Endform, wobei genügend Aufmaß zum späteren Schlichten verbleibt.
Beim Schlichten werden kleinere Schnitttiefen oder Schnittbreiten eingesetzt, um Endmaße und Oberflächenqualität zu erreichen. Durch die geringeren Schnittkräfte verformen sich Werkzeug und Werkstück in der Regel weniger.
Ein Beispiel ist ein Präzisionsgehäuse aus Aluminium mit einer Wandanforderung von ±0,02 mm. Wird versucht, das Endmaß bereits beim schweren Schruppen zu erreichen, können Schwankungen entstehen, weil Fräser und Wand erheblich belastet sind. Ein kleines Aufmaß und ein separater Schlichtschnitt schaffen stabilere Bedingungen für die Endbearbeitung.
Bei besonders engen Anforderungen kann zwischen Schruppen und Schlichten zusätzlich eine Vorschlichtstufe liegen. Sie beseitigt ungleichmäßiges Aufmaß vor dem letzten Schnitt.
Gleichlauffräsen und Gegenlauffräsen
Eine weitere wichtige Unterscheidung betrifft die Drehrichtung des Fräsers im Verhältnis zur Vorschubrichtung.
Beim Gleichlauffräsen tritt der Fräserzahn mit maximaler Spandicke in das Material ein und verlässt es mit abnehmender Spandicke. Auf modernen, steifen CNC-Maschinen wird diese Strategie im Allgemeinen bevorzugt, weil sie weniger Reibung, gute Oberflächengüte und effizientes Schneiden ermöglichen kann.
Beim Gegenlauffräsen beginnt der Zahn mit sehr geringer Spandicke und tritt mit einem dickeren Span aus. Der Fräser wirkt anders auf das Werkstück, und zu Beginn des Eingriffs kann mehr Reibung entstehen.
Gegenlauffräsen kann unter bestimmten Bedingungen dennoch nützlich sein, etwa bei manchen Guss- oder verzunderten Oberflächen, besonderen Spannbedingungen oder zur Steuerung des Fräsverhaltens an bestimmten Merkmalen.
Keine Strategie sollte allein anhand ihrer Bezeichnung gewählt werden. Umkehrspiel, Vorrichtungssteifigkeit, Werkstoffzustand, Fräsergeometrie und Oberflächenanforderungen beeinflussen die endgültige Auswahl.
Wie der Werkstoff die Frässtrategie verändert
Dieselbe Fräsoperation kann sich je nach bearbeitetem Werkstoff völlig unterschiedlich verhalten.
Aluminium
Aluminiumlegierungen wie 6061 und 7075 lassen sich meist mit relativ hohen Schnittgeschwindigkeiten bearbeiten. Eine schlechte Spanabfuhr kann jedoch dazu führen, dass Aluminiumspäne an der Schneide anschweißen, besonders in tiefen Nuten und Taschen.
Große Spanräume, scharfe Schneiden und eine wirksame Spanabfuhr sind deshalb wichtig.
Edelstahl
Edelstahl erzeugt üblicherweise höhere Schnittkräfte und eine stärkere Wärmekonzentration als Aluminium. Übermäßiges Reiben des Werkzeugs kann zudem zur Kaltverfestigung beitragen.
Bei tiefen Taschen und großer Werkzeugreichweite werden gleichmäßiger Eingriff, steife Werkzeuge und kontrollierte Wärmeentwicklung besonders wichtig.
Titan
Titanlegierungen wie Ti-6Al-4V stellen noch höhere Anforderungen an das Schneidwerkzeugmanagement. Wärme bleibt nahe der Schneide konzentriert, während lange Eingriffszeiten die Standzeit verkürzen können.
Geringer radialer Eingriff, stabile Schnittbedingungen, geeignete Kühlschmierstoffzufuhr und kontrollierter Werkzeugverschleiß sind häufig wichtiger als das bloße Maximieren des Materialabtrags.
Technische Kunststoffe
Werkstoffe wie POM, PEEK, PTFE und Nylon bringen andere Herausforderungen mit sich. Die Schnittkräfte können geringer sein, aber Wärme und Spannkräfte können Maßänderungen verursachen. Manche Polymere nehmen außerdem Feuchtigkeit auf oder haben gegenüber Metallen eine hohe Wärmeausdehnung.
Die aggressivste Metallbearbeitungsstrategie eignet sich deshalb nicht automatisch für Kunststoffteile.
Welches Fräsverfahren sollten Sie wählen?
Das passende Fräsverfahren hängt vor allem von Geometrie, Werkstoff, Toleranz und Produktionsanforderungen ab, nicht von seiner Bezeichnung.
Für eine große ebene Stahlplatte kann Planfräsen die naheliegende Wahl sein. Eine tiefe, umschlossene Aluminiumkavität wird wahrscheinlich Taschenfräsen mit kontrolliertem Eingriff beim Schruppen benötigen. Bei einem Präzisionsgehäuse aus Edelstahl mit großem Gewinde kann Gewindefräsen gegenüber Gewindebohren Vorteile bieten.
Komplexere Bauteile kombinieren normalerweise mehrere Operationen.
Ein Robotergetriebegehäuse kann beispielsweise zunächst plangefräst werden, um einen Bezug herzustellen. Schaft- und Taschenfräsen entfernen anschließend das innere Material. Seitenfräsen schlichtet die Wände, Helixfräsen erzeugt größere Öffnungen und Gewindefräsen stellt ausgewählte Gewindemerkmale her.
Der Gesamtprozess wird deshalb selten durch eine einzelne Operation bestimmt.
Fertigungsingenieure entwickeln normalerweise eine Abfolge von Frässtrategien, die Werkzeugzugang, Steifigkeit, Bearbeitungszeit, Toleranz und Prüfanforderungen aufeinander abstimmt.
Fräsoperationen in der 3-Achs- und 5-Achs-CNC-Bearbeitung
Viele der beschriebenen Operationen lassen sich auf einem üblichen 3-Achs-Bearbeitungszentrum ausführen. Plan-, Taschen-, Nut-, Kontur- und Gewindefräsen sind routinemäßige 3-Achs-Operationen, wenn die benötigten Merkmale aus einer Ausrichtung zugänglich sind.
Die Grenze zeigt sich, wenn ein Bauteil Merkmale auf mehreren Flächen oder unter zusammengesetzten Winkeln enthält.
Ein Luftfahrthalter kann beispielsweise Taschen auf der Oberseite, schräge seitliche Bohrungen und ein gekrümmtes Merkmal in einer weiteren Ausrichtung besitzen. Ein 3-Achs-Prozess benötigt möglicherweise mehrere Vorrichtungen und Aufspannungen, um diese Bereiche zu erreichen.
Eine 5-Achs-Maschine kann Werkstück oder Werkzeug drehen, sodass weitere Flächen zugänglich werden, ohne das Werkstück wiederholt ausspannen zu müssen. Das kann Fehler bei der Bezugsübertragung reduzieren und kürzeren Werkzeugen den Zugang zu komplexer Geometrie ermöglichen.
Die 5-Achs-Bearbeitung ersetzt die einzelnen Fräsverfahren nicht. Sie verändert vielmehr, wie diese ausgerichtet und kombiniert werden können.
Auch eine 5-Achs-Maschine führt Plan-, Taschen-, Kontur- und Seitenfräsen aus. Der Unterschied liegt darin, dass das Werkzeug das Bauteil aus günstigeren Richtungen erreichen kann.
Häufige Fräsprobleme und ihre typischen Ursachen
Selbst bei richtig gewähltem Fräsverfahren können Probleme entstehen, wenn Werkzeug, Einrichtung oder Parameter ungeeignet sind.
Rattern
Rattern entsteht häufig, wenn Werkzeugauskragung, Schnittkraft, Vorrichtungssteifigkeit und Spindeldrehzahl gemeinsam einen instabilen Schwingungszustand verursachen. Typische Beispiele sind Schaftfräsen mit großer Reichweite und tiefe Taschenbearbeitung.
Eine geringere Auskragung, eine andere Spindeldrehzahl, kleinerer Eingriff oder eine bessere Werkstückspannung können wirksamer helfen als eine bloße Vorschubreduzierung.
Schlechte Oberflächengüte
Eine schlechte Oberfläche kann durch verschlissene Werkzeuge, übermäßigen Rundlauffehler, Schwingungen, Spanrezerspanung, ungleichmäßigen Eingriff oder ungeeignete Schlichtparameter entstehen.
Das sichtbare Oberflächenbild gibt häufig Hinweise auf die zugrunde liegende Ursache.
Konische Wände
Konische Wände entstehen beim Seitenfräsen häufig, wenn sich der Fräser durch seitliche Schnittkräfte durchbiegt. Dünne Bauteile können das Problem verstärken, weil sich auch das Werkstück bewegt.
Separate Schlichtschnitte mit geringerem Eingriff werden häufig verwendet, um die Wandgenauigkeit zu verbessern.
Schneller Werkzeugverschleiß
Werkzeugverschleiß kann durch übermäßige Wärme, ungeeignete Schnittgeschwindigkeit, instabilen Eingriff, unzureichenden Kühlschmierstoff oder abrasive beziehungsweise schwer zerspanbare Werkstoffe verursacht werden.
Ein häufigerer Werkzeugwechsel kann das eigentliche Prozessproblem verdecken, ohne es zu lösen.
Erneutes Zerspanen von Spänen
Spanrezerspanung tritt besonders häufig in tiefen Taschen und Nuten auf. Späne bleiben nahe am Werkzeug, statt die Schnittzone zu verlassen, sodass dieselben Materialfragmente wiederholt zerspant werden.
Das erhöht die Wärmeentwicklung, beschädigt die bearbeitete Oberfläche und kann bei Aluminium Aufbauschneiden verursachen.
Auswahl des Fräsverfahrens nach Bauteilmerkmal
Ein sinnvoller Ausgangspunkt ist das Formelement statt der Maschine.
| Bauteilmerkmal | Übliche Fräsauswahl |
|---|---|
| Große ebene Bezugsfläche | Planfräsen |
| Allgemeine Kavität | Taschenfräsen / Fräsen mit Schaftfräsern |
| Schmale Nut | Nutfräsen |
| Präzise senkrechte Wand | Seitenfräsen |
| Gekrümmte Außenkontur | Konturfräsen |
| Großes Innengewinde | Gewindefräsen |
| Große interpolierte Bohrung | Helixfräsen |
| Breite horizontale Fläche auf einer Horizontalmaschine | Walzenfräsen |
| Zwei parallele Produktionsflächen | Spreizfräsen |
| Mehrere wiederkehrende Nuten oder Schultern | Satzfräsen |
Dies ist nur ein Ausgangspunkt. Werkzeugzugang, Tiefe, Toleranz, Stückzahl und Werkstoff können die wirtschaftlichste Vorgehensweise verändern.
Wie 6CNC Präzisionsfräsen plant
Bei 6CNC ist die Auswahl einer Fräsoperation Teil der gesamten Prozessplanung. Es geht nicht nur darum, einem Merkmal einen Fräser zuzuordnen. Bei Prototypen und Kleinserienteilen betrachten wir das Zusammenspiel von Geometrie, Werkstoff, Toleranz, Werkzeugzugang, Spannung und Prüfung, bevor die Bearbeitungsfolge festgelegt wird.
Ein komplexes Bauteil kann mehrere Frässtrategien mit anderen Fertigungsverfahren kombinieren. Ein Präzisionsgehäuse benötigt beispielsweise 5-Achs-Fräsen für Merkmale auf mehreren Seiten, Schleifen für eine eng tolerierte Bezugsfläche oder Drahterodieren für ein schmales inneres Merkmal, das mit einem rotierenden Werkzeug schwierig herzustellen ist.
Unsere Bearbeitungsmöglichkeiten umfassen CNC-Fräsen, 5-Achs-Bearbeitung, CNC-Drehen, Drehfräsen, Präzisionsschleifen und ergänzende Verfahren für kundenspezifische Präzisionsteile. Je nach Projektanforderungen kann die Prüfung mit Koordinatenmessmaschinen, optischer Messtechnik, Lehren, Mikrometern, Rauheitsmessung und weiteren Verfahren zur Maßprüfung erfolgen.
Bei Kleinserien besteht das Ziel nicht nur darin, ein einzelnes gutes Teil herzustellen. Auch Bearbeitungsmethode, Vorrichtung, Werkzeugbahn und Prüfstrategie müssen beim Übergang vom Erstmuster zur restlichen Serie wiederholbar bleiben.
Abschließende Gedanken
Die 11 Fräsverfahren dieses Leitfadens sind nicht einfach unterschiedliche Namen für den Materialabtrag. Jedes erzeugt eine andere Kombination aus Schnittkraft, Werkzeugeingriff, Spanabfuhr, Geometrie und Oberflächenzustand.
Planfräsen ist effizient auf breiten ebenen Flächen. Schaftfräsen bietet außergewöhnliche Flexibilität. Nut- und Taschenfräsen erfordern eine sorgfältige Kontrolle von Eingriff und Spänen. Beim Kontur- und Seitenfräsen ist die Durchbiegung wichtig, während Gewinde- und Helixfräsen bestimmte Aufgaben bei Bohrungen und Gewinden lösen. Walzen-, Spreiz- und Satzfräsen bleiben wertvoll, wenn die Produktionsgeometrie spezielle Fräseranordnungen begünstigt.
In der CNC-Fertigung werden mehrere dieser Methoden häufig am selben Bauteil kombiniert.
Der beste Fräsprozess ist deshalb nicht unbedingt die schnellste einzelne Operation. Entscheidend ist die Bearbeitungsfolge, die geforderte Geometrie, Toleranz, Oberflächengüte und Stückzahl mit dem stabilsten Fertigungsprozess erreicht.
Wenn Sie ein präzises Fräsbauteil entwickeln, unterstützt 6CNC die kundenspezifische CNC-Bearbeitung vom Prototyp bis zur Kleinserie. Senden Sie Ihre CAD-Dateien, technischen Zeichnungen, Werkstoffangaben und Stückzahlanforderungen für eine Fertigungsprüfung und ein Angebot.
Häufig gestellte Fragen
Welche Fräsverfahren sind am häufigsten?
Zu den häufigsten CNC-Fräsverfahren gehören Planfräsen, Fräsen mit Schaftfräsern, Nutfräsen, Seitenfräsen, Taschenfräsen und Konturfräsen. Gewinde- und Helixfräsen werden ebenfalls häufig für Gewindemerkmale und große Bohrungen eingesetzt.
Was unterscheidet Planfräsen vom Fräsen mit Schaftfräsern?
Planfräsen verwendet hauptsächlich einen großen Fräser, um breite ebene Flächen bei senkrecht zum Werkstück stehender Werkzeugachse zu bearbeiten. Schaftfräsen ist vielseitiger und kann mit Umfangs- und Stirnschneiden Taschen, Wände, Nuten, Schultern und Konturen herstellen.
Was unterscheidet Taschenfräsen vom Nutfräsen?
Taschenfräsen entfernt Material aus einem umschlossenen Bereich und erlaubt dem Fräser normalerweise mehrere innere Werkzeugbahnen. Nutfräsen erzeugt einen relativ schmalen Kanal, häufig mit deutlich größerem Fräsereingriff. Da das Werkzeug von Material umgeben sein kann, stellt Nutfräsen meist höhere Anforderungen an Spanabfuhr und Schnittbelastung.
Welches Fräsverfahren eignet sich am besten für ebene Flächen?
Für große ebene Flächen wird meist Planfräsen bevorzugt, weil der große Fräserdurchmesser mehr Fläche pro Bahn abdeckt. Für kleine ebene Bereiche oder Flächen innerhalb komplexer Geometrien kann ein Schaftfräser geeigneter sein.
Welches Fräsverfahren wird für Gewinde verwendet?
Gewindefräsen verwendet einen kleineren rotierenden Fräser auf einer Helixbahn zur Herstellung von Innen- oder Außengewinden. Es ermöglicht eine gute Kontrolle der Gewindegröße und kann besonders bei großen Gewinden, harten Werkstoffen oder teuren Bauteilen nützlich sein.
Wozu dient Helixfräsen?
Helixfräsen wird häufig zum allmählichen Eintauchen in Material oder zur Herstellung von Bohrungen verwendet, die größer als das Schneidwerkzeug sind. Der Fräser bewegt sich kreisförmig und wird gleichzeitig axial zugestellt, wodurch eine schraubenförmige Bewegung entsteht.
Warum sind tiefe Taschen schwierig zu fräsen?
Tiefe Taschen erfordern größere Werkzeugreichweiten und erschweren die Spanabfuhr. Mehr Auskragung reduziert die Steifigkeit, während eingeschlossene Späne Wärmeentwicklung und Oberflächenschäden verursachen können. Deshalb benötigen tiefe Taschen häufig spezielle Schruppstrategien und mehrere Werkzeuglängen.
Welches Fräsverfahren eignet sich für komplexe gekrümmte Flächen?
Konturfräsen wird häufig für komplexe Konturen und gekrümmte Flächen eingesetzt. Kugelfräser und mehrachsige Bearbeitung können verwendet werden, wenn die Geometrie dreidimensionale Flächen wie Formenkavitäten, Luftfahrtkonturen oder turbinenbezogene Bauteile umfasst.
Können 5-Achs-Maschinen dieselben Fräsoperationen wie 3-Achs-Maschinen ausführen?
Ja. 5-Achs-Maschinen können viele derselben Operationen ausführen, darunter Plan-, Taschen-, Schaft- und Konturfräsen. Die zusätzlichen Achsen ermöglichen den Werkzeugzugang aus mehreren Richtungen. Das kann Aufspannungen reduzieren und den Zugang zu komplexer Geometrie verbessern.
Wie wähle ich das richtige Fräsverfahren?
Beginnen Sie bei der Geometrie des Formelements und berücksichtigen Sie anschließend Werkstoff, Tiefe, Werkzeugzugang, Toleranz, Oberflächengüte, Stückzahl und Maschinenmöglichkeiten. Komplexe Teile benötigen häufig mehrere Fräsoperationen statt einer einzigen Methode.


