
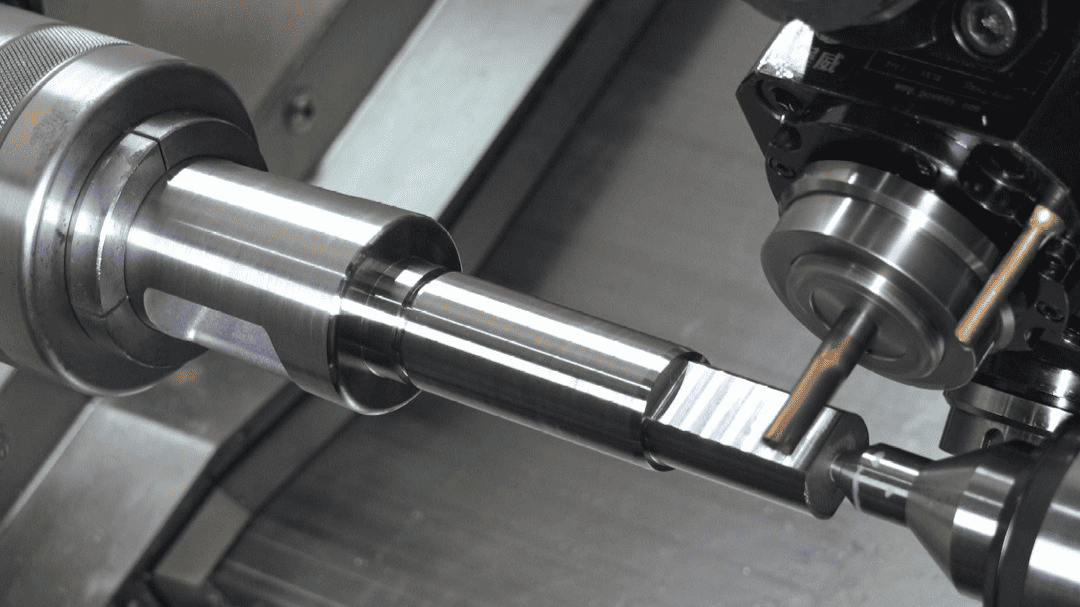
Wenn Ihr Bauteil in einer Fertigung gedrehte Durchmesser, gefräste Merkmale und eine hohe Positionsgenauigkeit benötigt, lautet die Frage nicht, ob es bearbeitet werden kann. Entscheidend ist, wann Drehfräsen sinnvoller ist, als die Arbeit auf Drehmaschine, Fräsmaschine und mehrere Aufspannungen zu verteilen.
Für viele Entwicklungsteams beeinflusst diese Entscheidung mehr als die Zykluszeit. Sie verändert die Toleranzkette, das Prüfungsrisiko, die Vorrichtungskosten und den Übergang vom Prototyp zur Kleinserie. Wir empfehlen Drehfräsen in der Regel dann, wenn Geometrie und Qualitätsanforderungen die Reduzierung der Aufspannungen wertvoller machen als die alleinige Betrachtung des Maschinenstundensatzes.
Wann Drehfräsen sinnvoll ist
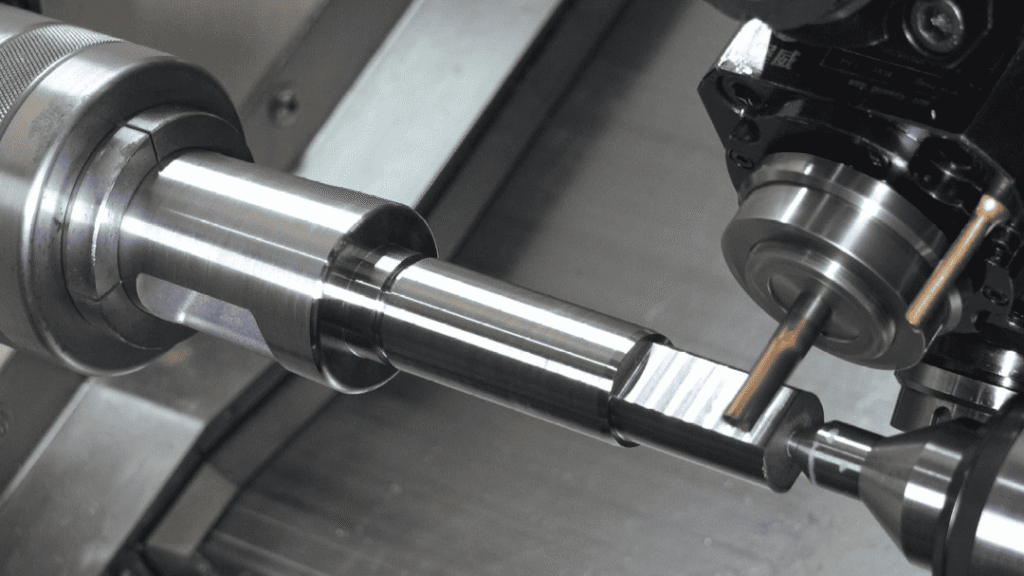
Drehfräsen ist besonders sinnvoll, wenn ein Bauteil rotationssymmetrische und prismatische Merkmale kombiniert. Ein typisches Beispiel ist eine Welle oder ein Ventilkörper mit gedrehten Außendurchmessern, Querbohrungen, Abflachungen, Passfedernuten, Gewinden, Taschen oder außermittigen Merkmalen. Bei der Fertigung auf getrennten Maschinen erhöht jeder Transfer Ausrichtungsfehler und Handhabungszeit.
Das ist besonders wichtig, wenn Ihre Zeichnung Konzentrizität, Rundlauf, Position oder enge Beziehungen zwischen gedrehten und gefrästen Merkmalen vorgibt. Die Bearbeitung auf einer einzigen Maschine stabilisiert die Bezugsbeziehungen, weil das Teil in einer Aufspannung referenziert bleibt oder kontrolliert an die Gegenspindel übergeben wird. In der Praxis bedeutet das häufig weniger Beanstandungen bei der Prüfung und weniger Zeit für Vorrichtungsanpassungen bei Folgeaufträgen.
Drehfräsen sollten Sie auch bei Teilen prüfen, bei denen Ausschuss besonders teuer ist. Dazu gehören häufig Luftfahrtanschlüsse, medizinische Gehäuse, Sensorkörper, Hydraulikkomponenten und Automatisierungsbauteile. Sind das Rohmaterial teuer oder die Bearbeitungszeiten bereits hoch, bietet das geringere Risiko, ein nahezu fertiges Teil nach einer Folgeoperation zu verlieren, einen echten Kostenvorteil.
Klare Anzeichen dafür, dass ein Teil vom Drehfräsen profitiert
Das erste Anzeichen sind komplexe Merkmale am Umfang. Enthält Ihre Zeichnung mehrere winkelorientierte Merkmale wie Radialbohrungen, gefräste Nuten, Schlüsselflächen oder schraubenförmige Konturen, kann eine Drehfräsmaschine diese ohne Transfer zu einem separaten vertikalen Bearbeitungszentrum fertigen. Das spart Rüstzeit und sichert vor allem die Winkelorientierung.
Das zweite Anzeichen sind enge Toleranzen zwischen Außendurchmesser und gefräster Geometrie. Wir sehen häufig Zeichnungen mit gedrehten Lagersitzen sowie zusätzlichen Abflachungen, Anschlüssen oder seitlichen Gewinden, deren Positionstoleranzen nach erneutem Spannen schwer einzuhalten sind. Sobald ein Teil die Drehmaschine verlässt, führt selbst eine hochwertige Fräsvorrichtung eine weitere Variable ein. Drehfräsen vermeidet einen großen Teil davon.
Das dritte Anzeichen ist ein Auftrag mit kleinen oder wechselnden Stückzahlen. Bei Prototypen, Überbrückungsserien und Kleinserien können spezielle Vorrichtungen für getrennte Operationen vermeidbare Kosten verursachen. Ein Drehfräsprozess erreicht häufig schneller ein stabiles Ergebnis, insbesondere bei Teilefamilien mit ähnlichen Durchmessern und Merkmalmustern. Das passt zu Projekten, die schnelle DFM-Rückmeldungen und wiederholbare Qualität benötigen, ohne in Werkzeuge zu investieren, die sich erst bei hohen Stückzahlen rechnen.
Das vierte Anzeichen ist eine notwendige Rückseitenbearbeitung. Durch die Übergabe an die Gegenspindel kann die Maschine beide Enden in einem Zyklus fertigstellen. Benötigt Ihr Teil vorderseitiges Drehen sowie rückseitige Fasen, Bohrungen oder Stirnflächenfräsen, kann die Zusammenfassung der Operationen eine komplette zweite Aufspannung samt zugehöriger Prüfschleife einsparen.
Wann Drehfräsen die falsche Wahl ist
Drehfräsen ist nicht automatisch die beste Lösung. Einfache rotationssymmetrische Teile ohne Fräsmerkmale lassen sich meist wirtschaftlicher auf einer herkömmlichen CNC-Drehmaschine fertigen. Besteht die Geometrie überwiegend aus 2-Achs-Drehbearbeitung mit unkomplizierten Toleranzen, bietet die zusätzliche Fähigkeit einer Drehfräsmaschine möglicherweise keinen ausreichenden Mehrwert.
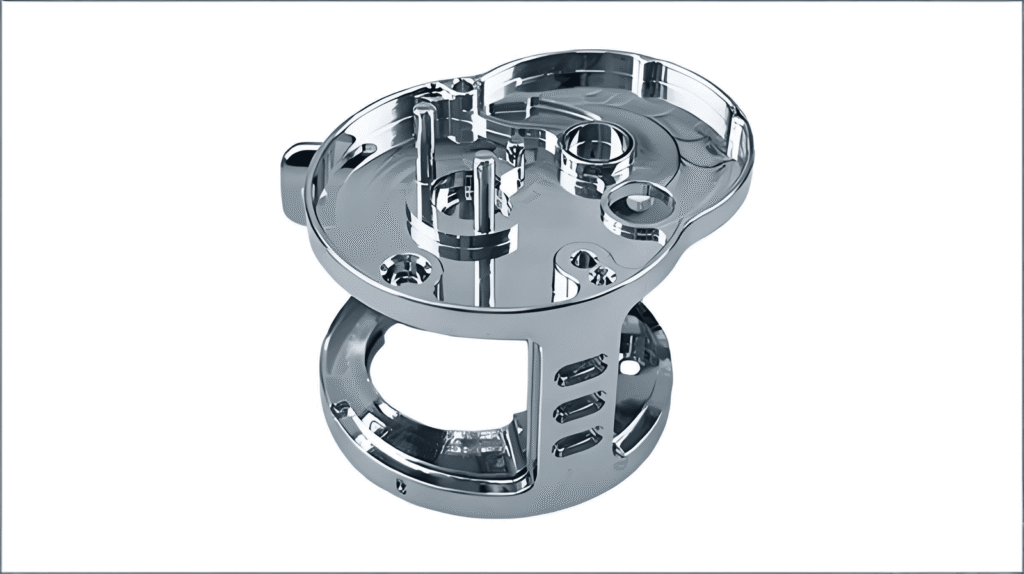
Sehr große prismatische Teile sind ebenfalls wenig geeignet. Entfällt der Großteil der Bearbeitungszeit auf schwere Taschenbearbeitung, große ebene Flächen oder lange 3- und 5-Achs-Werkzeugwege, ist ein Bearbeitungszentrum meist die bessere Plattform. Drehfräsen funktioniert am besten, wenn Drehen ein zentraler Bestandteil des Prozesses bleibt und keine Nebenrolle spielt.
Auch die Losgröße zählt. Bei hohen Stückzahlen kann ein auf spezialisierte Maschinen verteilter Prozess das Drehfräsen übertreffen, wenn jede Station auf Geschwindigkeit optimiert und entsprechend ausgestattet ist. Eine Transferstraße oder Fertigungszelle mit Spezialwerkzeugen kann die Stückkosten stärker senken als die Zusammenfassung aller Arbeitsschritte auf einer Maschine. Der wirtschaftliche Schnittpunkt hängt von Zykluszeit, Personaleinsatzmodell, Vorrichtungskosten und den geforderten Cp/Cpk-Zielwerten ab.
Kosten sind mehr als der Maschinenstundensatz
Ein häufiger Einkaufsfehler ist es, Drehfräsen und konventionelle Bearbeitung allein anhand des Maschinenstundensatzes zu vergleichen. Dabei bleiben die eigentlichen Einsparquellen oft unberücksichtigt. Drehfräsen kann Bedienereingriffe, Wartezeiten zwischen Prozessen, Vorrichtungskonstruktion, Umlaufbestände und abschließende Ausrichtungsarbeiten reduzieren.
Angenommen, ein Bauteil benötigt Drehen, Querbohren, seitliches Fräsen und rückseitiges Gewindeschneiden. Auf getrennten Maschinen wären möglicherweise drei Aufspannungen, zwei Vorrichtungen und zusätzliche Zwischenprüfungen nach jedem Transfer erforderlich. Selbst wenn die Stundensätze der einzelnen Dreh- und Fräsmaschinen niedriger erscheinen, können die Gesamtkosten unter Einbeziehung von Arbeit und Ausschussrisiko steigen.
Das gilt besonders für Kleinserien. Bei Prototypen und kleinen Serien macht der Rüstaufwand einen größeren Anteil der Gesamtkosten aus. Der Wegfall von ein oder zwei Aufspannungen kann das Angebot bereits wettbewerbsfähiger machen, noch bevor die kürzere Lieferzeit berücksichtigt wird.
Bei der Toleranzbeherrschung hat Drehfräsen häufig Vorteile
Ingenieure fragen meist zuerst nach Geschwindigkeit, doch häufig geben die Toleranzen den Ausschlag. Jedes erneute Spannen verändert die Beziehung zwischen den Bezügen. Dadurch können sich Konzentrizität, Winkelausrichtung und Merkmalsposition geringfügig verschieben. Bei Zeichnungen mit engen Form- und Lagetoleranzen entscheiden diese Verschiebungen über einen stabilen Prozess oder wiederholte Nacharbeit.
Drehfräsen reduziert diese Fehleraufsummierung. Es beseitigt nicht alle Fehler und hängt weiterhin von Maschinenzustand, Werkzeugen, Programmierstrategie und konsequenter Prüfung ab. Dennoch verbessert ein größerer Anteil an Operationen in einem kontrollierten Zyklus die Chance, kritische Beziehungen einzuhalten, besonders bei kompakten Präzisionsteilen.
Bei Teilen mit Toleranzvorgaben bis in den Mikrometerbereich muss die Prozessplanung stärker ins Detail gehen. Werkzeugauskragung, thermische Ausdehnung, Werkstückverformung und Spanndruck spielen dabei eine Rolle. Wir betrachten Drehfräsen als eine Methode zur Beherrschung dieser Variablen, nicht als Abkürzung, die eine mangelhafte Prozessplanung korrigiert.
Bauteile, die häufig vom Drehfräsen profitieren
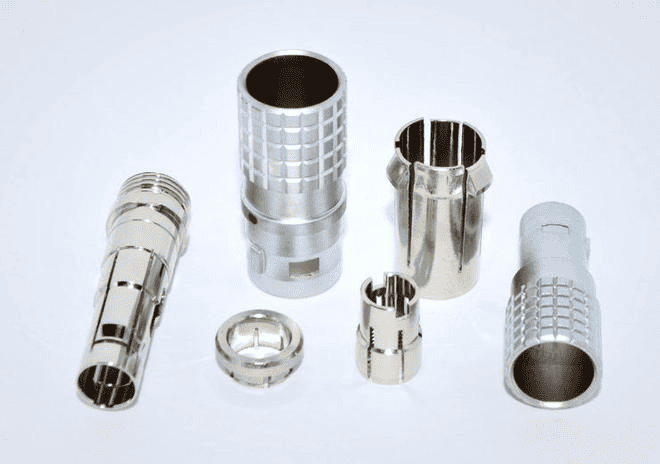
Die besten Kandidaten stammen häufig aus Branchen, die Präzision, Rückverfolgbarkeit und mittlere Stückzahlen verbinden. Hydraulikkolben, Verteilerblöcke, Gewindekupplungen, Encodergehäuse, medizinische Instrumentenkomponenten und kundenspezifische Wellen sind typische Beispiele. Solche Teile benötigen oft sowohl Rotationsgenauigkeit als auch zusätzliche Geometrien mit enger Beziehung zur Drehachse.
Automatisierungsanlagen sind ein weiterer wichtiger Anwendungsfall. Viele kundenspezifische Maschinenteile besitzen Lagerzapfen, Absätze und Bohrungen sowie zusätzliche Schlüsselflächen, Anschlüsse oder Sensorbefestigungen. Wenn Sie eine oder zehn Maschinen bauen statt zehntausend, ist die Zusammenfassung von Prozessen meist hilfreicher als eine stark aufgeteilte Fertigungslinie.
Auch Hardware in der Entwicklungsphase profitiert. Konstruktionsänderungen erfolgen schnell, und ein Drehfräsprozess lässt sich leichter anpassen als eine Kette getrennter Operationen mit speziellen Vorrichtungen und Übergabepunkten. Dadurch stören technische Änderungen die Fertigung von Validierungsmustern weniger.
Was Sie vor der Wahl des Drehfräsens prüfen sollten
Beginnen Sie mit der Zeichnung. Ermitteln Sie, welche Toleranzen von Beziehungen zwischen gedrehten und gefrästen Merkmalen abhängen. Sind diese Beziehungen kritisch, rückt Drehfräsen auf der Auswahlliste nach oben.
Prüfen Sie anschließend Losgröße und Ähnlichkeit innerhalb der Teilefamilie. Benötigen Sie jetzt fünf Teile, nächsten Monat zwanzig und sind noch Konstruktionsänderungen möglich, bietet die Zusammenfassung von Aufspannungen einen hohen Nutzen. Benötigen Sie dagegen fünfzigtausend identische Teile mit festgelegter Geometrie, kann eine andere Fertigungsstrategie sinnvoller sein.
Betrachten Sie danach Material und Spanverhalten. Edelstahl, Titan, hochfeste Legierungen und einige zum Schmieren neigende Werkstoffe können die Zykluszeitberechnung verändern. Ein zusammengefasster Prozess kann die Handhabung reduzieren, doch Werkzeugstandzeit und Spindelauslastung müssen weiterhin sorgfältig modelliert werden.
Klären Sie schließlich, wie das Teil geprüft werden soll. Der beste Bearbeitungsplan unterstützt einen praktikablen Prüfplan. Wenn die Bearbeitung in einem Zyklus die Bezugsstrategie erhält und die Erstmusterfreigabe vereinfacht, sollte dieser Vorteil in die Entscheidung einfließen.
Ein praktischer Weg zur Entscheidung
Wir empfehlen Kunden, Drehfräsen zuerst als Mittel zur Risikominderung und danach als Produktivitätswerkzeug zu betrachten. Kombiniert Ihr Teil Drehen und Fräsen, weist es enge geometrische Beziehungen auf oder leidet es unter aufspannungsbedingten Schwankungen, verdient Drehfräsen in der Regel eine ernsthafte Prüfung. Ist das Teil einfach, stark wiederkehrend und über getrennte Operationen leicht zu spannen, kann eine konventionelle Prozessfolge wirtschaftlich vorteilhafter bleiben.
Die beste Antwort ergibt sich aus Zeichnung, Toleranzkette und Auftragsprofil gemeinsam. Ein kompetenter Lieferant sollte Ihre CAD-Datei prüfen, Aufspannungsrisiken aufzeigen und erklären können, wo Drehfräsen die Gesamtkosten senkt und wo nicht. Eine solche Prozessentscheidung spart meist mehr Zeit als der Versuch, jedes Teil derselben Maschinenkategorie zuzuordnen.
Wenn Sie unsicher sind, ist der sinnvollste nächste Schritt keine Vermutung anhand einer Maschinenliste. Fragen Sie stattdessen, wie das Teil gespannt, übergeben, gemessen und wiederholt gefertigt wird, wenn aus Ihrem ersten Prototyp der nächste Produktionsauftrag entsteht.


