
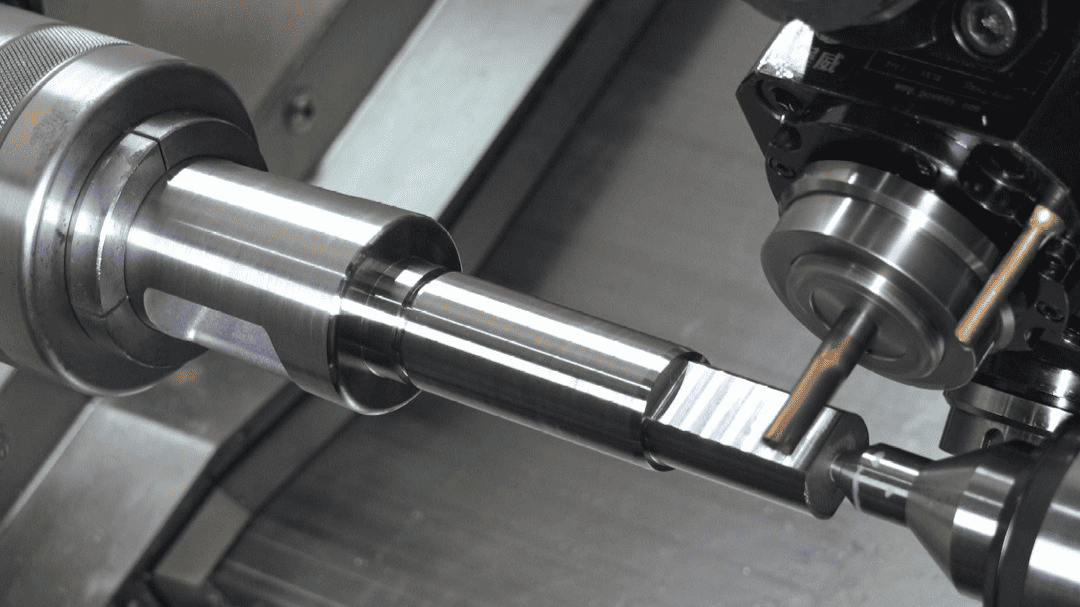
Si su pieza necesita diámetros torneados, elementos fresados y una posición precisa en una misma fabricación, la pregunta no es si puede mecanizarse. Lo importante es cuándo utilizar el torneado-fresado en lugar de repartir el trabajo entre un torno, una fresadora y varias sujeciones.
Para muchos equipos de ingeniería, esta decisión afecta a más que el tiempo de ciclo. Cambia la acumulación de tolerancias, el riesgo en la inspección, el coste de los útiles y la rapidez de transición del prototipo a la producción de bajo volumen. Solemos recomendar el torneado-fresado cuando la geometría y los requisitos de calidad hacen que reducir las sujeciones aporte más valor que considerar únicamente la tarifa horaria de la máquina.
Cuándo utilizar el torneado-fresado
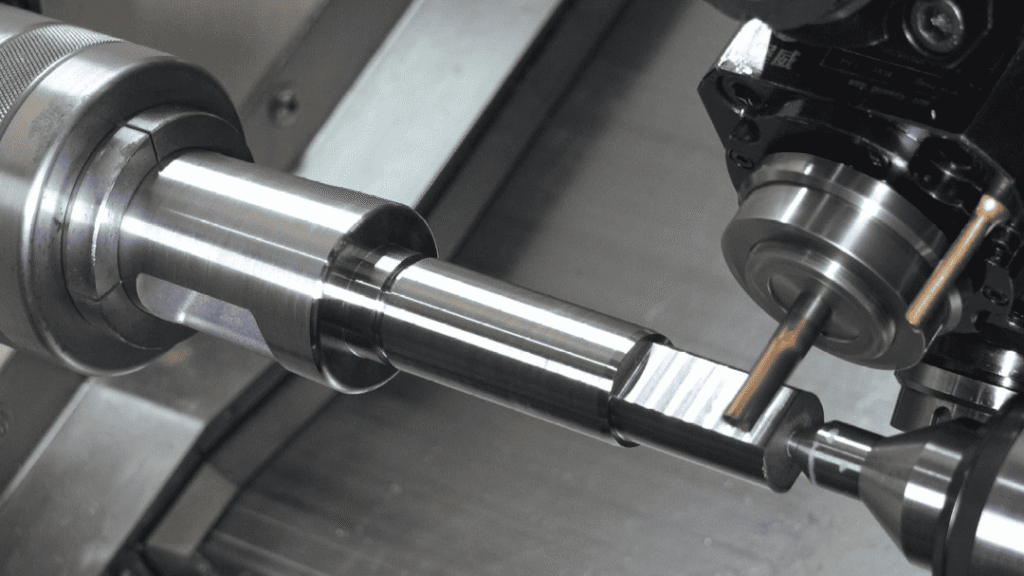
El torneado-fresado tiene más sentido cuando una pieza combina elementos de revolución y prismáticos. Un ejemplo típico es un eje o un cuerpo de válvula con diámetros exteriores torneados, taladros transversales, caras planas, chaveteros, roscas, cajeras o elementos descentrados. Al fabricar esa pieza en máquinas separadas, cada traslado añade errores de alineación y tiempo de manipulación.
Esto resulta especialmente importante cuando el plano controla la concentricidad, la oscilación, la posición o relaciones estrechas entre elementos torneados y fresados. Trabajar en una sola máquina mantiene más estables las referencias porque la pieza permanece referenciada en una sujeción o se transfiere de forma controlada al contrahusillo. En la práctica, suele traducirse en menos rechazos en la inspección y menos tiempo ajustando útiles en pedidos repetidos.
También conviene considerar el torneado-fresado cuando desechar la pieza supone un coste elevado. Racores aeroespaciales, carcasas médicas, cuerpos de sensores, componentes hidráulicos y elementos de automatización suelen pertenecer a esta categoría. Si la materia prima es cara o el tiempo de mecanizado ya es considerable, reducir la posibilidad de perder una pieza casi terminada tras una operación secundaria aporta una ventaja económica real.
Señales claras de que una pieza debería pasar al torneado-fresado
La primera señal es la complejidad de los elementos alrededor de la circunferencia. Si el plano incluye varios elementos con orientación angular, como taladros radiales, ranuras fresadas, caras para llave o formas helicoidales, una máquina de torneado-fresado puede realizarlos sin trasladar la pieza a un centro de mecanizado vertical independiente. Así se ahorra tiempo de preparación y, sobre todo, se conserva la orientación angular.
La segunda señal es una tolerancia estrecha entre el diámetro exterior y la geometría fresada. A menudo vemos planos con asientos de rodamiento torneados y caras planas, puertos o roscas laterales cuyas tolerancias de posición son difíciles de mantener tras volver a sujetar la pieza. Una vez que esta sale del torno, incluso un útil de fresado de alta calidad introduce otra variable. El torneado-fresado evita buena parte de ello.
La tercera señal es un trabajo de bajo volumen o con cantidades variables. Para prototipos, series puente y lotes pequeños, fabricar útiles específicos para operaciones separadas puede añadir costes evitables. Un proceso de torneado-fresado suele alcanzar antes un resultado estable, especialmente si la familia de piezas comparte diámetros y patrones de elementos similares. Esto encaja en proyectos que necesitan comentarios rápidos sobre fabricabilidad y calidad repetible sin invertir en utillaje que solo se amortiza con grandes volúmenes.
La cuarta señal es la necesidad de trabajar la cara posterior. La transferencia al contrahusillo permite terminar ambos extremos en un ciclo. Si la pieza necesita torneado frontal y chaflanes, taladros o fresado de la cara posterior, combinar las operaciones puede eliminar una segunda sujeción completa y la secuencia de inspección asociada.
Cuándo el torneado-fresado no es la opción adecuada
El torneado-fresado no es automáticamente la mejor solución. Las piezas de revolución sencillas sin elementos fresados suelen producirse de forma más económica en un torno CNC convencional. Si la geometría requiere principalmente torneado de dos ejes y tolerancias sencillas, la capacidad adicional de una máquina de torneado-fresado puede no aportar suficiente valor.
Las piezas prismáticas muy grandes tampoco suelen ser adecuadas. Si la mayor parte del tiempo de mecanizado corresponde a un vaciado intenso de cajeras, grandes superficies planas o largas trayectorias de tres y cinco ejes, un centro de mecanizado suele ser la mejor plataforma. El torneado-fresado funciona mejor cuando el torneado sigue siendo una parte central del proceso y no un detalle menor.
El tamaño del lote también importa. Con grandes volúmenes, un proceso dividido entre máquinas dedicadas puede superar al torneado-fresado si cada estación está optimizada y equipada para trabajar con rapidez. Una línea de transferencia o una célula con utillaje especializado puede reducir el coste por pieza de forma más eficaz que concentrarlo todo en una máquina. El punto de equilibrio depende del tiempo de ciclo, el modelo de mano de obra, el coste de los útiles y los objetivos de Cp/Cpk requeridos.
El coste no se limita a la tarifa horaria de la máquina
Un error frecuente en compras es comparar el torneado-fresado y el mecanizado convencional únicamente por la tarifa horaria de la máquina. Así se pasan por alto las fuentes habituales de ahorro. El torneado-fresado puede reducir las intervenciones del operario, las esperas entre procesos, el diseño de útiles, las existencias en curso y los ajustes finales de alineación.
Supongamos que un componente necesita torneado, taladrado transversal, fresado lateral y roscado posterior. En máquinas separadas podrían hacer falta tres sujeciones, dos útiles e inspecciones adicionales durante el proceso después de cada traslado. Aunque las tarifas del torno y de la fresadora parezcan menores, el coste total puede aumentar al incluir la mano de obra y el riesgo de rechazo.
Esto es especialmente cierto en los lotes pequeños. En prototipos y series cortas, la preparación representa una proporción mayor del coste total. Eliminar una o dos sujeciones puede hacer más competitiva la oferta incluso antes de considerar un plazo de entrega menor.
El control de tolerancias suele favorecer al torneado-fresado
Los ingenieros suelen preguntar primero por la velocidad, pero la tolerancia a menudo es el factor decisivo. Cada nueva sujeción cambia la relación entre referencias. Esto puede causar pequeños desplazamientos en la concentricidad, la alineación angular y la posición de los elementos. En un plano con tolerancias geométricas estrictas, esas variaciones marcan la diferencia entre un proceso estable y retrabajos repetidos.
El torneado-fresado reduce esa acumulación de errores. No elimina todos y sigue dependiendo del estado de la máquina, las herramientas, la estrategia de programación y el rigor de la inspección. Aun así, mantener más operaciones dentro de un ciclo controlado aumenta las posibilidades de conservar las relaciones críticas, especialmente en piezas compactas de precisión.
Para piezas con objetivos de tolerancia del orden de micras, la planificación del proceso debe ser más específica. Importan el voladizo de la herramienta, la dilatación térmica, la deformación del material y la presión de sujeción. Consideramos el torneado-fresado una forma de controlar estas variables, no un atajo que compense una planificación deficiente.
Piezas que suelen beneficiarse del torneado-fresado
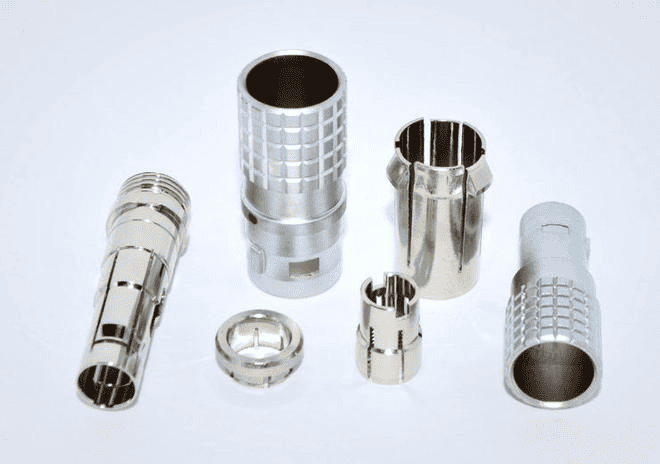
Los mejores candidatos suelen proceder de sectores que combinan precisión, trazabilidad y volúmenes moderados. Son ejemplos habituales los pistones hidráulicos, bloques distribuidores, acoplamientos roscados, carcasas de encóderes, componentes de instrumental médico y ejes a medida. Estas piezas suelen necesitar tanto precisión de revolución como geometrías secundarias estrechamente relacionadas con el eje torneado.
Los equipos de automatización son otra aplicación importante. Muchas piezas de máquinas a medida tienen muñones, escalones y taladros, además de caras para llave, puertos o fijaciones para sensores. Si fabrica una máquina o diez, en lugar de diez mil, consolidar procesos suele ayudar más que una línea de producción muy segmentada.
El hardware en fase de desarrollo también se beneficia. Las revisiones de diseño llegan con rapidez, y un proceso de torneado-fresado es más fácil de ajustar que una cadena de operaciones separadas con útiles específicos y puntos de transferencia. Así, los cambios de ingeniería alteran menos la fabricación de unidades de validación.
Qué revisar antes de elegir el torneado-fresado
Empiece por el plano. Identifique qué tolerancias dependen de relaciones entre elementos torneados y fresados. Si esas relaciones son críticas, el torneado-fresado gana prioridad entre las opciones.
Después, revise el tamaño del lote y la similitud entre piezas de la misma familia. Si necesita cinco piezas ahora y veinte el próximo mes, y todavía puede haber cambios de diseño, consolidar sujeciones aporta mucho valor. Si necesita cincuenta mil piezas idénticas con una geometría definitiva, puede ser más adecuada otra estrategia de producción.
A continuación, examine el material y el comportamiento de la viruta. El acero inoxidable, el titanio, las aleaciones de alta resistencia y algunos materiales pastosos pueden cambiar el cálculo del tiempo de ciclo. Un proceso consolidado puede reducir la manipulación, pero la vida de la herramienta y la utilización del husillo deben seguir evaluándose con cuidado.
Por último, determine cómo se inspeccionará la pieza. El mejor plan de mecanizado permite un plan de inspección práctico. Si mecanizar en un ciclo ayuda a mantener la estrategia de referencias y simplifica la aprobación de la primera pieza, esa ventaja debe contar en la decisión.
Una forma práctica de tomar la decisión
Aconsejamos a los clientes valorar el torneado-fresado primero como una herramienta para reducir riesgos y después para aumentar la productividad. Si la pieza combina torneado y fresado, exige relaciones geométricas estrechas o presenta variaciones debidas a las sujeciones, suele merecer una consideración seria. Si es sencilla, muy repetitiva y fácil de sujetar en operaciones separadas, una ruta convencional puede seguir siendo la opción más económica.
La mejor respuesta surge de considerar conjuntamente el plano, la cadena de tolerancias y el perfil del pedido. Un proveedor competente debe poder revisar el archivo CAD, señalar los riesgos de sujeción y explicar dónde el torneado-fresado reducirá el coste total y dónde no. Esta decisión de proceso suele ahorrar más tiempo que intentar encajar todas las piezas en la misma categoría de máquina.
Si tiene dudas, el siguiente paso más útil no es adivinar a partir de una lista de máquinas. Es preguntar cómo se sujetará, transferirá, medirá y fabricará de forma repetible la pieza cuando el primer prototipo se convierta en el siguiente pedido de producción.


