
Ein auf dem Papier günstiges Gehäuse kann durch Werkzeugkosten, Toleranzketten und Änderungsrisiken zum teuersten Projektteil werden. Deshalb muss die Entscheidung zwischen Druckguss und CNC früh fallen. Sie beeinflusst Stückpreis, Markteinführung, Maßkontrolle und spätere Änderungen nach Tests.
Diese Entscheidung erleben wir besonders beim Übergang vom Prototyp zur Vorserie. Das Teil funktioniert bereits, soll nun aber wirtschaftlicher werden, ohne Lieferkettenrisiken zu schaffen. Das Verfahren wird damit zur Budget- und Terminentscheidung.
Druckguss oder CNC: der eigentliche Unterschied
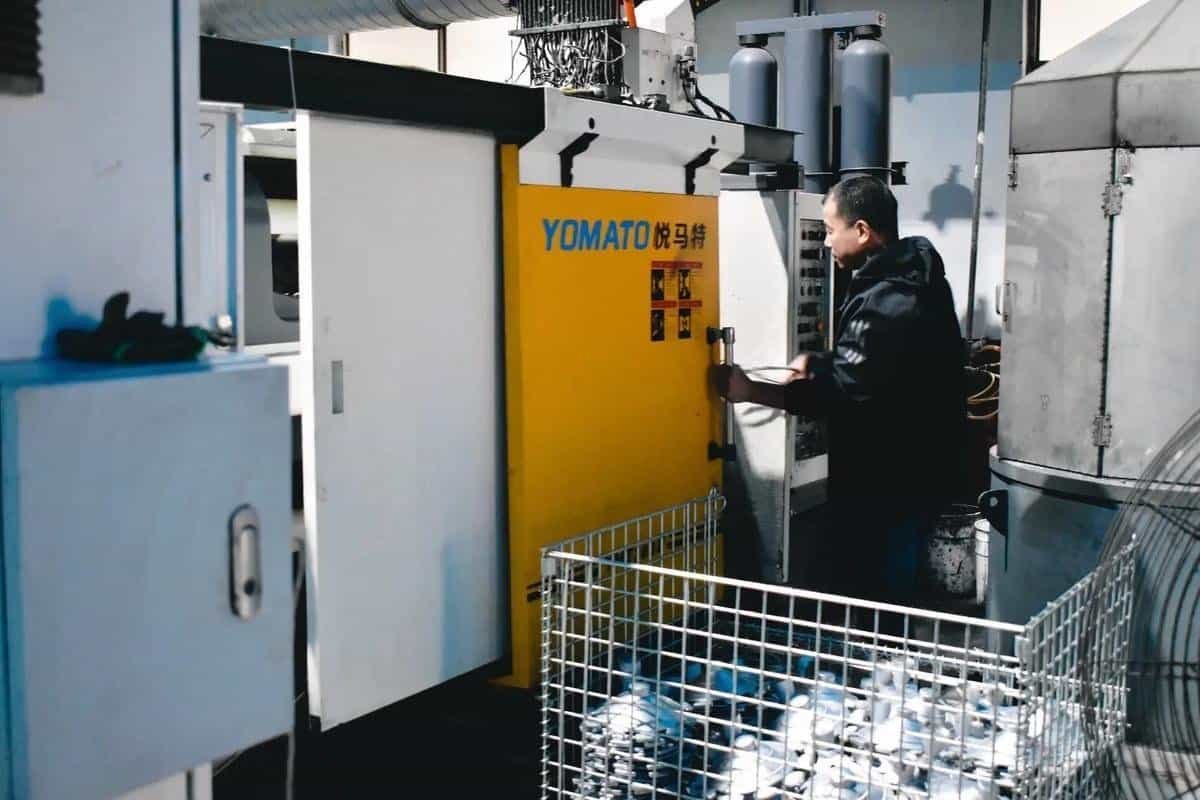
Beim Druckguss wird flüssiges Metall unter hohem Druck in eine gehärtete Stahlform gepresst. CNC-Bearbeitung trägt mit gesteuerten Schneidwerkzeugen Material aus Vollmaterial ab. Das eine Verfahren benötigt spezielle Formen, das andere programmierbare Werkzeugbahnen.
Daraus folgen fast alle Abwägungen. Druckguss bevorzugt stabile Entwürfe und größere Mengen, CNC Flexibilität, Präzision und kleine Serien. Ändert sich die Geometrie alle paar Wochen, schützt Zerspanung meist vor teurer Nacharbeit. Bei eingefrorenem Entwurf und hoher Jahresnachfrage kann Druckguss Stückkosten deutlich senken.
Auch die Qualitätssteuerung unterscheidet sich. Bei CNC halten wir kritische Maße direkt an der Maschine und passen anhand von Messdaten schnell an. Beim Druckguss hängen Ergebnisse von Form, Anschnitt, Entlüftung, Schwindungskontrolle und nötiger Nachbearbeitung ab. Bohrungen, Dichtflächen, Lagerpassungen und Präzisionsbezüge benötigen möglicherweise weiterhin CNC-Bearbeitung.
Wann Druckguss sinnvoller ist
Druckguss ist meist im Vorteil bei mittleren bis hohen Stückzahlen, dünnen Wänden und endkonturnahen Metallteilen. Aluminium und Zink sind die häufigsten Werkstoffe. Nach Optimierung der Form erzeugt das Verfahren komplexe Geometrien gut wiederholbar.
Das stärkste Argument ist die Wirtschaftlichkeit in großen Mengen. Je nach Größe, Formkomplexität, Schiebern und Lebensdauer kosten Werkzeuge Tausende oder Zehntausende Dollar. Das rechnet sich erst über genügend Teile. Bei 10.000 oder 100.000 Stück kann die Rechnung sehr gut aufgehen, bei 50 selten.
Druckguss hilft auch, Teile zusammenzufassen. Rippen, Dome und komplexe Außenformen lassen sich oft integrieren. Das reduziert Montageschritte und Teilezahl, was bei manchen Produkten wichtiger als der reine Stückpreis ist.
Die Grenzen sind ebenso wichtig. Druckgusstoleranzen passen für viele Industrieteile, entsprechen aber nicht präzisen CNC-Toleranzen (Englisch). Allgemeine Gusstoleranzen müssen häufig durch Nachbearbeitung verbessert werden. Porosität kann bei Schweißen, Druckdichtheit oder hoher Belastung kritischer Bereiche problematisch sein. Gute Formen helfen, beseitigen aber nicht die Physik des Verfahrens.
Wann CNC-Bearbeitung die bessere Wahl ist
CNC ist meist der sicherere Weg für Prototypen, Überbrückungsfertigung, kundenspezifische Kleinserienteileund eng tolerierte Komponenten. Ohne feste Formwerkzeuge können Sie vom CAD ausgehend die Herstellbarkeit prüfenund schnell in die Fertigung gehen.
Bei noch veränderlichen Entwürfen ist das besonders wertvoll. Ändern sich Wandstärke, Lochbild oder Montagefläche, passen wir das Programm statt einer Form an. Das schützt Termine und Liquidität. Für Entwicklung und OEM-Einkauf mit unsicherer Nachfrage ist diese Flexibilität oft entscheidend.
Präzision ist ein weiterer Hauptgrund. Je nach Geometrie, Werkstoff und Messmethode sind enge Toleranzen praktikabel und wiederholbar. Bei 6CNC unterstützen wir Toleranzen bis hinunter zu ±0,002 mm an geeigneten Merkmalen und mit kontrollierten Aufspannungen. Das zählt bei Ausrichtmerkmalen, Wellen, Dichtflächen, Optikhalterungen, Vorrichtungsteilen und anderen Bauteilen, deren Passung die Leistung direkt beeinflusst.
CNC bietet größere Werkstofffreiheit. Sie sind nicht auf typische Druckgusslegierungen begrenzt, sondern können Aluminium, Edelstahl, Werkzeugstahl, Messing, Kupfer, Titan, technische Kunststoffe und viele Spezialsorten bearbeiten. Bei Anforderungen an Korrosion, Leitfähigkeit, Verschleiß oder zertifizierte Materialrückverfolgbarkeit bietet Zerspanung oft mehr Auswahl mit weniger Kompromissen.
Kosten sind mehr als der Stückpreis
Viele Beschaffungsentscheidungen scheitern am ausschließlichen Vergleich des angebotenen Einzelpreises. Das greift zu kurz.
Druckguss ist in großen Mengen pro Stück günstiger, doch Gesamtkosten enthalten Formkonstruktion, Werkzeugbau, Bemusterung, Validierung und Änderungsrisiko. Entgraten, Bohren, Gewindeschneiden, Flächenbearbeitung, Imprägnierung oder spezielle Oberflächen gehören ebenfalls dazu. Bei vollständigem Prozessblick wirkt ein niedriger Gusspreis mitunter weniger attraktiv.
CNC zeigt oft einen höheren Stückpreis, besonders bei langen Zyklen oder hohem Materialverlust. Bei unsicherer Nachfrage oder wahrscheinlichen Revisionen kann das Gesamtprojekt dennoch günstiger sein. Sie vermeiden Werkzeugamortisation, erleichtern den Anlauf und behalten Änderungsfreiheit ohne Bindung an eine gehärtete Form.
Als einfache Orientierung gilt: Bei geringer Jahresmenge, wahrscheinlichen Änderungen oder engen Toleranzen bietet CNC meist bessere Kostenkontrolle. Bei stabilem Entwurf und genügend Nachfrage zur Werkzeugamortisation verdient Druckguss eine gründliche Prüfung.
Toleranzen, Oberflächen und Folgeprozesse
Hier werden viele Projekte zu Kombinationen statt Entweder-oder-Entscheidungen.
Druckguss erzeugt sehr gute Außenformen und für viele unkritische Merkmale ausreichende Maßkonstanz. Übliche Gussoberflächen eignen sich für lackierte Gehäuse, Abdeckungen und Halter. Kritische Schnittstellen benötigen aber oft Zerspanung: Gewinde werden nachgeschnitten, Dichtflächen plangefräst und Lagersitze, Passstiftlöcher oder Präzisionsbohrungen CNC-fertigbearbeitet.
Zerspanung bietet von Anfang an bessere Kontrolle kritischer Maße. Auch das Finish lässt sich durch Werkzeugwahl, Vorschub und Schlichtstrategie direkt steuern. Das ist bei Gleitpassungen, Sichtflächen aus Metall sowie Kontakt mit Dichtungen wichtig.
Enthält die Zeichnung viele geometrische Toleranzen, besonders Position, Ebenheit, Rechtwinkligkeit oder Konzentrizität zu Funktionsbezügen, bietet CNC meist einen klareren Weg zur Konformität. Besteht sie überwiegend aus Außenmaßen und optischen Vorgaben, kann Druckguss genügen.
Lieferzeit und Lieferkettenrisiko
In der Praxis entscheidet oft die Lieferzeit, nicht die Theorie.
CNC ermöglicht einen schnellen Start nach Bestätigung von CAD und Vorgaben. Bei Prototypen und kleinen Chargen kann das Tage statt Wochen bedeuten. Testteile, Kundenmuster und Validierungsteile stehen bereit, ohne die Fertigstellung einer Form abzuwarten.
Druckguss braucht länger für den Anlauf, weil Formen konstruiert, gebaut, getestet und angepasst werden müssen. Probleme mit Füllung, Entlüftung, Entformung oder Maßstabilität können weitere Schleifen auslösen. Später verbessert sich die Wirtschaftlichkeit, doch der anfängliche Zeitbedarf ist real.
Hinzu kommt Risikomanagement. Zerspante Teile lassen sich oft leichter zwischen Maschinen und Lieferanten übertragen. Gussteile sind stärker an eine bestimmte Form und Prozesseinstellung gebunden. Fällt das Werkzeug aus oder ist eine Änderung nötig, kostet die Wiederherstellung Zeit und Geld.
Die beste Wahl verändert sich oft im Produktlebenszyklus
Sie müssen nicht für immer ein einziges Verfahren wählen. Häufig ist ein stufenweiser Weg am sinnvollsten.
Teams starten oft mit CNC für Prototypen und Überbrückungsfertigung. So prüfen sie Passung, Funktion und Montage ohne zu frühe Werkzeugbindung. Nach Konstruktionsfreigabe und belastbarer Prognose wechseln ausgewählte Teile zu Druckguss. Kritische Schnittstellen bleiben zerspant, entweder am Gussteil oder als separate Präzisionskomponenten.
Das senkt Risiken gerade in der frühen, unsichersten Entwicklungsphase. Der Einkauf kann mit realen Nachfragedaten statt Annahmen entscheiden.
Wie wir zur Wahl zwischen Druckguss und CNC beraten
Wir beginnen mit fünf Größen: Jahresmenge, Toleranzbedarf, Werkstoff, Änderungswahrscheinlichkeit und geplanter Markteinführung. Meist zeigen sie schnell das passende Verfahren. Bei ±0,01 mm an mehreren Funktionsmerkmalen, unsicherer Nachfrage und möglichen Änderungen nach Tests ist CNC meist praktikabel. Bei festem Entwurf, Aluminium oder Zink und ausreichender Werkzeugamortisation wird Druckguss attraktiv.
Wir prüfen auch Kombinationen. Ein gegossenes Gehäuse mit gefrästen Montageflächen ist ebenso üblich wie ein zerspanter Prototyp, der später als Gussteil in Serie geht. Die beste Entscheidung passt zur aktuellen Phase, nicht zu einem idealen Zukunftszustand, der vielleicht nie eintritt.
Wenn Sie gerade Angebote vergleichen, fragen Sie vor der Bestellung zusätzlich: Was kostet dieses Verfahren, wenn sich die Zeichnung nach den Erstmustern ändert? Diese Frage verhindert erstaunlich viele Verzögerungen, Einmalkosten und unentdeckte Qualitätsmängel. Ein guter Fertigungspartner beantwortet sie klar und hilft, den passenden Weg für den Projektfortschritt zu wählen.


