
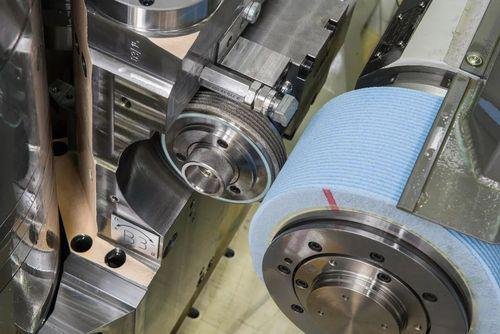
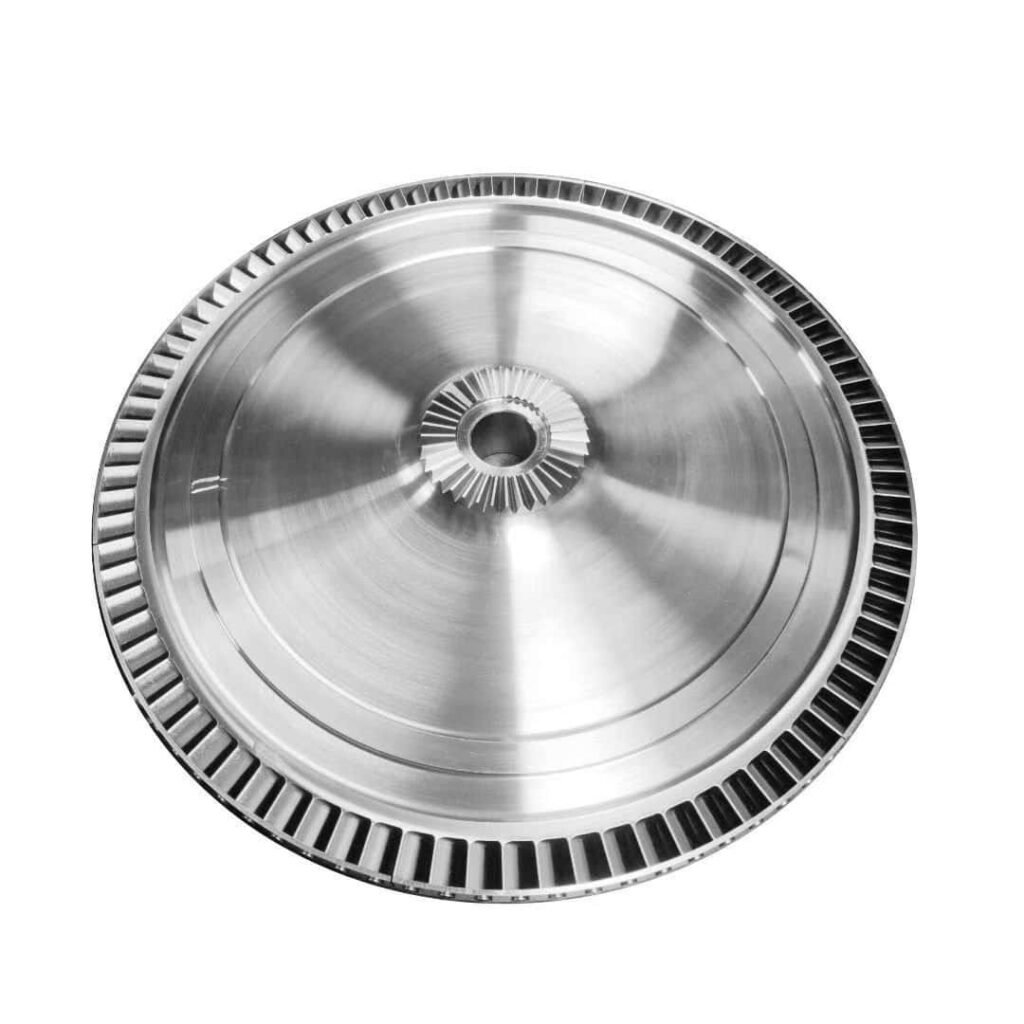
Ein Bauteil kann auf der Fräsmaschine fertig wirken und trotzdem an entscheidender Stelle versagen. Die Bohrung weicht um 6 Mikrometer ab. Die Dichtfläche zeigt leichte Werkzeugspuren. Der Wellendurchmesser passt in einer Charge und klemmt in der nächsten. Dann ist Präzisionsschleifen von Zerspanungsteilen eine Prozessentscheidung und keine rein optische Aufwertung.
Das erleben wir besonders häufig bei der Prototypenvalidierung und in Kleinserien. Ein Bauteil lässt sich möglicherweise gut drehen oder fräsen, doch seine endgültige Funktion hängt von präziserer Geometrie, glatteren Kontaktflächen oder verlässlicheren Passungen ab. Schleifen schließt diese Lücke. Es ermöglicht engere Maßkontrolle, bessere Rundheit und Ebenheit sowie Oberflächenqualitäten , die sich durch übliche CNC-Zerspanung oft nicht konstant einhalten lassen.
Für Einkauf und Entwicklung ist nicht die Frage entscheidend, ob Schleifen genau ist. Entscheidend ist, ob die tatsächlichen Bauteilanforderungen den zusätzlichen Prozess rechtfertigen. Wenn ja, kann Schleifen Montagerisiken senken, die Wiederholbarkeit verbessern und teure Folgeausfälle verhindern.
Welche Probleme Präzisionsschleifen bei Zerspanungsteilen tatsächlich löst
Beim Präzisionsschleifen trägt eine Schleifscheibe sehr wenig Material ab. Das klingt einfach; der Nutzen liegt jedoch darin, Abweichungen früherer Bearbeitungsschritte zu korrigieren. Fräsen und Drehen erzeugen die Bauteilform effizient. Schleifen bringt ein kritisches Merkmal häufig in seinen endgültigen Zustand.
Dabei geht es gewöhnlich um eines von drei Zielen: engere Maßtoleranzen; bessere geometrische Genauigkeit, etwa Ebenheit, Zylindrizität, Konzentrizität oder Parallelität; oder eine verbesserte Oberflächenintegrität, besonders an Dicht-, Gleit-, Lager- und Positionierflächen.
In der Praxis ist Schleifen wichtig, wenn ein Teil verlässlich mit einem anderen zusammenpassen muss. Hydraulikschieber, Lagerzapfen, Linearführungskomponenten, Formeinsätze, medizinische Vorrichtungen und Prüfbezugsflächen benötigen mehr als Nennmaße. Entscheidend ist die Konstanz über alle gefertigten Teile.
Eine gedrehte Welle kann den Zieldurchmesser auf dem Papier erreichen und dennoch bei Rundheit oder Oberflächenqualität so stark schwanken, dass die Lagerlebensdauer leidet. Eine gefräste Platte kann Länge und Breite einhalten, aber wegen unzureichender Ebenheit Dichtprobleme verursachen. Schleifen korrigiert solche verbleibenden Abweichungen.
Wo Schleifen in den Fertigungsablauf passt
Schleifen ist in der Regel nicht das zuerst gewählte Verfahren, sondern eine Feinbearbeitung nach dem Schruppen und Vorschlichten. Bei vielen Projekten erzeugen wir den größten Teil der Geometrie durch CNC-Drehen, Fräsen oder 5-Achs-Bearbeitung, lassen an kritischen Flächen ein definiertes Aufmaß und schleifen anschließend nur die Merkmale, die es wirklich benötigen.
Dieser Ansatz ist für Kosten und Lieferzeit entscheidend. Ein gesamtes Bauteil zu schleifen ist selten wirtschaftlich. Gezielt Bohrungen, Zapfen, Stirnflächen, Schienen oder Bezugsflächen zu schleifen ist häufig sinnvoller. So bleibt das Budget beherrschbar, ohne die Funktion zu beeinträchtigen.
Die Prozessplanung hängt auch vom Werkstoffzustand ab. Gehärtete Stähle benötigen nach der Wärmebehandlung häufig eine Schleifbearbeitung, weil konventionelle Zerspanung die Maße verändern oder das geforderte Finish schwer einhalten kann. Auch Edelstahl, Werkzeugstahl, Hartmetall und manche Hochleistungslegierungen können profitieren, wenn Toleranz- und Oberflächenanforderungen die verlässlich erreichbaren Grenzen üblicher Bearbeitung überschreiten.
Deshalb ist die DFM-Prüfung so wichtig. Verlangt eine Zeichnung Schleiftoleranzen an unkritischen Flächen, bezahlen Sie für Präzision ohne zusätzlichen Produktnutzen. Sind die wirklich kritischen Flächen nicht klar gekennzeichnet, könnte der Lieferant alles nach einer allgemeinen Vorgabe bearbeiten, während das Funktionsrisiko ungelöst bleibt.
Gängige Präzisionsschleifverfahren für Zerspanungsteile
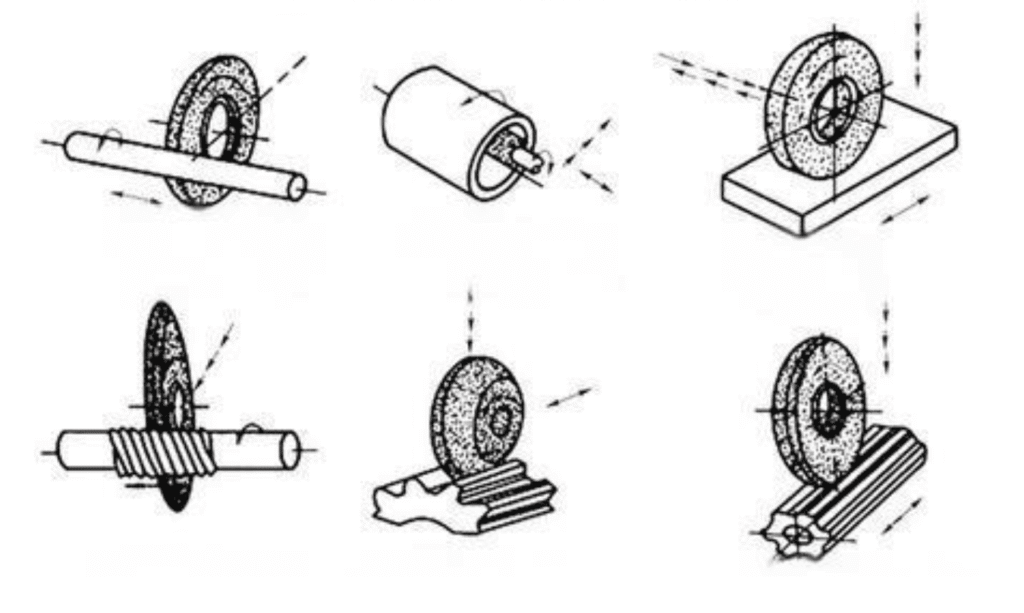
Das Schleifverfahren richtet sich nach der Geometrie. Flachschleifen bearbeitet ebene Flächen, Bezugsebenen und parallele Flächen. Typische Anwendungen sind Vorrichtungsteile, Verschleißplatten, Werkzeugblöcke und Präzisionsgrundplatten. Beruht die Funktion auf Ebenheit und einem stabilen Maßaufbau in der Montage, ist dieses Verfahren oft besonders geeignet.
Außenrundschleifen bearbeitet zylindrische Außenflächen wie Wellen, Stifte und Lagersitze. Innenrundschleifen dient Bohrungen mit hohen Anforderungen an Maß, Rundheit und Finish. Spitzenloses Schleifen ist für größere Stückzahlen hochgenauer zylindrischer Teile effizient, besonders wenn sehr konstante Durchmesser erforderlich sind.
Jedes Verfahren hat Zielkonflikte. Flachschleifen kann ausgezeichnete Ebenheit erzielen, erfordert bei dünnen Teilen aber möglicherweise sorgfältiges Spannen gegen Verformung. Außenrundschleifen liefert gute Ergebnisse an rotationssymmetrischen Merkmalen, doch die Einrichtqualität beeinflusst die Konzentrizität direkt. Innenrundschleifen ist leistungsfähig; schwer zugängliche oder sehr kleine Bohrungen können jedoch die Zykluszeit erhöhen.
Das beste Verfahren ist daher nicht immer das auf dem Papier genaueste. Es ist dasjenige, das Zeichnung und Funktion mit dem geringsten Fertigungsrisiko erfüllt.
Toleranzen, Oberflächen und sinnvolle Spezifikationen
Viele Käufer verlangen die engste verfügbare Toleranz, weil das sicherer erscheint. In der Fertigung bewirkt dies meist das Gegenteil: höhere Kosten, längere Lieferzeiten und ein größeres Ausschussrisiko, ohne das Produkt zu verbessern.
Besser ist es, Anforderungen an der Funktion auszurichten. Soll eine Welle in einem Lager laufen, definieren Sie den passenden Passungsbereich, die Rundheit und die Oberflächenqualität. Dient eine Platte als Montagehalter, können allgemeine CNC-Toleranzen (Englisch) genügen. Dichtet eine Fläche gegen einen O-Ring oder eine Gleitringdichtung, ist die Oberflächenqualität wichtiger als das allgemeine optische Erscheinungsbild.
Bei hochpräzisen Projekten arbeiten wir häufig mit Toleranzen bis hinunter zu ±0,002 mm an geeigneten Merkmalen. Dieses Niveau ist nur sinnvoll, wenn die gesamte Prozesskette es unterstützt. Werkstoffstabilität, Wärmebehandlung, Spanntechnik, Messverfahren und Prozessführung beeinflussen, ob dieser Wert an einer konkreten Geometrie praktisch erreichbar ist.
Auch die Oberflächenqualität sollte eindeutig angegeben werden. Ra-Werte sind hilfreich, doch der funktionale Zusammenhang zählt ebenfalls. Gleitflächen, Dichtflächen und Optikhalterungen können aus unterschiedlichen Gründen glatte Oberflächen benötigen. Wenn Sie den Einsatzfall erläutern, kann Ihr Lieferant empfehlen, ob Schleifen erforderlich ist oder Feindrehen, Honen, Läppen oder Polieren sinnvoller wäre.
Kosten und Lieferzeit: Wann sich Schleifen rechnet
Schleifen verursacht zusätzlichen Einrichtaufwand, Maschinenzeit, Prüfung und häufig strengere Prozesskontrolle. Das erhöht die Kosten. Der Fehler besteht darin, diese Kosten nur bei der Angebotsbewertung zu betrachten.
Wird ein kritisches Merkmal mit einem weniger geeigneten Verfahren gefertigt, entstehen versteckte Kosten oft erst später. Zeit geht bei der Fehlersuche in der Montage verloren. Teile müssen selektiv gepaart werden. Ein Validierungsaufbau stockt wegen einer zu kleinen Bohrung. Im Einsatz führt ein ungeeignetes Finish zu vorzeitigem Verschleiß. Solche Kosten sind meist deutlich höher als die Kosten, das richtige Merkmal von Anfang an zu schleifen.
Die richtige Entscheidung hängt von Stückzahl und Risiko ab. Bei Prototypen kann Schleifen die Entwicklung verkürzen, indem es Funktionsunsicherheiten beseitigt. Bei Kleinserien kann es die Qualität über mehrere Lose stabilisieren. Bei größeren Stückzahlen muss der Prozess genauer geprüft werden, weil Zykluszeiten stärker ins Gewicht fallen und alternative Verfahren wirtschaftlich werden können.
Hier hilft ein erfahrener Lieferant. Wir betrachten Schleifen nicht als Premium-Zusatzleistung, sondern als ein Werkzeug im Fertigungsplan. Manchmal ist es unverzichtbar, manchmal unnötig. Mitunter lässt es sich durch eine Konstruktionsänderung vollständig vermeiden.
Die Prüfung ist genauso wichtig wie das Schleifen
Ein geschliffenes Bauteil ist nur so verlässlich wie die zugrunde liegende Messung. Enge Toleranzen erfordern passende Prüfverfahren. Für manche Durchmesser reichen Bügelmessschrauben aus. Bei engeren Geometrieanforderungen oder empfindlicheren Funktionen werden Innenmessgeräte, Höhenmessgeräte, Koordinatenmessung, Rundheitsmessung und Rauheitsmessgeräte erforderlich.
Auch die Temperaturkontrolle ist wichtiger, als viele Käufer erwarten. Bei Toleranzen im Mikrometerbereich können kleine Temperaturänderungen am Teil, an der Maschine oder am Messgerät die Ergebnisse beeinflussen. Deshalb lässt sich hochpräzises Schleifen nicht wie gewöhnliche Werkstattarbeit behandeln.
Wenn Ihr Projekt tatsächlich passungskritische Merkmale enthält, fragen Sie nicht nur, ob der Lieferant sie schleifen kann, sondern auch, wie er sie prüft. Fähigkeit ohne konsequente Prüfung ergibt keinen verlässlichen Prozess.
So nutzen Sie Präzisionsschleifen sinnvoll für Ihr Projekt
Die besten Ergebnisse entstehen aus klaren Prioritäten. Kennzeichnen Sie funktionskritische Merkmale in der Zeichnung. Definieren Sie Toleranzen und Finish nur dort eng, wo es nötig ist. Teilen Sie bei wichtigen Passungen Informationen zum Gegenstück mit. Geben Sie an, ob das Bauteil vor dem endgültigen Finish wärmebehandelt wird. Ist es dünn, lang oder verzugsanfällig, sprechen Sie dies frühzeitig an.
Diese Angaben helfen uns, den passenden Fertigungsablauf vor Produktionsbeginn festzulegen. Sie vermeiden auch ein häufiges Problem der kundenspezifischen Fertigung: eine Zeichnung, die überall Präzision verlangt, obwohl das Produkt sie nur an bestimmten Stellen benötigt.
Für OEMs, Entwicklungsteams und industrielle Einkäufer beeinflusst dieser Unterschied weit mehr als den Stückpreis. Er wirkt sich auf Terminsicherheit, Ausschussquote und darauf aus, ob die erste gelieferte Charge tatsächlich wie vorgesehen funktioniert.
Nicht jedes Zerspanungsteil benötigt Präzisionsschleifen. Bei Teilen, die auf exakte Passung, Bewegung, Dichtheit oder Verschleißverhalten angewiesen sind, macht es jedoch oft den Unterschied zwischen annähernd passenden Messwerten und richtiger Funktion. Wenn Sie über einen zusätzlichen Schleifprozess entscheiden, beginnen Sie mit der Funktion des Merkmals, nicht mit dem Erscheinungsbild der Zeichnung.


