
Eine Prototypenzeichnung fordert einen Durchmesser von 25,000 ±0,010 mm, eine Montagefläche mit 0,02 mm Ebenheit und eng positionierte Bohrungen. Ist das wirtschaftlich herstellbar? Entscheidend sind Geometrie, Werkstoff, Aufspannung, Bearbeitungsfolge und Prüfung – die Positioniergenauigkeit einer Maschine allein beantwortet diese Frage nicht.
CNC-Fräsen eignet sich für Taschen, Flächen, Konturen und Bohrbilder. CNC-Drehen ist besonders zweckmäßig für Wellen, Hülsen und Lagerstellen. Beide Verfahren können präzise Prototypen herstellen. Eine sinnvolle Zeichnung fordert Genauigkeit dort, wo sie Funktion und Montage tatsächlich beeinflusst.
Fräs- und Drehtoleranzen im Überblick
Für viele unkritische Maße kann ±0,10 mm ein erster Planungswert sein. ±0,05 mm oder ±0,025 mm kommen für ausgewählte Merkmale infrage, wenn Geometrie, Fertigung und Messung dazu passen. Diese Werte sind unverbindliche DFM-Orientierungen, keine allgemeinen 6CNC-Zusagen und keine Grenzwerte einer Norm.
| Anforderung | CNC-Fräsen | CNC-Drehen |
|---|---|---|
| Unkritische Maße | ±0,10 mm als Planungswert | ±0,10 mm als Planungswert |
| Ausgewählte Präzisionsmaße | ±0,05 mm bei geeigneten Merkmalen | ±0,05 mm bei geeigneten Merkmalen |
| Engere Einzelmaße | ±0,025 mm oder enger nach Prüfung | ±0,025 mm oder enger nach Prüfung |
| Zylindrische Durchmesser | Ausdrehen, Kreisinterpolation, Reiben | Gut für Außen- und Innendurchmesser geeignet |
| Ebenheit | Planfräsen und geeignete Feinbearbeitung | Plandrehen geeigneter rotationssymmetrischer Teile |
| Bohrungsposition | Bezugssystem und Aufspannungen entscheidend | Axiale oder angetriebene Werkzeuge je nach Maschine |
| Rundlauf mehrerer Durchmesser | Geometrie und Umspannen beachten | Gemeinsame Aufspannung kann hilfreich sein |
| Dünne Wände | Taschen und Gehäuse können sich verformen | Ringe und Hülsen können sich verformen |
50,00 ±0,10 mm erlaubt 49,90 bis 50,10 mm. Bei ±0,01 mm bleiben nur 49,99 bis 50,01 mm. Das kann zusätzliche Schlichtgänge, Temperaturkontrolle und anspruchsvollere Prüfung erfordern. Die kleinste Zahl ist daher nicht automatisch die beste Konstruktionsentscheidung.
Warum Fräsen und Drehen unterschiedliche Merkmale gut beherrschen
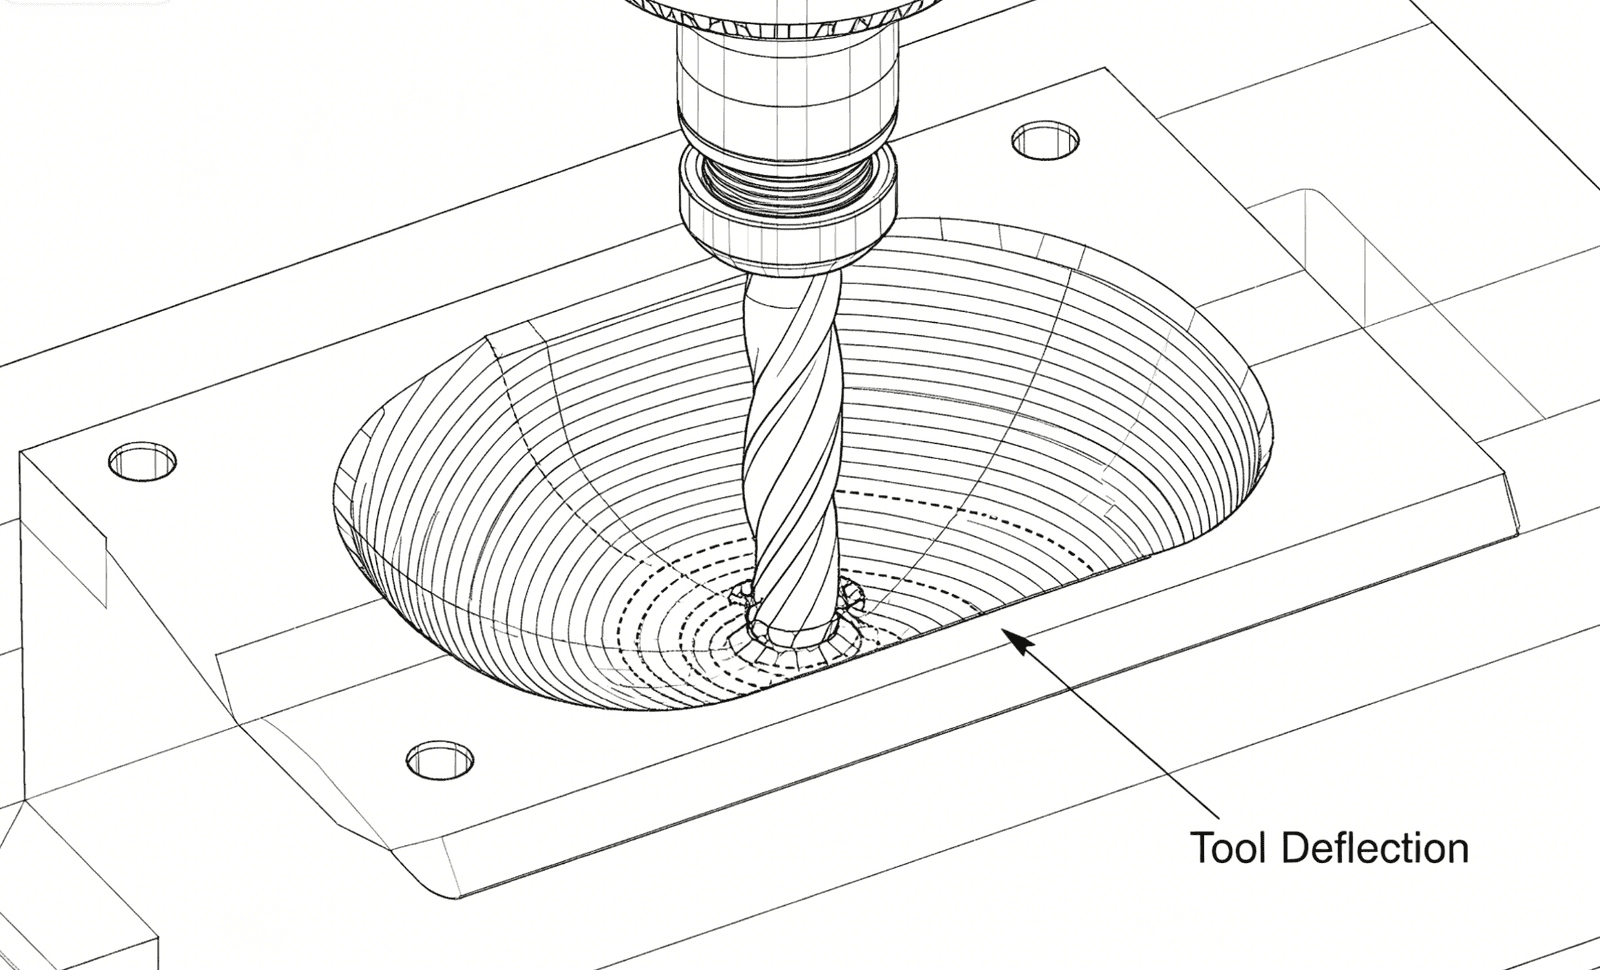
Beim Fräsen rotiert das Werkzeug; das Werkstück wird gehalten und gegebenenfalls neu ausgerichtet. Die Beziehung zwischen Werkzeug, Maschinenachsen und Spannvorrichtung bestimmt das Ergebnis. Seitliche Schnittkräfte können einen Fräser auslenken und konische Wände oder Maßabweichungen erzeugen.
Beim Drehen rotiert das Werkstück um die Spindelachse. Das erleichtert die gemeinsame Herstellung zylindrischer Merkmale. Spindelzustand, Werkzeugverschleiß, Wärme und Werkstücksteifigkeit bleiben jedoch relevant. Eine präzise ausgedrehte Fräsbohrung kann maßhaltiger sein als eine schwierige Innenbearbeitung an einer flexiblen Drehhülse.
CNC-Fräsen: Werkzeugauslenkung, Ebenheit und Bohrbilder
Werkzeugauslenkung an tiefen Taschen
Die Auslenkung hängt von Werkzeugdurchmesser, freier Länge, Werkzeugwerkstoff, Schnittkraft und Schnittbedingungen ab. Ein festes Verhältnis von Auskraglänge zu Durchmesser ist keine universelle Grenze zwischen sicherer Bearbeitung und starker Verformung.
Eine 45 mm tiefe Tasche mit kleinen Innenradien kann einen schlanken Fräser erfordern. Dadurch wird die Wandkontrolle schwieriger. Größere Innenradien, kürzere Auskragung, geeignete Werkzeuge und leichte Schlichtschnitte können helfen. Lagerstellen und Passflächen dürfen eng toleriert sein, während unwichtige Taschenwände mehr Spielraum erhalten.
Ebenheit und Verzug dünner Bauteile
Ein Teil kann gespannt eben erscheinen und sich nach dem Lösen verformen. Materialabtrag verändert die Verteilung von Eigenspannungen; Spannkräfte können dünne Flächen elastisch verbiegen. Eine 200 × 150 × 10 mm Aluminiumplatte mit großer einseitiger Tasche ist dafür ein anschauliches Beispiel.
Ausgewogener Materialabtrag, geeigneter Halbzeugzustand, kontrollierte Spannkräfte und getrennte Schrupp- und Schlichtschritte können die Stabilität verbessern. Eine Wärmebehandlung zur Spannungsreduzierung muss zum Werkstoff passen. Für besonders anspruchsvolle Flächen kommen Flachschleifen oder Läppen infrage; wiederholtes Fräsen allein löst Verzug nicht zwingend.
Bohrungsposition und Umspannen
In einer Aufspannung bearbeitete Bohrungen teilen ein Koordinatensystem. Beim Umspannen entstehen zusätzliche Unsicherheiten durch Bezugstransfer und Wiederholgenauigkeit. Zwei Passstiftbohrungen eines Halters benötigen möglicherweise enge Positionsvorgaben; gewöhnliche Schraubendurchgangsbohrungen brauchen dieselbe Genauigkeit oft nicht.
Definieren Sie funktionsgerechte Bezüge und unterscheiden Sie zwischen Ausrichtungsmerkmalen und Befestigungsfreiräumen. Der Bohrungsdurchmesser allein sichert keine korrekte Lage.
CNC-Drehen: Durchmesser, Rundlauf und Rundheit
Kurze Wellen und schlanke Bauteile
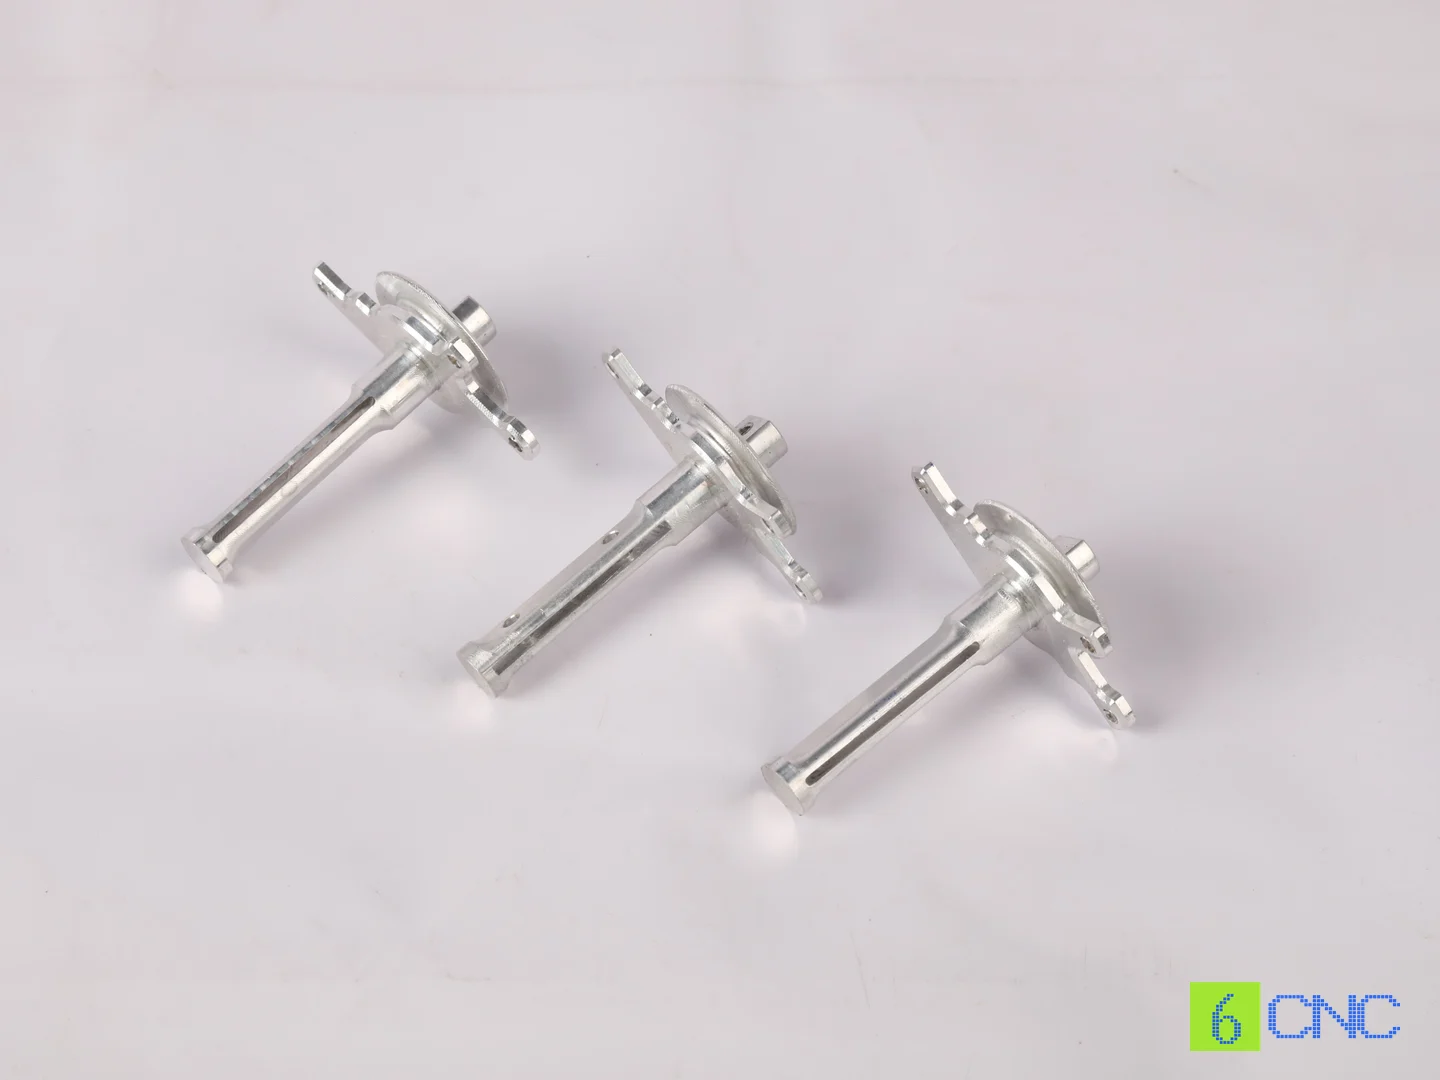
Bei einer kurzen, steifen Welle kann ±0,025 mm an einem ausgewählten Durchmesser praktikabel sein. Engere Anforderungen benötigen eine Prüfung des konkreten Bauteils. Eine 300 mm lange Welle mit 12 mm Durchmesser reagiert deutlich empfindlicher auf Schnitt- und Spannkräfte.
Reitstock, Lünette, kleinere Schnittkräfte oder eine geänderte Bearbeitungsfolge können erforderlich sein. Durchmesser, Geradheit und Rundlauf müssen getrennt bewertet werden. Eine enge Durchmessertoleranz definiert die Funktion einer langen Welle nicht vollständig.
Rundlauf zwischen Lagerstellen
Mehrere Lagerstellen in einer Aufspannung zu bearbeiten reduziert Bezugstransfers. Daraus folgt keine automatische Rundlaufgarantie. Spindel, Spannung, Verformung und Messaufbau beeinflussen weiterhin das Ergebnis. Wird die Welle gewendet, sind geeignete Bezugsflächen und gegebenenfalls zusätzliche Feinbearbeitung nötig.
Geben Sie Kreis- oder Gesamtrundlauf mit einem eindeutig definierten Bezugsachsensystem an, wenn dies die Funktion abbildet. Eine pauschale Konzentrizitätsnotiz ersetzt keine prüfbare geometrische Spezifikation.
Dünnwandige Ringe und Hülsen
Zu hoher Backendruck kann eine Hülse verformen. Nach dem Ausspannen wird eine zuvor maßhaltig erscheinende Bohrung unrund. Weiche Backen, Spanndorne, kontrollierte Spannkraft und eine abgestimmte Schrupp-Schlichtfolge können helfen. Welche Lösung passt, hängt von Wandstärke, Durchmesser, Werkstoff und Zeichnung ab.
Fräsen, Drehen oder Komplettbearbeitung?
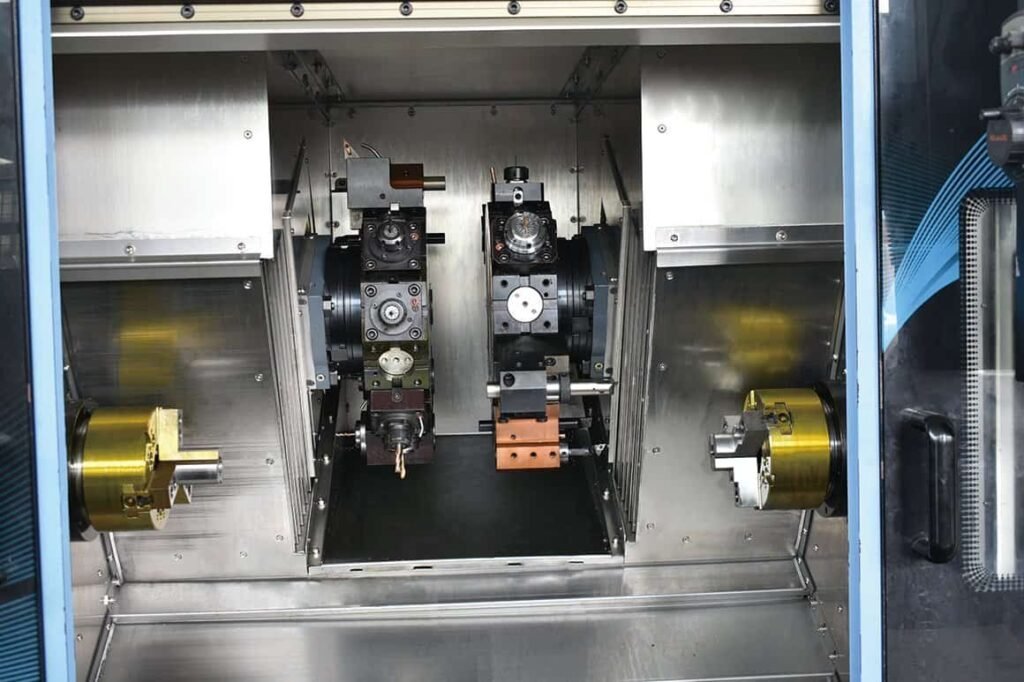
Eine Welle mit Querbohrung und Passfedernut benötigt rotatorische und nichtrotatorische Bearbeitung. Drehen mit anschließendem Fräsen ist eine Möglichkeit. Eine Dreh-Fräsmaschine mit angetriebenen Werkzeugen kann passende Merkmale ohne denselben externen Bezugstransfer herstellen. Der Vorteil liegt in weniger Aufspannwechseln und effizienterer Bearbeitung, nicht in einer pauschalen Genauigkeitssteigerung.
| Prototypengeometrie | Häufig geeigneter Prozess | Grund |
|---|---|---|
| Rechteckige Montageplatte | CNC-Fräsen | Flächen und Bohrbilder |
| Welle oder Buchse | CNC-Drehen | Rotationssymmetrische Merkmale |
| Welle mit Nut und Querbohrung | Dreh-Fräsbearbeitung oder Drehen plus Fräsen | Kombination verschiedener Merkmale |
| Gehärtete anspruchsvolle Lagerstelle | Drehen mit nachfolgendem Schleifen nach Prüfung | Endbearbeitung nach Wärmebehandlung |
Allgemeintoleranzen und geometrische Anforderungen unterscheiden
ISO: Status von ISO 2768-2:1989
ISO 2768-1 legt Allgemeintoleranzen für bestimmte Längen- und Winkelmaße ohne Einzelangabe fest. Die zulässige Abweichung hängt von Nennmaß und Toleranzklasse ab. ISO 2768-m bedeutet deshalb nicht pauschal ±0,10 mm für jedes Maß und ist kein Nachweis der Maschinenfähigkeit.
ISO 2768-2:1989 wurde zurückgezogen und durch ISO 22081:2021 abgelöst. Eine bestehende Zeichnung darf nicht stillschweigend auf ein anderes Regelwerk umgestellt werden. Normausgabe, Allgemeintoleranzkonzept und Annahmekriterien sind mit dem Auftraggeber abzustimmen.
Für eine Lagerbohrung kann beispielsweise eine H7-Angabe gelten, während Außenmaße unter Allgemeintoleranzen fallen. Die Zahlenwerte der Passung hängen vom Nennmaß ab; der passende Sitz muss aus der Anwendung abgeleitet werden.
Maßtoleranz, Ebenheit, Position und Rundlauf
Eine Maßtoleranz begrenzt Größe oder Abstand. Geometrische Toleranzen kontrollieren Form, Orientierung, Lage oder Rundlauf. Eine Ebenheit von 0,02 mm beschreibt eine Toleranzzone zwischen zwei parallelen Ebenen und wird nicht als ±0,02 mm angegeben. Ebenheit benötigt keinen Bezug; Positions- und Rundlaufanforderungen können funktionale Bezüge benötigen.
Benennen Sie das verwendete System, etwa ASME Y14.5 oder die zutreffenden ISO-GPS-Normen. Die Auswertung muss zur Spezifikation passen. Ein Durchmessermesswert ersetzt keine Rundheits- oder Rundlaufprüfung.
Wann Schleifen, Reiben oder Honen sinnvoll ist
Lagerstellen und Schleifen
Eine Lagerstelle kombiniert Passung, Rundheit, Rundlauf und Oberflächenanforderung. Je nach Werkstoff und Geometrie kann Drehen ausreichen; bei anspruchsvollen oder gehärteten Flächen wird Rundschleifen geprüft. Eine mögliche Folge lautet Vordrehen, Wärmebehandeln, Fertigschleifen. Schleifzugabe, Werkstücksteifigkeit und Messung müssen dazu passen.
Ra unter 0,4 µm erfordert nicht grundsätzlich Schleifen. Ebenso bedeutet eine Härte über 45 HRC nicht automatisch, dass Drehen ausgeschlossen ist. Werkzeug, Zugänglichkeit, Geometrie und qualifizierter Prozess entscheiden gemeinsam.
Reiben und Feinbohren
Reiben führt eine vorhandene Bohrung auf ein kontrolliertes Maß und verbessert häufig die Oberfläche. Es folgt der Vorbohrung und korrigiert größere Lagefehler nicht zuverlässig. Feinbohren kann je nach Aufspannung mehr Kontrolle über Durchmesser und Achslage ermöglichen. Eine 12-mm-Passstiftbohrung kann untermaßig gebohrt und anschließend auf die spezifizierte Passung gerieben werden.
Honen
Honen kann Maß, Form und Oberflächenstruktur geeigneter Innenzylinder verbessern. Hydraulikbohrungen sind ein typischer Anwendungsbereich. Eine einzelne Rauheitszahl macht Honen jedoch nicht zwingend; Feinbohren, Innenrundschleifen oder andere qualifizierte Verfahren können ebenfalls geeignet sein.
Wie der Werkstoff die Prototypentoleranz beeinflusst
| Werkstoff | Relevantes Risiko | Ansatz für die Planung |
|---|---|---|
| Aluminium 6061-T6 | Dünnwandverzug und Eigenspannungen | Spannkräfte und Materialabtrag abstimmen |
| Aluminium 7075-T6 | Verzug bei starkem Materialabtrag | Halbzeugzustand und Bearbeitungsfolge prüfen |
| Edelstahl 304/316 | Kaltverfestigung, Wärme, Werkzeugverschleiß | Werkzeuge und Schlichtbedingungen anpassen |
| AISI 4140 | Härte und Wärmebehandlungszustand | Endbearbeitung zeitlich richtig einplanen |
| Titan Grade 5 | Lokale Wärme und geringe Steifigkeit | Stabile Werkzeuge und kontrollierte Schnittbedingungen |
| POM | Wärmeausdehnung und Spannverformung | Messbedingungen und Spannung berücksichtigen |
| PEEK | Halbzeugeigenspannungen und Maßbewegung | Konditionierung und stabile Bearbeitungsfolge |
Metall- und Kunststoffteile gleicher Geometrie benötigen nicht dieselbe Prozessfolge. Für enge Toleranzen sind Lieferzustand und Maßstabilität ebenso wichtig wie Festigkeit. Beschichtungen und Wärmebehandlungen können Endmaße verändern; die Zeichnung muss festlegen, in welchem Zustand die Anforderungen gelten.
Drei praktische Konstruktionsbeispiele
Aluminium-Sensorgehäuse
Ein Gehäuse aus 6061-T6 besitzt eine Tasche, vier Befestigungsbohrungen und zwei Passstiftbohrungen. Außenflächen und Freiräume erhalten angemessene Allgemeintoleranzen. Passstiftgröße, Position und Montageflächenebenheit werden separat definiert. Die Fertigung kann sich auf diese funktionswichtigen Merkmale konzentrieren.
Abgesetzte Edelstahlwelle
Zwei Lagerstellen, ein Gewinde und eine axiale Anlagefläche haben unterschiedliche Aufgaben. Definieren Sie Lagerpassungen und Rundlauf zur funktionalen Bezugsachse. Unkritische Abschnitte dürfen größere Maßabweichungen zulassen. Gemeinsame Bearbeitung der Lagerstellen reduziert Bezugstransfers; bei Bedarf wird Schleifen geprüft.
Dünnwandiger Robotikhalter
Tiefe Taschen und dünne Rippen senken Gewicht, erhöhen aber die Verformungsanfälligkeit. ±0,01 mm an jeder Taschenwand kann unnötige Kosten verursachen. Eng tolerierte Ausrichtungsflächen und passende Bezüge sind sinnvoller als gleich strenge Vorgaben an allen Freiräumen. Diese Beispiele erläutern Konstruktionsentscheidungen und sind keine gemessenen Fähigkeitsnachweise.
Warum engere Toleranzen mehr kosten können
Die Kosten steigen nicht gleichmäßig mit jeder Verringerung des Toleranzbandes. Der Schritt von ±0,10 auf ±0,05 mm kann an einem stabilen Merkmal gering sein. ±0,005 mm kann hingegen andere Spannmittel, Temperaturbedingungen, Feinbearbeitung und Messverfahren erfordern.
Zusätzliche Schlichtgänge, Sonderwerkzeuge und Prüfzeit verteuern Einzelteile. Werkzeugverschleiß, Wärme und Materialbewegung erhöhen bei schmalen Toleranzbändern das Ausschussrisiko. Bei wenigen Prototypen verteilen sich spezielle Rüstkosten auf eine kleine Stückzahl. Fordern Sie deshalb Präzision gezielt.
Checkliste für eine prüfbare Prototypenzeichnung
- Funktionsmerkmale für Montage, Bewegung und Abdichtung bestimmen.
- Unkritische Maße mit passenden Allgemeintoleranzen versehen.
- Lagerstellen, Wellen und Passbohrungen gesondert definieren.
- Funktionsgerechte Bezüge und geometrische Toleranzen festlegen.
- Dünne Wände, lange Werkzeuge und schlanke Teile prüfen.
- Beschichtung und Wärmebehandlung berücksichtigen.
- Prüfverfahren und Dokumentation vereinbaren.
- Besonders enge Anforderungen vor der Fertigung bewerten lassen.
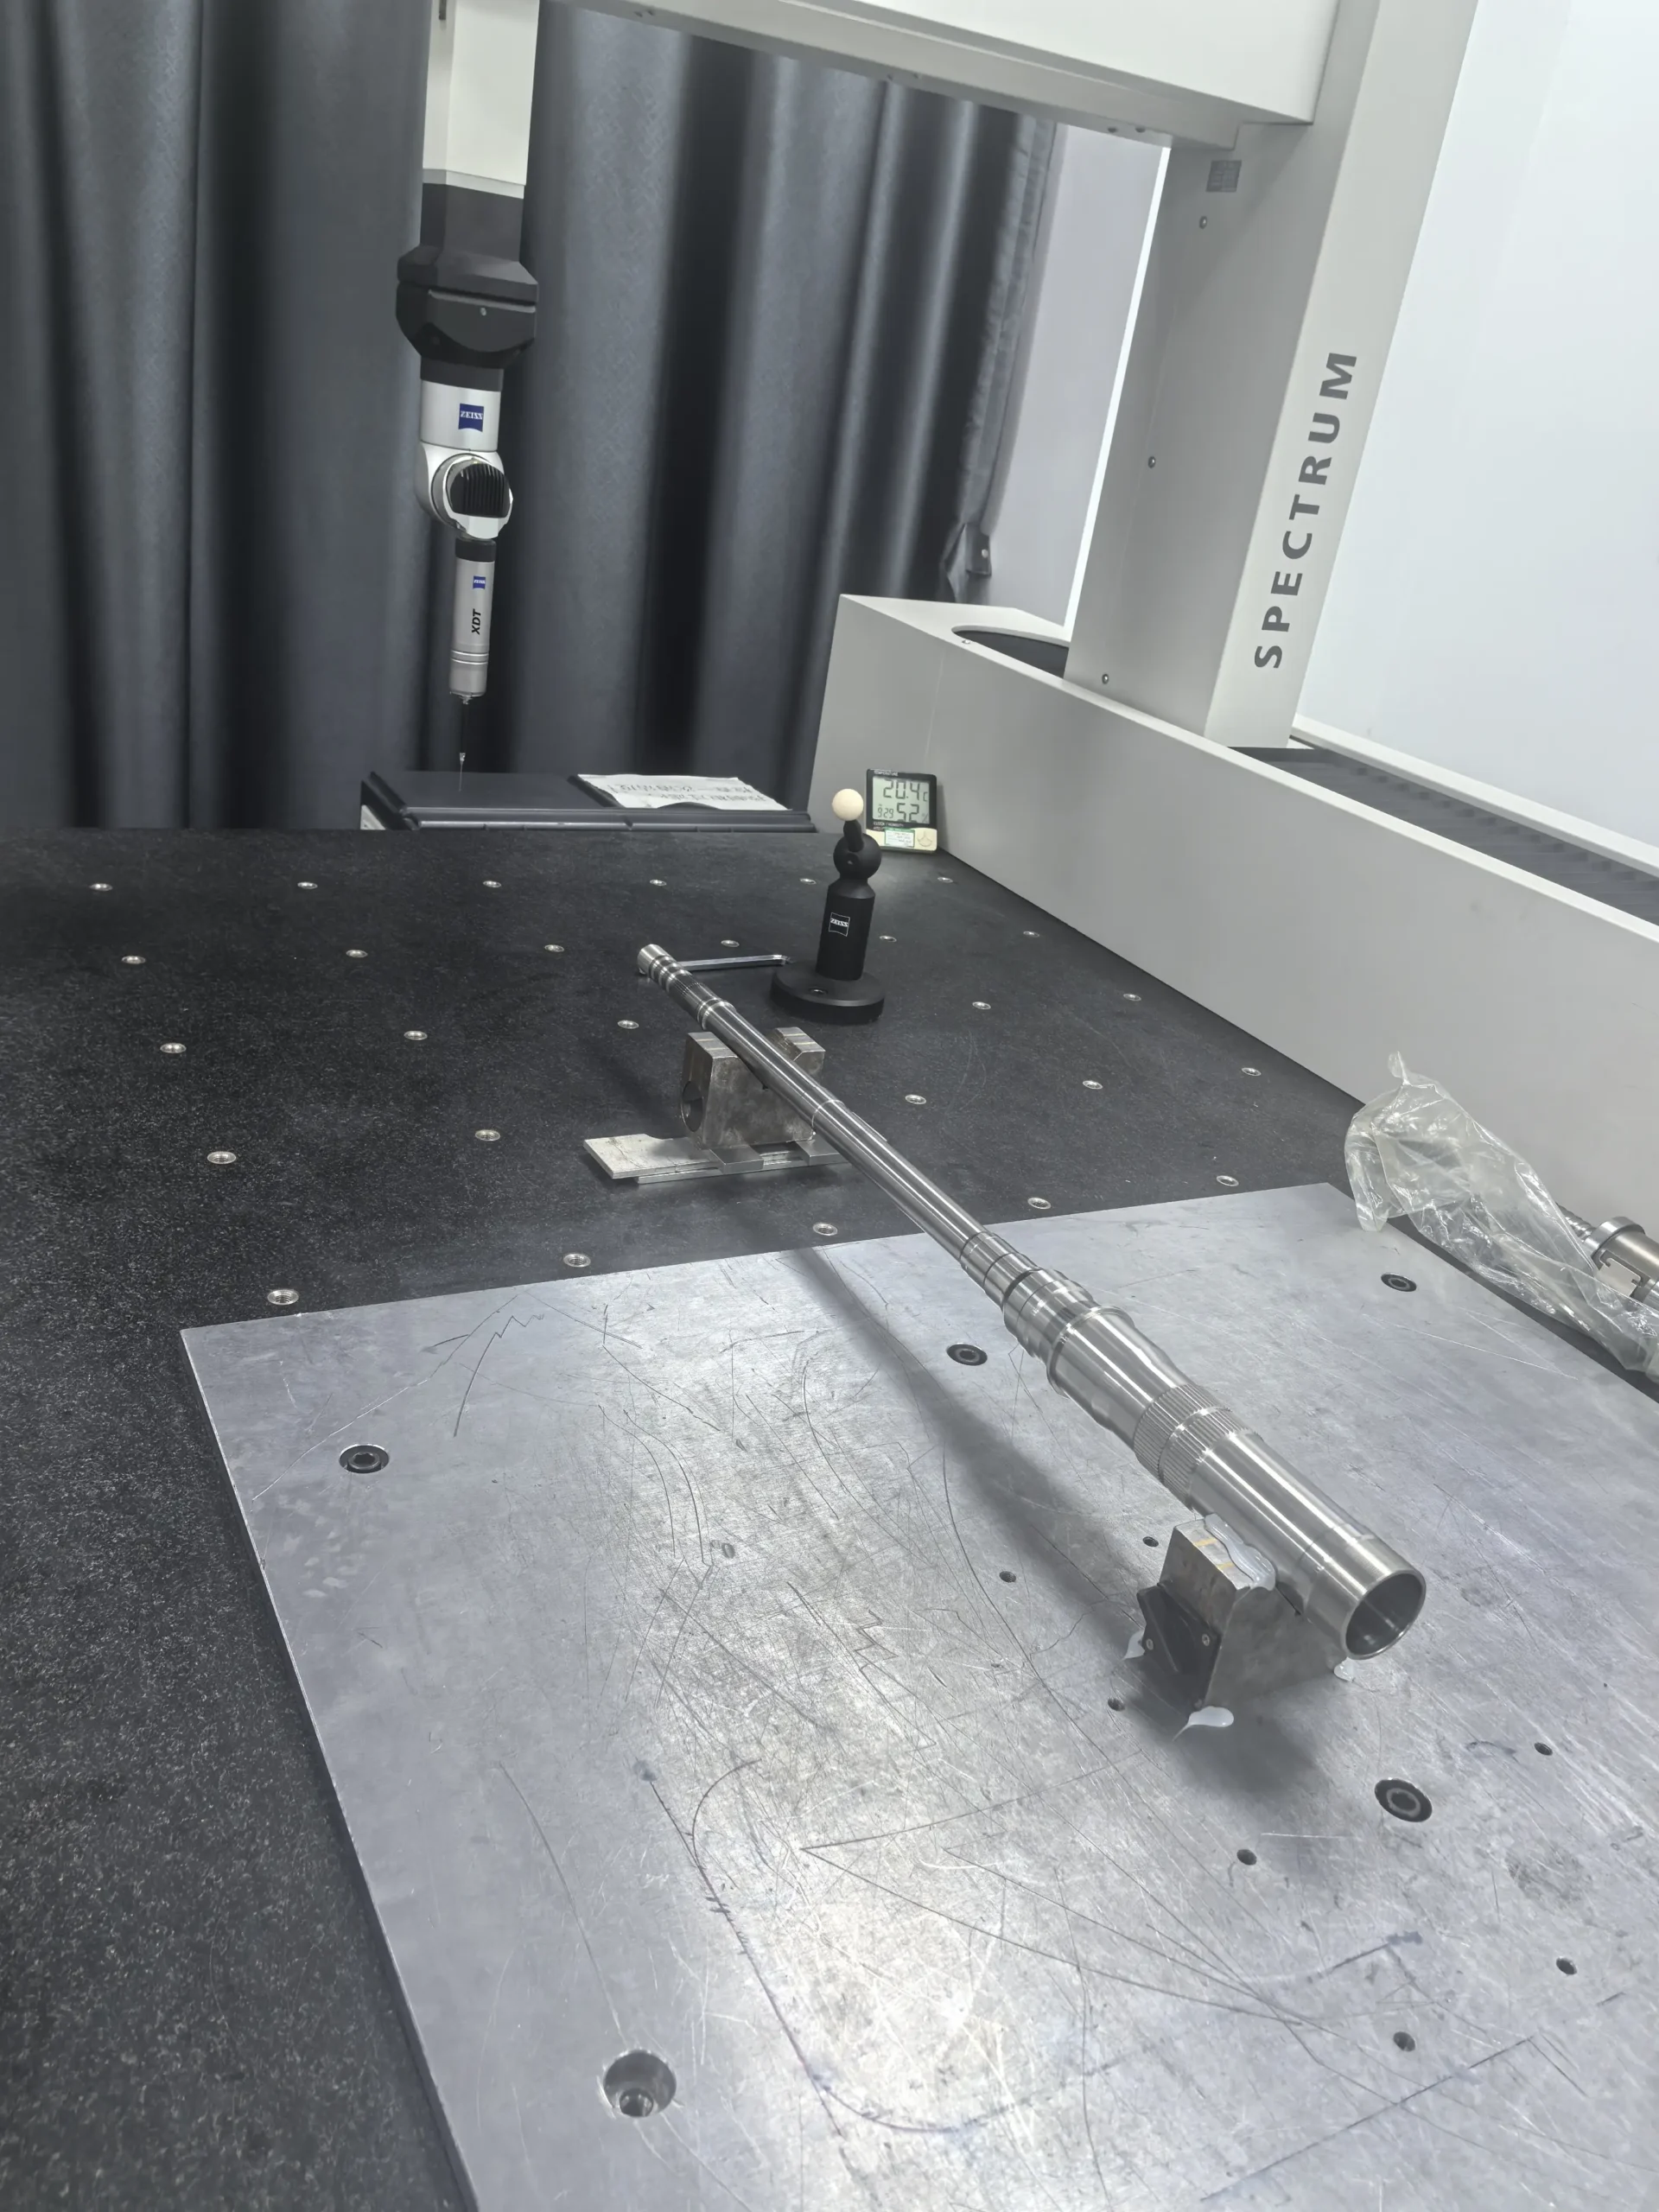
Messauflösung ist nicht gleich Messunsicherheit. Kalibrierung, Messmethode, Bezugsbildung, Temperatur und Werkstückzustand beeinflussen die Aussagekraft. Ein Prototyp innerhalb der Grenzen beweist noch keine stabile Serienfähigkeit. Für Folgelose müssen Prüfplan, Fertigungsablauf und gegebenenfalls Fähigkeitsnachweise vereinbart werden.
Prototypenprüfung und Fertigungsplanung bei 6CNC
6CNC kann Zeichnung, Werkstoff, kritische Merkmale und Stückzahl gemeinsam bewerten und eine passende Kombination aus Fräsen, Drehen und Feinbearbeitung vorschlagen. Tatsächliche Toleranzfähigkeit und Prüfumfang werden für das Bauteil bestätigt; eine pauschale Genauigkeitszusage ersetzt diese Prüfung nicht.
Senden Sie 2D-Zeichnung, 3D-Modell, Werkstoff, Stückzahl und relevante Montageanforderungen. So lassen sich Bearbeitung, Prüfung und Kosten vor der Beauftragung abstimmen.
Prüfumfang und Qualitätsdokumentation abstimmen
Häufig gestellte Fragen
Ist Drehen genauer als Fräsen?
Nicht grundsätzlich. Drehen ist für zylindrische Merkmale geeignet, Fräsen für Flächen und Bohrbilder. Geometrie, Aufspannung, Werkstoff und Messung entscheiden über das Ergebnis.
Sind ±0,01 mm mit CNC-Bearbeitung möglich?
An ausgewählten Merkmalen unter geeigneten Bedingungen kann dies möglich sein. Es ist keine allgemeine Zusage für jede Geometrie oder jeden Werkstoff. Fertigung und Prüfung müssen vorab bewertet werden.
Welche Toleranz ist für gefräste Aluminiumprototypen realistisch?
±0,10 mm kann ein Planungswert für unkritische Maße sein. ±0,05 oder ±0,025 mm müssen merkmalsbezogen geprüft werden. Die Zeichnung und die bestätigten Annahmekriterien sind verbindlich.
Kann Drehen einen Durchmesser mit ±0,005 mm herstellen?
Spezialisierte Anwendungen können solche Anforderungen erfüllen. Prozess, Umgebungsbedingungen und Messunsicherheit müssen dazu passen; Schleifen kann eine sinnvollere Alternative sein.
Garantiert ISO 2768 die Bearbeitungsgenauigkeit?
Nein. Die Norm beschreibt Allgemeintoleranzen im jeweiligen Anwendungsbereich. Sie zertifiziert weder Maschine noch Lieferant und ersetzt keine Einzelprüfung der Herstellbarkeit.
Was unterscheidet Maßtoleranz und Rauheit?
Maßtoleranz begrenzt Größe oder Abstand; Rauheit beschreibt Oberflächenstruktur. Beide Anforderungen sind separat zu spezifizieren und zu prüfen.
Wie lassen sich Kosten reduzieren?
Eng tolerieren, wo es funktional nötig ist; passende Bezüge und Passungen angeben und kritische Geometrie früh mit dem Hersteller prüfen. Unnötige Präzision an unwichtigen Flächen vermeiden.


