
Ein Steckverbinderkontakt muss in den Isolierkörper passen, sich mit dem Gegenkontakt verbinden und Strom oder Signale zuverlässig übertragen. Maßhaltigkeit allein reicht deshalb nicht aus: Werkstoff, Kontaktkraft, Oberflächenzustand, Beschichtung und Prüfung müssen zusammenpassen.
Ein vor dem Beschichten maßhaltiger Stift kann nach Nickel- und Goldabscheidung zu groß sein. Ein Grat am Buchseneingang kann das Stecken behindern; eine falsch positionierte Schulter kann den korrekten Sitz im Gehäuse verhindern. Dieser Leitfaden behandelt die Fertigung von Kontaktstiften, Buchsen, Anschlusskörpern und Kontaktgehäusen anhand funktionaler Zeichnungsanforderungen.
Kontaktarten und ihre Fertigungsanforderungen
Feste Stifte und Leistungskontakte
Bei festen Kontakten sind Durchmesser, Eingriffslänge und Ausrichtung wichtig. Die Kontaktkraft entsteht häufig im separaten Gegenkontakt. Bei Leistungskontakten müssen außerdem Strombelastbarkeit, Übergangswiderstand, Erwärmung und mechanischer Halt im Isolierkörper bewertet werden. Ein präzise gefertigter Stift garantiert noch keine elektrische Leistung des vollständigen Steckverbinders.
Buchsenkontakte und federnde Schnittstellen
Buchsen können Innenbohrungen, geschlitzte Kontaktfinger oder separate Federn besitzen. Wanddicke, Innenkontur, Grate und die durch Beschichtung veränderte Passung sind entscheidend. Ein starrer Körper aus Automatenmessing besitzt nicht automatisch die Dauerfestigkeit eines gezielt ausgelegten Federkontakts.
HF- und Koaxialkontakte
Bei HF-Mittelkontakten beeinflussen Durchmesser, axiale Lage, Ausrichtung und Oberfläche zusammen mit dem Dielektrikum die elektrische Schnittstelle. Impedanz und HF-Verhalten müssen aus dem Steckverbinderdesign abgeleitet und am geeigneten Aufbau geprüft werden.
CNC-Drehen, Langdrehen oder Drehfräsen auswählen
Das Verfahren richtet sich nach Durchmesser, Schlankheit, Werkstoff, Geometrie, Menge und Prüfbarkeit. Beim Langdrehen stützt die Führungsbuchse das Stangenmaterial nahe der Schneide. Das kann die Durchbiegung langer, dünner Kontaktstifte und schmaler Anschlussenden reduzieren.
Passende Leistung: Drehfräsen
Passende Leistung: CNC-Drehen
Kurze, steife Kontakte mit Absätzen, Nuten, Gewinden und axialen Bohrungen eignen sich häufig zum CNC-Drehen. Drehfräsen ist interessant, wenn Querbohrungen, Flächen oder indexierte Schlitze hinzukommen. Eine gemeinsame Aufspannung kann Lagefehler durch Umspannen verringern.
| Geometrie | Möglicher Prozess | Zu prüfen |
|---|---|---|
| Langer, dünner Stift | Langdrehen | Durchbiegung, Geradheit, kleine Durchmesser |
| Kurzer Stufenstift | CNC-Drehen | Durchmesser und Schulterposition |
| Buchse mit axialer Bohrung | Drehen oder Langdrehen | Innenmaß und Innenentgratung |
| Flächen und Querbohrungen | Drehfräsen | Ausrichtung und Gratbildung |
| Tiefer Lötkelch | Drehen, Bohren oder Drehfräsen | Tiefe, Achslage und Sauberkeit |
| Komplexer Prototyp | Abgestimmte Prozessfolge | Rüstkosten und Toleranzübertragung |
Langdrehen ist nicht automatisch die beste Lösung. Stangengeradheit, Führungsbuchse, Materialzustand, Werkzeugzugang und Rüstaufwand müssen zur Aufgabe passen.
Werkstoffe: C11000, C14500 und C36000
Leitfähigkeit, Festigkeit, Zerspanbarkeit, Beschichtung, Fügeverfahren und Materialrestriktionen bestimmen die Auswahl. Die folgenden Richtwerte ersetzen weder Werkstoffspezifikation noch Zeugnis des bestellten Zustands.
Passende Leistung: CNC-Werkstoffe
| Werkstoff | Leitfähigkeit, ungefähr | Relative Zerspanbarkeit | Typische Auswahlgründe |
|---|---|---|---|
| C11000 ETP-Kupfer | 100–101 % IACS | 20 | Hohe Leitfähigkeit für Kontakte und Anschlüsse |
| C14500 Tellurkupfer | 93 % IACS | 85 | Gute Leitfähigkeit bei wirtschaftlicher Präzisionsbearbeitung |
| C36000 Automatenmessing | 26 % IACS | 100 als Referenz | Komplexe Drehteile, wenn geringere Leitfähigkeit zulässig ist |
Werkstoff-Referenzdaten: C11000, C14500, C36000
C11000 ist duktil und kann lange Späne, Aufschmierungen und Grate verursachen. Bei einfachen Leistungskontakten ist das beherrschbar; kleine Nuten, dünne Wände und Querbohrungen können den Aufwand erhöhen.
C14500 verbessert Spanbruch und Bearbeitbarkeit bei weiterhin hoher Leitfähigkeit. Kleine Durchmesser, Schultern, Nuten und Gewinde können damit wirtschaftlicher herstellbar sein. Produktform, Zustand, Fügeverfahren und Einsatzbedingungen müssen trotzdem geprüft werden.
C36000 ist sehr gut zerspanbar, enthält jedoch typischerweise etwa 2,5–3,0 % Blei. Die zulässige Verwendung ist anhand der aktuellen Produkt-, Kunden- und Marktanforderungen zu bewerten. Eine pauschale Aussage zur RoHS-Konformität ist ohne Prüfung der anwendbaren Anforderungen und Ausnahmen nicht ausreichend.
Phosphorbronze und Berylliumkupfer für Federfunktionen
Wenn der Kontakt wiederholt elastisch nachgeben muss, sind Federverhalten und Ermüdungsfestigkeit wesentlich. Phosphorbronze wird für Kontaktfedern und gestanzte Anschlüsse eingesetzt. C17200-Berylliumkupfer kann nach geeigneter Verarbeitung hohe Festigkeit und elastische Leistungsfähigkeit bieten. Wärmebehandlung und spezifische Arbeitsschutzmaßnahmen sind bei der Prozessplanung zu berücksichtigen.
Der leitende Kontaktkörper und das Element zur Erzeugung der Kontaktkraft können getrennte Bauteile aus unterschiedlichen Werkstoffen sein.
Kritische Maße und realistische Toleranzen
Nicht jede Fläche benötigt dieselbe enge Toleranz. Funktionsmaße sollten einzeln festgelegt werden.
| Merkmal | Funktion | Zeichnungsanforderung |
|---|---|---|
| Steckdurchmesser | Passung zum Gegenkontakt | Fertigmaß und Oberfläche |
| Kontaktschulter | Axialer Sitz im Isolierkörper | Abstand zum funktionalen Bezug |
| Haltedurchmesser | Presssitz oder Verriegelung | Maß, Geometrie und Oberfläche |
| Lötkelch | Drahtaufnahme und Löten | Innendurchmesser, Tiefe, Sauberkeit |
| Crimphülse | Leiteraufnahme und Crimpung | Maß und validierte Crimpgeometrie |
| Kontaktausrichtung | Steckverhalten | Rundlauf oder Position zum Bezug |
| Kontaktfläche | Verschleiß und elektrische Verbindung | Rauheit, Beschichtung, Fehlergrenzen |
| Beschichtungsgrenze | Funktionale Abdeckung | Beginn, Ende und Maskierung |
±0,02 mm kann für bestimmte kleine Drehmerkmale ein Ausgangspunkt für die Herstellbarkeitsprüfung sein. Auf ausgewählten steifen und zugänglichen Merkmalen kann ±0,01 mm nach Bewertung möglich sein. ±0,005 mm erfordert eine gezielte Prozess- und Messbewertung. Diese Zahlen sind keine allgemeine Zusage für jede Kontaktgeometrie.
Maßhaltigkeit, Rundlauf und Bezugssystem
Zwei Absätze können jeweils ihre Durchmessertoleranz erfüllen, obwohl ihre Achsen nicht ausreichend übereinstimmen. Rundlauf- oder Positionsanforderungen kontrollieren diese Beziehung. Der Bezug sollte dem Merkmal entsprechen, das den Kontakt in der tatsächlichen Baugruppe positioniert. Die größte oder längste Fläche ist nicht automatisch der richtige Bezug.
Rauheit und einzelne Oberflächenfehler
Ra 0,8–1,6 μm ist für bestimmte Drehflächen ein möglicher Diskussionsbereich. Kritische Kontaktzonen können andere Anforderungen benötigen. Kontaktkraft, Wischbewegung, Beschichtung und Umgebung bestimmen das geeignete Ziel. Ra erfasst keine einzelne Delle, keinen tiefen Kratzer und keinen eingeschlossenen Partikel zuverlässig; funktionale Fehlergrenzen müssen zusätzlich definiert werden.
Nickel- und Goldbeschichtung: Einfluss auf die Maße
Gold wird wegen seiner Korrosionsbeständigkeit und günstigen Kontakteigenschaften eingesetzt. Nickel dient häufig als Unterlage beziehungsweise Diffusionsbarriere. Schichtdicke, Reinheit, Härte, Unterlage und Prüfanforderungen richten sich nach der Anwendung. Eine dickere Goldschicht ist kein universeller Qualitätsmaßstab.
Passende Leistung: Oberflächenveredelung
Formeln für Außendurchmesser und Bohrungen
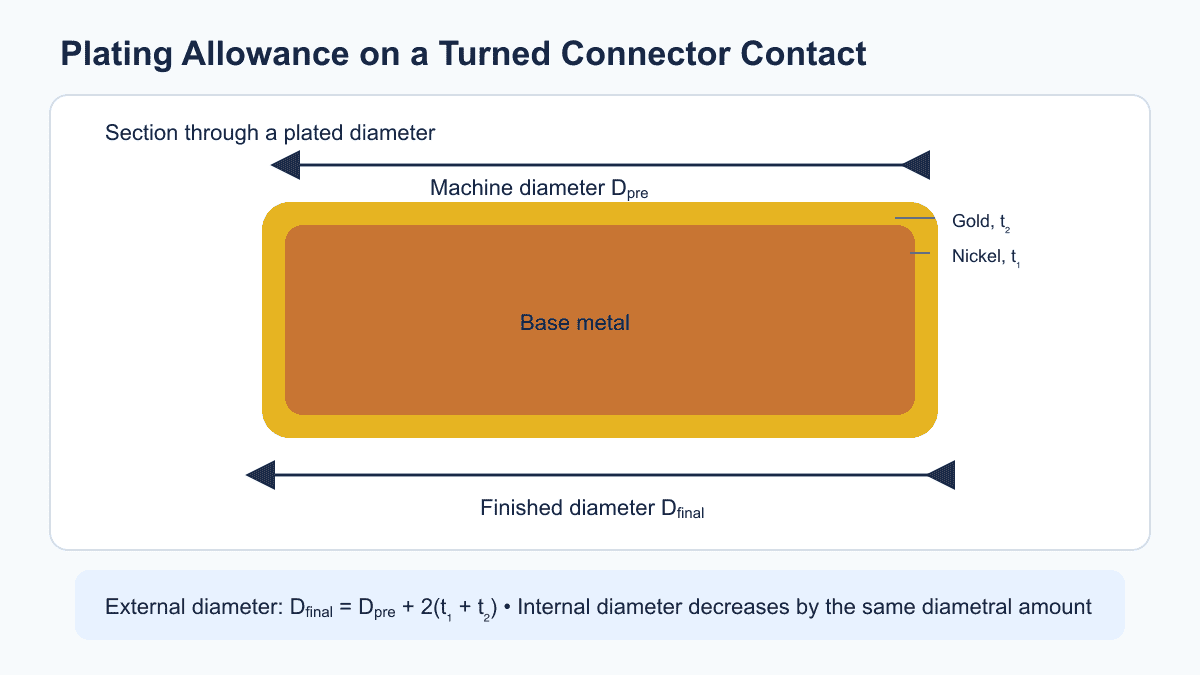
Bei gleichmäßiger Beschichtung gilt:
Außen: D_final = D_vorher + 2 × (t_Ni + t_Au)
Innen: D_final = D_vorher − 2 × (t_Ni + t_Au)
Die Schichtdicken beziehen sich auf eine Oberfläche und müssen für die Rechnung in dieselbe Einheit wie der Durchmesser umgerechnet werden. 1 μm entspricht 0,001 mm. Stromverteilung, Abschirmung, Kanten, Vertiefungen und Maskierung können die lokale Abscheidung verändern.
Rechenbeispiel: vergoldeter Kontaktstift
| Vorgabe | Wert |
|---|---|
| Steckdurchmesser nach Beschichtung | Ø2,000 ±0,010 mm |
| Nickel pro Oberfläche | 2,0–3,0 μm |
| Gold pro Oberfläche | 0,8–1,2 μm |
| Abdeckung | Gesamter Steckdurchmesser |
Die minimale Schichtsumme beträgt 2,8 μm, die maximale 4,2 μm pro Seite. Daraus folgt eine Durchmesserzunahme von 0,0056–0,0084 mm. Ein exakt auf Ø2,000 mm gedrehter Stift würde damit theoretisch Ø2,0056–2,0084 mm erreichen; positive Bearbeitungsabweichungen haben dann nur noch wenig Spielraum.
Beschichtungsstreuung im Worst Case berücksichtigen
Das zulässige Fertigmaß liegt zwischen 1,990 und 2,010 mm. Damit jede angenommene Schichtdicke innerhalb ihrer Grenzen passt, muss gelten:
- Untere Bearbeitungsgrenze: 1,990 − 0,0056 = 1,9844 mm.
- Obere Bearbeitungsgrenze: 2,010 − 0,0084 = 2,0016 mm.
- Theoretisches Fenster vor Beschichtung: 1,9844–2,0016 mm.
Nur eine nominale Schichtsumme abzuziehen reicht nicht aus. Dieses Beispiel setzt gleichmäßige Abscheidung und die angegebenen unabhängigen Grenzwerte voraus. Lokale Schichtdicke, Messunsicherheit und Prozessfähigkeit müssen zusätzlich betrachtet werden. Ist das Fenster zu eng, sind bessere Beschichtungsregelung, selektive Abdeckung oder freigegebene Konstruktionsänderungen zu prüfen.
Interaktiver Rechner für Beschichtungszugaben
Setzt gleichmäßige Beschichtung und die angegebenen Worst-Case-Schichtgrenzen voraus. Schichtverteilung, Prozessfähigkeit und Messunsicherheit müssen geprüft werden. Alle Schichtdicken gelten pro Oberfläche.
Innenbohrungen und selektive Beschichtung
Tiefe oder enge Buchsen können am Eingang und weiter innen unterschiedliche Schichtdicken aufweisen. Eine Messung am Eingang bestätigt deshalb weder die gesamte Innenkontur noch die Beschichtung an der elektrischen Kontaktzone. Funktionsflächen, Messstellen und erforderliche Prozessvalidierung müssen feststehen.
Selektive Beschichtung kann Gold auf die Steckzone begrenzen und den Anschlussbereich für Löten oder Crimpen anders ausführen. Die Zeichnung muss Grenzen, zulässige Übergänge, Maskierung und unzulässige Freistellen beschreiben. Endet die Goldzone beispielsweise 5 mm hinter der Spitze, ist auch die zulässige Lageabweichung dieser Grenze festzulegen.
Maße vor und nach der Beschichtung kennzeichnen
| Strategie | Anwendung | Zu beachten |
|---|---|---|
| Fertigmaße nach Beschichtung | Steck- und Haltemerkmale | Bearbeitung und Beschichtung abstimmen |
| Kontrolle vor und nach Beschichtung | Prüfung an beiden Prozessstufen | Keine widersprüchlichen unabhängigen Toleranzen |
| Selektive Beschichtungszonen | Unterschiedliche Oberflächenfunktionen | Grenzen, Maskierung und Messpunkte definieren |
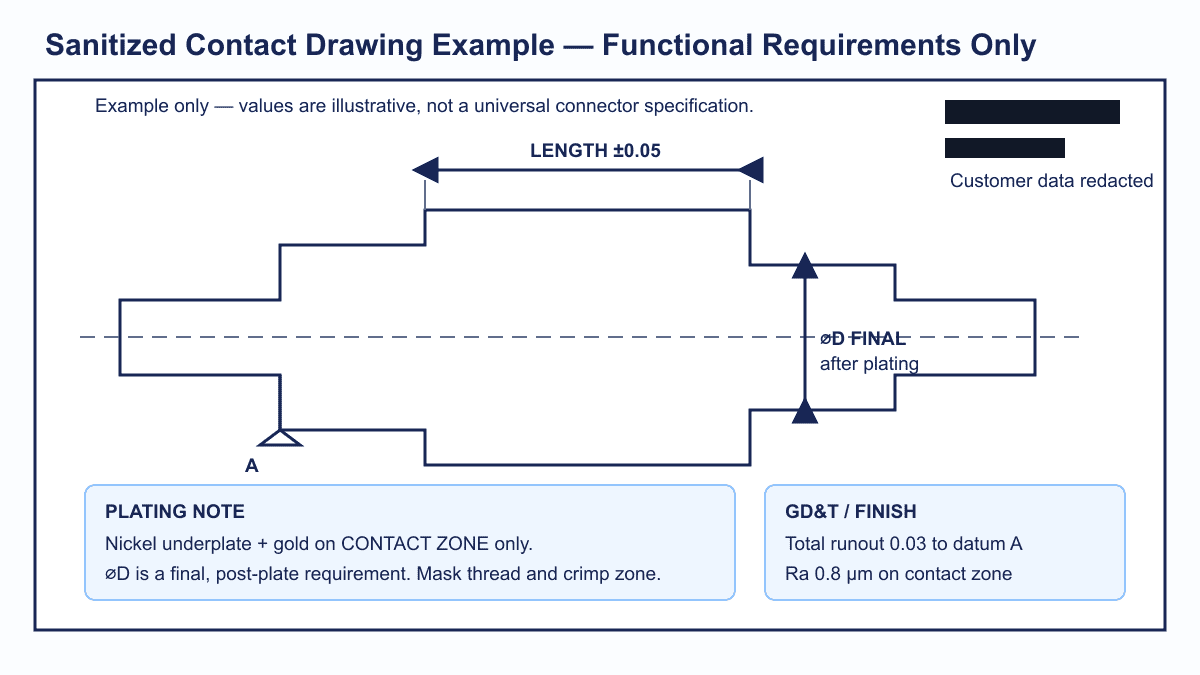
Ein Zeichnungshinweis kann festlegen, dass Funktionsmaße nach Beschichtung gelten, sofern nichts anderes angegeben ist. Er ersetzt nicht die vollständige Beschichtungsspezifikation mit Norm und Revision, Schichtaufbau, Dickenbereich, Reinheit beziehungsweise Härte, Prüfstellen und Nachweisen.
Entgratung und Schutz der Kontaktflächen
Problemstellen sind Querbohrungsaustritte, Schlitzenden, Bohrungseingänge, Gewindeanfänge und Abstechflächen. „Alle Grate entfernen“ legt weder Restgratgrenze noch erlaubten Kantenbruch fest. Ein zu großer Kantenbruch kann die Steckgeometrie ebenso beeinträchtigen wie ein Grat.
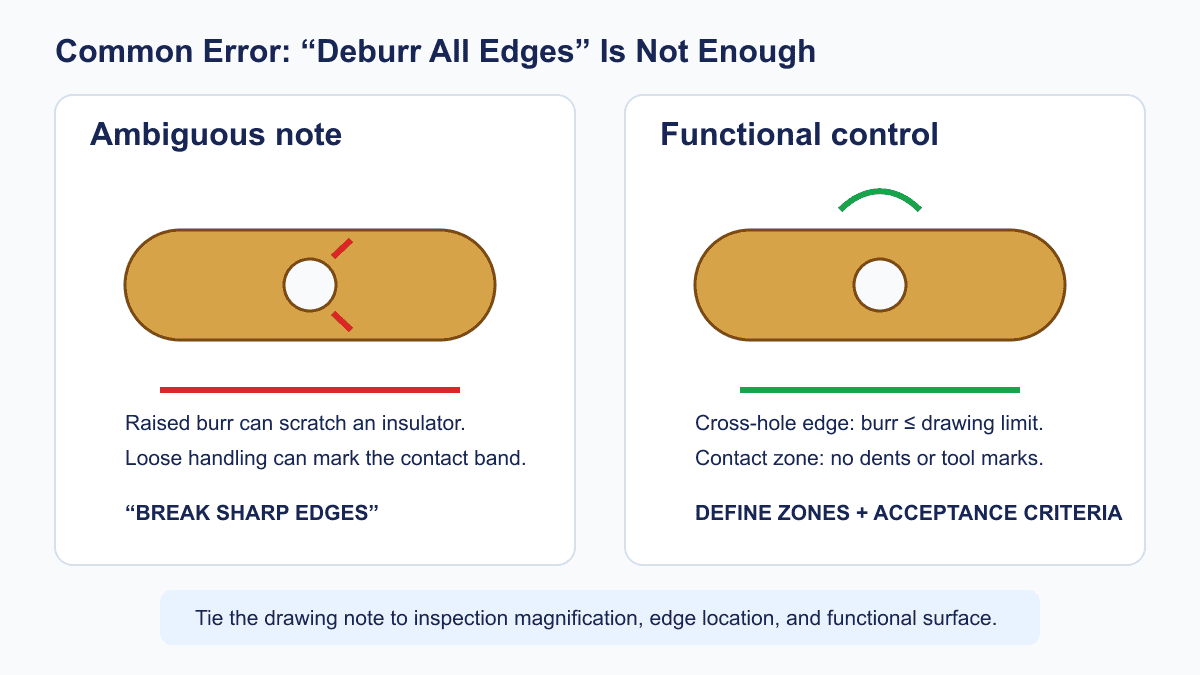
Geschützte Kontaktkanten, zulässige Restgrate, Vergrößerung und gegebenenfalls freigegebene Vergleichsmuster unterstützen eine einheitliche Abnahme. Nach dem Bearbeiten können Schüttguttransport, aggressives Gleitschleifen, ungeeignete Gestelle oder Metallkontakt Kratzer verursachen. Getrennte Trays, Röhrchen und geeignete Verpackungen schützen die Kontaktzone bis zur Lieferung.
Prüfung und Qualitätsnachweise
| Merkmal | Mögliche Methode | Zeitpunkt |
|---|---|---|
| Außendurchmesser | Mikrometer, Rachenlehre, Optik | Vor und nach Beschichtung gemäß Vorgabe |
| Kleine Bohrungen | Prüfstift, Luftmessung, geeignete Optik | Gemäß Prüfplan |
| Schulterposition | Optik oder KMG | Meist Endprüfung |
| Rundlauf | Messuhr mit kontrollierter Bezugsaufnahme | Gemäß Zeichnung |
| Rauheit | Geeignetes Tastschnittgerät | Festgelegte Prozessstufe |
| Restgrate | Optische Prüfung | Vor Beschichtung |
| Nickel-/Golddicke | XRF oder freigegebene Alternative | Nach Beschichtung |
| Oberflächenschäden | Sichtprüfung oder Optik | Nach Beschichtung und Verpackung |
| Elektrische Funktion | Funktions- oder Baugruppenprüfung | Gemäß Spezifikation |
XRF eignet sich für viele metallische Schichtsysteme. Kalibrierung, Zusammensetzung, Substrat, Krümmung und Messfleck beeinflussen das Ergebnis. Kleine oder schlecht zugängliche Innenflächen können freigegebene Alternativen, Begleitproben oder zerstörende Prüfungen erfordern. Ein Begleitcoupon belegt die Bauteilschicht nur, wenn seine Repräsentativität vereinbart und validiert ist.
Passende Leistung: Qualitätssicherung
Ein Erstmusterpaket kann Werkstoffzeugnis, Maße, Geometrie, Schichtdicke und Sichtprüfung enthalten. Bei Wiederhollosen sind Revision, Prozessprüfungen und Aufzeichnungen zu führen. Bestehende Außenmaße ersetzen keine Prüfung von Beschichtung und Funktion.
Beispiel einer abgestimmten Fertigungsfolge
Ein hypothetischer C14500-Stift besitzt Ø2,000 ±0,010 mm nach Beschichtung, 18,00 ±0,05 mm Gesamtlänge, eine bezogene Halteschulter und selektives Gold über Nickel. Zuerst werden Werkstoffzustand, Bezugsstrategie und Beschichtungsfenster abgestimmt. Danach folgen Drehen, Maß- und Gratprüfung, Reinigung, freigegebene selektive Beschichtung und Endprüfung des fertigen Kontakts.
Die Abnahme richtet sich nach der funktionsfähigen beschichteten Schnittstelle, nicht allein nach dem Zustand unmittelbar nach dem Drehen.
Häufige Fertigungsprobleme
| Problem | Mögliche Ursache | Maßnahme |
|---|---|---|
| Stift nach Beschichtung zu groß | Schichtzuwachs übersehen | Bearbeitungsfenster berechnen |
| Buchse zu eng | Innenaufbau oder ungleichmäßige Abscheidung | Fertigbohrung und Verteilung kontrollieren |
| Kontaktachsen versetzt | Falscher Bezug oder Umspannen | Rundlauf und Positionsstrategie prüfen |
| Innenkratzer oder Restgrate | Bohren, Abstechen, ungeeignete Entgratung | Innenprüfung und Kantengrenzen festlegen |
| Goldfläche beschädigt | Handhabung oder Verpackung | Kontaktzone getrennt schützen |
| Schicht zu dünn | Verteilung oder Prozessabweichung | Messzonen definieren und Ursache untersuchen |
| Unnötig hohe Kosten | Zu enge allgemeine Anforderungen | Funktionsbezogene DFM-Prüfung |
Checkliste vor der Angebotsanfrage
- Steck-, Halte- und Anschlusszonen kennzeichnen.
- Werkstoff, Zustand und Materialrestriktionen angeben.
- Kritische Durchmesser, Passungen und Bezüge festlegen.
- Für jedes kritische Maß die Prozessstufe nennen.
- Vollständigen Schichtaufbau und Dickenbereich spezifizieren.
- Selektive Zonen und Messstellen definieren.
- Restgrate und geschützte Kontaktflächen beschreiben.
- Elektrische und montagebezogene Anforderungen bereitstellen.
- Menge, Prüfberichte und Verpackung vereinbaren.
Kundenspezifische Steckverbinderkontakte von 6CNC
6CNC unterstützt zeichnungsbasierte Kontaktstifte, Anschlusskörper, Buchsen und Hülsen aus geeigneten leitfähigen Werkstoffen. CNC-Drehen, Fräsen und Drehfräsen werden anhand der Geometrie bewertet. Beschichtung, Fertigmaße und Prüfanforderungen werden vor der Fertigung abgestimmt.
Passende Leistung: Präzisionsbearbeitung von Steckverbindern
Senden Sie CAD-Modell, 2D-Zeichnung, Werkstoff, Menge und Beschichtungsspezifikation zur Herstellbarkeitsprüfung. Angebot für Steckverbinderkontakte anfordern.
Häufig gestellte Fragen
Welche Werkstoffe eignen sich für spanend gefertigte Kontakte?
C11000, C14500 und ausgewählte Messinge sind häufige Kandidaten. Leitfähigkeit, Geometrie, Fügeverfahren und Restriktionen bestimmen die Auswahl. Federkontakte können andere Legierungen benötigen.
Welche Toleranzen sind bei Kontaktstiften möglich?
±0,02 mm oder ±0,01 mm kann bei ausgewählten kleinen Drehmerkmalen nach Prozessprüfung möglich sein. Engere Grenzen benötigen eine konkrete Bewertung von Geometrie, Beschichtung und Messung.
Wie stark vergrößert Gold über Nickel den Durchmesser?
Bei gleichmäßiger Abscheidung entspricht der Zuwachs der doppelten Schichtsumme pro Oberfläche. 2 μm Nickel plus 1 μm Gold ergeben etwa 6 μm Durchmesserzuwachs.
Gelten Kontaktmaße vor oder nach Beschichtung?
Funktionsmaße werden häufig nach Beschichtung festgelegt. Die Zeichnung muss die maßgebende Prozessstufe eindeutig nennen.
Ist C14500 besser als C11000?
C14500 ist besser zerspanbar; C11000 hat höhere Leitfähigkeit. Die passende Auswahl hängt von Funktion, Geometrie und Verarbeitung ab.
Muss jeder Kontakt vergoldet werden?
Nein. Gold, Silber, Zinn und andere Systeme können je nach Umgebung, Steckzyklen und elektrischen Anforderungen geeignet sein.
Wie wird die Goldschichtdicke gemessen?
XRF ist bei geeigneter Geometrie verbreitet. Kleine, gekrümmte oder unzugängliche Flächen können alternative freigegebene Prüfverfahren erfordern.


