
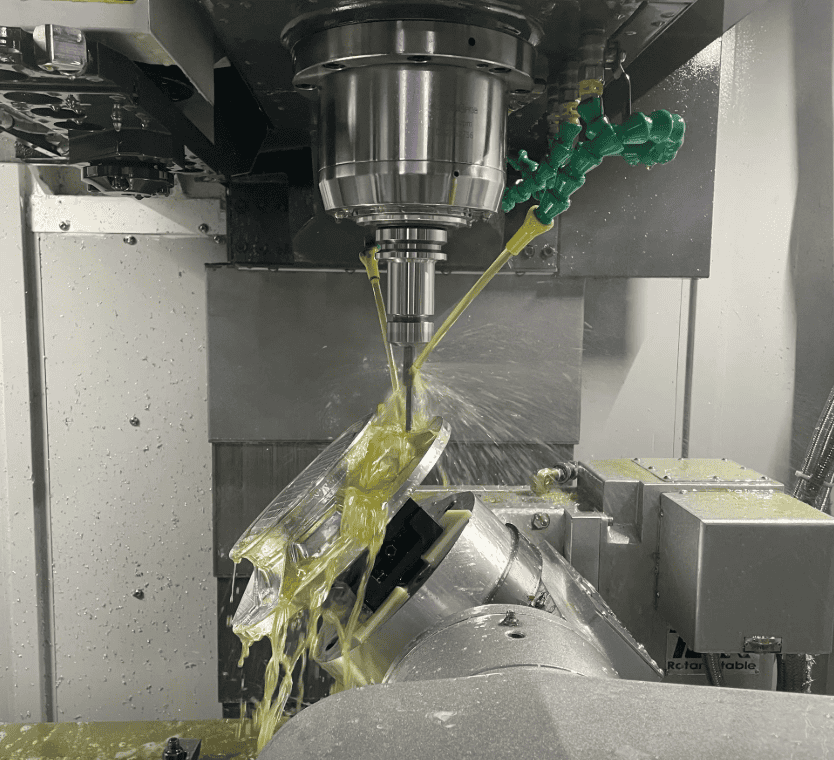
Nuten finden sich in Halterungen, Maschinengestellen, Verstellplatten, Passfederverbindungen und Gehäuseteilen. Ihre Funktion mag einfach sein, die Bearbeitungsbelastung ist es nicht. Ein beidseitig eingreifender Fräser hat weniger Platz für die Spanabfuhr und neigt stärker zur Durchbiegung.
Zuverlässiges Nutenfräsen beginnt mit einer Werkzeugbahn passend zu Nutart, Tiefe, Breitentoleranz und Endgeometrie. Dieser Leitfaden zeigt, was sich bei offenen, geschlossenen, tiefen, schmalen oder zur Positionierung anderer Teile bestimmten Nuten ändert.
Kurzantwort:
Nutenfräsen erzeugt einen Kanal mit kontrollierter Breite, Tiefe und Position. Offene Nuten bieten besseren Zugang und Spanabfuhr als geschlossene. Für genaue Nuten sollten Schruppen und Schlichten getrennt werden. Der Schlichtgang sollte jede Wand einzeln kontrollieren, statt mit einem Fräser in voller Nutbreite das Endmaß in einem Durchgang erzeugen zu wollen.
Nutart vor der Werkzeugwahl bestimmen
Eine offene Nut erlaubt den Eintritt von außerhalb des Materials. Eine geschlossene benötigt Eintauchen, helikalen Eintritt oder eine vorgebohrte Startbohrung. T-Nuten und Hinterschnittnuten brauchen nach dem Zugangskanal ein zweites Werkzeug. Passfedernuten können höhere Anforderungen an Breite, Position und Bodengeometrie stellen.
Auch die Endform zählt. Ein Standard-Schaftfräser hinterlässt ein halbkreisförmiges Ende entsprechend seinem Durchmesser. Ein rechtwinklig geschlossenes Ende oder eine besondere Freistellung kann eine andere Bahn oder ein zusätzliches Verfahren erfordern.
Warum Vollnutfräsen Kontrolle braucht
Entspricht der Fräserdurchmesser der Nutbreite, greifen beide Werkzeugseiten ein. Schnittkraft und Spandicke verändern sich beim Ein- und Austritt jeder Schneide. Späne können im Schnittweg bleiben und erneut geschnitten werden; Wärme steigt und die Wandoberfläche leidet.
Bei Präzisionsnuten kann ein kleinerer Schruppfräser Material an beiden Wänden stehen lassen. Getrennte Schlichtgänge bringen jede Wand auf Maß. Das verbessert die Breitenkontrolle und ermöglicht Werkzeugverschleißkorrektur.
Das erfordert möglicherweise mehr Werkzeugbewegung, ist insgesamt aber oft schneller als die Korrektur einer zu schmalen, konischen oder beschädigten Nut.
Entscheidungen zu Breite, Tiefe und Ecken
Tiefe, schmale Nuten brauchen schlanke Werkzeuge und sorgfältige Spanabfuhr. Eine größere Breite kann ein steiferes Werkzeug ermöglichen. Bestimmt nur der obere Bereich die Montage, prüfen Sie, ob die gesamte Tiefe dieselbe Breitentoleranz und Oberflächengüte benötigt.
Innere Bodenecken folgen der Werkzeuggeometrie. Geben Sie an, ob der Radius zwischen Boden und Wand funktional ist. Ein kleiner Radius über die ganze Tiefe kann Sonderwerkzeuge erzwingen, ohne die Leistung zu verbessern.
Bei Verstellnuten sollten Sie klären, ob Breite, Mittellinienposition oder Verstellweg entscheidend sind. Das sind unterschiedliche Prüfaufgaben.
Prüfung und Gratkontrolle
Je nach Größe und Toleranz lässt sich die Nutbreite mit Prüfstiften, Endmaßen, Messschieber, CMM oder optischer Messtechnik prüfen. Sind obere und untere Breite wichtig, muss die Methode auch Konizität erfassen.
Grate entstehen häufig an Nutaustritten und kreuzenden Bohrungen. Legen Sie den zulässigen Kantenzustand fest und schützen Sie funktionale Ecken vor unkontrolliertem Handentgraten. Bei Passfeder- und Positioniernuten kann übermäßiges Verrunden die Passung beeinträchtigen, obwohl die gemessene Breite noch zulässig ist.
Verfahrenswahl beim Nutenfräsen
| Nutart | Übliches Vorgehen | Hauptrisiko |
|---|---|---|
| Offene Nut | Eintritt von einer Außenkante | Austrittsgrat und Wanddurchbiegung |
| Geschlossene Nut | Helikaler oder rampenförmiger Eintritt | Spanstau und Eintrittsspuren |
| Nut mit präziser Breite | Schruppen, dann jede Wand schlichten | Werkzeugverschleiß und Konizität |
| Tiefe, schmale Nut | Stufenweise Tiefe mit kontrollierter Spanabfuhr | Rattern und Werkzeugbruch |
| T-Nut | Zugangsnut erzeugen, dann T-Nutfräser einsetzen | Halsfestigkeit und eingeschlossene Späne |
| Passfedernut | Breite, Mittellinie und Kantenzustand kontrollieren | Passungs- und Ausrichtungsfehler |
Vollnutfräsen bedeutet 100 % radialen Eingriff
Entspricht der Fräserdurchmesser der Nutbreite, beträgt die radiale Schnittbreite ae 100 % des Durchmessers. Das Werkzeug schneidet beidseitig, der Spanraum ist begrenzt und Radialkräfte können beim Eintritt der Schneiden in die Wände wechseln. Diese Belastung unterscheidet sich vom seitlichen Fräsen mit geringem radialem Eingriff.
Werkzeughersteller empfehlen deshalb ausreichenden Spanraum und stabile, kurze Baugruppen für Vollnuten. Sandvik nennt grobverzahnte Fräser als erste Wahl für Vollnutbearbeitung und schwierige Bedingungen, weil weniger eingreifende Schneiden größere Spankammern erlauben. Die beste Schneidenzahl hängt dennoch von Durchmesser, Werkstoff und Maschine ab.
Zahnvorschub und Eingriff gemeinsam betrachten
Der lineare Tischvorschub folgt Vf = n × z × fz. Eine höhere Schneidenzahl z erhöht bei gleicher Spanlast den programmierten Vorschub, sofern Spanabfuhr und Spindelleistung die eingreifenden Schneiden unterstützen. Mehr Schneiden in einer tiefen geschlossenen Nut können den verfügbaren Spanraum verkleinern.
Das Zeitspanvolumen lässt sich näherungsweise mit Q = ap × ae × Vf bestimmen. Bei einer Vollnut ist ae durch den Durchmesser festgelegt; axiale Tiefe ap und Vorschub Vf müssen im stabilen Bereich von Leistung, Spanabfuhr und Durchbiegung bleiben. Mehrere Tiefenstufen können einen höheren verlässlichen Durchsatz erzielen als ein tiefer Schnitt mit Rattern oder Bruch.
Rechenbeispiel: eine Positioniernut 10 H7
Eine Nut mit 10 mm Nennbreite positioniert beispielsweise ein Schiebeteil und benötigt engere Breitenkontrolle als die Umgebungskontur. Ein einmaliger Schnitt mit einem nominellen 10-mm-Fräser bietet wenig Kontrolle über Rundlauf, Verschleiß, Durchbiegung und tatsächlichen Durchmesser. Die Nut kann zu breit werden, während die Korrektur nicht beide Wände unabhängig beeinflussen kann.
Ein kontrollierter Ablauf schruppt mit kleinerem Werkzeug, lässt Aufmaß an beiden Wänden und schlichtet getrennt. Das erste Teil wird gemessen und die Radiuskorrektur angepasst. Die Zeichnung sollte festlegen, ob Mittelebene, Breite oder beides die Montage bestimmen. Bei kritischer Position sind dieselben Bezüge wie an den Gegenmerkmalen zu verwenden.
Die Eintrittsstrategie verändert die Werkzeuglast
Eine offene Nut erlaubt den Eintritt von außerhalb des Werkstücks und einen freien Spanabfluss. Eine geschlossene braucht Rampe, Helix, Startbohrung oder ein zum Eintauchen geeignetes Werkzeug. Senkrechtes Eintauchen belastet das Fräserzentrum, wo die Schnittgeschwindigkeit gegen null geht; nicht jeder Schaftfräser schneidet über Mitte.
Bei tiefen geschlossenen Nuten kann eine Startbohrung das besonders riskante Material im Zentrum entfernen. Helikaler Eintritt verteilt die Last um das Werkzeug. Der Rampenwinkel muss den Herstellerangaben entsprechen; Werte anderer Durchmesser oder Werkstoffe sind nicht zuverlässig übertragbar.
Gleichlauf und Gegenlauf wirken an gegenüberliegenden Wänden
In einer Vollnut arbeitet eine Fräserseite im Gleichlauf, die andere im Gegenlauf. Durchbiegung kann die Nut verschieben und unterschiedliche Wandoberflächen erzeugen. Getrennte Schlichtgänge ermöglichen an jeder Wand eine einheitliche Schnittrichtung und kontrollierten Eingriff.
Die Gratposition hilft bei der Prozessdiagnose
Grate entstehen bevorzugt dort, wo die Schneide ungestütztes Material verlässt: an Nutenden, dünnen Böden und Querbohrungen. Sie können auf Verschleiß, ungünstige Austrittsrichtung, unzureichende Kantenabstützung oder werkstoffbedingte Duktilität hinweisen.
Die Zeichnung sollte bestimmen, ob Kanten gefast, verrundet oder nur leicht gebrochen werden dürfen. Ein allgemeiner Entgrathinweis kann eine scharfe Positionierkante beschädigen oder die wirksame Breite einer flachen Passfedernut verändern.
Technische Quellen
- Sandvik Coromant Fräswerkzeugkatalog: Zahnteilung und Vollnutfräsen
- Sandvik Coromant: Einrichten beim Scheibenfräsen
- Autodesk Fusion: Referenz zu Eintritt und Schlichten bei 2D-Taschen
Was Ihre Angebotsanfrage enthalten sollte
- Offener oder geschlossener Eintritt
- Nutbreite, -tiefe und Endgeometrie
- Funktionale Toleranz: Breite, Position oder beides
- Geforderte Boden- und Wandoberfläche
- Kreuzungen mit Bohrungen oder anderen Nuten
- Zulässiger Eckenradius und Kantenbruch
- Prüf- und Lehrenanforderungen
Eine gute Anfrage gibt dem Fertigungsteam genügend Informationen, um funktionale Anforderungen von Wünschen zu trennen. Ist ein Merkmal schwer zugänglich oder prüfbar, kann eine kurze technische Prüfung vor Freigabe eine teure spätere Änderung verhindern.
Bauteil vor Produktionsbeginn prüfen
Senden Sie 6CNC Ihr CAD-Modell, Ihre Zeichnung, Werkstoff und Menge. Unser Team prüft vor dem Angebot Werkzeugzugang, Aufspannungen, kritische Toleranzen und Prüfbedarf.
Häufige Fragen
Was unterscheidet Nutenfräsen von seitlichem Fräsen?
Nutenfräsen erzeugt einen Kanal mit beidseitigem Eingriff; seitliches Fräsen bearbeitet überwiegend eine Seitenfläche oder Kante.
Sollte der Fräserdurchmesser der fertigen Nutbreite entsprechen?
Bei unkritischen Nuten ist das möglich. Präzisionsnuten profitieren häufig von kleinerem Schruppwerkzeug und anschließend getrennten Wandschlichtgängen.
Wie wird in geschlossene Nuten eingefahren?
Üblich sind Rampen, helikale Interpolation und Eintritt durch eine Startbohrung, abhängig von Werkzeug und Geometrie.
Warum ist eine gefräste Nut konisch?
Werkzeugdurchbiegung, Werkstückbewegung, Verschleiß und große Auskragung können die Breite mit der Tiefe verändern.
Den Prozess an funktionalen Merkmalen ausrichten
Gute CNC-Bearbeitung beginnt mit einer klaren Definition der Bauteilfunktion. Werkzeugzugang, Steifigkeit, Bezüge und Prüfung müssen sie unterstützen. Weitere Verfahren finden Sie in unseren Informationen zu CNC-Fräsleistungen, 5-Achs-Bearbeitung und Qualitätssicherung .


