
Eine Bohrung kann den richtigen Nenndurchmesser haben und dennoch zum Ausfall einer Baugruppe führen.
Sie kann geringfügig falsch positioniert sein.
Sie kann nicht rund genug sein.
Zwei Lagerbohrungen können unterschiedliche Achsen haben.
Eine tiefe Bohrung kann von einem Ende zum anderen konisch verlaufen.
Oder eine gebohrte Bohrung ist für die aufzunehmende Welle, das Lager, die Buchse, den Kolben oder den Präzisionseinsatz einfach zu rau oder ungenau.
Hier wird CNC-Ausdrehen wichtig.
Ausdrehen ist ein Zerspanungsverfahren, das eine vorhandene Bohrung mit einem Schneidwerkzeug vergrößert, korrigiert und feinbearbeitet.
Anders als Bohren beginnt Ausdrehen normalerweise mit einer bereits vorhandenen Bohrung.
Diese Ausgangsbohrung kann hergestellt worden sein durch:
- Bohren
- Gießen
- Schmieden
- Fräsen
- Kernbearbeitung
- Einen anderen Schrupparbeitsgang
Ausdrehen soll die Bohrung ihren endgültigen Anforderungen annähern hinsichtlich:
- Durchmesser
- Position
- Rundheit
- Geradheit
- Ausrichtung
- Oberflächengüte
Moderne CNC-Ausdrehdienstleistungen werden in Präzisionsfertigung, Luft- und Raumfahrt, Automobilindustrie, Robotik, Energie, Hydraulik, Industriemaschinen und vielen weiteren Anwendungen eingesetzt, in denen Bohrungsgeometrie ebenso wichtig ist wie das Maß.
Ausdrehen ist jedoch nicht immer der letzte Arbeitsgang.
Eine Bohrung kann so entstehen:
Bohren → Ausdrehen → Reiben
oder:
Bohren → Ausdrehen → Honen
oder einfach:
Schruppausdrehen → Feinausdrehen
Der richtige Prozess hängt von der tatsächlichen Funktion der fertigen Bohrung ab.
Dieser Leitfaden erklärt CNC-Ausdrehen, die Unterschiede zu Bohren, Reiben und Honen, die Einflussgrößen auf die Genauigkeit sowie die Konstruktion und Spezifikation von Bohrungen mit engen Toleranzen.
Was ist CNC-Ausdrehen?
CNC-Ausdrehen ist ein Präzisions-Zerspanungsverfahren zum Vergrößern und Verfeinern einer vorhandenen Bohrung.
Ein einschneidiges oder einstellbares Ausdrehwerkzeug entfernt Material am Innendurchmesser, bis die geforderte Geometrie erreicht ist.
Der Arbeitsgang kann erfolgen auf:
- CNC-Drehmaschinen
- CNC Fräsen Maschinen
- Bearbeitungszentren
- Horizontalbohrwerken
- Vertikalbohrwerken
- Multitasking-Maschinen
Die genaue Maschinenkonfiguration hängt vom Werkstück ab.
Zum Beispiel:
Ein zylindrisches Teil kann auf einer CNC-Drehmaschine ausgedreht werden.
Ein Gehäuse mit mehreren präzisen Lagerbohrungen kann auf einem 3-Achs- oder 4-Achs-Zentrum oder einem Zentrum für 5-Achs-Bearbeitung gefertigt werden.
Ein sehr großer Maschinenrahmen oder ein Getriebegehäuse benötigt möglicherweise eine Horizontalbohrdienstleistung.
Das Schnittprinzip bleibt ähnlich, Werkzeug und Werkstück können sich jedoch sehr unterschiedlich bewegen.
Was ist der Hauptzweck des Ausdrehens?
Es geht nicht nur darum, eine Bohrung zu vergrößern.
Ausdrehen ermöglicht eine bessere Kontrolle über die Endgeometrie einer vorhandenen Bohrung.
Es kann verbessern:
- Bohrungsdurchmesser
- Bohrungsposition
- Rundheit
- Geradheit
- Koaxialität
- Konzentrizitätsbezogene Anforderungen
- Zylindrizität
- Oberflächengüte
Deshalb ist Ausdrehen bei funktionalen Innendurchmessern verbreitet.
Typische Beispiele:
- Lagerbohrungen
- Buchsenbohrungen
- Getriebegehäuse
- Ventilkörper
- Zylinderbohrungen
- Hydraulikbauteile
- Spindelgehäuse
- Motorgehäuse
- Pumpengehäuse
- Präzisionshülsen
Diese Bohrungen dienen normalerweise nicht nur als Freiraum.
Sie positionieren, führen, tragen, dichten oder richten andere Bauteile aus.
Wie funktioniert CNC-Ausdrehen?
Der genaue Ablauf hängt davon ab, ob Werkstück oder Schneidwerkzeug rotieren.
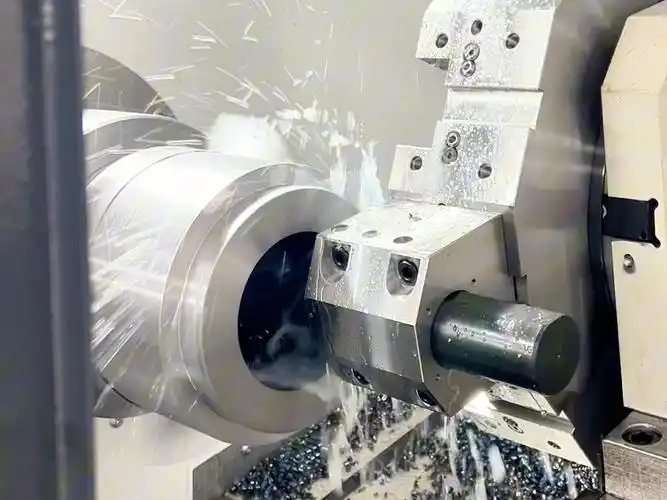
Ausdrehen auf einer CNC-Drehmaschine
Auf der Drehmaschine:
Das Werkstück rotiert.
Eine Bohrstange fährt in die vorhandene Bohrung und bewegt sich entlang des Innendurchmessers.
Übliche Bezeichnungen sind:
- Innendrehen
- Innendurchmesser-Drehen
- Ausdrehen
Das eignet sich für rotationssymmetrische Teile wie:
- Hülsen
- Buchsen
- Zylinder
- Ringe
- Riemenscheiben
- Naben
- Flansche
Die Bohrung bezieht sich dabei auf die durch die Aufspannung festgelegte Drehachse.
Ausdrehen auf einer CNC-Fräsmaschine
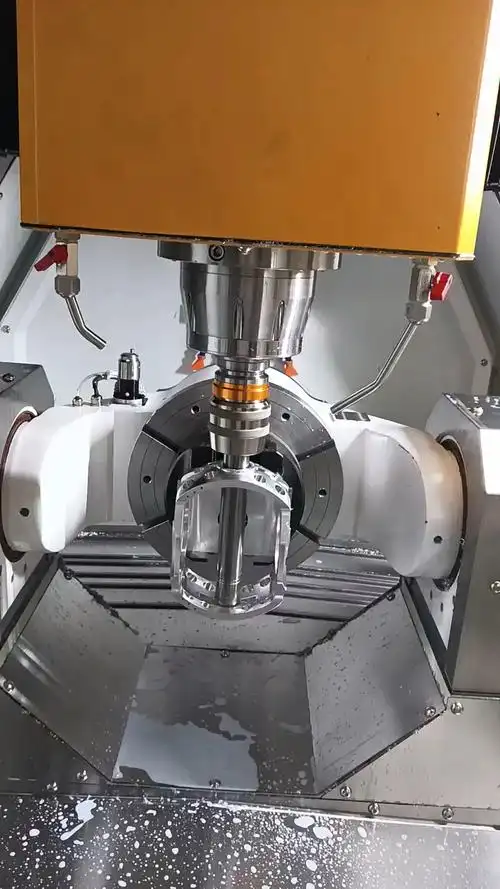
Auf einem Bearbeitungszentrum:
Das Schneidwerkzeug rotiert.
Das Werkstück bleibt auf dem Maschinentisch oder in der Vorrichtung gespannt.
Ein Ausdrehkopf oder Ausdrehwerkzeug rotiert in der vorhandenen Bohrung.
Das eignet sich für Teile wie:
- Gehäuse
- Maschinenrahmen
- Verteilerblöcke
- Getriebe
- Strukturbauteile
Die CNC-Maschine kontrolliert die Bohrungsposition relativ zu anderen Bauteilmerkmalen.
Deshalb ist Ausdrehen bei kritischer Bohrungsposition besonders wertvoll.
Warum nicht einfach bohren?
Bohren eignet sich hervorragend zur schnellen Herstellung von Bohrungen.
Ein Bohrer ist jedoch nicht immer das beste Werkzeug für die Endgeometrie einer Präzisionsbohrung.
Eine gebohrte Bohrung kann aufweisen:
- Durchmesserschwankungen
- Positionsfehler
- Rundlauf
- Unzureichende Rundheit
- Oberflächenunregelmäßigkeiten
- Bohrerverlauf
Diese Effekte werden wichtiger, wenn:
- Die Bohrung tiefer wird
- Der Durchmesser wächst
- Die Toleranz enger wird
- Der Werkstoff schwerer zerspanbar wird
Ein Ausdrehwerkzeug entfernt Material aus der vorhandenen Bohrung und ermöglicht der Maschine eine bessere Kontrolle über die endgültige Innenfläche.
Eine Präzisionsbearbeitungsfolge kann deshalb lauten:
Ø19.5 mm bohren → Ø19.9 mm ausdrehen → Ø20.000 mm feinausdrehen
statt den präzisen Enddurchmesser direkt mit einem Ø20 mm großen Bohrer erzeugen zu wollen.
CNC-Ausdrehen und Bohren
Ausdrehen und Bohren sind eng verwandt, erfüllen aber unterschiedliche Aufgaben.
| Merkmal | Bohren | CNC-Ausdrehen |
|---|---|---|
| Hauptzweck | Bohrung herstellen | Vorhandene Bohrung vergrößern/verfeinern |
| Werkzeug | Bohrer | Bohrstange oder Ausdrehkopf |
| Vorhandene Bohrung erforderlich | Nein | Ja |
| Bohrungspositionierung | Gut | Kann eine vorhandene Bohrung verbessern |
| Durchmesserkontrolle | Mäßig bis gut | Höher |
| Rundheitskontrolle | Mittel | Besser |
| Einstellbarer Durchmesser | Begrenzt | Sehr gut kontrollierbar |
| Oberflächengüte | Mittel | Besser |
| Typische Aufgabe | Herstellung der Rohbohrung | Präzisionsbearbeitung |
Bei vielen Präzisionsteilen werden Bohren und Ausdrehen deshalb kombiniert.
Bohren erzeugt die erste Öffnung.
Ausdrehen stellt die Präzisionsgeometrie her.
Was ist Präzisionsausdrehen?
Präzisionsausdrehen bezeichnet Ausdrehoperationen, bei denen Maß- und Geometriekontrolle im Vordergrund stehen, nicht nur der Materialabtrag.
Der Prozess kann sich auf Merkmale konzentrieren wie:
- Enddurchmesser der Bohrung
- Bohrungslage
- Rundheit
- Zylindrizität
- Geradheit
- Ausrichtung zu einer anderen Bohrung
- Rechtwinkligkeit zu einer Fläche
- Oberflächengüte
Präzisionsausdrehen wird häufig eingesetzt für:
- Lagersitze
- Getriebegehäuse
- Spindelbohrungen
- Hydraulikbauteile
- Ventilkörper
- Gehäuse für Präzisionsgeräte
Es ist besonders sinnvoll, wenn die Beziehung der Bohrung zu anderen Bauteilmerkmalen wichtig ist.
Schruppausdrehen und Feinausdrehen
Ausdrehen wird oft in zwei Stufen aufgeteilt.
Schruppausdrehen
Schruppausdrehen entfernt den Großteil des verbleibenden Materials.
Die Schwerpunkte sind:
- Materialabtrag
- Werkzeugstabilität
- Gleichmäßiges Aufmaß vorbereiten
- Große Ausgangsfehler korrigieren
Für die Feinbearbeitung bleibt die Bohrung gezielt etwas untermaßig.
Feinausdrehen
Feinausdrehen entfernt das letzte Aufmaß.
Die Prioritäten verlagern sich auf:
- Durchmesser
- Geometrie
- Oberflächengüte
- Wiederholbarkeit
Schlichtschnitte entfernen gewöhnlich deutlich weniger Material.
Ein extrem kleiner Schlichtschnitt ist jedoch nicht automatisch besser.
Wird die Schnitttiefe zu klein im Verhältnis zu:
- Schneidkantenradius der Wendeschneidplatte
- Werkstoffverhalten
- Werkzeugdurchbiegung
kann das Werkzeug reiben oder unvorhersehbar reagieren, statt sauber zu schneiden.
Die Prozessplanung muss daher ein passendes, gleichmäßiges Schlichtaufmaß vorsehen.
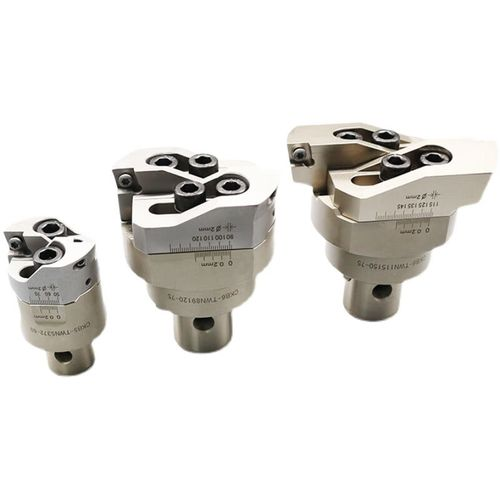
Was ist ein Feinausdrehkopf?
Auf Bearbeitungszentren werden Präzisionsbohrungen oft mit einstellbaren Feinausdrehköpfen hergestellt.
Anders als ein Bohrer mit festem Durchmesser lässt sich ein Feinausdrehwerkzeug in sehr kleinen Schritten einstellen.
Damit können ausgeglichen werden:
- Werkzeugverschleiß
- Tatsächlich gemessenes Bohrungsmaß
- Thermische Einflüsse
- Chargenschwankungen
Ein typischer Ablauf lautet:
- Bohrung schruppen
- Vorschlichtschnitt ausführen
- Bohrung messen
- Ausdrehkopf einstellen
- Endgültigen Schlichtschnitt ausführen
- Enddurchmesser prüfen
Feinausdrehen eignet sich deshalb besonders für Bohrungen mit engen Toleranzen.
Warum Ausdrehen die Bohrungsposition besser korrigiert als Reiben
Das ist ein wichtiger Unterschied.
Eine Reibahle folgt im Allgemeinen der vorhandenen Bohrung.
Bei erheblichem Positionsfehler bringt das bloße Durchführen einer Reibahle die Bohrung nicht unbedingt an die richtige Stelle.
Ein steifer Ausdrehprozess kann gezielt Material von der Innenfläche abtragen.
So kann Ausdrehen die Bohrung besser an der Maschinenspindelachse ausrichten.
Bei Gehäusen mit kritischer Bohrungsposition zu den Bezügen kann Ausdrehen vor dem abschließenden Reiben oder Honen deshalb sinnvoll sein.
Bohrungen mit engen Toleranzen
Der Ausdruck Bohrung mit enger Toleranz kann verschiedene Anforderungen bezeichnen.
Gemeint sein können:
- Enge Durchmessertoleranz
- Enge Rundheitstoleranz
- Enge Zylindrizitätstoleranz
- Genaue Bohrungslage
- Präzise Ausrichtung mehrerer Bohrungen
- Enge Rechtwinkligkeitstoleranz
- Kontrollierte Oberflächengüte
Diese Anforderungen sind nicht gleichzusetzen.
Eine Bohrung kann die Durchmessertoleranz erfüllen und trotzdem eine andere Funktionsanforderung verfehlen.
Der Durchmesser ist nur ein Teil der Bohrungsgenauigkeit
Betrachten wir eine Bohrung mit der Angabe:
Ø25.000 ±0.005 mm
Gemessen wird beispielsweise:
25.002 mm
und der Durchmesser wird für zulässig gehalten.
Was aber, wenn die Bohrung misst:
- 25.000 mm am Eingang
- 25.004 mm in der Mitte
- 25.008 mm am hinteren Ende
Dann kann eine Konizität vorliegen.
Oder zwei um 90 Grad versetzte Messungen ergeben:
- 24.999 mm
- 25.006 mm
Dann kann ein Rundheitsfehler vorliegen.
Ein einzelner Durchmesserwert beschreibt die Bohrungsgeometrie nicht vollständig.
Rundheit
Rundheit beschreibt, wie nahe jeder kreisförmige Querschnitt einem idealen Kreis kommt.
Schlechte Rundheit kann beeinträchtigen:
- Lager
- Kolben
- Ventilschieber
- Buchsen
- Präzisions-Gleitpassungen
Mögliche Ursachen sind:
- Werkzeugdurchbiegung
- Rattern
- Werkstückverformung
- Mangelhafte Maschinenstabilität
- Unterbrochene Schnitte
Ausdrehen kann gute Rundheit erzeugen. Besonders anspruchsvolle Anforderungen können jedoch zusätzliche Verfahren wie Honen oder Innenrundschleifen erfordern.
Zylindrizität
Zylindrizität kontrolliert die gesamte dreidimensionale Bohrungsform.
Sie betrachtet, wie genau die gesamte Zylinderfläche die vorgesehene Geometrie einhält.
Dies ist relevant bei:
- Langen Lagerbohrungen
- Präzisionshülsen
- Hydraulikbauteile
- Spindelgehäuse
Ein Teil kann an mehreren Messstellen zulässige Durchmesser aufweisen und trotzdem eine strenge Zylindrizitätsanforderung verfehlen.
Bohrungsgeradheit
Lange Bohrungen reagieren besonders empfindlich auf Geradheitsfehler.
Je tiefer das Ausdrehwerkzeug in das Werkstück eindringt, desto schwieriger ist eine ausreichende Werkzeugsteifigkeit.
Mögliche Fehler sind:
- Konizität
- Krümmung
- Durchmesserdrift
- Rattern
Die Werkzeuglänge gehört deshalb beim Tiefausdrehen zu den wichtigsten Einflussgrößen.
Bohrungsposition
Bei Gehäuseteilen muss das Bohrungszentrum möglicherweise genau positioniert sein zu:
- Bezugsflächen
- Montagebohrungen
- Einer anderen Bohrung
- Einer bearbeiteten Fläche
- Einer Zahnradmittellinie
Diese Anforderung kann durch GD&T-Positionstoleranzen festgelegt werden.
Eine perfekt maßhaltige Bohrung an falscher Position ist weiterhin fehlerhaft.
Koaxiale Bohrungen
Viele Bauteile enthalten zwei oder mehr Bohrungen mit gemeinsamer Achse.
Beispiele umfassen:
- Getriebegehäuse
- Lagergehäuse
- Maschinenrahmen
- Robotergelenke
- Motorgehäuse
Das ist eine andere Fertigungsaufgabe als nur die Einhaltung jedes einzelnen Durchmessers.
Bei Bearbeitung in getrennten Aufspannungen können Aufspannfehler ihre Beziehung beeinträchtigen.
Soweit praktikabel, reduziert die Bearbeitung kritischer koaxialer Bohrungen in einer Aufspannung die aufsummierten Ausrichtungsfehler.
Bohrstangendurchbiegung: die größte Herausforderung der Innenbearbeitung
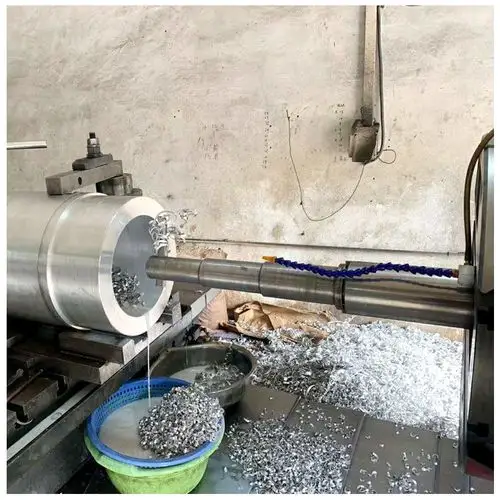
Eine der größten technischen Herausforderungen beim CNC-Ausdrehen ist die Durchbiegung der Bohrstange.
Eine Bohrstange verhält sich wie ein Kragträger.
Das Werkzeug ist an einem Ende abgestützt.
Die Schneide ragt in die Bohrung.
Schnittkräfte wirken gegen die Werkzeugspitze.
Mit wachsender freier Länge lässt sich das Werkzeug leichter verbiegen.
Das kann erzeugen:
- Zu große oder zu kleine Bohrungen
- Konizität
- Rattern
- Schlechte Oberflächengüte
- Schwankende Werkzeugstandzeit
Eine grundlegende Ausdrehregel lautet deshalb:
Die Bohrstange so kurz und so dick wählen, wie es die Geometrie erlaubt.
Warum die Bohrstangenlänge so wichtig ist
Stellen Sie sich zwei Bohrstangen gleichen Durchmessers vor.
Eine ragt:
30 mm
aus dem Halter.
Die andere ragt:
120 mm.
Die längere Stange ist erheblich weniger steif.
Trotz identischer Schneide, identischem Werkstoff und gleicher Maschine kann sich die zweite Aufspannung völlig anders verhalten.
Deshalb wird Ausdrehen mit größerem Verhältnis von Bohrungstiefe zu Durchmesser zunehmend schwieriger.
Längen-Durchmesser-Verhältnis beim Ausdrehen
Werkzeugstabilität wird häufig beschrieben über:
L/D-Verhältnis
wobei:
- L = freie Werkzeuglänge
- D = Bohrstangendurchmesser
Ein kleineres L/D bedeutet im Allgemeinen höhere Steifigkeit.
Bei konventionellen Bohrstangen gilt eine Auskragung von ungefähr 4× Stangendurchmesser oder weniger als üblicher Ausgangsrichtwert.
Größere Reichweiten können erfordern:
- Hartmetallbohrstangen
- Schwermetallbohrstangen
- Gedämpfte Bohrstangen
- Spezielle schwingungsarme Werkzeuge
Die tatsächlich nutzbare Auskragung hängt vom gesamten Zerspanungssystem ab.
Stahl- und Hartmetallbohrstangen
Stahlbohrstangen
Zu den Vorteilen zählen:
- Geringere Kosten
- Gute allgemeine Einsatzfähigkeit
- Breite Verfügbarkeit
Sie eignen sich gut für relativ kurze Auskragungen.
Hartmetallbohrstangen
Hartmetall ist steifer als Stahl.
Das kann bei größerer Reichweite die Stabilität verbessern.
Mögliche Vorteile:
- Weniger Durchbiegung
- Bessere Oberflächengüte
- Bessere Maßkonstanz
Dafür steigen Werkzeugkosten und Sprödigkeit.
Gedämpfte Bohrstangen
Für sehr lange Innenbearbeitungen können schwingungsgedämpfte Bohrstangen eingesetzt werden.
Sie enthalten ein internes Dämpfungssystem zur Schwingungsaufnahme.
Sie sind besonders nützlich für:
- Tiefe Bohrungen
- Lange Auskragungen
- Große Gehäuse
- Anspruchsvolles Innendrehen
Sie ersetzen keine korrekten Schnittwerte, erweitern aber den Bereich stabiler Ausdrehbearbeitung.
Warum größere Bohrstangen besser sind
Erreichen zwei Bohrstangen dasselbe Merkmal, bietet die dickere normalerweise mehr Steifigkeit.
Die Bohrungsgeometrie sollte deshalb die größtmögliche praktikable Stange zulassen.
Eine kleine Öffnung kann eine dünne Stange erzwingen.
Bei gleichzeitig großer Tiefe wird das besonders problematisch.
Die Kombination:
Kleine Bohrung + große Tiefe
ist deutlich anspruchsvoller als:
Große Bohrung + geringe Tiefe
auch bei gleicher Durchmessertoleranz.
Werkzeugauskragung und Bohrungskonstruktion
Das hat wichtige Konsequenzen für fertigungsgerechte Konstruktion.
Angenommen, die Konstruktion fordert:
- Bohrung Ø10 mm
- 80 mm Tiefe
- Enge Durchmessertoleranz
- Feine Oberflächengüte
Das Werkzeug benötigt möglicherweise ein extrem hohes L/D-Verhältnis.
Das erhöht die Fertigungsschwierigkeit erheblich.
Erlaubt die Konstruktion stattdessen:
- Größeren Zugangsdurchmesser
- Kürzere kritische Bohrung
- Beidseitige Bearbeitung
- Zylindersenkung
- Andere Bauteilarchitektur
kann sich die Herstellbarkeit wesentlich verbessern.
Was verursacht Rattern beim Ausdrehen?
Rattern ist eine selbsterregte Schwingung zwischen:
- Schneidwerkzeug
- Werkstück
- Maschine
Es erzeugt oft ein wiederkehrendes Muster auf der Innenfläche.
Mögliche Anzeichen:
- Laute Bearbeitungsgeräusche
- Sichtbare Wellen
- Schlechtes Finish
- Instabiler Durchmesser
- Schneller Plattenverschleiß
Häufige Ursachen:
- Zu große Bohrstangenauskragung
- Zu kleiner Stangendurchmesser
- Schwache Spannung
- Falsche Schnittwerte
- Zu großer Eckenradius
- Maschinenschwingungen
- Dünne Werkstückwände
Tiefausdrehen ist besonders empfindlich.
Rattern beim Ausdrehen reduzieren
Mögliche Strategien:
Werkzeugüberhang reduzieren
Meist die erste und wirksamste Maßnahme.
Bohrstangendurchmesser vergrößern
Die größte von der Bohrung zugelassene Stange verwenden.
Werkstückspannung verbessern
Das Werkstück muss ebenso stabil sein wie das Werkzeug.
Schnittgeschwindigkeit ändern
Ein Abstand zur Resonanzfrequenz kann Schwingungen reduzieren.
Vorschub und Schnitttiefe anpassen
Sehr leichte Schnitte sind nicht immer am stabilsten.
Kleineren Eckenradius verwenden
Ein großer Eckenradius kann die radialen Schnittkräfte erhöhen.
Hartmetall- oder gedämpfte Stange verwenden
Besonders bei tiefer Innenbearbeitung.
Die richtige Lösung hängt vom konkreten Ausdrehprozess ab.
Ausdrehen und Eckenradius
Der Eckenradius der Schneidplatte beeinflusst:
- Schnittkräfte
- Oberflächengüte
- Schneidenfestigkeit
Ein größerer Eckenradius kann theoretisch bei passendem Vorschub eine glattere Oberfläche ermöglichen.
Er erzeugt jedoch auch höhere radiale Schnittkräfte.
Beim Tiefausdrehen kann das erhöhen:
- Durchbiegung
- Schwingungen
- Rattern
Schlichtwerte dürfen deshalb nicht allein nach der theoretischen Oberflächengüte gewählt werden.
Auch die Werkzeugstabilität ist zu berücksichtigen.
Schnittgeschwindigkeit beim CNC-Ausdrehen
Die Schnittgeschwindigkeit hängt ab von:
- Werkstückwerkstoff
- Schneidstoff
- Plattenbeschichtung
- Bohrungsdurchmesser
- Stabilität
- Kühlschmierstoffbedingungen
Da die Schneide im Bauteilinneren arbeitet, können Spankontrolle und Wärmeabfuhr schwieriger sein als beim Außendrehen.
Zu hohe Geschwindigkeit kann erhöhen:
- Werkzeugverschleiß
- Wärme
- Aufbauschneide
- Maßdrift
Die richtige Schnittgeschwindigkeit hängt deshalb sowohl vom Werkstoff als auch von der Bohrungsgeometrie ab.
Vorschub beim Ausdrehen
Der Vorschub beeinflusst:
- Oberflächengüte
- Spanbildung
- Werkzeugdruck
- Bearbeitungszeit
Sehr hoher Vorschub kann verursachen:
- Rauere Oberfläche
- Höhere Schnittkraft
Extrem geringer Vorschub kann verursachen:
- Reiben statt Schneiden
- Instabile Spanbildung
- Ungünstiges Werkzeugverhalten
Der richtige Vorschub muss passen zu:
- Plattengeometrie
- Eckenradius
- Werkstoff
- Schnitttiefe
Spankontrolle in der Bohrung
Spanabfuhr ist im Bohrungsinneren schwieriger als an einer frei zugänglichen Außenfläche.
Ungünstige Späne können:
- Sich um die Bohrstange wickeln
- Die fertige Bohrung verkratzen
- Kühlschmierstoff blockieren
- Die Schneidplatte beschädigen
- In Sacklöchern stecken bleiben
Besonders anspruchsvoll ist dies bei:
- Tiefen Bohrungen
- Sacklochbohrungen
- Duktilen Werkstoffen
- Kleinen Bohrungsdurchmessern
Spanbrecher, Vorschub, Kühlschmierstoff und Werkzeugorientierung beeinflussen die Spanabfuhr.
Durchgangs- und Sacklochbohrungen
Durchgangsbohrung
Eine Durchgangsbohrung durchquert das Werkstück vollständig.
Mögliche Vorteile sind:
- Einfachere Spanabfuhr
- Besserer Werkzeugzugang
- Einfacherer Kühlschmierstofffluss
Sacklochbohrung
Ein Sackloch endet im Bauteilinneren.
Sacklochausdrehen bringt zusätzliche Herausforderungen mit sich.
Das Werkzeug muss kontrollieren:
- Enddurchmesser
- Bohrungstiefe
- Grundgeometrie
- Spanabfuhr
Für Späne gibt es weniger Fluchtwege.
Das macht Spankontrolle und Kühlschmierstoff wichtiger.
Stufenbohrungen
Eine Stufenbohrung besitzt mehrere Innendurchmesser.
Zum Beispiel:
Ø30 → Ø25 → Ø20
Diese Merkmale können positionieren:
- Lager
- Dichtungen
- Buchsen
- Sicherungskomponenten
Die Bearbeitungsplanung muss berücksichtigen:
- Werkzeugzugang
- Schultergeometrie
- Durchmesserbeziehungen
- Tiefe
- Prüfung
Eine CNC-Drehmaschine kann oft mehrere konzentrische Innendurchmesser in einer Aufspannung erzeugen.
Das ist wertvoll, wenn ihre Beziehung kritisch ist.
Rückwärtsausdrehen
Manchmal liegt die kritische Fläche auf der Rückseite eines Merkmals und ist aus der üblichen Richtung schlecht erreichbar.
Beim Rückwärtsausdrehen bearbeitet das Werkzeug nach Durchfahren einer Öffnung eine rückwärtige Innenfläche.
Anwendungen sind beispielsweise:
- Zylindersenkungen
- Rückseitige Planflächen
- Schwer zugängliche Schultern
Spezialwerkzeuge und ausreichender Freiraum sind erforderlich.
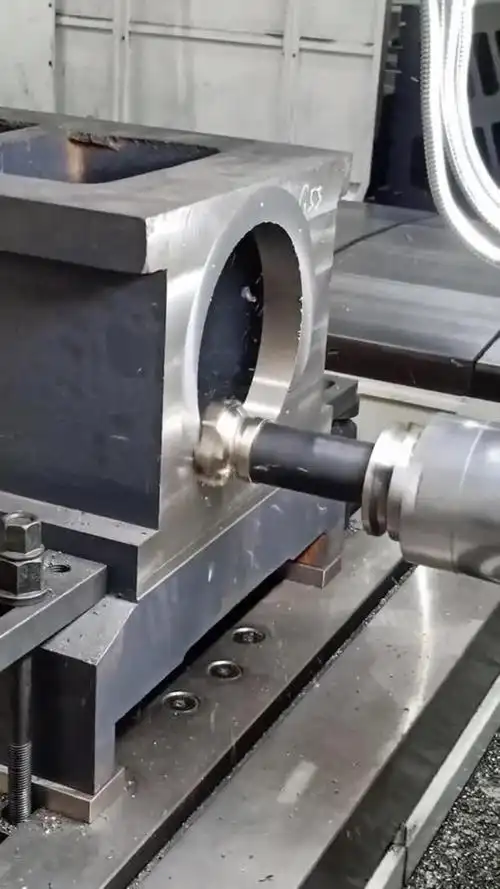
Horizontalbohren
Eine Horizontalbohrmaschine besitzt eine horizontal ausgerichtete Spindel und eignet sich besonders für große Werkstücke.
Typische Teile umfassen:
- Große Getriebegehäuse
- Werkzeugmaschinenstrukturen
- Rahmen schwerer Maschinen
- Pumpengehäuse
- Energieanlagen
- Große Lagergehäuse
Statt ein sehr großes Bauteil durch mehrere konventionelle Maschinen zu bewegen, kann ein Horizontalbohrwerk mehrere Arbeitsgänge in einer Aufspannung ausführen.
Dazu können gehören:
- Ausdrehen
- Fräsen
- Bohren
- Planbearbeitung
- Gewindebohren
Wann ist ein Horizontalbohrservice sinnvoll?
Eine Horizontalbohrdienstleistung wird attraktiv, wenn das Werkstück:
- Groß ist
- Schwer ist
- Schwer umzuspannen ist
- Tiefe Bohrungen enthält
- Bohrungen auf mehreren Seiten benötigt
- Genaue Beziehungen zwischen weit entfernten Merkmalen benötigt
Der Hauptvorteil liegt nicht allein im Bohrungsdurchmesser.
Er liegt darin, mehrere große Präzisionsmerkmale in derselben Aufspannung zueinander herzustellen.
Horizontalbohrwerk und horizontales Bearbeitungszentrum
Die Grenzen zwischen modernen Horizontalbohrwerken und horizontalen Bearbeitungszentren können sich überschneiden.
Ein klassisches Horizontalbohrwerk zeichnet sich besonders aus durch:
- Große Arbeitsräume
- Schwere Bauteile
- Ausfahrbare Bohrspindeln
- Tiefe Innenmerkmale
Horizontale Bearbeitungszentren konzentrieren sich eher auf:
- Automatisierte Produktion
- Palettensysteme
- Hohe Spindeldrehzahlen
- Mehrseitenbearbeitung
Die richtige Maschine hängt ab von:
- Bauteilgröße
- Bohrungstiefe
- Erforderliche Genauigkeit
- Produktionsstückzahl
Fluchtbohren
Fluchtbohren wird eingesetzt, wenn mehrere Bohrungen eine gemeinsame Achse haben müssen.
Eine Bohrstange durchquert zwei oder mehr Lagerstellen.
Gängige Anwendungen:
- Schwere Maschinen
- Baggerarme
- Motorblöcke
- Große Getriebegehäuse
- Maschinenrahmen
Fluchtbohren wird außerdem häufig zur Reparatur verschlissener Bohrungen an Großgeräten eingesetzt.
Es ist nicht mit gewöhnlichem CNC-Ausdrehen einer Einzelbohrung gleichzusetzen.
CNC-Ausdrehen und Reiben
Reiben ist ein weiteres gängiges Präzisionsverfahren für Bohrungen.
Eine Reibahle besitzt mehrere Schneiden und entfernt relativ wenig Material.
| Merkmal | Ausdrehen | Reiben |
|---|---|---|
| Werkzeugtyp | Meist einschneidig | Mehrschneidig |
| Durchmesserflexibilität | Hoch | Fest oder begrenzt |
| Korrektur der Bohrungsposition | Besser | Begrenzt |
| Materialabtrag | Mittel | Gering |
| Produktivität | Mittel | Hoch |
| Oberflächengüte | Gut | Sehr gut |
| Bester Einsatz | Geometriekorrektur/flexible Maße | Wiederholtes Feinbearbeiten vorbereiteter Bohrungen |
Für viele Serienbohrungen kann:
Bohren → Ausdrehen → Reiben
eine wirksame Folge sein.
Nicht jede Bohrung muss jedoch gerieben werden.
Ein korrekt kontrollierter Feinausdrehprozess kann die Zeichnungsanforderung bereits erfüllen.
CNC-Ausdrehen und Honen
Ausdrehen und Honen erfüllen unterschiedliche Aufgaben.
Ausdrehen
Arbeitet mit einer definierten Schneide.
Besonders geeignet für:
- Durchmesser herstellen
- Position korrigieren
- Größere Aufmaße abtragen
- Grundlegende Bohrungsgeometrie herstellen
Honen
Arbeitet mit Schleifsteinen.
Am besten zur Verfeinerung von:
- Rundheit
- Zylindrizität
- Geradheit
- Oberflächentextur
Eine hydraulische Präzisionsbohrung kann deshalb so entstehen:
Bohren → Ausdrehen → Honen
Das Ausdrehen stellt die Bohrung her.
Das Honen übernimmt die abschließende Feinkorrektur.
Ausdrehen und Innenrundschleifen
Innenrundschleifen verwendet eine Schleifscheibe statt einer Schneidplatte.
Besonders nützlich ist dies für:
- Gehärtete Werkstoffe
- Wärmebehandelte Bauteile
- Sehr feine Endbearbeitung
- Präzisionsbohrungen
Ausdrehen ist beim Materialabtrag und bei der Geometrieerzeugung im Allgemeinen flexibler.
Innenrundschleifen wird attraktiv, wenn:
- Der Werkstoff gehärtet ist
- Die Oberflächengüte extrem anspruchsvoll ist
- Die geometrischen Endanforderungen für Schleifen sprechen
Beide Verfahren können auch nacheinander eingesetzt werden.
Ausdrehen und Kreisinterpolationsfräsen
Moderne CNC-Bearbeitungszentren können große Bohrungen durch Kreisinterpolation erzeugen.
Ein Schaftfräser folgt einer kreisförmigen Bahn.
Das ist flexibel, weil ein Fräser mehrere Durchmesser erzeugen kann.
Kreisinterpolation und Ausdrehen sind jedoch nicht identisch.
Bei hochkritischen Bohrungen kann ein Präzisionsausdrehwerkzeug Vorteile bieten bei:
- Rundheit
- Oberflächenkontinuität
- Durchmessereinstellung
- Vorhersagbarkeit des Prozesses
Kreisinterpolation eignet sich weiterhin hervorragend für:
- Bohrungen schruppen
- Große Bohrungsdurchmesser
- Flexible Prototypenbearbeitung
- Unkritische Innenmerkmale
Eine übliche Strategie lautet:
Rohbohrung helikal/kreisförmig fräsen → Feinausdrehen
Ausdrehen und Koordinatenbohren
Koordinatenbohren entstand historisch für äußerst genaue Bohrungspositionen.
Koordinatenbohrwerke konzentrierten sich auf:
- Positionsgenauigkeit
- Präzise Koordinatenbewegung
- Genaue Bohrungen
Moderne Präzisions-CNC-Bearbeitungszentren haben viele Aufgaben übernommen, die früher spezielle Koordinatenbohrwerke erforderten.
Die grundlegende Anforderung bleibt jedoch:
Die Bohrung muss sowohl das richtige Maß als auch die richtige Position haben.
Geeignete Werkstoffe für CNC-Ausdrehen
Viele zerspanbare technische Werkstoffe lassen sich ausdrehen.
Aluminium
Aluminium eignet sich im Allgemeinen gut zum Ausdrehen.
Übliche Sorten sind:
- 6061
- 6063
- 7075
- 2024
- 6082
Zu den Vorteilen zählen:
- Hohe Schnittgeschwindigkeiten
- Relativ geringe Schnittkräfte
- Gute Zerspanbarkeit
Mögliche Probleme sind:
- Aufbauschneide
- Spankontrolle
- Dünnwandverformung
Scharfe Werkzeuge sind besonders wichtig.
Edelstahl
Übliche Sorten sind:
- 304
- 316
- 416
- 420
- 17-4 PH
Austenitische Edelstähle können schwieriger sein, da sie:
- Kaltverfestigen
- Viel Wärme erzeugen
- Schwierige Späne bilden
Der Werkzeugeingriff sollte gleichmäßig bleiben.
Kohlenstoff- und legierter Stahl
Typische Beispiele:
- 1018
- 1045
- 4140
- 4340
Diese werden häufig eingesetzt in:
- Gehäuse
- Mechanischen Anlagen
- Hydraulikteile
- Fahrzeugbauteile
Werkzeuge und Schnittbedingungen hängen stark von der Härte ab.
Gusseisen
Gusseisen wird häufig ausgedreht bei:
- Motorkomponenten
- Pumpengehäuse
- Getriebe
- Maschinenstrukturen
Mit geeigneten Werkzeugen lässt es sich meist gut bearbeiten, erzeugt jedoch abrasive Partikel und Staub, die korrekt gehandhabt werden müssen.
Titan
Das Ausdrehen von Titan erfordert vorsichtigere Schnittbedingungen.
Zu den Herausforderungen zählen:
- Wärmekonzentration
- Werkzeugverschleiß
- Hohe Schnittkräfte
Die Werkzeugstabilität im Inneren ist besonders wichtig.
Technische Kunststoffe
Werkstoffe wie:
- POM
- PEEK
- Nylon
- PTFE
können ebenfalls Präzisionsbohrungen enthalten.
Kunststoffteile bringen jedoch andere Probleme mit sich.
Möglich sind:
- Elastische Rückfederung
- Wärmebedingte Maßänderungen
- Spannverformung
- Grate
Eine unmittelbar nach der Bearbeitung gemessene Kunststoffbohrung verhält sich möglicherweise anders als eine Metallbohrung.
Ausdrehen dünnwandiger Bauteile
Dünnwandige Gehäuse erfordern besondere Aufmerksamkeit.
Stellen Sie sich ein dünnwandiges Aluminium- Gehäuse vor, das fest in einer Vorrichtung gespannt ist.
Die Vorrichtung verformt den Bohrungsbereich leicht.
Die Maschine dreht die Bohrung anschließend perfekt rund fertig.
Beim Lösen der Spannung entspannt sich das Gehäuse.
Die Bohrung ist dann möglicherweise nicht mehr rund.
Das ist nicht zwangsläufig ein Problem der Maschinengenauigkeit.
Es ist ein Spannproblem.
Mögliche Lösungen sind:
- Geringere Spannkraft
- Bessere Abstützung
- Angepasste weiche Spannbacken
- Bearbeitung in einem repräsentativen Montagezustand
- Getrennte Schrupp- und Schlichtstufen
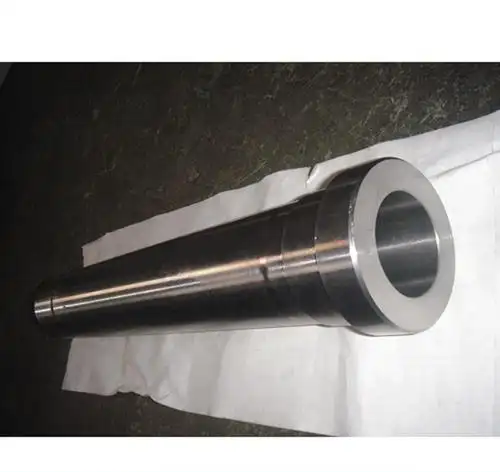
Bearbeitung tiefer Bohrungen
Tiefe Bohrungen sind schwieriger, weil jeder zusätzliche Millimeter Werkzeugauskragung die Steifigkeit reduziert.
Zu den Herausforderungen zählen:
- Werkzeugdurchbiegung
- Rattern
- Spanabfuhr
- Kühlschmierstoffzufuhr
- Messung
- Konizität
Die Strategie kann erfordern:
- Hartmetallbohrstangen
- Schwingungsgedämpfte Stangen
- Mehrere Schnitte
- Reduzierte Schnittkräfte
- Innere Kühlmittelzufuhr
Ab einer bestimmten Tiefe kann ein anderes Verfahren geeigneter sein als konventionelles Ausdrehen.
Ausdrehen großer Durchmesser
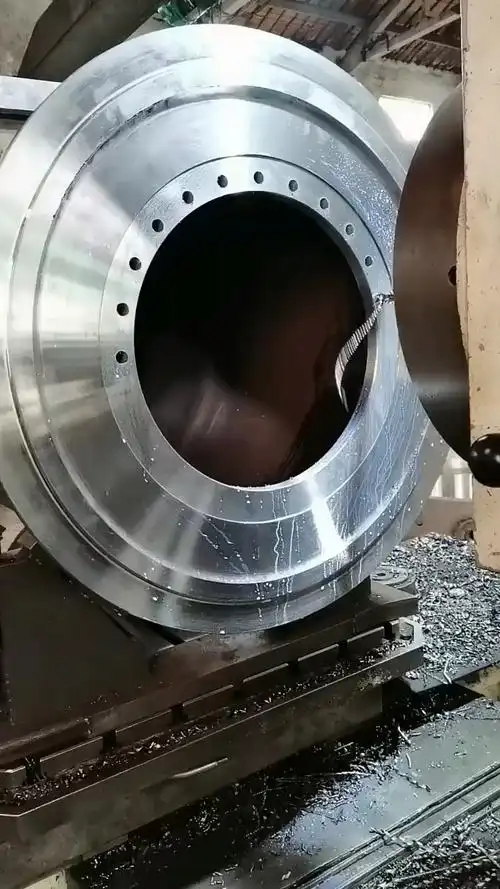
Große Bohrungen bringen andere Herausforderungen mit sich.
Typische Anwendungen umfassen:
- Turbinengehäuse
- Getriebe
- Große Lagersitze
- Industrieanlagen
- Energieanlagen
Die Maschine muss bieten:
- Ausreichende Verfahrwege
- Ausreichende Spindelleistung
- Stabile Aufspannung
- Genaue Ausdrehwerkzeugeinstellung
Bei sehr großen Teilen kann schon das Bewegen des Werkstücks eine wesentliche Fertigungsgrenze darstellen.
Deshalb sind Horizontalbohrmaschinen oft wertvoll.
Ausdrehen kleiner Durchmesser
Kleine Bohrungen können sehr schlanke Werkzeuge erfordern.
Mit kleinerem Bohrungsdurchmesser bleibt weniger Raum für:
- Werkzeugkörper
- Spanabfuhr
- Kühlschmierstoff
Miniaturausdrehen reagiert deshalb besonders empfindlich auf:
- Rundlauf
- Werkzeugsteifigkeit
- Spankontrolle
In sehr kleinen Bohrungen können je nach Toleranz und Tiefe andere Verfahren praktischer sein.
Wie genau kann CNC-Ausdrehen sein?
Es gibt keine sinnvolle universelle Toleranz für alle ausgedrehten Bohrungen.
Die Leistungsfähigkeit hängt ab von:
- Bohrungsdurchmesser
- Bohrungstiefe
- Werkstückwerkstoff
- Maschinensteifigkeit
- Werkzeugüberhang
- Bauteilsteifigkeit
- Temperatur
- Geforderter Geometrie
- Prüfverfahren
Eine flache Ø50 mm große Bohrung in einem steifen Stahlgehäuse und eine Ø8 mm × 100 mm tiefe Bohrung sind völlig unterschiedliche Bearbeitungsaufgaben.
Beides kann als „Präzisionsausdrehen“ bezeichnet werden.
Die Leistungsfähigkeit muss deshalb stets anhand der vollständigen Merkmalsgeometrie bewertet werden.
Enge Durchmessertoleranz und enge Geometrietoleranz
Diese Unterscheidung ist entscheidend.
Angenommen, zwei Zeichnungen fordern beide:
Ø40.000 ±0.005 mm
Bauteil A hat keine weiteren Geometrieanforderungen.
Bauteil B fordert zusätzlich:
- Position 0.01 mm
- Zylindrizität 0.005 mm
- Rechtwinkligkeit zu Bezug A
- Ra 0.4 μm
Bauteil B ist deutlich anspruchsvoller.
Die Durchmessertoleranz allein beschreibt die Fertigungsaufgabe nicht.
Bohrungsoberflächengüte
Die Oberflächengüte beim Ausdrehen wird beeinflusst durch:
- Vorschub
- Eckenradius
- Plattengeometrie
- Schnittgeschwindigkeit
- Schwingungen
- Werkstoff
- Werkzeugverschleiß
Ein stabiler Feinausdrehprozess kann eine sehr gute Oberfläche erzeugen.
Extrem feine Oberflächen lassen sich jedoch möglicherweise besser erzeugen durch:
- Reiben
- Honen
- Innenrundschleifen
abhängig von der Anwendung.
Die Verfahrenswahl sollte sich an der Funktion orientieren, nicht am kleinstmöglichen Ra-Wert.
Lagerbohrungen
Lagerbohrungen gehören zu den häufigsten Anwendungen des Präzisionsausdrehens.
Die Bohrung kann bestimmen:
- Lagerpassung
- Ausrichtung
- Zahnradposition
- Wellenfunktion
- Lagerlebensdauer
Wichtige Zeichnungsanforderungen können sein:
- Durchmesser
- Passung
- Rundheit
- Zylindrizität
- Bohrungsposition
- Ausrichtung zwischen Lagersitzen
Bei einem Getriebe mit zwei Lagern für eine Welle kann die Beziehung der beiden Lagerbohrungen ebenso wichtig sein wie ihr jeweiliger Durchmesser.
Buchsenbohrungen
Manche Bauteile besitzen eine bearbeitete Bohrung zur Aufnahme einer eingepressten Buchse.
Die Gehäusebohrung benötigt deshalb:
- Korrekten Durchmesser
- Ausreichende Rundheit
- Geeigneten Oberflächenzustand
Nach dem Einbau der Buchse kann deren Innendurchmesser weitere Feinbearbeitung benötigen.
Dazu gehören beispielsweise:
- Reiben
- Ausdrehen
- Honen
Das Einpressen kann den Buchseninnendurchmesser verändern.
Deshalb sollte der endgültige Innendurchmesser mitunter erst nach dem Einbau bearbeitet werden.
Hydraulik- und Ventilbohrungen
Hydraulikkomponenten können Bohrungen enthalten für:
- Ventilschieber
- Kolben
- Hülsen
- Ventile
Diese Anwendungen können Kombinationen erfordern aus:
- Durchmessergenauigkeit
- Geradheit
- Rundheit
- Feine Textur
Ausdrehen ist häufig eine Präzisions-Zwischenstufe.
Abschließendes Honen kann danach die fertige Funktionsbohrung herstellen.
Motor- und Getriebegehäuse
Dies sind besonders wichtige Ausdrehanwendungen.
Ein Gehäuse kann mehrere Lagerbohrungen enthalten, deren Beziehungen genau bleiben müssen.
Kritische Merkmale sind:
- Bohrungslage
- Koaxialität
- Achsabstand
- Rechtwinkligkeit
- Durchmesser
Kritische Bohrungen sollten möglichst in einer gemeinsamen Aufspannung oder durch einen gezielt auf ihre Bezugsbeziehung ausgelegten Prozess bearbeitet werden.
Robotik- und Automatisierungskomponenten
Robotergelenke, Aktuatorgehäuse und Automatisierungsanlagen enthalten häufig:
- Lagerbohrungen
- Getriebebohrungen
- Motorpositioniermerkmale
- Präzise Drehpunktbohrungen
Die Bohrung kann die Ausrichtung mehrerer mechanischer Systeme gleichzeitig bestimmen.
Die Fertigungsplanung sollte bei diesen Teilen berücksichtigen:
Bohrungsmaß + Bohrungsposition + Bezugssystem + Montagefunktion
statt nur den Nenndurchmesser.
Luft- und Raumfahrtkomponenten
Luft- und Raumfahrtstrukturen und -systeme können Präzisionsbohrungen enthalten für:
- Lager
- Buchsen
- Aktuatoren
- Hydraulikbauteile
- Strukturverbindungen
Die Anforderungen können enge Kontrolle umfassen über:
- Position
- Durchmesser
- Oberflächengüte
- Rückverfolgbarkeit
Auch die Zerspanbarkeit kann stark variieren zwischen:
- Aluminium
- Titan
- Edelstahl
- Hochfesten Legierungen
Wie sollten Präzisionsbohrungen in Zeichnungen angegeben werden?
Eine Zeichnung sollte das funktionale Ergebnis definieren.
Nicht einfach nur angeben:
PRÄZISIONSBOHRUNG
Das sagt dem Fertiger nicht, was entscheidend ist.
Bohrungsdurchmesser
Enddurchmesser und Toleranz angeben.
Zum Beispiel:
Ø25.000 ±0.005 mm
oder eine geeignete ISO-Passung.
Passungen
Bei Lager- und Wellenbaugruppen können ISO-Passungssysteme die Anforderung besser vermitteln.
Beispiele umfassen:
- H6
- H7
- H8
Die richtige Passung hängt ab von:
- Wellenpassung
- Lagerpassung
- Montagemethode
- Betriebstemperatur
- Belastung
Keine engere Passung wählen, nur weil sie präziser erscheint.
Position
Ist die Bohrungslage zu Bezügen wichtig, muss die Position mit geeigneter GD&T angegeben werden.
Das ist häufig kritisch bei:
- Gehäuse
- Getriebe
- Vorrichtungen
- Roboterbaugruppen
Rechtwinkligkeit
Muss die Bohrungsachse senkrecht zu einer Montagefläche bleiben, ist dies zu definieren.
Das kann die Wellenausrichtung direkt beeinflussen.
Zylindrizität
Zylindrizität verwenden, wenn die gesamte Bohrungsfläche eine unabhängig von Bezügen kontrollierte Form benötigt.
Rundlauf
Bei rotierenden Baugruppen kann Rundlauf funktional relevanter sein als eine einfache Durchmessertoleranz.
Oberflächenrauheit
Rauheit nur dort angeben, wo die Funktion es verlangt.
Beispiele sind:
- Lagersitze
- Gleitflächen
- Dichtmerkmale
Ist Honen oder Schleifen für die Funktionsoberfläche nötig, muss dies in der Prozessplanung berücksichtigt werden.
Bohrungstiefe
Sacklochtiefen müssen eindeutig bemaßt werden.
Ist die Grundgeometrie wichtig, angeben:
- Ebener Grund
- Bohrerspitze zulässig
- Eckenradius
- Freistich
Andernfalls kann die Werkzeuggeometrie den resultierenden Grund bestimmen.
Innenecken und Freistiche
Ausdrehwerkzeuge besitzen eine reale Geometrie.
Perfekt scharfe Innenecken sind möglicherweise nicht praktikabel.
Muss ein anderes Teil vollständig an einer Schulter anliegen, kommen infrage:
- Freistichnut
- Hinterschnitt
- Definierter Eckradius
Das macht die Funktion für den Fertiger klarer.
Prüfung von Präzisionsbohrungen
Eine Bohrung ist nicht allein deshalb präzise, weil das CNC-Programm es vorgibt.
Sie muss gemessen werden.
Gängige Werkzeuge sind:
- Innenmessgeräte
- Innenmikrometer
- Pneumatische Messgeräte
- KMG
- Rundheitsmessgeräte
- Oberflächenrauheitsmessgeräte
Das passende Prüfverfahren hängt von der Anforderung ab.
Innenmessgerät
Ein Innenmessgerät eignet sich zur Prüfung von:
- Durchmesser
- Konizität
- Abweichungen in verschiedenen Tiefen
Häufig sollte gemessen werden:
- Nahe dem Eingang
- In der Mitte
- Nahe dem hinteren Ende
und in verschiedenen Winkelstellungen.
Das liefert mehr Informationen als eine einzelne Durchmessermessung.
Pneumatische Messung
Pneumatische Messgeräte werden in der Produktion häufig für hochwiederholbare Bohrungsmessungen eingesetzt.
Sie sind besonders nützlich für schnelle Vergleichsmessungen vieler ähnlicher Teile.
Anwendungen sind:
- Automobilindustrie
- Hydraulikbauteile
- Präzisionsproduktion
KMG-Prüfung
Ein Koordinatenmessgerät kann bewerten:
- Durchmesser
- Position
- Ausrichtung
- Bezugsbeziehungen
Das ist besonders sinnvoll, wenn eine Bohrung zu mehreren anderen Merkmalen in Beziehung gesetzt werden muss.
Die Messstrategie muss dennoch zur technischen Anforderung passen.
Rundheitsmessung
Ein konventionelles Innenmessgerät beschreibt sehr enge Rundheit nicht vollständig.
Kritische Rundheitsanforderungen können spezielle Rundheitsmessgeräte erfordern.
Auch hier muss das Prüfverfahren zur Toleranz passen.
Häufige Probleme beim CNC-Ausdrehen
Konische Bohrung
Der Durchmesser ändert sich allmählich mit der Tiefe.
Mögliche Ursachen sind:
- Bohrstangendurchbiegung
- Maschinenfehlstellung
- Werkzeugverschleiß
- Thermische Einflüsse
Rattermarken
Mögliche Ursachen sind:
- Zu große Auskragung
- Instabiles Werkzeug
- Schlechte Spannung
- Instabile Schnittbedingungen
Zu große Bohrung
Mögliche Ursachen sind:
- Werkzeugeinstellfehler
- Werkzeugdurchbiegungsverhalten
- Plattenverschleiß
- Wärmeausdehnung
- Maschinenkorrekturfehler
Zu kleine Bohrung
Mögliche Ursachen sind:
- Falsche Werkzeugeinstellung
- Durchbiegung weg von der Schnittfläche
- Messfehler
- Werkzeugverschleißkompensation
Unzureichende Rundheit
Mögliche Ursachen sind:
- Werkstückverformung
- Schwingungen
- Vorrichtungsdruck
- Unterbrochene Schnitte
Unzureichende Oberflächengüte
Mögliche Ursachen sind:
- Rattern
- Verschlissene Schneidplatte
- Falscher Vorschub
- Aufbauschneide
- Schlechte Spanabfuhr
Verkratzte Bohrung
Lose Späne zwischen Werkzeug und fertiger Wand können die Innenfläche beschädigen.
Das ist bei Sacklöchern besonders problematisch.
Warum Temperatur beim Präzisionsausdrehen wichtig ist
Eine enge Bohrungstoleranz kann in derselben Größenordnung liegen wie die wärmebedingte Maßänderung des Bauteils.
Wärme kann entstehen durch:
- Zerspanung
- Spindelbetrieb
- Kühlschmierstoff
- Werkstattumgebung
Bei hochpräzisen Teilen müssen deshalb Bearbeitungs- und Prüfbedingungen kontrolliert werden.
Eine direkt nach starker Bearbeitung gemessene Bohrung kann nach Erreichen der Raumtemperatur ein anderes Maß haben.
Ausdrehen nach Wärmebehandlung
Manche Präzisionsbohrungen müssen nach der Wärmebehandlung fertigbearbeitet werden, weil sich das Teil beim Härten verziehen kann.
Die Werkstoffhärte kann konventionelles Ausdrehen jedoch deutlich erschweren.
Mögliche Endbearbeitungsverfahren sind:
- Hartausdrehen
- Innenrundschleifen
- Honen
Die Wahl hängt ab von:
- Härte
- Verbleibendem Aufmaß
- Bohrungsmaß
- Oberflächenanforderung
- Geometrie
Wann sollte CNC-Ausdrehen eingesetzt werden?
Ausdrehen ist besonders nützlich, wenn:
Eine vorhandene Bohrung genau vergrößert werden muss
Die einfachste Anwendung.
Die Bohrungsposition wichtig ist
Ausdrehen kann die Bohrung zu Maschinenachse und Bauteilbezügen herstellen.
Der Durchmesser einstellbar sein muss
Ein Feinausdrehwerkzeug bietet flexible Durchmesserkontrolle.
Die Bohrung für praktikables Präzisionsbohren zu groß ist
Große Bohrungen werden oft durch Fräsen oder Bohren vorgeschruppt und anschließend ausgedreht.
Mehrere Bohrungen genaue Beziehungen einhalten müssen
Üblich in Getriebe- und Lagergehäusen.
Vor Honen oder Reiben eine bessere Geometrie benötigt wird
Ausdrehen schafft einen genaueren Ausgangszustand für die Endbearbeitung.
Wann ist Ausdrehen nicht der letzte Prozess?
Ausdrehen kann nur ein Schritt im Fertigungsablauf sein.
Honen kommt infrage, wenn der Schwerpunkt liegt auf:
- Sehr feiner Bohrungsgeometrie
- Rundheit
- Zylindrizität
- Oberflächentextur
Reiben kommt infrage, wenn:
- Die Ausgangsbohrung bereits genau positioniert ist
- Hohe Produktivität gefordert ist
- Derselbe Enddurchmesser bei vielen Teilen wiederkehrt
Innenrundschleifen kommt infrage, wenn:
- Der Werkstoff gehärtet ist
- Extrem hohe Präzision gefordert ist
Gute Prozessplanung wählt die minimale notwendige Kombination von Arbeitsgängen zur Zeichnungserfüllung.
Teile für einfachere Bohrungsbearbeitung konstruieren
Mehrere Konstruktionsentscheidungen können Kosten senken.
Unnötig tiefe Präzisionsbohrungen vermeiden
Erfüllen nur die ersten 20 mm einer 100 mm tiefen Bohrung eine Präzisionsfunktion, sollte nicht automatisch dieselbe Toleranz über die gesamte Tiefe gelten.
Werkzeugzugang vorsehen
Das Schneidwerkzeug muss die Fläche tatsächlich erreichen können.
Kleine Eingänge in Kombination mit tiefen kritischen Merkmalen können extrem schlanke Werkzeuge erzwingen.
Funktionale Toleranzen verwenden
Keine ±0.005 mm fordern, wenn ±0.02 mm dieselbe Funktion erfüllen.
Bezugsbeziehungen klar definieren
Teilen zwei Lagerbohrungen eine Welle, muss ihre funktionale Beziehung angegeben werden.
Prüfzugang berücksichtigen
Ein schwer bearbeitbares Merkmal kann auch schwer messbar sein.
Prototypenausdrehen und Kleinserienfertigung
Ein Prototyp und eine Kleinserie mit 200 Teilen können dieselbe Nennbohrungsspezifikation, aber unterschiedliche Prozessstrategien haben.
Bei frühen Prototypen können im Vordergrund stehen:
- Flexible Aufspannung
- Einfache Anpassung
- Schnelle Konstruktionsänderungen
Ein Präzisionsausdrehkopf ist nützlich, weil der Durchmesser ohne spezielle Festmaßwerkzeuge angepasst werden kann.
Stabilisiert sich die Konstruktion und beginnt Wiederholfertigung, kann der Prozess optimiert werden durch:
- Spezifische Werkzeuge
- Standardisierte Korrekturwerte
- Lehrenprüfung
- Vorrichtungsverbesserung
- Standzeitkontrolle
- Automatisierte Prüfung
Die Zeichnung bleibt gleich.
Der Fertigungsprozess wird wiederholbarer.
CNC-Ausdrehen in der individuellen Präzisions-Kleinserienfertigung
Ausdrehen passt gut zur individuellen Präzisionsfertigung, da viele Teile nur eine oder zwei Bohrungen mit besonders hohen Anforderungen enthalten.
Ein typisches Bauteil kann enthalten:
- Zehn normale Durchgangslöcher
- Vier Gewindebohrungen
- Zwei Zylindersenkungen
- Eine kritische Lagerbohrung
Es wäre wenig sinnvoll, alle siebzehn Bohrungen als Präzisionsmerkmale zu behandeln.
Besser ist es, höherpräzise Prozesse nur dort einzusetzen, wo die Funktion es verlangt.
Für ein individuelles Gehäuse könnte ein typischer Ablauf lauten:
CNC-Fräsen → Schruppausdrehen → Vorschlichten → Feinausdrehen → KMG-Prüfung
Bei höheren Funktionsanforderungen:
CNC-Fräsen → Präzisionsausdrehen → Honen → Endprüfung
Bei 6CNC ist dies der Ansatz für kundenspezifische Präzisionsbearbeitung in Kleinserien : Kritische Schnittstellen werden identifiziert und Bearbeitung sowie Prüfung darauf abgestimmt, statt jedes Merkmal unnötig eng zu tolerieren.
Dieser Prozess ermöglicht anschließend den Übergang von der Prototypenvalidierung in wiederholbare Kleinserienfertigung.
Wie Prototypen-Bohrungsdaten die Kleinserie unterstützen
Die ersten Teile liefern wertvolle Fertigungsinformationen.
Ermittelt werden können:
- Tatsächliche Werkzeugdurchbiegung
- Nachbearbeitungszugabe
- Werkzeugverschleiß
- Bohrungsmaßkompensation
- Prüfverfahren
- Vorrichtungsstabilität
Geht das Projekt später über von:
5 Prototypen
zu:
50 oder 200 Teilen
kann dieses Prozesswissen wiederverwendet werden.
Ziel ist nicht nur, das CNC-Programm zu reproduzieren.
Ziel ist, das Fertigungsergebnis zu reproduzieren.
Einen CNC-Ausdrehlieferanten auswählen
Ein Anbieter von CNC-Ausdrehdienstleistungen sollte nicht nur danach bewertet werden, ob er ein Ausdrehwerkzeug besitzt.
Wichtige Fähigkeiten sind:
Prozessplanung
Weiß der Lieferant, wann Bohren, Interpolieren, Ausdrehen, Reiben, Honen oder Schleifen sinnvoll ist?
Maschinenfähigkeit
Unterstützt die Maschine Bohrungsdurchmesser, Tiefe, Werkstückgröße und die erforderlichen Bezugsbeziehungen?
Werkzeuge
Sind geeignete Präzisions-, Hartmetall- oder gedämpfte Ausdrehwerkzeuge vorhanden?
Werkstückspannung
Lässt sich das Teil spannen, ohne kritische Bohrungen zu verformen?
Prüfung
Lassen sich die geforderten Maße und Geometrien tatsächlich prüfen?
Wiederholbarkeit in Kleinserien
Kann dieselbe Bohrung nach Werkzeugwechseln und in späteren Serien reproduziert werden?
Der richtige Prozess kombiniert Bearbeitung und Messung.
Welche Angaben werden für ein CNC-Ausdrehangebot benötigt?
Die vollständige technische Zeichnung bereitstellen, nicht nur einen Zieldurchmesser.
Hilfreiche Angaben sind:
- 3D-CAD-Modell
- 2D-Zeichnung
- Werkstoff
- Wärmebehandlung
- Bohrungsdurchmesser
- Bohrungstiefe
- Durchmessertoleranz
- Stückzahl
- Oberflächenrauheit
- Bohrungsposition
- Zylindrizität
- Rundheit
- Rechtwinkligkeit
- Rundlaufanforderungen
- Bezugssystem
- Sackloch oder Durchgangsbohrung
- Zugehörige Lager- oder Buchsenpassungen
Bei großen Teilen zusätzlich angeben:
- Gesamtabmessungen
- Werkstückgewicht
- Kritische Bohrungsabstände
So kann der Fertiger entscheiden, ob sich am besten eignet:
- Ausdrehen auf CNC-Drehmaschinen
- Vertikalbearbeitung
- Horizontalbearbeitung
- Horizontalbohren
- Fluchtbohren
- Ein anderes Präzisionsverfahren
Praktische Auswahlhilfe für Bohrungsprozesse
| Anforderung | Typisches Verfahren |
|---|---|
| Ausgangsbohrung herstellen | Bohren |
| Große Bohrung flexibel herstellen | Kreisinterpolation |
| Bohrungsdurchmesser und Position verbessern | Ausdrehen |
| Vorbereitete Serienbohrungen effizient fertigbearbeiten | Reiben |
| Präzise Bohrungsgeometrie und Textur verbessern | Honen |
| Gehärtete Präzisionsbohrung fertigbearbeiten | Innenrundschleifen / Hartausdrehen / Honen |
| Mehrere fluchtende große Bohrungen bearbeiten | Horizontal-/Fluchtbohren |
| Komplexe rotationssymmetrische Innengeometrie erzeugen | CNC-Ausdrehen |
Das sind Orientierungshilfen, keine festen Regeln.
Komplexe Präzisionsteile kombinieren häufig mehrere Verfahren.
CNC-Ausdrehservice für individuelle Präzisionsteile
CNC-Ausdrehen ist wesentlich mehr als das Vergrößern einer gebohrten Bohrung.
Es ist ein Präzisionsverfahren zur Kontrolle der Beziehung zwischen:
Bohrungsmaß + Bohrungsgeometrie + Bohrungsposition + Oberflächenzustand
Für normale Bohrungen können Bohren oder Interpolation ausreichen.
Lagersitze, Präzisionsgehäuse, Ventilkomponenten, Robotergelenke, Hydraulikteile, Getriebegehäuse und andere Funktionsbohrungen können zusätzliche Kontrolle erfordern.
Die wichtigsten Einflussgrößen sind oft nicht die veröffentlichten Maschinenspezifikationen.
Sondern:
- Bohrstangensteifigkeit
- Werkzeugüberhang
- Werkstückstabilität
- Nachbearbeitungszugabe
- Bezugsstrategie
- Werkzeugverschleiß
- Messverfahren
Bei manchen Teilen erzeugt Feinausdrehen direkt die fertige Oberfläche.
Bei anderen schafft Ausdrehen die genaue Ausgangsgeometrie vor:
- Reiben
- Honen
- Innenrundschleifen
6CNC bietet Präzisions-CNC-Bearbeitung individueller Teile vom Prototyp bis zur Kleinserie, einschließlich Präzisionsausdrehen, Drehen, Fräsen, 5-Achs-Bearbeitung, Schleifen und Bohrungsfeinbearbeitung.
Bei einem Bauteil mit Bohrungen mit engen Toleranzen, die vollständige Zeichnung senden statt nur der Bohrungsmaße. Meist bestimmt die Beziehung der Bohrung zum übrigen Bauteil den richtigen Fertigungsprozess.
Häufig gestellte Fragen
Was ist CNC-Ausdrehen?
CNC-Ausdrehen vergrößert und verfeinert eine vorhandene Bohrung mit einem gesteuerten Schneidwerkzeug. Es verbessert Durchmesser, Position, Geometrie und Oberflächengüte.
Was unterscheidet Ausdrehen und Bohren?
Bohren erzeugt eine neue Bohrung in Vollmaterial. Ausdrehen vergrößert oder korrigiert eine vorhandene Bohrung und bietet im Allgemeinen mehr Kontrolle über Enddurchmesser und Geometrie.
Was ist Präzisionsausdrehen?
Präzisionsausdrehen ist ein kontrollierter Prozess für Bohrungen, deren Durchmesser, Lage, Rundheit, Zylindrizität, Ausrichtung oder Oberflächengüte anspruchsvolle technische Anforderungen erfüllen müssen.
Kann Ausdrehen eine Bohrung aus Vollmaterial erzeugen?
Normalerweise nicht. Ausdrehen benötigt eine vorhandene Öffnung, die durch Bohren, Gießen, Fräsen oder ein anderes Schruppverfahren hergestellt werden kann.
Kann CNC-Ausdrehen enge Toleranzen einhalten?
Ja, unter geeigneten Bedingungen. Die tatsächliche Leistungsfähigkeit hängt von Durchmesser, Tiefe, Werkzeugauskragung, Werkstoff, Maschinenstabilität, Werkstücksteifigkeit und den geforderten Geometrietoleranzen ab.
Was ist ein Feinausdrehkopf?
Ein Feinausdrehkopf ist ein einstellbares Präzisionswerkzeug, vor allem für Bearbeitungszentren, zur Kontrolle des Enddurchmessers. Kleine Anpassungen gleichen gemessene Maßabweichungen und Werkzeugverschleiß aus.
Was verursacht Bohrstangendurchbiegung?
Schnittkräfte wirken auf den nicht abgestützten Teil der Bohrstange. Mit größerer Auskragung oder kleinerem Durchmesser sinkt die Steifigkeit, und Biegung sowie Schwingungen treten leichter auf.
Warum ist das Ausdrehen tiefer Bohrungen schwierig?
Es benötigt größere Werkzeugauskragung und erhöht damit Durchbiegungs- und Ratterrisiko. Auch Spanabfuhr, Kühlschmierstoffzufuhr, Konizitätskontrolle und Messung werden schwieriger.
Was ist Horizontalbohren?
Horizontalbohren bearbeitet Bohrungen und weitere Merkmale mit horizontaler Spindel, besonders an großen oder schweren Bauteilen wie Getriebegehäusen, Maschinenrahmen und großen Lagergehäusen.
Was unterscheidet Ausdrehen und Reiben?
Ausdrehen nutzt ein einstellbares oder einschneidiges Werkzeug und kann Bohrungsposition und Durchmesser besser festlegen. Reiben nutzt ein mehrschneidiges Werkzeug und bearbeitet meist eine bereits gut positionierte Bohrung mit kleinem Aufmaß fertig. Wie Werkstoffe, Dichtstellen und Prüfung die Prozessfolge bestimmen, erläutert unser Leitfaden zur CNC-Bearbeitung in der Energietechnik.
Was unterscheidet Ausdrehen und Honen?
Ausdrehen stellt Maß und Geometrie mit einer Schneide her. Honen arbeitet mit Schleifsteinen und folgt meist bei höheren Anforderungen an Rundheit, Zylindrizität, Geradheit oder Oberflächentextur.
Ist Ausdrehen besser als Kreisinterpolation?
Keines ist grundsätzlich besser. Kreisinterpolation ist flexibel und wirksam zum Schruppen oder für viele unterschiedliche Durchmesser. Präzisionsausdrehen kann kritische Fertigbohrungen besser kontrollieren.
Können Sacklöcher ausgedreht werden?
Ja. Spanabfuhr und Grundgeometrie benötigen jedoch mehr Aufmerksamkeit als bei Durchgangsbohrungen.
Kann gehärteter Stahl ausgedreht werden?
Ja, bei geeigneten Anwendungen. Hartausdrehen erfordert passende Werkzeuge, Maschinensteifigkeit, Spannung und Schnittwerte. Für manche gehärteten Präzisionsbohrungen sind Innenrundschleifen oder Honen geeigneter.
Was verursacht eine konische ausgedrehte Bohrung?
Mögliche Ursachen sind Bohrstangendurchbiegung, Werkzeugverschleiß, thermische Einflüsse, Maschinenausrichtung und instabile Werkstückspannung.
Wie werden Präzisionsbohrungen geprüft?
Je nach Anforderung mit Innenmessgeräten, Innenmikrometern, pneumatischen Messgeräten, KMG, Rundheitsmessgeräten und Rauheitsmessgeräten.
Eignet sich CNC-Ausdrehen für Kleinserienteile?
Ja. CNC-Ausdrehen eignet sich besonders für individuelle Prototypen und Kleinserien, weil einstellbare Werkzeuge kritische Durchmesser ohne eigene Festmaßwerkzeuge für jede Konstruktion ermöglichen.
Welche Angaben werden für ein CNC-Ausdrehangebot benötigt?
Benötigt werden CAD-Modell, 2D-Zeichnung, Werkstoff, Bohrungsdurchmesser, Tiefe, Maß- und Geometrietoleranzen, Oberflächengüte, Wärmebehandlungszustand, Stückzahl, Bezugsanforderungen sowie kritische Lager- oder Buchsenpassungen.


