Präzisionsdrehen mit beweglichem Spindelstock
CNC-Langdrehen für kleine, komplexe Teile
6CNC bietet CNC-Langdrehen und Schweizer Schraubenbearbeitung für Bauteile mit kleinem Durchmesser, schlanke Wellen, komplexe Drehmerkmale und Teile, die davon profitieren, mehrere Arbeitsgänge in einem kontrollierten Zyklus abzuschließen.
Führungsbuchsenabstützung für schlanke Teile mit hohem Länge-Durchmesser-Verhältnis
Koordination von Drehen, Bohren, Gewindebearbeitung, Einstechen und Fräsen mit angetriebenen Werkzeugen
Zeichnungsbasierte DFM-Prüfung, Fertigung, Prüfung, Oberflächenbehandlung und Lieferung
Auswahl der Langdrehbearbeitung auf einen Blick
Besonders geeignete Geometrie
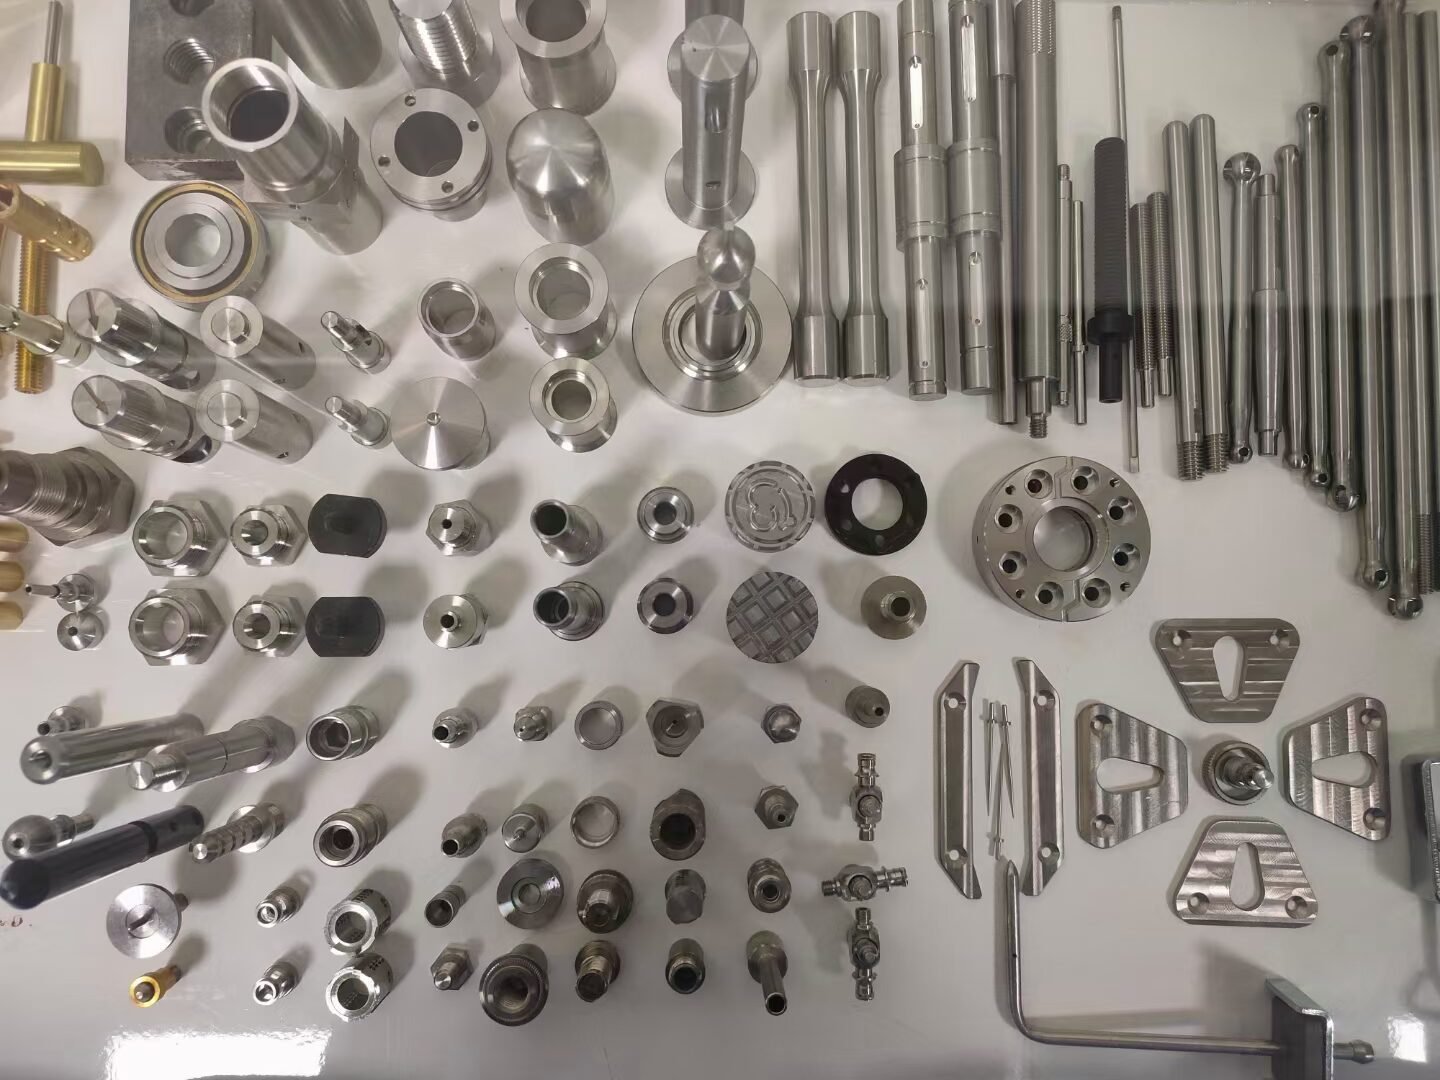
Lange, schlanke Drehteile mit kleinem Durchmesser und vielen Merkmalen.
Prozessvorteil
Die Führungsbuchse stützt das Material nahe der Schnittzone ab.
Besonders geeignete Produktion
Wiederholteile, bei denen die Integration der Arbeitsgänge den Rüstaufwand rechtfertigt.
Verfahrenseignung
Wann sollten Sie CNC-Langdrehen wählen?
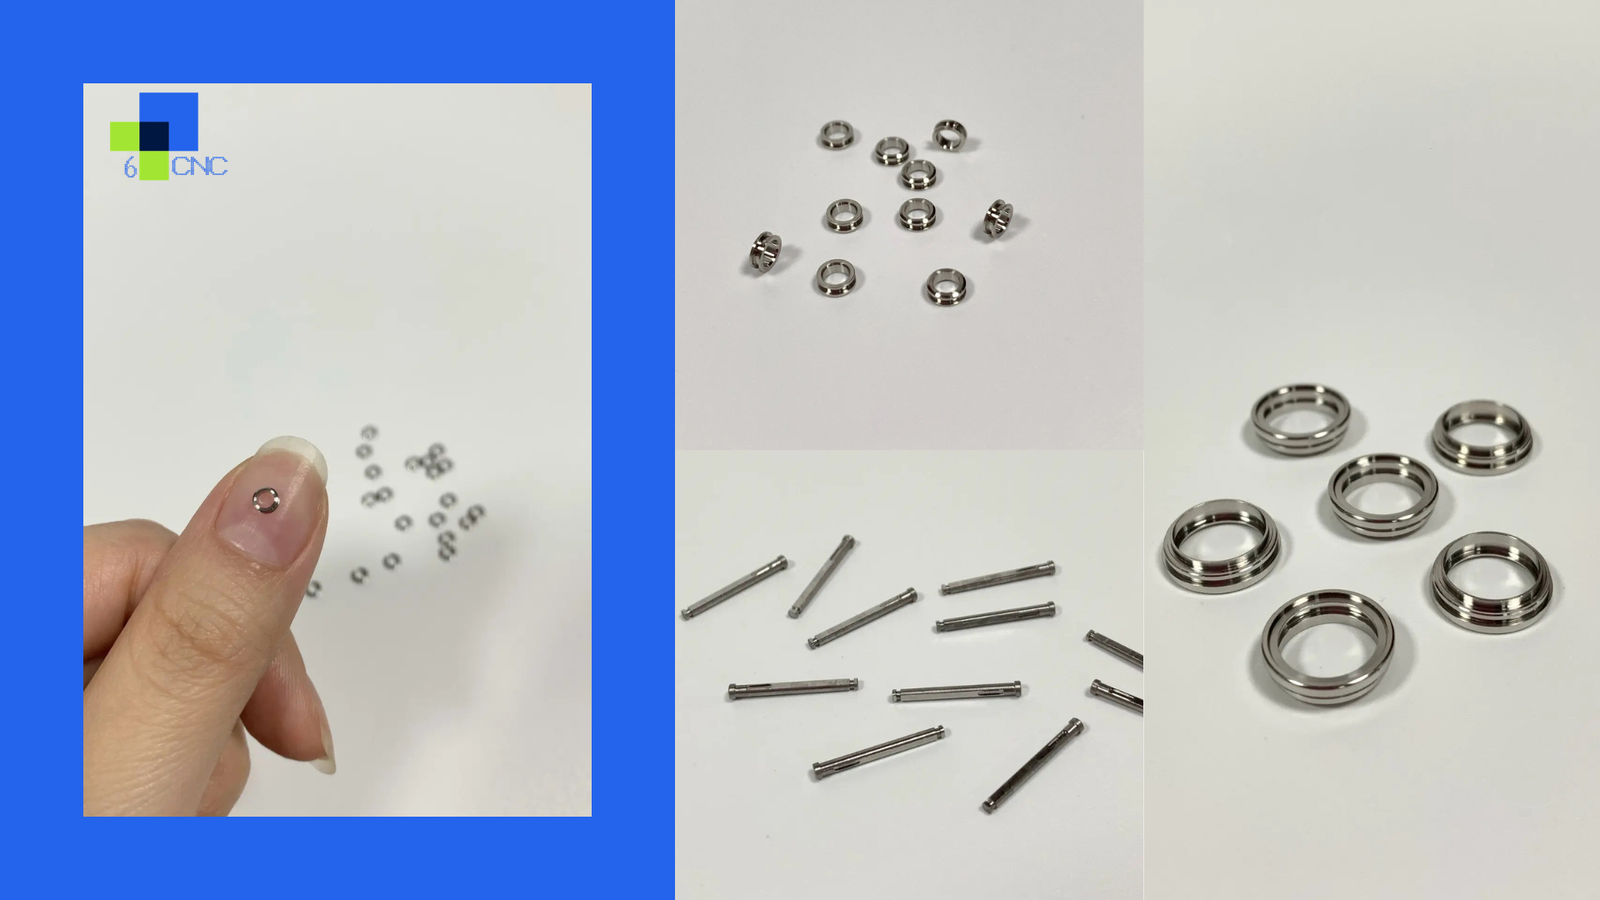
Die Langdrehbearbeitung basiert auf einem beweglichen Spindelstock, der Stangenmaterial durch eine Führungsbuchse vorschiebt. Da das Material nahe am Schneidwerkzeug abgestützt wird, eignet sich das Verfahren für Teile mit kleinem Durchmesser und kann die Durchbiegung schlanker Merkmale reduzieren.
- Das Teil beginnt als Stangenmaterial und hat eine überwiegend rotationssymmetrische Form.
- Das Länge-Durchmesser-Verhältnis macht die Werkstückabstützung wichtig.
- Querbohrungen, Abflachungen, Schlitze, Gewinde oder rückseitige Merkmale erhöhen das Aufspannrisiko.
- Wiederholmengen können spezialisierte Programmierung, Werkzeuge und Stangeneinrichtung rechtfertigen.
So funktioniert der Prozess
Führungsbuchsenabstützung und Mehrfachbearbeitung
Moderne CNC-Langdrehzentren koordinieren Materialzufuhr, Spindelbewegung, Schneidwerkzeuge und Teileübergabe. Die tatsächliche Fähigkeit hängt von der gewählten Maschinenkonfiguration und der vollständigen Zeichnung ab.
01
Beweglicher Spindelstock
Stangenmaterial wird durch die Führungsbuchse geführt, während der Spindelstock einen präzisen axialen Vorschub in die Schnittzone erzeugt.
02
Werkzeugnahe Abstützung
Die Führungsbuchse stützt das Material nahe am Werkzeug und hilft, Schwingungen und Biegung bei schlanken Geometrien zu kontrollieren.
03
Integrierte Arbeitsgänge
Haupt- und Gegenspindel mit angetriebenen Werkzeugen können Drehen, Bohren, Fräsen, Gewindebearbeitung und Rückseitenbearbeitung in einem Zyklus kombinieren.
Kapazitätsplanung
Fähigkeiten der Schweizer Schraubenbearbeitung nach Anforderung
Die endgültige Fähigkeit wird anhand von Modell und freigegebener Zeichnung bestätigt, da Rohmaterialgröße, Länge, Führungsbuchsenkompatibilität, Merkmalszugang, Werkzeugfreiraum, Werkstoff, Toleranz und Menge den Prozessplan beeinflussen.
| Anforderung | Typischer Langdrehansatz | Projektspezifische Prüfung |
|---|---|---|
| Bauteilgeometrie | Drehteile mit kleinem Durchmesser, schlanke Wellen, Stifte, Schrauben, Hülsen und merkmalsreiche Bauteile | Rohmaterialdurchmesser, ungestützte Länge, Rundlauf und Abstechstrategie werden gemeinsam geprüft |
| Arbeitsgänge | Drehen, Plandrehen, Einstechen, Bohren, Ausbohren, Reiben, Gewindebearbeitung und Abstechen | Fräsen mit angetriebenen Werkzeugen, Querbohrungen, Abflachungen, Schlitze und rückseitige Merkmale hängen von der Maschinenkonfiguration ab |
| Produktionsbereich | Wiederholprototypen, Überbrückungsmengen und Produktionsserien | Die Wirtschaftlichkeit hängt von Rüsten, Werkzeugen, Stangenvorbereitung, Zykluszeit und Auftragskontinuität ab |
| Toleranz | Zeichnungsbasierte Zuordnung nach Merkmal und Bezugsbeziehung | Merkmalsgröße, Werkstoff, Werkzeugreichweite, thermische Stabilität und Messmethode werden geprüft |
| Prüfung | Erstmuster-, prozessbegleitende und abschließende Maßprüfungen | Optische, KMG-, Oberflächen-, Gewinde- und zusätzliche Protokolle gemäß Anforderungen |
| Dateiangaben | 3D-Modell und kontrollierte 2D-Zeichnung | Werkstoff, Stückzahl, Oberfläche, Toleranzen, Bezüge, kritische Merkmale und Abnahmekriterien angeben |
Kapazitätshinweis: Langdrehen ist nicht automatisch die kostengünstigste Wahl für jedes kleine Drehteil. Rüstaufwand, Führungsbuchsenanforderungen, Werkzeuge, Komplexität und Wiederholmenge müssen gemeinsam bewertet werden.
Anwendungen für Präzisionsteile
Präzisions-Langdrehteile, die wir prüfen können
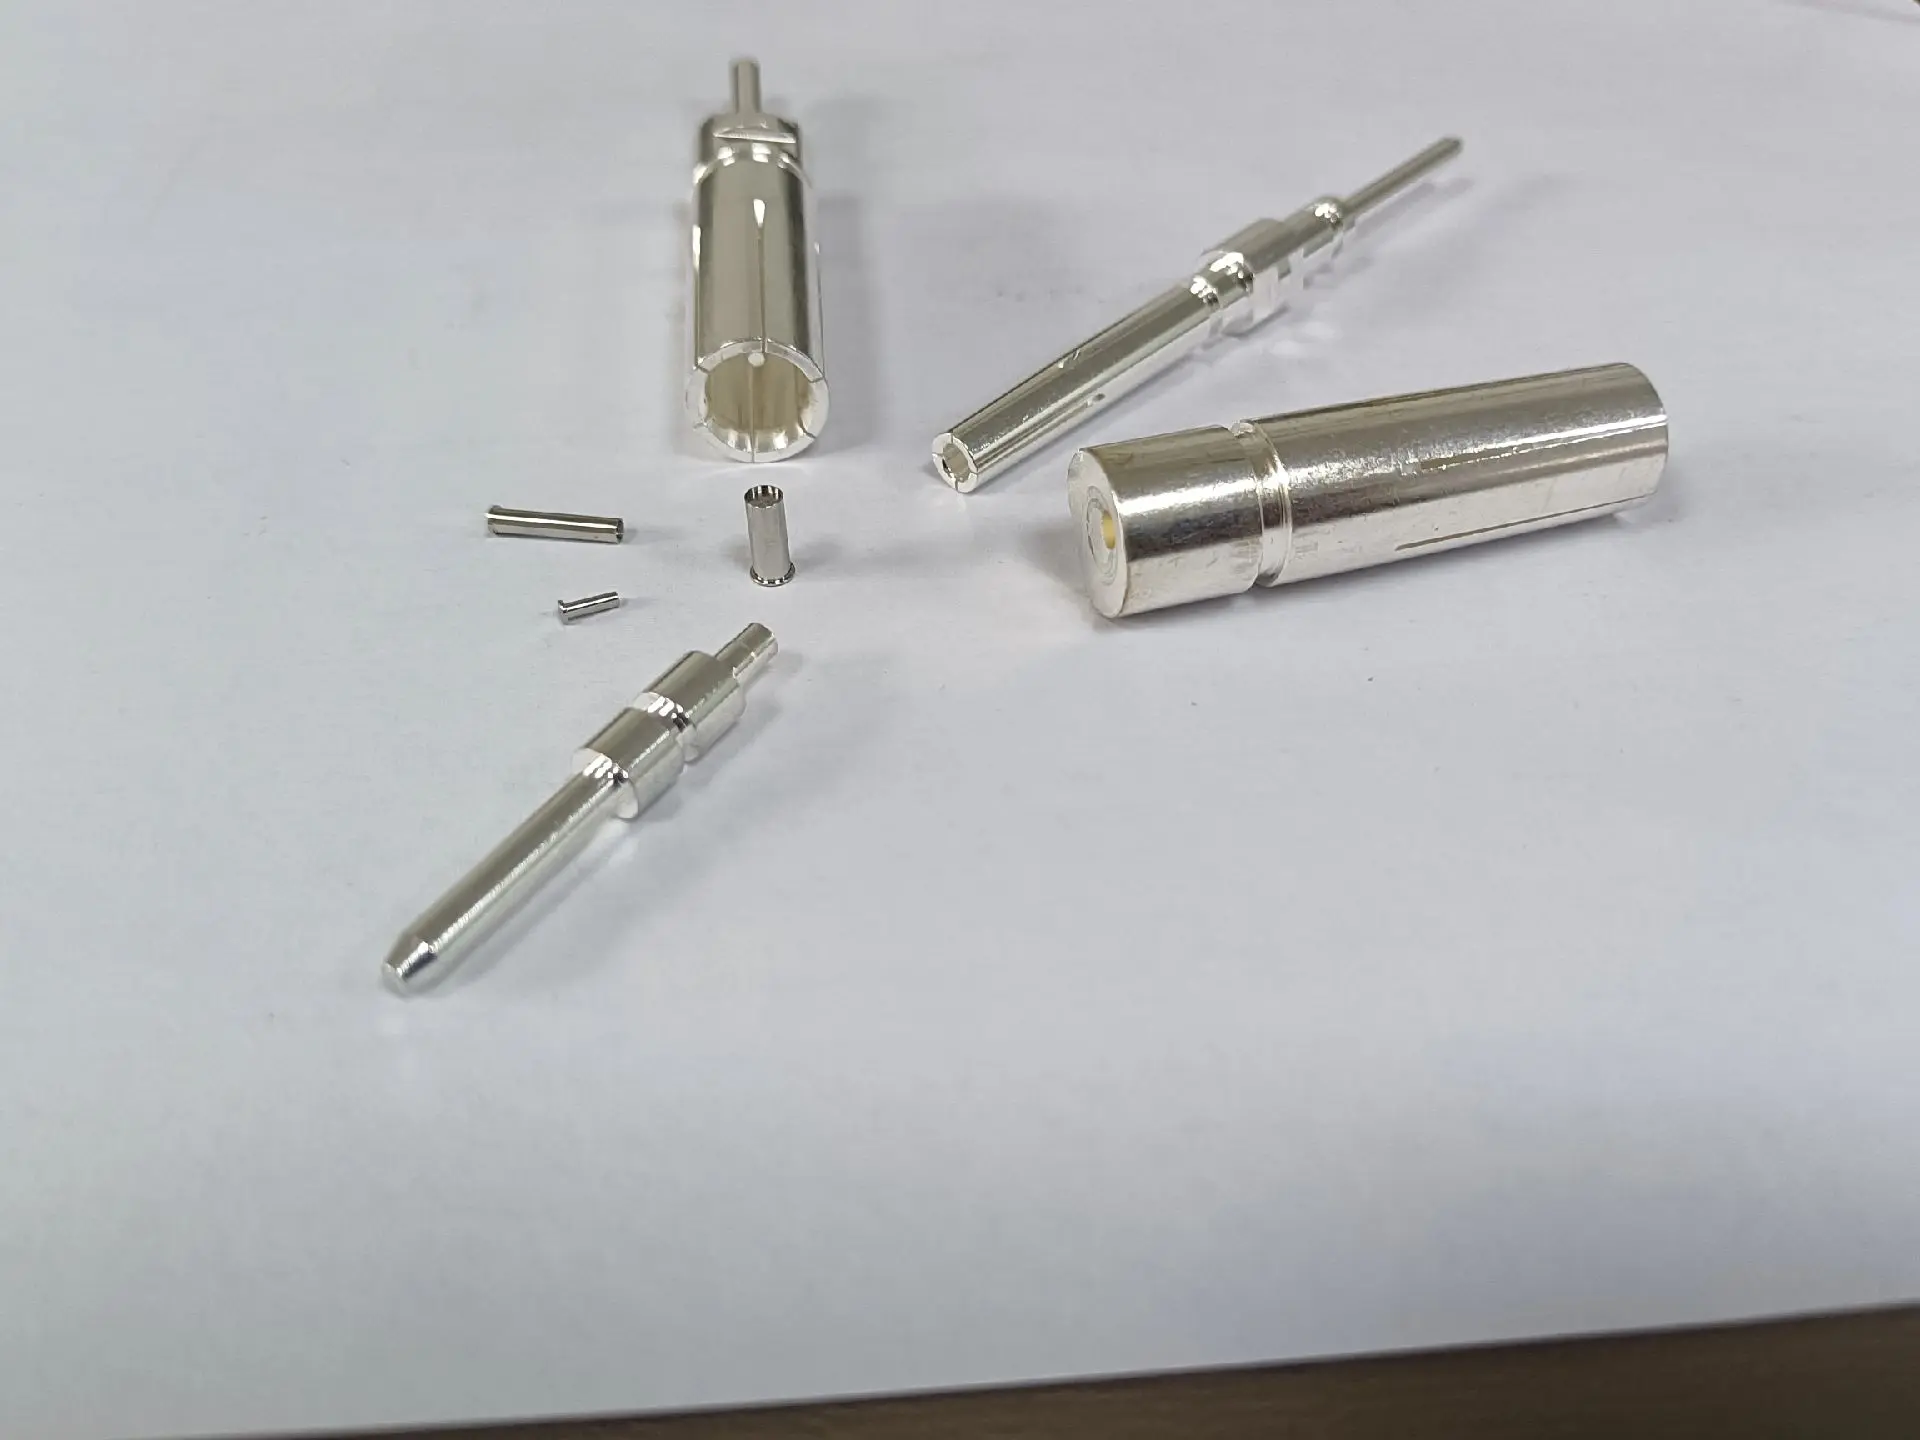
Langdrehen ist besonders geeignet, wenn ein Bauteil kleinen Durchmesser, schlanke Geometrie, enge Merkmalsbeziehungen und mehrere Arbeitsgänge kombiniert, die sonst mehrere Übergaben erfordern würden.
01
Stifte und Präzisionswellen
Positionierstifte, Aktorwellen, Miniaturachsen, Passstifte und schlanke rotierende Bauteile.
02
Verbindungselemente und Gewindeteile
Kundenspezifische Schrauben, Bolzen, Gewindeeinsätze, Abstandshalter und spezielle Befestigungsbauteile.
03
Hülsen und Buchsen
Dünnwandige Hülsen, Distanzstücke, Klemmhülsen, Buchsen und konzentrische zylindrische Bauteile.
04
Verbinder und Kontakte
Elektrische Kontakte, Steckerkörper, Anschlussklemmen, Sensorbauteile und Präzisionsfittings.
05
Medizin- und Instrumententeile
Kleine Präzisionsbauteile, die anhand der bereitgestellten Zeichnung, des Werkstoffs sowie der Dokumentations- und Abnahmeanforderungen geprüft werden.
06
Bauteile zur Fluidsteuerung
Düsen, Nadeln, Ventilspindeln, Sitze, Fittings und Teile mit kleinen Durchgängen oder Dichtmerkmalen.
Einblick in 6CNC
Produktionsunterstützung für Präzisionsteile mit kleinem Durchmesser
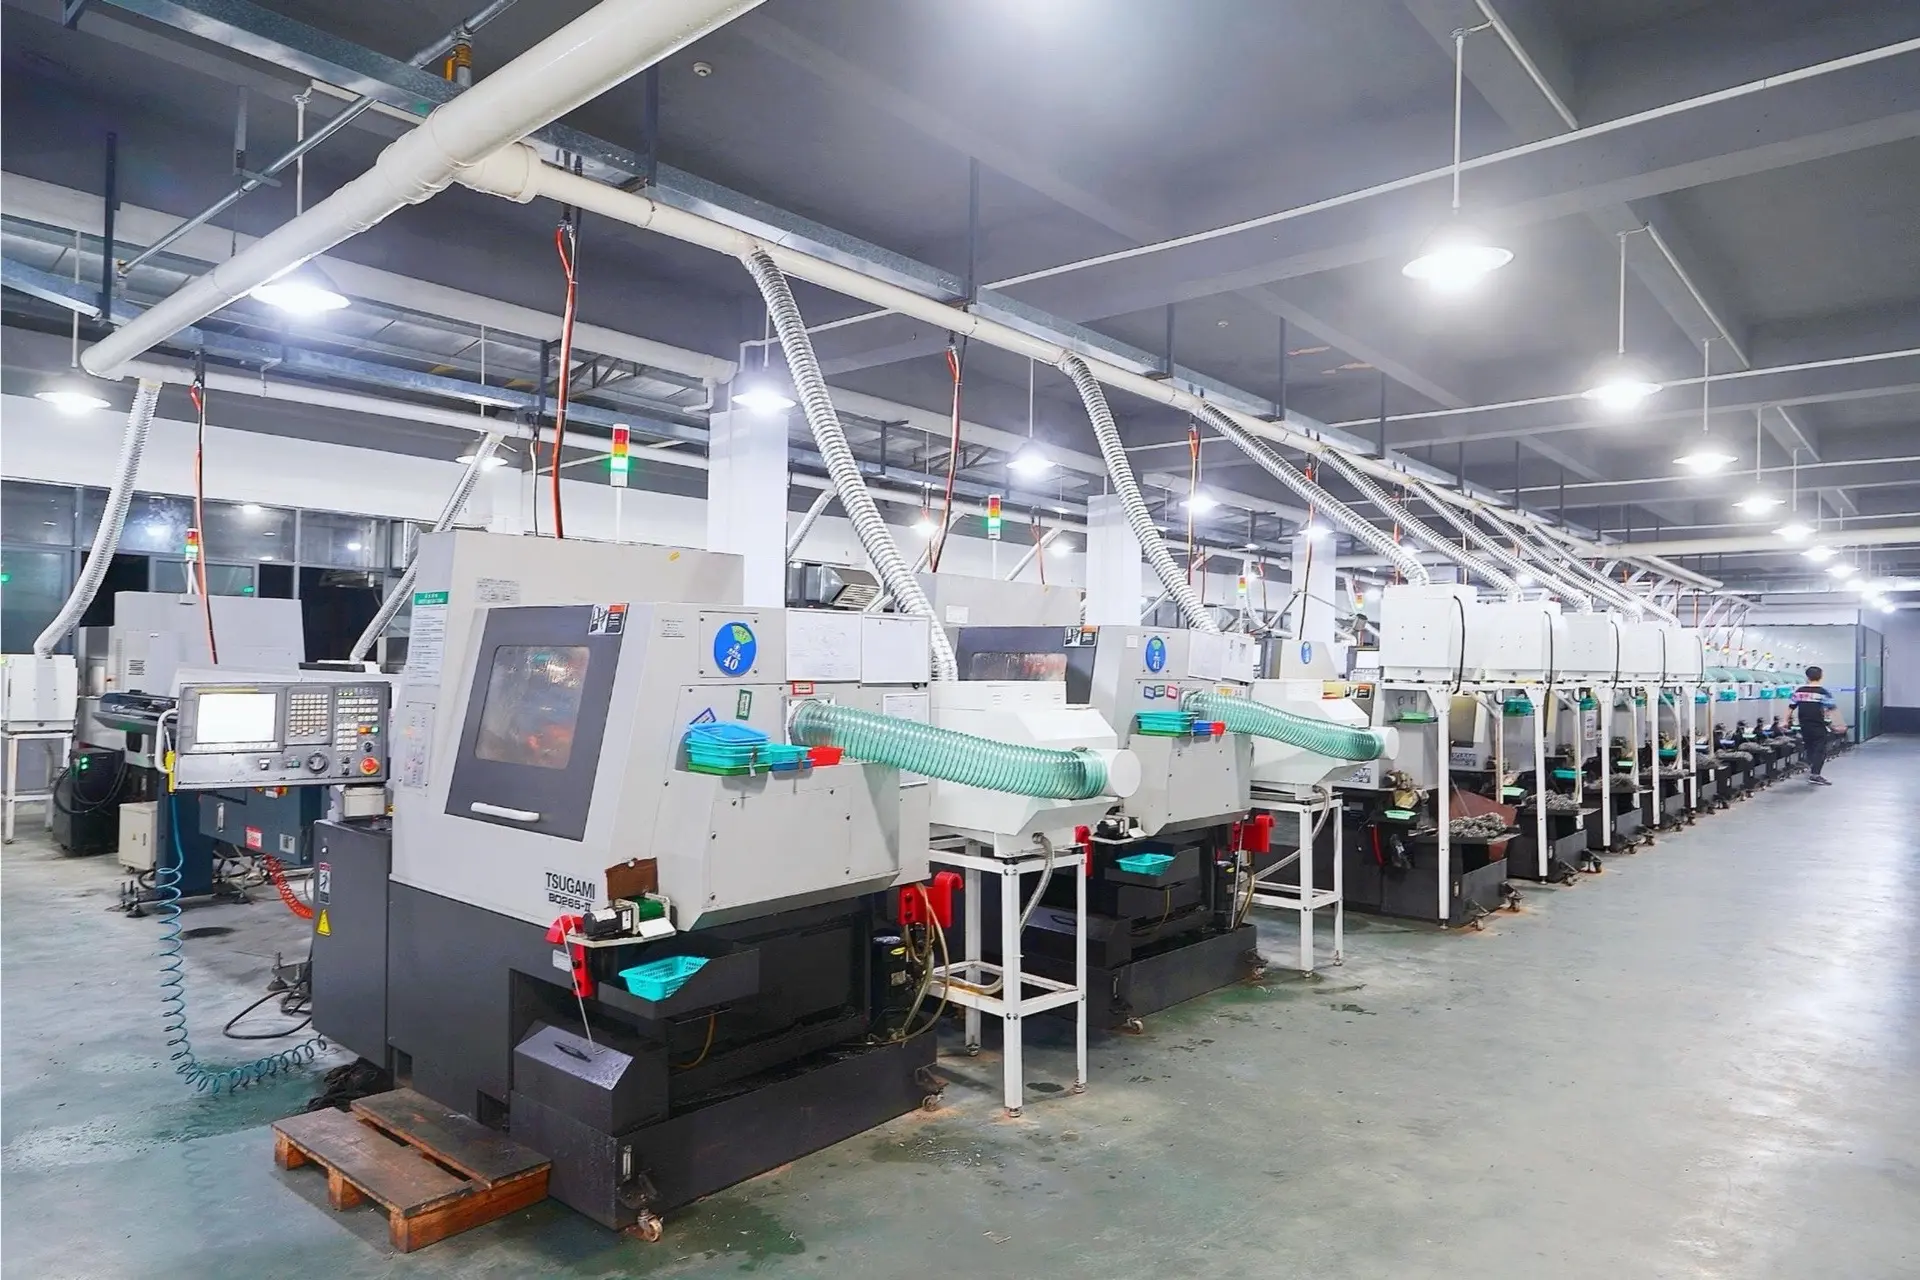
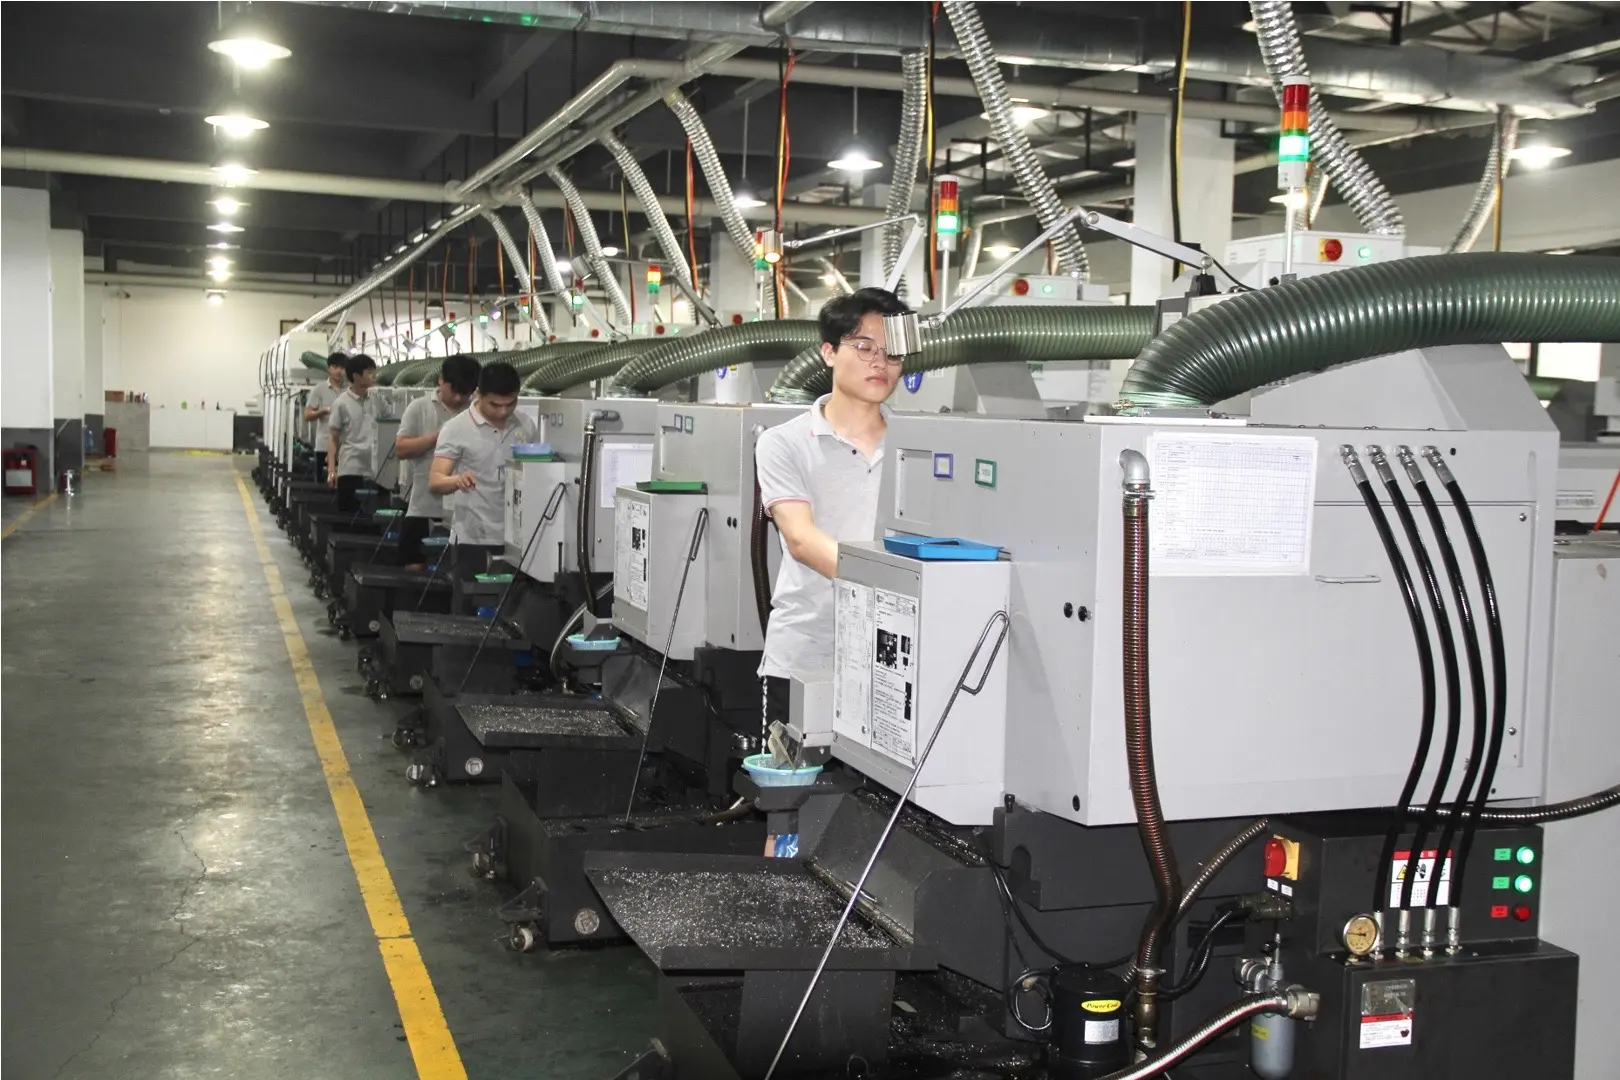
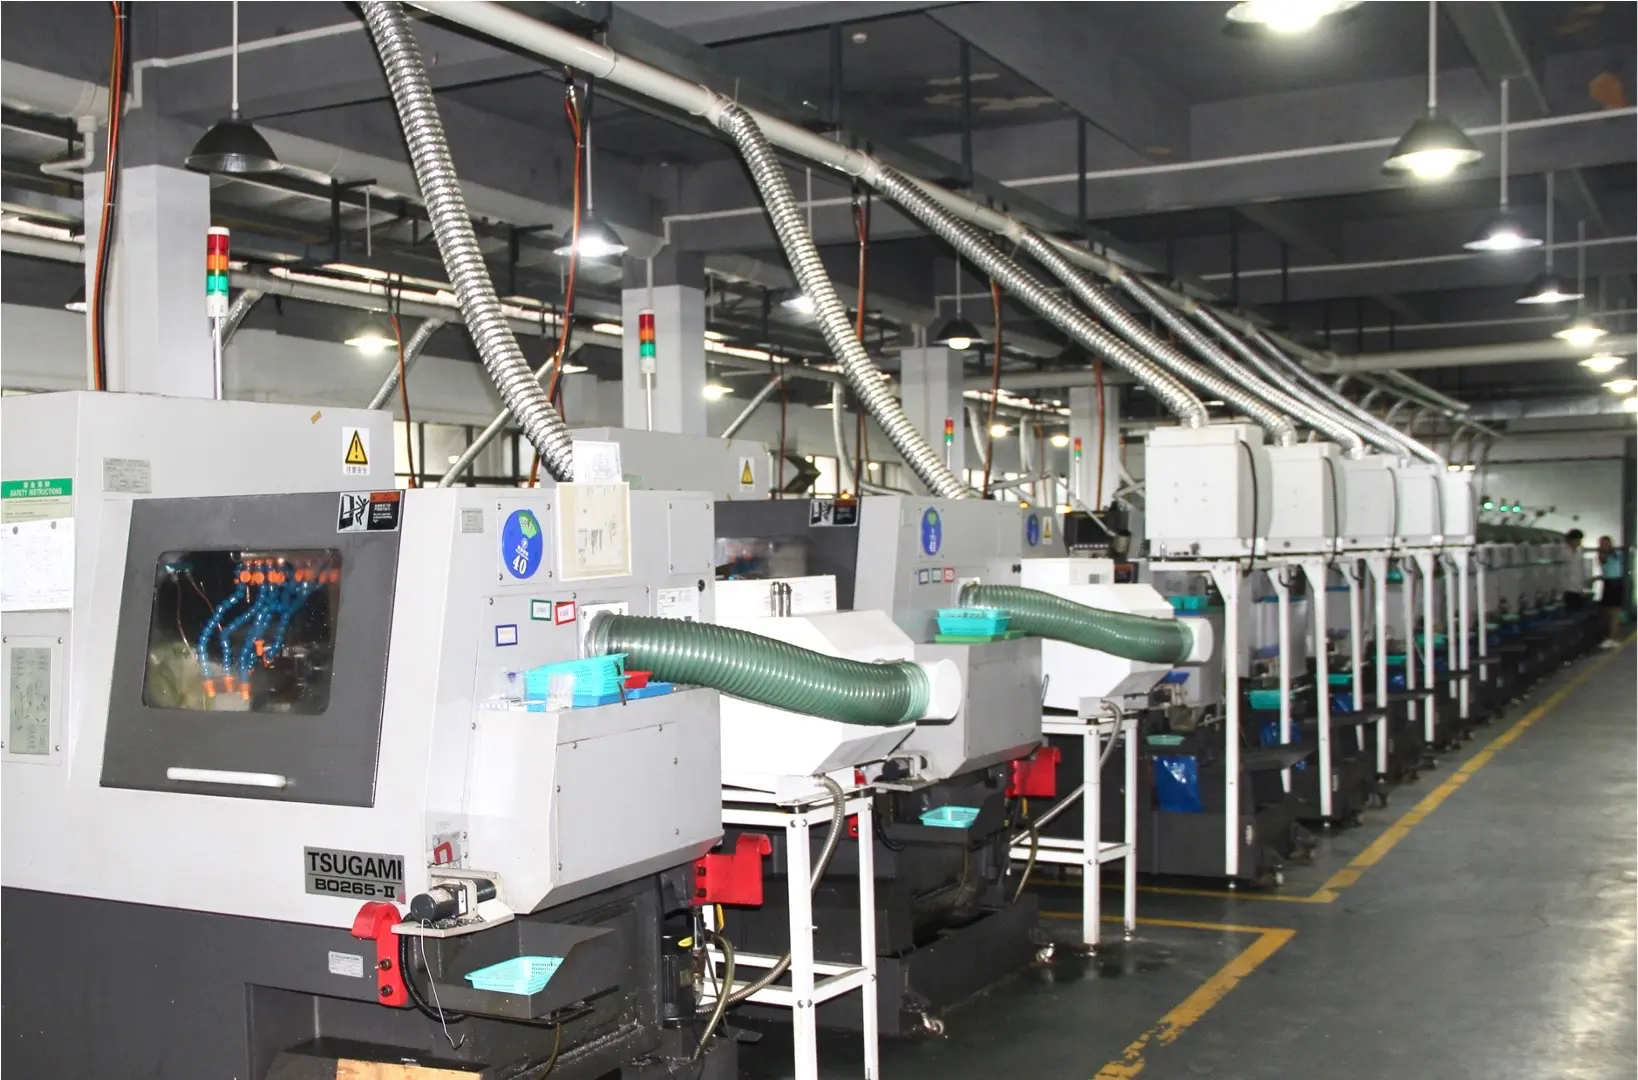
6CNC betreibt eine Präzisionsfertigungsstätte mit mehr als 140 CNC-Maschinen. Unsere koordinierten Ressourcen unterstützen Prozessauswahl, Bearbeitung, Prüfung, Oberflächenbehandlung und Lieferung kundenspezifischer Langdrehteile und anderer Präzisionsbauteile.
Die technische Prüfung beginnt beim Bauteil – nicht bei der Maschinenbezeichnung –, sodass wir Langdrehen, konventionelles CNC-Drehen, Drehfräsen und Folgearbeiten vor der Auswahl des Fertigungswegs vergleichen können.
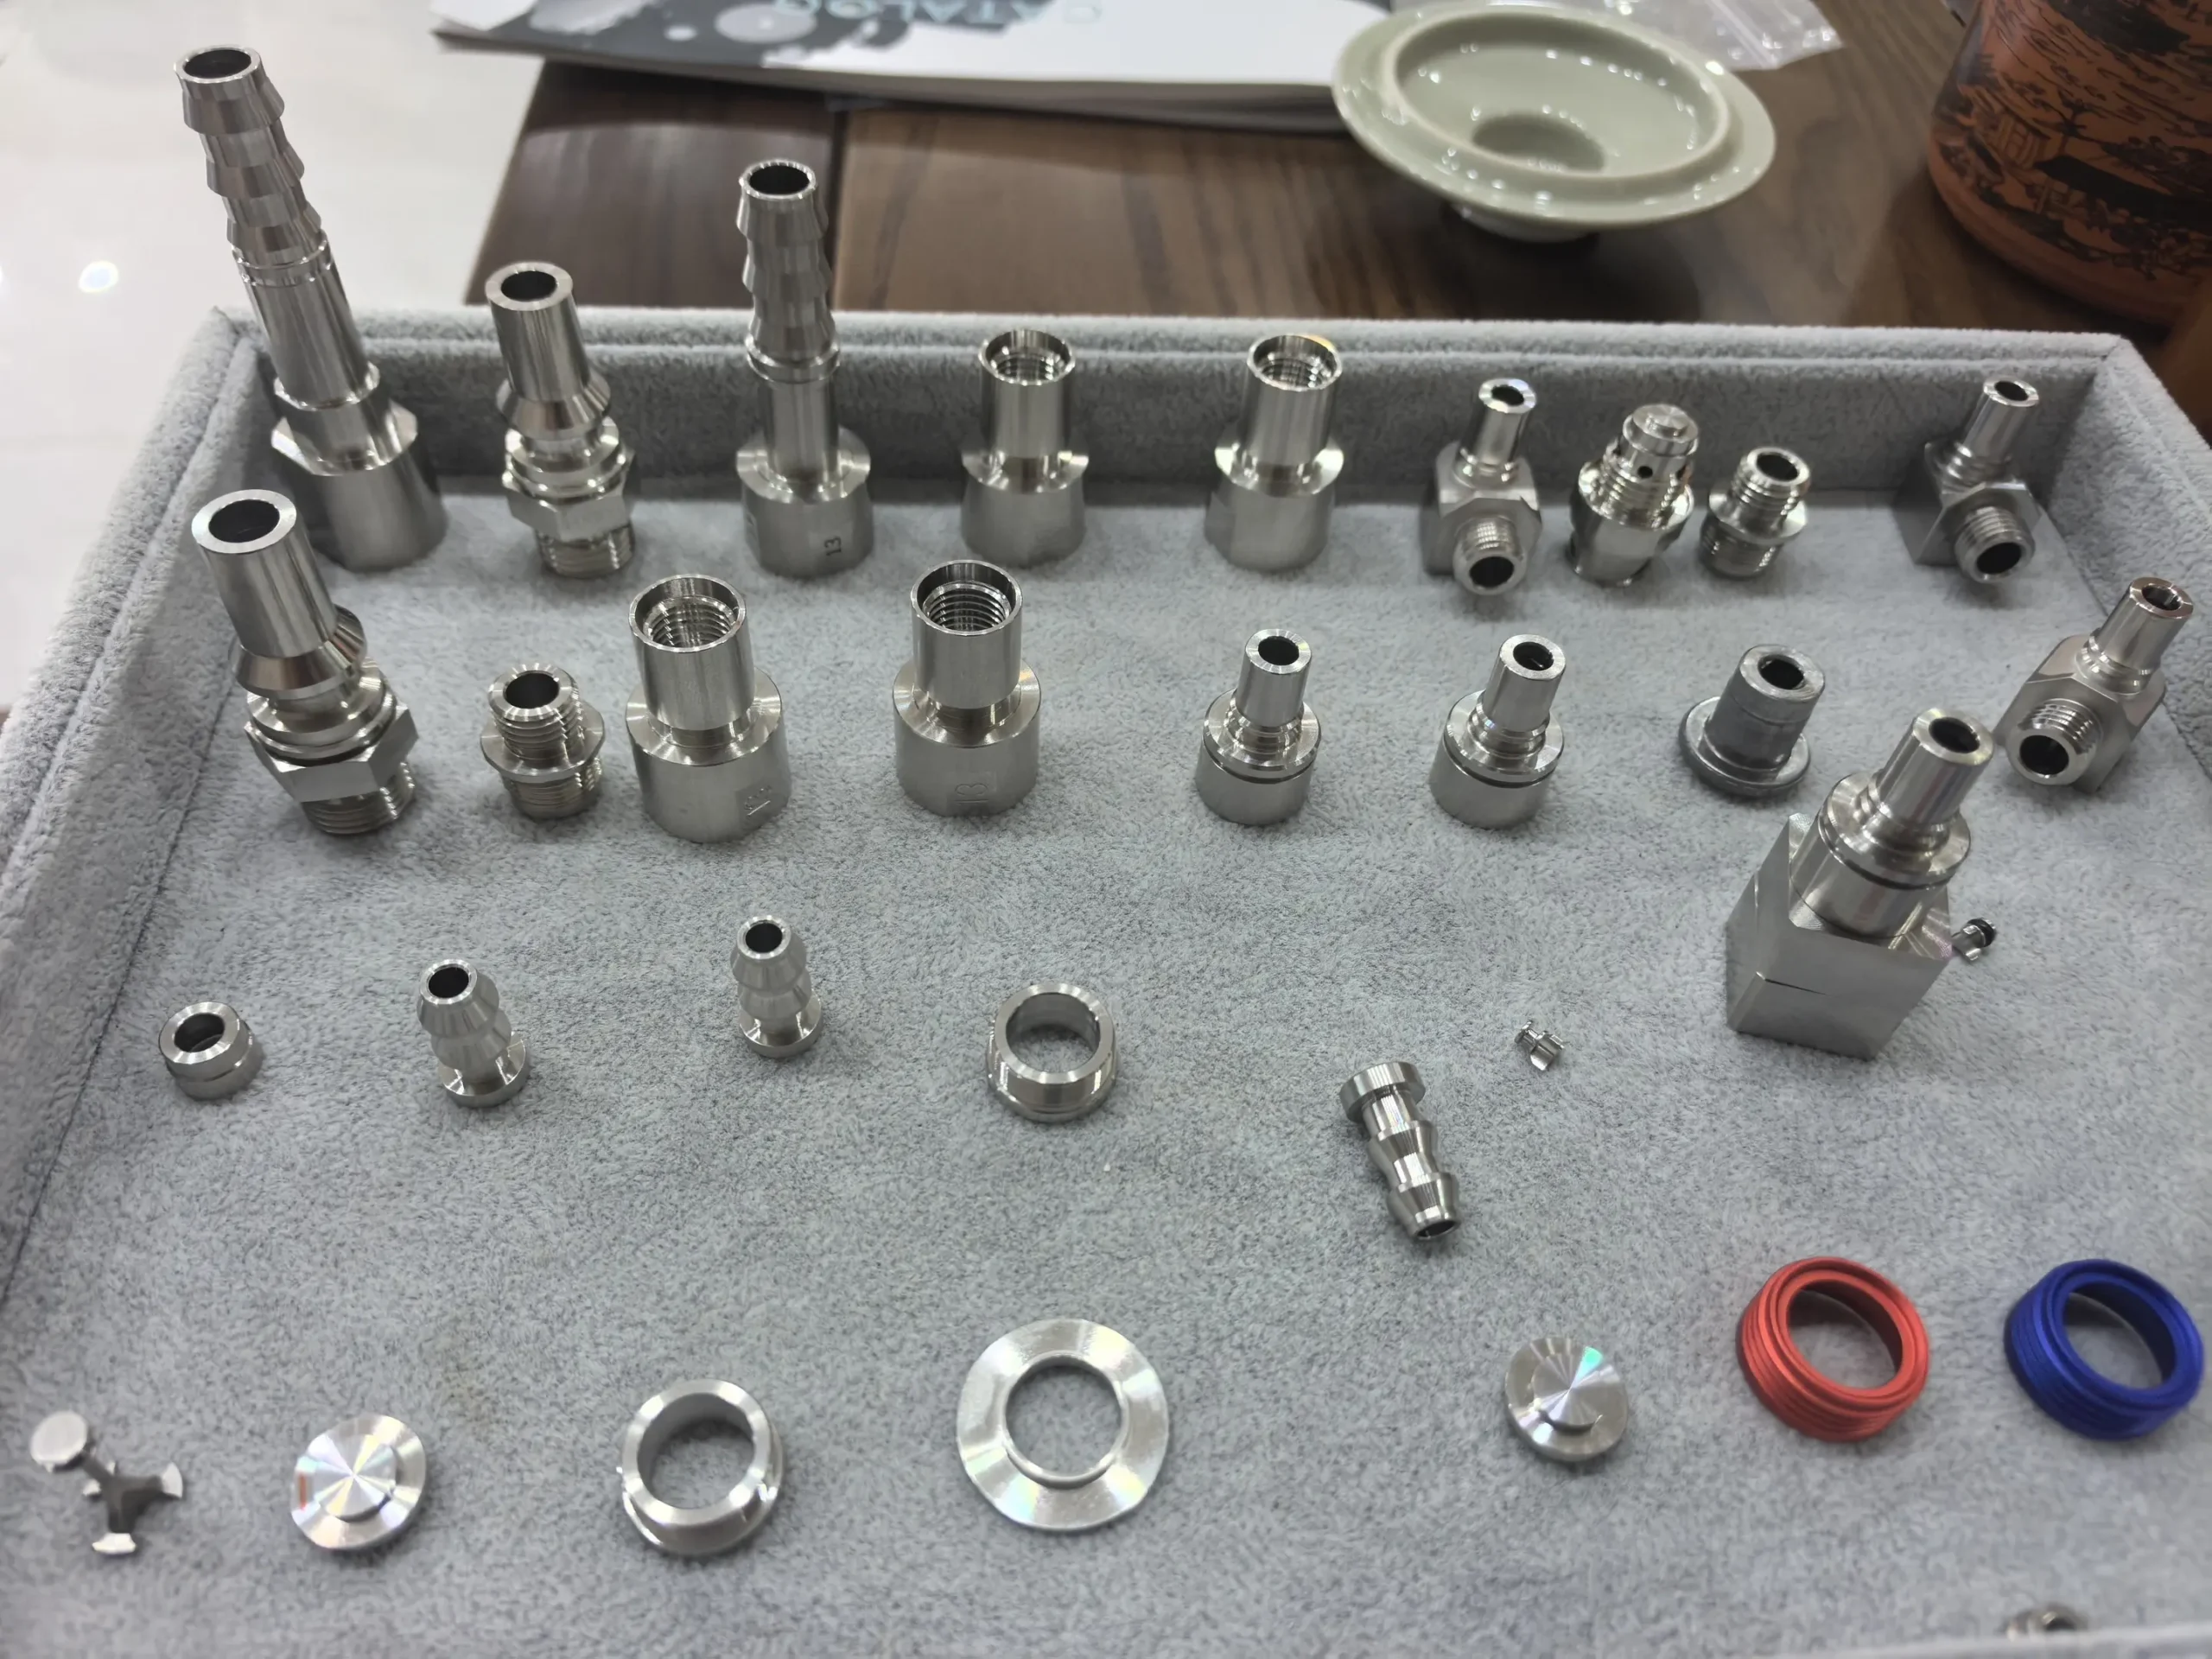
Werkstoffe und Oberflächen
Werkstoffe für CNC-Langdrehen
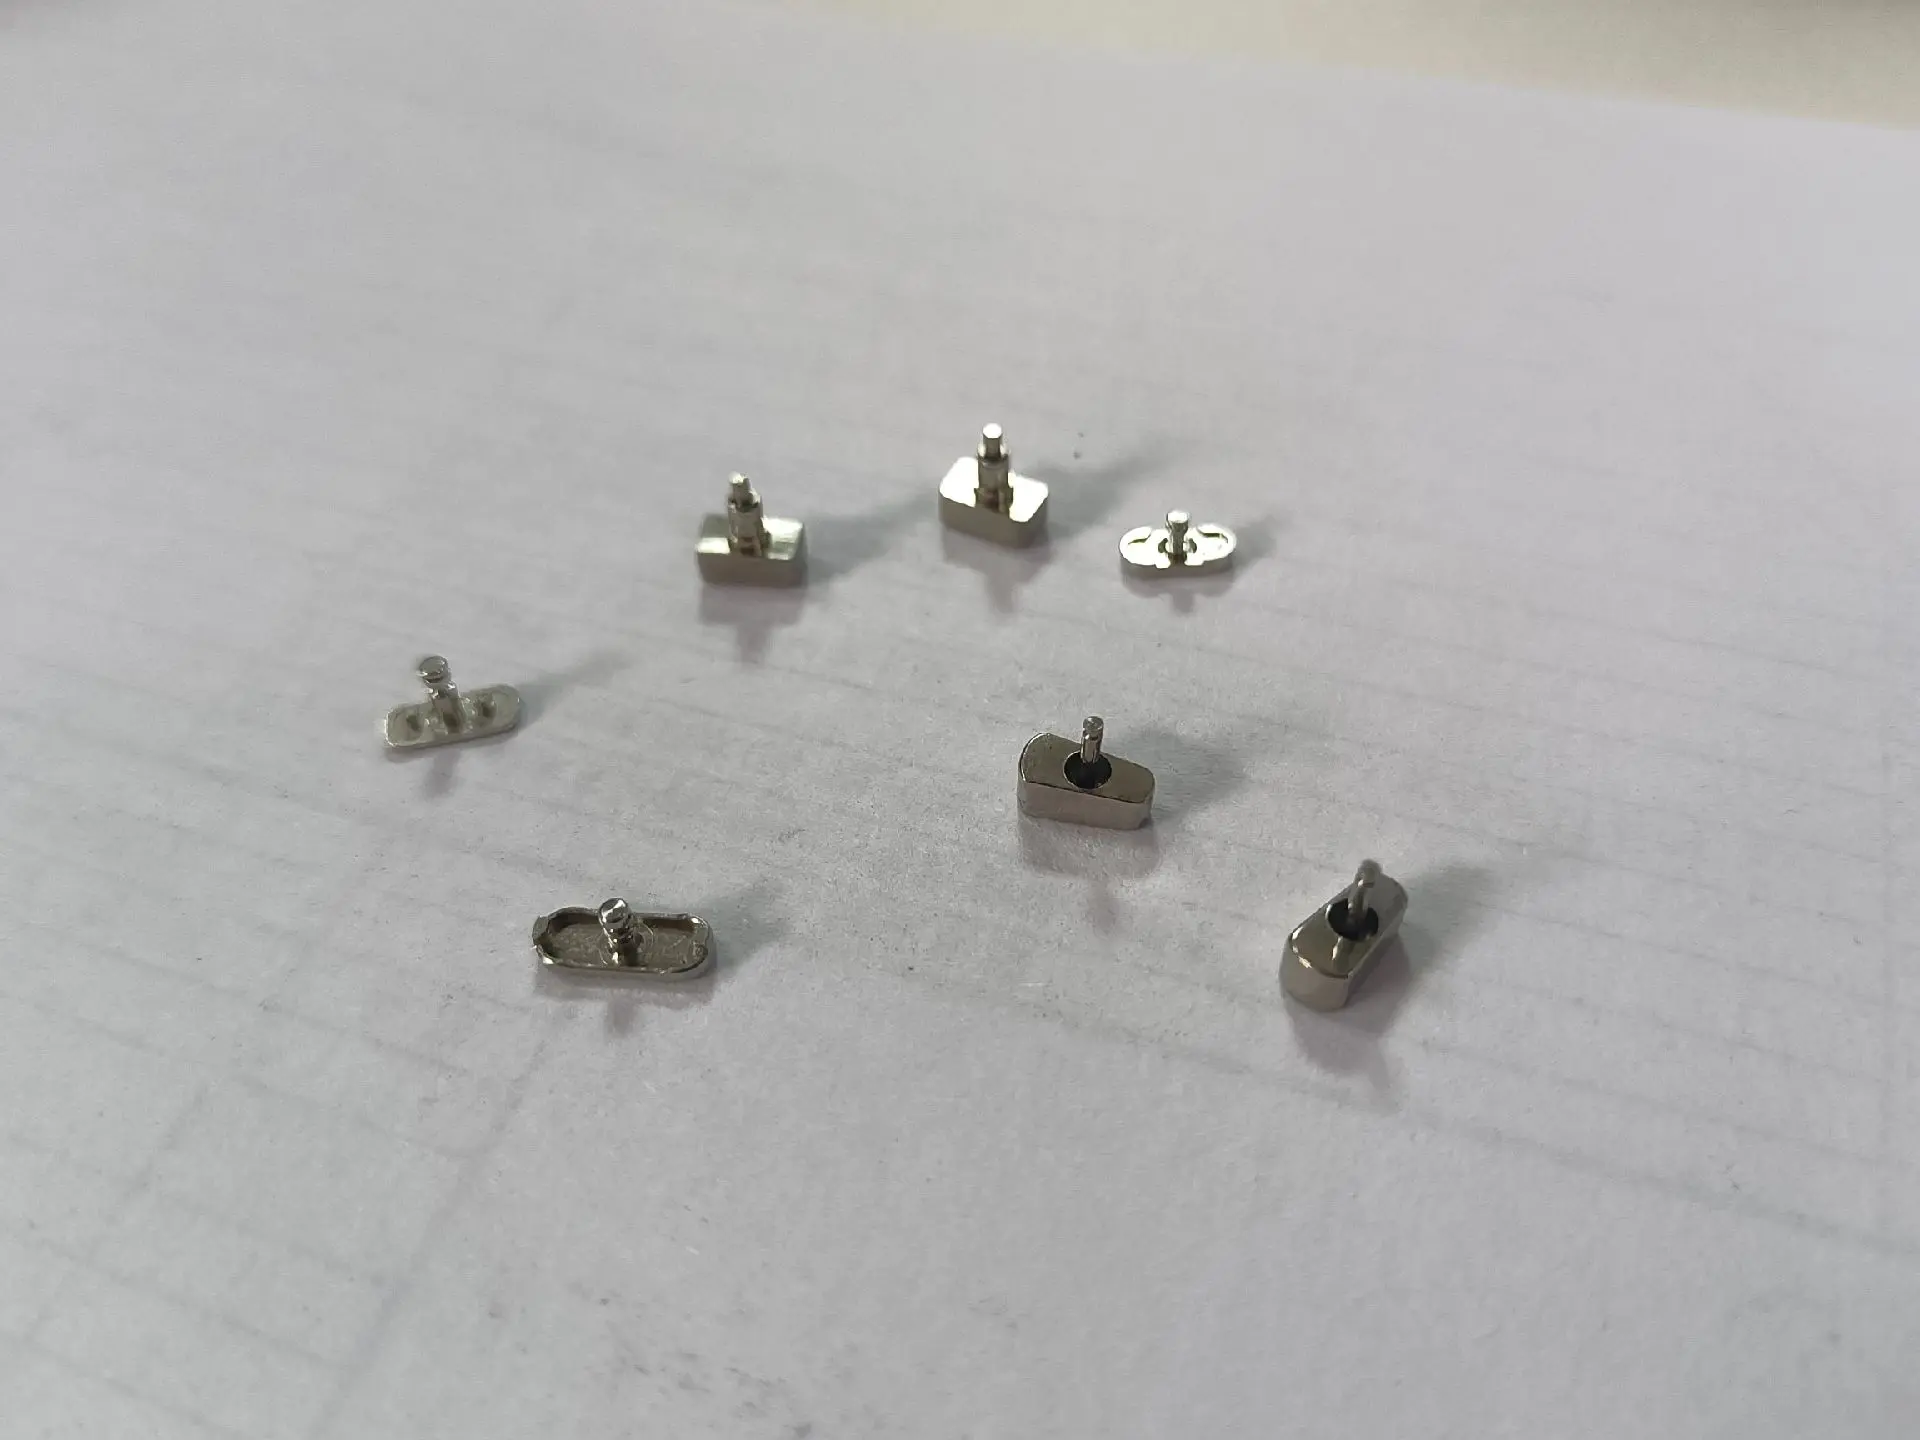
Die Werkstoffwahl beeinflusst Spankontrolle, Führungsbuchsenverhalten, Wärme, Werkzeugverschleiß, Gratbildung, Maßstabilität und Oberflächengüte. Bestätigen Sie genaue Güte, Zustand, Zertifizierung und Oberfläche in der Angebotsanfrage.
Werkstoffgruppe
Edelstahl
Gängige Optionen zur Prüfung
303, 304, 316, 416 und spezifizierte ausscheidungshärtende Güten
Oberflächenbeispiele
Passivieren, Polieren, Elektropolieren, Beschichten
Stahl und Werkzeugstahl
Gängige Optionen zur Prüfung
1018, 1045, 4140 und zeichnungsspezifizierte Güten
Oberflächenbeispiele
Brünieren, galvanische Beschichtung, Wärmebehandlung, Schleifen, Beschichten
Messing und Kupfer
Gängige Optionen zur Prüfung
C36000 und andere spezifizierte gut zerspanbare oder leitfähige Güten
Oberflächenbeispiele
Im bearbeiteten Zustand, Polieren, Nickel- oder Zinnbeschichtung
Aluminium
Gängige Optionen zur Prüfung
6061, 6063, 7075 und andere spezifizierte Güten
Oberflächenbeispiele
Im bearbeiteten Zustand, Eloxieren, Konversionsbeschichtung, Beschichten
Titan und Speziallegierungen
Gängige Optionen zur Prüfung
Zeichnungsspezifizierte Güten, geprüft hinsichtlich Werkzeugen, Wärme und Spankontrolle
Oberflächenbeispiele
Im bearbeiteten Zustand, Passivieren, Polieren, projektspezifische Oberflächenbehandlung
Technische Kunststoffe
Gängige Optionen zur Prüfung
POM, PEEK, PTFE, Nylon und weitere Kunststoffe in Stangenform
Oberflächenbeispiele
Im bearbeiteten Zustand und werkstoffverträgliche Nachbearbeitung
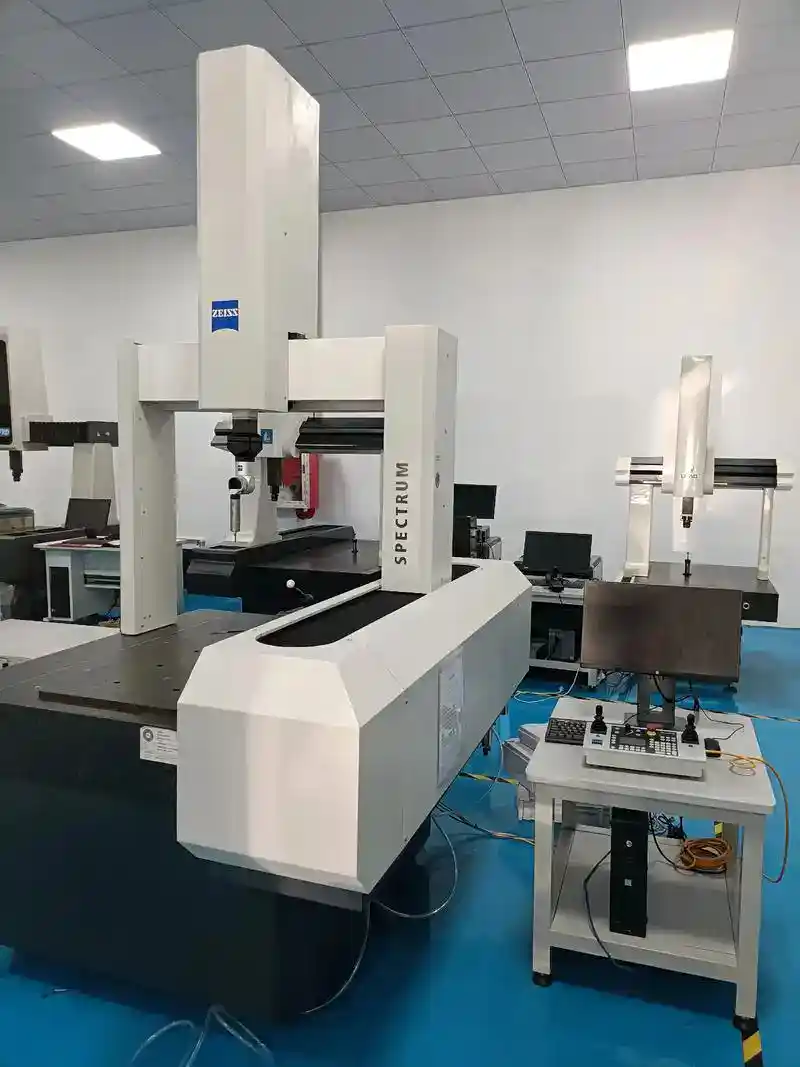
Qualität und Prüfung
Messung auf kleine Merkmale und Serienkonstanz ausrichten
Die Qualitätsplanung beginnt vor dem Zerspanen. Wir prüfen, wie jedes Merkmal entsteht, welche Arbeitsgänge auf Haupt- oder Gegenspindel stattfinden, wie Abstechen und Rückseitenbearbeitung die Bezugskette beeinflussen und welche Messmethode das Ergebnis zuverlässig verifizieren kann.
- Prüfung von Zeichnung, Revision und kritischen Merkmalen
- Erstmusterfreigabe vor Fortsetzung der Serie
- Prozessüberwachung auf Drift, Werkzeugverschleiß und Gratzustand
- Abschließende Maß- und Sichtprüfung
- Gewinde-, optische, KMG- und Oberflächenmessung, soweit geeignet
- Werkstoff- und Prüfdokumentation nach Projektanforderung
Erfahren Sie mehr über 6CNC-Qualitätssicherung.
Verfahrensvergleich
CNC-Langdrehen im Vergleich zu konventionellem CNC-Drehen
| Entscheidungsfaktor | CNC-Langdrehbearbeitung | Konventionelles CNC-Drehen |
|---|---|---|
| Werkstückabstützung | Führungsbuchse stützt Stangenmaterial nahe der Schnittzone | Werkstück wird hauptsächlich durch Futter oder Spannzange gehalten |
| Besonders geeignete Geometrie | Kleine, schlanke, komplexe und wiederkehrende Drehteile | Größerer Durchmesserbereich und viele konventionelle Rotationsteile |
| Integration der Arbeitsgänge | Kann Haupt-/Gegenspindel und angetriebene Werkzeuge in einem Zyklus koordinieren | Kann je nach Maschinenkonfiguration Übergaben oder Folgeoperationen erfordern |
| Wirtschaftliche Eignung | Vorteilhaft, wenn Komplexität und Wiederholmenge spezialisiertes Rüsten rechtfertigen | Häufig wirtschaftlicher für einfache Teile, größere Durchmesser oder begrenzte Stückzahlen |
Projektablauf
Von der Stangenmaterialprüfung zu gelieferten Teilen
01 · Prüfen
Dateien hochladen
Senden Sie Modell, Zeichnung, Werkstoff, Stückzahl, Oberfläche, Zielort und Wunschtermin.
02 · Planen
DFM und Angebot
Wir prüfen Langdreheignung, Stangenmaterial, Werkzeuge, Arbeitsgänge, Toleranz und Prüfung.
03 · Fertigen
Bearbeiten und prüfen
Teile werden mit vereinbarter Erstmuster-, prozessbegleitender und abschließender Verifizierung hergestellt.
04 · Liefern
Veredeln und versenden
Oberflächenbehandlung, Dokumentation, Verpackung und Lieferung werden auf das Projekt abgestimmt.
Häufige Fragen
FAQ zum CNC-Langdrehen
Was ist CNC-Langdrehen?
Ein CNC-Drehverfahren, bei dem ein beweglicher Spindelstock Stangenmaterial durch eine Führungsbuchse vorschiebt. Das Werkstück wird nahe der Schnittzone abgestützt, was bei Bauteilen mit kleinem Durchmesser und schlanker Form nützlich ist.
Was ist Schweizer Schraubenbearbeitung?
Der Begriff bezeichnet üblicherweise die Fertigung von Präzisionsschrauben und anderen kleinen Drehteilen auf Langdrehautomaten. Moderne Maschinen können Drehen, Bohren, Gewindebearbeitung, Fräsen und Rückseitenbearbeitung kombinieren, statt ausschließlich Schrauben herzustellen.
Welche Teile eignen sich am besten zum Langdrehen?
Gut geeignet sind Stifte, Wellen, Schrauben, Buchsen, Hülsen, Verbinder, Kontakte, Düsen, Ventilbauteile und andere kleine Präzisionsteile mit hohem Länge-Durchmesser-Verhältnis oder mehreren Merkmalen.
Eignet sich Langdrehen für Prototypen?
Es kann geeignet sein, besonders wenn die Prototypgeometrie die Abstützung eines Langdrehautomaten benötigt oder der Prototyp einen wiederkehrenden Produktionsprozess validieren soll. Für einfache einzelne Drehteile kann konventionelles Drehen wirtschaftlicher sein.
Welche Dateien sollte ich für ein Angebot senden?
Senden Sie 3D-Modell und freigegebene 2D-Zeichnung mit Werkstoff, Stückzahl, Oberfläche, Toleranzen, Bezügen, Gewindedetails, Prüfanforderungen, Zielort und Wunschtermin.
Starten Sie Ihr Projekt
Projektspezifische Langdrehprüfung erhalten
Laden Sie CAD-Dateien und Zeichnung hoch. 6CNC vergleicht Langdrehen mit anderen CNC-Verfahren und bestätigt anschließend Prozesseignung, Werkzeuge, Toleranz, Prüfung, Oberflächenbehandlung, Stückzahl und Lieferanforderungen.