
Elektronikgehäuse müssen häufig mehrere Aufgaben gleichzeitig erfüllen: Leiterplatten schützen, Wärme ableiten, empfindliche Schaltungen abschirmen, Steckverbinder positionieren und die Baugruppe gegen Umwelteinflüsse abdichten. Hinzu kommen mechanische Belastungen und Anforderungen an sichtbare Oberflächen.
Ein gefrästes Aluminiumgehäuse kann deshalb zugleich Tragstruktur, Wärmeverteiler und Teil der elektromagnetischen Abschirmung sein. Linsenbohrungen bestimmen gegebenenfalls die optische Ausrichtung; Steckerausschnitte müssen zur tatsächlichen Leiterplattenbaugruppe passen.
CNC-Bearbeitung verbindet flexible Geometrie mit seriennahen Werkstoffen. Prototypen und kleine Serien lassen sich ohne sofortige Investition in Druckguss- oder Spritzgusswerkzeuge herstellen. Dieser Leitfaden erläutert typische Bauteile, Werkstoffe, Oberflächen und konstruktive Anforderungen.
Warum CNC-Bearbeitung für Elektronikbauteile eingesetzt wird
Leiterplattenlayouts, Steckverbinder, Displays und thermische Lasten ändern sich während der Entwicklung. Bei CNC-Bauteilen werden CAD-Modell und Bearbeitungsprogramm angepasst, statt für jede Änderung neue Formwerkzeuge herzustellen.
Das Verfahren eignet sich für Funktionsprototypen, EVT-/DVT-Aufbauten, Pilotserien, industrielle Elektronik, wissenschaftliche Instrumente, Robotersteuerungen sowie Kommunikations-, HF- und optische Geräte. Aluminium, Edelstahl, Kupfer, Messing oder technische Kunststoffe erlauben Tests mit produktionsnahen mechanischen und thermischen Eigenschaften.

1. CNC-gefertigte Elektronikgehäuse
Ein aus Vollmaterial gefrästes Gehäuse kann Leiterplattentaschen, Abstandshalter, Gewinde, Steckerausschnitte, Displayfenster, Tasterführungen, Batteriefächer, Dichtungsnuten, Massekontakte und Kühlrippen integrieren. Dadurch können separate Halter und Wärmeverteiler entfallen.
Warum Aluminiumgehäuse aus Vollmaterial beliebt sind
6061 verbindet geringe Masse, gute Zerspanbarkeit, Wärmeleitung und Eloxierbarkeit. Das Gehäuse kann Schutz, Steifigkeit, Wärmeabfuhr, Abschirmung und Montagegeometrie übernehmen. Bei kleinen Stückzahlen entfällt das Formwerkzeug, auch wenn später Druckguss oder Strangpressen vorgesehen ist.
Innengeometrie für Leiterplatten
Abstandshalter, Kartenführungen, Positionierstifte, Kabelkanäle, Freiräume und Befestigungsdome sollten zur realen Baugruppe passen. Eine Leiterplatte kann in die Tasche passen, während ein hoher Kondensator mit dem Deckel kollidiert. Das mechanische CAD sollte daher die tatsächlichen Komponenten berücksichtigen.
2. Kühlkörper und Komponenten für das Wärmemanagement
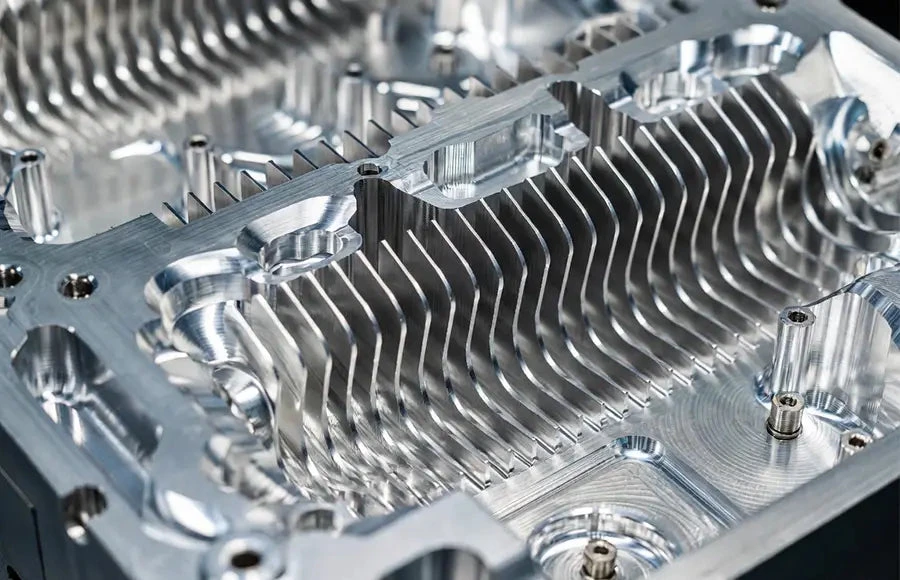
Prozessoren, Leistungselektronik, LEDs, HF-Verstärker, Batterien und Netzteile erzeugen Wärme. CNC-Bearbeitung ermöglicht Kühlkörper, Wärmeverteiler, Kühlplatten, thermische Grundplatten und Gehäuse mit integrierten Rippen.
Gehäuse mit integrierter Kühlung
Bei einem lüfterlosen Industriecomputer kann Wärme vom Prozessor über ein Wärmeleitmaterial direkt in einen gefrästen Sockel und die Gehäusewand gelangen. Außenrippen vergrößern die Oberfläche. Der Weg lautet beispielsweise: Prozessor → Wärmeleitmaterial → Aluminiumgehäuse → Kühlrippen. Weniger Übergänge können thermische Widerstände und Montageabweichungen reduzieren.
Ebenheit thermischer Kontaktflächen
Eine verzogene oder raue Kontaktfläche erzeugt Spalte. Deshalb können Ebenheit, Rauheit und gemeinsame Ebenenlage thermischer Auflagen enger zu kontrollieren sein als allgemeine Gehäusemaße.
3. Gehäuse zur EMI- und RFI-Abschirmung
Ein leitfähiges Metallgehäuse unterstützt die Abschirmung, garantiert allein aber keine EMV-Konformität. Deckelfugen, Kontaktflächen, Dichtungen, Steckverbinder, Massepunkte und Beschichtungen beeinflussen die komplette Baugruppe.
Warum die Deckelverbindung wichtig ist
Spalte und isolierende Schichten können den leitfähigen Pfad zwischen Deckel und Gehäuse unterbrechen. Nut-Feder-Verbindungen, leitfähige Dichtungen, kontrollierte Auflageflächen und definierte Massepads können deshalb Teil der Konstruktion sein.
Eloxieren und elektrische Kontaktierung
Konventionelles Eloxal ist elektrisch isolierend. Kontaktbereiche können maskiert, definiert entschichtet oder mit einer geeigneten leitfähigen Konversionsschicht beziehungsweise Beschichtung versehen werden. Oberflächenbehandlung und Erdung müssen gemeinsam geplant werden.
4. HF- und Mikrowellengehäuse
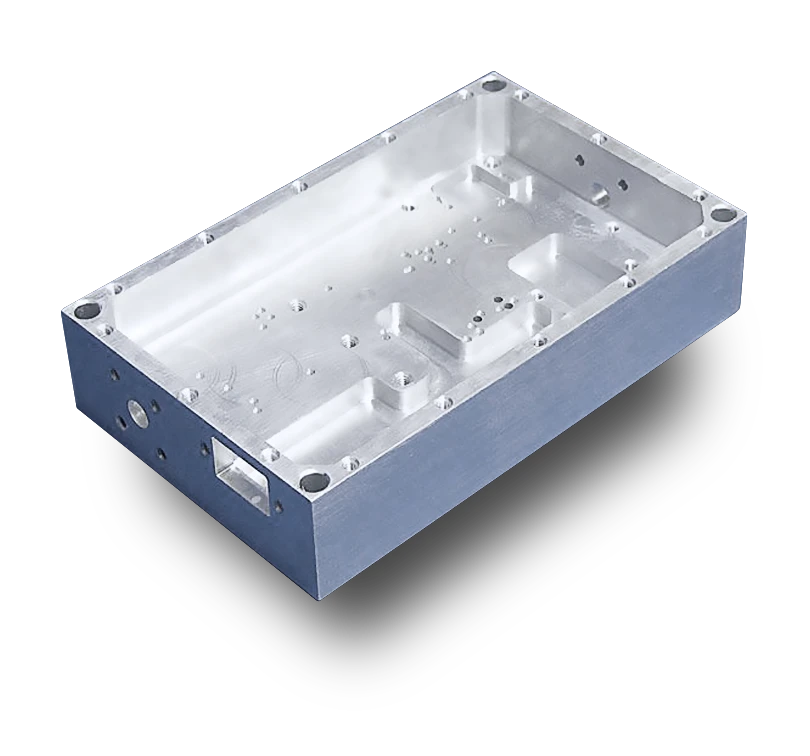
HF-Kavitäten, Filterkörper, Verstärkergehäuse, Kommunikationsmodule und Radar- oder Satellitenhardware können präzise Taschen und dünne Trennwände benötigen. Die Geometrie kann elektromagnetische Eigenschaften beeinflussen; sie ist nicht ausschließlich strukturell.
Oberflächenzustand und Leitfähigkeit
Konversionsschichten, Nickel- oder Silberbeschichtungen werden nach Frequenz, Umgebungsbedingungen und elektrischer Funktion ausgewählt. Optik allein ist kein ausreichendes Auswahlkriterium.
Dünne innere Trennwände
Spannkräfte, Schnittkräfte und Eigenspannungen können die Wände verformen. Schruppen und Schlichten müssen genügend Steifigkeit erhalten. Eine während des Schnitts ausweichende Wand verändert die Kavität trotz korrekt programmierter Werkzeugbewegung.
5. CNC-gefertigte Kühlkörper
Individuelle Kühlkörper können Grundplatten, Rippen, Montagebohrungen, Kontaktflächen und Lüfteraufnahmen kombinieren. CNC-Bearbeitung ist besonders für Prototypen und spezielle Geometrien bei kleineren Mengen geeignet.
Bearbeitung dünner Kühlrippen
Hohe, dünne Rippen werden beim Freilegen zunehmend flexibel. Zu hohe Kräfte verursachen Dickenschwankungen, Rattern, Verformung und schlechte Oberflächen. Eine schrittweise Bearbeitung benachbarter Zwischenräume kann die Unterstützung erhalten. Kupfer erfordert zusätzlich Aufmerksamkeit hinsichtlich Gratbildung und Werkzeugbelastung.
6. Frontplatten, Bedienfelder und Displayrahmen
Diese Bauteile vereinen Ausschnitte für Displays, Schalter, Taster, LEDs und Steckverbinder mit Befestigungen und sichtbaren Flächen. Die Lage der Öffnungen beeinflusst die Montage; Werkzeug- und Spannspuren können die optische Akzeptanz beeinträchtigen. Funktionsbearbeitung und abschließende Oberflächenbearbeitung sollten aufeinander abgestimmt werden.
Gravuren und Kennzeichnungen
Beschriftungen, Seriennummern und Logos können gefräst, lasergraviert oder gedruckt werden. Eloxieren und Beschichten beeinflussen Kontrast und Erscheinungsbild; die Reihenfolge muss zur gewünschten Kennzeichnung passen.
7. Steckergehäuse und Schnittstellen
Rundsteckerkörper, HF-Anschlüsse, kundenspezifische Mehrpolstecker, Kabelverschraubungen und Sensoranschlüsse benötigen passende Bohrungspositionen, Gewinde, Lochabstände und Auflageflächen. Versetzte Öffnungen können Steckverbinder oder Leiterplatten belasten. Bei HF-Anschlüssen kommen elektrische Kontaktierung und Erdung hinzu.
8. Sensor- und Kameragehäuse
Linsenbohrungen, Sensorbezüge, Dichtungsnuten, Leiterplattenaufnahmen und Kabelschnittstellen können in einem Gehäuse zusammenkommen. Innenflächen können schwarz eloxiert sein. Lage, Rechtwinkligkeit, Koaxialität und optische Abstände sind nach Funktion festzulegen. Eine gemeinsame Aufspannung kann die Beziehung kritischer Merkmale verbessern.
9. Leiterplattenprüfvorrichtungen und Montagehilfen
Prüfaufnahmen, Montagenester, Programmiervorrichtungen, Steckerlehren und Löthilfen werden häufig in kleinen Mengen benötigt. Ändert sich eine Leiterplatte, muss die Vorrichtung angepasst werden. Beispielsweise kann ein um 5 mm versetzter Stecker eine neue Aufnahme erfordern. Präzise Leiterplattenpositionierung ist für Federkontaktstifte und Teststecker entscheidend.
10. Halbleiter- und Hightech-Anlagen
Auch Anlagen zur Elektronikherstellung benötigen Rahmen, vakuumgeeignete Vorrichtungen, Wafer-Handhabungsteile, Sensorhalter, Präzisionsplatten und isolierende Kunststoffteile. Je nach Einsatz zählen geometrische Beziehungen, Reinheit, Oberflächenzustand und Vakuumverträglichkeit. PEEK und PTFE sind mögliche Werkstoffe, deren konkrete Eignung projektspezifisch geprüft werden muss.
Häufige Werkstoffe für Elektronikbauteile
Die Auswahl richtet sich nach Struktur, Wärmeleitung, elektrischer Leitfähigkeit, Isolation, Korrosion und Optik.
| Werkstoff | Typische Bauteile | Auswahlgrund |
|---|---|---|
| Aluminium 6061 | Gehäuse, Kühlkörper, Rahmen, Platten | Zerspanbarkeit, Wärmeleitung, Eloxierbarkeit |
| Aluminium 6063 | Kühlprofile, Gehäuse | Thermische Eigenschaften, Strangpressbarkeit |
| Aluminium 7075 | Hochfeste Strukturteile | Höhere Festigkeit als 6061 |
| Kupfer C110 | Wärmeverteiler, thermische Bauteile | Hohe thermische und elektrische Leitfähigkeit |
| Messing | Steckverbinder, elektrische Hardware | Zerspanbarkeit und Leitfähigkeit |
| Edelstahl | Robuste Gehäuse, Halter, Befestigungen | Festigkeit und Korrosionsbeständigkeit |
| PEEK | Isolatoren, Hochtemperaturteile | Technischer Hochleistungskunststoff |
| POM/Delrin | Vorrichtungen, Isolatoren, Gleitstücke | Zerspanbarkeit und Maßhaltigkeit |
| PTFE | Elektrische Isolation, Gleitanwendungen | Dielektrische und chemische Eigenschaften |
Warum 6061 häufig eingesetzt wird
6061 bietet für viele Gehäuse ein ausgewogenes Verhältnis von Gewicht, Bearbeitbarkeit, Wärmeleitung, Festigkeit, Korrosionsschutz und Oberflächenoptionen. Die höhere Festigkeit von 7075 ist nur dann ein Vorteil, wenn das Bauteil sie tatsächlich benötigt.
Kupfer für anspruchsvolle thermische Bauteile
Kupfer leitet Wärme stärker als Aluminium und eignet sich für Wärmeverteiler, Kühlplatten und hohe lokale Wärmeströme. Gewicht und Bearbeitungsaufwand steigen jedoch. Eine Kombination aus Kupfer-Wärmeverteiler und Aluminiumstruktur kann Wärmeleitung am Bauteil mit geringerem Gesamtgewicht verbinden.
Technische Kunststoffe in der Elektronik
Kunststoffe können elektrisch isolieren, Funkwellen durchlassen, chemisch beständig sein und Reibung reduzieren. PEEK kommt für anspruchsvolle Temperatur- und Festigkeitsanforderungen infrage; POM für viele Vorrichtungen und maßhaltige Komponenten; PTFE für elektrische Isolation und chemische Beständigkeit. Ein Metallgehäuse ist nicht für jede Funktion passend.
Thermische Gestaltung CNC-gefertigter Elektronikbauteile
Kontaktfläche
Ein zu kleiner Sockel kann den Wärmefluss begrenzen, selbst wenn das übrige Gehäuse groß ist.
Ebenheit
Verzug vergrößert den mit Wärmeleitmaterial zu überbrückenden Spalt und kann den thermischen Widerstand erhöhen.
Rippengeometrie
Dicke, Abstand, Höhe und Orientierung beeinflussen Kühlung und Herstellbarkeit. Extrem dünne Rippen sind nicht automatisch die wirtschaftlichste Lösung.
Luftströmung
Rippen sollten zur erwarteten Strömung passen, nicht allein zur äußeren Gestaltung.
Wanddicke
Übermäßig dünne Wände reduzieren Steifigkeit und gegebenenfalls Wärmeverteilung. Mechanische und thermische Anforderungen müssen gemeinsam betrachtet werden.
EMV-Anforderungen an gefräste Gehäuse
Fugen, leitfähige Kontakte, Dichtungen, Steckererdung, Oberflächen, Schraubenabstände und Öffnungen bestimmen die Abschirmung mit. Ein maßhaltiges Metallgehäuse kann dennoch einen EMV-Test verfehlen. Der Fertiger muss wissen, welche Flächen elektrische Kontakte herstellen sollen und deshalb maskiert oder leitfähig behandelt werden müssen.
O-Ring-Nuten und Umweltdichtung
Axiale und radiale Nuten, Dichtungsauflagen und Gegenflächen müssen zur tatsächlichen Dichtung passen. Die Geometrie bestimmt die Kompression. Tiefe Bearbeitungsspuren oder Unterbrechungen können trotz korrekter Nennmaße zu Undichtigkeiten führen. Wärmeleitung, EMV und Umweltdichtung sind bei geschlossenen Elektronikgehäusen gemeinsam zu planen.
Dünnwandige Elektronikgehäuse
Mit wachsender Taschentiefe verliert das Werkstück Steifigkeit. Eine Wand kann beim Schlichten ausweichen und anschließend zurückfedern. Ausgewogenes Schruppen, temporäre Stützbereiche, gestuftes Schlichten, geringe Schnittkräfte und geeignete weiche Backen oder Spezialaufnahmen können helfen. Wanddicken sollten funktional begründet sein.
Tiefe Elektronikgehäuse bearbeiten
Große Werkzeugauskragung erhöht das Risiko von Rattern, konischen Wänden, schlechter Oberfläche und Werkzeugbruch. Größere Innenradien ermöglichen größere, steifere Fräser. Ein kleiner Radius tief in einer Tasche erzwingt dagegen häufig lange Werkzeuge mit kleinem Durchmesser und erhöht Zeitaufwand und Risiko.
Wann 5-Achs-Bearbeitung sinnvoll ist
Einfache offene Gehäuse lassen sich häufig mit 3-Achs-Fräsen herstellen. Mehrseitige Steckerflächen, schräge Anschlüsse, optische Merkmale und schwierige Zugänge können 5-Achs-Bearbeitung rechtfertigen. Der Nutzen liegt vor allem in Zugang und weniger Aufspannungen, beispielsweise bei einer Steuerung mit Anschlüssen auf vier Seiten.
Oberflächenbehandlungen für Elektronikbauteile
Eloxieren
Eloxal bietet Korrosions- und Verschleißschutz sowie Gestaltungsmöglichkeiten. Schwarzes Eloxal ist bei Instrumenten und optischen Geräten verbreitet. Die isolierende Schicht muss an Masse- und EMV-Kontakten berücksichtigt werden.
Chemische Konversionsschichten
Geeignet spezifizierte Schichten können Korrosionsschutz mit elektrischer Kontaktierung verbinden. Einsatzbereiche sind Masseflächen und HF-Gehäuse.
Vernickeln
Eine Nickelbeschichtung kann eine leitfähige Oberfläche sowie Korrosions- und Verschleißschutz bereitstellen. Schichttyp, Dicke und elektrische Eigenschaften sind nach Anwendung festzulegen.
Glasperlenstrahlen
Es erzeugt eine gleichmäßige matte Optik, korrigiert aber keine Maß- oder Ebenheitsfehler.
Oberflächenzustand und elektrische Kontakte
Eine Außenfläche kann dekoratives Eloxal benötigen, während ein Massepad blank oder leitfähig beschichtet bleibt. Eine thermische Auflage verlangt passende Ebenheit und Rauheit; eine Dichtfläche muss zur Dichtung passen. Unterschiedliche Funktionsbereiche sollten deshalb getrennt spezifiziert werden.
Toleranzstrategie für Elektronikbauteile
Steckerlagen, Leiterplattenbefestigungen, optische Bohrungen, Dichtungsnuten, thermische Kontakte, Passstifte und Deckelauflagen können kritisch sein. Andere Außenmaße erlauben größere Abweichungen. Enge Toleranzen am gesamten Gehäuse erhöhen Bearbeitungs- und Prüfkosten ohne sicheren Funktionsgewinn. Die Zeichnung sollte Funktionsmaße und allgemeine Geometrie unterscheiden.
Toleranzkette zwischen Leiterplatte und Gehäuse
Die Lage eines verlöteten Steckers ergibt sich aus Leiterplattenfertigung, Bauteilplatzierung, Lötung, Befestigungsbohrungen, Abstandshaltern und Gehäuseöffnung. Eine zu knapp ausgelegte Öffnung kann die Montage verhindern, obwohl jedes Einzelteil zeichnungskonform ist. Auch Displays, Taster, Schalter und LEDs benötigen passende Montagefreiräume. Die CNC-Fertigung kontrolliert nur ihren Anteil der Toleranzkette.
Sichtflächen und Fertigungskosten
Kratzer, ungleichmäßige Frässpuren, Strahlbilder, Spannabdrücke und Eloxalfarbunterschiede können ein maßhaltiges Teil optisch unbrauchbar machen. Sichtflächen und Akzeptanzkriterien sollten früh definiert werden, damit Aufspannung, Schlichtgänge, Handhabung und Verpackung darauf abgestimmt werden können.
CNC-Bearbeitung oder Blechgehäuse
Große rechteckige Chassis, Servergehäuse, Rack-Systeme und einfache Deckel sind häufig für Blech geeignet. Tiefe integrierte Taschen, hohe Steifigkeit, Wärmeleitung und präzise optische oder Steckermerkmale sprechen eher für CNC. Ein gefrästes Frontpanel oder ein Kühlkörper kann mit einem gebogenen Blechchassis kombiniert werden.
CNC-Bearbeitung oder Druckguss
Druckguss ermöglicht dünne Wände, Rippen und Dome bei größeren Mengen, benötigt jedoch Werkzeugkapital. CNC passt zu Entwicklung, Validierung und kleinen Serien. Nach Stabilisierung der Konstruktion kann Druckguss mit CNC-Nachbearbeitung folgen; kritische Bohrungen, Gewinde und Dichtflächen werden weiterhin zerspant.
CNC-Bearbeitung oder Strangpressen
Konstante Querschnitte eignen sich für Verstärkergehäuse, Steuerungsmodule, LED-Gehäuse und lange Kühlprofile. Das Profil wird stranggepresst; Ausschnitte, Gewinde, Bohrungen und Endflächen werden anschließend bearbeitet. Bei Wiederholserien kann dies Materialabtrag und Laufzeit reduzieren.
CNC-Bearbeitung oder 3D-Druck
Gedruckte Modelle unterstützen Form-, Montage- und Ergonomieprüfungen. Polymerdruck bildet Wärmeleitung, Abschirmung, Steifigkeit, Gewinde und Oberflächen eines Metallteils jedoch nicht immer ab. Eine mögliche Entwicklung lautet: Druckmodell → CNC-Funktionsprototyp → CNC-Kleinserie → Form- oder Gussteil bei entsprechender Menge.
Vom Prototyp zur Elektronik-Kleinserie
Ein beispielhafter Ablauf umfasst 5 Passprototypen, 30 Geräte für technische Tests, 100 Pilotgeräte und anschließend 300–500 Einheiten. Das sind Planungsbeispiele, keine festen Mindestmengen. Mit steigender Stückzahl können spezielle Backen, Mehrfachaufnahmen, Messtaster, Werkzeugstandzeitkontrolle, Erstmusterprüfung und Zwischenprüfungen wirtschaftlich werden.
Beispiel: Gehäuse einer Robotersteuerung
Ein hypothetisches 6061-Gehäuse besitzt eine tiefe Tasche, äußere Rippen, Anschlüsse auf vier Seiten, Leiterplattenabstandshalter und eine O-Ring-Nut. Zuerst werden Bezüge und die Haupttasche hergestellt, während genügend Steifigkeit verbleibt. Seitenwände werden vorgeschlichtet, Anschlüsse gegebenenfalls indexiert bearbeitet und thermische Kontaktflächen fertiggestellt. Nach Stabilisierung folgen Dichtnut, Deckelauflage, Prüfung und Eloxieren mit definierten Maskierungen.
Beispiel: HF-Gehäuse
Bei einem hypothetischen Aluminiumgehäuse mit mehreren Kavitäten und SMA-Anschlüssen sind Taschengeometrie, Trennwände, Steckerlagen und Deckelkontakte entscheidend. Schruppen erhält Unterstützung; Vorschlichten schafft gleichmäßiges Aufmaß; leichte Endgänge begrenzen Wandverformung. Elektrische Deckelkontakte können eine leitfähige Konversionsschicht statt isolierendem Eloxal benötigen.
Beispiel: Gehäuse eines optischen Sensors
Ein hypothetisches Sensorgehäuse verbindet Elektroniktasche, Linsenbohrung, Sensoraufnahme, Anschlüsse und Dichtung. Allgemeine Maße können normale Bearbeitungstoleranzen nutzen, während Linsen- und Sensorbezüge engere geometrische Anforderungen benötigen. Eine klare Bezugsstruktur lenkt Fertigung und Prüfung auf die optische Ausrichtung.
Qualitätsprüfung von Elektronikbauteilen
Der Prüfplan richtet sich nach Funktion. Möglich sind Koordinatenmessung, optische Messung, Innenmessgeräte, Prüfstifte, Mikrometer, Messschieber, Rauheitsmessung und Sichtprüfung. Erstmusterprüfungen vor größeren Kleinserien helfen, Bearbeitung, Oberflächenbehandlung und Abnahme aufeinander abzustimmen.
Konstruktionstipps für CNC-Elektronikbauteile
Praktische Innenradien
Größere Radien ermöglichen steifere Werkzeuge, insbesondere bei tiefen Taschen.
Unnötig dünne Wände vermeiden
Wanddicke nach Gewicht und Bauraum wählen und Verformungsrisiken berücksichtigen.
Steckeröffnungen nach realer Toleranzkette auslegen
Die Position eines Leiterplattensteckers ist nicht immer exakt nominal.
Thermische Kontaktflächen kennzeichnen
Passende Ebenheit und Oberflächenqualität festlegen.
Leitfähige und dekorative Flächen unterscheiden
Masse- und Abschirmkontakte eindeutig markieren.
Standardgewinde nutzen
Sondergewinde können zusätzliche Werkzeuge erfordern, ohne die Funktion zu verbessern.
Spätere Serienfertigung berücksichtigen
Eine mögliche Umstellung auf Druckguss oder Strangpressen bereits bei den ersten CNC-Versionen mitdenken.
Elektronik-CNC-Bearbeitung bei 6CNC
Bei der Fertigungsprüfung können Leiterplatten- und Steckeranschlüsse, thermische Kontakte, dünne Wände, EMV-Flächen, Dichtungen, Sichtflächen, Bezüge, Werkzeugzugang und Mengen berücksichtigt werden. Je nach Bauteil kommen CNC-Fräsen, 5-Achs-Bearbeitung, Drehen, Drehfräsen, Schleifen oder Drahterodieren infrage.
Werkstoffe und Prüfmethoden werden nach Projektanforderung festgelegt. Erstmuster- und Zwischenprüfungen können den Übergang von Entwicklungsgeräten zu wiederholbaren Kleinserien unterstützen. Ziel ist ein mechanisches Bauteil, das die Funktion der gesamten elektronischen Baugruppe ermöglicht.
Fazit und Angebotsanfrage
Gehäuse, Kühlkörper, HF-Bauteile und Sensoraufnahmen verbinden mechanische, thermische und elektrische Aufgaben. CNC-Bearbeitung bietet für Prototypen und kleine Serien flexible Geometrie und produktionsnahe Werkstoffe. Bei höheren Mengen können Guss, Profile, Blech oder Formenbau sinnvoll werden; Präzisionsschnittstellen bleiben häufig CNC-bearbeitet.
Senden Sie 6CNC CAD-Dateien, Zeichnungen, Werkstoff, Menge, Oberflächenanforderungen und Angaben zu kritischen Kontakten, Toleranzen und Dichtungen für eine Fertigungsprüfung.
CAD-Dateien senden → Angebot für Elektronikbauteile anfordern
Häufig gestellte Fragen
Warum CNC-Bearbeitung für Elektronikgehäuse?
Sie ermöglicht steife, präzise Gehäuse ohne spezielle Formwerkzeuge und integriert Leiterplattenaufnahmen, Wärmeleitung, Steckeröffnungen und Dichtungen.
Welches Aluminium eignet sich für Elektronikgehäuse?
6061 ist eine häufige Wahl für Zerspanbarkeit, Wärmeleitung und Oberflächenbehandlung. 7075 ist bei höherem Festigkeitsbedarf eine mögliche Alternative.
Kann ein Aluminiumgehäuse elektromagnetisch abschirmen?
Ja. Das leitfähige Gehäuse unterstützt die Abschirmung; Fugen, Dichtungen, Massekontakte und Oberflächen bestimmen jedoch die Gesamtwirkung mit.
Beeinflusst Eloxieren die elektrische Leitfähigkeit?
Ja. Konventionelles Eloxal isoliert. Kontaktflächen können Maskierung, Entschichtung oder eine geeignete leitfähige Behandlung benötigen.
Können Kühlkörper CNC-gefertigt werden?
Ja, insbesondere individuelle Kühlkörper, Grundplatten und integrierte Kühlgehäuse für Prototypen und kleine Mengen.
Warum sind dünnwandige Gehäuse schwierig?
Schnitt- und Spannkräfte verformen dünne Wände. Bearbeitungsfolge, Werkzeugbelastung und Aufnahme müssen die sinkende Steifigkeit berücksichtigen.
Wann hilft 5-Achs-Bearbeitung?
Bei mehrseitigen Anschlüssen, schrägen Merkmalen oder schwierigen Zugängen, wenn weniger Aufspannungen und bessere Erreichbarkeit Vorteile bieten.
Ist CNC besser als Druckguss?
Für Prototypen und kleine Mengen vermeidet CNC die Forminvestition und erleichtert Änderungen. Bei größeren stabilen Serien kann Druckguss wirtschaftlicher werden.
Lassen sich Kupferteile für Elektronik bearbeiten?
Ja. Kupfer eignet sich für Wärmeverteiler und elektrische Bauteile, benötigt jedoch eine angepasste Bearbeitung und Gratkontrolle.
Welche Oberflächen sind üblich?
Eloxal, Konversionsschichten, Vernickeln, Glasperlenstrahlen, Pulverbeschichten und unbeschichtete, gefräste Oberflächen. Die Auswahl folgt Funktion, Kontaktierung und Korrosionsschutz.
Welche Unterlagen benötigt ein Angebot?
3D-Modell, Zeichnung, Material, Menge, Oberflächen, kritische Maße, Sichtflächen sowie Anforderungen an Wärme, Dichtung, Massekontakt und Steckerschnittstellen.


