
Künstliche Intelligenz hält Einzug in die CNC-Bearbeitung. Ihre praktische Wirkung unterscheidet sich jedoch oft von den Versprechen vieler Schlagzeilen.
Eine moderne Werkstatt ersetzt ihre Fachkräfte nicht plötzlich durch autonome Maschinen, die ein CAD-Modell entgegennehmen, jede Fertigungsentscheidung selbst treffen und fehlerfreie Teile liefern. Zerspanung bleibt ein physikalischer Prozess: Schnittkräfte, Spannung, Werkzeugzugang, Werkstoffverhalten, Maschinenfähigkeit, Toleranzen und Messverfahren bestimmen das Ergebnis.
KI verändert vor allem, wie viele Produktionsdaten ausgewertet werden können und wie schnell daraus nützliche Entscheidungen entstehen. Maschinelles Lernen kann Muster in Spindellast, Schwingungen, Leistungsaufnahme, Werkzeugstandzeit, Maßprüfungen, Alarmen und Auftragsverläufen erkennen. Software kann dadurch Werkzeugverschleiß abschätzen, Wartungsbedarf erkennen, CAM-Programmierer unterstützen oder die Planung verbessern.
Einige Anwendungen sind bereits praktisch nutzbar. Andere benötigen zusätzliche Sensoren, belastbare Daten und eng integrierte Systeme. Wieder andere gehören überwiegend in Forschung und Entwicklung. Entscheidend ist die Verbindung aus Fertigungserfahrung, geeigneten Daten und kontrollierter Automatisierung.
Was bedeutet KI in der CNC-Bearbeitung?
KI bezeichnet hier Software, die aus Daten Muster erkennt, Zustände klassifiziert, Entwicklungen vorhersagt oder Entscheidungen empfiehlt. Herkömmliche CNC-Automatisierung führt dagegen vorher definierte Anweisungen aus.
Ein NC-Programm legt beispielsweise Spindeldrehzahl, Vorschub, Werkzeugwechsel, Achsbewegungen und Antastzyklen fest. Das Steuerungssystem arbeitet diese Vorgaben ab. Ein Modell zur Werkzeugüberwachung wertet zusätzlich aus, ob Last- und Schwingungssignale früheren Verschleißzuständen ähneln.
Die CNC-Maschine führt weiterhin das Programm aus. KI hilft, den Prozesszustand zu interpretieren. Diese Unterscheidung verhindert, dass jede moderne Automatisierungsfunktion als künstliche Intelligenz bezeichnet wird.
KI ersetzt weder CAM noch CNC-Steuerung oder Fertigungswissen
Ein Fertigungsablauf besteht aus mehreren Ebenen:
- CAD beschreibt die Bauteilgeometrie.
- CAM erzeugt Bearbeitungsstrategien und Werkzeugwege.
- Der Postprozessor übersetzt diese für die konkrete Maschine.
- Die CNC-Steuerung führt die Bewegungen aus.
- Sensoren und Messtechnik erfassen den tatsächlichen Zustand.
- KI kann Daten auswerten, Muster erkennen und Empfehlungen ableiten.
Diese Ebenen können zusammenarbeiten, bleiben aber unterschiedliche Aufgaben. Ob ein Teil zwei oder fünf Aufspannungen benötigt, ob ein Fräser für eine tiefe Tasche ausreichend steif ist oder ob die Spannung eine dünne Wand verformt, erfordert weiterhin Fertigungswissen.
1. Werkzeugverschleiß vorhersagen und Werkzeugzustände überwachen
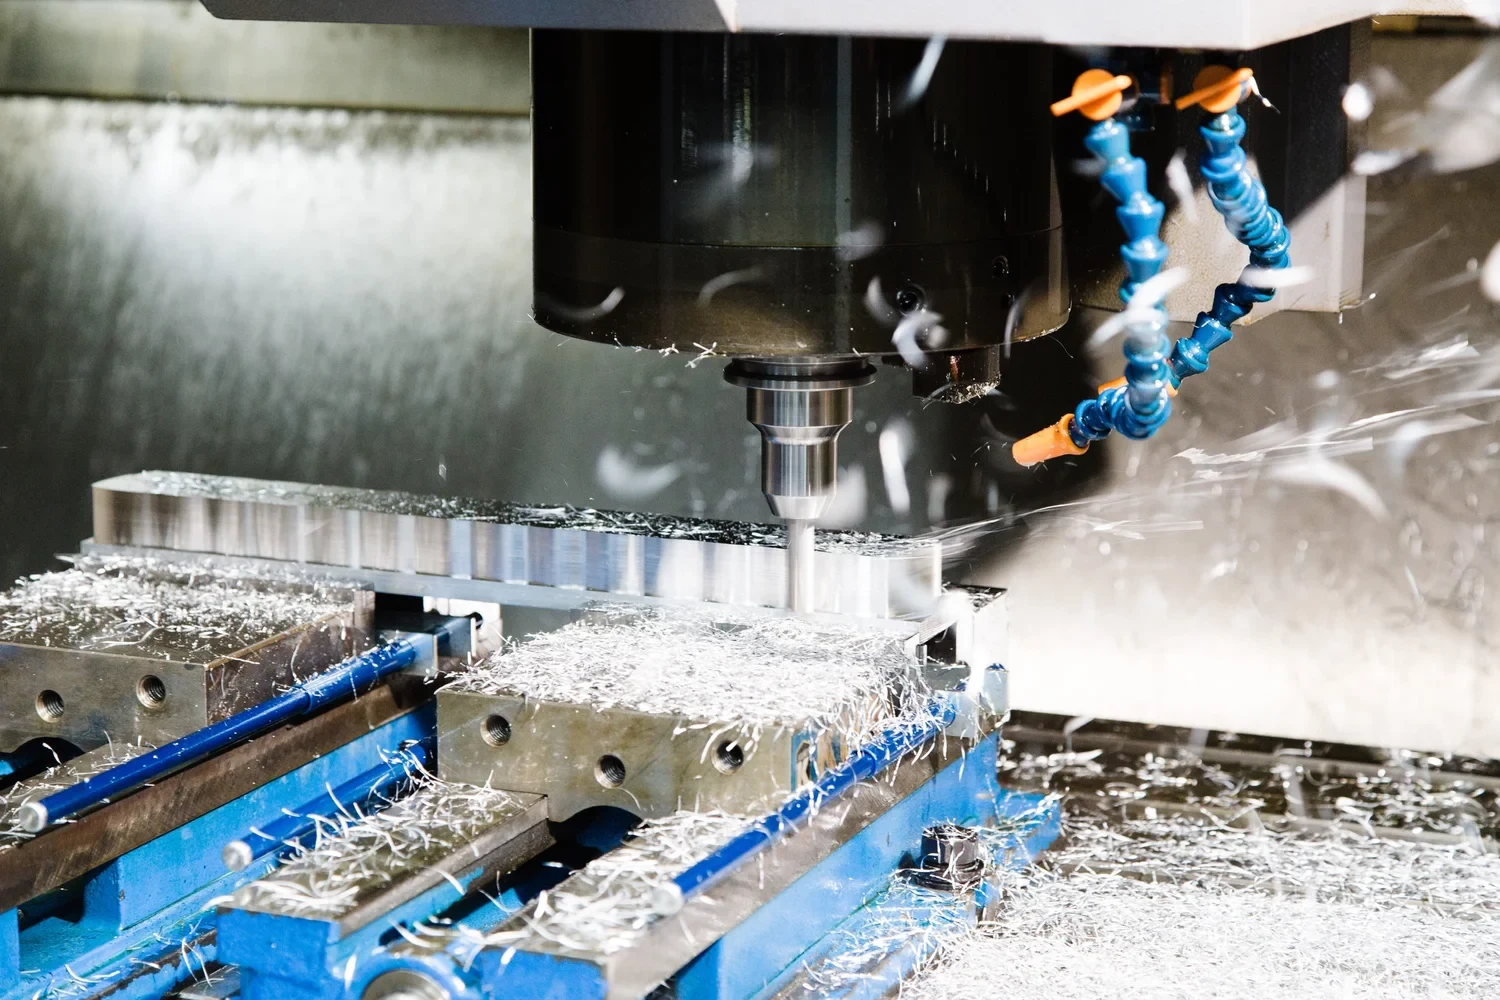
Werkzeugüberwachung ist eine der greifbarsten Anwendungen des maschinellen Lernens. Ein Werkzeug verschleißt meist schrittweise, bevor es bricht oder unzulässige Oberflächen erzeugt.
Dabei können sich Spindellast, Schwingungen, akustische Signale, Schnittkräfte, Stromaufnahme, Rauheit und Maße verändern. Werkstätten überwachen Werkzeuge traditionell durch Erfahrung, feste Wechselintervalle, Sichtkontrolle und Maßprüfung. Ein konservatives Intervall schützt die Qualität, kann aber nutzbare Standzeit verschenken. Zu spätes Wechseln erhöht das Ausschussrisiko.
Ein Modell kann aktuelle Signale mit früheren Bearbeitungen vergleichen und Hinweise auf einen bevorstehenden kritischen Zustand geben. Seine Zuverlässigkeit hängt davon ab, ob Training und aktueller Prozess ausreichend vergleichbar sind.
Beispiel: Schlichten von 200 Edelstahlgehäusen
Angenommen, ein Betrieb fertigt 200 Gehäuse mit einer präzisen Dichtfläche. Zu Beginn sind Lastsignal und Oberfläche stabil. Mit zunehmendem Freiflächenverschleiß verändern sich Schwingungen und Leistungsaufnahme.
Ein trainiertes Überwachungssystem könnte erkennen, dass diese Kombination früher kurz vor einer Qualitätsverschlechterung auftrat. Es empfiehlt einen Werkzeugwechsel vor der nächsten Gruppe von Teilen. Der Nutzen liegt in der früheren Erkennung; die Entscheidung und ihre Grenzen bleiben im freigegebenen Fertigungsprozess verankert.
2. Vorausschauende Wartung von CNC-Maschinen
Vorbeugende Wartung folgt einem Zeitplan. Reaktive Wartung beginnt nach einer Störung. Vorausschauende Wartung nutzt Zustandsdaten, um einen sich entwickelnden Servicebedarf früher zu erkennen.
Je nach Ausstattung liefern Maschinen Informationen zu Spindelschwingungen, Motorstrom, Temperaturen, Achslasten, Schmierung, Alarmen und Zyklen. Lagerprobleme oder verändertes Achsverhalten können sich ankündigen, bevor ein eindeutiger Ausfall auftritt.
KI kann aktuelle Signale mit historischen Mustern vergleichen und Auffälligkeiten priorisieren. Das unterstützt Instandhalter bei der Entscheidung, welche Maschine untersucht werden sollte. Es ersetzt weder die Diagnose noch die fachgerechte Wartung.
3. Schnittparameter mit KI unterstützen
Empfehlungen für Vorschub und Drehzahl hängen nicht allein vom Werkstoff ab. Werkzeugdurchmesser, Schneidenzahl, Beschichtung, Auskragung, Zustellung, Eingriff, Maschinensteifigkeit, Spannung und Kühlung verändern den geeigneten Bereich.
Erfahrene Programmierer berücksichtigen diese Bedingungen. Datenbasierte Systeme können ergänzend frühere Kombinationen aus Parametern, Last, Standzeit, Zykluszeit und Qualität durchsuchen. Bei ähnlichen Geometrien lassen sich geeignete Ausgangswerte schneller finden.
Historische Korrelation ersetzt jedoch kein Prozessverständnis. Ein Vorschub, der an einem gut abgestützten Gehäuse funktioniert hat, kann bei einer dünnen Wand Schwingungen auslösen. Empfehlungen müssen deshalb am konkreten Bauteil geprüft werden.
4. KI-gestützte CAM-Programmierung
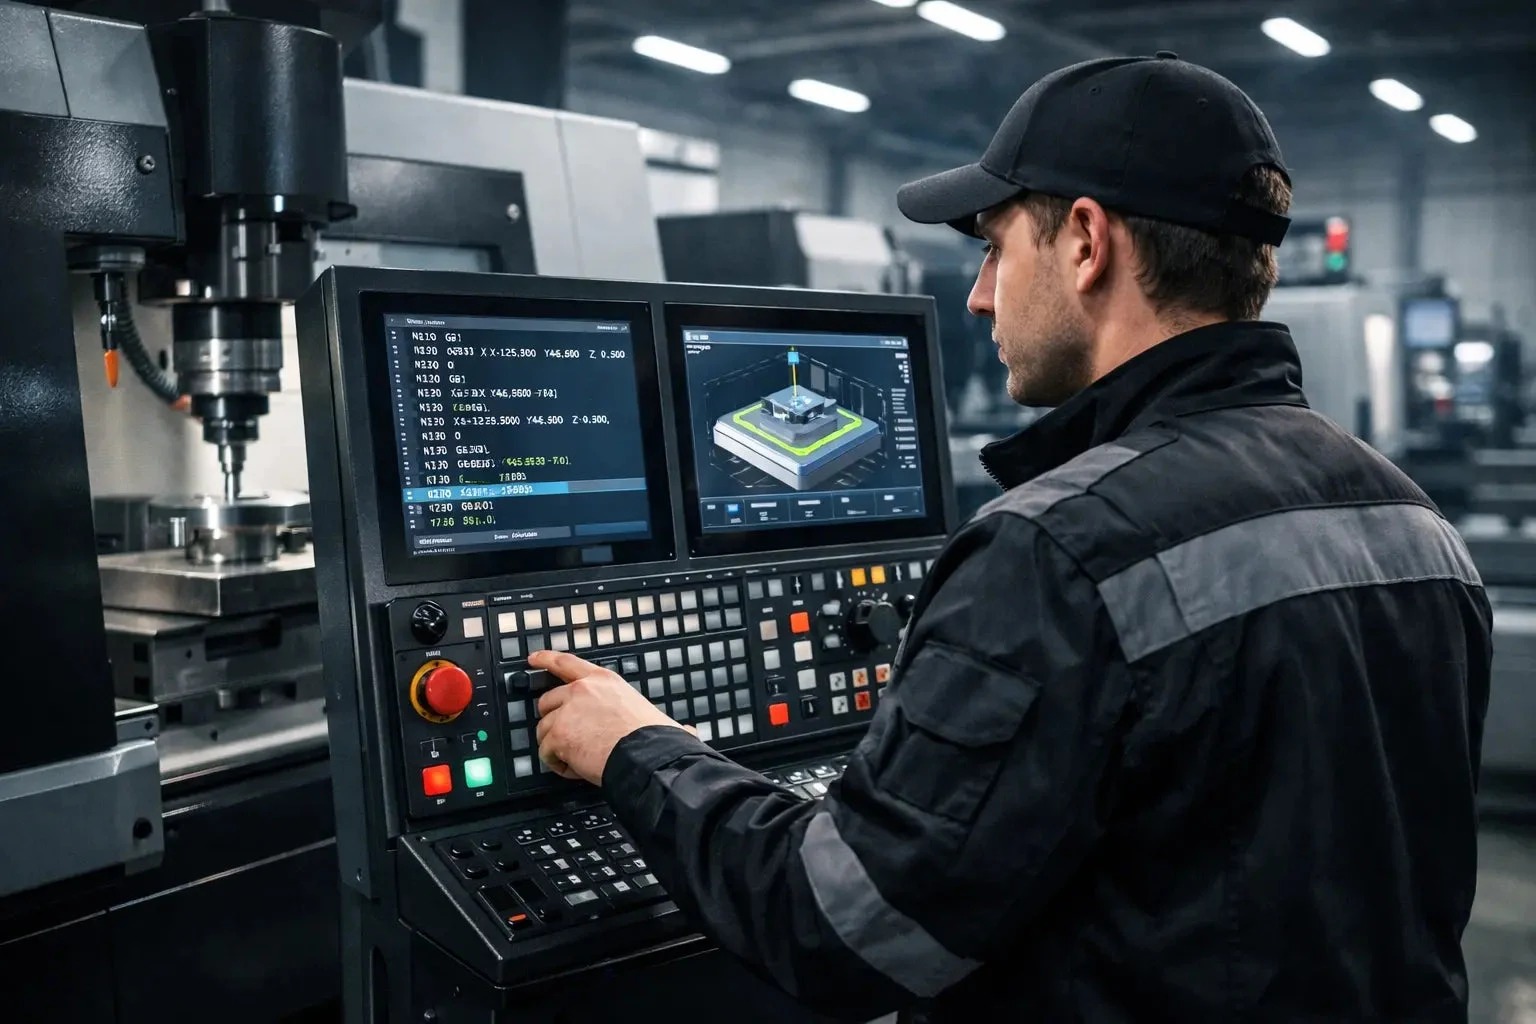
CAM-Programmierung umfasst Merkmalauswahl, Werkzeuge, Strategien, Parameter, Grenzen, Simulation und NC-Ausgabe. Viele wiederkehrende Aufgaben lassen sich durch Vorlagen und Regeln automatisieren, ohne dass dafür KI erforderlich ist.
Neuere Systeme können zusätzlich aus früheren Programmen lernen oder ähnliche Operationen vorschlagen. Das kann Werkzeugauswahl, Schruppstrategie, Reihenfolge und Parameterfindung erleichtern, besonders bei wiederkehrenden prismatischen Teilen.
Komplexe dünnwandige Bauteile, enge Bezugssysteme oder fünfachsige Freiformflächen verlangen weiterhin Entscheidungen über Spannung, Werkzeugzugang, Verformung und Kollisionsfreiheit.
5. Automatisierte Angebote und Herstellbarkeitsprüfung
Eine CNC-Kalkulation muss Werkstoff, Rohteil, Aufspannungen, Bearbeitungszeit, Werkzeuge, Nachbearbeitung und Prüfaufwand berücksichtigen. Bei vielen Anfragen bindet diese Bewertung erhebliche technische Kapazität.
Software kann CAD-Geometrien auf Taschen, Bohrungen, Wandstärken, Radien und Abmessungen untersuchen. Historische Angebote und tatsächliche Fertigungsergebnisse helfen, Schätzungen zu verbessern und potenzielle Herstellbarkeitsprobleme früher zu markieren.
Die Grenzen einer reinen CAD-Kalkulation
Ein Modell enthält nicht alle Anforderungen. Enge Positionstoleranzen, besonders feine Oberflächen, Ebenheit, vollständige Maßberichte oder spezielle Nachweise können Aufwand und Preis stark verändern. Für Präzisionsteile bleibt die Prüfung von Zeichnung und Spezifikation entscheidend.
6. KI in der Qualitätsprüfung
ZEISS beschreibt gezielte KI-Anwendungen für Bildanalyse und Qualitätskontrolle.
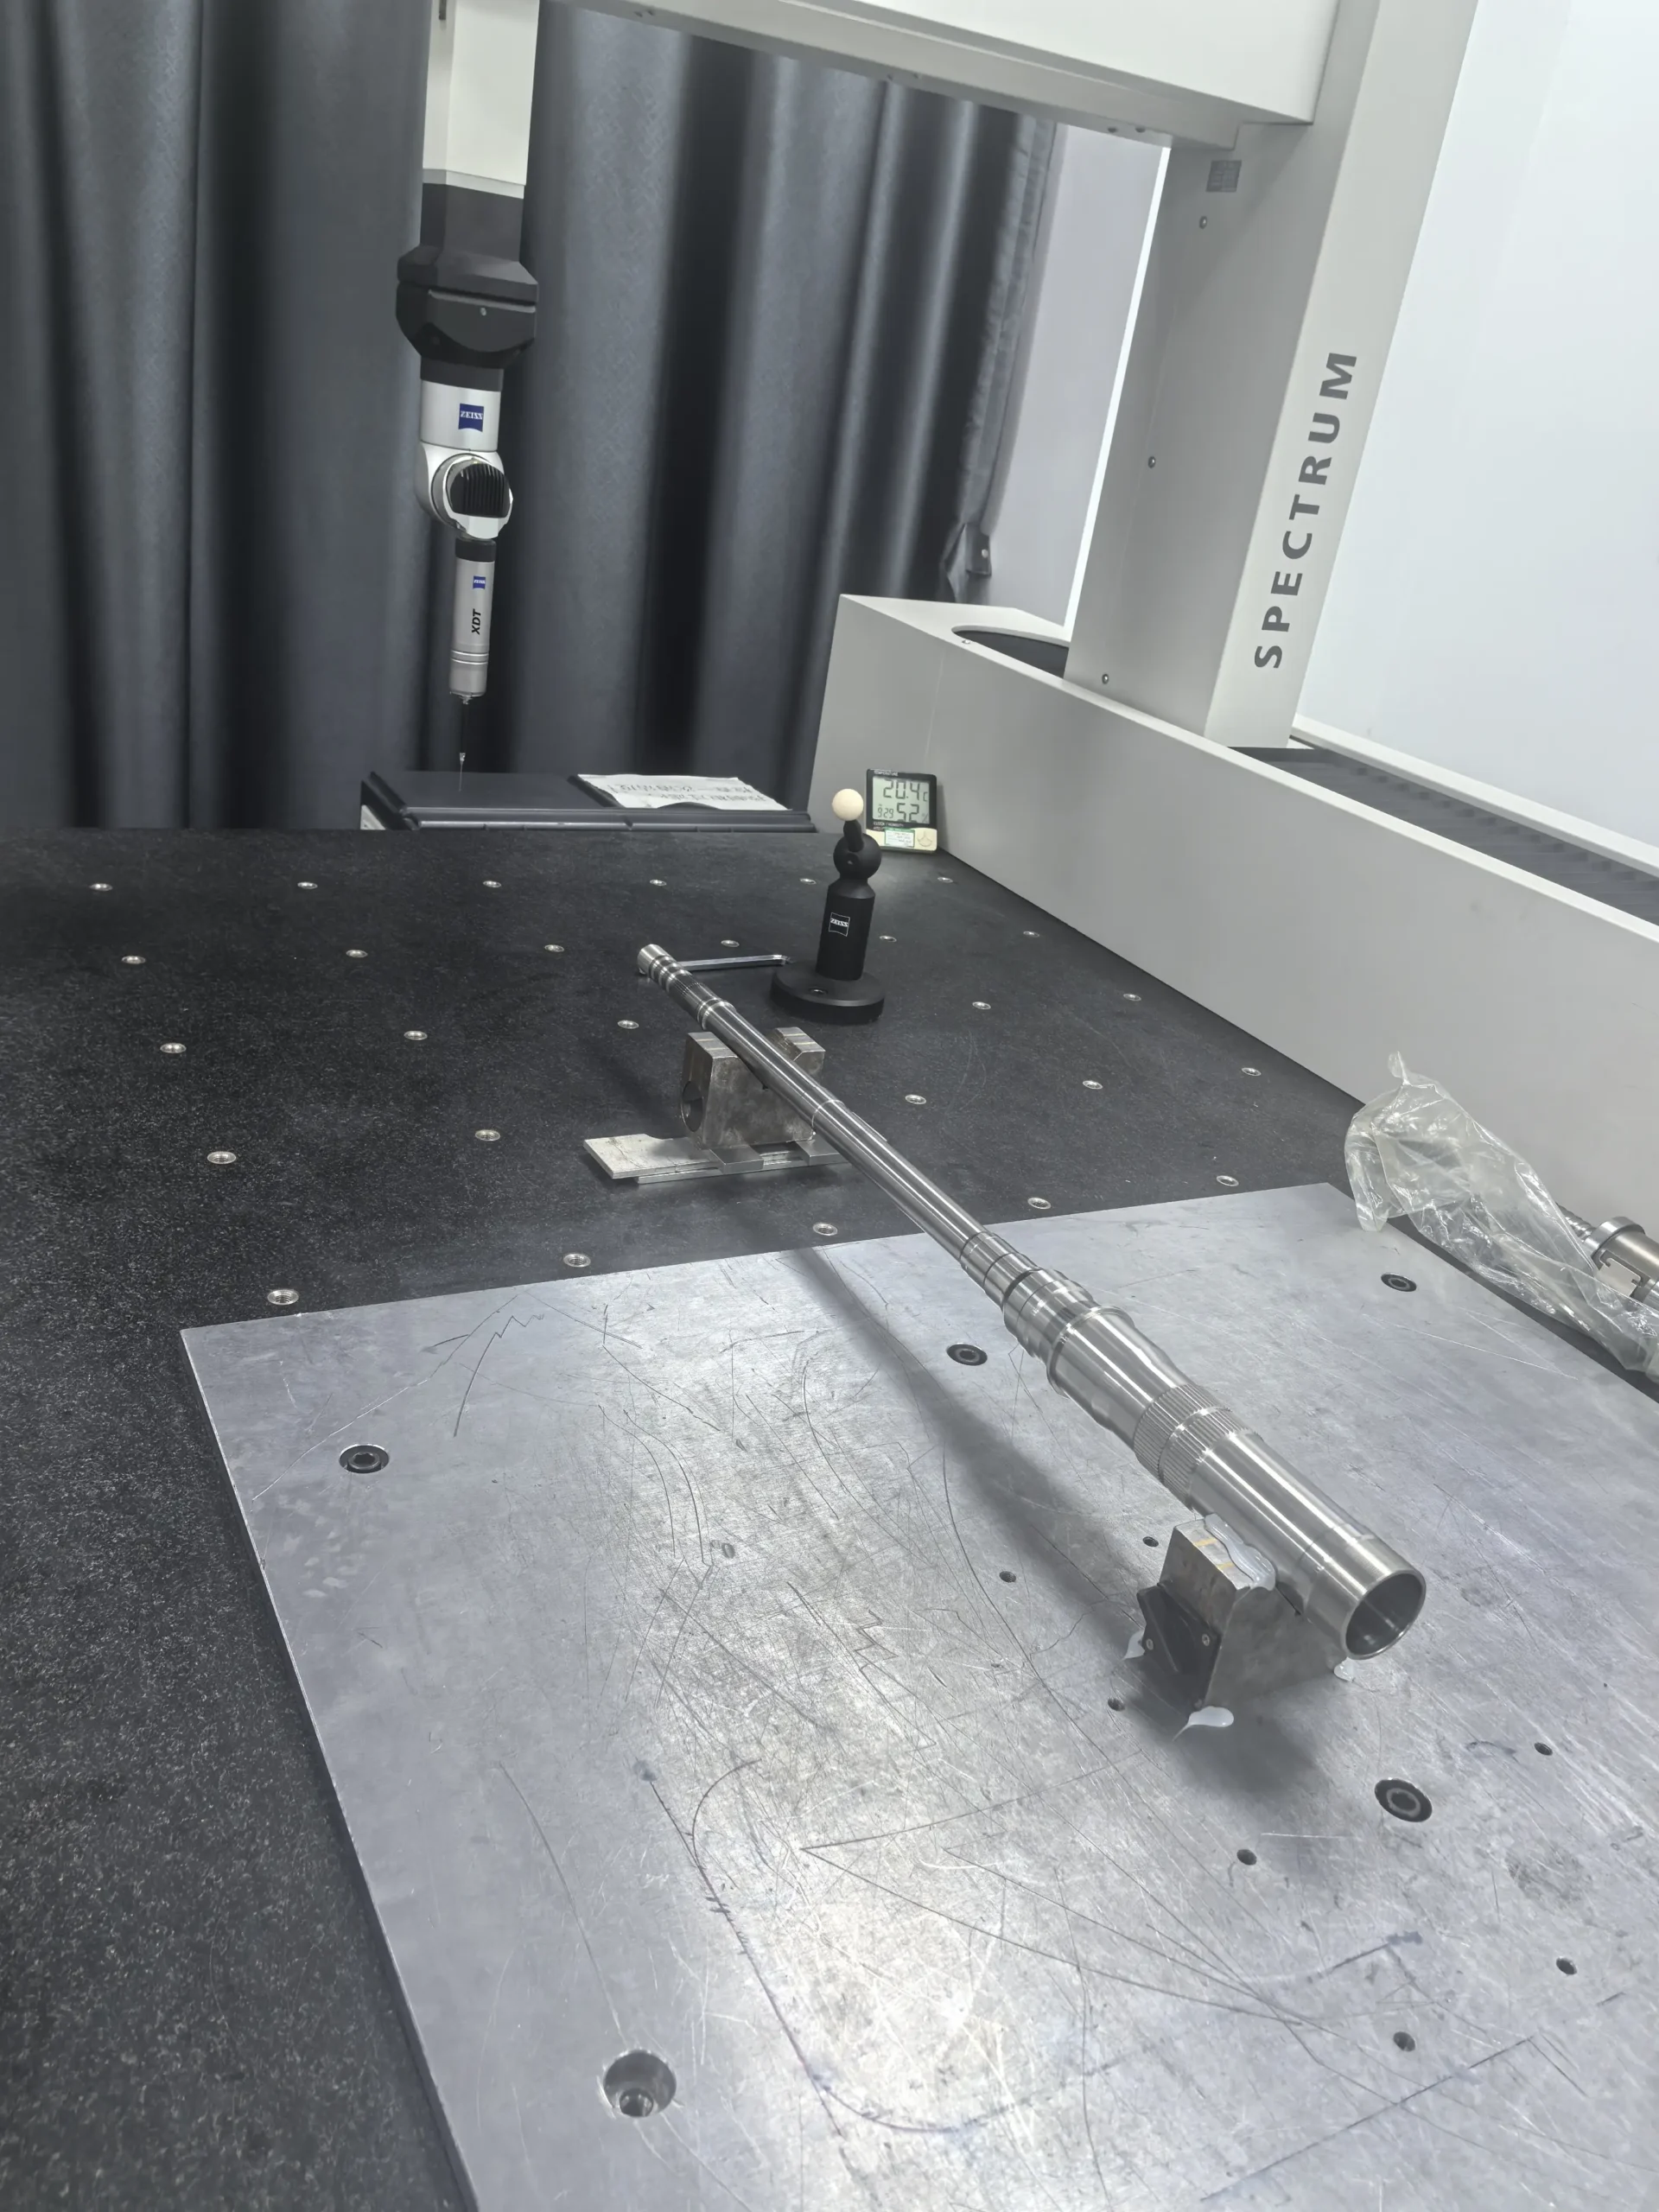
KMG-Berichte, optische Messungen, Rauheitswerte, Ausschussdaten und Werkzeughistorien bestätigen zunächst, ob ein Teil die Anforderungen erfüllt. Zusammen können diese Daten außerdem Prozessmuster sichtbar machen.
Wenn eine Bohrung bei ähnlicher Werkzeugstandzeit regelmäßig zur oberen Toleranzgrenze wandert, kann eine Auswertung den Zusammenhang zwischen Maßtrend und Werkzeugzustand aufzeigen, obwohl einzelne Teile noch bestehen.
Bildverarbeitung für sichtbare Fehler
KI-basierte Bildverarbeitung kann Kratzer, Dellen, fehlende Merkmale, Verfärbungen und bestimmte Grate klassifizieren, wenn Beleuchtung, Perspektive und Fehlerbeispiele geeignet sind.
Sie ersetzt keine präzise geometrische Messung. Eine Kamera kann einen sichtbaren Defekt erkennen; Größe, Position, Ebenheit oder Bohrungsdurchmesser müssen mit einem für die Zeichnungsforderung geeigneten Messverfahren geprüft werden.
7. Prozessanomalien erkennen
Nicht jede Störung erzeugt sofort einen Alarm. Späne können sich allmählich stauen, eine Ecke kann zu schwingen beginnen oder ein Lastsignal kann sich verändern, bevor sichtbarer Ausschuss entsteht.
Anomalieerkennung beschreibt zunächst den normalen Prozess und markiert Abweichungen. Nach 500 stabilen Drehzyklen könnte ein ungewöhnlicher Lastverlauf im nächsten Zyklus eine Untersuchung auslösen.
Das System muss dafür nicht jede Ursache sicher benennen. Ob Verschleiß, Spanwicklung, Materialabweichung oder Spannung verantwortlich ist, klärt die Fertigung. Die frühere Aufmerksamkeit ist bereits wertvoll.
8. Adaptive Bearbeitung und geschlossene Regelkreise
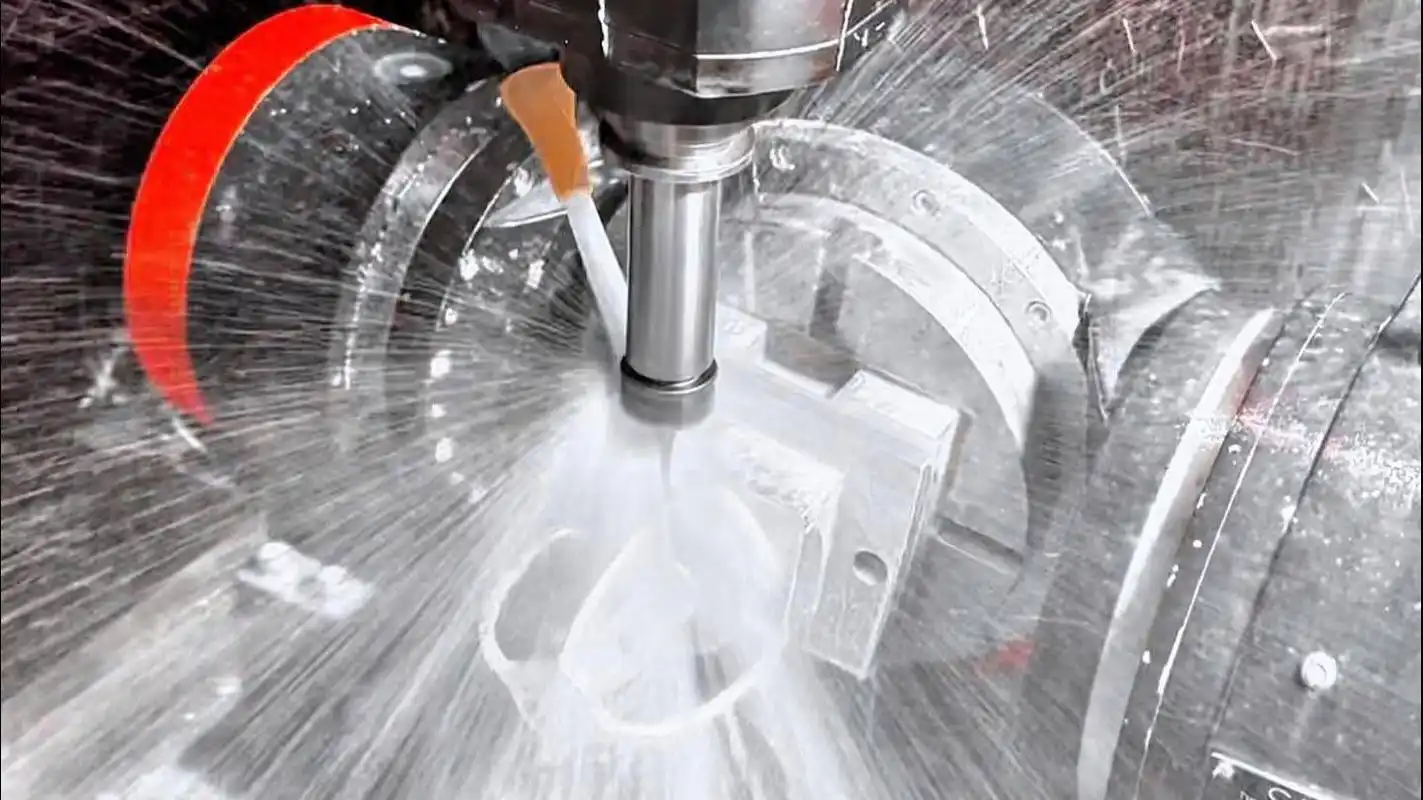
Adaptive Systeme gehen über Beobachtung hinaus und verändern Prozessparameter anhand gemessener Zustände. Mögliche Stellgrößen sind Vorschub, Drehzahl, Korrekturwerte oder Werkzeugwechselzeitpunkt.
Lastabhängige Regelung ist nicht neu. KI kann mehrere Signale zusammenführen und mögliche Folgen einer Änderung abschätzen. Fortgeschrittene Ansätze verbinden Sensorik, digitale Modelle und lokale Datenverarbeitung.
Automatische Eingriffe benötigen jedoch belastbare Messungen, validierte Modelle, Maschinenintegration und klare Grenzen. Eine falsche Korrektur an einem wertvollen Präzisionsteil kann größeren Schaden verursachen als ein rechtzeitiger Stopp.
9. KI und digitale Zwillinge
Ein digitaler Zwilling bildet ein physisches System ab und erhält Daten aus dessen tatsächlichem Betrieb. In der Zerspanung kann er Maschine, Spindel, Werkzeug, Werkstück oder Prozesszustand repräsentieren.
Ein Modell sagt beispielsweise eine Last voraus; ein abweichender Messverlauf weist auf veränderte Bedingungen hin. Physikalische Modelle erklären bekannte Zusammenhänge, während maschinelles Lernen schwer modellierbare Muster aus Produktionsdaten ergänzen kann.
Dafür müssen Daten zuverlässig, zeitlich synchronisiert und mit dem Prozess verbunden sein. Eine einfache Maschinenstatusanzeige ist noch kein aussagekräftiger digitaler Zwilling.
10. Produktionsplanung mit KI
Ein Betrieb mit beispielsweise 140 Maschinen, unterschiedlichen Fähigkeiten, vielen Aufträgen, begrenzter Prüfkapazität und externen Oberflächenprozessen hat ein komplexes Planungsproblem.
Eine dringende Bestellung kann zahlreiche andere Termine verändern. KI-gestützte Planung kann mögliche Reihenfolgen nach Maschinenverfügbarkeit, Priorität, Rüstähnlichkeit, Liefertermin, Werkzeugbestand, Wartung und Personal bewerten.
Häufige Wechsel machen Kleinserienplanung besonders anspruchsvoll. Eine Million identischer Teile erfordert andere Entscheidungen als 300 unterschiedliche Teilenummern in kleinen Losen.
Warum KI bei hoher Variantenvielfalt interessant ist
Großserien liefern viele vergleichbare Daten. Kleinserien haben dagegen oft wenig Historie für die einzelne Teilenummer, aber eine hohe Zahl wiederkehrender Entscheidungen über Geometrie, Werkstoff, Toleranzen und Verfahren.
Der Nutzen liegt daher häufig im Wiederverwenden von Wissen aus ähnlichen Projekten. Frühere Aluminiumgehäuse, Edelstahlteile, Titanbauteile oder PEEK-Komponenten können Hinweise für neue Aufträge liefern.
Eine durchsuchbare Fertigungshistorie kann für einen variantenreichen Betrieb wertvoller sein als ein spezialisiertes Modell, das nur einen einzigen Artikel beherrscht.
Wo KI in der CNC-Bearbeitung an Grenzen stößt
Neue Teile haben wenig Vergleichsdaten
Bei neuer Geometrie muss ein Modell aus anderen Teilen verallgemeinern. Das erhöht die Unsicherheit und verlangt technische Bewertung.
Sensorsignale erklären nicht jede Ursache
Ungewöhnliche Schwingungen können von Verschleiß, Spannung, Material, Spänen oder Spindelproblemen stammen. Eine Auffälligkeit ist noch keine eindeutige Diagnose.
Fertigungsdaten sind oft uneinheitlich
Maschinen verschiedener Generationen liefern unterschiedliche Signale. Inkonsistente Dateinamen, Zeichnungsstände und Werkzeugkennungen erschweren die Auswertung.
Seltene Schäden liefern wenig Trainingsbeispiele
Gerade teure Ausfälle und Werkzeugbrüche kommen oft selten vor. Für ihre zuverlässige Vorhersage fehlen dann repräsentative Daten.
Geometrie bleibt physikalisch
Tatsächliche Spannsteifigkeit, Eigenspannungen, Schneidenzustand, Temperatur und Spanabfuhr lassen sich nur begrenzt vollständig digital beschreiben.
KI und traditionelle CNC-Automatisierung im Vergleich
| Aufgabe | Traditionelle Automatisierung | KI-gestützte Ergänzung |
|---|---|---|
| Werkzeugweg ausführen | CNC-Programm | Normalerweise nicht erforderlich |
| Werkzeuge wechseln | Automatischer Wechsler | Zustandsabhängigen Wechsel empfehlen |
| Werkzeugstandzeit | Festes Intervall | Verschleiß aus Daten abschätzen |
| Maschinenalarme | Definierte Grenzwerte | Muster und Anomalien erkennen |
| Antastkorrekturen | Freigegebene Regeln | Datenbasierte Optimierung prüfen |
| CAM | Vorlagen und Regeln | Ähnliche Strategien wiederfinden |
| Qualitätsprüfung | Merkmale gegen Grenzen messen | Trends und Fehlerbilder auswerten |
| Wartung | Zeitplan | Zustandsabhängige Prognose |
| Planung | Regeln und manuelle Reihenfolge | Mehrere Randbedingungen optimieren |
Wirksame Fertigung verbindet Automatisierung, Prozesskontrolle, Physik und gegebenenfalls maschinelles Lernen. Nicht jede Verbesserung benötigt KI.
Erzeugt KI automatisch G-Code?
KI kann Programmieraufgaben unterstützen. Ein sicherer Maschinenablauf verlangt jedoch Entscheidungen über Rohteilorientierung, Spannung, Reihenfolge, Werkzeuge, Freiräume, Schruppen, Schlichten, Prüfung und Maschinenkinematik.
Ein Sprachmodell kann G-Code-Beispiele schreiben. Das beweist nicht, dass diese auf einer konkreten Maschine mit einer bestimmten Vorrichtung sicher sind. Simulation, Postprozessorvalidierung, Maschinengrenzen und fachliche Programmfreigabe bleiben wesentlich.
Ersetzt KI Zerspanungsmechaniker und Programmierer?
Wiederkehrende Aufgaben werden weiter automatisiert, wie zuvor Werkzeugwechsel, Programmerstellung oder Antasten. Die Arbeit verschiebt sich dadurch.
Fachkräfte erkennen unpassende Geräusche, unzureichende Abstützung, bewegte dünne Wände, Spänestau oder eine nicht mehr sauber schneidende Schneide. KI kann Hinweise liefern; die Fertigung muss sie interpretieren und eine geeignete Änderung festlegen.
Kenntnisse in Werkzeugen, Spannung, Messtechnik, CAM, Automatisierung und Daten werden deshalb weiterhin benötigt.
Was KI nicht beheben kann
KI macht einen großen steifen Fräser nicht passend für einen extrem kleinen tiefen Innenradius. Sie versteift keine dünne Wand, ersetzt keine wiederholgenaue Vorrichtung und erzeugt keine vertrauenswürdigen Messwerte aus einem ungeeigneten Messsystem.
Sie kann Prozesse besser verständlich machen und optimieren, aber die physikalischen Grenzen der Zerspanung nicht aufheben.
Warum Fachwissen mit zunehmender Automatisierung wichtig bleibt
Automatisierung wiederholt gute und schlechte Annahmen schneller. Ein Fertigungsteam muss deshalb definieren, welche Daten belastbar sind, welche Maße kritisch sind, wann Werkzeuge gewechselt werden und welche Korrekturen zulässig sind.
Ebenso muss feststehen, wann ein System stoppen und eine menschliche Bewertung anfordern soll. Diese Grenzen beruhen auf Prozesswissen.
Die Qualität der Daten entscheidet
Viele Daten sind nicht automatisch ein nutzbarer Datensatz. Ein Spindellastverlauf wird erst durch Maschinenkennung, Werkzeug, Standzeit, Werkstoff, Auftrag, Operation und Prüfergebnis verständlich.
Auch Maßberichte benötigen konsistente Merkmalkennungen, Zeichnungsrevisionen und Chargenbezüge. Für viele Betriebe bringt die Vorbereitung verlässlicher Daten bereits Nutzen, bevor ein komplexes KI-Modell eingeführt wird.
KI und Rückverfolgbarkeit
Eine strukturierte Kette verbindet Kundenzeichnung, Revision, Materiallos, Maschine, Prozess, Prüfung und Fertigteil. Dadurch lassen sich Auffälligkeiten über Aufträge hinweg untersuchen.
Wenn mehrere Teile denselben Maßtrend zeigen, kann eine Auswertung gemeinsame Maschinen, Vorrichtungen, Wartungsereignisse oder Materiallose finden. So werden vorhandene Nachweise zu einer Grundlage für Prozessanalyse.
KI in der Medizin- und Luftfahrtfertigung
Diese Bereiche erzeugen häufig umfangreiche Prozess- und Prüfdokumentation. Das unterstützt Zustandsüberwachung, Werkzeuganalysen und Maßtrends.
Gleichzeitig können Änderungen Validierung und formale Freigaben verlangen. Ein Modell darf kritische Parameter nicht beliebig verändern. Erklärbarkeit, Rückverfolgbarkeit und die Einhaltung genehmigter Prozessfenster sind ebenso wichtig wie die Vorhersagegüte.
KI für Präzisionskleinserien
Praktische Anwendungen umfassen die Suche nach ähnlichen Aufträgen, Zeitabschätzung, Wissensorganisation, Werkzeugüberwachung, Qualitätsanalyse, Planung, CAM-Unterstützung und DFM-Hinweise.
Eine kleine Zeitersparnis pro Programm summiert sich über viele Projekte. Das Vermeiden einer Gruppe fehlerhafter Teile kann wirtschaftlich wichtiger sein als eine spektakuläre Vorführung autonomer Bearbeitung.
Beispiel: KI-gestützte Fertigung von Robotergehäusen
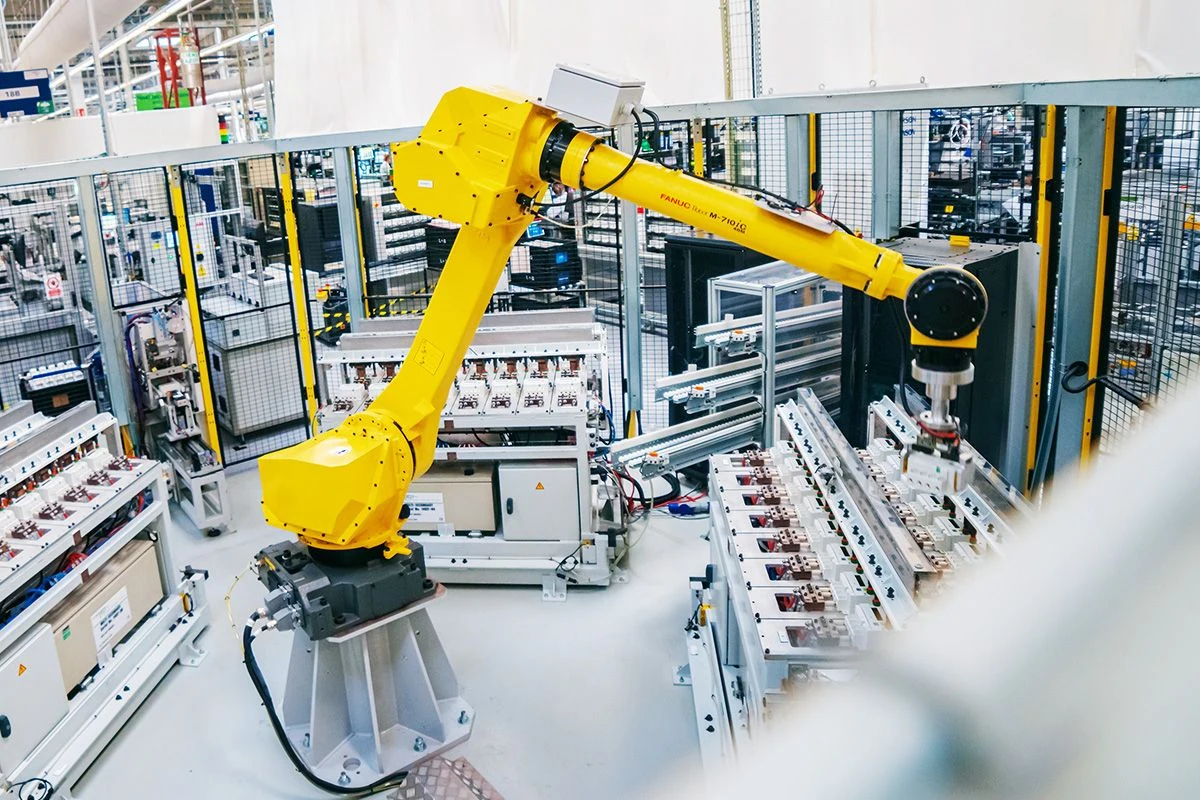
Angenommen, 100 Aluminiumgehäuse besitzen zwei Lagerbohrungen, Gewinde, eine Motorauflage, Kabelkanäle und eine gekrümmte Außenkontur.
Vor der Programmierung vergleicht Software ähnliche frühere Gehäuse. Während der Bearbeitung werden Last und Schwingungen überwacht. Ein Modell erkennt ungewöhnlich schnellen Verschleiß am Schlichtwerkzeug und empfiehlt einen Wechsel vor der nächsten Gruppe.
Die Messungen der ersten 30 Gehäuse zeigen zudem einen kleinen Bohrungstrend. Das Qualitätssystem stellt einen möglichen Zusammenhang mit dem Werkzeugzustand dar. Gleichzeitig berücksichtigt die Planung eine bevorstehende Maschinenwartung.
Keine einzelne KI-Funktion fertigt das Gehäuse. Mehrere Systeme unterstützen die Entscheidungen entlang des Ablaufs.
Beispiel: Werkzeugüberwachung bei Titan
Ein fünfachsig bearbeitetes Titanbauteil mit langer Schlichtzeit verlangt zuverlässige Werkzeugplanung. Zu früher Wechsel verschwendet Standzeit; zu später Wechsel gefährdet ein wertvolles Teil.
Last, Schwingungen und frühere Werkzeugverläufe können Hinweise auf das Ende der nutzbaren Standzeit geben. Der Prozessverantwortliche entscheidet innerhalb der freigegebenen Grenzen über den Wechsel.
Von Prognosen zu stärker autonomer Fertigung
CAM, Sensoren, Werkzeuge, Messtechnik, Planung und Qualität werden zunehmend miteinander verbunden. Die Entwicklung verläuft häufig über Beobachtung, Vorhersage, Empfehlung und kontrollierte Anpassung zu größerer Autonomie.
Viele Anwendungen bleiben bei Überwachung und Empfehlung. Vollständige Autonomie ist bei wechselnden kundenspezifischen Teilen schwieriger, weil jeder Auftrag neue Geometrien und Risiken einführt. Sie entwickelt sich daher schrittweise und unterschiedlich schnell.
Vorteile von KI in der CNC-Bearbeitung
Werkzeuge gezielter nutzen
Zustandsdaten können helfen, Wechselintervalle an tatsächliche Belastungen anzupassen.
Probleme früher erkennen
Anomalieerkennung kann Veränderungen vor sichtbarem Ausschuss markieren.
Ungeplante Stillstände verringern
Wartung kann auf Hinweise aus dem Maschinenzustand reagieren.
Programmierung beschleunigen
CAM-Unterstützung und ähnliche historische Strategien reduzieren wiederkehrende Arbeit.
Qualitätsentscheidungen verbessern
Messdaten werden als Entwicklung betrachtet, nicht nur als einzelnes Bestehen oder Nichtbestehen.
Planung verbessern
Aufträge, Termine, Zustand und Kapazität können gemeinsam bewertet werden.
Fertigungswissen wiederverwenden
Frühere Erfahrungen werden auffindbar, statt ausschließlich im Gedächtnis einzelner Mitarbeiter zu bleiben.
Grenzen und Risiken beim KI-Einsatz
Falsche Empfehlungen verbreiten sich schneller
Automatisierung beschleunigt auch fehlerhafte Annahmen. Freigaben und Grenzen bleiben erforderlich.
Modelle können veralten
Neue Werkzeuge, Maschinenzustände und Werkstoffe verändern die Gültigkeit eines trainierten Modells.
Datensicherheit bleibt wichtig
Kundengeometrien und Produktionswissen benötigen geeignete Zugriffskontrollen und eine durchdachte Datenarchitektur.
Entscheidungen müssen nachvollziehbar sein
Ein technisch Verantwortlicher muss eine Empfehlung ausreichend verstehen, um sie zu bewerten.
Projekte brauchen ein messbares Ziel
Werkzeugverschwendung, Stillstände, Ausschuss, Kalkulationszeit oder Planungsprobleme sind geeignete Ausgangspunkte. Die Technologie sollte dem Problem folgen.
Was Betriebe vor der Einführung tun sollten
- Maschinen und Aufträge einheitlich kennzeichnen.
- Werkzeuge mit Operationen verknüpfen.
- Prüfdaten strukturieren.
- Ursachen für Ausschuss und Nacharbeit erfassen.
- Standzeiten konsistent verfolgen.
- Ein wiederkehrendes teures Problem auswählen.
- Analytik oder maschinelles Lernen dort einsetzen, wo die Daten belastbar sind.
Ein konkretes Verschleißproblem in einem Titanprozess ist oft ein besserer Einstieg als ein sofortiger fabrikweiter Autonomieansatz.
KI verändert die Fertigung schrittweise
CNC-Steuerungen, CAM, automatische Werkzeugwechsler, Antasten, Paletten, Roboter und digitale Prüfung haben die Fertigung bereits verändert. Keine dieser Entwicklungen hat das Fertigungsengineering überflüssig gemacht.
KI setzt diese Entwicklung fort: Mehr Entscheidungen können durch Datenmuster unterstützt werden. Dadurch wird ein Betrieb vorausschauender, aber nicht automatisch vollständig autonom.
Wie KI zu Fertigungsaufgaben bei 6CNC passt
Für variantenreiche Kleinserien liegt die Chance im wiederverwendbaren Fertigungswissen. Neue Teile verlangen immer wieder Maschinenwahl, Aufspannplanung, Werkzeuge, Parameter, Prüfung und Terminierung.
Ein neues 7075-Robotergehäuse kann Ähnlichkeiten mit früheren Aluminiumteilen haben. Bei PEEK oder Titan können vergleichbare Projekte geeignete Ausgangspunkte liefern. Das ersetzt die Bewertung des neuen Auftrags nicht, macht vorhandene Erfahrung aber leichter nutzbar.
Für 6CNC bleibt das Ziel praktisch: konsistente Prozesse, weniger vermeidbare Risiken und ein zuverlässiger Weg vom Entwurf zur Präzisionskleinserie.
Fazit
KI kann Verschleißhinweise, Wartung, Anomalieerkennung, Qualitätsanalyse, CAM, Kalkulation und Planung unterstützen. Fortschrittliche Systeme gehen darüber hinaus zu kontrollierten Anpassungen.
Werkzeuge, dünne Wände, Vorrichtungen und Materialien behalten ihre physikalischen Grenzen. Der Nutzen entsteht, wenn Fachkräfte diese Grenzen mit besseren Informationen beherrschen. Für kundenspezifische Präzisionsteile ist diese Verbindung besonders wertvoll.
Senden Sie Ihre CAD-Dateien und Zeichnungen für eine fertigungstechnische Prüfung.
Häufig gestellte Fragen
Wie wird KI in der CNC-Bearbeitung eingesetzt?
Für Werkzeugüberwachung, vorausschauende Wartung, Qualitätsanalyse, Anomalieerkennung, Planung, CAM-Unterstützung, Kalkulation und Prozessoptimierung.
Kann KI CNC-Maschinen automatisch programmieren?
Sie kann Merkmale, Werkzeuge und Strategien unterstützen. Komplexe Programme benötigen weiterhin Entscheidungen über Spannung, Reihenfolge, Zugang, Maschinengrenzen und Risiken.
Kann KI Werkzeugverschleiß vorhersagen?
Modelle können Schwingungen, Last, Strom und andere Signale auswerten. Die Zuverlässigkeit hängt von Datenqualität und der Vergleichbarkeit mit dem aktuellen Prozess ab.
Was ist vorausschauende Wartung?
Sie nutzt Zustandsdaten, um Servicebedarf vor einem möglichen Ausfall zu erkennen, statt ausschließlich nach Zeitplan oder nach einer Störung zu warten.
Kann KI die Bauteilqualität verbessern?
Sie kann Trends, Anomalien und Verschleißhinweise erkennen. Die tatsächliche Qualität bleibt von Maschine, Werkzeug, Spannung, Strategie und Prüfung abhängig.
Ersetzt KI die KMG-Prüfung?
Nein. Datenanalyse oder visuelle Klassifikation ersetzt keine geeignete Maßprüfung für Größe, Position, Ebenheit und andere Zeichnungsmerkmale.
Ersetzt KI Fachkräfte in der Zerspanung?
Einige Routineaufgaben verändern sich. Werkzeug-, Spann-, Werkstoff-, Mess- und Prozesswissen bleiben erforderlich.
Was unterscheidet Automatisierung und KI?
Automatisierung folgt vordefinierten Regeln. KI erkennt Datenmuster, schätzt Zustände ab und empfiehlt Entscheidungen.
Ist KI für kleine Lose geeignet?
Ja, etwa für ähnliche Aufträge, Kalkulation, Planung, teure Werkzeuge, Qualitätsentwicklung und das Wiederverwenden von Fertigungswissen.
Was begrenzt KI am stärksten?
Fehlende relevante Daten, neue Geometrien, veränderte Prozesse, uneinheitliche Aufzeichnungen und seltene Fehler begrenzen die Zuverlässigkeit.


