CNC-Bearbeitung technischer Kunststoffe
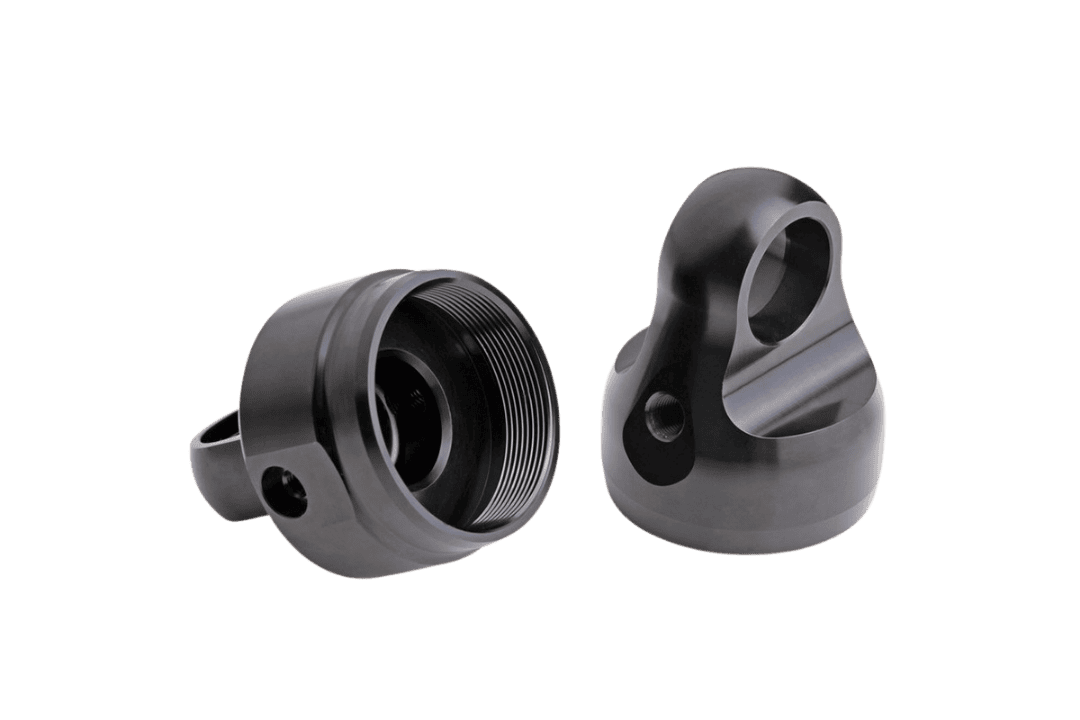
Wir bieten hoch-präzise CNC-Bearbeitungsleistungen für zahlreiche technische Kunststoffe. Von Prototypen bis zur Kleinserienfertigung gewährleisten unsere modernen Anlagen und unsere langjährige Erfahrung hohe Genauigkeit, ausgezeichnete mechanische Leistung und hervorragende Oberflächenqualität.
- Toleranzen bis ±0.05 mm
- Kurze Lieferzeit: 1–5 Tage für Prototypen
- Mindestbestellmenge: 1 Stück
- Große Auswahl an technischen Kunststoffen
Das Vertrauen von
führenden Unternehmen
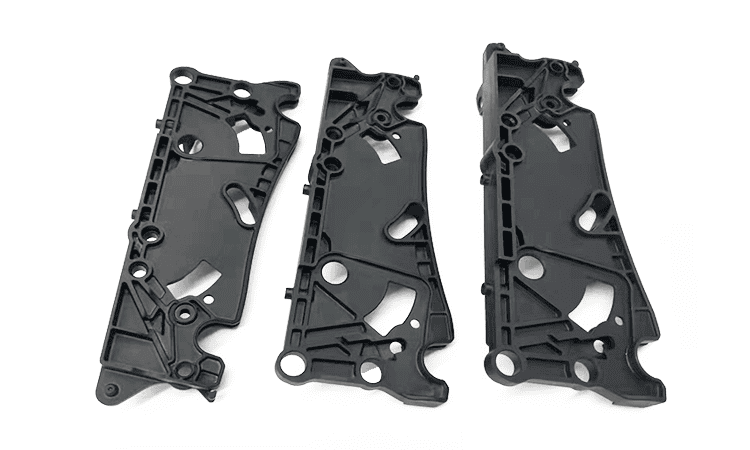
Wann die CNC-Bearbeitung technischer Kunststoffe sinnvoll ist
Technische Kunststoffe sind häufig die richtige Wahl, wenn elektrische Isolation, Chemikalienbeständigkeit, geringeres Gewicht, weniger Geräusche oder reduzierte Reibung gefordert sind. Sie helfen auch, wenn es für Spritzguss noch zu früh ist. Bei einem sich noch verändernden Entwurf vermeidet spanende Bearbeitung die Investition in Formen und hält Änderungszyklen kurz. Für die Besonderheiten eines weicheren Thermoplasts lesen Sie unseren Leitfaden zur HDPE-CNC-Bearbeitung mit Hinweisen zu Wärmeausdehnung, Werkstückspannung und realistischen Toleranzen.
Das ist wichtig für Prototypen, Überbrückungsserien, kundenspezifische Vorrichtungen, Halbleiterkomponenten, Bauteile für Medizinprodukte, Automatisierungsanlagen und Baugruppen für die Lebensmittelverarbeitung. Dabei benötigen Sie vielleicht ein Teil, zehn Teile oder einige Hundert. Spritzgusswerkzeuge würden das Projekt verzögern und die Geometrie zu früh festlegen.
Spanend bearbeitete Kunststoffe lösen auch Konstruktionsprobleme mit mehreren Werkstoffen. Ein Gehäuse benötigt möglicherweise Aluminium für die Struktur, aber PEEK oder PTFE für Isolation und Verschleißschutz. Ein Robotersystem kann Acetal für Führungen, UHMW für Gleitkontakte und Nylon für unkritische Abdeckungen verwenden. Das beste Ergebnis entsteht meist, wenn jeder Werkstoff nach seiner Funktion gewählt wird, statt für die gesamte Baugruppe standardmäßig denselben Kunststoff einzusetzen.
Die am häufigsten für CNC-Bearbeitung verwendeten Kunststoffe
Nicht alle technischen Kunststoffe lassen sich gleich bearbeiten. Manche lassen sich sauber schneiden und bleiben stabil. Andere nehmen Feuchtigkeit auf, bauen Spannungen ab oder verformen sich beim Spannen. Diese Unterschiede bestimmen Kosten und Risiken.
Acetal
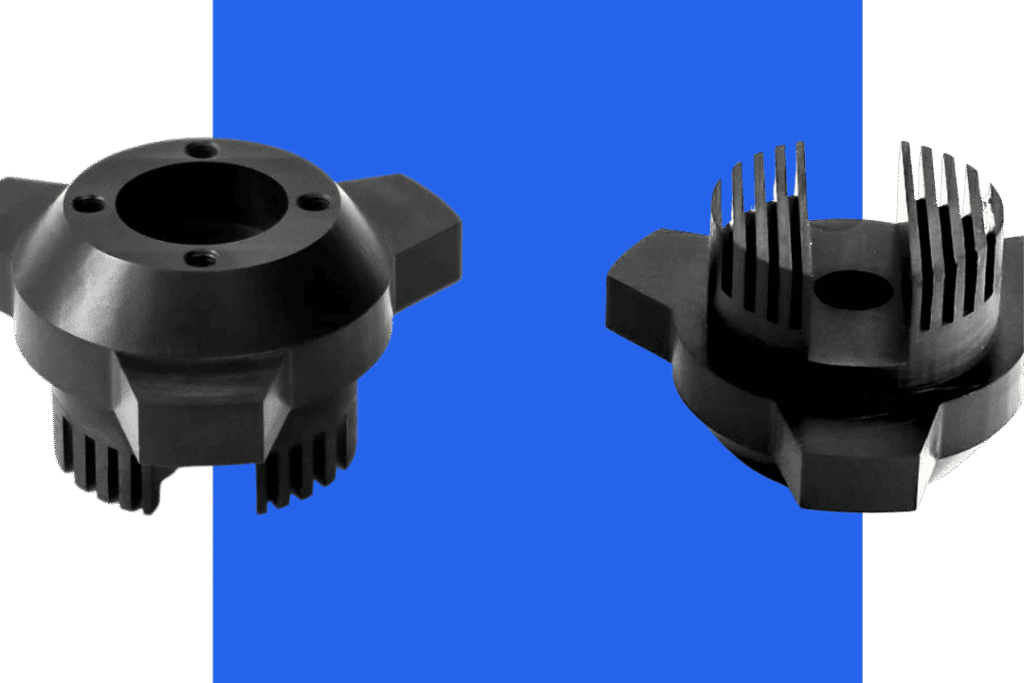
häufig als POM oder Delrin bekannt, gehört zu den besonders gut zerspanbaren Kunststoffen. Es hält enge Maße gut ein, nimmt wenig Feuchtigkeit auf und erzeugt saubere Späne. Wir empfehlen es oft für Zahnräder, Buchsen, Verteilerblöcke, Gehäuse und präzise Verschleißteile.
Nylon
Nylon bietet Zähigkeit und Verschleißbeständigkeit, nimmt aber mehr Feuchtigkeit auf als Acetal. Dadurch können sich Maße mit der Zeit verändern. Für funktionale Prototypen und mechanische Teile kann Nylon hervorragend geeignet sein. Bei Merkmalen mit engen Toleranzen müssen Umwelteinflüsse und Konditionierung berücksichtigt werden.
UHMW
UHMW wird wegen seiner Abriebfestigkeit und geringen Reibung geschätzt. Es findet häufig Verwendung in Führungen, Auskleidungen und Förderanlagenbauteilen. Der Nachteil ist die Steifigkeit. Es kann bei der Bearbeitung ausweichen und ist für Präzisionsgeometrien mit dünnen Wänden oder eng kontrollierter Ebenheit nicht die beste Wahl.
PEEK
PEEK ist ein hochwertiger Werkstoff für Anwendungen, bei denen Temperatur, Chemikalienkontakt, mechanische Leistung oder Konformitätsanforderungen die höheren Kosten rechtfertigen. Es lässt sich im Vergleich zu vielen Hochleistungskunststoffen gut bearbeiten, doch die Rohmaterialkosten sind beträchtlich. Deshalb ist eine effiziente Konstruktion wichtig. Weniger unnötiges Ausgangsmaterial kann echte Einsparungen bringen.
PTFE
PTFE widersteht Chemikalien und Temperaturen sehr gut und bietet hervorragende Gleiteigenschaften. Es ist außerdem weich und verformungsanfällig. Enge Toleranzen in PTFE erfordern realistische Erwartungen, sorgfältige Abstützung und eine werkstoffgerechte Geometrie.
PPS, PEI und PVDF
Weitere Hochleistungsoptionen wie PPS, PEI und PVDF bieten jeweils spezielle elektrische, thermische oder chemische Vorteile. Bei diesen Werkstoffen kann die falsche Sorte mehr Probleme verursachen als eine falsche Maschineneinstellung. Gefüllte und ungefüllte Varianten verhalten sich sowohl bei der Bearbeitung als auch im Einsatz unterschiedlich.
ABS, Polycarbonat und Acryl
Diese Werkstoffe sind in der Produktentwicklung verbreitet, weil sie bekannt, verfügbar und für Gehäuse oder sichtbare Teile geeignet sind. ABS lässt sich leicht bearbeiten, ist bei Präzisionsbauteilen jedoch weniger maßstabil als Acetal. Polycarbonat ist zäher und schlagfester, kann bei unkontrolliertem Prozess aber Weißbruch oder Spuren zeigen. Acryl bietet Transparenz, ist jedoch spröde, weshalb scharfe Werkzeuge und die Vorschubstrategie entscheidend sind.
Oberflächenveredelung für technische Kunststoffe
Verbessern Sie Optik, Haltbarkeit und Funktionalität mit diesen Optionen:
Bearbeitungszustand
Saubere Oberfläche direkt nach der CNC-Bearbeitung. Besonders geeignet für Funktionstests und bei engen Toleranzanforderungen.
Lackieren und Spritzlackieren
Professionelles Lackieren mit matten, seidenmatten oder glänzenden Oberflächen in zahlreichen Farben. Verbessert Optik und UV-Beständigkeit.
Dampfpolieren / chemisches Glätten
Erzeugt eine glatte, glänzende Oberfläche, besonders wirksam bei PC- und Acrylteilen.
Glasperlenstrahlen / Sandstrahlen
Erzeugt eine gleichmäßige matte Struktur und kaschiert kleinere Oberflächenspuren.
Siebdruck / Tampondruck
Hochpräzises Aufbringen von Logos, Texten, Symbolen oder Kennzeichnungen. Haltbar und kostengünstig für Markenkennzeichnung. Ideal für Bedienfelder, Tasten und Produktkennzeichnungen.
Weitere Oberflächenbehandlungen
UV-Beschichtung, Klarlackbeschichtung, Lasergravur, Beschichtung (für ABS und spezielle Sorten)
Was Toleranzen und Qualität spanend bearbeiteter Kunststoffteile beeinflusst
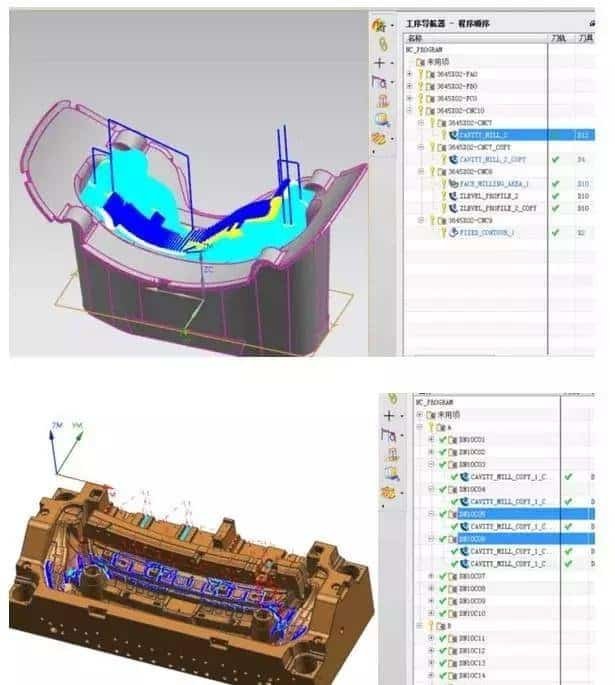
Der größte Fehler bei der CNC-Bearbeitung technischer Kunststoffe besteht darin, Erwartungen aus der Metallbearbeitung zu übernehmen, ohne das Werkstoffverhalten zu prüfen. Eine Toleranz die bei Aluminium alltäglich ist, kann bei Kunststoff teuer, instabil oder unnötig sein.
Wärme ist ein Faktor. Kunststoffe leiten Wärme schlechter als Metalle, daher bleibt die Wärme nahe der Schnittzone. Bei falschen Vorschüben und Drehzahlen kann der Werkstoff schmelzen, schmieren, Grate bilden oder sich an einer Bohrung wieder schließen. Scharfe Werkzeuge und geeignete Spanabfuhr sind wichtiger, als viele Einkäufer erwarten.
Die Spannkraft ist ein weiterer Faktor. Dünne Kunststoffteile können sich in der Aufspannung verformen und nach dem Lösen zurückfedern. Das führt zu irreführenden Messwerten bei Bearbeitung und Prüfung. Wir reduzieren dieses Risiko häufig durch bessere Vorrichtungen, gestufte Arbeitsgänge oder bei Bedarf durch Bearbeitung aus spannungsarmem Halbzeug.
Auch Feuchtigkeit verändert die Ergebnisse. Nylon ist das klassische, aber nicht das einzige Beispiel. Ein trocken bearbeitetes und in der Werkstatt vermessenes Teil kann nach Kontakt mit Luftfeuchtigkeit andere Maße aufweisen. Enthält Ihre Zeichnung enge Toleranzbereiche, Dichtflächen oder Passmerkmale, sollte dies früh bei der Angebotsprüfung berücksichtigt werden.
Auch die Wanddicke verdient Aufmerksamkeit. Sehr dünne Wände können rattern, sich durchbiegen oder verziehen. Tiefe Taschen und lange, nicht abgestützte Abschnitte erhöhen Bearbeitungszeit und Qualitätsrisiken. Häufig verbessert eine kleine Konstruktionsänderung die Gleichmäßigkeit stärker als eine strengere Prozesskontrolle.
Möglichkeiten der CNC-Bearbeitung technischer Kunststoffe bei 6CNC
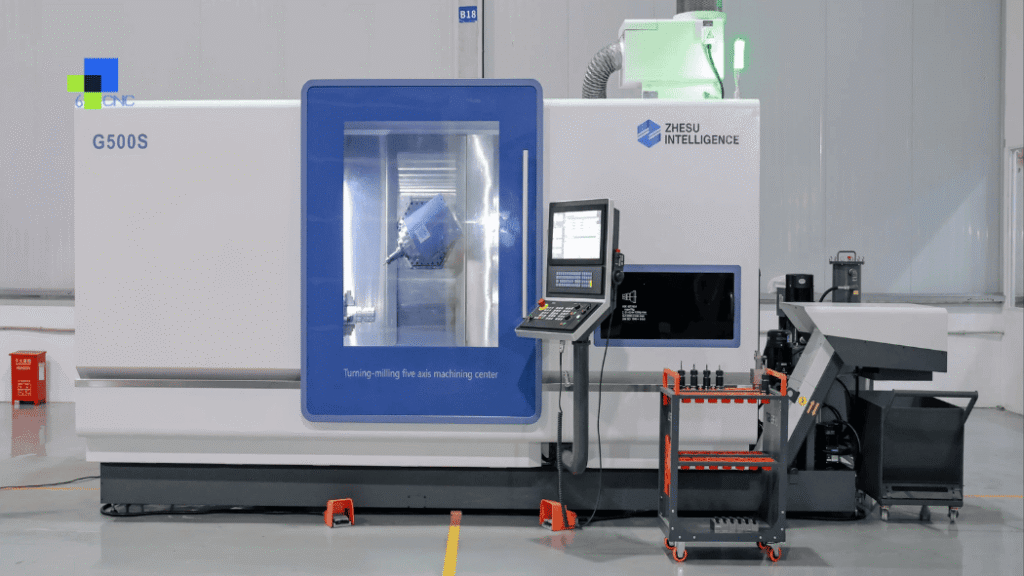
- 3-Achs-, 4-Achs- und 5-Achs- CNC-Fräsen
- CNC-Drehen und kombinierte Dreh-Fräs-Bearbeitung
- Professionelle, für Hochleistungskunststoffe optimierte Programmierung
- Enge Toleranzen bis ±0.002 mm
- Tempern zum Spannungsabbau
- Strenge Qualitätskontrolle mit KMG-Prüfberichten
- Werkstoffrückverfolgbarkeit und Reinraumverpackung verfügbar
Unser Vorgehen bei der Werkstoffauswahl für CNC-Kunststoffteile
Wir beginnen beim Anwendungsfall und nicht bei der Werkstoffliste. Belastung, Temperatur, Chemikalienkontakt, Gegenbauteile, regulatorische Anforderungen und Zielstückzahl sind gleichermaßen wichtig. Ein Prototyp zur Passungsprüfung kann einen anderen Kunststoff verwenden als ein Serienteil für den langfristigen Einsatz; diese Wahl sollte jedoch bewusst erfolgen.
Wir betrachten außerdem Geometrie und Toleranzen gemeinsam. Bei dünnen Rippen, langen Bohrungen, Präzisionsgewinden oder Ebenheitsanforderungen eignen sich manche Kunststoffe besser als andere. Acetal kann seine Form besser halten als Nylon. Gefüllte Werkstoffe können die Steifigkeit erhöhen, aber auch Werkzeugverschleiß steigern oder die Kantenqualität beeinflussen.
Für Einkäufer reduziert dieser Prozess das wirtschaftliche Risiko. Die richtige Empfehlung vermeidet Ausschuss, wiederholte Bemusterungen und späte Konstruktionsänderungen. Sie verbessert auch die Angebotsgenauigkeit, weil Bearbeitungszeit, Werkzeugstrategie und Prüfaufwand mit dem tatsächlichen Werkstoffverhalten übereinstimmen.
Bei 6CNC unterstützen wir häufig Kunststoffteile in kleinen Stückzahlen, bei denen Geschwindigkeit zählt, die Maßkontrolle jedoch nicht beeinträchtigt werden darf. Dazu prüfen wir CAD-Daten und Zeichnungen auf Zerspanbarkeit, erkennen kritische Toleranzbereiche und empfehlen Werkstoffänderungen vor Produktionsbeginn statt erst nach fehlerhaften Erstmusterteilen.
6CNC für die CNC-Bearbeitung technischer Kunststoffe wählen?
- Seit über 10 Jahren auf CNC-Kunststoffbearbeitung spezialisiert
- Über 140 moderne CNC-Maschinen
- Fokus auf Prototypen und Kleinserienfertigung
- Keine Mindestbestellmenge
- Schnelle Angebotserstellung innerhalb weniger Stunden
- Komplettlösung: Bearbeitung + Oberflächenveredelung
- Zuverlässige Qualität und termingerechte Lieferung