
Elegir entre mecanizado CNC de 3 y 5 ejes no consiste simplemente en escoger la máquina más avanzada. Un centro de cinco ejes puede acceder desde más direcciones, reducir cambios de sujeción y mecanizar superficies complejas. Sin embargo, una placa, un soporte o una carcasa abierta de aluminio puede fabricarse con la precisión requerida de forma más rápida y económica en tres ejes.
La decisión depende de la geometría, las orientaciones necesarias, las relaciones entre características críticas de distintas caras, el alcance de la herramienta y el tiempo y riesgo de cada montaje.
Con tres ejes preguntamos si todas las características son accesibles mediante montajes prácticos. Con cinco ejes preguntamos si cambiar la orientación de la herramienta simplifica esos montajes, mejora la rigidez o facilita la precisión.
Esta guía compara movimientos, complejidad, montajes, precisión, acabado, herramientas, tiempos y coste total desde la perspectiva de fabricación.
¿Qué es el mecanizado CNC de 3 ejes?
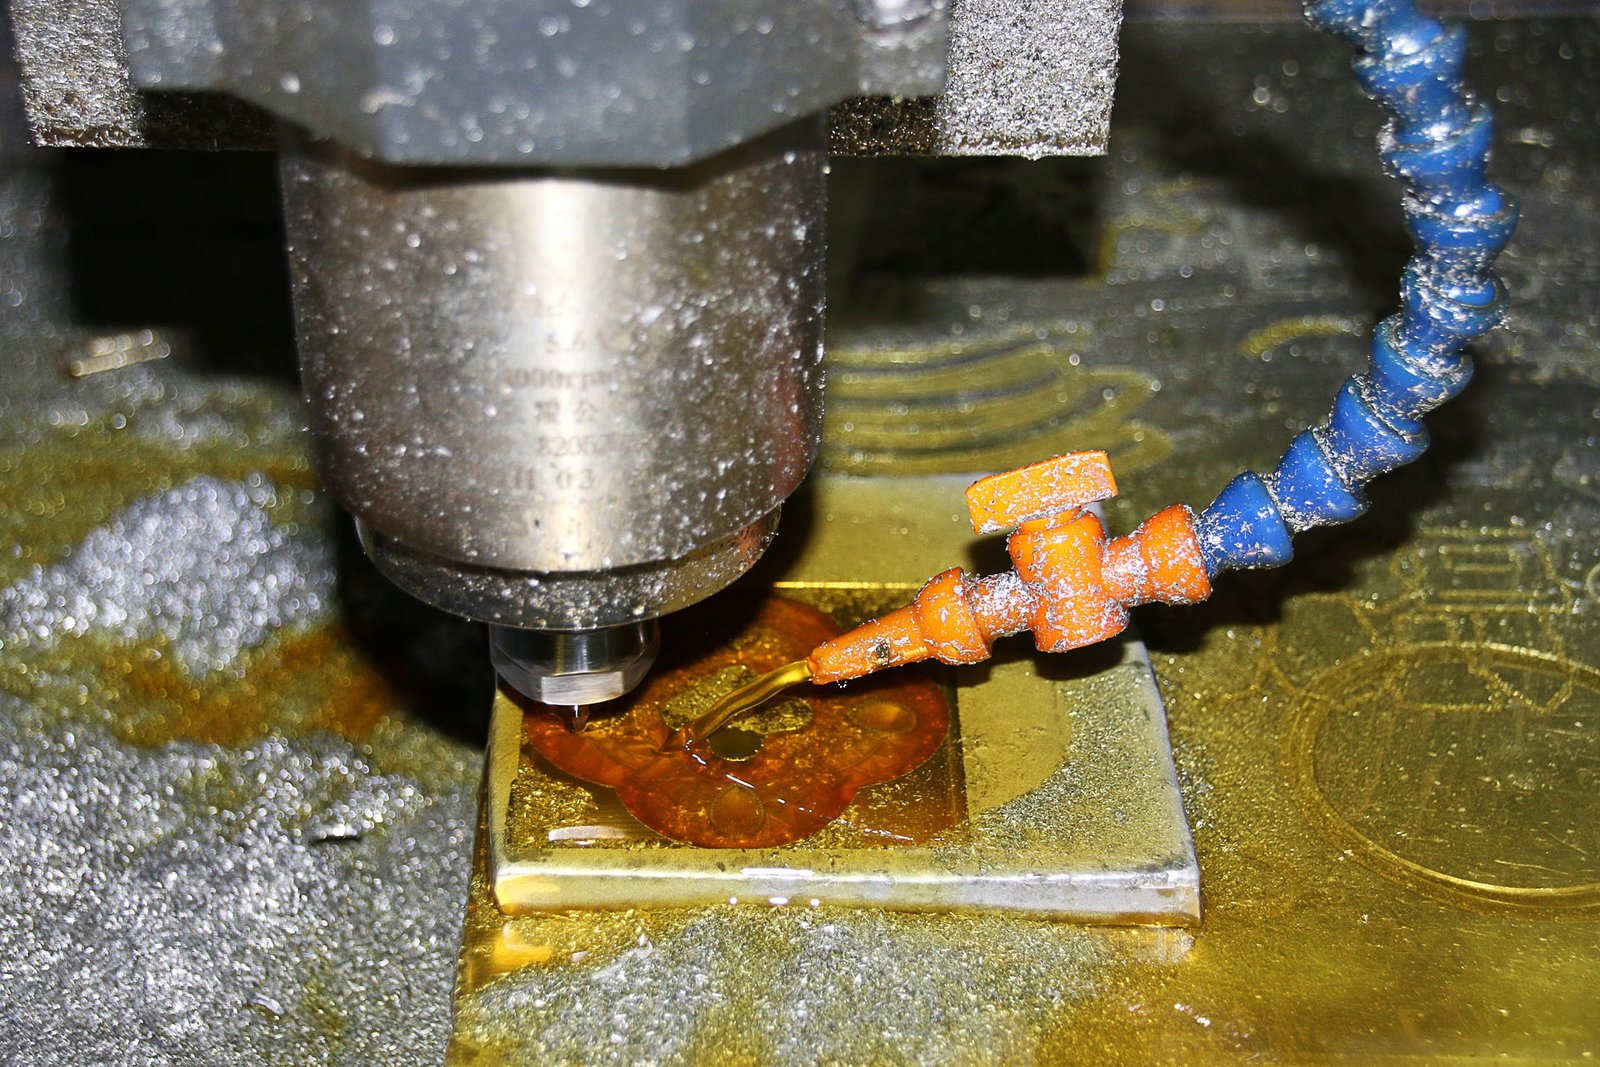
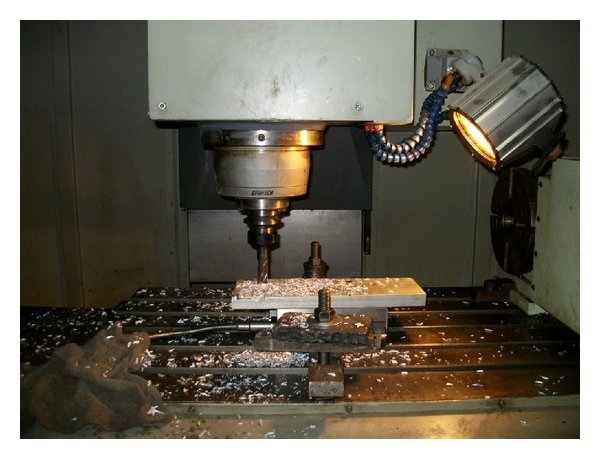
Una fresadora CNC de tres ejes mueve la herramienta en las direcciones lineales X, Y y Z. La pieza suele permanecer fija en una orientación y la herramienta se aproxima en la dirección del husillo.
- Eje X: movimiento de izquierda a derecha.
- Eje Y: movimiento de delante hacia atrás.
- Eje Z: movimiento vertical.
Los centros modernos de tres ejes producen cajeras, ranuras, taladros, roscas, contornos, cavidades tridimensionales complejas y agujeros de precisión, siempre que herramienta y portaherramientas puedan alcanzarlos desde la orientación seleccionada.
Entre las piezas habituales están placas de montaje, soportes, carcasas electrónicas, utillajes, insertos de molde, bloques de válvulas, disipadores, componentes estructurales, carcasas sencillas para dispositivos médicos y placas para equipos ópticos.
Es un error pensar que tres ejes solo sirven para piezas simples. La limitación suele ser el acceso de la herramienta y la cantidad de montajes necesarios, más que la complejidad geométrica por sí sola.
¿Qué es el mecanizado CNC de 5 ejes?
Una máquina de cinco ejes combina X, Y y Z con dos ejes rotativos. Según su arquitectura, gira e inclina la mesa, se mueve el cabezal o ambos contribuyen al movimiento. Esto permite aproximarse a la pieza desde distintas direcciones.
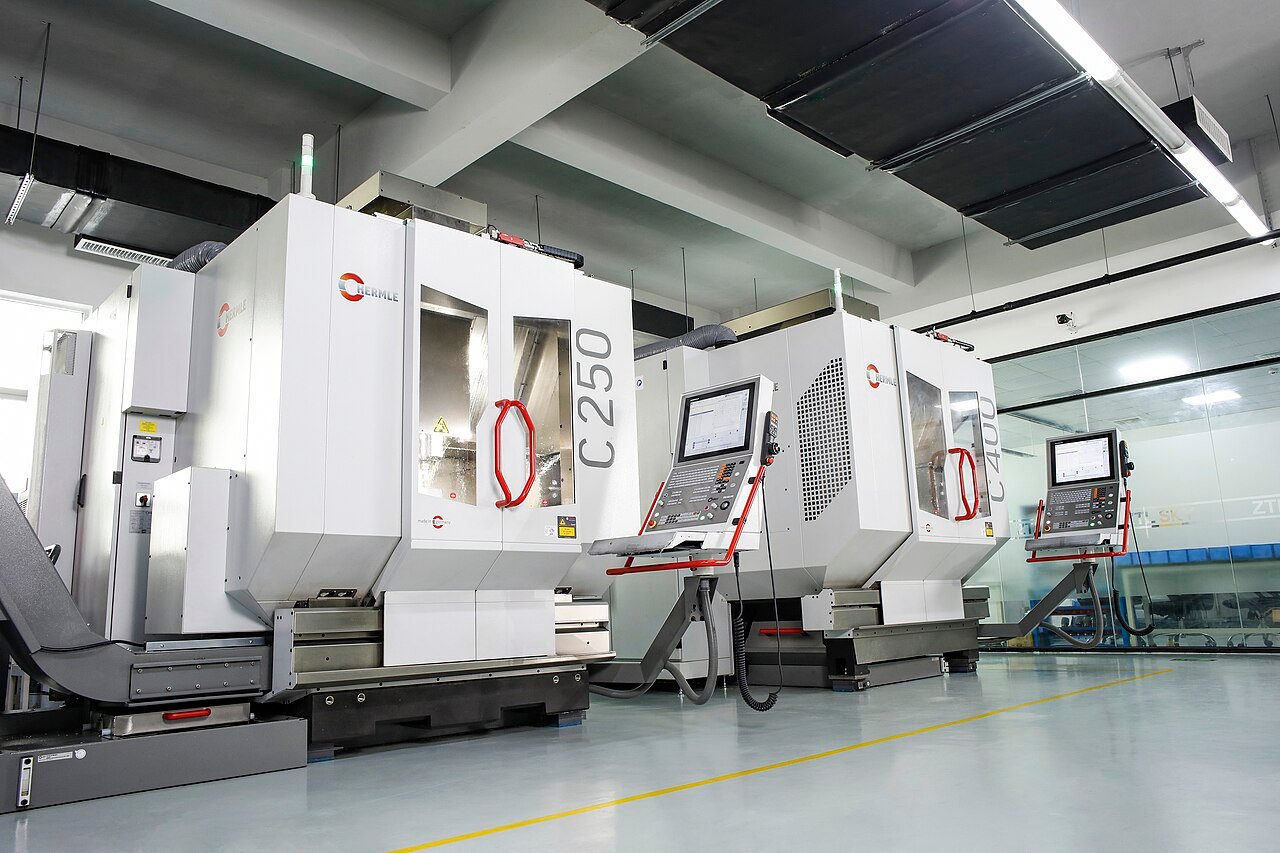
Resulta útil para características en varias caras, agujeros con ángulos compuestos, cavidades profundas, superficies inclinadas, álabes de impulsores, geometrías de turbina, superficies aeroespaciales, componentes médicos complejos y carcasas ópticas con interfaces multidireccionales.
La ventaja es incorporar la orientación de la herramienta a la estrategia de mecanizado. En lugar de mantener una herramienta larga en vertical, se inclina la pieza o la herramienta hacia una dirección favorable. Esto puede mejorar el acceso, acortar la herramienta, reducir vibraciones y mantener características relacionadas en un mismo montaje.
El mecanizado 3+2 y los cinco ejes simultáneos son diferentes
No todo trabajo en una máquina de cinco ejes implica mover los cinco ejes a la vez.
Mecanizado posicional 3+2
Los ejes rotativos colocan primero la pieza en un ángulo concreto. Después permanecen fijos mientras se realiza el corte convencional de tres ejes.
Una carcasa con mecanizado superior y dos caras laterales inclinadas puede orientarse sin retirarla de su sujeción original. Se conserva la referencia y pueden evitarse varios utillajes y operaciones de alineación.
Es apropiado para carcasas de varias caras, taladros inclinados, soportes, cuerpos de válvula, utillajes y piezas prismáticas con características orientadas en diferentes direcciones.
Mecanizado simultáneo de 5 ejes
Los ejes lineales y rotativos se mueven juntos durante el corte. La orientación de la herramienta cambia continuamente al seguir la superficie.
Se utiliza en impulsores, álabes de turbina, blisks, superficies muy retorcidas, componentes aeroespaciales complejos, determinados implantes y superficies ópticas o moldes de forma libre.
Un álabe de turbina puede cambiar de curvatura y orientación desde la raíz hasta la punta. Una herramienta de ángulo fijo no siempre puede seguir toda la geometría de manera eficiente. El movimiento simultáneo adapta continuamente su eje a la superficie.
Muchas piezas descritas como de «cinco ejes» no necesitan movimiento simultáneo. El posicionamiento 3+2 puede ofrecer el mismo beneficio práctico con una programación menos compleja.
La mayor diferencia suele ser la cantidad de montajes
Un montaje es cada posicionamiento y sujeción de la pieza en una orientación para mecanizarla. Un bloque sencillo puede necesitar dos; una carcasa compleja, cuatro, cinco o seis.
Cada cambio implica retirar la pieza, limpiar pieza y utillaje, recolocarla, apoyarla en una nueva referencia, sujetarla, establecer las coordenadas y comprobar la alineación.
Si las tolerancias entre caras son amplias, puede ser aceptable. El problema aparece cuando deben conservarse relaciones precisas entre características realizadas en montajes diferentes.
Por ejemplo, una carcasa de articulación robótica de aluminio puede tener alojamientos de rodamiento en dos caras perpendiculares. Mecanizarlos por separado incorpora el utillaje y la transferencia de referencias a la cadena de errores. Una estrategia de cinco ejes puede permitir fabricar ambos en el mismo montaje. Esto elimina oportunidades de desalineación, sin hacer que la máquina sea intrínsecamente más precisa.
Tres ejes suelen ser mejores para geometrías sencillas
Una placa de aluminio 6061 con taladros cajeados, dos cajeras, roscas y un perfil exterior puede terminarse desde arriba y abajo en dos montajes sencillos.
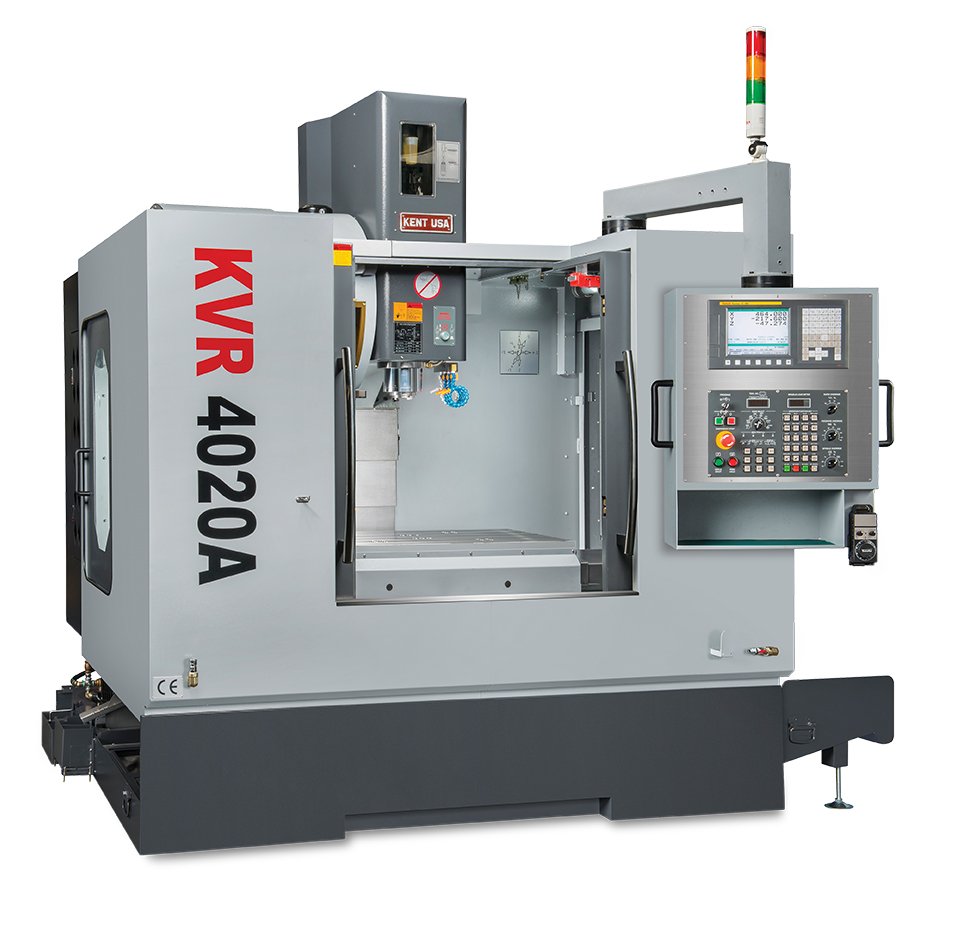
Utilizar cinco ejes quizá no reduzca el tiempo de preparación ni mejore la calidad. El mayor coste por hora y una programación más compleja pueden aumentar el precio.
Por eso, el mecanizado de tres ejes sigue siendo habitual en piezas personalizadas: es eficiente, predecible y muy capaz cuando existe acceso razonable.
Cuándo empiezan a tener sentido cinco ejes
Características en varias caras
Una carcasa puede tener cajeras, agujeros, roscas y aberturas para conectores en cuatro o cinco lados. Tres ejes suelen exigir varios montajes o utillajes especiales. Cinco ejes permiten girarla manteniendo una sujeción principal, especialmente útil cuando existen relaciones de tolerancia geométrica entre caras.
Ángulos compuestos
Un taladro inclinado puede resolverse con un utillaje sencillo. Varios agujeros o superficies con diferentes ángulos compuestos complican la construcción y verificación de utillajes independientes. Los cinco ejes permiten posicionar esos ángulos directamente.
Cavidades profundas
En tres ejes, las cavidades profundas suelen exigir herramientas largas. Al aumentar el voladizo disminuye la rigidez, lo que puede provocar vibración, flexión, paredes cónicas, mal acabado y menor vida útil.
Inclinar la pieza puede permitir alcanzar la misma zona con una herramienta más corta, incluso cuando la superficie no es especialmente compleja.
Geometrías de acceso similar a un socavado
Los socavados reales pueden seguir necesitando herramientas especiales o electroerosión. Sin embargo, cambiar la orientación permite alcanzar muchas características inaccesibles desde un husillo vertical fijo.
Superficies de forma libre
Impulsores, álabes, moldes y componentes aerodinámicos presentan ángulos superficiales continuamente variables. En estas aplicaciones, los cinco ejes simultáneos son especialmente valiosos.
Longitud de herramienta y rigidez
Imagine una cajera profunda con una pared de 70 mm. En tres ejes, el portaherramientas debe permanecer por encima de la pieza mientras el filo alcanza el fondo. Puede ser necesaria una fresa de gran alcance.
Una herramienta larga se flexiona más bajo carga. Aunque la máquina ordene la posición correcta, el filo puede desviarse de la pared y generar conicidad, errores dimensionales, marcas de vibración y acabado desigual.
En cinco ejes, a veces es posible inclinar la pieza y aproximarse desde otra dirección. Un menor voladizo permite usar una herramienta más rígida y mejorar el corte. Así puede mejorar la calidad aunque la reducción del tiempo de ciclo sea pequeña.
¿Son más precisos cinco ejes que tres?
No automáticamente. Un centro de tres ejes de calidad, con herramientas estables, buenos utillajes, control térmico y personal experimentado, puede producir piezas muy precisas. Una estrategia de cinco ejes mal planificada también genera rechazos.
La precisión depende del estado y calibración de la máquina, descentramiento del husillo, estado de los filos, portaherramientas, sujeción, temperatura, fuerzas de corte, flexión e inspección.
Los cinco ejes reducen determinadas fuentes de error, especialmente las sujeciones repetidas. Pasar de seis montajes a dos simplifica el control de la cadena de tolerancias.
La afirmación correcta es que cinco ejes pueden mejorar la precisión entre características al reducir errores de montaje y transferencia de referencias. Eso no significa que todas las máquinas de cinco ejes sean más precisas.
Diferencias de acabado superficial
El acabado depende del contacto de corte, la rigidez, las trayectorias y la geometría. Tres ejes pueden producir excelentes superficies planas. La orientación variable aporta más ventajas en superficies curvas complejas.
Una fresa de punta esférica vertical puede tocar ciertas zonas cerca de su centro, donde la velocidad efectiva de corte es muy baja. Puede rozar el material en lugar de cortarlo de forma eficiente.
Los cinco ejes simultáneos permiten inclinarla para trabajar con una zona más eficaz del filo. Esto puede mejorar la uniformidad de la velocidad de corte y el acabado, reducir el rozamiento y prolongar la vida de la herramienta.
También permiten mantener orientaciones favorables en superficies inclinadas y cambiantes, habituales en turbinas, impulsores, moldes y piezas aeroespaciales.
Cómo comparar la complejidad de las piezas
Una pieza con muchos agujeros no necesita necesariamente cinco ejes. Otra con pocas características puede necesitarlos si sus direcciones o relaciones son difíciles.
Conviene preguntar:
- ¿Cuántas direcciones requieren mecanizado?
- ¿Hay características profundas o ángulos compuestos?
- ¿Pueden herramienta y portaherramientas acceder físicamente a cada superficie?
- ¿Hay características críticas en caras distintas?
- ¿Se necesitan herramientas largas?
- ¿La geometría es de forma libre?
- ¿Cuántas veces debe recolocarse la pieza?
Estas preguntas aportan más que contar características.
Ejemplo 1: Soporte de montaje de aluminio
Un soporte de aluminio 6061 tiene una base plana, una cajera, varias roscas, un contorno exterior y dos agujeros laterales.
Primero se mecanizan las características superiores y después se recoloca una vez para los agujeros laterales. Si las tolerancias entre ellas lo permiten, bastan dos montajes sencillos.
Tres ejes probablemente sean la mejor opción; cinco ejes aportarían poca ventaja de fabricación.
Ejemplo 2: Carcasa de articulación robótica
Esta carcasa contiene dos alojamientos de rodamiento de precisión, pasos de cables, agujeros de montaje en varias caras, una geometría exterior curva y una abertura inclinada para un conector. Los alojamientos deben mantener una relación precisa.
Tres ejes podrían requerir cuatro o cinco montajes con transferencias cuidadosas de referencias. Cinco ejes podrían mecanizar varias caras desde una sujeción principal.
Esto puede reducir el desarrollo de utillajes, la alineación, el error acumulado de referencias y la manipulación. El coste total puede bajar aunque la máquina tenga una tarifa horaria superior.
Ejemplo 3: Cajera aeroespacial profunda
Una pieza estructural de aluminio 7075 tiene cajeras profundas y paredes altas. Tres ejes alcanzan técnicamente la geometría, pero las zonas profundas exigen una fresa larga. Su flexión durante el acabado puede generar una ligera conicidad.
El posicionamiento en cinco ejes permite, en algunos casos, inclinar la pieza y utilizar una herramienta más corta. El beneficio principal es la rigidez, no la reducción de montajes. Esto demuestra la necesidad de valorar todo el problema de fabricación.
Ejemplo 4: Impulsor
Los álabes se retuercen alrededor del cubo. Los álabes vecinos limitan el acceso y la herramienta debe cambiar de orientación al recorrer los canales.
Tres ejes no pueden mantener eficientemente la relación necesaria entre filo y superficie. Los cinco ejes simultáneos ajustan continuamente la orientación siguiendo cada álabe. Aquí la propia geometría justifica el proceso, más allá del ahorro de montajes.
Comparación de mecanizado CNC de 3 y 5 ejes
| Factor | CNC de 3 ejes | CNC de 5 ejes |
|---|---|---|
| Ejes lineales | X, Y, Z | X, Y, Z |
| Ejes rotativos | Ninguno | Dos |
| Orientación de herramienta | Fija | Ajustable |
| Piezas prismáticas sencillas | Excelente opción | Normalmente innecesario |
| Piezas de varias caras | Requieren recolocación | Suelen necesitar menos montajes |
| Ángulos compuestos | Suelen exigir utillajes | Posicionamiento directo |
| Cavidades profundas | Pueden necesitar herramientas largas | Mejores ángulos de aproximación |
| Geometría de forma libre | Buena si es accesible | Excelente |
| Mecanizado simultáneo de superficies curvas | Limitado | Excelente |
| Complejidad de programación | Menor | Mayor |
| Coste horario de máquina | Menor | Mayor |
| Complejidad de utillajes | Puede aumentar con varias caras | Suele reducirse |
| Transferencias de referencias | Más frecuentes en piezas complejas | Habitualmente menos |
| Uso más adecuado | Geometría prismática accesible | Acceso complejo y varias orientaciones |
¿Cinco ejes siempre reducen el tiempo de ciclo?
No. No eliminan material automáticamente más rápido. En piezas sencillas, el tiempo real de corte puede ser parecido o incluso mayor.
El ahorro suele estar fuera del corte: carga, alineación, sujeción, palpado, establecimiento del cero e inspección. Reducir seis montajes a dos puede ahorrar mucho tiempo de producción sin modificar el avance.
Una mejor orientación también puede permitir herramientas más cortas y condiciones de corte más productivas. El resultado total depende de la pieza.
¿Es más caro el mecanizado de 5 ejes?
La tarifa horaria suele ser mayor por el coste de la máquina y la programación. Sin embargo, el precio total incluye programación, utillajes, preparación, herramientas, mano de obra, inspección, riesgo de rechazo y tiempo de ciclo.
Estrategia de 3 ejes
Una carcasa compleja podría necesitar cinco utillajes, cinco montajes, alineaciones repetidas, más inspección manual y herramientas largas.
Estrategia de 5 ejes
La misma pieza podría requerir un utillaje principal, uno o dos montajes, herramientas cortas y menos manipulación.
El coste total puede ser menor a pesar de la tarifa superior. La cotización debe valorar la ruta completa de fabricación.
Cómo cambia la decisión con el tamaño del lote
Para una sola pieza, desarrollar utillajes complejos de tres ejes puede no compensar. Un montaje flexible de cinco ejes puede necesitar poco utillaje dedicado.
Para miles de piezas sencillas repetidas, los utillajes específicos de tres o cuatro ejes pueden ser muy eficientes. Deben considerarse conjuntamente geometría y cantidad.
En 6CNC esto es especialmente relevante para prototipos y series cortas: la estrategia debe ser flexible con pocas unidades y repetible al pasar a decenas o cientos.
Dónde encaja el mecanizado de 4 ejes
Una máquina de cuatro ejes añade un eje rotativo controlado. Es apropiada cuando las características se distribuyen alrededor de un eje común: agujeros radiales en ejes, cuerpos cilíndricos, distribuidores giratorios, válvulas y características angulares repetidas.
Mecanizar cuatro lados no exige necesariamente cinco ejes si una sola rotación permite todas las orientaciones. Cuatro ejes pueden aportar gran parte del ahorro de montajes con un proceso más sencillo.
- Tres ejes: geometría prismática accesible.
- Cuatro ejes: geometría distribuida alrededor de un eje rotativo.
- Cinco ejes: dos direcciones de rotación independientes u orientación continuamente variable.
El material no determina los ejes, pero modifica su utilidad
La geometría y el acceso deciden principalmente la cantidad de ejes. El material modifica el beneficio de una orientación más favorable.
Aluminio
Aleaciones como 6061 y 7075 se mecanizan relativamente bien. Herramientas largas pueden funcionar de forma razonable con cargas moderadas. Los cinco ejes suelen elegirse por geometría o reducción de montajes, no simplemente por ser aluminio.
Acero inoxidable
Las mayores fuerzas de corte aumentan el riesgo de flexión y vibración con herramientas largas. Si inclinar permite acortarlas notablemente, la ganancia de rigidez cobra mayor importancia.
Titanio
El calor, desgaste y esfuerzo de corte exigen herramientas cortas y rígidas y un contacto estable. En piezas complejas, cinco ejes pueden ofrecer beneficios más allá de alcanzar la geometría.
Plásticos de ingeniería
PEEK, POM, nailon y PTFE generan menores fuerzas, pero pueden deformarse por sujeción o temperatura. Reducir cambios de montaje puede ayudar a controlar geometrías delicadas.
Las relaciones de tolerancia importan más que una cifra aislada
Indicar ±0,01 mm no obliga automáticamente a utilizar cinco ejes. Importa dónde se aplica la tolerancia.
Una profundidad de cajera estrechamente tolerada, realizada en un montaje estable, puede resolverse bien en tres ejes. Dos agujeros en caras perpendiculares con exigencias estrictas de posición y perpendicularidad pueden ser más difíciles, incluso si sus tolerancias de diámetro son habituales.
Conviene revisar referencias, posición, perpendicularidad, coaxialidad, relaciones angulares y tolerancias entre características. La evaluación debe considerar el sistema completo de tolerancias.
La sujeción puede decidir qué máquina conviene
La geometría CAD puede sugerir cinco ejes mientras la sujeción favorece tres; también puede ocurrir lo contrario.
Un utillaje de tres ejes debe dejar accesible la característica y apoyar la pieza contra las fuerzas de corte. Su complejidad puede aumentar con cada orientación adicional.
Un utillaje de cinco ejes suele necesitar una sujeción compacta y espacio suficiente durante los giros. Debe ofrecer apriete seguro, localización repetible, acceso para herramienta y portaherramientas y resistencia a las fuerzas. La sujeción debe diseñarse junto con la estrategia de ejes.
Planificar la inspección antes del mecanizado
Una pieza puede ser fácil de mecanizar y difícil de medir si el sistema de inspección no alcanza características críticas. Ambas actividades deben planificarse conjuntamente.
Según la pieza, pueden utilizarse máquina de medición por coordenadas, medición óptica, alesómetros, medidores de altura, micrómetros, rugosímetros y utillajes de inspección.
La medición debe conservar las relaciones con el sistema de referencias. Una máquina de coordenadas permite evaluar varias superficies y posiciones de agujeros dentro de un sistema común.
Cuándo elegir mecanizado CNC de 3 ejes
Suele ser apropiado cuando la mayoría de las características son accesibles desde una o dos orientaciones, la geometría es principalmente prismática y no hace falta variar continuamente la orientación durante el corte.
También favorecen tres ejes un alcance de herramienta razonable, pocas relaciones críticas entre montajes y utillajes sencillos y repetibles. Ejemplos: soportes, placas, carcasas estándar, componentes de utillaje, insertos de molde sencillos, tapas y bloques de montaje.
El objetivo es escoger el proceso más sencillo que cumpla el plano de forma fiable.
Cuándo elegir mecanizado CNC de 5 ejes
Cinco ejes resultan atractivos con características en varias orientaciones, relaciones críticas entre caras, ángulos compuestos, cavidades que exigirían herramientas demasiado largas y superficies inaccesibles desde una dirección fija.
También son útiles cuando el corte exige cambios de orientación en superficies complejas o cuando recolocar manualmente introduce demasiado riesgo.
Ejemplos: impulsores, álabes de turbina, estructuras aeroespaciales, carcasas robóticas, instrumentos médicos, soportes ópticos complejos, carcasas de precisión de varias caras y componentes de molde complejos.
Guía práctica de selección
1. ¿Se puede alcanzar cada característica con tres ejes?
Si es así, siga evaluando esa opción. Si no, determine si recolocar, indexar con cuatro ejes o utilizar cinco resuelve el acceso.
2. ¿Cuántos montajes hacen falta?
Uno o dos suelen favorecer tres ejes. Cinco o seis cambios justifican estudiar una estrategia multieje.
3. ¿Hay dimensiones críticas relacionadas entre montajes?
Entonces cada transferencia de referencias importa más. Reducir montajes puede mejorar la fiabilidad.
4. ¿El alcance compromete la rigidez?
Si las zonas profundas exigen demasiado voladizo, inclinar en cinco ejes puede mejorar el proceso aunque tres ejes sean teóricamente suficientes.
5. ¿Debe cambiar la orientación durante el corte?
En ese caso puede ser necesario mecanizado simultáneo de cinco ejes.
6. ¿Cuál es la cantidad de producción?
El volumen influye en la conveniencia de utillajes específicos frente a montajes multieje flexibles.
La decisión depende del riesgo del proceso
Cinco ejes son una herramienta de fabricación. Cuando la geometría lo justifica, reducen montajes, mejoran acceso, acortan herramientas y facilitan controlar tolerancias. Sin esa necesidad, el coste de máquina y programación aporta poco.
Elegir tres ejes solo por su tarifa inferior también puede engañar si hacen falta varios utillajes complejos y alineaciones. El mejor proceso reduce el riesgo total y cumple coste, calidad y plazo.
Cómo selecciona 6CNC entre 3, 4 y 5 ejes
En 6CNC empezamos por la pieza. Para prototipos y series cortas revisamos geometría, acceso, referencias, tolerancias geométricas, número de montajes, alcance, sujeción, material, cantidad e inspección.
Una carcasa sencilla de aluminio puede ser más rápida y económica en tres ejes. Una pieza robótica de varias caras puede beneficiarse de cinco ejes indexados si conserva características críticas en un montaje. Un impulsor o una superficie aerodinámica compleja puede exigir movimiento simultáneo. En otros casos, cuatro ejes ofrecen el mejor equilibrio.
Buscamos fabricar la geometría y tolerancias de forma fiable sin introducir costes innecesarios.
Conclusión
La diferencia reside en cómo los ejes adicionales modifican la estrategia. Tres ejes siguen siendo muy eficaces en geometrías prismáticas accesibles con pocos montajes estables. Cinco ejes aportan valor ante acceso difícil, ángulos compuestos, profundidad, superficies complejas y tolerancias relacionadas entre varias caras. Cuatro ejes suelen encajar en geometrías alrededor de una rotación común.
La pregunta correcta es qué estrategia fabrica esta pieza con menos montajes innecesarios, herramientas estables, tolerancias fiables y el mejor coste total.
Envíe a 6CNC el modelo CAD y el plano técnico. Podemos revisar geometría, tolerancias, material, cantidad e inspección para recomendar una ruta adecuada.
Preguntas frecuentes
¿Es mejor el mecanizado de 5 ejes que el de 3 ejes?
No para todas las piezas. Cinco ejes ofrecen más orientaciones y reducen montajes en componentes complejos. Tres ejes suelen ser más rápidos y económicos para geometrías prismáticas accesibles.
¿Es más preciso el mecanizado de 5 ejes?
No automáticamente. Depende de máquina, sujeción, herramientas, control del proceso, temperatura e inspección. Menos cambios de montaje y referencias pueden mejorar la precisión entre características.
¿Qué diferencia hay entre 3+2 y cinco ejes simultáneos?
En 3+2, los ejes rotativos posicionan la pieza y permanecen fijos durante el corte de tres ejes. En simultáneo, los ejes lineales y rotativos se mueven juntos durante el corte.
¿Una máquina de tres ejes puede fabricar piezas complejas?
Sí. Puede producir cajeras, contornos, moldes y características de precisión complejas. Las limitaciones principales son acceso y número de montajes.
¿Cuándo conviene utilizar cinco ejes?
Con acceso difícil a varias caras, ángulos compuestos, cavidades que requieren herramientas largas, superficies de forma libre o tolerancias críticas entre orientaciones.
¿Es más caro mecanizar en cinco ejes?
La tarifa horaria suele ser mayor, pero el coste total puede bajar en piezas complejas al reducir utillajes, montajes, manipulación y riesgo de rechazo.
¿Cinco ejes reducen el tiempo de ciclo?
A veces. El mayor ahorro suele proceder de preparación y manipulación. La orientación también puede permitir herramientas cortas y condiciones de corte más eficientes.
¿Qué piezas encajan mejor en tres ejes?
Placas de montaje, soportes, carcasas sencillas, utillajes, tapas y componentes prismáticos accesibles principalmente desde una o dos orientaciones.
¿Qué piezas encajan mejor en cinco ejes?
Impulsores, álabes, estructuras aeroespaciales, componentes médicos complejos, carcasas robóticas, soportes ópticos y piezas de precisión de varias caras.
¿Cuándo elegir cuatro ejes en lugar de cinco?
Cuando las características se distribuyen alrededor de un eje principal: taladros radiales, caras, ranuras y otras operaciones en ejes o cuerpos cilíndricos. Puede no ser necesario un segundo eje rotativo.
¿Las tolerancias estrechas siempre requieren cinco ejes?
No. Una dimensión ajustada dentro de un montaje estable suele ser viable en tres ejes. Cinco ejes resultan más beneficiosos con relaciones geométricas estrictas entre distintas caras.
¿Qué archivos debo enviar para seleccionar el proceso?
El modelo CAD 3D y el plano técnico 2D controlado, con material, cantidad, acabado, tolerancias, referencias, tolerancias geométricas y requisitos especiales de inspección.


