
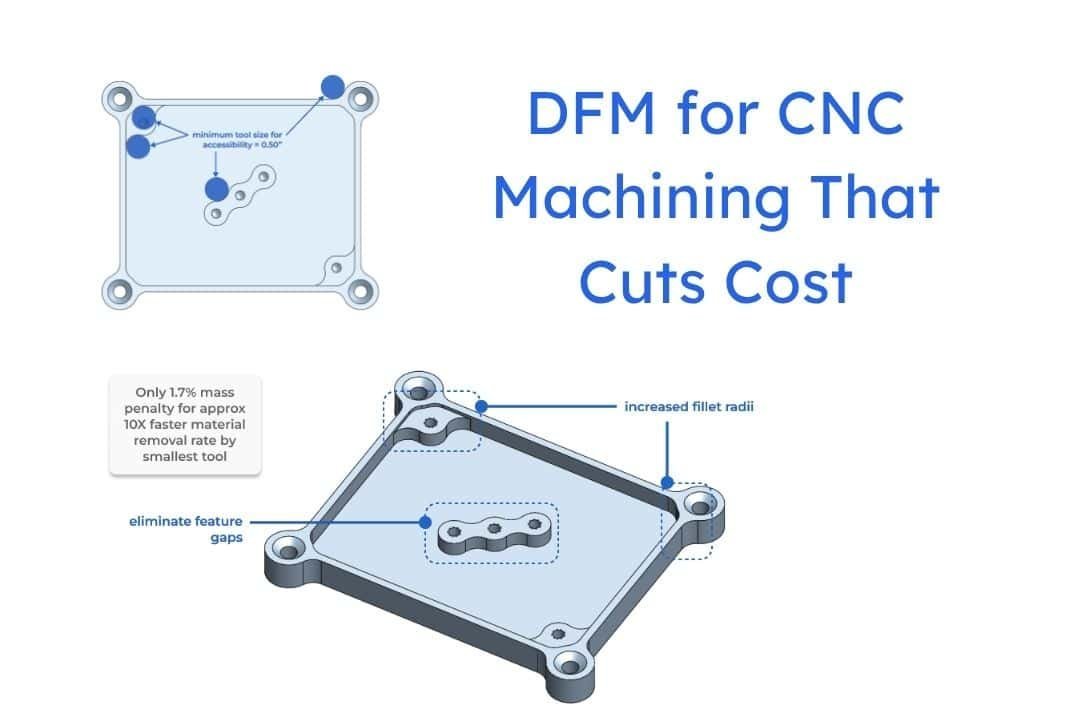
Ein Teil kann im CAD sauber aussehen und in der Werkstatt dennoch teuer, langsam oder instabil werden. Das erleben wir häufig bei Prototypen und Kleinserien. Der Entwurf funktioniert theoretisch, doch kleine Geometrieentscheidungen erfordern zusätzliche Aufspannungen, Sonderwerkzeuge, schwierige Prüfungen oder erhöhen das Ausschussrisiko. Genau hier setzt DFM für CNC-Bearbeitung an.
Fertigungsgerechte Konstruktion vereinfacht ein Teil nicht bis zum Funktionsverlust. Sie gestaltet es so, dass es genau, wiederholbar und zu angemessenen Kosten gefertigt werden kann. Für Entwicklung und Einkauf bedeutet das weniger Angebotsrevisionen, kürzere Lieferzeiten, berechenbarere Qualität und weniger späte Überraschungen.
Was DFM für CNC-Bearbeitung wirklich bedeutet
Bei CNC-Arbeiten prüft DFM, ob ein Teil zu den realen Bedingungen von Werkzeugen, Spannung, Maschinenzugang, Werkstoffverhalten und Messverfahren passt. Ein Modell kann technisch herstellbar und dennoch ineffizient sein. In dieser Differenz sammeln sich Kosten und Risiken.
Ein Beispiel ist eine Innenecke mit perfekter 90-Grad-Kante. Das CAD mag sie vorgeben, aber ein Schaftfräser hinterlässt einen Radius, sofern keine zusätzlichen Verfahren wie Erodieren oder sehr kleine Werkzeuge eingesetzt werden. Dieses Detail kann die Zykluszeit stark verändern. Dasselbe gilt für tiefe schmale Taschen, sehr dünne Wände oder pauschal enge Toleranzen unabhängig vom Montagebedarf.
Gutes DFM stellt früh praktische Fragen: Ist das Merkmal mit einem Standardwerkzeug erreichbar? Ist die Toleranz in einer Aufspannung haltbar? Verformt sich das Teil nach Materialabtrag? Lässt sich die Geometrie effizient prüfen? Falls nicht, muss die Zeichnung vor Fertigungsbeginn angepasst werden.
Warum DFM mehr als den Stückpreis beeinflusst
Die meisten Teams betrachten DFM als Kostenoptimierung. Kosten sind ein Teil, doch der größere Effekt betrifft die Projektkontrolle. Schlechte Herstellbarkeit verursacht oft Rückfragen beim Angebot, langsamere Prozessplanung, mehr Bedienereingriffe und höhere Prüflast. Das verlängert Termine schon vor dem ersten Span.
Auch die Qualität leidet. Eng tolerierte Merkmale an schwer zugänglichen Stellen sind schwieriger konstant zu fertigen. Dünne Bereiche können rattern oder sich verformen. Zu aggressiver Materialabtrag kann Spannungen freisetzen und Maße außerhalb der Vorgabe verschieben. In der Produktion sinkt dadurch die Gutteilausbeute.
Käufer kennen das Ergebnis: Das erste Angebot wirkt akzeptabel, nach technischer Prüfung folgen Änderungen, die Lieferung verschiebt sich und das Teil kommt mit Abweichungen oder Nacharbeitsvermerken an. Fundiertes DFM reduziert dieses Muster, weil der Fertigungsplan von Anfang an stabil ist.
Die wichtigsten Konstruktionsentscheidungen
Toleranzen müssen der Funktion folgen
Pauschal enge Toleranzen führen besonders schnell zu unnötigem Aufwand. Beeinflusst ein Merkmal weder Passung, Dichtheit, Ausrichtung noch Bewegung, braucht es meist keine Präzision über die übliche Bearbeitungsfähigkeit hinaus. Für unkritische Flächen und optische Konturen genügen häufig Allgemeintoleranzen.
Wir empfehlen enge Toleranzen nur für echte Funktionsmerkmale. Eine Lagersitzbohrung benötigt möglicherweise genaue Kontrolle, eine Außenfläche ohne Gegenstück meist nicht. ±0,01 mm an einem kritischen Merkmal sind beherrschbar; derselbe Wert am gesamten Teil erhöht Maschinenzeit, Prüfaufwand und Ausschussrisiko.
Bei sehr engen Grenzen müssen Bezüge klar definiert und Maße logisch davon abgeleitet sein. Das gibt Fertigung und Prüfung ein nutzbares Bezugssystem statt einer Zeichnung voller fehleraufsummierender Kettenmaße.
Innenecken brauchen realistische Radien
CNC-Werkzeuge sind rund, gewünschte Innenecken oft nicht. Diese einfache Tatsache erklärt viele DFM-Änderungen. Rechtwinklige Taschenecken können kleinere Werkzeuge, zusätzliche Zykluszeit oder ein Folgeverfahren erfordern.
Ein größerer Innenradius verbessert die Herstellbarkeit meist sofort. Er erlaubt ein stabileres Werkzeug, schnelleres Schneiden und längere Standzeit. Soweit die Funktion es zulässt, sollten Eckenradien in der Regel etwas größer als die entsprechenden Standardfräserradien gewählt werden. Schon eine kleine Vergrößerung kann Bearbeitungszeit sparen.
Benötigt ein Gegenstück tatsächlich eine scharfe Innenecke, prüfen Sie eine geänderte Montageschnittstelle. Freistiche, Dogbone-Ecken oder eine angepasste Gegenkontur lösen das Problem häufig günstiger, als die ungünstige Geometrie zwingend zu fertigen.
Tiefe Taschen und kleine Merkmale erhöhen das Risiko
Das Verhältnis von Tiefe zu Breite zeigt Bearbeitungsschwierigkeiten besonders deutlich. Tiefe schmale Taschen begrenzen den Zugang und erhöhen die Werkzeugdurchbiegung. Folgen können Rattern, schlechtes Finish, Konizität oder lange Zyklen durch reduzierte Vorschübe sein.
Kleine Nuten und dünne Rippen verursachen ähnliche Probleme. Ein Werkzeug, das klein genug für den Zugang ist, besitzt auch weniger Steifigkeit. Das beeinflusst Genauigkeit und Produktivität. In Aluminium kann es noch gut beherrschbar sein, in Edelstahl oder Titan wird dasselbe Merkmal deutlich anspruchsvoller.
Wenn die Funktion es zulässt, verbreitern Sie die Tasche, reduzieren Sie die Tiefe oder teilen Sie das Bauteil in einfachere Komponenten. Das kann Tage der Prozessentwicklung sparen und die Maßkonstanz verbessern.
Wandstärke braucht ein ausgewogenes Maß
Dünne Wände wirken im CAD oft effizient. Beim Zerspanen können sie schwingen oder nach dem Werkzeugdurchgang zurückfedern. Das beeinflusst Ebenheit, Position und Oberfläche. Auch der Werkstoff zählt: Eine dünne Aluminiumwand verhält sich anders als eine Wand aus PEEK oder Edelstahl.
Es gibt keine einheitliche Wandstärkenregel für alle Werkstoffe und Geometrien. Praktisch gilt: Je dünner die Wand, desto sorgfältiger die Planung. Das kann getrenntes Schruppen und Schlichten, länger belassenes Stützmaterial oder langsamere Bearbeitung bedeuten. Erlaubt die Konstruktion dickere Bereiche, wird die Fertigung einfacher und wiederholbarer.
DFM für CNC beginnt mit der Verfahrenswahl
Eine gute DFM-Prüfung betrachtet nicht nur die Form, sondern auch, ob das gewählte Verfahren zu Geometrie und Menge passt. Fräsblock, Drehteil, 5-Achs-Aufspannung oder Drehfräsen verändern jeweils, was wirtschaftlich ist.
Ein rotationssymmetrisches Teil mit Querbohrungen kann im CAD wie eine Fräsaufgabe wirken. Die Hauptkontur zuerst zu drehen kann jedoch Kosten senken und Konzentrizität verbessern. Bei einem komplexen Gehäuse mit Merkmalen auf mehreren Seiten kann 5-Achs-Bearbeitung sinnvoll sein, weil weniger Aufspannungen Fehler reduzieren. 5-Achs-Bearbeitung ist aber nicht automatisch günstiger: Bei einfacher Geometrie kann ein 3-Achs-Prozess mit durchdachter Spannung besser passen.
Hier zählt die Rückmeldung des Lieferanten. Ein Entwurf kann zwei geeignete Fertigungswege haben; welcher besser ist, hängt von Toleranzverteilung, Werkstoff, Losgröße und Prüfplan ab.
Werkstoffwahl verändert die Herstellbarkeit
Die Werkstoffauswahl beginnt häufig bei Festigkeit, Gewicht, Korrosionsbeständigkeit oder Temperaturverhalten. Das ist richtig, sollte aber nicht dort enden. Werkstoffe unterscheiden sich erheblich in ihrer Zerspanbarkeit.
Aluminiumlegierungen erlauben meist schnelleres Schneiden und geringeren Verschleiß. Edelstähle erzeugen tendenziell mehr Wärme und verfestigen sich. Titan erhöht Kosten durch langsamere Bearbeitung und kürzere Standzeit. Technische Kunststoffe sind oft schnell zerspanbar, doch thermische Bewegung und Gratkontrolle beeinflussen die Toleranzstrategie.
Erfüllen zwei Werkstoffe die Anwendung, senkt die leichter zerspanbare Variante oft die Gesamtkosten und verbessert die Liefersicherheit. Diese Abwägung lohnt sich früh, besonders bei Prototypen, die schnell in Tests gehen sollen.
Zeichnungsqualität ist Teil von DFM
Manche Fertigungsprobleme beginnen in der Zeichnung statt im Modell. Fehlende Bezugsstruktur, widersprüchliche Toleranzen, undefinierte Oberflächen oder übernommene Altnotizen können Angebot und Fertigung verzögern.
Eine klare Zeichnung zeigt dem Betrieb, was zählt. Sie trennt kritische von üblichen Maßen, vermeidet doppelte oder widersprüchliche Angaben, nennt Gewindenormen korrekt und kennzeichnet Flächen mit Anforderungen an Finish, Dichtung oder Optik.
Bei globaler Beschaffung ist dies besonders wichtig. Klare Dokumentation reduziert Auslegungsrisiken zwischen Entwicklung, Produktion und Qualitätssicherung.
Wo frühes DFM am meisten Zeit spart
Der beste Zeitpunkt ist vor der Freigabe, nicht nach einem Abweichungsbericht. Wir empfehlen drei Prüfzeitpunkte: Konzeptauswahl, vor der Angebotsanfrage und nach der Erstmuster-Rückmeldung.
In der Konzeptphase vermeiden Sie Geometrien, die teure Verfahren erzwingen. Vor der Anfrage klären Sie Toleranzen, Hinweise und unklare Merkmale. Nach dem Erstmuster verfeinern Sie den Entwurf anhand tatsächlicher Bearbeitungs- und Messdaten.
Nach unserer Erfahrung bringt frühes DFM besonders viel bei engen Toleranzen, mehreren Aufspannungen, schwierigen Werkstoffen oder kleinen Mengen mit begrenzter Werkzeugamortisation. Hier erzielen kleine Änderungen den größten Nutzen.
Eine nützliche DFM-Abstimmung liefert konkrete Ergebnisse: Welche Merkmale treiben Kosten, welche Toleranzen sind kritisch, welche dürfen weiter sein und welcher Fertigungsweg passt zum Termin? Fehlt dieses Gespräch, kann das Angebot Risiken verbergen statt beseitigen.
Bei 6CNC macht DFM Präzision praktikabel. Ein guter Entwurf muss nicht nur in der Baugruppe funktionieren, sondern Bearbeitung, Prüfung und Lieferung ohne vermeidbare Kosten durchlaufen. Wird diese Abstimmung früh erreicht, werden alle folgenden Schritte einfacher.


