
Eine bearbeitete Bohrung kann ihren Nenndurchmesser einhalten und im Betrieb dennoch versagen.
Die Bohrung kann leicht konisch, unrund, tonnenförmig, an den Enden aufgeweitet oder für einen Kolben, eine Dichtung, ein Lager oder ein präzises Gleitelement zu rau sein. Solche Fehler sind besonders relevant, wenn die Bohrung Ausrichtung, Leckage, Reibung, Schmierung oder Lebensdauer bestimmt.
Hier bietet sich CNC-Honen an.
Honen ist ein abrasives Präzisionsfinish, das vor allem Maßgenauigkeit, Geometrie und Oberflächenzustand einer vorhandenen Bohrung verbessert. Anders als Bohren oder Ausdrehen trägt es normalerweise nur wenig Material ab. Es erzeugt keine Bohrung im Vollmaterial, sondern bringt eine vorbearbeitete Bohrung in ihren endgültigen funktionsgerechten Zustand.
Moderne CNC-Honleistungen kommen bei Hydraulikkomponenten, Automobilteilen, Ventilkörpern, Lagerbohrungen, Präzisionshülsen, Medizintechnik, Luft- und Raumfahrt und weiteren Anwendungen zum Einsatz, deren Innendurchmesser höhere Anforderungen stellt, als normale Bearbeitung zuverlässig erfüllt.
Dieser Leitfaden erklärt den Honprozess, korrigierbare Fehler, mögliche Oberflächen und wann Präzisionshonen für eine Bohrung vorgeschrieben werden sollte.
Was ist CNC-Honen?
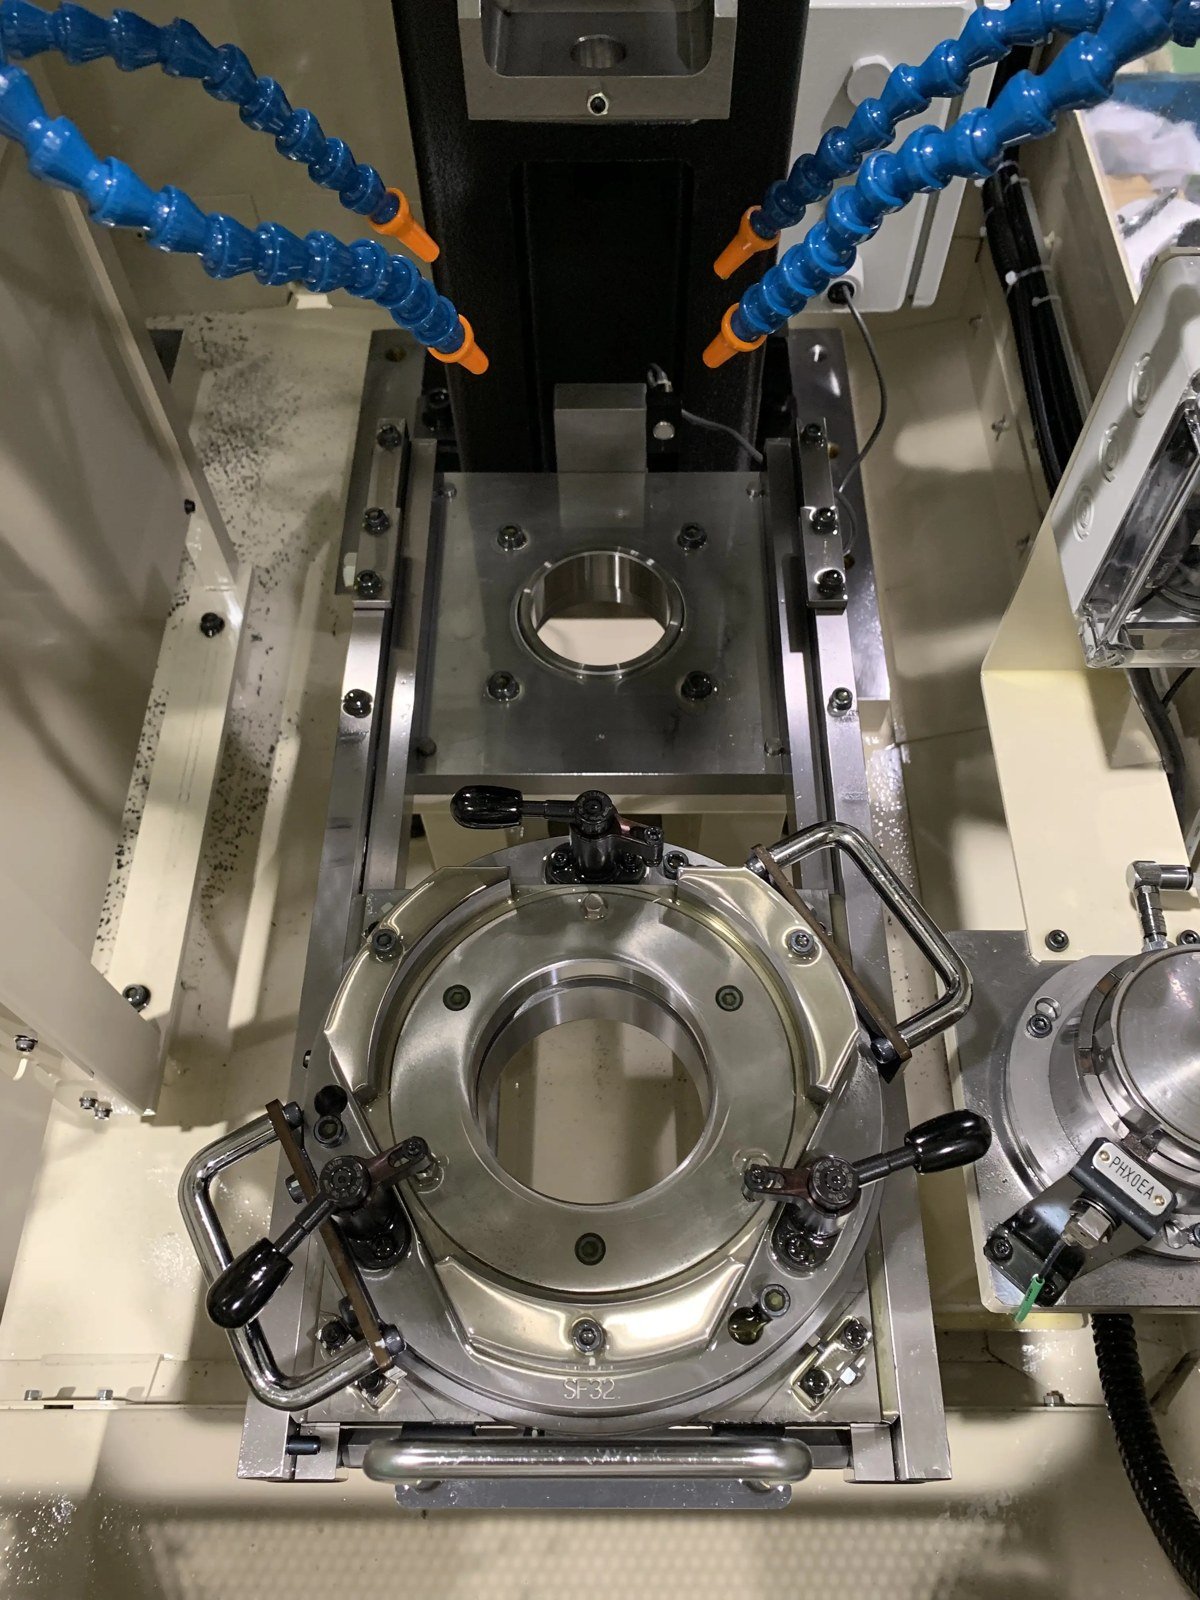
CNC-Honen ist ein gesteuerter abrasiver Bearbeitungsprozess: Honsteine berühren die Innenfläche einer Bohrung, während das Werkzeug rotiert und sich entlang der Bohrungsachse hin- und herbewegt.
Die kombinierte Dreh- und Axialbewegung erzeugt den typischen Kreuzschliff gehonter Oberflächen.
Statt einer einzelnen Schneide verwendet das Honwerkzeug abrasive Steine mit kontrolliertem Kontakt zur Bohrung. Der Materialabtrag erfolgt schrittweise über eine relativ große Kontaktfläche.
Dadurch eignet sich Honen besonders zur Verbesserung von:
- Bohrungsdurchmesser
- Rundheit
- Zylindrizität
- Geradheit
- Konizität
- Oberflächenrauheit
- Oberflächentextur
- Trag- oder Dichtungseigenschaften
In der Produktion ermöglicht die CNC-Steuerung eine gleichmäßige Regelung von Spindeldrehzahl, Hublänge, Hublage, Vorschub, Zustelldruck und Schlichtzyklen.
Das Ergebnis ist eine wiederholbare Innenhonbearbeitung für Präzisionsprototypen und Serienteile.
Warum werden bearbeitete Bohrungen gehont?
Bohren, CNC-Ausdrehen und Reiben können genaue Bohrungen erzeugen, hinterlassen aber jeweils gewisse Geometrie- und Oberflächenfehler.
Bei vielen gewöhnlichen Durchgangsbohrungen ist das unerheblich.
Bei einer hydraulischen Schieberventil- oder Präzisionskolbenbohrung können dagegen wenige Mikrometer Geometriefehler die Funktion direkt beeinflussen.
Eine Bohrung kann den richtigen gemessenen Durchmesser haben und dennoch verschiedene Formfehler aufweisen.
Unrundheit
Statt ideal kreisförmig zu sein, kann die Bohrung mehrlappig oder oval sein.
Mögliche Ursachen sind:
- Werkzeugdurchbiegung
- Spannverformung
- Werkstoffspannungen
- Unterbrochener Schnitt
- Spindelfehler der Maschine
- Vorherige Bearbeitungsschritte
Präzisionshonen trägt Erhebungen am Umfang ab und verbessert die Rundheit der Bohrung.
Konizität
Eine Bohrung kann entlang ihrer Länge allmählich größer oder kleiner werden.
Das tritt häufig bei langen Bohrungen auf, wenn Werkzeugdurchbiegung oder thermische Einflüsse das Ausdrehen beeinträchtigen.
Da das Honwerkzeug entlang der Bohrung arbeitet, lässt sich der Prozess zur Korrektur der Konizität anpassen.
Tonnenform
Die Bohrung ist in der Mitte größer als an den Enden.
Ursachen können Schnittbedingungen, Werkzeuggeometrie oder das Verhalten vorheriger Feinbearbeitungen sein.
Kontrollierte Honhübe können diesen Formfehler korrigieren helfen.
Aufgeweitete Bohrungsenden
Ein oder beide Enden der Bohrung sind größer als die Mitte.
Dies entsteht häufig, wenn ein Schneid- oder Schleifwerkzeug zu lange am Bohrungseingang verweilt.
Eine geeignete Hubsteuerung bei der Honbearbeitung von Bohrungen kann diesen Fehler verringern.
Unzureichende Oberflächengüte
Selbst wenn Ausdrehen oder Reiben den geforderten Durchmesser erreicht, können Werkzeugspuren oder Rauheit für Dicht- oder Gleitkontakt ungeeignet sein.
Honen kann die Rauheit verringern und gleichzeitig eine kontrollierte Oberflächentextur erzeugen.
Wie funktioniert CNC-Honen?
Honen erfolgt gewöhnlich, nachdem der Großteil der Bearbeitung abgeschlossen ist.
Eine typische Fertigungsfolge kann so aussehen:
Bohren → Ausdrehen → Wärmebehandlung → Schleifen oder Reiben → Honen → Prüfung
Die genaue Reihenfolge hängt von Bauteil, Werkstoff, Toleranz und Produktionsanforderungen ab.
1. Bohrung vorbearbeiten
Die Bohrung entsteht zunächst durch Bohren, Ausdrehen, Reiben oder ein anderes Bearbeitungsverfahren.
Die vorbearbeitete Bohrung sollte bereits nahe am Endmaß liegen.
Honen ist ein Feinbearbeitungsverfahren; zu großes Aufmaß erhöht Bearbeitungszeit und Schleifmittelverbrauch.
2. Honwerkzeug auswählen
Die Werkzeugauswahl richtet sich nach:
- Bohrungsdurchmesser
- Bohrungslänge
- Werkstoff
- Härte
- Erforderlichem Materialabtrag
- Gewünschter Oberflächengüte
- Geforderter Bohrungsgeometrie
Für Vor- und Fertighonen können unterschiedliche Schleifmittel und Körnungen eingesetzt werden.
3. Werkzeug aufweiten
Die Honsteine werden nach außen zugestellt, bis sie die Bohrungsinnenfläche berühren.
Ein kontrollierter Druck hält die Steine am Werkstück anliegend.
4. Rotation und Hubbewegung
Das Werkzeug rotiert und bewegt sich gleichzeitig in der Bohrung hin und her.
Diese Bewegung trägt kleine Materialmengen an Erhebungen ab und erzeugt einen Kreuzschliff.
5. Maßüberwachung
Je nach Anlage und Produktionsanforderung lässt sich der Bohrungsdurchmesser durch Prozessüberwachung, pneumatische Messung oder Maßprüfung zwischen den Honstufen überwachen.
6. Fertighonen
In der Endstufe können feinere Schleifmittel oder geringerer Bearbeitungsdruck den geforderten Oberflächenzustand erzeugen.
7. Reinigung und Prüfung
Das Bauteil wird gründlich von Schleifmittelresten und Bearbeitungsflüssigkeit gereinigt.
Anschließend lassen sich kritische Bohrungsmerkmale mit geeigneter Maß- und Oberflächenmesstechnik prüfen.
Was lässt sich durch Präzisionshonen steuern?
Honen wird häufig fälschlich nur als Möglichkeit betrachtet, eine Bohrung glatter zu machen.
Die Oberflächengüte ist wichtig; Maß- und Geometriekontrolle sind aber oft der wichtigere Grund für Präzisionshonen von Bohrungen.
Abhängig von Bauteilgeometrie, Werkstoff, Anlage und Bohrungsgröße kann Honen folgende Merkmale beeinflussen:
| Bohrungsmerkmal | Verbesserung durch Honen |
|---|---|
| Durchmesser | Endgültiger Innendurchmesser |
| Rundheit | Kreisformgenauigkeit der Bohrung |
| Zylindrizität | Gesamte räumliche Bohrungsform |
| Geradheit | Gerader Verlauf entlang der Bohrungsachse |
| Konizität | Durchmesseränderung zwischen den Enden |
| Oberflächenrauheit | Spitzen und Täler der Bohrungsoberfläche |
| Kreuzschliff | Oberflächentextur zur Schmierstoffspeicherung |
| Maßkonstanz | Wiederholbarkeit zwischen Serienteilen |
Erreichbare Werte sind stets anhand des tatsächlichen Durchmessers, des Länge-Durchmesser-Verhältnisses, des Werkstoffs, der Wanddicke, des Wärmebehandlungszustands und der Vorbearbeitung zu bewerten.
Sehr dünnwandige Teile, unterbrochene Bohrungen, Sacklöcher und extrem lange Bohrungen erfordern zusätzliche technische Prüfung.
Honaufmaß: Wie viel Material sollte verbleiben?
Das verbleibende Aufmaß vor dem Honen ist ein wesentlicher Faktor bei der Prozessplanung.
Normalerweise sollte Honen nur eine relativ geringe Materialmenge abtragen.
Bei zu geringem Aufmaß werden vorherige Werkzeugspuren oder Geometriefehler möglicherweise nicht vollständig entfernt.
Bei zu großem Aufmaß wird der Prozess unnötig langsam und teuer.
Das richtige Honaufmaß hängt ab von:
- Bohrungsdurchmesser
- Bohrungslänge
- Werkstoff
- Härte
- Vorhandener Rundheit
- Vorhandener Konizität
- Wärmebehandlung
- Geforderter Endtoleranz
- Anforderung an die Oberflächengüte
Bei hochpräzisen Bauteilen sollte das Honaufmaß gemeinsam mit Ausdrehen, Schleifen und Wärmebehandlung geplant werden, statt Honen als isolierten letzten Schritt zu betrachten.
Oberflächengüte nach dem Honen
Ein Vorteil des Honens ist, dass die Oberflächentextur auf die Funktion der Bohrung abgestimmt werden kann.
Eine spiegelglatte Oberfläche ist nicht immer erwünscht.
Ein Motorzylinder benötigt beispielsweise mikroskopische Täler zur Schmierstoffspeicherung und ausreichend glatte Plateaus für den Kolbenringkontakt.
Deshalb erzeugt das Zylinderhonen meist einen kontrollierten Kreuzschliff, statt die Bohrung lediglich optisch glatt zu polieren.
Oberflächenanforderungen können mit folgenden Parametern angegeben werden:
- Ra
- Rz
- Rpk
- Rk
- Rvk
Ra ist auf allgemeinen technischen Zeichnungen üblich; genauer definierte Funktionsflächen können zusätzliche Parameter erfordern.
Wenn Dichtung, Schmierung, Verschleiß oder Gleiten kritisch sind, sollte nicht nur ein extrem niedriger Ra-Wert ohne Berücksichtigung der benötigten Textur vorgegeben werden.
Was bedeutet Kreuzschliff in einer gehonten Bohrung?
Die sich kreuzenden Linien entstehen durch die kombinierte Dreh- und Hubbewegung des Honwerkzeugs.
Diese Textur heißt Kreuzschliff.
Sein Winkel wird vor allem durch das Verhältnis folgender Größen bestimmt:
- Drehgeschwindigkeit
- Hubgeschwindigkeit
Der Kreuzschliff dient nicht nur der Optik.
Bei Motorzylindern und Hydraulikkomponenten kann die Oberflächentextur Folgendes beeinflussen:
- Schmierstoffspeicherung
- Reibung
- Einlaufen der Kolbenringe
- Dichtungsverhalten
- Verschleiß
- Einlaufverhalten
Die richtige Kreuzschliffspezifikation hängt daher von der Bauteilfunktion ab.
Gängige Honverfahren
Je nach Bohrungsgeometrie und Produktionsanforderung stehen verschiedene Honverfahren zur Verfügung.
Konventionelles Bohrungshonen
Konventionelles Honen verwendet Honsteine an einem aufweitbaren Dorn.
Es wird häufig zum Präzisionsfinish zylindrischer Bohrungen eingesetzt.
Anwendungsbeispiele:
- Hydraulikzylinder
- Ventilkörper
- Lagerbohrungen
- Pleuel
- Buchsen
- Hülsen
- Zahnradbohrungen
Einpasshonen
Beim Einpasshonen durchläuft das Werkzeug die Bohrung, statt bis zum Zielmaß wiederholt hin- und herzufahren.
Es kann sehr produktiv sein, wenn:
- Die Ausgangsgeometrie bereits gut ist
- Das Aufmaß vorhersehbar ist
- Die Produktionsmengen hoch sind
Es bietet jedoch nicht bei jedem Bohrungsfehler dieselbe Korrekturfähigkeit wie konventionelles Honen.
Plateauhonen
Plateauhonen wird häufig bei Zylindern von Verbrennungsmotoren eingesetzt.
Es erzeugt relativ glatte tragende Plateaus und tiefere Täler zur Schmierstoffspeicherung.
Statt nur niedrige mittlere Rauheit anzustreben, wird der Prozess auf das funktionale tribologische Verhalten ausgelegt.
Langbohrungshonen
Lange Innenbohrungen, etwa in Rohren und Hydraulikzylindern, können spezielle horizontale Honanlagen erfordern.
Mit zunehmender Länge werden Werkzeugabstützung, Geradheit, Kühlschmierstoffzufuhr, Spanabfuhr und Maßkonstanz wichtiger.
Zylinderhonen
Zylinderhonen gehört zu den bekanntesten Honanwendungen.
Motorzylinderbohrungen müssen mehrere Anforderungen gleichzeitig erfüllen:
- Genauer Durchmesser
- Gute Rundheit
- Gute Geradheit
- Kontrollierte Zylindrizität
- Geeignete Oberflächentextur
- Schmierstoffspeicherung
Nach dem Ausdrehen oder einer anderen Vorbearbeitung bringt Honen den Zylinder näher an die endgültigen Maß- und Oberflächenanforderungen.
Ein zu rauer Motorzylinder kann den Verschleiß beschleunigen; eine zu stark polierte Fläche hält Öl unter Umständen nicht ausreichend zurück.
Das Ziel des Zylinderhonens ist daher nicht einfach größtmögliche Glätte.
Es geht um die richtige Funktionsoberfläche.
Zylinderhonen wird auch bei Motorüberholungen eingesetzt, wenn eine Bohrung korrigiert oder für neue Kolbenringe vorbereitet werden muss.
CNC-Honen gegenüber Ausdrehen
Ausdrehen und Honen sind oft Teil desselben Fertigungsprozesses, erfüllen aber unterschiedliche Aufgaben.
| Merkmal | Ausdrehen | Honen |
|---|---|---|
| Hauptzweck | Bohrung erweitern und positionieren | Präzisionsfinish |
| Abtragsmechanismus | Einschneidiges Werkzeug | Honsteine |
| Materialabtrag | Mittel bis hoch | Gering |
| Geometriekorrektur | Gut | Hervorragend bei bestimmten Bohrungsformfehlern |
| Oberflächengüte | Gut | Sehr fein und steuerbar |
| Fertigungsstufe | Zwischenbearbeitung | Endbearbeitung |
Ausdrehen legt normalerweise Position und ungefähres Endmaß der Bohrung fest.
Honen verbessert anschließend Geometrie und Oberfläche.
Bei vielen hochpräzisen Teilen ergänzen sich diese Verfahren, statt einander zu ersetzen.
CNC-Honen gegenüber Reiben
Reiben ist ein weiteres verbreitetes Verfahren zur Bohrungsfeinbearbeitung.
Eine Reibahle bringt mit mehreren Schneiden eine vorhandene Bohrung auf einen kontrollierten Durchmesser und verbessert ihre Oberfläche.
Reiben ist meist schneller und wirtschaftlicher, wenn Toleranz und Geometrie direkt damit erreichbar sind.
Honen wird interessanter bei Anforderungen wie:
- Sehr genaue Bohrungsgeometrie
- Bessere Rundheit
- Korrektur der Konizität
- Verbesserte Zylindrizität
- Kontrollierte Oberflächentextur
- Extrem feines Finish
Eine Reibahle folgt weitgehend der vorhandenen Bohrung; Honen kann bestimmte Geometriefehler stärker korrigieren.
Honen gegenüber Innenrundschleifen
Innenrundschleifen bearbeitet eine zylindrische Innenfläche mit einer rotierenden Schleifscheibe.
Beide Verfahren können hochpräzise Bohrungen herstellen, haben aber unterschiedliche Stärken.
Innenrundschleifen eignet sich gut für:
- Gehärtete Werkstoffe
- Größeren Materialabtrag
- Genaue Innendurchmesser
- Merkmale, die nach der Wärmebehandlung geschliffen werden müssen
Honen wird häufig gewählt, wenn:
- Die Bohrungsgeometrie weitere Korrektur benötigt
- Die Oberflächentextur besonders genau definiert sein muss
- Nur noch wenig Aufmaß vorhanden ist
- Rundheit, Zylindrizität oder Geradheit verbessert werden müssen
Bei anspruchsvollen Komponenten können Innenrundschleifen und Honen auch aufeinanderfolgen.
Schleifen bringt die Bohrung nahe an die Endgeometrie; Honen übernimmt die abschließende Maß- und Oberflächenkorrektur.
Honen gegenüber Läppen
Honen und Läppen sind abrasive Feinbearbeitungsverfahren, aber nicht austauschbar.
Honen verwendet gewöhnlich gebundene Honsteine, die mit kontrolliertem Druck am Werkstück anliegen.
Läppen verwendet typischerweise lose Schleifkörner zwischen Werkstück und Läppfläche.
Honen eignet sich besonders für präzise zylindrische Bohrungen.
Läppen wird häufig eingesetzt, wenn ebene, zylindrische oder zusammenpassende Flächen extrem feine Oberflächen und hohe Maßgenauigkeit benötigen.
Die Auswahl richtet sich nach Geometrie und Funktion des Bauteils, nicht allein nach dem niedrigsten erreichbaren Rauheitswert.
Für CNC-Honen geeignete Werkstoffe
Honen eignet sich für zahlreiche technische Werkstoffe.
Typische Beispiele:
Kohlenstoff- und legierter Stahl
Weit verbreitet in:
- Hydraulikkomponenten
- Wellen
- Buchsen
- Automobilteilen
- Industriemaschinen
Wärmebehandelte Stähle können härtere Schleifmittelsysteme erfordern.
Edelstahl
Üblich in Medizin-, Lebensmittel-, Halbleiter-, Fluidtechnik und korrosionsbeständiger Ausrüstung.
Wegen ihrer Neigung zur Kaltverfestigung benötigen Edelstähle geeignete Schleifmittel und Schnittbedingungen.
Gusseisen
Gusseisen ist besonders bei Motoren und Kompressoren verbreitet.
Motorblöcke gehören zu den bekanntesten Beispielen.
Aluminium
Auch Aluminiumbohrungen können gehont werden. Schleifmittelauswahl, Schmierung und die Kontrolle des Zusetzens sind wichtig, da sich Aluminium anders als Eisenlegierungen verhält.
Titan und Hochleistungslegierungen
Titan- und Nickelbasislegierungen können wegen Härte, Wärmeverhalten und Zerspanungseigenschaften spezielle Werkzeuge und vorsichtige Prozessparameter erfordern.
Der Werkstoffzustand sollte daher bei jedem Angebot berücksichtigt werden; das gilt auch für Innenhonbearbeitung.
Typische Bauteile mit gehonten Bohrungen
Gehonte Innenflächen finden sich in vielen Präzisionskomponenten.
Typische Beispiele:
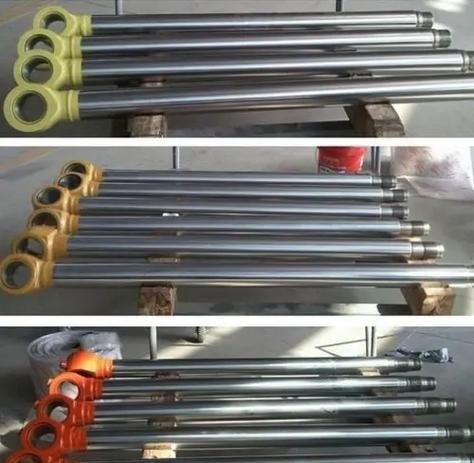
- Hydraulikzylinder
- Pneumatikzylinder
- Motorzylinderbohrungen
- Ventilkörper
- Ventilhülsen
- Schieberbohrungen
- Lagergehäuse
- Pleuel
- Buchsen
- Kompressorzylinder
- Pumpenkomponenten
- Zahnradbohrungen
- Präzisionsrohre
- Komponenten medizinischer Instrumente
- Hydraulikkomponenten für die Luft- und Raumfahrt
- Industriemaschinenkomponenten
In den meisten dieser Anwendungen erfüllt die Bohrung eine mechanische Funktion und bietet nicht nur Durchgang für ein Befestigungselement.
Diese Funktion macht die präzise Bohrungsgeometrie wichtig.
Wann sollte Honen auf der Zeichnung stehen?
Nicht jede Präzisionsbohrung muss gehont werden.
Das Verfahren ist besonders nützlich, wenn Bohren, Ausdrehen oder Reiben allein die Funktionsanforderung nicht zuverlässig erfüllen.
Honen sollte in folgenden Fällen erwogen werden:
Die Bohrung bestimmt die Dichtfunktion.
Hydraulische und pneumatische Systeme können empfindlich auf Bohrungsgeometrie und Oberflächenzustand reagieren.
Die Bohrung führt ein bewegliches Präzisionselement.
Ventilschieber, Kolben, Wellen und Gleitelemente benötigen definierte Spiele.
Rundheit oder Zylindrizität sind kritisch.
Eine einfache Durchmessertoleranz kontrolliert die Bohrungsform nicht vollständig.
Die Oberfläche muss Schmierstoff speichern.
Zylinder- und Gleitanwendungen können eine kontrollierte Textur benötigen.
Die Bohrung wurde wärmebehandelt.
Wärmebehandlung kann Maßverzug verursachen, der abschließend korrigiert werden muss.
Die geforderte Oberflächengüte übersteigt normales Ausdrehen oder Reiben.
Eine lange Bohrung muss Maß und Geometrie über ihre gesamte Länge halten.
Eine präzise gehonte Bohrung spezifizieren
Eine Zeichnung mit dem bloßen Hinweis „HONEN“ lässt viele wichtige Fragen offen.
Für kritische Anwendungen sollten die Funktionsanforderungen genauer definiert werden.
Bohrungsdurchmesser
Beispiel:
Ø25.000 ±0.005 mm
Dies legt die zulässige Maßabweichung fest.
Rundheit
Wenn Rundheit die Funktion beeinflusst, ist sie separat anzugeben; die Durchmessertoleranz allein ersetzt diese Vorgabe nicht.
Zylindrizität
Zylindrizität kann wichtig sein, wenn die gesamte Bohrungsfläche in einer eng definierten geometrischen Zone liegen muss.
Geradheit
Lange Hydraulik- oder Pneumatikbohrungen können eine ausdrückliche Geradheitsvorgabe erfordern.
Oberflächenrauheit
Oberflächenparameter und Wert angeben, statt nur „glatte Oberfläche“ zu schreiben.
Beispiel:
Ra ≤ 0.4 μm
Der passende Wert hängt von der tatsächlichen Anwendung ab.
Oberflächentextur
Bei Funktionszylindern müssen gegebenenfalls auch Kreuzschliffwinkel oder Anforderungen an das Plateauhonen definiert werden.
Bezugssystem
Muss die Bohrung zu einem anderen Merkmal ausgerichtet sein, sind geeignete geometrische Toleranzen zu den funktionalen Bezügen anzugeben.
Honen kann die Bohrung selbst verbessern, korrigiert aber nicht automatisch eine falsche Lage, sofern der Gesamtprozess nicht entsprechend ausgelegt ist.
Konstruktionshinweise für gehonte Bohrungen
Wird Honen bereits bei der Konstruktion berücksichtigt, lässt sich der Prozess deutlich erleichtern.
Werkzeugzugang vorsehen
Durchgangsbohrungen lassen sich meist leichter honen als Sacklöcher.
Bei Sacklöchern ist ausreichend Freiraum für Werkzeugüberlauf und Schleifmittelkontakt erforderlich.
Extrem dünne Wände vermeiden
Der Hondruck kann dünnwandige Teile verformen.
Nach dem Ausspannen kann sich ihr Maß dadurch ändern.
Bohrungsunterbrechungen berücksichtigen
Querbohrungen, Nuten, Anschlüsse und andere Unterbrechungen beeinflussen Schleifmittelkontakt und Werkzeugstandzeit.
Alle Bohrungsunterbrechungen sollten dem Hersteller bei der Angebotsanfrage mitgeteilt werden.
Geometrie vor dem Honen kontrollieren
Honen sollte große Bearbeitungsfehler nicht wirtschaftlich ausgleichen müssen.
Gute Vorbearbeitung verkürzt die Honzeit und verbessert die Konstanz.
Wärmebehandlung berücksichtigen
Wenn Wärmebehandlung die Bohrung verziehen kann, sollte vorher geschruppt und ausreichend Material für die anschließende Endbearbeitung belassen werden.
Prüfung der Bohrungsqualität
Eine präzise gehonte Bohrung ist anhand der tatsächlichen Zeichnungsanforderungen zu beurteilen.
Mögliche Prüfungen:
- Innendurchmessermessung
- Pneumatische Messung
- Innenmessgeräte
- Rundheitsmessung
- Zylindrizitätsmessung
- Rauheitsmessung
- KMG-Prüfung
- Funktionsprüfung mit Lehren
Eine einzelne Zweipunkt-Durchmessermessung zeigt Konizität, Mehrlappigkeit, Tonnenform oder andere Geometrieprobleme nicht zwangsläufig.
Bei kritischen Anwendungen muss das Prüfverfahren zur Funktionsanforderung passen.
Häufige Honprobleme und ihre Ursachen
Auch Präzisionsfinish kann schlechte Ergebnisse liefern, wenn Ausgangszustand oder Prozessparameter ungeeignet sind.
Übermäßige Konizität
Mögliche Ursachen:
- Falsche Hublänge
- Ungleichmäßige Verweilzeit
- Fehlerhafte Werkzeugausrichtung
- Ungünstige Ausgangsgeometrie
Aufgeweitete Bohrungsenden
Mögliche Ursachen sind zu großer Überlauf oder zu lange Verweilzeit des Schleifmittels am Bohrungseingang.
Unzureichende Rundheit
Mögliche Ursachen:
- Werkstückverformung
- Fehlerhafte Spannung
- Zu geringes Aufmaß
- Unterbrochene Bohrungsgeometrie
Schwankende Oberflächengüte
Mögliche Ursachen sind:
- Ungeeignete Schleifmittelauswahl
- Verschlissene Honsteine
- Verunreinigte Honflüssigkeit
- Falsche Geschwindigkeit
- Falscher Druck
- Schwankender Werkstoffzustand
Eingelagertes Schleifmittel oder Verunreinigungen
Präzisionskomponenten müssen nach dem Honen gründlich gereinigt werden, insbesondere für Hydraulik, Medizintechnik, Halbleitertechnik und andere verunreinigungsempfindliche Systeme.
Welche Angaben benötigt ein Honanbieter?
Bei einer Anfrage für CNC-Honleistungenreicht die Angabe des gewünschten Durchmessers normalerweise nicht aus.
Erforderliche Angaben:
- Technische 2D-Zeichnung
- 3D-CAD-Modell, falls vorhanden
- Werkstoff
- Wärmebehandlungszustand
- Bohrungsdurchmesser
- Bohrungslänge
- Durchmessertoleranz
- Geometrische Toleranzen (Englisch)
- Anforderung an die Oberflächengüte
- Stückzahl
- Sackloch oder Durchgangsbohrung
- Angaben zu Querbohrungen und Unterbrechungen
- Gegebenenfalls Funktionsanforderungen
Damit kann der Fertiger beurteilen, ob Honen notwendig ist und wie die Vorbearbeitung geplant werden sollte.
Ausdrehen, Reiben, Schleifen oder Honen wählen
Es gibt kein Verfahren, das für jede Bohrung am besten ist.
Die richtige Wahl hängt von folgender Kombination ab:
Maß + Geometrie + Oberfläche + Werkstoff + Kosten
Wählen Sie Ausdrehen für genaue Bohrungsposition und größeren Materialabtrag.
Wählen Sie Reiben , wenn ein wirtschaftlicher, wiederholbarer Enddurchmesser und eine gute Oberfläche genügen.
Wählen Sie Innenrundschleifen bei gehärtetem Werkstoff oder größerem abrasivem Materialabtrag.
Wählen Sie Präzisionshonen von Bohrungen , wenn Bohrungsgeometrie und Oberfläche noch genauer kontrolliert werden müssen.
Für besonders anspruchsvolle Bauteile können mehrere dieser Verfahren kombiniert werden.
CNC-Honen für Präzisionsteile
Der Nutzen des Honens beschränkt sich nicht auf eine glattere Bohrung.
Sein wesentlicher Vorteil liegt darin, eine vorbearbeitete Bohrung in eine kontrollierte Funktionsfläche zu verwandeln.
Bei Hydraulikzylindern, Ventilkörpern, Lagerbohrungen, Hülsen, Motorkomponenten und anderen Präzisionsteilen kann das gleichzeitig Durchmesser, Rundheit, Konizität, Zylindrizität, Geradheit und Textur verbessern.
Die besten Ergebnisse entstehen, wenn Honbearbeitung von Bohrungen als Teil des gesamten Fertigungsprozesses eingeplant wird und nicht erst nachträglich hinzukommt.
Bei 6CNC lassen sich Präzisionsbearbeitungsprojekte anhand vollständiger Zeichnungen und Funktionsanforderungen bewerten: Bohrungsgeometrie, Toleranzen, Werkstoffzustand, Vorbearbeitung, Prüfanforderungen und endgültige Oberflächenspezifikationen.
Benötigt Ihr Bauteil präzise Innendurchmesser oder kontrollierte Bohrungsoberflächen, senden Sie uns Ihre CAD-Dateien und Zeichnungen für eine technische Prüfung und ein Angebot.
Häufig gestellte Fragen
Was ist CNC-Honen?
CNC-Honen ist ein abrasives Präzisionsfinish vor allem für zylindrische Innenflächen. Ein Honwerkzeug rotiert und oszilliert in einer vorhandenen Bohrung, während Honsteine geringe Materialmengen abtragen. Das kann Durchmesser, Rundheit, Zylindrizität, Geradheit und Oberfläche verbessern.
Ist Honen genauer als Reiben?
Honen bietet meist größere Möglichkeiten, Geometrie und Oberfläche zu verbessern. Reiben ist bei weniger anspruchsvollen Bohrungen oft schneller und wirtschaftlicher. Die Wahl hängt von Durchmesser- und Geometrietoleranzen, Werkstoff und Oberflächenanforderungen ab.
Wie viel Material trägt Honen ab?
Honen trägt normalerweise ein relativ kleines Feinbearbeitungsaufmaß ab. Das richtige Aufmaß hängt von Bohrungsgröße, Länge, Werkstoff, Härte, Ausgangsgeometrie und Endtoleranz ab. Es ist daher bei der Prozessplanung festzulegen und kein fester Universalwert.
Kann Honen eine unrunde Bohrung korrigieren?
Ja. Die Rundheitskorrektur ist ein wesentlicher Vorteil des Präzisionshonens. Das mögliche Ausmaß hängt von der Größe des Fehlers und dem verfügbaren Materialaufmaß ab.
Kann Honen Konizität korrigieren?
Ja. Kontrolliertes Honen kann Konizität reduzieren. Hublänge, Verweilposition, Schleifdruck, Werkzeuge und Ausgangsgeometrie beeinflussen das Ergebnis.
Was unterscheidet Honen und Ausdrehen?
Ausdrehen erweitert und positioniert eine vorhandene Bohrung mit einem Schneidwerkzeug. Honen ist meist eine spätere Feinbearbeitung, die viel weniger Material abträgt und endgültige Geometrie und Oberfläche verbessert.
Was ist Zylinderhonen?
Zylinderhonen ist die Präzisionsfeinbearbeitung einer Motorzylinder- oder anderen zylindrischen Bohrung mit Honsteinen. Es kontrolliert die Geometrie und erzeugt eine funktionale Textur, häufig mit Kreuzschliff zur Schmierstoffspeicherung.
Welche Oberflächengüte kann Honen erreichen?
Honen kann sehr feine Oberflächen erzeugen, doch die Vorgabe sollte zur Bauteilfunktion passen. Werkstoff, Schleifmittel, Vorbearbeitungszustand, Bohrungsgeometrie und Honparameter bestimmen die erreichbare Güte.
Können Sacklöcher gehont werden?
Ja, viele Sacklöcher lassen sich honen. Werkzeugzugang und Überlauf sind dabei wichtige Konstruktionspunkte. Die Geometrie am Bohrungsgrund sollte vor Festlegung des Fertigungsprozesses geprüft werden.
Welche Teile benötigen häufig präzise gehonte Bohrungen?
Typische Anwendungen sind Hydraulikzylinder, Ventilkörper und -hülsen, Motorzylinder, Pleuel, Lagergehäuse, Buchsen, Kompressor- und Pumpenteile, Zahnradbohrungen, Präzisionsrohre, Hydraulikteile für die Luft- und Raumfahrt sowie Medizinprodukte.
Wann sollte ich Innenhonbearbeitung anfragen?
Innenhonen ist sinnvoll, wenn der Durchmesser allein die erforderliche Funktion nicht beschreibt und zusätzlich Rundheit, Zylindrizität, Geradheit, Konizität, Dicht- oder Gleitverhalten oder Oberflächentextur eng kontrolliert werden müssen.


