
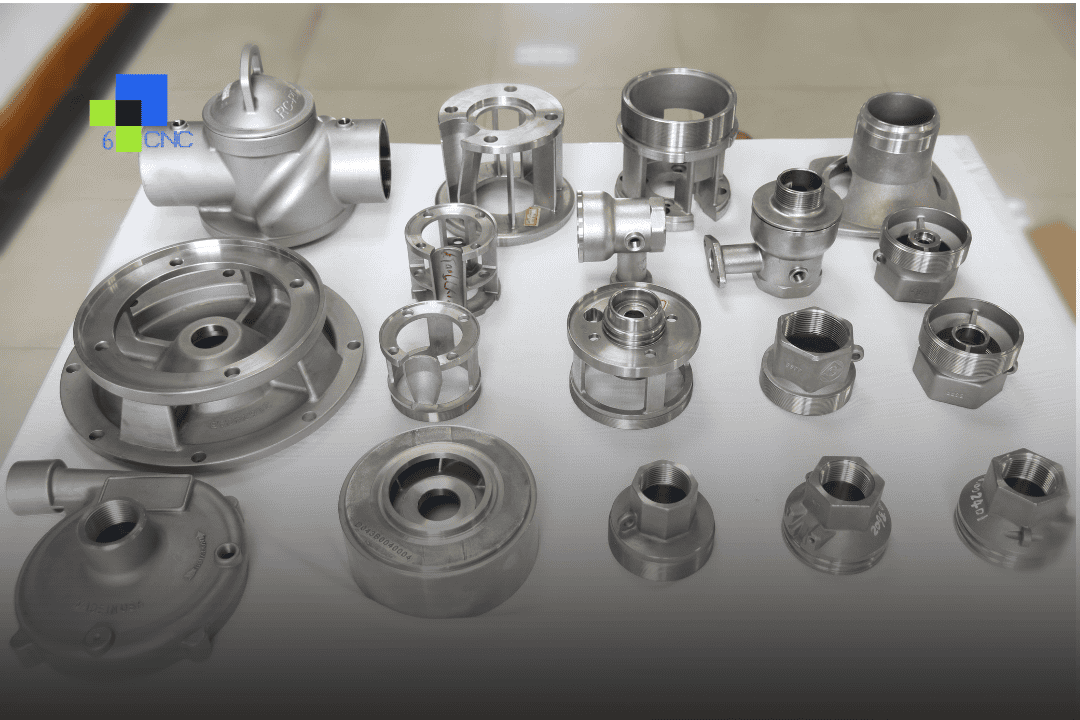
Una pieza puede parecer sencilla en pantalla y volverse cara, retrasarse o resultar imposible de inspeccionar al aplicar las tolerancias. Lo vemos cuando un plano impone límites estrechos a todas las características, aunque solo unas pocas dimensiones importen para el ajuste, el sellado, el movimiento o la alineación. Una buena guía de tolerancias de piezas mecanizadas ayuda a evitar esa trampa y especificar solo lo que la pieza necesita.
Para equipos de ingeniería y compradores, las tolerancias son más que un detalle del plano. Influyen directamente en el tiempo de mecanizado, el método de inspección, la tasa de rechazo, el plazo y la elección del proveedor. Una estrategia adecuada protege la función sin convertir un componente sencillo en un trabajo de alto riesgo.
Qué controlan realmente las tolerancias
Una tolerancia define cuánto puede variar una característica y seguir siendo aceptable. Parece básico, pero su impacto económico puede determinar el éxito o el fracaso del proyecto. La tolerancia de un taladro puede decidir si un rodamiento asienta correctamente. Una indicación de planitud puede controlar el sellado. Una tolerancia de posición puede determinar si el conjunto se monta con facilidad en la línea o falla en el montaje final.
El problema empieza cuando todas las dimensiones reciben el mismo nivel de control. Si el plano indica que todas las superficies importan por igual, el proveedor debe mecanizar e inspeccionar como si todas fueran críticas. Eso suele exigir más sujeciones, avances menores, utillajes adicionales, un control más estricto y más tiempo de medición. El coste aumenta rápidamente y el plazo suele hacerlo también.
En la práctica, la mayoría de las piezas tienen pocas características realmente críticas. Esas dimensiones deben llevar los límites más estrechos. Las demás deben ampliarse a lo que el proceso pueda mantener de forma fiable.
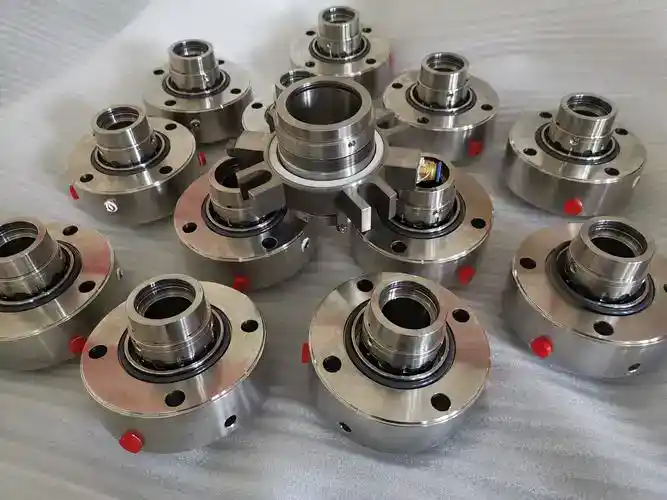
Una guía práctica de tolerancias para proyectos reales
Empiece por la función, no por la costumbre. Pregunte qué hace cada característica en el producto terminado. Si un diámetro posiciona un eje, pueden importar su medida y redondez. Si un perfil exterior solo tiene valor estético y no se acopla a otra pieza, normalmente no necesita el mismo control.
Después, considere la ruta de fabricación. El fresado CNC, el torneado, el rectificado y el mecanizado de 5 ejes no ofrecen la misma capacidad de tolerancia al mismo coste. Un taller puede mantener ±0,01 mm en una característica fresada con material estable, poco voladizo de herramienta y buen acceso. Si se exige ±0,005 mm, el margen del proceso se estrecha: importan más el desgaste y la temperatura, y la inspección se vuelve más exigente. Con ±0,002 mm, la característica suele pasar a otra categoría de fabricación y metrología.
El material también cambia la respuesta. El aluminio se mecaniza de manera distinta al acero inoxidable. Los plásticos añaden sus propios retos, ya que pueden moverse durante el mecanizado y después de soltarlos del utillaje. Una geometría de pared delgada se comporta de forma distinta a un bloque compacto de acero. La misma tolerancia numérica puede ser habitual en una pieza y arriesgada en otra.
Por eso recomendamos asignar tolerancias según la importancia de cada característica. Las críticas deben reflejar los requisitos de montaje y rendimiento. Las secundarias deben ajustarse a la capacidad práctica de mecanizado. Las no críticas deben utilizar una tolerancia general, salvo que exista una razón clara para estrecharla.
Cuándo están justificadas las tolerancias estrechas
Las tolerancias estrechas tienen sentido cuando la característica afecta directamente al rendimiento, la seguridad o el cumplimiento. Son ejemplos habituales los ajustes de rodamientos, superficies de sellado, componentes de válvulas, elementos de alineación precisa e interfaces de montaje de ópticas o sensores. En esos casos, un control deficiente suele costar más que un mecanizado más preciso.
También tienen sentido cuando las variaciones se acumulan en un conjunto. Un taladro aislado de un soporte puede parecer poco exigente, pero un patrón de varios taladros repartidos entre piezas acopladas puede causar un problema serio si cada dimensión varía demasiado. El análisis de la cadena de tolerancias debe indicar dónde hace falta control.
Hay otro caso que a veces se pasa por alto: los requisitos de inspección o normativos pueden exigir controles más estrictos que la función por sí sola. Los proyectos aeroespaciales, médicos y de automatización avanzada suelen necesitar resultados trazables y repetibles, no solo piezas que parezcan encajar.
Aun así, más estrecho no siempre significa más seguro. Una tolerancia irreal puede aumentar el rechazo sin mejorar el producto. Si el proceso tiene dificultades para mantenerla, puede recibir entregas tardías, precios unitarios altos o variaciones ocultas mediante inspección selectiva. Un buen sistema de tolerancias debe mejorar la fiabilidad, no crear una precisión artificial.
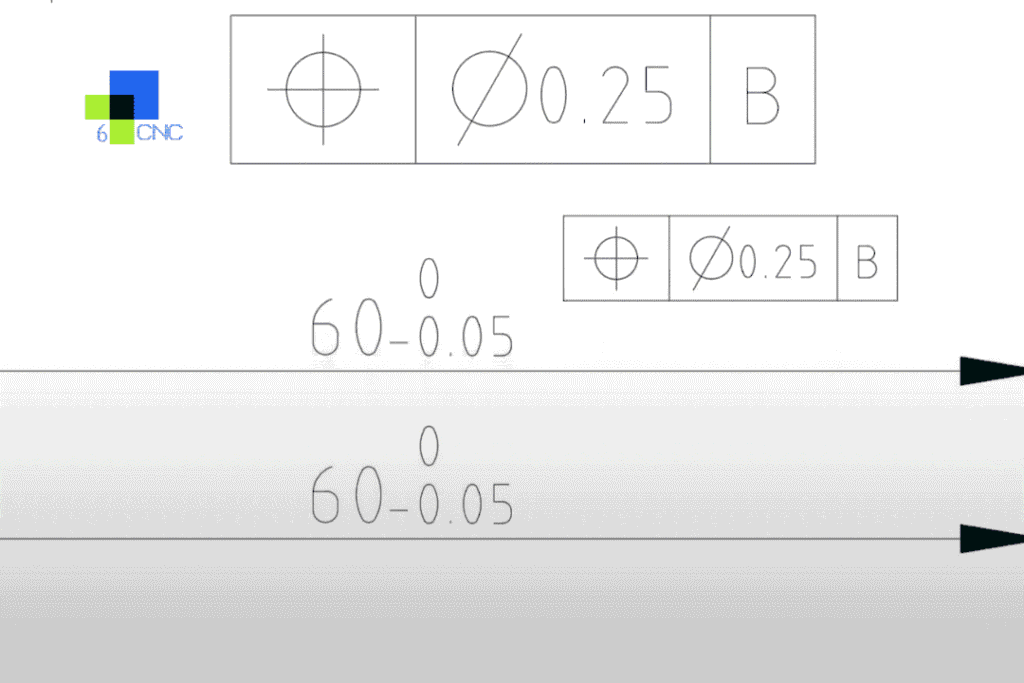
Qué determina el coste de las tolerancias
La mayoría de los saltos de precio proceden de la complejidad del proceso, no del número escrito en el plano. Una tolerancia más estrecha suele cambiar cómo se fabrica la pieza. Puede requerir pasadas de desbaste y acabado en lugar de una sola operación eficiente. Quizá deba reposar entre operaciones para estabilizarse. El rectificado puede sustituir al fresado y una sujeción sencilla en mordaza puede convertirse en un utillaje especial.
El coste de inspección puede subir igual de rápido. En muchos casos, ±0,05 mm puede verificarse con instrumentos estándar. Relaciones geométricas mucho más estrechas pueden requerir una máquina de medición por coordenadas, calibres especiales, inspección con temperatura controlada o comprobaciones repetidas durante el proceso. Eso añade trabajo y presión al calendario.
El acceso también importa. Una tolerancia estrecha en un diámetro exterior accesible es una cosa. La misma tolerancia en el fondo de una cavidad, en una pared delgada o a lo largo de un tramo sin apoyo es mucho más difícil. La geometría suele importar más que el propio valor de tolerancia.
Si compra prototipos o piezas en series pequeñas, esto cobra aún más importancia. Hay menos unidades entre las que repartir la preparación y la inspección. Un plano con tolerancias estrechas generalizadas puede imponer al prototipo un coste propio de un componente de producción.
Cómo especificar tolerancias sin crear retrasos
Los mejores planos distinguen los requisitos críticos de los generales. Utilice referencias claras cuando importen la posición y la orientación. Aplique tolerancias geométricas solo si resuelven un problema funcional real. Mantenga razonables las tolerancias del cajetín para dimensiones sin indicación individual.
Las clases de ajuste ayudan cuando hay piezas acopladas. Si importa la relación entre taladro y eje, defina el ajuste deseado en lugar de confiar en dos tolerancias dimensionales aisladas que quizá no funcionen juntas. El acabado superficial también debe especificarse solo donde afecte al sellado, el desgaste, la adhesión o la apariencia.
Ajuste también las tolerancias a la cantidad y a la fase del proyecto. Los primeros prototipos suelen necesitar precisión suficiente para validar ajuste y función, no un control completo de producción en cada detalle. Una vez estabilizado el diseño, puede estrechar las características relacionadas con el rendimiento final y la capacidad del proceso.
Una breve revisión con el proveedor antes de liberar el plano puede evitar muchas vueltas. A menudo encontramos que una sola nota o un esquema de referencias pasado por alto está generando costes innecesarios. Los pequeños cambios en esa fase cuestan mucho menos que rehacer piezas tras una inspección fallida.
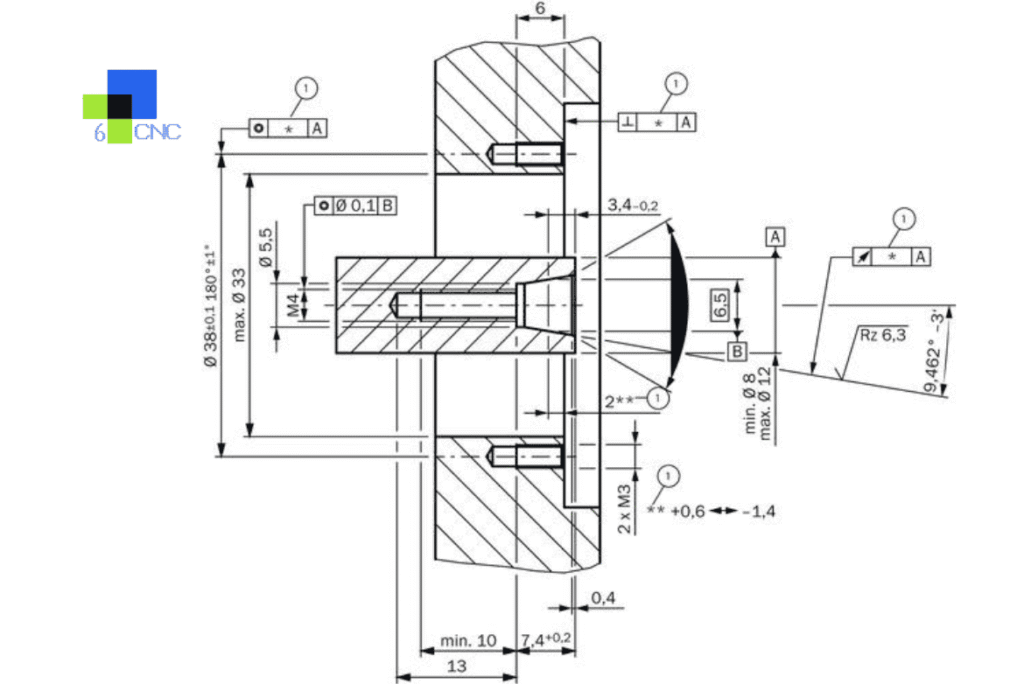
Errores habituales del plano que esta guía ayuda a evitar
Un error frecuente es imponer tolerancias demasiado estrechas por defecto. A veces se copia un plano anterior o se aplica una norma interna mucho más exigente de lo que necesita la pieza actual. El resultado parece bien controlado sobre el papel, pero no aporta una ventaja real al producto.
Otro error es combinar tolerancias dimensionales amplias con relaciones geométricas sin definir. Una característica puede tener la medida correcta y estar en el lugar equivocado. Si importa la posición, controlarla respecto a referencias significativas suele ser más útil que estrechar todas las cotas lineales.
También vemos requisitos contradictorios. Un plano puede pedir un acabado muy fino en una zona que después se recubrirá, se granallará o quedará oculta. O puede exigir una tolerancia más estrecha de lo que la pieza acoplada puede aprovechar. Esos conflictos generan consultas evitables durante la cotización y la revisión de producción.
Por último, la inspección debe considerarse desde el principio. Si una característica no puede medirse con fiabilidad, resulta difícil controlarla en la práctica. Las tolerancias y la inspección siempre deben plantearse juntas.
Una forma sencilla de decidir mejor las tolerancias
Trate las tolerancias como una herramienta de gestión del riesgo. Para cada característica crítica, plantee cuatro preguntas: ¿qué función controla?, ¿qué ocurre si se desvía?, ¿qué proceso puede mantenerla de forma uniforme con ese material y esa geometría?, ¿cómo se verificará?
Este enfoque da un lenguaje común a ingeniería y compras. Ingeniería protege la función; compras, los plazos y el presupuesto. Fabricación recibe un plano que puede ejecutar sin conjeturas.
En piezas CNC a medida, especialmente de bajo volumen, los mejores resultados proceden de alinear pronto la intención de diseño y la capacidad del proceso. En 6CNC, eso suele significar revisar el modelo CAD o el plano antes de producir, señalar características innecesariamente estrechas y confirmar dónde importa de verdad la precisión. A menudo marca la diferencia entre una fabricación fluida y una serie de revisiones evitables.
En una pieza nueva, la tolerancia más inteligente no es la más estrecha. Es la que proporciona el rendimiento necesario mediante un proceso que su proveedor pueda repetir con confianza e inspeccionar sin ambigüedad.


