
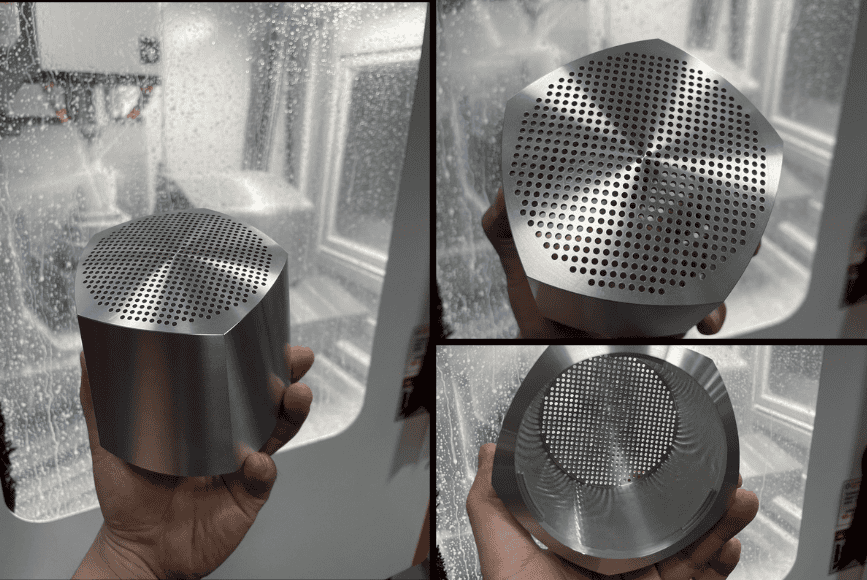
La evaluación de un taller de cinco ejes debe empezar con una pregunta exigente: ¿puede mantener sus tolerancias en una pieza real y no solo anunciarlas en una página? Listas de máquinas, velocidades de husillo y fotos impresionan, pero no demuestran que el taller gestione sujeción, inspección y repetibilidad cuando la geometría se complica.
Para ingeniería y compras, el mecanizado de cinco ejes suele implicar más responsabilidad. Las piezas son a menudo caras, los materiales más difíciles y el riesgo posterior mayor. Una mala elección puede manifestarse en vibraciones marcadas sobre una cara de sellado, un elemento angular fuera de especificación o una entrega tardía que detenga el montaje. Por eso la evaluación debe ir más allá del marketing y centrarse en coste, plazo y riesgo del proyecto.
Qué debe medir realmente la evaluación de un taller de cinco ejes
Una evaluación adecuada examina el desempeño productivo, no solo la propiedad de equipos. Un taller puede tener máquinas avanzadas y aun así fallar en útiles, trayectorias o verificaciones durante el proceso. Otro con menos máquinas puede rendir mejor gracias a un flujo de ingeniería más sólido.
Recomendamos evaluar cinco áreas juntas: capacidad de mecanizado, control de tolerancias, experiencia en materiales, comunicación y fiabilidad de entrega. Una debilidad puede perjudicar todo el proyecto. Un proveedor que mecaniza bien Inconel pero responde tarde a revisiones puede causar retrasos graves.
La capacidad empieza por las geometrías que el taller procesa cada semana. Trabajar bien en cinco ejes no es solo moverlos a la vez: es reducir sujeciones, mejorar acceso, controlar relaciones y mecanizar formas complejas sin añadir errores en cada reposicionamiento. Los talleres que lo entienden explican orientación, útiles, prevención de colisiones y referencias con claridad.
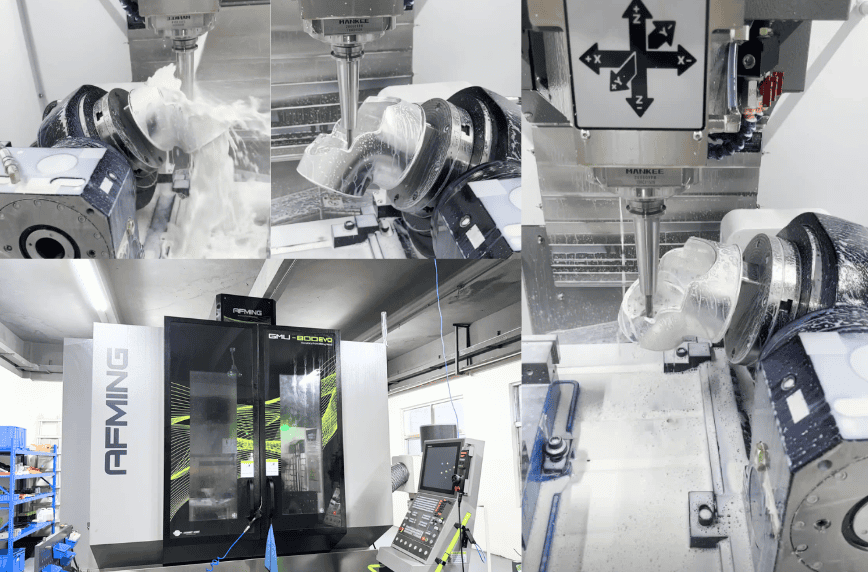
Capacidad en la evaluación de un taller de cinco ejes
Compruebe primero si se usan cinco ejes por motivos adecuados. Algunas piezas requieren movimiento simultáneo, como superficies de turbinas, impulsores, componentes ortopédicos o elementos aeroespaciales de ángulos compuestos. Otras solo necesitan posicionamiento 3+2: se indexa un ángulo y se corta en orientación fija. Ambos son válidos; importa elegir según tolerancias, acabado y presupuesto.
La distinción afecta directamente al coste. El mecanizado simultáneo puede acortar ciclos en superficies complejas, pero exige más programación. El indexado puede ser más estable y menos arriesgado en ciertas piezas prismáticas. Un proveedor fiable explica esa compensación en lugar de imponer siempre la ruta más cara.
Pregunte por tamaños de pieza, controles, husillos y portaherramientas. Consulte cómo se abordan cavidades profundas, paredes delgadas y elementos de difícil acceso. La calidad de las respuestas revela más que una afirmación genérica sobre equipos avanzados.
La variedad de materiales importa igual. El aluminio es común y relativamente tolerante frente a titanio, inoxidable, acero de herramientas endurecido o plásticos con alta estabilidad dimensional exigida. Mecanizar habitualmente 6061 no garantiza ser adecuado para 17-4 PH, Inconel o PEEK con exigencias estrictas de planitud y posición.
Las afirmaciones de tolerancia necesitan pruebas
La evaluación pierde valor si las tolerancias se describen vagamente. Pregunte cuáles, en qué materiales y a qué profundidad. Hay una diferencia real entre ±0.01 mm en un borde fresado sencillo y ±0.002 mm en una relación crítica entre elementos a lo largo de una pieza compleja de cinco ejes.
Aquí la inspección es central. Busque verificación de primera pieza, controles en proceso e inspección final con equipos calibrados. Según la pieza, importan CMM, medidores de altura, inspección de roscas, rugosidad y trazabilidad. Lo decisivo no es poseer instrumentos, sino integrarlos en el control productivo.
Aconsejamos escuchar cómo se describe el proceso. Los talleres sólidos hablan de referencias, estabilidad térmica, compensación del desgaste e inspección específica. Los débiles se quedan en promesas generales. La precisión depende de todo el sistema que rodea la máquina.
El acabado también genera problemas por suposiciones. Cinco ejes pueden mejorar el acceso de la herramienta, pero el movimiento no garantiza el resultado. Paso lateral, fresa, dinámica de máquina y material influyen. Declare pronto superficies ópticas, de sellado o requisitos estéticos.
Plazos y ofertas revelan la madurez operativa
Muchos ven la oferta como un trámite, pero es un buen indicador de organización. Debe mostrar que ingeniería revisó geometría, material, tolerancias y acabados. La rapidez solo es útil si la respuesta es correcta.
Busque talleres que detecten problemas antes de producir. La revisión de fabricabilidad puede ahorrar días o semanas al descubrir esquinas internas innecesariamente agudas, proporciones irreales, acceso difícil o tolerancias costosas sin función. Es especialmente valioso en bajo volumen, donde los errores de preparación no se amortizan en grandes lotes.
Desglose el plazo en oferta, programación, disponibilidad de material, cola de mecanizado, inspección, tratamiento y envío. Un plazo de corte corto puede perderse en acabados externos o logística débil. Para compradores internacionales, esa transferencia importa.
Por eso muchos clientes prefieren un socio que combine CNC y procesos secundarios bajo un flujo gestionado. Si necesita torneado, fresado, rectificado, anodizado, tratamiento térmico o montaje, una cadena fragmentada añade puntos de fallo.
La comunicación forma parte de la evaluación
La capacidad técnica sin comunicación clara sigue creando riesgo. Interpretación de planos, revisiones y escalado de problemas deben gestionarse bien. Si una consulta de tolerancia tarda demasiado al cotizar, probablemente no mejorará bajo presión productiva.
Necesita comunicación práctica. Los buenos proveedores confirman revisiones, señalan dimensiones ambiguas y explican cuándo un elemento aumenta rechazos o ciclos. Exponen compensaciones y ayudan a decidir dónde importa la precisión y dónde las tolerancias estándar protegen el presupuesto.
Para compras internacionales es aún más importante. La fabricación transfronteriza funciona con documentación clara y respuestas estables; falla con correos sin contestar, informes incompletos o cambios de proceso sin documentar.
Cómo valoramos la idoneidad del proveedor
En 6CNC, los mejores proyectos de cinco ejes parten de una coordinación técnica temprana. Planos completos, archivos 3D, materiales, acabados y notas funcionales permiten recomendar la sujeción adecuada e identificar costes antes de cortar.
Importa especialmente en prototipos y bajo volumen. Cada hora de preparación y paso de inspección afecta al precio y calendario. Un proveedor competente equilibra precisión, rapidez y fabricabilidad. Si necesita ±0.002 mm solo en algunos elementos críticos y tolerancias más amplias en otros, oferta y planificación deben reflejarlo.
Señales de alerta al evaluar un taller de cinco ejes
Algunas señales aparecen pronto: el taller no explica si la pieza necesita mecanizado indexado o simultáneo, o cotiza sin preguntar por tolerancias ausentes, acabado o estado del material. También conviene prestar atención a informes vagos o evasivas sobre control de rechazos y repetibilidad.
Otra señal es prometer entregas demasiado rápidas sin hablar de límites del proceso. Las piezas complejas necesitan programación, simulación, verificación y a menudo sujeción específica. Comprimir demasiado puede trasladar el riesgo a problemas de calidad posteriores.
El precio por sí solo tampoco sirve. Una oferta baja puede reflejar ciclos optimistas, inspección limitada o comprensión incompleta del plano. Compare resultados: piezas aceptadas, entrega puntual y menos horas de ingeniería corrigiendo errores del proveedor.
El mejor proveedor no suele tener la lista más larga ni el precio anunciado más bajo. Explica su proceso, demuestra capacidad para su geometría y entrega calidad repetible sin plazos o costes innecesarios. Evaluar así mejora la compra y evita sorpresas caras al producir.
Antes de la próxima solicitud, examine la pieza como debería hacerlo un buen taller: qué elementos determinan la función, dónde están los riesgos de sujeción y qué pruebas necesita antes de aprobar al proveedor.


