
Las caras planas, los agujeros y las cavidades rectas son características relativamente sencillas de fresar. Cuando una pieza incorpora pendientes variables, geometría cóncava o convexa, radios de transición y superficies de forma libre, la relación entre la herramienta y la pieza cambia durante toda la trayectoria.
El resultado es más sensible a la geometría del filo, la orientación, el paso lateral, la dirección de corte, el movimiento de máquina, la sujeción y la estrategia de acabado. Una trayectoria que acaba bien una zona poco inclinada puede dejar crestas o escalones en otra más empinada. Una fresa esférica eficaz en una región puede cortar mal cerca de su centro en otra.
Estos retos aparecen en soportes aeroespaciales con transiciones suaves, instrumentos médicos ergonómicos, carcasas ópticas, componentes robóticos y moldes. Para fabricarlos correctamente hay que planificar todo el proceso, desde el desbaste hasta la inspección, según la geometría.
Esta guía explica herramientas y trayectorias, diferencias entre tres y cinco ejes, causas de defectos visibles y maneras de mejorar precisión y acabado.
Qué es el fresado CNC de superficies curvas
Es un mecanizado de contornos tridimensionales en el que una herramienta giratoria sigue una superficie que cambia continuamente. La forma puede ser convexa, cóncava, cilíndrica, esférica, combinada o completamente libre.
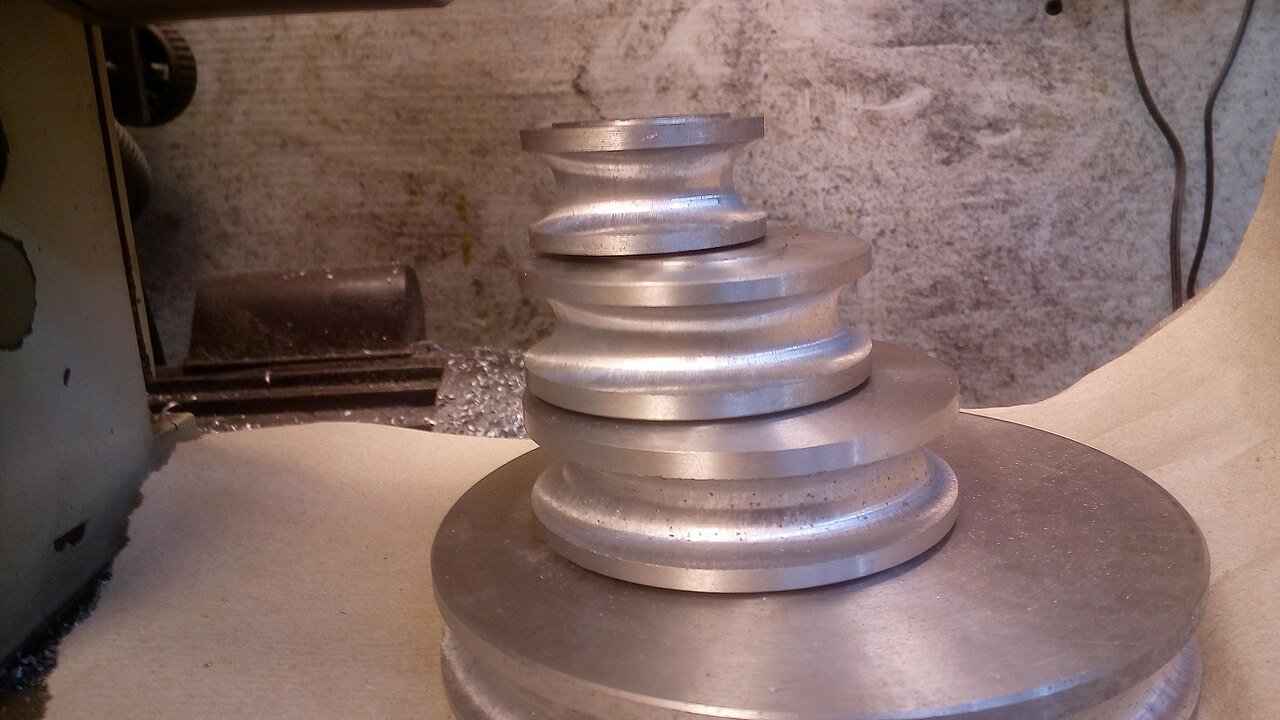
A diferencia de una cavidad 2D, la posición Z suele variar constantemente. En piezas más complejas también cambia la orientación, especialmente con cinco ejes.
Las aplicaciones incluyen superficies aerodinámicas, cavidades de molde, álabes de impulsores, piezas de turbina, empuñaduras ergonómicas, instrumentos ortopédicos, carcasas ópticas, brazos robóticos, carcasas esculpidas y transiciones entre características mecanizadas.
La superficie rara vez se termina en una sola pasada. Miles de movimientos próximos aproximan la geometría CAD. Su separación, orientación y precisión determinan la fidelidad de la pieza. Un paso excesivo deja crestas; cambios bruscos de orientación generan marcas; la flexión puede desviar el contorno aunque las coordenadas programadas sean correctas.
Por qué es más difícil fresar superficies curvas
Las condiciones de corte cambian constantemente. Sobre una superficie convexa, una fresa esférica puede contactar cerca de su diámetro exterior, con velocidad efectiva alta, y poco después cerca del eje, donde esa velocidad cae. Al mismo tiempo varían ángulo de contacto, carga, formación de viruta y dirección de la superficie.
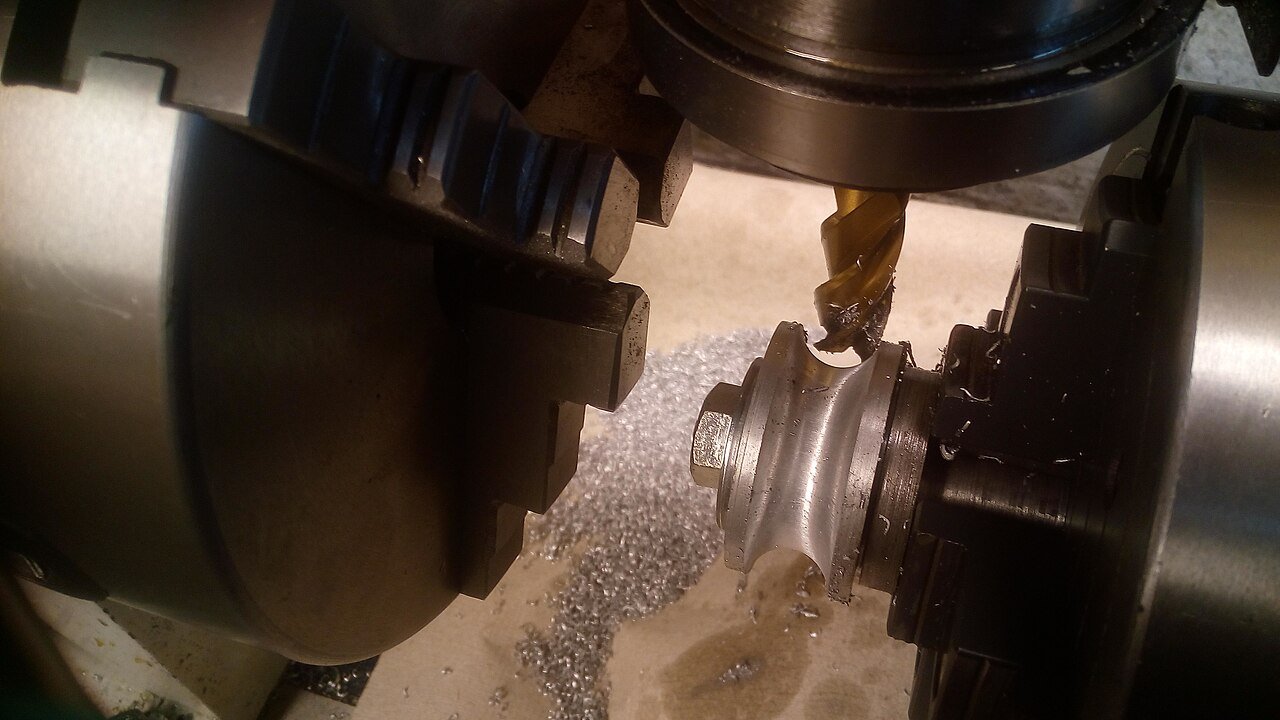
El compromiso de corte cambia continuamente
Una pared plana tiene condiciones relativamente previsibles. Una superficie curva puede pasar de una zona poco inclinada a otra empinada y después a una transición cóncava. Las fuerzas cambian con ella.
El contacto no es igual en todas las pendientes
Las fresas esféricas son sensibles al punto de contacto. En el centro exacto, la velocidad periférica se aproxima a cero. Trabajar principalmente allí puede producir rozamiento en vez de un corte limpio.
Los pequeños errores se hacen visibles
Las superficies curvas reflejan la luz de forma distinta. Pequeños cambios de compromiso, dirección, altura o movimiento pueden generar bandas visibles incluso si las dimensiones están dentro de tolerancia.
La inspección es más compleja
Una forma libre puede necesitar palpado o escaneado CMM, comparación con CAD, medición de perfil o inspección óptica. Por eso, debe planificarse como un proceso completo.
Desbaste, semiacabado y acabado
Fabricar directamente una superficie compleja desde el bloque con una trayectoria de acabado suele ser poco práctico. Cada etapa tiene una función específica.
Desbaste
Retira la mayor parte del material y establece la forma general. Productividad y estabilidad suelen importar más que la apariencia final. Según material y geometría se emplean fresas grandes, herramientas de plaquitas o estrategias de desbaste eficientes.
Se deja material alrededor del contorno final. En una cavidad de aluminio, por ejemplo, podrían quedar 0,5–1,0 mm. La cantidad adecuada depende de tamaño, material, rigidez, tolerancia y herramientas.
Semiacabado
Elimina el material irregular que deja el desbaste y crea un sobrematerial más uniforme. Si una región tiene 0,1 mm y otra 1 mm, la herramienta final soporta cargas muy diferentes, con cambios de flexión, calidad y precisión. El semiacabado hace más previsible la última pasada.
Acabado
Genera la geometría final y determina gran parte de las marcas y la rugosidad. La herramienta retira poco material siguiendo pasadas muy próximas. Desviación radial, husillo, paso lateral, orientación, estabilidad del avance y rigidez de pieza son decisivos.
Superacabado y operaciones secundarias
Algunos moldes, útiles ópticos, componentes médicos y piezas estéticas necesitan más calidad de la que el fresado normal puede producir económicamente. Pueden seguir rectificado de precisión, pulido, lapeado, acabado abrasivo, pulido manual u otros procesos. La estrategia de fresado debe considerar lo que conseguirán esas operaciones posteriores.
Elegir la herramienta adecuada
La fresa esférica es habitual en contornos 3D, pero no es automáticamente la mejor para todas las zonas.
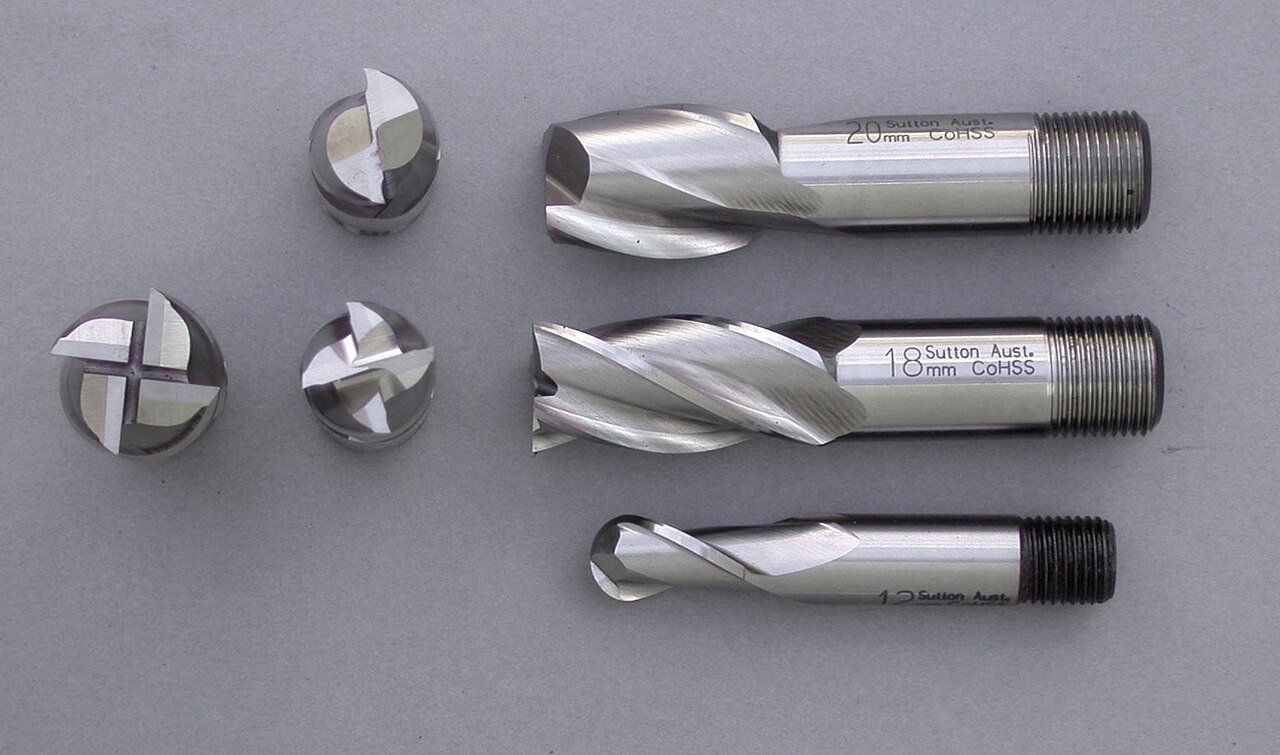
Fresas de punta esférica
Su extremo hemisférico sigue pendientes y contornos sin dejar la esquina aguda de una fresa plana. Son útiles en cavidades de molde, formas convexas y cóncavas, carcasas esculpidas, contornos 3D y acabado de forma libre.
Su limitación está en el centro: al reducirse el diámetro efectivo disminuye la velocidad de corte. Una fresa vertical sobre una zona casi horizontal puede rozar con la punta. La misma herramienta puede acabar muy bien una pared empinada y mal el fondo poco inclinado de una cavidad.
Fresas tóricas o de radio de esquina
Combinan una parte plana inferior con un radio de esquina. En superficies poco inclinadas, contornos abiertos y ciertas operaciones de semiacabado pueden ser más productivas porque trabaja un diámetro efectivo mayor. También pueden ofrecer más rigidez, pero su geometría debe caber en la curvatura cóncava.
Fresas de plaquitas redondas
Las herramientas grandes con plaquitas redondas son útiles en desbaste y semiacabado de componentes curvos grandes. Sus filos resistentes retiran mucho material antes del acabado con una herramienta pequeña de metal duro. Se usan en moldes, matrices y estructuras.
Fresas de barril, lente y segmento circular
El mecanizado de cinco ejes permite utilizar herramientas de barril, ovales, de lente y otros perfiles de segmento circular. Ofrecen un radio efectivo grande y permiten aumentar el paso manteniendo crestas pequeñas. En geometrías adecuadas pueden reducir mucho el número de pasadas.
Requieren programación CAM apropiada, orientación controlada y movimientos compatibles de máquina. Su ventaja depende de que la superficie sea adecuada para el perfil de herramienta.
Punta esférica o radio de esquina
Ninguna es mejor para todas las aplicaciones.
| Requisito | Punta esférica | Tórica / radio de esquina |
|---|---|---|
| Forma libre compleja | Excelente | Buena donde la geometría permite |
| Superficies cóncavas | Excelente | Limitada por la geometría de esquina |
| Superficies poco inclinadas y abiertas | Puede ser ineficiente cerca del centro | A menudo más eficiente |
| Cavidades profundas esculpidas | Muy útil | Depende de la geometría |
| Acabado superficial | Excelente | Excelente en formas adecuadas |
| Desbaste y semiacabado | Posible | A menudo más rígida |
| Moldes 3D | Muy habitual | Habitual en regiones seleccionadas |
La decisión debe basarse en la forma local. Una pieza grande puede necesitar varias geometrías de herramienta en el mismo proceso.
Paso lateral y altura de cresta
Entre dos pasadas de una herramienta redondeada queda una pequeña cresta de material. Un paso mayor genera crestas más altas; uno menor las reduce, pero exige más pasadas y tiempo.
La elección depende de radio de herramienta, curvatura, pendiente, rugosidad requerida, apariencia, pulido posterior y economía. Un molde que se pulirá no necesita necesariamente el mismo acabado fresado que un componente médico u óptico que quedará tal como sale de máquina.
Paso constante o altura de cresta constante
Un paso fijo en proyección no genera siempre la misma textura cuando cambia la inclinación. Los sistemas CAM pueden calcular trayectorias para una altura de cresta especificada, en lugar de una separación plana fija. Esto ayuda a uniformar el acabado.
Estrategias de trayectoria para superficies curvas
La trayectoria influye casi tanto como la herramienta. Distintas zonas de una pieza pueden requerir estrategias diferentes.
Fresado paralelo o raster
La herramienta recorre pasadas paralelas consecutivas. Es simple, previsible y eficaz para muchos moldes poco profundos, placas contorneadas y superficies convexas amplias. Como la dirección permanece fija y la pendiente cambia, algunas regiones pueden presentar más crestas que otras.
Contorneado 3D o acabado por niveles Z
Sigue contornos a alturas sucesivas. En paredes empinadas suele mantener un compromiso más uniforme que recorrerlas transversalmente. Es habitual en cavidades de molde y formas 3D profundas.
Acabado de cresta constante
Intenta mantener una altura de cresta uniforme al cambiar las pendientes. Es útil cuando se busca una apariencia mecanizada consistente en toda la superficie.
Acabado en espiral
En superficies continuas, una espiral reduce paradas, arranques y cambios bruscos de dirección. El movimiento fluido puede dejar menos transiciones que un raster con inversiones frecuentes.
Fresado pencil o de intersecciones
Trabaja valles cóncavos y radios internos donde se encuentran dos superficies. Una herramienta grande puede dejar material porque no cabe en la intersección. Una fresa esférica menor recorre el valle restante, especialmente en moldes y matrices.
Combinar estrategias para zonas poco inclinadas y empinadas
No conviene tratar todo el modelo como una superficie homogénea. En una cavidad con fondo suavemente curvado y paredes empinadas, solo raster puede dar buen fondo y paredes escalonadas. Solo niveles Z puede acabar bien las paredes y resultar ineficiente en el fondo.
Una combinación habitual es:
- raster, cresta constante o espiral en zonas poco inclinadas;
- contorneado o niveles Z en zonas empinadas;
- pencil en intersecciones estrechas;
- remecanizado local del material restante.
El CAM puede separar regiones por ángulo de pendiente y asignar estrategias, mejorando acabado y tiempo.
Fresado de superficies curvas con tres ejes
Una máquina de tres ejes puede producir geometrías curvas complejas. La herramienta se mueve en X, Y y Z con orientación fija. Esto basta para numerosos moldes, carcasas, placas, instrumentos y componentes de producto.
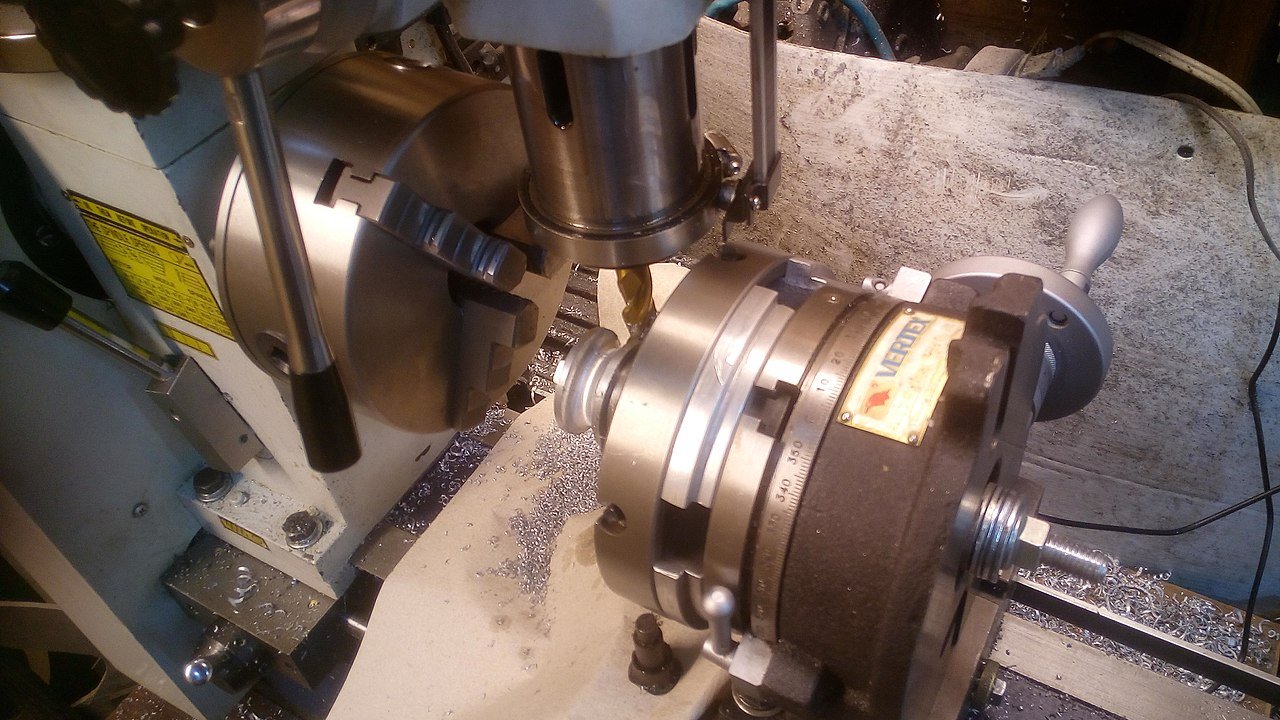
La principal limitación es el acceso desde la dirección del husillo. Zonas ocultas, superficies que giran por debajo de otras y caras orientadas de otra manera pueden exigir reposicionar la pieza. Las regiones profundas pueden necesitar herramientas largas, aumentando flexión, vibración, error de acabado, riesgo de colisión del portaherramientas y tiempo.
Tener curvas no justifica por sí solo cinco ejes. Muchas piezas se fabrican mejor y más económicamente con tres.
Cuándo mejoran el resultado los cinco ejes
La ventaja aparece cuando la orientación mejora el corte. Puede inclinarse la herramienta, la pieza o ambas.
Control del contacto de la punta esférica
Una ligera inclinación evita el centro exacto y sitúa el contacto en un diámetro efectivo más favorable, mejorando corte y acabado.
Herramientas más cortas
Inclinarse hacia una zona profunda u obstruida permite a menudo evitar una herramienta muy larga. Menos voladizo significa más rigidez.
Mejor acceso
Socavados, superficies inclinadas, álabes y contornos de varias caras pueden resultar accesibles sin reposicionar repetidamente la pieza.
Menos preparaciones
Las superficies con distintas orientaciones pueden mecanizarse con menos desmontajes y nuevos amarres. Esto ayuda a controlar relaciones geométricas estrechas entre ellas.
Comparación de tres y cinco ejes
| Consideración | Tres ejes | Cinco ejes |
|---|---|---|
| Curvas sencillas | Excelente | Normalmente innecesario |
| Contornos 3D poco inclinados | Excelente | Excelente |
| Cavidades profundas complejas | Posible, a menudo con herramientas largas | Mejor acceso |
| Geometría curva en varias caras | Puede requerir varias preparaciones | A menudo menos preparaciones |
| Orientación | Fija | Ajustable por posicionamiento o continuamente |
| Contacto de fresa esférica | Control limitado | Mejor control |
| Socavados | Limitados | Capacidad notablemente mayor |
| Programación | Menor complejidad | Mayor complejidad |
| Coste de máquina | Menor | Mayor |
| Geometría aeroespacial o de impulsor compleja | Limitada | Ventaja importante |
La opción económica es la configuración más sencilla que consigue geometría y calidad de forma fiable.
Por qué una fresa esférica puede acabar mal una superficie poco inclinada
La velocidad efectiva no es igual en todo el radio. En la zona exterior, el filo se mueve rápido; hacia el eje, el diámetro efectivo disminuye y la velocidad periférica se aproxima a cero.
Una herramienta vertical sobre una superficie casi horizontal puede contactar cerca de ese centro y rozar o arrastrar material. Esto produce mal acabado, calor, desgaste acelerado, rayas y textura irregular.
Las soluciones incluyen inclinar la herramienta, cambiar su geometría, modificar la dirección de trayectoria o usar una fresa tórica o de segmento circular cuando sea compatible.
La orientación en acabado de cinco ejes
En mecanizado simultáneo se controlan ángulos de avance e inclinación para mejorar el contacto. Muy poca inclinación acerca el corte al centro; demasiada puede elevar el compromiso, reducir holguras y alterar las crestas.
La orientación debe cambiar suavemente. Movimientos bruscos de los ejes giratorios pueden dejar marcas aunque la herramienta permanezca cerca de la geometría nominal. Influyen cinemática, precisión de ejes rotativos, anticipación del control, calidad del posprocesador y calibración.
Cómo influye el material
Aluminio
Es común en moldes, prototipos, robótica y equipos ópticos. Su mecanizabilidad permite velocidades altas, pero hay que controlar viruta y filo recrecido. Los ciclos largos pueden calentar zonas delgadas. Herramientas afiladas y evacuación eficaz favorecen una superficie limpia.
Acero inoxidable
Suele generar más fuerza y calor que el aluminio. Las fresas esféricas largas pueden flexionarse, especialmente en zonas profundas. El desgaste puede deteriorar progresivamente un acabado que tarda horas. Debe planificarse si una herramienta mantiene el filo necesario durante todo el ciclo.
Titanio
Combina a menudo geometría compleja y requisitos exigentes. Calor concentrado en el filo, fuerzas y desgaste hacen importantes el compromiso estable y la refrigeración adecuada. Cinco ejes puede ayudar cuando permite herramientas más cortas y rígidas.
Plásticos de ingeniería
PEEK, POM, nailon, PTFE y similares plantean otros retos. Las fuerzas pueden ser menores, pero la expansión térmica y la deformación local afectan las dimensiones. Las zonas flexibles se mueven bajo presión de corte. Se necesitan filos agudos y control del calor.
Sujeción de piezas curvas y complejas
La pieza debe permanecer estable sin bloquear las superficies. Esto es difícil si la forma final tiene pocas caras planas de amarre. Una estrategia es conservar referencias estables durante las primeras operaciones o mantener la pieza unida a un bloque mayor.
En otra preparación se utilizan superficies mecanizadas, mordazas blandas, pasadores o una fijación específica. Pueden emplearse alojamientos mecanizados, vacío, sistemas modulares, cola de milano, pestañas sacrificables y fijaciones multieje.
Las piezas curvas delgadas requieren cuidado: demasiada presión puede deformarlas y hacer que cambien de forma al liberarlas.
Defectos comunes al fresar superficies curvas
La reflexión de luz hace visibles pequeñas irregularidades.
Marcas de cresta
Las crestas regulares entre pasadas suelen indicar un paso excesivo respecto al radio y al acabado requerido. Reducirlo es una solución directa, con más tiempo de mecanizado.
Marcas de escalón
Las bandas o discontinuidades pueden proceder de transiciones de trayectoria, movimiento, cambios de eje, discontinuidad del modelo o diferencias entre regiones. Reducir el paso por sí solo puede no eliminarlas.
Chatter
Los patrones repetidos de vibración suelen indicar falta de rigidez en máquina, herramienta, fijación o pieza. El voladizo largo es una causa frecuente.
Líneas de unión
Donde se encuentran dos regiones acabadas puede verse una línea por diferentes direcciones de aproximación o cambios del punto de contacto.
Sobrepenetración o gouging
Un cálculo de trayectoria, compensación, definición de herramienta u orientación incorrectos puede retirar material por debajo de la superficie prevista. Simulación y comprobación de colisiones son especialmente importantes en piezas de alto valor.
Brillo o reflexión desigual
Una superficie dimensionalmente correcta puede tener apariencia distinta según la región. Dirección, paso, desgaste y velocidad efectiva influyen, especialmente después de pulir o anodizar.
Cómo mejorar el acabado de piezas curvas
1. Usar una herramienta específica de acabado
Evite terminar con una herramienta de desbaste muy desgastada. Un filo agudo y baja desviación radial producen resultados más constantes.
2. Minimizar el voladizo
Use la combinación más corta de herramienta y portaherramientas que alcance con seguridad. Varias longitudes pueden ser mejores que una única herramienta larga.
3. Dejar sobrematerial uniforme
El semiacabado permite que la herramienta final retire cantidades parecidas en toda la superficie.
4. Adaptar la trayectoria a la pendiente
Asigne estrategias distintas a regiones poco inclinadas y empinadas cuando convenga.
5. Controlar el paso lateral
Un paso menor reduce crestas, pero uno extremadamente pequeño puede añadir horas con poco beneficio si después se pulirá.
6. Mantener un movimiento continuo
Las trayectorias suaves, con menos inversiones bruscas, reducen las marcas de transición.
7. Gestionar el desgaste
Un ciclo largo puede superar la vida útil de acabado de una fresa pequeña. Si la apariencia o el Ra son críticos, hay que planificar la duración del filo.
8. Usar inclinación de cinco ejes cuando aporta valor
Evitar el centro esférico y reducir alcance puede mejorar mucho el acabado en geometría adecuada.
Superficies curvas en piezas de pared delgada
La combinación es especialmente difícil en revestimientos aeroespaciales, carcasas ligeras, cubiertas robóticas, dispositivos médicos y estructuras delgadas.
Al retirar material, la rigidez disminuye y la fuerza de corte desplaza la superficie. El CAM manda una posición correcta, pero la pieza se mueve y recupera su forma después del paso. Pueden aparecer errores de contorno, espesores variables, ondulación, chatter y exceso o falta de material local.
Las estrategias incluyen retirada por etapas, apoyos temporales, desbaste simétrico, fuerzas de acabado menores, fijaciones especiales y dejar las zonas delgadas críticas para fases posteriores. La precisión de posicionamiento de máquina no determina por sí sola la precisión de la superficie.
Cómo inspeccionar superficies curvas
Algunas dimensiones se comprueban con calibres o micrómetros, pero un contorno complejo suele evaluarse frente al CAD nominal. Se emplean palpado CMM, escaneado CMM, medición óptica, de perfil, de rugosidad y fijaciones de comprobación.
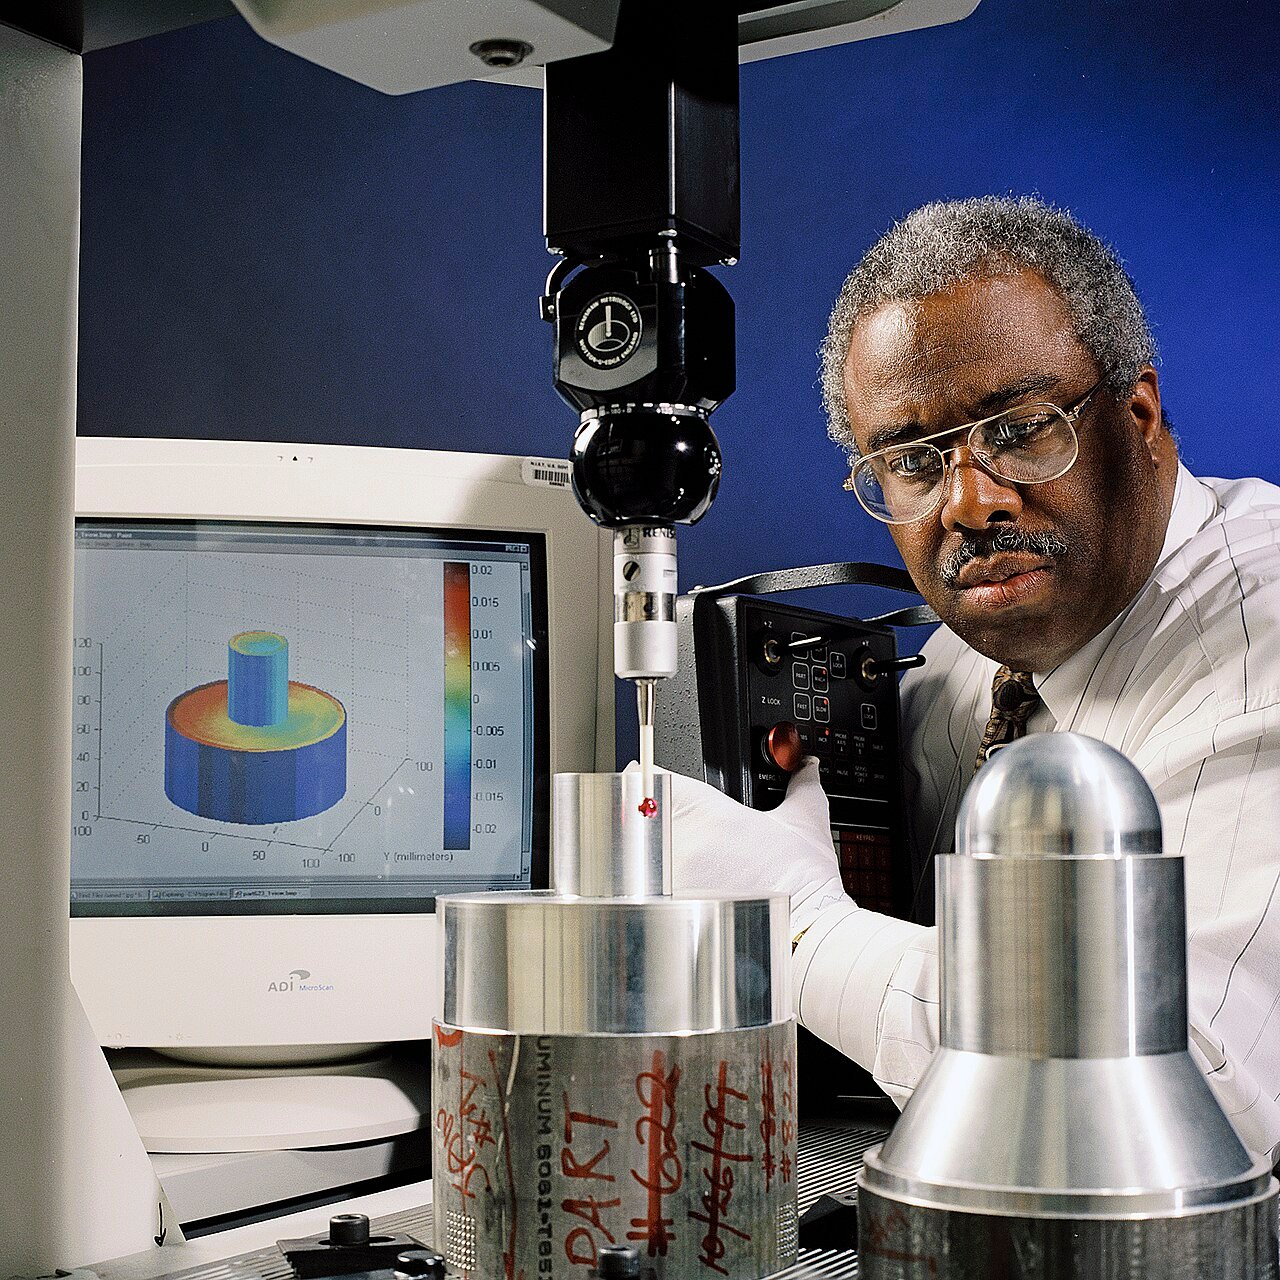
La forma exterior de una carcasa puede ser principalmente estética mientras montajes y alojamientos necesitan tolerancias estrechas. En un impulsor, inserto de molde o componente óptico, la propia curvatura puede ser funcionalmente crítica. La inspección debe reflejar esa función.
Diseñar superficies curvas fáciles de mecanizar
Evitar radios cóncavos mínimos sin necesidad funcional
La herramienta debe caber en la curvatura interior. Radios muy pequeños pueden obligar a utilizar fresas largas, finas y flexibles. Aumentar ligeramente el radio puede permitir una herramienta mucho más rígida.
Proporcionar acceso
Las superficies profundas rodeadas de paredes altas exigen mucho voladizo. Abrir la geometría cuando la función lo permite puede mejorar acabado y tiempo.
Mantener continuidad de superficies CAD
Pequeñas discontinuidades del modelo pueden provocar movimientos no deseados y transiciones visibles. La calidad del modelo es especialmente importante en moldes y piezas estéticas.
Especificar acabado superior solo donde hace falta
Exigir lo mismo en zonas ocultas y visibles puede aumentar mucho el tiempo de máquina. El requisito debe responder a la función.
Ejemplo: carcasa curva de aluminio para una articulación robótica
Considere una carcasa de aluminio 7075 con exterior curvo, cavidades internas, alojamientos de rodamiento, pasos de cable y caras de montaje. Una secuencia posible comienza con planeado para establecer referencia y continúa con desbaste de cavidades y material excedente mediante fresas planas o tóricas.
El exterior permanece inicialmente con sobrematerial para conservar rigidez durante el corte pesado. Tras retirar el material interior, se semiacaba para uniformar el margen. Una fresa esférica o de radio adecuado termina la forma, combinando paralelo o cresta constante en zonas poco inclinadas y niveles Z en paredes empinadas.
Las características en varias orientaciones pueden justificar posicionamiento de cinco ejes. Finalmente se terminan e inspeccionan alojamientos y demás interfaces respecto a las referencias. La superficie curva debe integrarse con el resto de la geometría funcional.
Ejemplo: instrumento médico con empuñadura de forma libre
En un instrumento manual, ergonomía y facilidad de limpieza pueden determinar el agarre, mientras las cavidades internas alojan electrónica o mecanismos. Un prototipo puede aceptar marcas en zonas ocultas y exigir acabado uniforme donde se toca con la mano.
Se puede desbastar más rápido el interior y dedicar mayor tiempo al exterior. Una fresa esférica pequeña acaba transiciones alrededor de botones y agarres; herramientas de mayor radio trabajan superficies amplias. Si el producto se moldeará después, el prototipo mecanizado permite evaluar la curvatura física antes de invertir en el molde.
Cuándo conviene fresar en lugar de imprimir en 3D
La fabricación aditiva ofrece libertad geométrica. El fresado destaca en tolerancias estrechas, materiales de forja o laminación resistentes, interfaces y agujeros precisos, planitud o perpendicularidad controladas, buen acabado y propiedades previsibles.
Una carcasa óptica de aluminio puede combinar exterior libre e interfaces de lente muy precisas. Aunque sea imprimible, mecanizar aluminio trabajado puede controlar mejor propiedades e interfaces.
También se pueden combinar procesos: imprimir una forma próxima a la final y mecanizar después las superficies críticas.
Cuándo sigue siendo necesario rectificar o pulir
Perseguir marcas cada vez menores con más horas de fresado tiene un límite económico. Para superficies excepcionalmente lisas pueden ser más adecuados pulido de moldes, acabado óptico, rectificado de precisión, lapeado o pulido manual.
El plan debe considerar el estado final. Una superficie que se pulirá no necesita la misma estrategia que una que conservará el acabado mecanizado.
Lista de comprobación de fresado curvo
| Área | Pregunta principal |
|---|---|
| Geometría | ¿Poco inclinada, empinada, cóncava, convexa o libre? |
| Acceso | ¿Herramienta y portaherramientas alcanzan sin colisión? |
| Máquina | ¿Bastan tres ejes o la orientación mejora el acceso? |
| Desbaste | ¿Puede retirarse material con una herramienta rígida y productiva? |
| Semiacabado | ¿Es uniforme el sobrematerial en todo el contorno? |
| Herramienta | ¿Esférica, tórica o segmento circular? |
| Trayectoria | ¿Paralelo, niveles Z, cresta constante, espiral, pencil o combinación? |
| Paso | ¿Cumple altura de cresta y calidad superficial? |
| Orientación | ¿El contacto está en una región eficaz del filo? |
| Rigidez | ¿Son adecuados voladizo, fijación y rigidez de pieza? |
| Superficie | ¿Estética, funcional, Ra especificado o pulida después? |
| Inspección | ¿Cómo se verificará el perfil 3D real? |
Cómo aborda 6CNC las superficies curvas complejas
6CNC revisa el proceso completo: secuencia de desbaste, geometría que debe conservar apoyo, necesidad de semiacabado, cambios de longitud de herramienta y estrategia estable de tres o cinco ejes. Según la pieza pueden combinarse fresado, cinco ejes, torneado, torneado-fresado, rectificado, electroerosión por hilo y otros procesos.
La inspección se planifica según función real. CMM, medición óptica, rugosidad e inspección dimensional pueden combinarse según si el contorno es crítico o si los requisitos más estrechos se concentran en agujeros, montajes e interfaces.
Al pasar de prototipo a lote pequeño, herramientas, fijación, estrategia e inspección deben mantenerse estables durante toda la producción.
Conclusiones
Fresar superficies curvas exige más que sustituir una fresa plana por una esférica. Interactúan geometría, perfil, contacto, dirección, paso, rigidez, movimiento, sujeción e inspección.
Tres ejes bien planificados pueden dar resultados excelentes. A medida que la forma es más profunda, obstruida o multidireccional, cinco ejes puede aportar herramientas cortas y contacto más favorable.
Los mejores resultados suelen separar etapas: desbaste eficiente, semiacabado uniforme, estrategias según pendiente e inspección adecuada. Carcasa estética, contorno aeroespacial, articulación robótica, instrumento médico y molde de precisión no requieren necesariamente las mismas tolerancias y ciclos.
6CNC apoya proyectos con curvaturas complejas, cavidades profundas, paredes delgadas y superficies exigentes, desde prototipo hasta lotes pequeños. Envíe CAD, planos, material y cantidades para revisión de fabricación y presupuesto.
Preguntas frecuentes
¿Puede una máquina de tres ejes fresar superficies curvas?
Sí. Puede fabricar moldes, carcasas y formas complejas siempre que la geometría sea accesible desde la orientación fija de la herramienta.
¿Las superficies curvas requieren cinco ejes?
No. Cinco ejes ayuda con orientaciones múltiples, profundidad, herramientas cortas, socavados y contacto del filo. Muchas piezas son más económicas con tres ejes.
¿Qué herramienta es mejor?
La fresa esférica es muy común. Las tóricas y de segmento circular pueden ser más productivas en determinadas zonas. Debe elegirse según geometría local.
¿Por qué se usan fresas esféricas?
Su extremo redondeado contacta pendientes distintas sin dejar una esquina aguda de herramienta. Es útil en superficies cóncavas, convexas y libres.
¿Qué es el paso lateral?
Es la separación lateral entre pasadas. Un paso mayor ahorra tiempo y deja crestas mayores; uno menor alisa la superficie con más pasadas.
¿Qué provoca líneas visibles?
Crestas excesivas, transiciones, desgaste, movimiento, vibración, cambios de orientación, desviación radial y discontinuidades entre regiones.
¿Por qué una fresa esférica acaba mal una zona casi horizontal?
Con orientación vertical puede cortar cerca del centro, donde la velocidad efectiva es muy baja. Inclinarla o elegir otro perfil mejora el contacto.
¿Qué diferencia hay entre paralelo y niveles Z?
El paralelo recorre la superficie en pasadas próximas y suele funcionar en zonas poco inclinadas. Los niveles Z siguen contornos a alturas sucesivas y son adecuados para paredes empinadas. A menudo se combinan.
¿Cómo se reducen las crestas?
Con menos paso, mayor radio efectivo, mejor trayectoria, herramientas de segmento circular cuando convenga o acabado secundario.
¿Cómo se inspeccionan los contornos complejos?
Mediante palpado o escaneado CMM, medición óptica, perfiles, comparación con CAD y rugosidad, según los requisitos de precisión.
¿Es mejor mecanizar o imprimir las piezas curvas?
Depende del objetivo. La impresión aporta libertad geométrica; el mecanizado favorece tolerancias, interfaces, superficies y materiales trabajados. En algunos casos conviene combinar ambos.


