
La impresión 3D es un método de fabricación cada vez más útil para herramientas médicas, guías quirúrgicas, equipos de laboratorio, componentes de diagnóstico y productos sanitarios personalizados. Su principal ventaja no es solo producir piezas rápidamente. Permite fabricar geometrías complejas o a medida sin invertir en moldes o utillajes específicos, por lo que resulta especialmente útil durante el desarrollo de dispositivos médicos y la producción de bajo volumen.
Esta flexibilidad importa porque muchas herramientas médicas no son componentes estándar de producción masiva. Una guía quirúrgica puede diseñarse para la anatomía de un solo paciente. Una fijación de laboratorio puede servir únicamente para un procedimiento diagnóstico concreto. Un equipo de desarrollo puede necesitar varias versiones de una carcasa o instrumento antes de completar las pruebas de verificación.
La impresión 3D permite pasar del CAD a piezas físicas mucho más rápido que muchas rutas tradicionales. SLA, SLS, MJF y la fusión de metales en lecho de polvo pueden producir desde modelos anatómicos detallados y fijaciones resistentes de nailon hasta instrumentos de acero inoxidable o titanio. Sin embargo, el método debe ajustarse a la necesidad clínica o técnica. Esterilización, biocompatibilidad, precisión dimensional, resistencia, estado superficial y validación del proceso influyen en la idoneidad para el uso previsto. 6CNC también identifica las herramientas quirúrgicas, guías personalizadas, fijaciones y equipos hospitalarios como aplicaciones actuales importantes de la fabricación aditiva médica.
¿Qué son las herramientas y los equipos médicos impresos en 3D?
Son piezas fabricadas capa a capa a partir de un modelo digital mediante un proceso aditivo. Incluyen componentes de uso directo y equipos auxiliares para desarrollo de productos, cirugía, pruebas de laboratorio, diagnóstico, formación y funcionamiento hospitalario.
La categoría abarca mucho más que los implantes. Con frecuencia, las aplicaciones más prácticas son componentes relativamente corrientes que resultarían caros o lentos de fabricar convencionalmente.
Algunos ejemplos son:
- guías quirúrgicas de corte y taladrado;
- mangos de instrumentos y prototipos ergonómicos;
- pinzas, abrazaderas, retractores y herramientas quirúrgicas especiales;
- modelos anatómicos para planificación o formación;
- carcasas de dispositivos de diagnóstico;
- portamuestras y gradillas de laboratorio;
- utillajes de ensayo y herramientas de alineación;
- ayudas de posicionamiento personalizadas;
- prototipos de manejo de fluidos;
- tapas de repuesto, soportes, adaptadores y accesorios.
Un hospital puede necesitar una fijación que sostenga un instrumento existente en cierto ángulo. Un fabricante puede requerir veinte prototipos de carcasa con conectores en posiciones ligeramente distintas. Un equipo de desarrollo ortopédico puede necesitar una guía de taladrado basada en datos de TC. Son situaciones donde la fabricación aditiva ofrece más flexibilidad que la producción con utillajes específicos.
La distinción importante es que una pieza imprimible no es automáticamente adecuada para uso clínico. Los requisitos siguen dependiendo de la aplicación, clasificación normativa, tipo de contacto, esterilización, cargas y finalidad. La guía de la FDA sobre dispositivos médicos fabricados por métodos aditivos aborda tanto diseño y fabricación como ensayos del producto; no considera la impresión una vía para eludir los requisitos normales.
Por qué la impresión 3D funciona bien para herramientas médicas
La fabricación médica combina a menudo bajo volumen, alta complejidad y personalización frecuente. Estas características encajan con las ventajas de la fabricación aditiva.
El mecanizado y la inyección siguen siendo fundamentales, pero imponen condiciones económicas y geométricas distintas. El CNC retira material de un bloque y funciona especialmente bien para componentes metálicos y plásticos de alta precisión. La inyección resulta muy económica para miles o decenas de miles de piezas idénticas, pero los moldes requieren tiempo e inversión.
La impresión evita utillajes específicos. Permite modificar el CAD, fabricar otra versión, evaluarla y repetir sin crear otro molde o fijación compleja.
Por ejemplo, al desarrollar un mango quirúrgico, el equipo puede querer probar con los cirujanos varios diámetros de agarre, posiciones del pulgar, contornos de dedos y rutas de cable. Fabricar cada versión con moldes sería innecesariamente caro. SLA, SLS o MJF permiten obtener rápidamente distintas variantes ergonómicas para evaluarlas físicamente antes de cerrar el diseño.
La misma lógica se aplica a productos personalizados. Una vez que las imágenes se convierten en un diseño validado, la fabricación aditiva produce una geometría para la que no tendría sentido económico fabricar utillajes convencionales para una sola unidad.
1. Guías quirúrgicas específicas para cada paciente
Las guías personalizadas son una de las aplicaciones más conocidas de la impresión 3D médica.
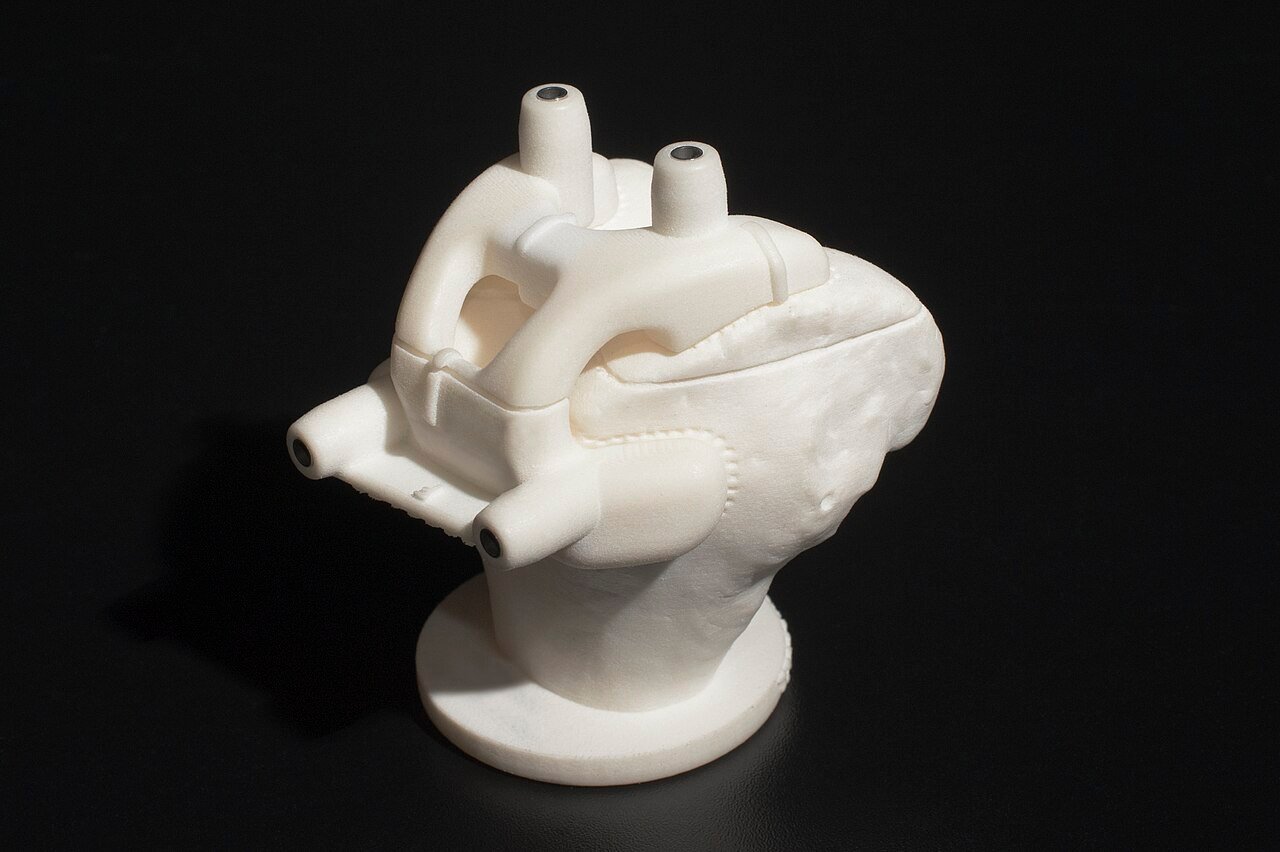
Normalmente se diseñan con la anatomía obtenida de TC, resonancia magnética u otras imágenes. La anatomía digital se convierte en un modelo 3D y la guía se apoya en una superficie anatómica concreta. Puede incluir agujeros, ranuras de corte, referencias de alineación u otras geometrías que ayuden a colocar el instrumento según la planificación preoperatoria.
La ortopedia y la odontología son ejemplos habituales. Una guía de rodilla puede controlar la posición del taladrado o del corte óseo. Una guía maxilofacial puede posicionar componentes respecto al hueso. Las guías dentales ayudan a colocar implantes.
Estas piezas son especialmente adecuadas para fabricación aditiva porque cada paciente puede necesitar una geometría distinta. El utillaje de producción masiva ofrece pocas ventajas cuando cada pieza es única.
Aun así, la geometría necesita ingeniería cuidadosa. El ajuste anatómico, la precisión, el espesor, la posición del casquillo, la esterilización, la idoneidad del material y el posprocesado afectan al funcionamiento clínico.
Una guía visualmente fiel tampoco es necesariamente suficiente dimensionalmente. Las superficies críticas y las posiciones de taladrado pueden necesitar inspección o verificación antes de su uso.
2. Prototipos de instrumentos y herramientas quirúrgicas especiales
Los instrumentos quirúrgicos también se benefician de la libertad de diseño aditiva.
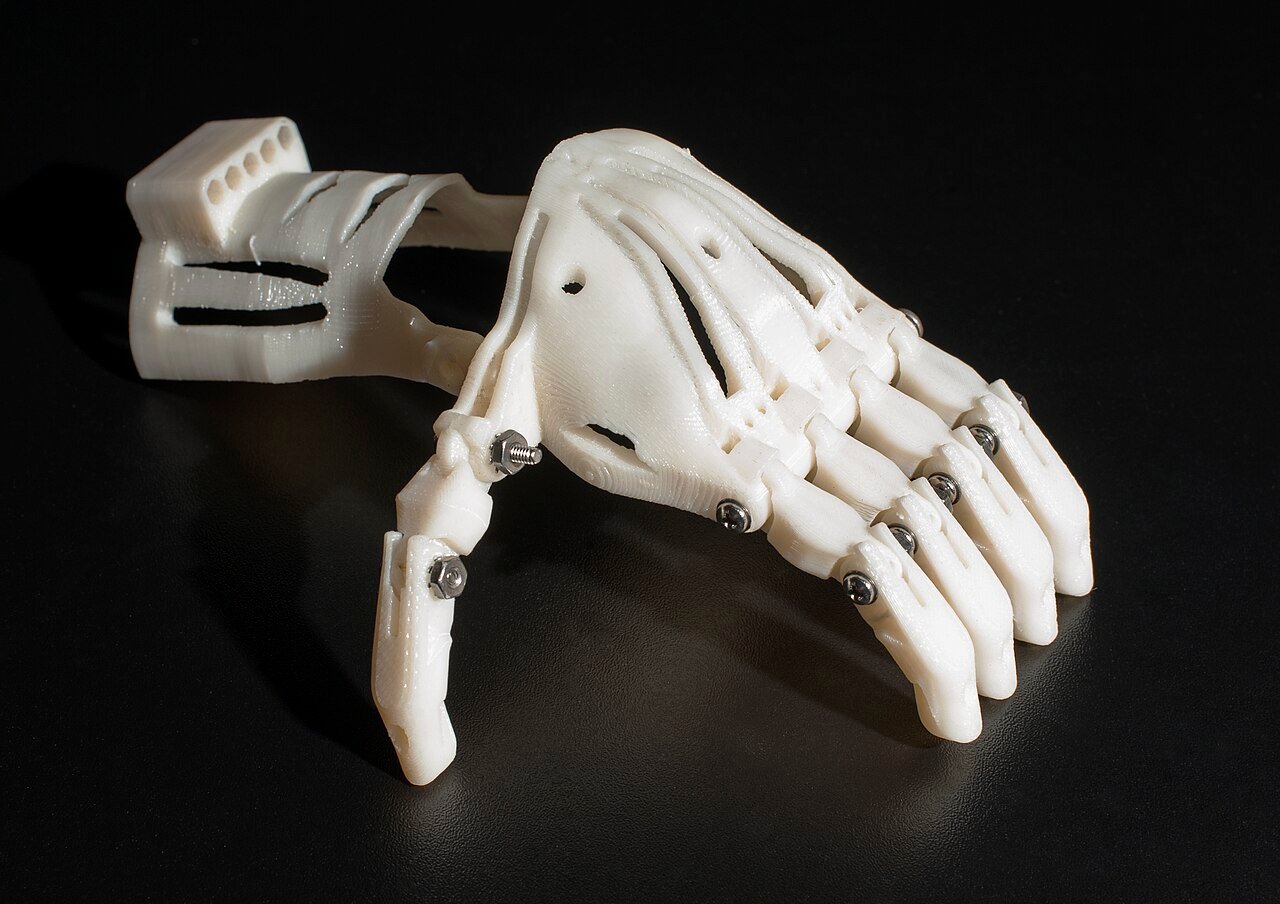
Los instrumentos tradicionales suelen tener geometrías relativamente sencillas, forjadas, mecanizadas o moldeadas, porque estos procesos están establecidos y son económicos. Durante el desarrollo puede interesar evaluar formas ergonómicas complejas, funciones integradas o modificaciones específicas de un procedimiento.
Un prototipo impreso permite responder preguntas que el CAD por sí solo no resuelve fácilmente:
- ¿Es cómodo el mango durante un uso prolongado?
- ¿Puede el cirujano accionar el mecanismo con guantes?
- ¿Interfiere la herramienta con la anatomía cercana?
- ¿Está bien equilibrada?
- ¿Alcanza la zona quirúrgica prevista?
- ¿Están bien situados los controles?
Por ejemplo, un equipo que desarrolla un instrumento laparoscópico puede imprimir varios mangos y utilizar el mismo eje metálico y extremo de trabajo. Los cirujanos comparan los diseños físicos antes de crear utillajes caros.
La fabricación aditiva metálica permite incluso herramientas funcionales de acero inoxidable, titanio o cobalto-cromo con geometrías complejas. Es útil para instrumentos especiales en pequeñas cantidades, aunque después pueden seguir siendo necesarios acabado, mecanizado dimensional, limpieza y cualificación.
La geometría impresa suele ser, por tanto, el principio del proceso y no el final.
3. Modelos anatómicos para planificación quirúrgica
Los modelos anatómicos son una aplicación especialmente práctica porque normalmente no necesitan funcionar como implantes ni como dispositivos que soportan carga.
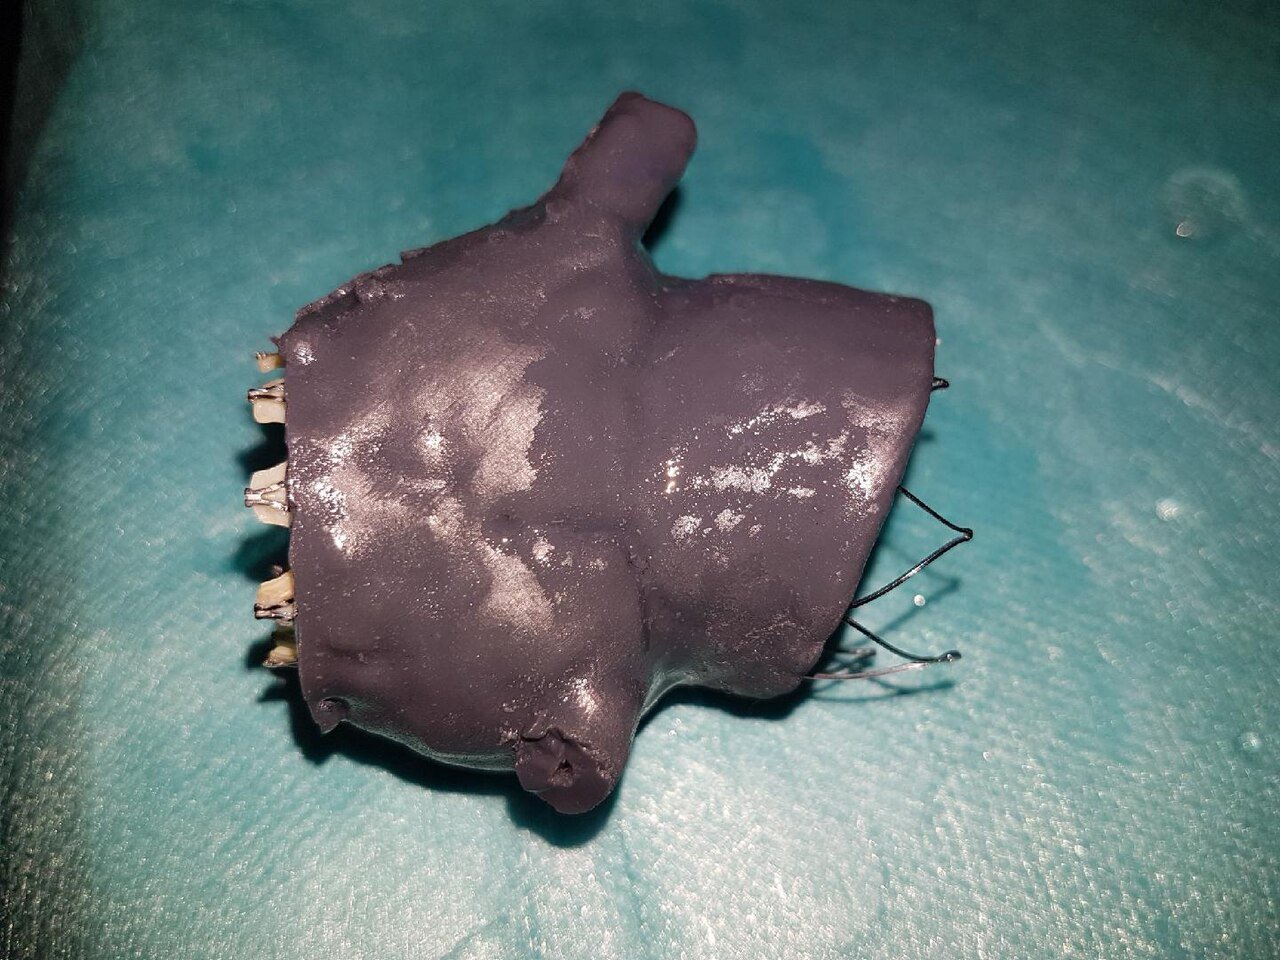
Las imágenes del paciente pueden segmentarse en geometrías de huesos, vasos, órganos, tumores u otras estructuras. El modelo impreso permite examinar físicamente una anatomía compleja antes de intervenir.
Esto es valioso cuando las imágenes bidimensionales no muestran claramente las relaciones espaciales. En intervenciones craneofaciales, ortopédicas, cardíacas o tumorales difíciles, un modelo puede ayudar a comprender de forma más intuitiva los accesos y las relaciones geométricas.
Los materiales SLA transparentes permiten ver estructuras internas. Los modelos de varios materiales o colores pueden representar distintas regiones anatómicas.
El valor no está necesariamente en una precisión equivalente a la de un implante, sino en la comunicación y la planificación. El modelo también ayuda a explicar procedimientos a pacientes, formar profesionales o preparar equipos de quirófano.
Los modelos anatómicos personalizados son una aplicación importante de la impresión médica, especialmente cuando deben reproducirse estructuras intrincadas a partir de imágenes.
4. Carcasas y envolventes de dispositivos médicos
Los equipos de diagnóstico y la electrónica médica necesitan a menudo carcasas personalizadas durante el desarrollo.
Algunos ejemplos son:
- instrumentos de diagnóstico portátiles;
- dispositivos médicos llevables;
- escáneres de mano;
- dispositivos de monitorización;
- analizadores de laboratorio;
- equipos quirúrgicos robóticos;
- dispositivos de rehabilitación.
En fases iniciales, la electrónica puede cambiar repetidamente. Se modifican las placas, se reubican conectores, cambian las pantallas, evolucionan las necesidades de refrigeración y se revisan los controles.
Crear moldes de inyección en esta fase tendría poco sentido económico.
La impresión permite fabricar carcasas completas para montarlas con electrónica real. Así se evalúan accesos a conectores, tornillos, espesores, tacto de botones, cambio de batería, cableado y mantenimiento.
SLA es útil para detalles estéticos finos o superficies lisas. SLS y MJF pueden ser más adecuados para carcasas funcionales resistentes, porque el nailon suele ofrecer más tenacidad que los fotopolímeros habituales de prototipado.
Cuando el diseño se estabiliza, el proceso puede cambiar. Un instrumento de bajo volumen puede seguir impreso, mientras que un producto de mayor volumen anual puede pasar a inyección o mecanizado CNC.
5. Fijaciones, soportes y equipos de ensayo de laboratorio
Algunas de las aplicaciones médicas más valiosas nunca llegan a entrar en contacto con un paciente.
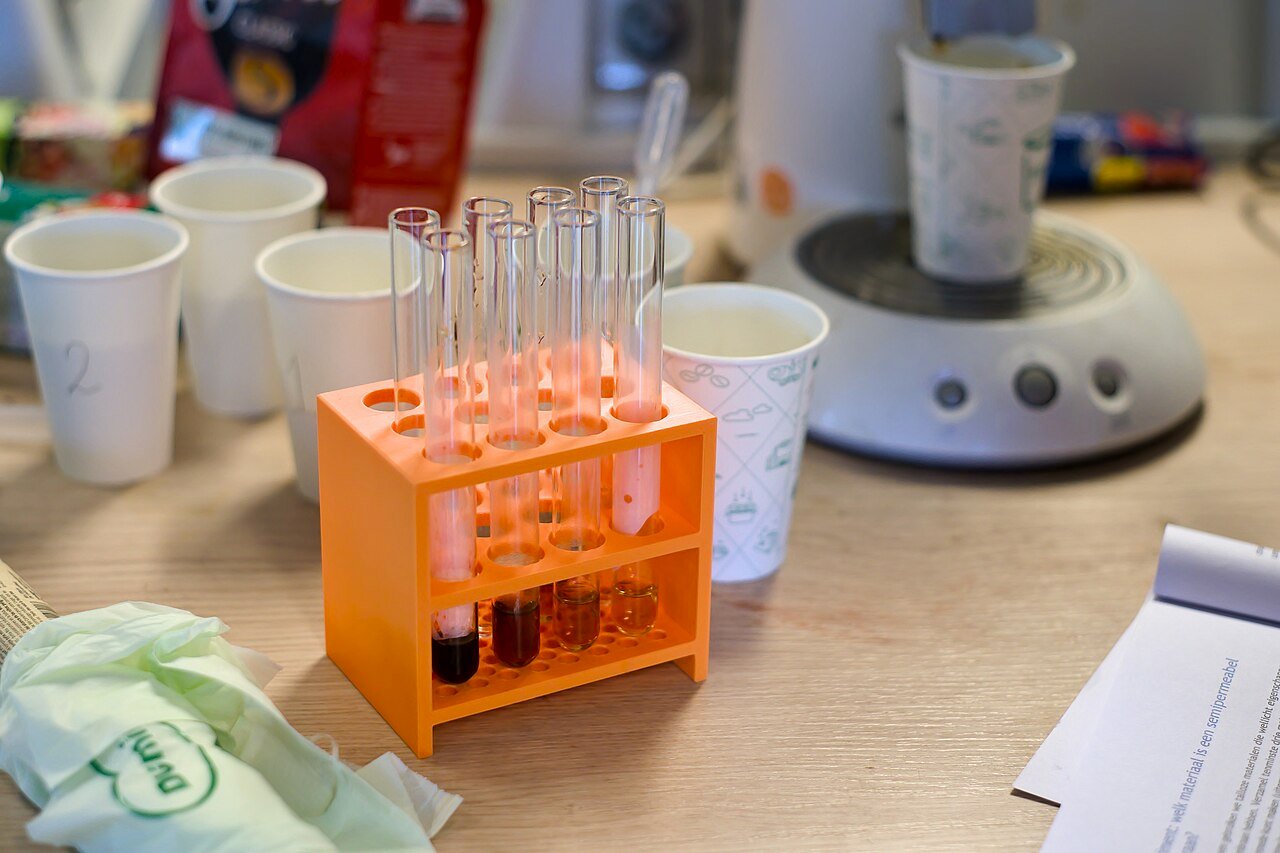
Fabricantes, laboratorios de diagnóstico e investigadores necesitan constantemente fijaciones, soportes, adaptadores, utillajes de prueba, gradillas y herramientas de posicionamiento a medida.
Suelen ser piezas muy específicas para un flujo de trabajo y necesarias en pocas unidades.
Por ejemplo, un fabricante puede necesitar una fijación que sostenga diez cartuchos moldeados en una orientación precisa durante un ensayo óptico. Un laboratorio puede requerir un adaptador para colocar tubos en una máquina existente. Una empresa puede necesitar un útil repetible que sujete una carcasa prototipo durante pruebas funcionales.
El mecanizado convencional es posible, pero las formas complejas pueden exigir mucha programación y preparación. Imprimir suele reducir el plazo y permite optimizar la geometría para la función, no para simplificar el mecanizado.
Entre los elementos útiles están:
- etiquetas integradas;
- números de pieza;
- canales para cables;
- accesos para los dedos;
- retenciones mediante encaje a presión;
- superficies de apoyo adaptadas;
- estructuras reticulares interiores ligeras.
Si el útil se desgasta o cambia el producto, basta con actualizar el CAD e imprimir otra versión.
6. Ayudas de posicionamiento y equipos hospitalarios personalizados
Los entornos sanitarios utilizan muchos equipos que no son implantes ni instrumentos regulados en el sentido tradicional.
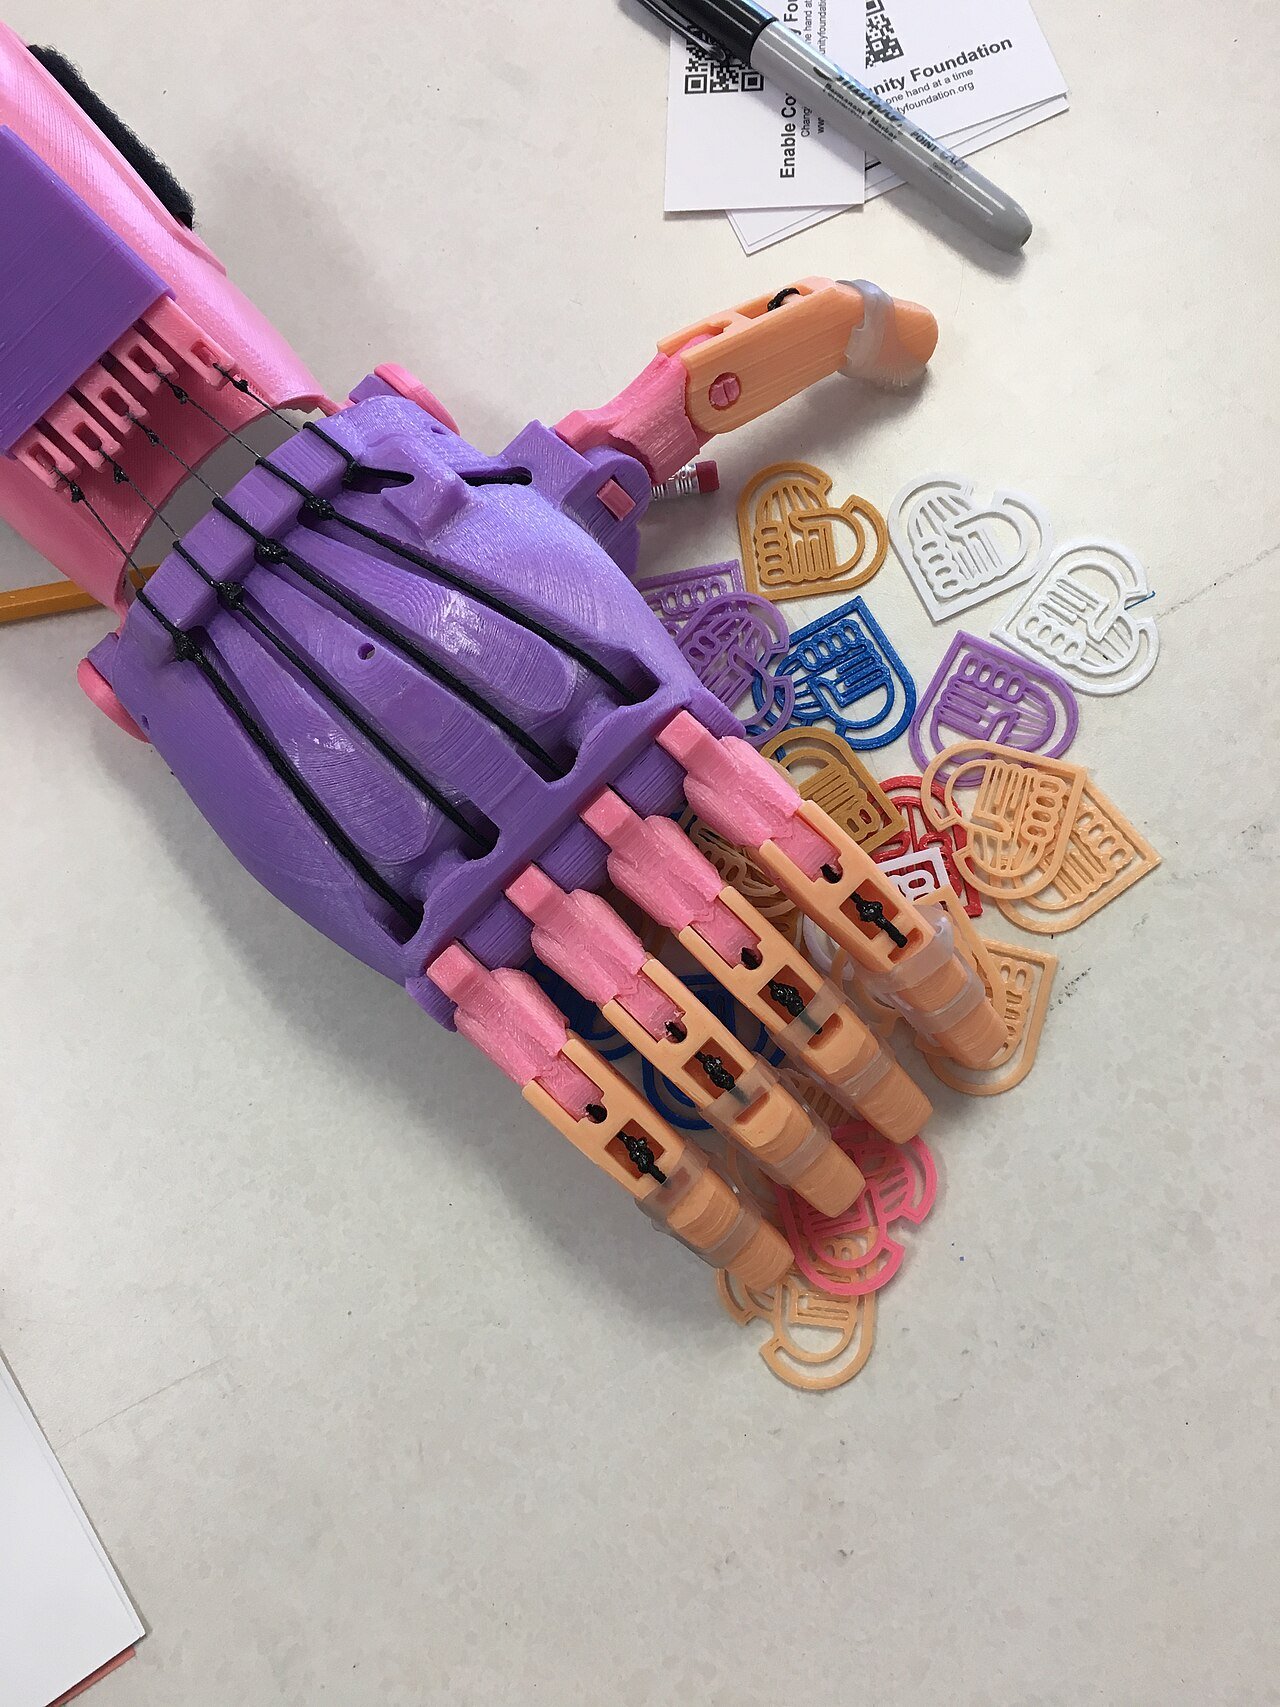
Ayudas de posicionamiento, montajes, cubiertas protectoras, organizadores, soportes y adaptadores pueden beneficiarse de la fabricación aditiva cuando las cantidades son bajas.
Imaginemos una clínica de rehabilitación que usa un sensor para registrar movimientos. El sensor quizá no esté diseñado para fijarse al equipo de la clínica. Un soporte impreso a medida puede conectar ambos sistemas sin modificar el dispositivo comercial.
De forma similar, un equipo técnico hospitalario puede necesitar un portatubos específico, una fijación para un accesorio de imagen o una carcasa protectora para un componente sensible.
En estas piezas la producción masiva ofrece pocas ventajas. El diseño puede necesitarse solo en una instalación, un modelo de máquina o un procedimiento concreto.
El reto es asegurar que material y diseño encajen con el entorno. Los productos de limpieza, la manipulación repetida, las cargas, el calor, la radiación UV y la esterilización influyen en la selección.
7. Herramientas de formación y simulación médica
La formación requiere practicar antes de intervenir sobre pacientes. La impresión puede crear estructuras anatómicas personalizadas o representativas para simulación y enseñanza.
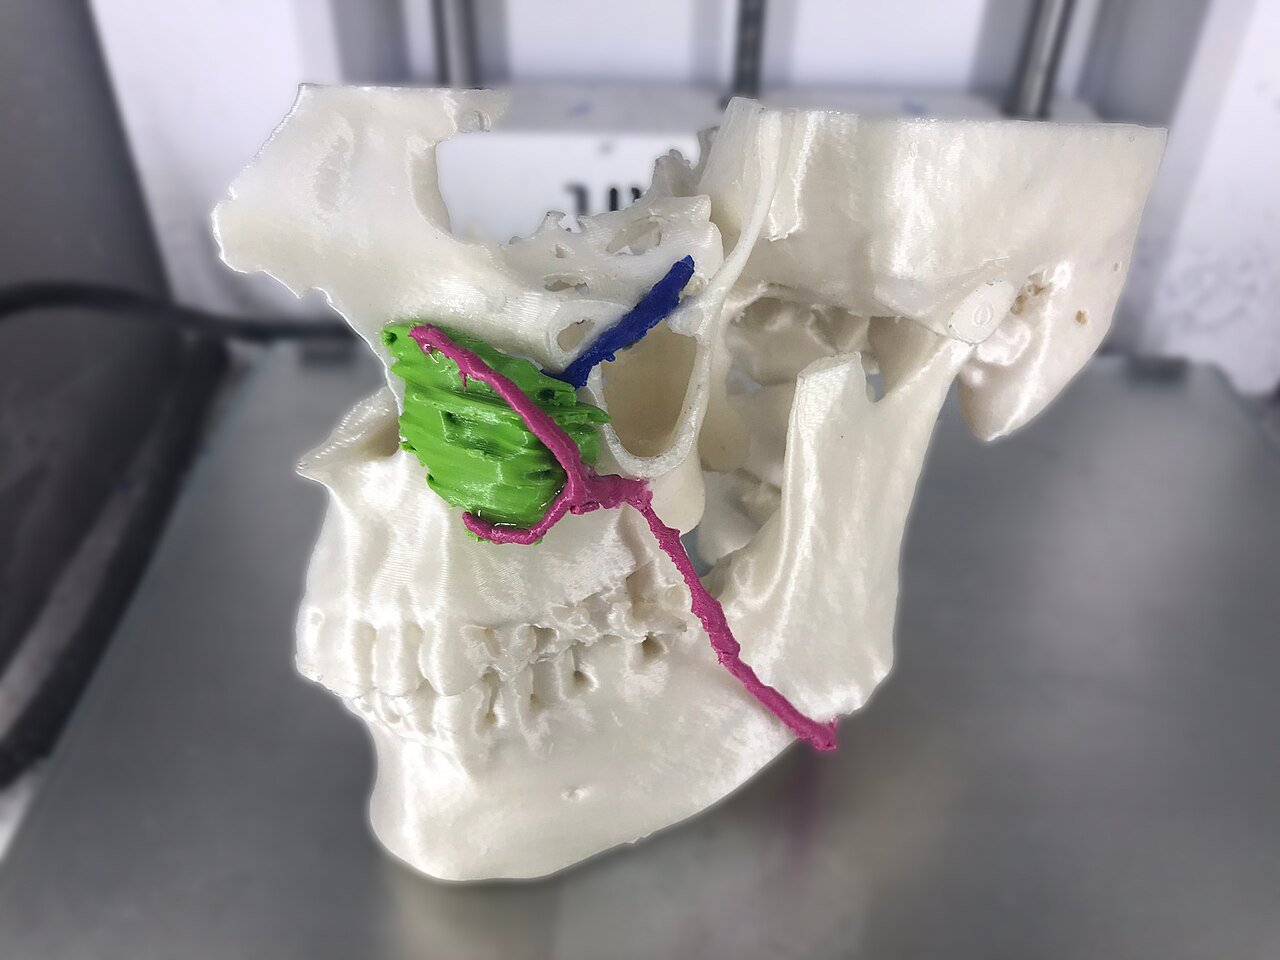
Los modelos óseos rígidos son relativamente sencillos. Aplicaciones más avanzadas combinan materiales flexibles, colada de silicona o varios métodos para imitar tejido blando.
Los modelos también pueden incorporar patologías diseñadas deliberadamente. En lugar de reproducir anatomía normal, pueden mostrar fracturas, deformidades, tumores o situaciones inusuales.
Esto permite repetir un escenario de formación para varios estudiantes o instituciones.
Los simuladores no siempre siguen la misma vía normativa que un dispositivo clínico, pero el realismo dimensional, la respuesta táctil y la durabilidad siguen importando según el objetivo educativo.
8. Prototipos para fluidos y dispositivos de diagnóstico
Los productos de diagnóstico suelen contener canales, distribuidores, depósitos, puertos y geometrías de circulación de fluidos.
Algunas son difíciles de prototipar por mecanizado porque los canales internos no son accesibles para las herramientas.
La fabricación aditiva puede construir directamente conductos internos complejos.
Por ejemplo, un cartucho diagnóstico puede incluir varios canales entre cámaras de muestra y puertos de reactivos. SLA permite evaluar esas rutas antes de invertir en moldes de inyección.
Sin embargo, los canales impresos plantean retos propios. Deben poder retirarse la resina sin curar, el polvo o los soportes. La rugosidad interior puede influir en el flujo y las tolerancias pueden variar según la orientación y el proceso.
Para dispositivos microfluídicos extremadamente precisos pueden ser necesarios otros procesos posteriores. La impresión sigue siendo valiosa al principio porque permite evaluar rápidamente los cambios.
Procesos habituales de impresión 3D para herramientas médicas
No existe un único proceso de «impresión 3D médica». Cada tecnología genera propiedades, tolerancias, superficies y costes distintos.
| Proceso | Materiales habituales | Usos médicos | Ventajas | Limitaciones |
|---|---|---|---|---|
| SLA | Resinas fotopoliméricas y transparentes | Modelos anatómicos, prototipos detallados, guías, prototipos de fluidos | Detalle fino y superficie lisa | Propiedades y esterilización muy dependientes de la resina |
| SLS | Nailon, TPU | Fijaciones funcionales, carcasas, prototipos resistentes, posicionadores | Geometrías resistentes, normalmente sin soportes | Superficie más granulada y variación dimensional moderada |
| MJF | Nailon | Carcasas funcionales, utillajes, equipos de pequeña serie | Buena repetibilidad y productividad | Menor variedad de materiales que el moldeo convencional |
| Fusión metálica en lecho de polvo / DMLS | Titanio, acero inoxidable, cobalto-cromo | Instrumentos, herramientas especiales, implantes, componentes resistentes | Geometría metálica compleja y alta resistencia | Más coste, posprocesado y validación |
La selección debe comenzar por la aplicación, no por la máquina.
Un modelo anatómico demostrativo puede priorizar el detalle visual. Una guía puede priorizar ajuste y compatibilidad con la esterilización. Un instrumento reutilizable puede requerir resistencia mecánica, a la corrosión, a la fatiga y a esterilizaciones repetidas.
Por ello, dos componentes del mismo producto pueden necesitar procesos distintos.
Materiales para equipos médicos impresos en 3D
Elegir el material es una de las decisiones más importantes.
Preguntar qué materiales son de «grado médico» es demasiado general. Un material válido para una carcasa sin contacto puede no servir para una guía quirúrgica o un implante.
Los requisitos reales pueden incluir:
- resistencia mecánica;
- resistencia al impacto;
- resistencia química;
- resistencia a la esterilización;
- contacto con piel o tejidos;
- estabilidad dimensional;
- transparencia;
- flexibilidad;
- resistencia al desgaste.
Nailon
Es común en SLS y MJF porque combina una resistencia relativamente buena con capacidad geométrica compleja. Funciona bien para fijaciones, carcasas, posicionadores, soportes y prototipos funcionales.
Sin embargo, absorbe humedad y puede no ser adecuado para todos los métodos de esterilización o usos clínicos.
Resinas fotopoliméricas
Las resinas SLA ofrecen gran detalle y superficies más lisas que muchos procesos poliméricos en lecho de polvo. Las transparentes permiten observar conductos interiores o geometrías ópticas.
Las formulaciones difieren mucho en características mecánicas y biológicas. No debe asumirse que una resina general de prototipado es apta para contacto con pacientes por haberse utilizado en un proyecto médico.
Acero inoxidable
Puede emplearse en herramientas duraderas y componentes donde importen corrosión y resistencia. Las interfaces críticas de piezas metálicas impresas pueden necesitar después CNC o rectificado.
Titanio
Sus aleaciones son atractivas por la relación resistencia-peso, la resistencia a la corrosión y su uso establecido en dispositivos médicos.
La fabricación aditiva también permite estructuras porosas o reticulares difíciles de obtener convencionalmente. Son importantes para implantes, aunque estos requieren controles normativos, materiales, validación y procesos mucho más extensos que el utillaje médico ordinario.
Las opciones de materiales para aplicaciones aditivas médicas incluyen nailon, sistemas relacionados con silicona, acero inoxidable, titanio y otros materiales, según el proceso y el proyecto.
La esterilización depende del material y del proceso
Que una pieza pueda imprimirse no significa que soporte la esterilización.
Los productos pueden exponerse a:
- autoclave de vapor;
- óxido de etileno (EtO);
- radiación gamma;
- haz de electrones;
- desinfección química.
Cada método aplica tensiones térmicas, químicas o de radiación diferentes.
Un polímero que funciona a temperatura ambiente puede ablandarse o deformarse tras ciclos de autoclave. Otra resina puede volverse frágil o cambiar de color con la radiación. La geometría también influye: conductos estrechos o volúmenes atrapados pueden ser difíciles de limpiar o exponer uniformemente.
Esto importa especialmente en instrumentos reutilizables.
El equipo debe definir la esterilización prevista antes de seleccionar proceso y material, en vez de imprimir el diseño terminado y comprobar la compatibilidad después.
La compatibilidad varía con el material y el proceso; no todo material imprimible sirve para cualquier entorno médico.
La biocompatibilidad depende del uso previsto
La simplificación también puede causar problemas en biocompatibilidad.
Un material no es universalmente «biocompatible» por superar un ensayo biológico.
Los requisitos dependen de cómo, dónde y durante cuánto tiempo contacta con el cuerpo. El contacto temporal con la piel es muy distinto de un implante permanente.
La fabricación también cuenta. Pueden quedar residuos de resina, polvo, productos de limpieza, retirada de soportes o posprocesado. El dispositivo debe evaluarse en su estado final de fabricación.
Por eso la fabricación aditiva médica exige más control que el prototipado visual corriente.
La guía de la FDA considera controles de materiales, impresión, posprocesado y ensayos finales como partes del conjunto de requisitos de fabricación aditiva de dispositivos médicos.
La precisión y el acabado también requieren ingeniería
Afirmar que la impresión 3D puede crear «cualquier geometría» resulta engañoso.
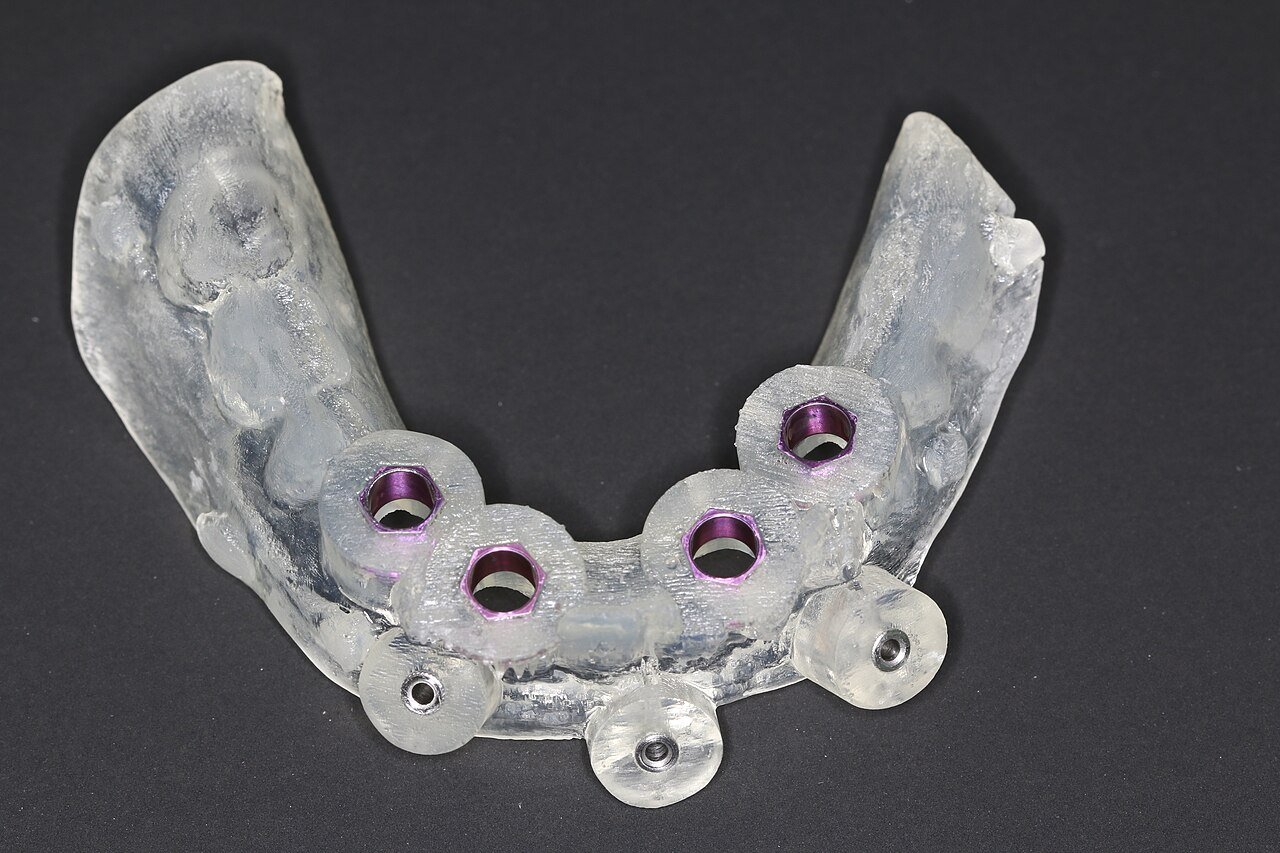
Elimina muchas restricciones, pero todos los procesos tienen limitaciones dimensionales.
Diámetro de agujeros, espesor, orientación, soportes, distorsión térmica, altura de capa, poscurado y posprocesado afectan a la geometría final.
En una guía personalizada, la forma exterior puede ser compleja pero relativamente tolerante, mientras que la posición del casquillo controla la precisión quirúrgica. Esa posición merece controles de proceso e inspección mucho más estrictos que el resto de la superficie.
Una solución es la fabricación híbrida.
Se imprime la geometría general y se mecanizan después agujeros críticos, superficies de apoyo, referencias o roscas.
Así se utiliza la fabricación aditiva donde importa la libertad geométrica y el mecanizado donde se necesitan tolerancias más estrechas.
Impresión 3D frente a mecanizado CNC para componentes médicos
Aunque se presentan como tecnologías rivales, suelen complementarse.
| Requisito | Impresión 3D | Mecanizado CNC |
|---|---|---|
| Geometría personalizada para el paciente | Excelente | Posible, pero menos económica en formas complejas |
| Conductos internos complejos | Excelente | Limitados por el acceso de herramienta |
| Iteración rápida | Excelente | Muy buena |
| Tolerancias estrechas de mecanizado | Moderadas a buenas según proceso | Excelente |
| Agujeros y ajustes de precisión | Suele exigir posprocesado para tolerancias estrictas | Excelente |
| Acabado metálico | A menudo requiere acabado secundario | Generalmente mejor directamente del mecanizado |
| Pocas unidades complejas | Excelente | Excelente |
| Componentes prismáticos sencillos | A veces innecesaria | Normalmente eficiente |
| Alta repetibilidad en elementos precisos | Depende del proceso | Alta |
| Estructuras reticulares integradas | Excelente | Normalmente poco práctico |
Un instrumento de titanio puede combinar un cuerpo impreso ligero y complejo con agujeros de pivote mecanizados. Una carcasa de diagnóstico puede imprimirse durante el desarrollo y moldearse después al aumentar el volumen. Una guía impresa puede incorporar un casquillo metálico de precisión fabricado por separado.
El mejor proceso se determina elemento por elemento, sin insistir en fabricar todo el producto con una sola tecnología.
Impresión 3D frente a inyección para producción médica
La inyección gana atractivo al aumentar las cantidades.
Una carcasa impresa puede ser ideal para veinte prototipos o unos cientos de dispositivos especiales. Si después se necesitan decenas de miles de componentes idénticos, la inyección suele reducir mucho el coste unitario y estabilizar el ciclo una vez fabricado el molde.
El punto de transición depende del tamaño, material, complejidad, coste del utillaje, volumen y frecuencia de cambios.
Por eso la impresión es valiosa durante el desarrollo: permite perfeccionar el diseño sin modificar moldes caros repetidamente.
Una vez estabilizados geometría y requisitos, la producción puede pasar al proceso con mejor economía y calidad para la cantidad necesaria.
Control de calidad de herramientas médicas impresas
La fabricación aditiva médica necesita más que una impresora y un CAD.
Orientación, ajustes, lote de material, reutilización del polvo, manejo de resinas, poscurado, tratamientos térmicos, retirada de soportes, acabado, limpieza e inspección afectan al producto final.
En piezas de desarrollo, la documentación puede ser sencilla. En dispositivos regulados de producción, los controles pueden ser mucho más rigurosos.
La guía aditiva de la FDA trata diseño, flujo de software, materiales, impresión, posprocesado, validación y ensayos finales. La FDA también reconoce ASTM F3434-20, que aborda cualificación de instalación, operación y rendimiento de equipos de fusión láser en lecho de polvo destinados a producción.
En la práctica debe determinarse si el proyecto requiere:
- inspección dimensional;
- inspección de primera pieza;
- certificación de material;
- verificación de rugosidad;
- documentación de fabricación;
- trazabilidad por lote;
- ensayos mecánicos;
- validación de limpieza;
- validación de esterilización;
- pruebas de biocompatibilidad.
Los requisitos exactos dependen de la función y la regulación de la pieza.
Cuándo la impresión 3D no es la mejor opción
La impresión es potente, pero no debe imponerse a todos los proyectos.
Un soporte sencillo de aluminio con posiciones de agujeros muy precisas puede ser más fácil y exacto de mecanizar.
Un componente desechable de plástico en millones de unidades normalmente favorece la inyección.
Un eje de precisión, una interfaz de rodamiento, una válvula o una superficie de sellado puede necesitar mecanizado o rectificado.
Un polímero impreso puede tampoco soportar la esterilización requerida aunque la geometría salga perfectamente.
El objetivo de la ingeniería no es maximizar el número de piezas impresas, sino elegir el proceso con menor riesgo técnico y productivo.
Del prototipo a la pequeña serie médica
El desarrollo rara vez pasa directamente del primer CAD a la producción masiva.
Puede incluir modelos conceptuales, prototipos ergonómicos y funcionales, lotes de verificación, componentes de evaluación clínica, producción piloto y fabricación comercial.
Cada etapa puede requerir métodos distintos.
Un modelo SLA puede bastar para evaluar apariencia. Una versión SLS o MJF puede servir para pruebas funcionales. La evaluación mecánica puede requerir metal impreso o CNC. La producción puede pasar finalmente a inyección, CNC, fabricación aditiva metálica o una combinación.
Esto importa en productos de bajo volumen. No todos alcanzan cantidades masivas: equipos quirúrgicos especiales, herramientas de laboratorio, robótica, instrumentos de investigación y dispositivos específicos pueden permanecer en pequeñas series toda su vida comercial.
La flexibilidad permite producir repetidamente sin obligar a invertir en utillajes innecesarios.
Cómo apoya 6CNC la impresión médica y la fabricación de precisión
En 6CNC, los proyectos pueden abordarse con el proceso que mejor se adapte a geometría y etapa productiva, sin forzar una única tecnología.
La impresión 3D apoya prototipos rápidos, polímeros complejos, fijaciones, carcasas, modelos y pequeñas cantidades. Cuando se requieren tolerancias estrechas o interfaces precisas, pueden incorporarse fresado CNC, torneado CNC, mecanizado de 5 ejes, torneado-fresado, rectificado o electroerosión por hilo.
Por ejemplo, un componente robótico médico puede combinar una cubierta impresa con estructuras de aluminio mecanizadas. Una pieza metálica aditiva puede necesitar acabado CNC en referencias y agujeros. Una carcasa de diagnóstico puede comenzar impresa y pasar después a inyección.
Esta combinación es útil del prototipo a la pequeña serie, cuando diseño, cantidad y requisitos todavía evolucionan.
La planificación de calidad puede incluir inspección dimensional, CMM, medición óptica, verificación de materiales, primera pieza, trazabilidad y documentación adicional según el proyecto.
Reflexiones finales
La impresión 3D aporta valor porque la fabricación médica reúne geometrías complejas, cantidades pequeñas, cambios frecuentes y personalización: condiciones favorables para la fabricación aditiva.
Guías, prototipos de instrumentos, modelos anatómicos, carcasas, fijaciones, posicionadores y equipos especiales se benefician de iteraciones rápidas y menos utillaje.
No debe considerarse un atajo frente a la ingeniería habitual. Material, precisión, esterilización, biocompatibilidad, superficie, posprocesado, inspección y normativa siguen dependiendo del uso previsto.
En muchos productos, la solución final no es solo aditiva. Impresión, CNC, acabado de precisión e inyección cumplen funciones distintas desde el desarrollo inicial hasta la fabricación validada.
Si desarrolla herramientas médicas, diagnóstico, dispositivos quirúrgicos, componentes de laboratorio u otros equipos sanitarios, 6CNC puede apoyar prototipos y pequeñas series con impresión 3D, CNC y procesos complementarios.
Envíe sus archivos CAD, planos, requisitos de material y cantidades previstas para una revisión de fabricación y un presupuesto.
Preguntas frecuentes
¿Qué herramientas médicas pueden imprimirse en 3D?
Guías quirúrgicas, modelos anatómicos, prototipos de instrumentos, carcasas de diagnóstico, fijaciones de laboratorio, posicionadores, portamuestras, adaptadores y algunos instrumentos metálicos especiales.
¿Qué proceso de impresión es mejor para herramientas médicas?
Depende de la aplicación. SLA sirve para modelos detallados y prototipos lisos, SLS y MJF para nailon resistente, y la fusión metálica en lecho de polvo para titanio, inoxidable o cobalto-cromo.
¿Pueden esterilizarse las herramientas médicas impresas?
Algunas sí. Depende del material exacto, proceso, geometría, posprocesado y método de esterilización. Autoclave, EtO, gamma y otros métodos afectan de manera diferente a los materiales.
¿Son biocompatibles todos los materiales de impresión médica?
No. Depende del material, fabricación, estado superficial final, tipo de contacto y duración. Un material general no debe considerarse automáticamente apto para uso clínico.
¿Son suficientemente precisas las piezas impresas para guías quirúrgicas?
Pueden serlo si proceso, material, diseño, posprocesado e inspección cumplen la precisión requerida. Las zonas críticas pueden necesitar verificación específica o componentes mecanizados, como casquillos de taladrado.
¿Por qué utilizar impresión 3D en lugar de CNC?
Es útil para geometrías internas complejas, personalización, iteraciones rápidas y bajos volúmenes. El CNC suele ser superior para tolerancias estrechas, ajustes precisos, superficies mecanizadas y piezas metálicas convencionales.
¿Pueden combinarse CNC e impresión 3D?
Sí. La fabricación híbrida es habitual: se imprime la geometría compleja y se mecanizan agujeros, caras de montaje, superficies de sellado u otros elementos con tolerancias estrechas.
¿Sirve la impresión para dispositivos médicos de producción masiva?
A veces. Destaca en producción personalizada, compleja o de bajo volumen. Para grandes cantidades de plásticos idénticos, la inyección suele ser más económica tras fabricar el molde.
¿Qué información necesito para solicitar presupuesto?
Modelo CAD 3D, plano si existe, material, cantidad, requisitos dimensionales y superficiales, uso previsto, esterilización y necesidades de inspección o documentación.


