
CNC-Präzision für
Automobilteile.
Individuelle CNC-Komponenten für Antrieb, Elektrofahrzeuge und Thermomanagement—vom ersten Prototyp zur validierten Kleinserie.
Fertigungsangebot anfordernAutomobilteile entdecken ↗1–600 Teile · Nach Ihrer Zeichnung
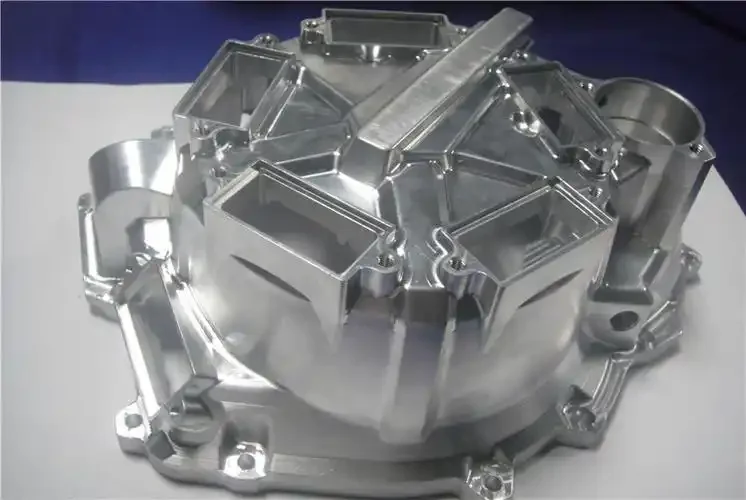
Automobilteile und Prototypen
Von rotierenden Schnittstellen bis zu dichten Gehäusen: Entscheidend sind die Merkmale, die Ihre Baugruppe funktionsfähig machen.
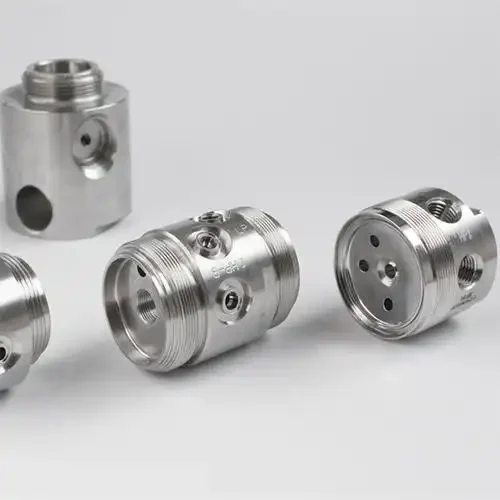
Drehteile
Zylindrische Geometrie, Gewinde und Passflächen.
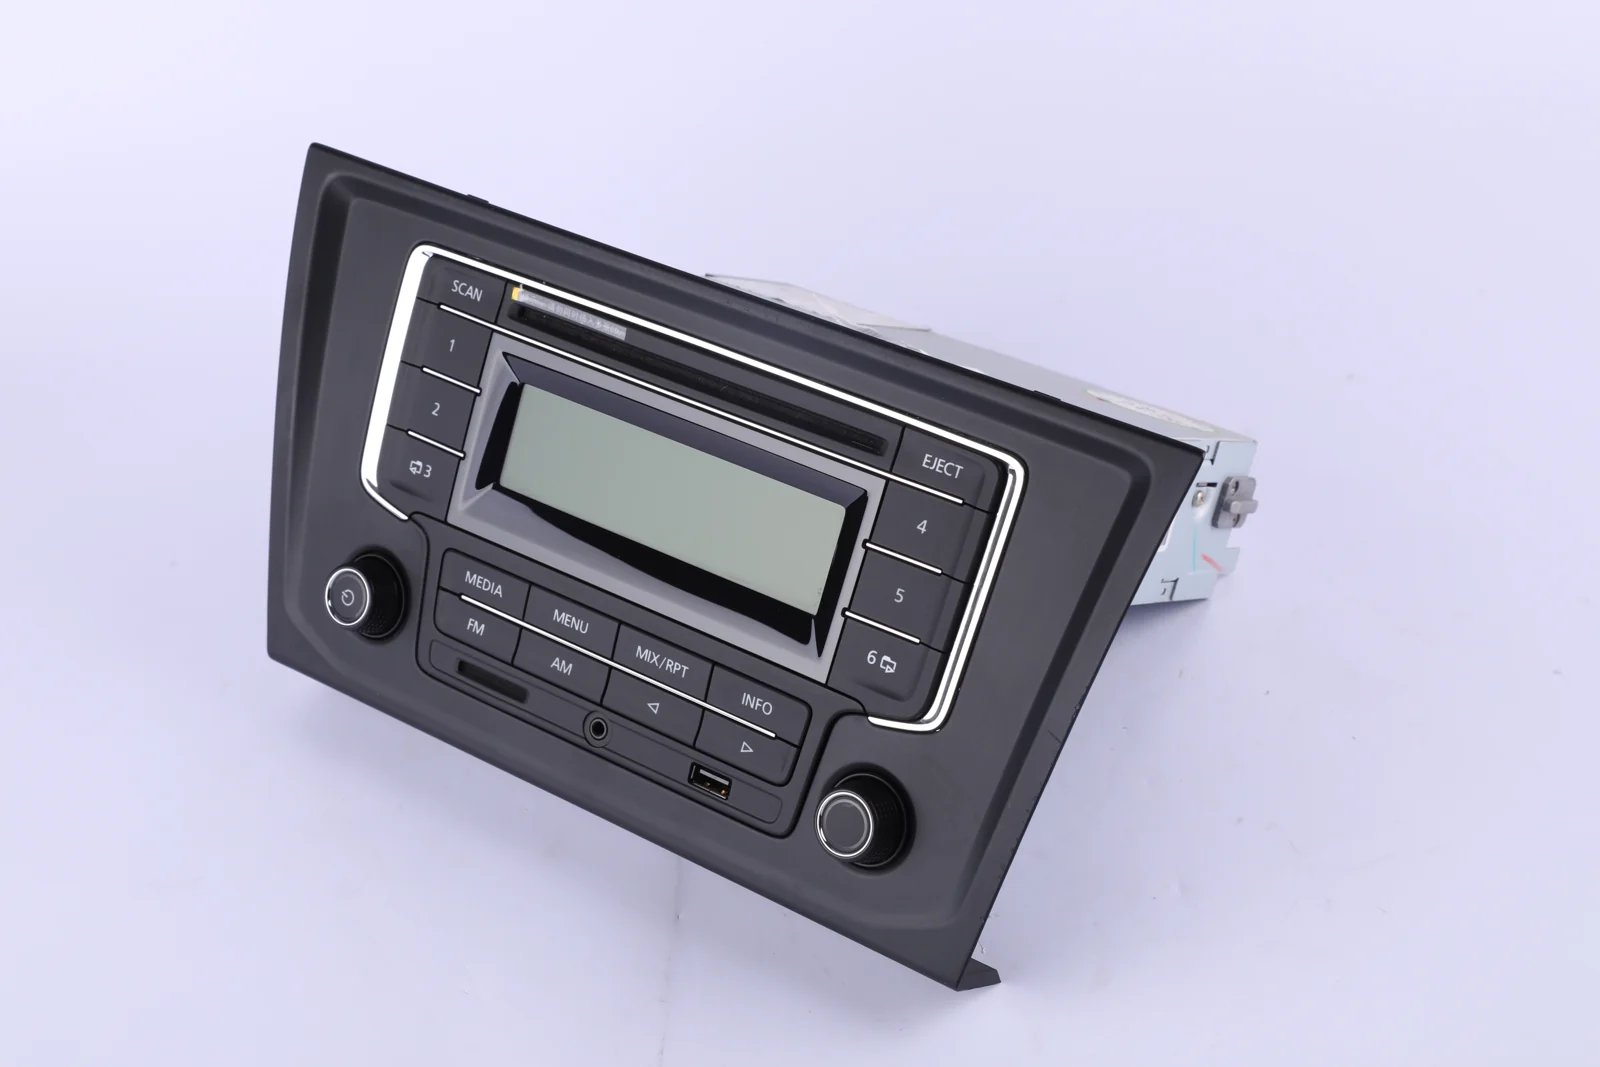
Innenraum-Prototypen
Konsolenflächen, Schnittstellen und Montageprüfung.
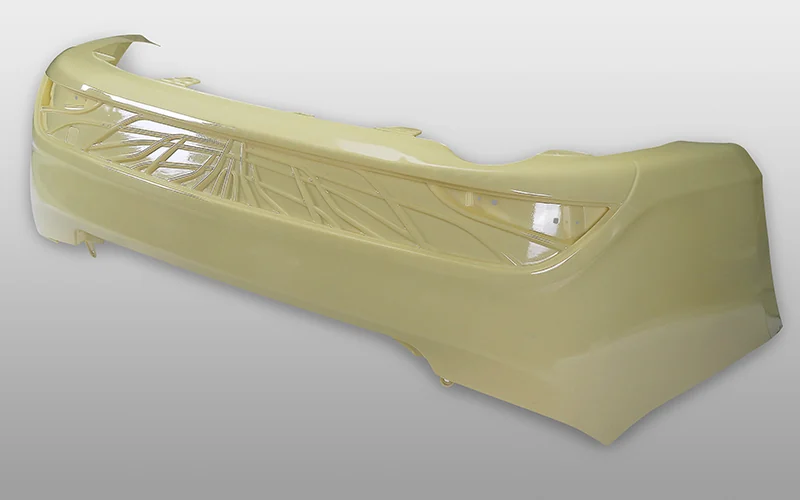
Exterieur-Prototypen
Formen in Originalgröße für Design- und Passprüfung.
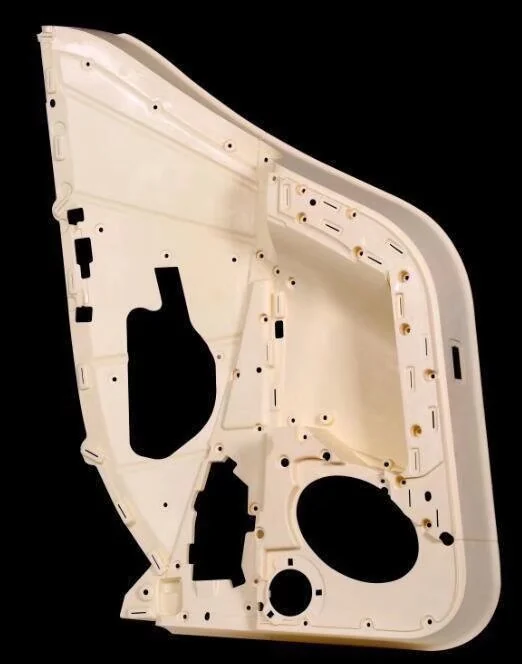
Türverkleidungs-Prototypen
Komplexe Konturen, Öffnungen und Montagepunkte.
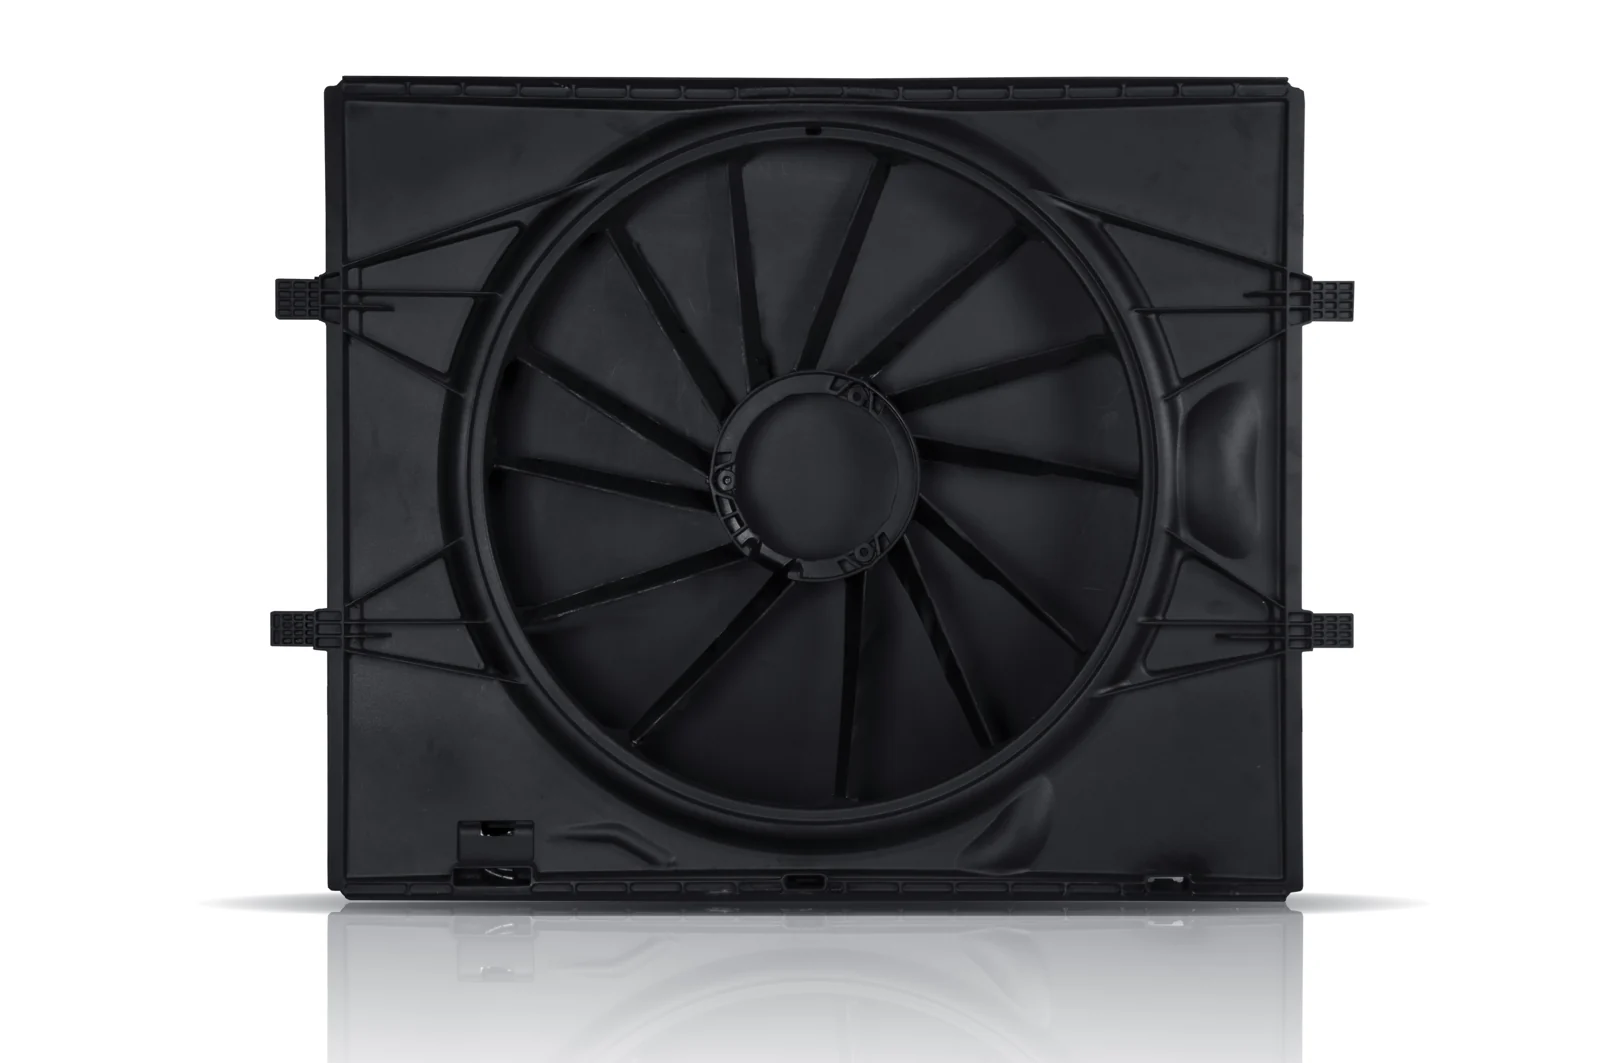
Kühlkomponenten
Gehäuse und Strukturen für die thermische Entwicklung.
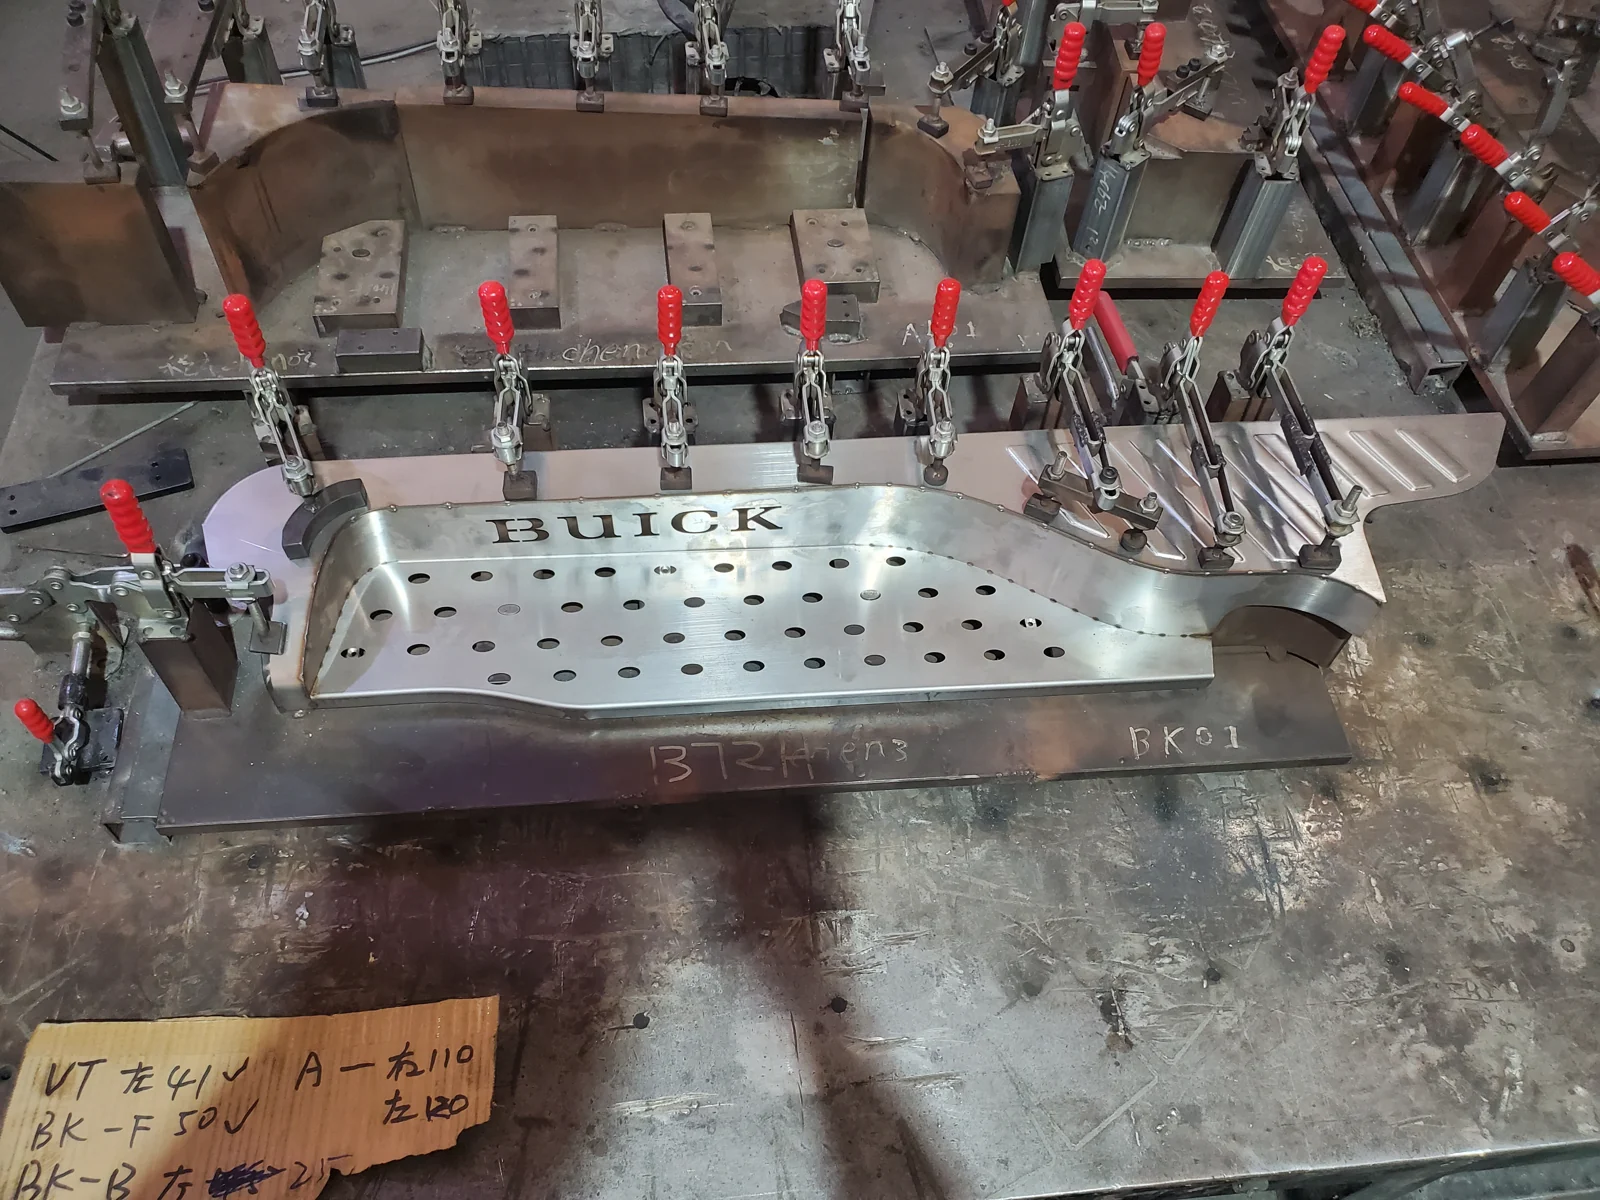
Prüfvorrichtungen
Bauteile für Maßprüfungen positionieren und halten.
Technische Anforderungen
Eine Getriebewelle stellt andere Anforderungen als ein Elektronikgehäuse. Bei Wellen sind Lagerpassungen und Rundlauf wichtig; bei EV-Gehäusen können Montageausrichtung, thermische Kontaktflächen und Dichtgeometrien entscheidend sein. Grundlage sind Kundenmodelle, Zeichnungen und Werkstoffspezifikationen.
Antriebsstrang und Kraftübertragung
Typische Bauteile sind Getriebegehäuse, Wellen, Hülsen, Kupplungen, Lagerträger, verzahnte Komponenten, Zahnradprototypen, Motorhalter und Prüfkomponenten. Wir unterstützen Entwicklungsprojekte, Ersatzteile und spezialisierte Produktionsanforderungen.
Lagerpassung, Achsausrichtung, Rundlauf und Oberfläche müssen zusammen betrachtet werden. Für rotierende Teile sollten Bezugssystem und Messmethode vor Fertigungsbeginn feststehen.
Elektrofahrzeuge und Batteriesysteme
Zu den Anwendungen gehören Batteriemodulhalter, Aluminium-Elektronikgehäuse, Kühlplatten, Motorbefestigungen und Präzisionshalter. Leitende Bauteile aus Kupfer oder Aluminium können elektrische oder thermische Aufgaben übernehmen.
Ebenheit, Positionsgenauigkeit, Oberflächenzustand und Maßstabilität sind ebenso wichtig wie Einzelmaße. Dünnwandige Gehäuse benötigen eine geeignete Spann- und Bearbeitungsstrategie. Besondere elektrische, thermische und sicherheitsbezogene Anforderungen sind projektspezifisch zu prüfen.
Sensorik und Fahrzeugelektronik
Sensorkörper, Instrumentengehäuse, Steckverbinderhüllen, Montageplatten und Elektronikgehäuse kombinieren häufig Dichtflächen, Gewinde, genaue Bohrbilder und kontrollierte Innentaschen. Aluminium, Edelstahl, Messing und technische Kunststoffe werden nach Umgebung, Gewicht, elektrischen Anforderungen und Konstruktion ausgewählt.
Thermomanagement und Fluidsysteme
Kühlmittelverteiler, Ventilkörper, Pumpengehäuse, Anschlüsse, Wärmetauscherhalter und Prototypen-Kühlplatten benötigen saubere Kanäle, zuverlässige Dichtflächen und passende Werkstoffe.
Bei sich kreuzenden Bohrungen sind Entgratung, Gewindequalität und Sauberkeit zu berücksichtigen. Druck- oder Leckprüfung kann abgestimmt werden, wenn Methode und Annahmekriterien in der Projektspezifikation definiert sind.
Prüfmittel, Vorrichtungen und Fertigungsausrüstung
Nicht jedes Automobilteil wird im Fahrzeug eingesetzt. Wir fertigen Prüfvorrichtungen, Ausrichtwerkzeuge, Testadapter, Montagenester, Positionierplatten und Maschinenbauteile für Labore und Fertigungseinrichtungen.
Diese Komponenten kombinieren genaue Bohrungen, ebene Montageflächen, Gewinde und verschleißbeanspruchte Kontaktstellen. CNC-Fertigung erleichtert Revisionen ohne Investition in Großserienwerkzeuge.
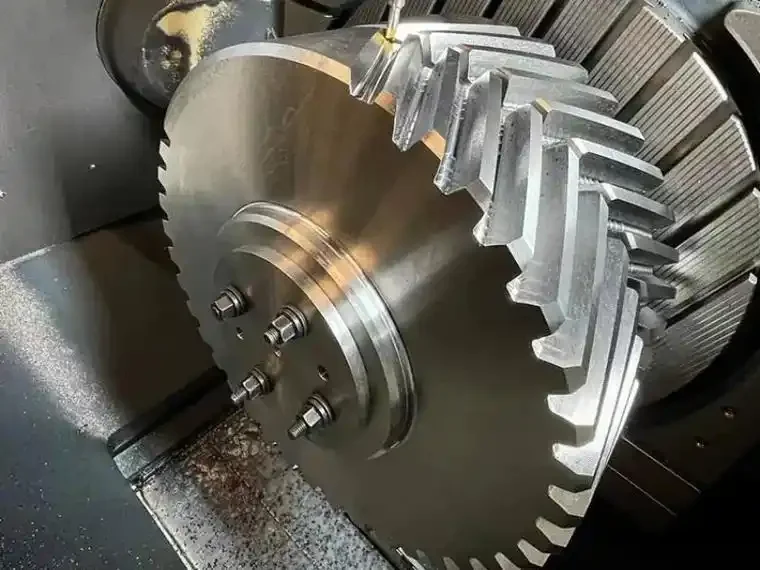
CNC-Bearbeitung für Automobilteile
Fräsen, Drehen und Feinbearbeitung werden um kritische Merkmale herum geplant.
01Werkstoffe und Toleranzen für Automobilteile
Werkstoff, Geometrie und Messung müssen zusammenpassen. Die Fertigungsroute wird anhand Ihrer Zeichnung bestätigt.
Werkstoff passend zur Anwendung
Aluminium · legierter Stahl · Edelstahl · Kupfer & Messing · technische Kunststoffe
Technische Anforderungen
Gewicht, Festigkeit, Temperatur, Korrosion, Kosten und Bearbeitbarkeit müssen gemeinsam bewertet werden.
| Werkstoff | Beispielsorten | Anwendungen | Fertigungsaspekte |
|---|---|---|---|
| Aluminium | 6061, 6082, 7075 | EV-Gehäuse, Halter, Montagebauteile | Dünnwandverzug, Ebenheit, Oberflächenbehandlung |
| Kohlenstoff- und legierter Stahl | 1018, 1045, 4140, 4340 | Wellen, Kupplungen, tragende Teile | Wärmebehandlungszustand, Stabilität, Verschleiß |
| Edelstahl | 304, 316, 17-4PH | Anschlüsse, Sensorgehäuse | Kaltverfestigung, Grate, Oberflächenintegrität |
| Kupfer und Messing | C110, C360 | Leitende Teile, Anschlüsse, Steckverbinder | Entgratung, Wärmeleitung, Oberflächenschutz |
| POM | POM-C, POM-H | Buchsen, Führungen, Isolierteile | Wärmeausdehnung, Spannverformung |
| PEEK | Anwendungsspezifische Sorten | Temperaturbeständige Isolierteile und Gehäuse | Sorte, thermisches Verhalten, Kosten |
| Polyamid | PA6, PA66 | Führungen, Gehäuse, Prototypen | Feuchteaufnahme und Maßänderung |
6061 ist häufig eine wirtschaftliche Option für Prototypen und Gehäuse, 7075 bietet für geeignete Anwendungen höhere Festigkeit. Lieferzustand und Oberflächenbehandlung bleiben relevant. Wärmebehandlung von Stahl kann Maße verändern; die Prozessfolge muss kritische Passungen berücksichtigen.
Kunststoffe können Gewicht reduzieren oder isolieren, verhalten sich thermisch und mechanisch jedoch anders als Metalle. Die Werkstoffwahl ist gegen Einsatzbedingungen und Zeichnung zu bestätigen.
Kritische Merkmale einzeln prüfen
Lagerpassungen · Rundlauf · Bohrungsposition · Dichtflächen · Rauheit
Technische Anforderungen
Die richtige Toleranz schützt die Funktion. Maximale Präzision an jedem Maß kann Kosten erhöhen, ohne die Leistung zu verbessern. Allgemeinmaße, Passungen, geometrische Toleranzen und Oberflächen sind getrennt zu prüfen.
| Merkmal | Funktion | Fertigungs- und Prüffokus |
|---|---|---|
| Lagerbohrungsdurchmesser | Passung und Lagerabstützung | Größe, Form und Messbedingungen |
| Wellenrundlauf | Rotationsgenauigkeit | Bezüge, Aufspannung und Messuhrprüfung |
| Bohrungsposition | Montageausrichtung | GD&T-Bezüge und Koordinatenmessung |
| Ebenheit der Dichtfläche | Abdichtung | Verzug und Ebenheitsprüfung |
| Parallelität der Anlageflächen | Ausrichtung und Lastverteilung | Spannung und geometrische Prüfung |
| Rauheit | Kontakt, Reibung, Dichtung und Verschleiß | Bearbeitungsprozess und Rauheitsmessung |
| Dünnwandgeometrie | Passform und Stabilität | Materialabtrag, Spannkräfte, Prüfung nach Bearbeitung |
Beispiel: Lagergehäuse
Ein Aluminiumgehäuse benötigt einen passenden Bohrungsdurchmesser und eine korrekt zu Montagebezügen ausgerichtete Bohrungsachse. Maßhaltigkeit allein garantiert die Montagefunktion nicht. Form, Position und Messbedingungen sind ebenfalls wichtig.
Wir prüfen kritische Maße und Merkmalsbeziehungen vor der Auswahl von Aufspannung und Prozess. Erreichbare Genauigkeit wird für Werkstoff, Größe, Geometrie und Messanforderung bestätigt; ein veröffentlichter Mindestwert gilt nicht pauschal für jedes Merkmal.
DFM vor der Bearbeitung
Dünne Wände, Werkzeugzugang, Endbearbeitung und messbare Bezüge vor Fertigungsbeginn prüfen.
Technische Anforderungen
Funktionale Toleranzen priorisieren
Lagerstellen, Ausrichtflächen und Dichtsitze können enge Vorgaben benötigen. Unkritische Außenkonturen benötigen diese oft nicht. Eine klare Trennung senkt Bearbeitungs- und Prüfaufwand.
Dünne Wände und Verzug berücksichtigen
Wandstärke, Halbzeugzustand, Bearbeitungsfolge und Spannvorrichtung sind gemeinsam zu prüfen. Besonders Aluminiumgehäuse können unter Spannkraft nachgeben oder nach Materialabtrag ihre Form verändern.
Werkzeugzugang einplanen
Tiefe Taschen, kleine Innenradien und schwer zugängliche Flächen erhöhen Aufwand. Funktionsgerechte Radien und zugängliche Merkmale vereinfachen die Herstellung.
Endzustand eindeutig definieren
Eloxieren, Beschichten und Wärmebehandeln können Maße beeinflussen. Geben Sie an, ob Anforderungen vor oder nach dem Prozess gelten und welche Flächen maskiert werden müssen.
Kritische Merkmale messbar gestalten
Bezugssystem, Messzugang und Verfahren müssen zur Zeichnung passen. Eine Toleranz ist nur sinnvoll kontrollierbar, wenn eine geeignete Verifikation möglich ist.
Qualitätskontrolle und Prüfung
Den Prüfumfang vorab vereinbaren und die für Ihr Engineering wichtigen Merkmale verifizieren.
- Erstmuster- und Maßprüfberichte
- Werkstoff- und Revisionsidentifikation
- Messprotokolle kritischer Merkmale
- Vereinbarte Chargenverfolgung und CoC
PPAP, APQP, MSA und kundenspezifische Unterlagen werden vor Angebotsabgabe abgestimmt. Routineprüfung bedeutet keine vollständige PPAP-Freigabe.
Prüfung und Dokumentationsumfang
Entwicklungsteams benötigen nachvollziehbare Nachweise zu Zeichnung, Revision und Werkstoff. Die Qualitätskontrolle umfasst Prüfungen vor Fertigung, im Prozess und am fertigen Teil. Je nach Projekt kommen Koordinatenmessung, optische Messung, Rauheitsmessung, Lehren und Werkstoffprüfung infrage.
Prüfunterlagen nach Projektumfang
- Erstmusterprüfberichte und Maßprotokolle
- Werkstoffzeugnisse und vereinbarte Verifikationsnachweise
- Messwerte kritischer Merkmale und Konformitätsbescheinigungen
- Zeichnungs- und Revisionsidentifikation
- Chargenkennzeichnung und Rückverfolgbarkeitsunterlagen
- Oberflächenprüfergebnisse
PPAP-Unterlagen, Prozessfähigkeitsuntersuchungen, MSA, Control Plans, APQP-bezogene oder kundenspezifische Dokumente müssen vor Angebotsabgabe hinsichtlich Umfang und Verfügbarkeit abgestimmt werden. Ein normales Maßprotokoll bedeutet keine vollständige PPAP-Freigabe. Prototyp, Validierung, Pilotlos und Serienprogramm haben unterschiedliche Anforderungen.
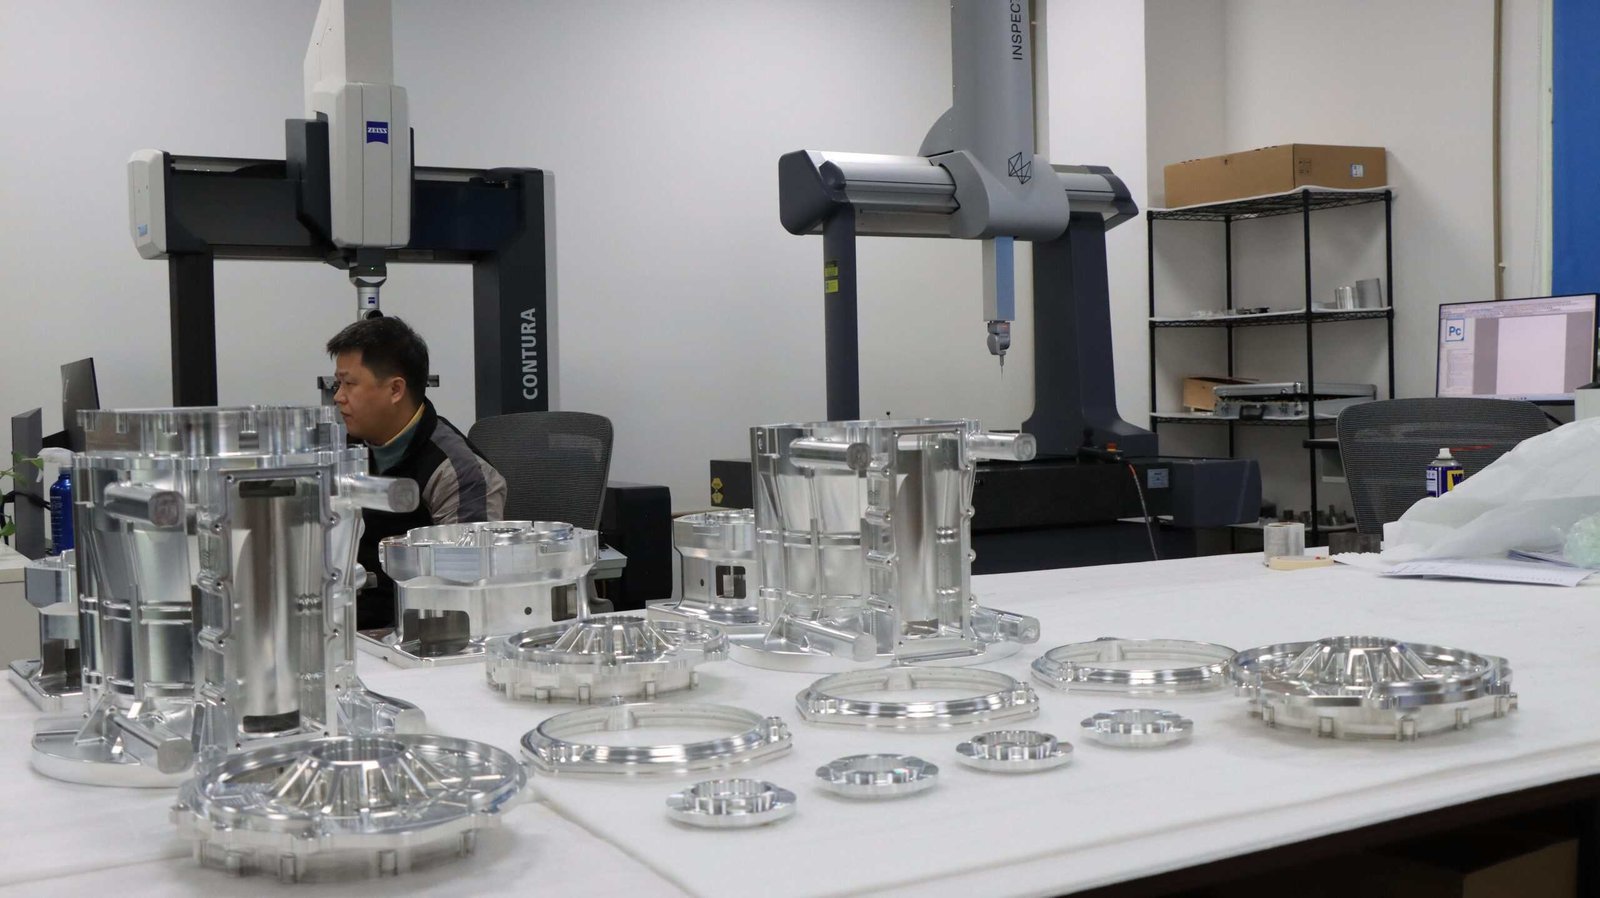
Automobil-Prototypen und Kleinserienfertigung
Prototyp
Geometrie, Montage und Grundfunktion prüfen.
Validierung
Kritische Merkmale nach Tests anpassen.
Pilotlos
Zeichnung, Aufspannung und Prüfplan festlegen.
Wiederholung
Revisionen und Annahmekriterien kontrollieren.
Häufige Fragen zur CNC-Bearbeitung von Automobilteilen
Welche Automobilteile fertigt 6CNC?
Wellen, Gehäuse, Halter, Verteiler, Sensorkörper, Kupplungen, EV-Montageteile und Prüfvorrichtungen nach Kundenzeichnung. Werkstoff, Menge und Prüfanforderungen werden individuell bewertet.
Sind Prototypen ohne Serienwerkzeuge möglich?
Ja. CNC-Bearbeitung ermöglicht Entwicklungsteile ohne spezielle Guss-, Stanz- oder Spritzgusswerkzeuge.
Welche Toleranzen sind erreichbar?
Das hängt von Werkstoff, Geometrie, Größe, Prozess und Messbedingungen ab. Kritische Merkmale und Annahmekriterien werden im Engineering-Review bestätigt.
Unterstützen Sie PPAP-Unterlagen?
Der gewünschte Einreichungsumfang und kundenspezifische Anforderungen müssen vor Angebotsabgabe abgestimmt werden. Prüfunterlagen und zusätzliche Leistungen werden einzeln bewertet; Routineprüfung beinhaltet keine vollständige PPAP-Freigabe.
Fertigen Sie EV- und Batteriekomponenten?
Ja, mechanische Gehäuse, Halter, leitende Komponenten, Kühlteile und Prüfvorrichtungen für Entwicklungsprojekte. Spezifische elektrische, thermische und sicherheitsbezogene Anforderungen benötigen individuelle Prüfung.
Welche Stückzahlen sind geeignet?
Der Schwerpunkt liegt typischerweise bei 1–600 Teilen. Größere Mengen werden nach Prozesswirtschaftlichkeit und Produktionsanforderungen einzeln bewertet.
Welche Dateien werden für ein Angebot benötigt?
STEP oder ein geeignetes 3D-Format und bemaßte 2D-Zeichnungen mit Werkstoff, Stückzahl, GD&T, Oberflächenanforderungen, Revision und geforderter Dokumentation.
Angebot für die Bearbeitung von Automobilteilen anfordern
Senden Sie CAD-Modell und 2D-Zeichnung mit Werkstoff, Menge, kritischen Toleranzen, Oberfläche und Prüfanforderungen.
STEP / 3D-CAD · 2D-Zeichnung & Revision · Werkstoff · Menge · Prüfumfang
Prototypen und Kleinserien · Shenzhen, China