
6CNC · PRÄZISIONSSTRUKTUREN · PROTOTYPEN · KLEINSERIEN
CNC-gefertigte Präzisionsrahmen nach Maß
6CNC fertigt individuelle CNC-Rahmen für Maschinen, Instrumente, Automation, Robotik, Elektronik, optische Geräte und Medizintechnik. Wir bearbeiten nach Ihren Zeichnungen und CAD-Modellen und achten besonders auf Montageflächen, Bezugsbeziehungen und die Ausrichtung der Baugruppe.
- Etwa 1–600 Stück, vom Prototyp bis zur Kleinserie
- Bauteile bis etwa 2000 mm bei geeigneten Projekten
- Fräsen, 5-Achs-Bearbeitung, Schleifen und abgestimmte Veredelung
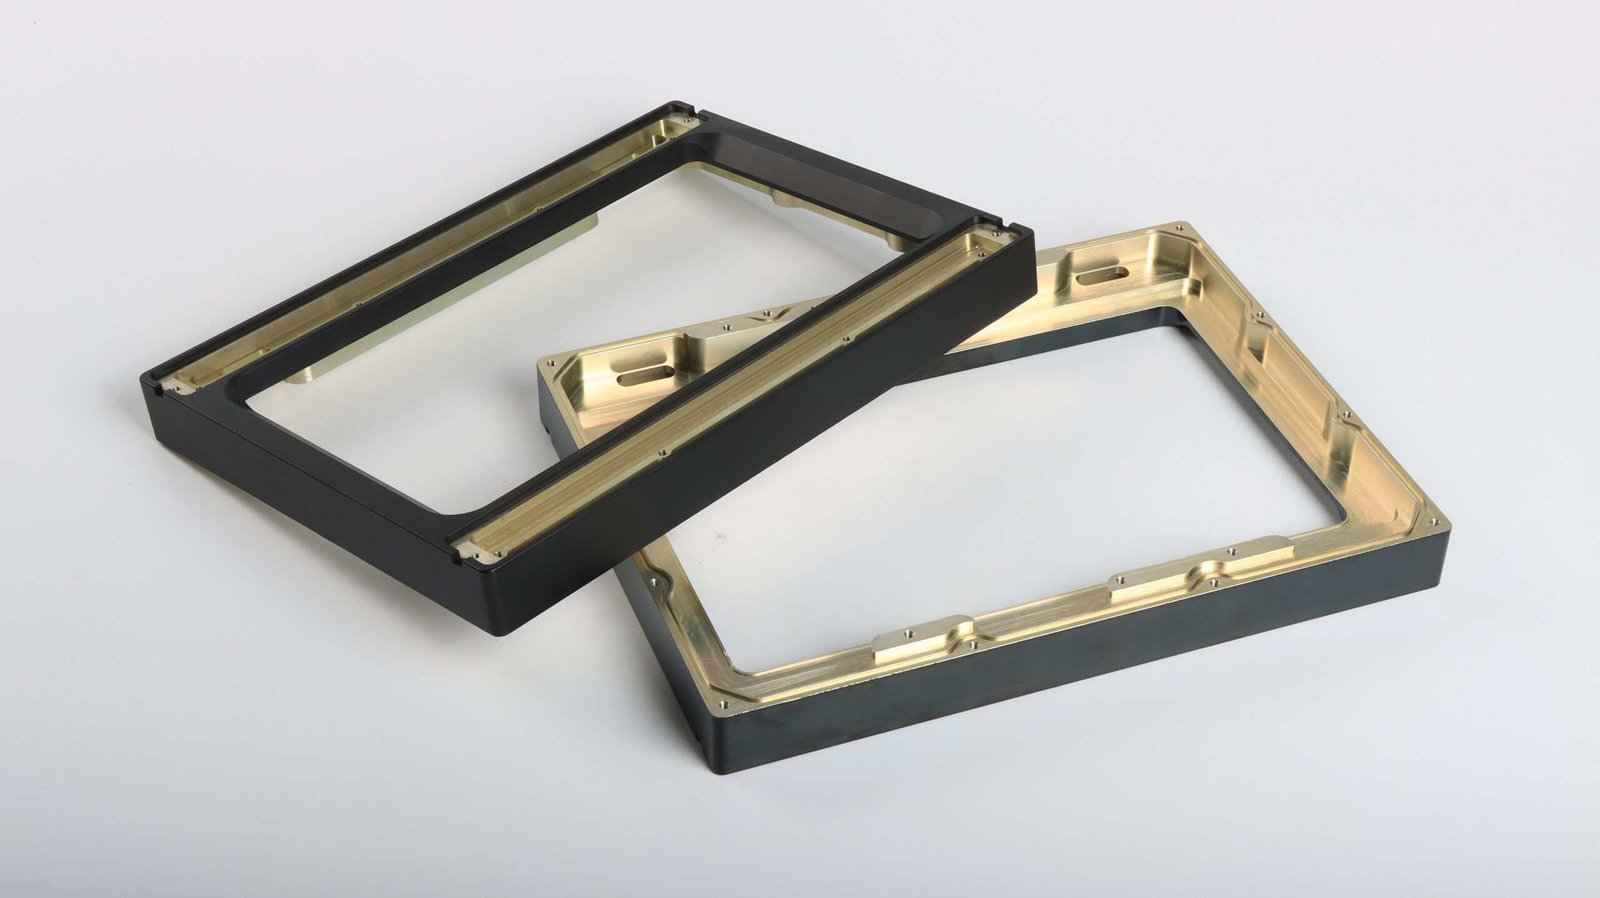
Rahmentypen und Anwendungen
Ein Präzisionsrahmen trägt nicht nur Lasten. Seine Montageflächen, Bohrungen und Positionierelemente bestimmen die Lage der daran montierten Komponenten.
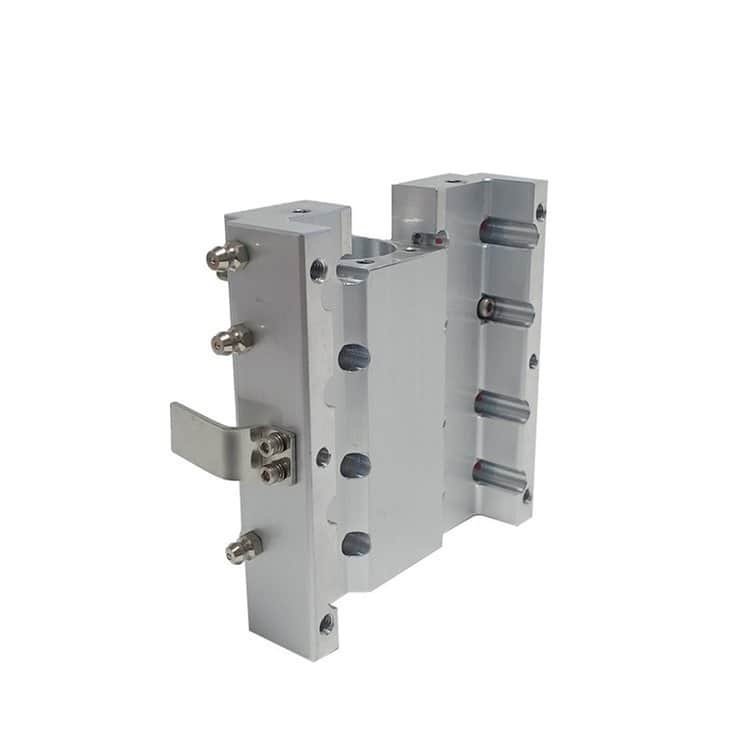
Maschinen- und Anlagenrahmen
Strukturelle Basen für Prüfsysteme, Testvorrichtungen, Verpackungsmaschinen, Labore und Bewegungssysteme.
Merkmale und technische Hinweise
Montageflächen für Motoren, Führungen, Lager, Aktuatoren und Sensoren sollten auf einem gemeinsamen Bezugssystem beruhen. Ebenheit, Parallelität und Bohrungsposition sind häufig wichtiger als rein äußere Maße.
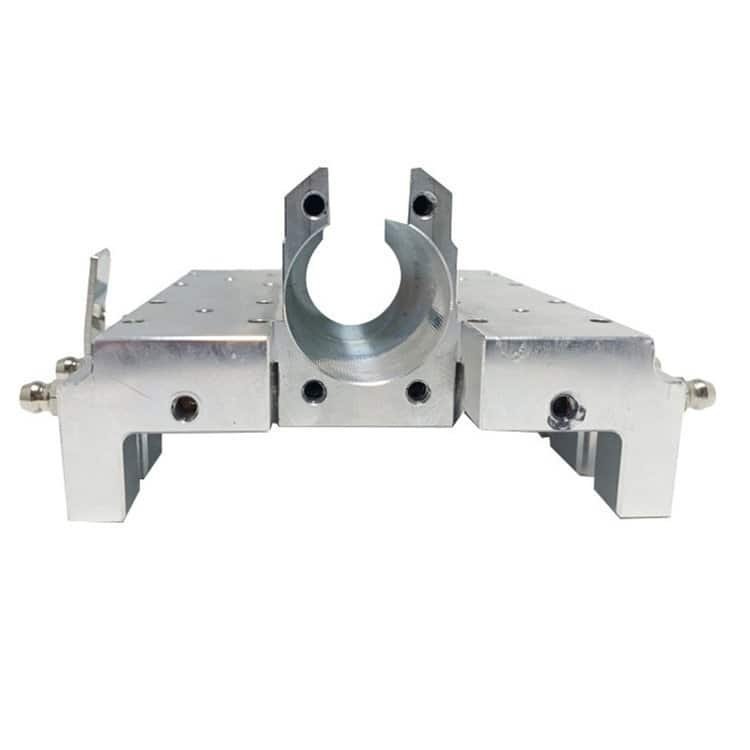
Automationsrahmen
Integrierte Rahmen für Linearführungen, Servomotoren, Aktuatoren, Sensoren, Werkzeuge und Kabelführung.
Merkmale und technische Hinweise
Typisch sind Passstiftbohrungen, Gewindebilder, Zugangstaschen und Pneumatikführungen. Zusammenhängende Schnittstellen in einem Bauteil können Halter und Adapter reduzieren und die Ausrichtung verbessern.
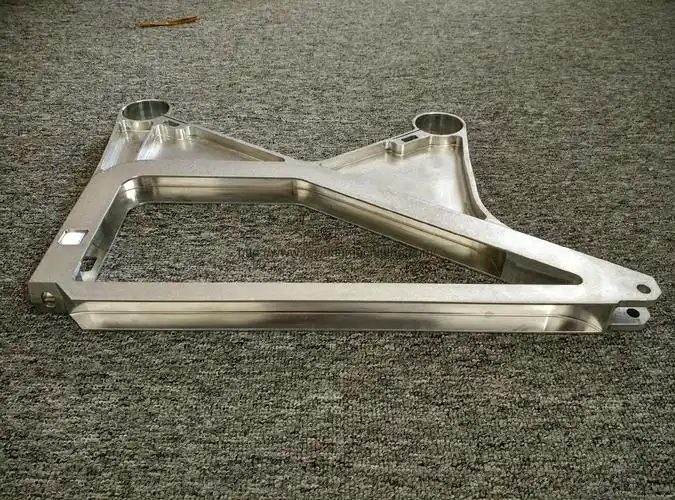
Robotikrahmen
Leichte Strukturen für Roboterarme, Greiferwerkzeuge, mobile Roboter, Bildverarbeitung und Aktuatorbaugruppen.
Merkmale und technische Hinweise
Steifigkeit und Masse müssen an den mechanischen Schnittstellen ausgewogen sein. Aluminium verbindet geringes Gewicht, gute Zerspanbarkeit und Korrosionsbeständigkeit; für höhere Festigkeit kommt beispielsweise 7075 infrage.
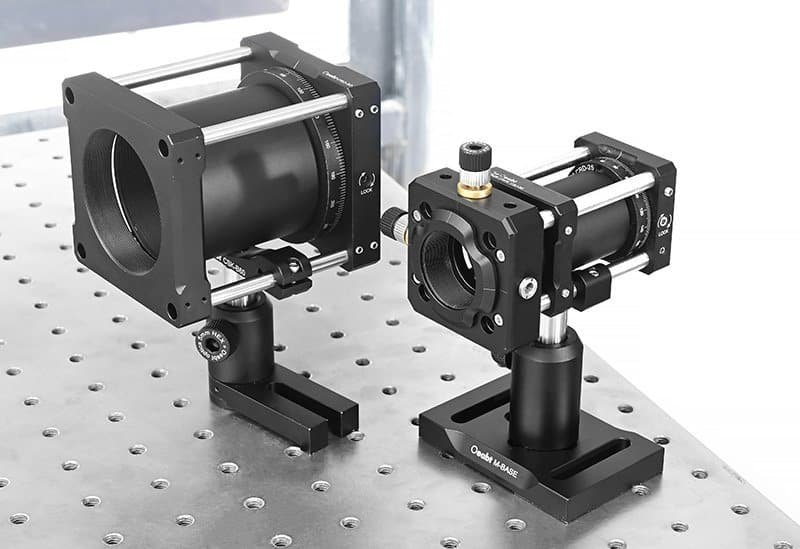
Optik- und Instrumentenrahmen
Präzise Träger für Linsen, Kameras, Spiegel, Laser, Detektoren und optische Tische.
Merkmale und technische Hinweise
Montageflächen, Bohrungen und Bezüge können die optische Ausrichtung unmittelbar beeinflussen. Neben Bearbeitungstoleranzen sind daher Eigenspannungen und Maßstabilität zu berücksichtigen.
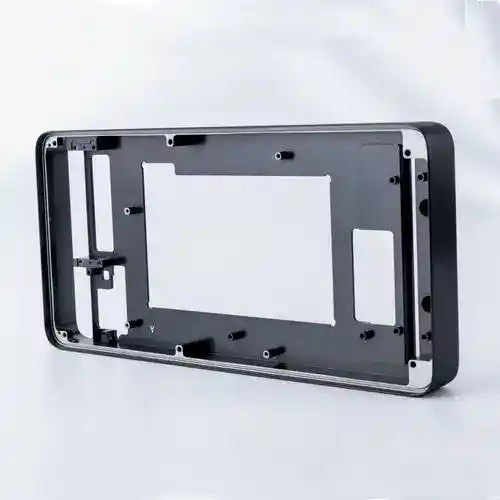
Elektronik- und Messgeräterahmen
Chassis und innere Träger für Prüfgeräte, Kommunikationstechnik, Messsysteme, Industriecomputer und Elektronik.
Merkmale und technische Hinweise
Mögliche Merkmale sind Leiterplattenaufnahmen, Steckeröffnungen, Belüftung, Kabelkanäle, Innentaschen, Gewindeeinsätze und präzise Positionierschnittstellen.
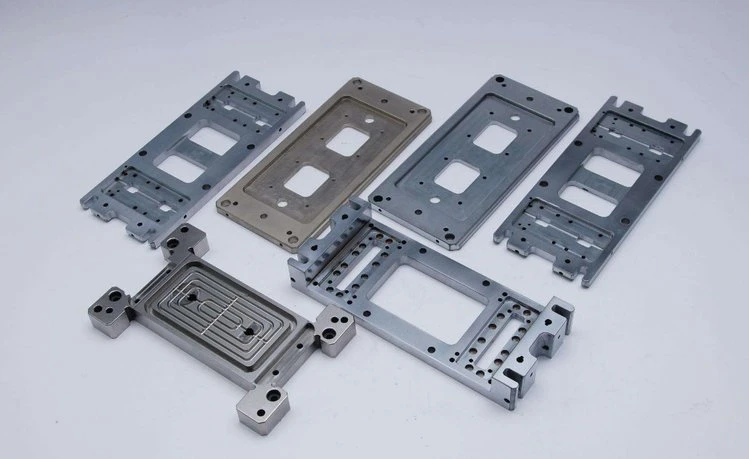
Rahmen für Medizingeräte
Strukturbauteile für Diagnostik, Bildgebung, Labor-, Operations- und Analysegeräte.
Merkmale und technische Hinweise
Werkstoffe und Oberflächen richten sich nach Korrosionsschutz, Reinigungsanforderungen, Gewicht und Einsatzumgebung. 6CNC arbeitet mit Qualitätssystemen einschließlich ISO 9001 und ISO 13485.
Bearbeitungsverfahren für Präzisionsrahmen
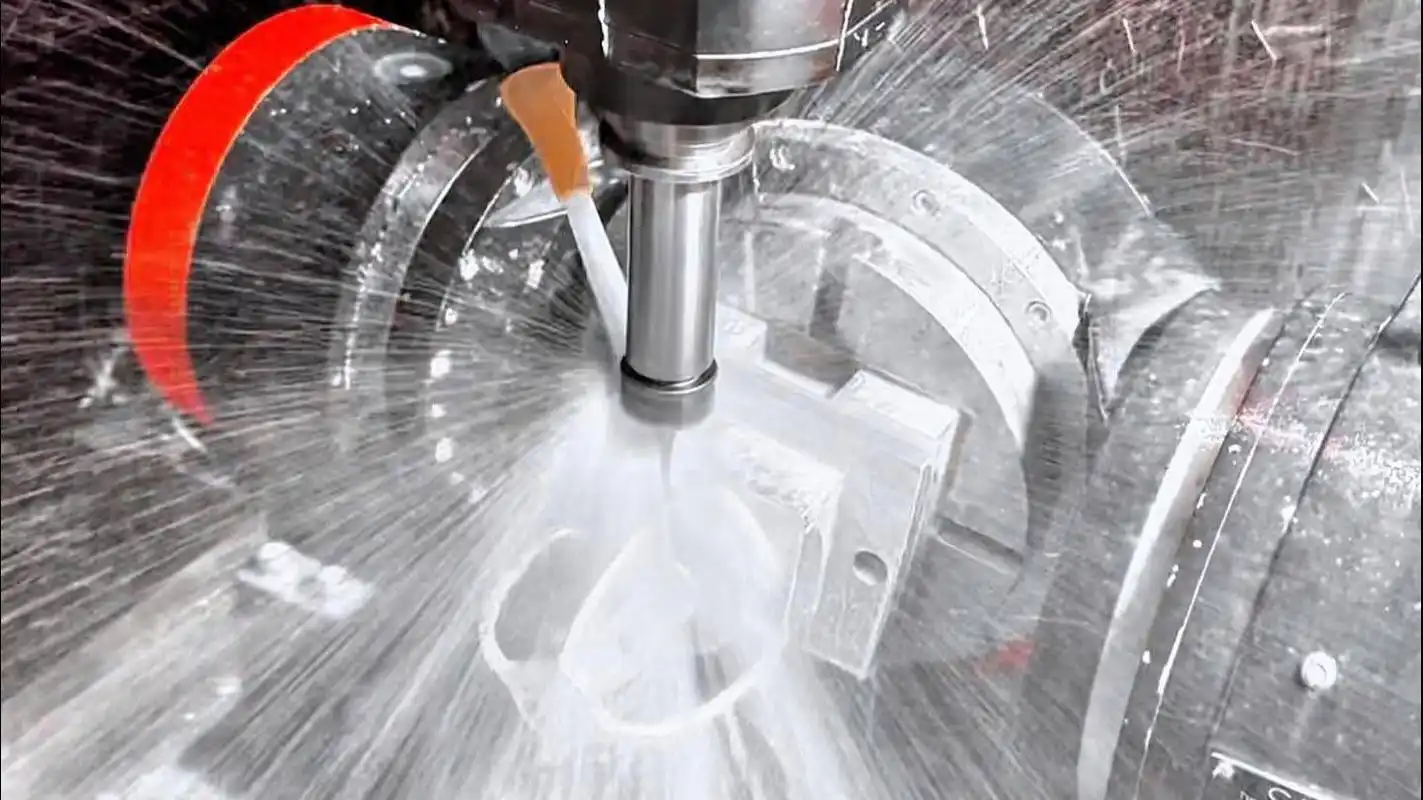
CNC-Fräsen
Montageflächen, Taschen, Führungsflächen, Schultern, Gewinde und Passstiftpositionen nach Zeichnung.
Merkmale und technische Hinweise
Aufspannung und Bearbeitungsfolge richten sich nach den Flächen, die die Montage bestimmen. Einzelmaße können stimmen und die Montage dennoch scheitern, wenn ihre Bezugsbeziehungen nicht beherrscht werden.
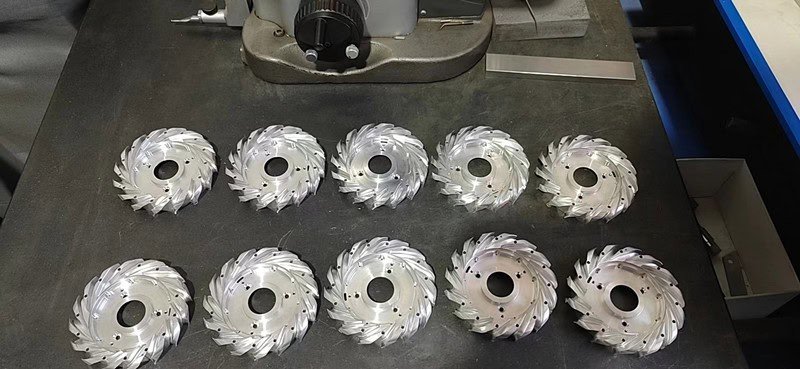
5-Achs-CNC-Bearbeitung
Mehrseitige Rahmen mit schrägen Montageflächen, geneigten Bohrungen und schwer zugänglichen Bereichen.
Merkmale und technische Hinweise
Weniger Aufspannungen können die Lagebeziehung zwischen Merkmalen verschiedener Seiten verbessern. Geometrie, Zugänglichkeit, Steifigkeit und Prüfanforderungen bestimmen den Fertigungsweg.
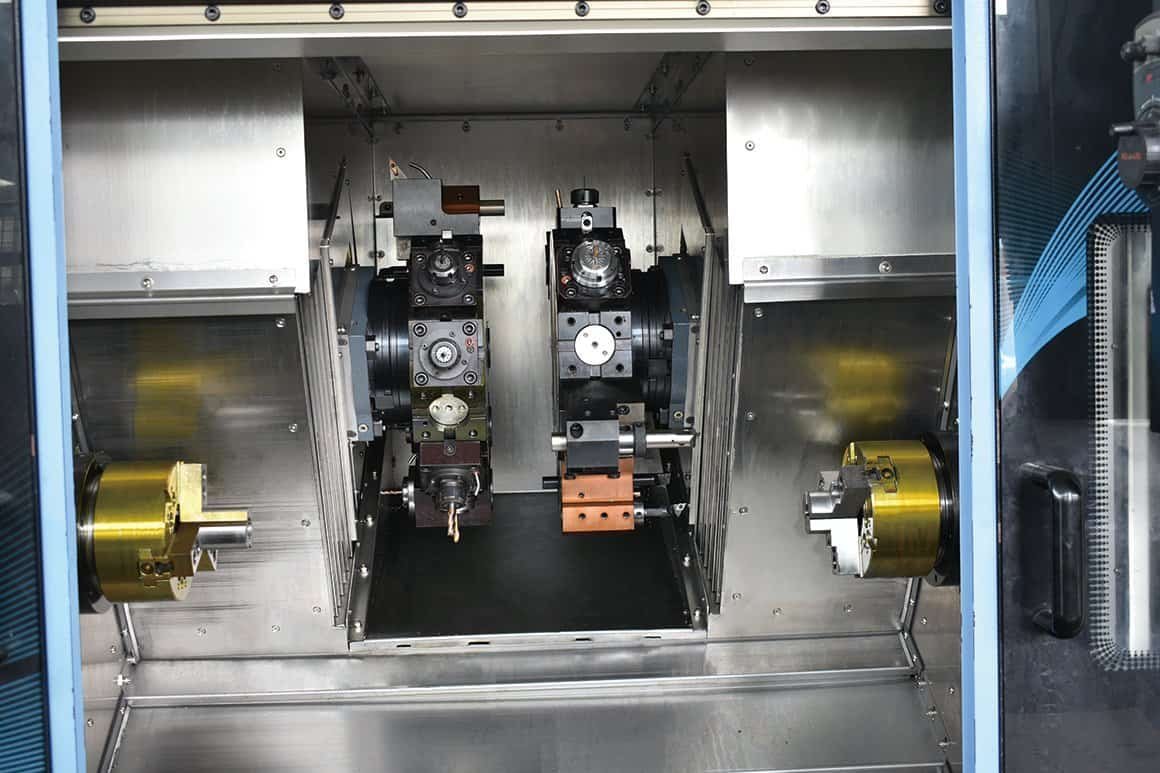
Drehen und Drehfräsen
Rotationssymmetrische Schnittstellen und kombinierte Merkmale, sofern Rahmen oder Strukturkomponenten dies erfordern.
Merkmale und technische Hinweise
Drehen und Drehfräsen werden zeichnungsabhängig eingesetzt. Fräs-, Bohr- und Folgeoperationen werden im Fertigungsplan aufeinander abgestimmt.
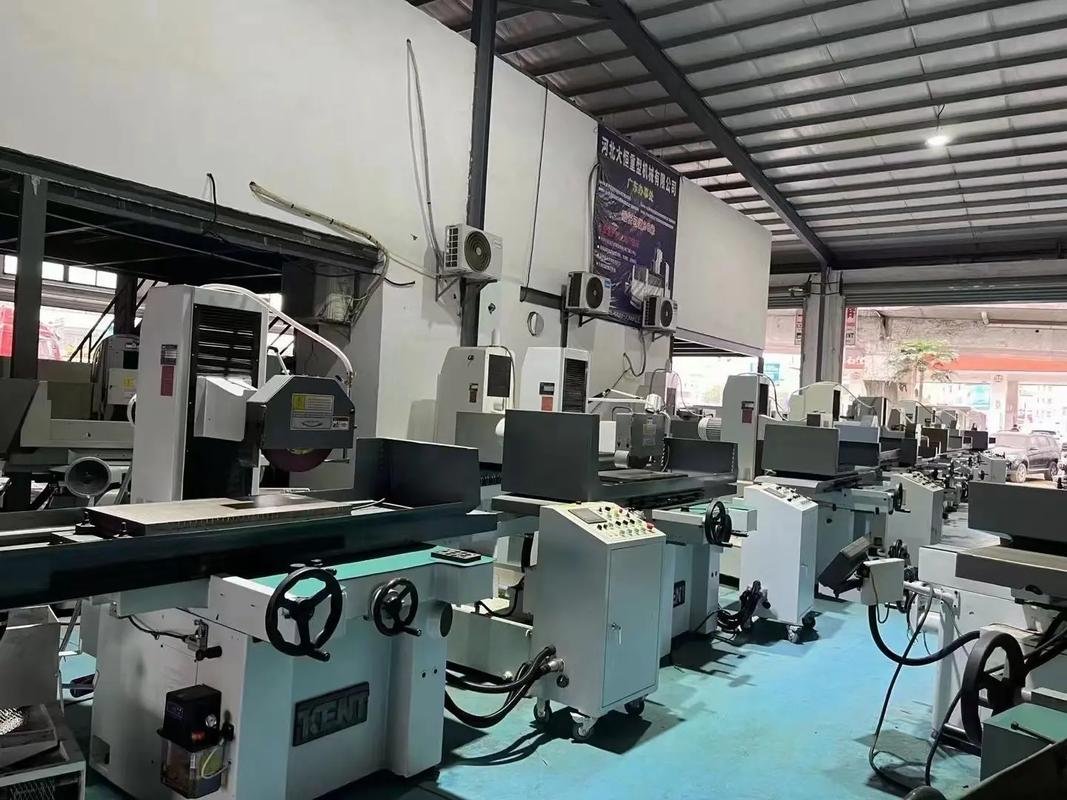
Präzisionsschleifen
Fertigschleifen kritischer Montageflächen, wenn Werkstoff und Maßanforderungen dies sinnvoll machen.
Merkmale und technische Hinweise
Stahlrahmen können nach dem Schruppen Spannungsarmbehandlung oder Fertigschleifen benötigen. Schleifen und Prüfung richten sich nach Ebenheit, Parallelität und Funktionsbezügen.
Die passende Rahmenbauform wählen
Monolithische Rahmen
Aus einem Block, einer Platte oder einem Halbzeug gefertigt, um Fügestellen, Schweißverzug und Toleranzketten zu reduzieren.
Merkmale und technische Hinweise
Geeignet für Optik-, Sensor-, Robotik-, Bewegungs- und Luftfahrtstrukturen mit kritischen Montagebeziehungen. Dem stehen mehr Materialabtrag und längere Bearbeitungszeit gegenüber.
Plattenbasierte Rahmen
Effizient, wenn Montageflächen, Taschen, Durchgangsbohrungen, Senkungen und Passstiftpositionen hauptsächlich in einer oder zwei Ebenen liegen.
Merkmale und technische Hinweise
Dicke Aluminium- oder Stahlplatten verbinden große Taschen und Präzisionsflächen mit seitlichen Montageelementen. Halbzeugzustand und Materialabtrag beeinflussen die Stabilität.
Leichtbaurahmen mit Taschen
Rippen und lokale Verstärkungen erhalten Material an Montageschnittstellen, Lagerstellen und Lastpfaden.
Merkmale und technische Hinweise
Materialabtrag in gering belasteten Bereichen senkt die Masse. Zu dünne Wände oder Rippen können sich jedoch verziehen; flexible Rahmen können trotz bestandener statischer Maßprüfung ihre Ausrichtung verlieren.
Mehrseitige Rahmen
Funktionsflächen, Anschlüsse, Bohrungen und Gewinde in mehreren Richtungen.
Merkmale und technische Hinweise
5-Achs-Bearbeitung oder kontrolliertes Fräsen in mehreren Aufspannungen ermöglicht geneigte Merkmale, komplexe Taschen und Hinterschneidungen. Weniger Umspannungen unterstützen die Lagegenauigkeit zwischen den Seiten.
CNC-gefertigter oder geschweißter Rahmen?
Größe, Präzision, Stückzahl, Kosten und strukturelle Anforderungen bestimmen die Wahl. Auch geschweißte Rahmen lassen sich anschließend an präzisen Montageschnittstellen bearbeiten.
| CNC-gefertigter Rahmen | Geschweißter Rahmen |
|---|---|
| Hohe Maßgenauigkeit und kontrollierte Bezüge | Häufig für sehr große Strukturen geeignet |
| Kein Schweißverzug, weniger Fügestellen | Weniger Materialabfall und bei einfachen Strukturen häufig geringere Kosten |
| Gut für kompakte Präzisionsrahmen und Kleinserien | Geeignet für schwere Schweißkonstruktionen; Nachbearbeitung kann nötig sein |
Werkstoffe und Oberflächen
Wählen Sie nach Steifigkeit, Gewicht, Festigkeit, Korrosionsbeständigkeit, thermischer Stabilität und Einsatzumgebung sowie den Bearbeitungskosten.
| Werkstoff | Typische Rahmenanwendungen | Wesentliche Vorteile |
|---|---|---|
| Aluminium 6061 | Automation, Robotik, Elektronik, Instrumente | Leicht, stabil, gut zerspanbar |
| Aluminium 6063 | Elektronik- und Anlagenrahmen | Korrosionsbeständigkeit und Oberfläche |
| Aluminium 7075 | Luftfahrt und hochbelastete Robotikrahmen | Hohes Verhältnis von Festigkeit zu Gewicht |
| Aluminium 2024 | Luftfahrt und strukturelle Ausrüstung | Gute Ermüdungseigenschaften |
| Edelstahl 304 | Industrie- und Anlagenrahmen | Korrosionsbeständigkeit |
| Edelstahl 316/316L | Medizin-, Marine- und Chemietechnik | Sehr gute Korrosionsbeständigkeit |
| Kohlenstoffstahl | Schwere Maschinen und Strukturrahmen | Hohe Steifigkeit und Festigkeit |
| Werkzeugstahl | Vorrichtungen und verschleißbeanspruchte Rahmen | Verschleißbeständigkeit und Härte |
| Titan Grade 5 | Luftfahrt und Spezialstrukturen | Hohe Festigkeit bei geringem Gewicht |
| Technische Kunststoffe | Leichte Vorrichtungen und isolierende Strukturen | Elektrische Isolation und Chemikalienbeständigkeit |
Werkstoffwahl und Bearbeitungsstabilität
6061 bietet einen guten Ausgleich zwischen Festigkeit, Gewicht, Zerspanbarkeit und Kosten; 7075 erreicht höhere Festigkeit. Starker Materialabtrag kann in Aluminium Eigenspannungen freisetzen und Verzug verursachen.
Edelstahl eignet sich für korrosionsempfindliche, reinigbare Geräte, benötigt aber meist höhere Schnittkräfte und mehr Bearbeitungszeit als Aluminium.
Stahl bietet Steifigkeit für Maschinenbasen, Vorrichtungen und tragende Strukturen. Für Präzisionsmerkmale können Spannungsarmbehandlung oder Fertigschleifen erforderlich sein.
Oberflächenoptionen und Maskierung
- Bearbeitungszustand
- Glasperlenstrahlen
- Eloxieren / Harteloxieren
- Chemische Konversionsbeschichtung
- Passivieren
- Chemisch Vernickeln
- Verzinken
- Brünieren
- Pulverbeschichten
- Polieren / Elektropolieren
Eloxieren kann Korrosionsschutz und Beständigkeit von Aluminium verbessern. Kritische Bohrungen, Gewinde, Erdungspunkte und enge Passflächen benötigen gegebenenfalls Maskierung oder Schichtzugaben.
Pulverbeschichtung ist deutlich dicker als Eloxal. Präzise Montageflächen werden üblicherweise maskiert, wenn Maße oder Ebenheit die Montage beeinflussen.
Passivieren verbessert die Korrosionsbeständigkeit von Edelstahl, ohne die Bauteilmaße wesentlich zu verändern.
Kritische Toleranzen und Montagebezüge
Definieren Sie die für die Montage entscheidenden Beziehungen. Erreichbare Toleranzen hängen von Größe, Werkstoff, Geometrie, Maschinenverfahrweg, Wandstärke, Aufspannung und Messverfahren ab.
| Merkmal | Typische Anforderung |
|---|---|
| Allgemeine Bearbeitungsmaße | ±0,05 mm |
| Präzise Montagemaße | ±0,01 mm, soweit geeignet |
| Bohrungsposition | Nach Bezug und Funktion |
| Ebenheit | Nach Montagefunktion festzulegen |
| Parallelität | Nach Montageanforderung kontrolliert |
| Rechtwinkligkeit | Wo funktional erforderlich |
| Lagerbohrungen | Nach erforderlicher Passung |
| Oberflächenrauheit | Nach Montage- oder Dichtfunktion |
±0,01 mm an einem kurzen Montagemerkmal ist nicht gleichbedeutend mit derselben Beziehung über mehrere hundert Millimeter. Toleranzen großer Rahmen sollten Funktion und Messmöglichkeiten berücksichtigen.
Ebenheit
Ebenheit getrennt von der Dicke festlegen: etwa für Linearführungen, optische Tische, Motoraufnahmen, Lagerblöcke, Vorrichtungen und Dichtflächen.
Parallelität und Rechtwinkligkeit
Führungsfläche A ↔ Führungsfläche B: Nicht parallele Führungen können klemmen oder ungleichmäßig vorgespannt werden. Kleine Winkelfehler an sich schneidenden Montageflächen wirken sich über große Abstände deutlich aus.
Bohrungsposition und Ausrichtung
Passstiftbohrungen, Lagersitze, Motorlochbilder, Führungsbohrungen und Sensorpositionen auf Funktionsbezüge beziehen. GD&T kann die Lage klarer als reine Koordinatentoleranzen festlegen. Getrennte Bohrungen können Koaxialität, Parallelität oder Rechtwinkligkeit erfordern.
Große Rahmen: bis etwa 2000 mm
6CNC unterstützt bei geeigneten Projekten größere Präzisionsbauteile mit einer maximalen Abmessung bis etwa 2000 mm. Die Machbarkeit hängt von Geometrie, Prozessanforderungen, Maschinenverfahrweg, Aufspannung, Wärmeausdehnung, Werkzeugreichweite, Handhabung, Bezugskonzept und Messbereich ab.
Verzug begrenzen und Steifigkeit erhalten
Ein Rahmen kann sich nach dem Ausspannen verändern, obwohl er in der Maschine maßhaltig war. Spannungsabbau und Aufspannung sind vorab zu planen, besonders bei stark ausgetaschtem Aluminium.
Ausgewogener Materialabtrag
Wenn möglich, gegenüberliegende Seiten ausgewogen schruppen, um ungleichmäßigen Spannungsabbau zu vermeiden.
Schruppen und Schlichten
Schruppen → Stabilisieren → Vorschlichten → Fertigbearbeiten. An kritischen Flächen bis zur Endbearbeitung Aufmaß belassen.
Kontrollierte Aufspannung
Ausreichende Spannkraft zum sicheren Halten einsetzen, ohne dünne Bereiche zu verbiegen, die nach dem Lösen zurückfedern.
Spannungsabbau und Steifigkeit
Je nach Werkstoff und Toleranzen spannungsarmes Halbzeug oder Zwischenbehandlung vorsehen. Rippen und lokale Wandstärken an Schrauben, Lagern und Lastpfaden erhalten.
Konstruktionscheck für die Zerspanung
- Unnötig tiefe, schmale Taschen vermeiden und Werkzeugzugang verbessern.
- Praktische Innenradien wählen, statt sehr kleine, nachgiebige Fräser zu erzwingen.
- Enge Toleranzen gezielt auf Positionierflächen, Führungen, Lagerstellen, Motorschnittstellen und Montagebezüge anwenden.
- Passstifte für wiederholbare Positionierung nutzen; Schrauben übernehmen die Klemmkraft.
- Wandstärken, Rippen, Taschenradien, Schichtzugaben und Werkzeugzugang vor der Fertigung prüfen.
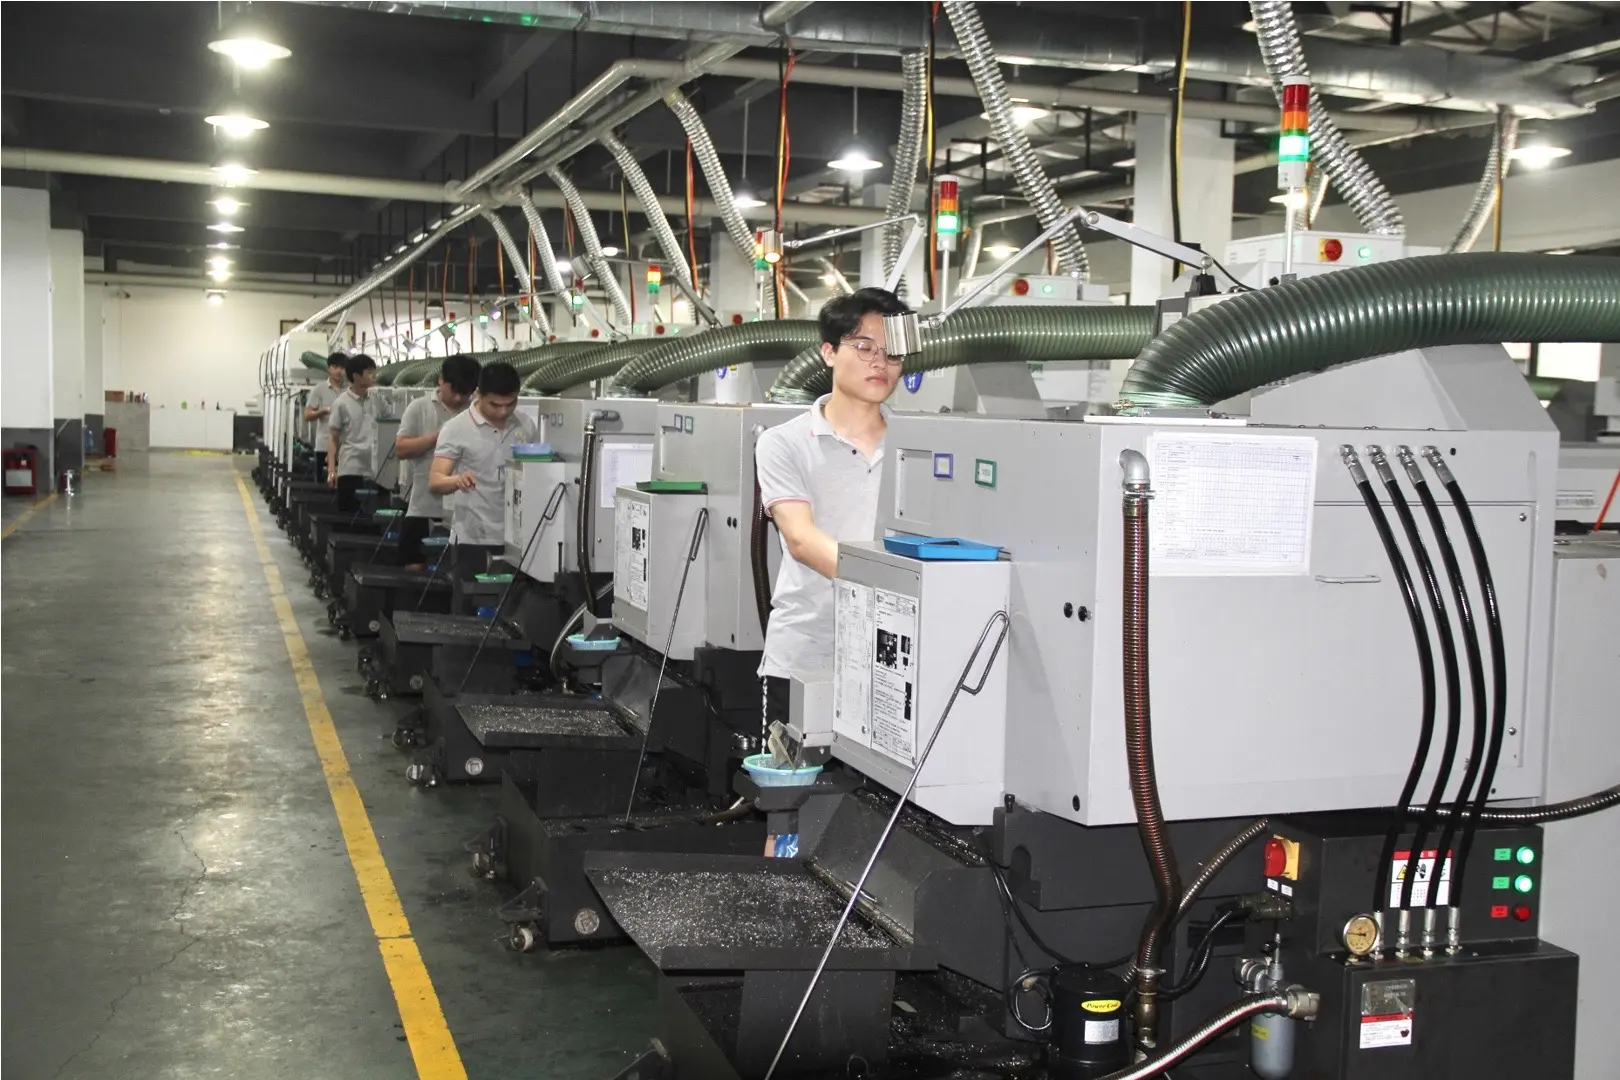
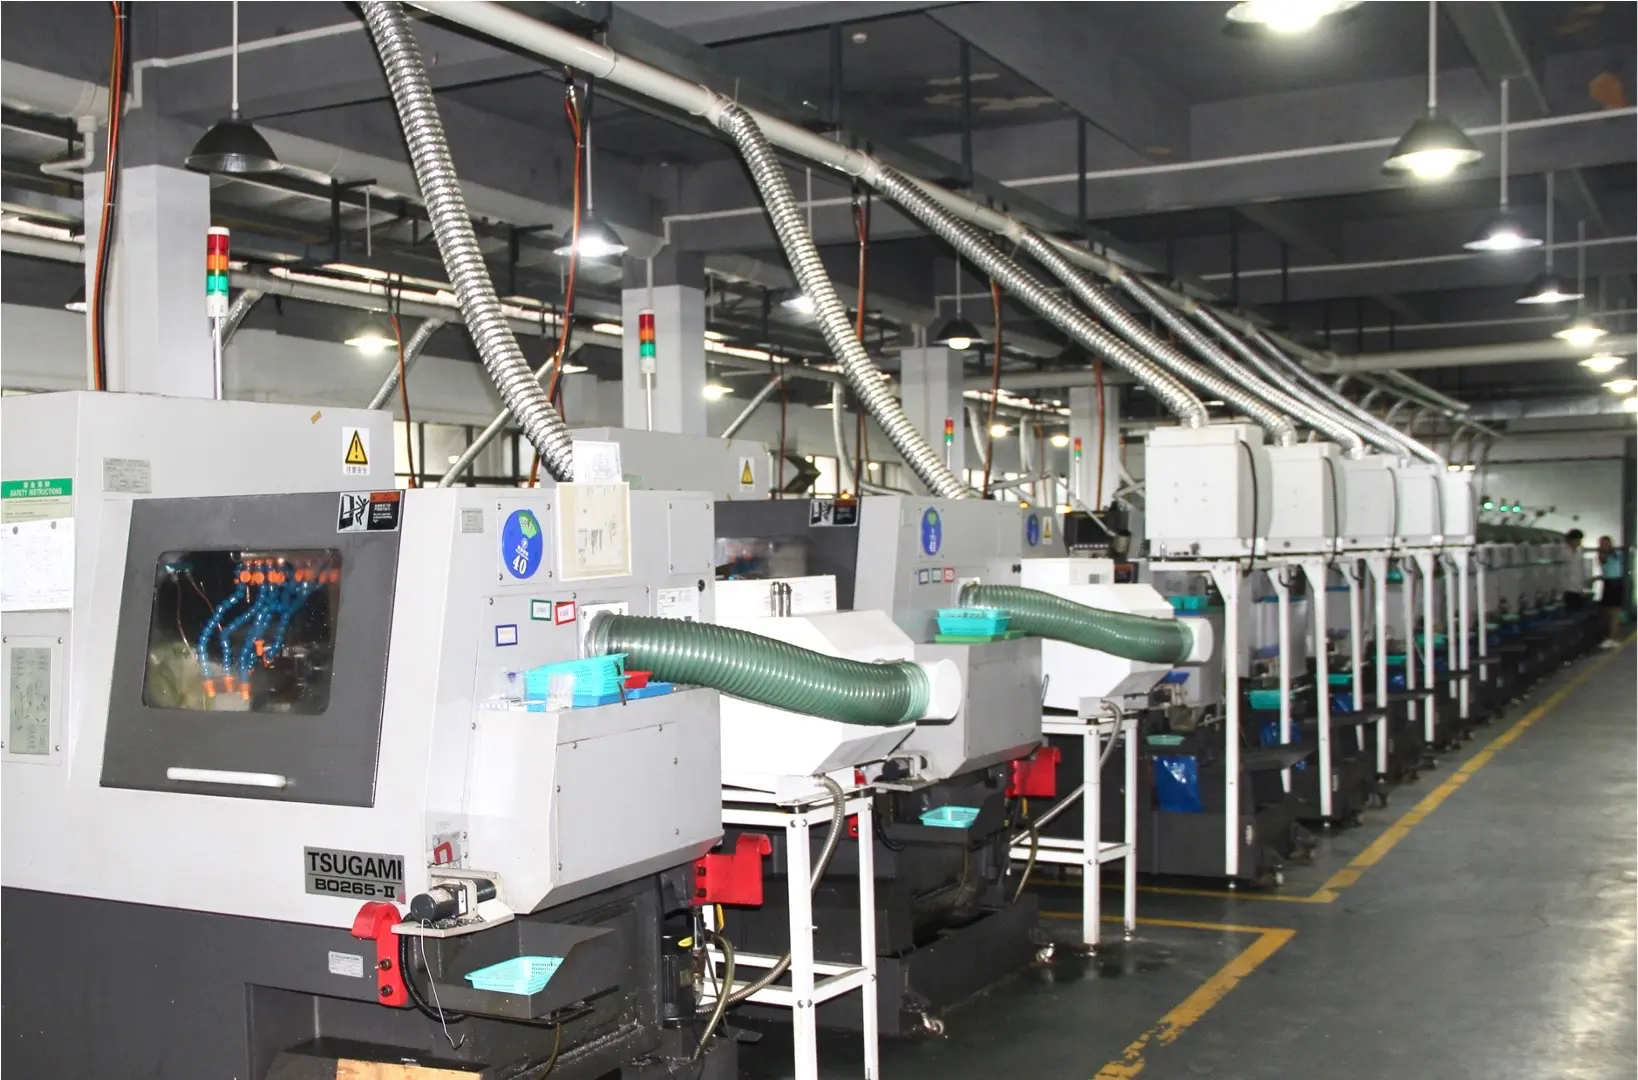
Einblick in die Fertigung bei 6CNC
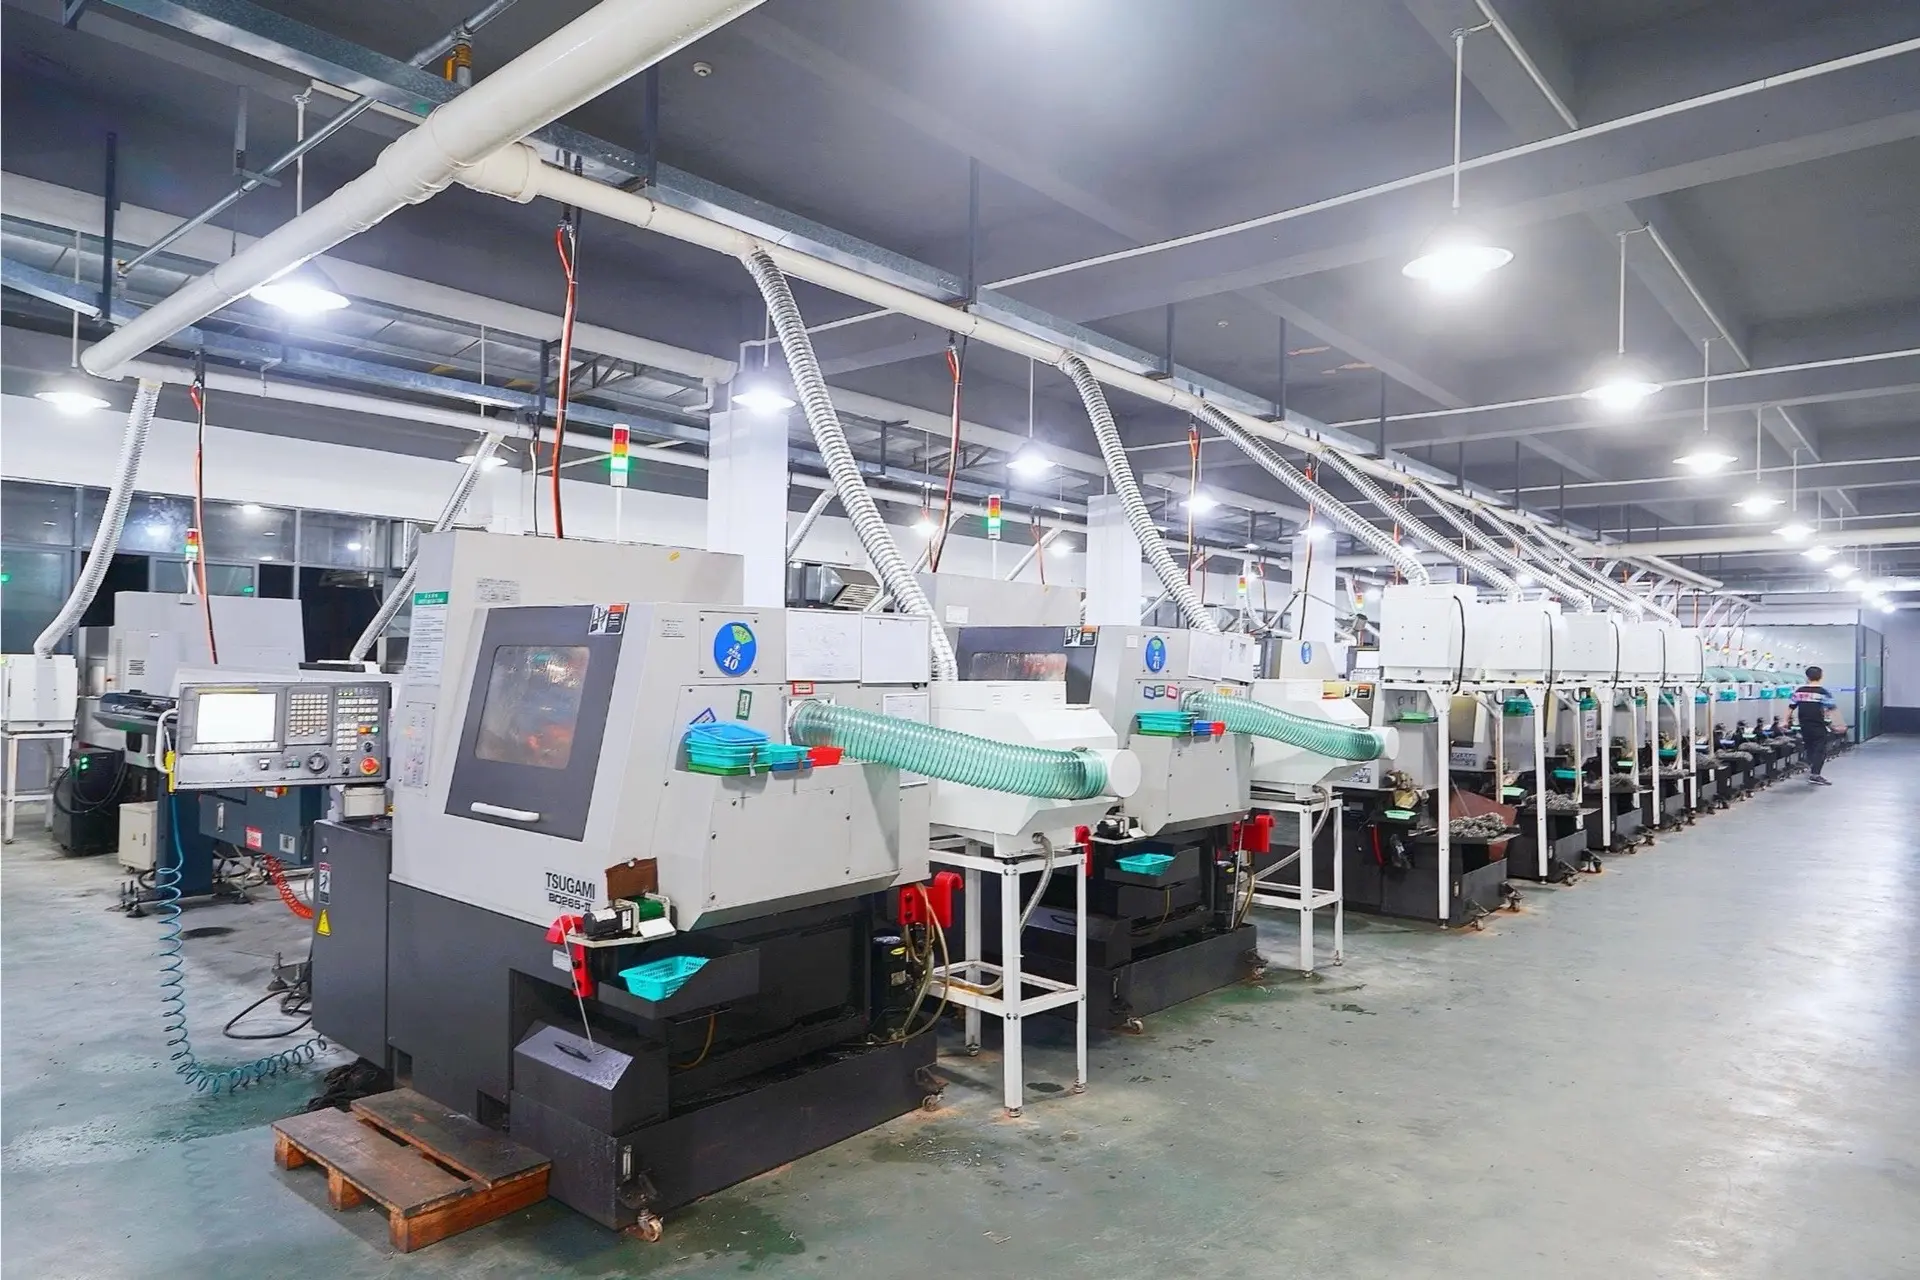
Entdecken Sie die Produktionsbereiche von 6CNC. Bearbeitung, Prüfung und Veredelung richten sich nach Geometrie, Werkstoff und Montageanforderungen des Rahmens.
Qualitätsprüfung für bearbeitete Rahmen
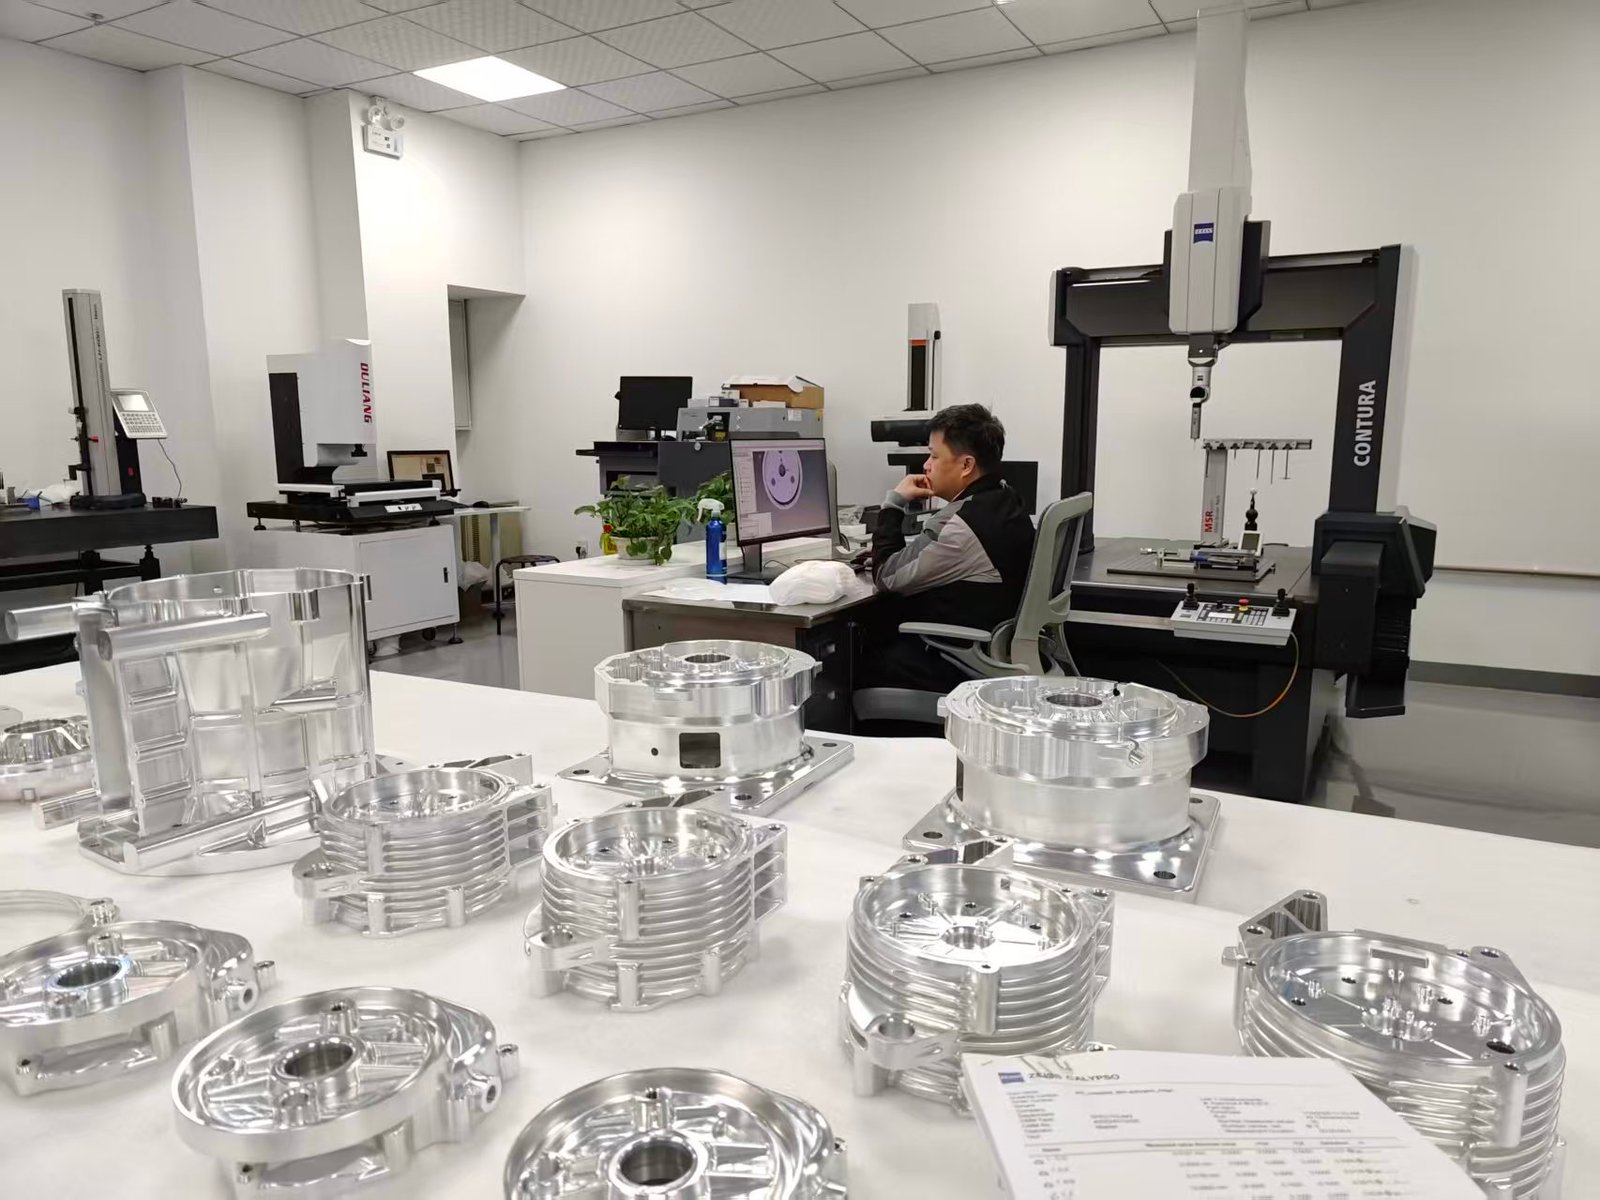
Die Rahmenprüfung folgt dem funktionalen Bezugssystem der Zeichnung. 6CNC nutzt mehr als 20 Arten von Prüfgeräten und Messmitteln. 9+ Qualitätsingenieure unterstützen Prüfungen vor der Produktion, während der Bearbeitung und bei der Endkontrolle.
Prüfausstattung
- Koordinatenmessgeräte
- Optische 2D-Messsysteme
- Rauheitsmessgeräte
- XRF-Werkstoffanalysatoren
- Höhenmessgeräte, Mikrometer und Messschieber
- Bohrungs-, Stift- und Gewindelehren
Projektdokumentation
- Erstmusterprüfung (FAI)
- Maßprüfberichte
- Konformitätsbescheinigung
- Materialzeugnisse
- PPAP-Unterlagen, soweit zutreffend
- Prozess- und Rückverfolgbarkeitsnachweise
Vom Prototyp zur Kleinserie
Prototypen und Kleinserienrahmen unterstützen spezialisierte Robotik, Medizin- und Halbleitertechnik, Labore, optische Prüfung und Sondermaschinen. CNC-Bearbeitung ermöglicht Änderungen zwischen Losen ohne spezielle Gusswerkzeuge.
01
1 Prototyp
02
5 Entwicklungsteile
03
20 Validierungsrahmen
04
100–300 Serienrahmen
Dies ist ein beispielhafter Entwicklungspfad. Die Gesamtmengen reichen von einzelnen Entwicklungsteilen bis etwa 1–600 Stück, abhängig von Rahmen und Prozess.
Häufig gestellte Fragen
Welche Werkstoffe eignen sich für CNC-gefertigte Rahmen?
Aluminium 6061 wird häufig eingesetzt: Es ist leicht, gut zerspanbar und korrosionsbeständig und eignet sich für viele Automations-, Robotik- und Instrumentenanwendungen. Je nach Struktur und Umgebung sind auch Stahl, Edelstahl, Aluminium 7075, Titan und technische Kunststoffe verfügbar.
Können Sie große Aluminiumrahmen bearbeiten?
Ja. Bei geeigneten Projekten unterstützen wir größere Bauteile mit maximalen Abmessungen bis etwa 2000 mm, abhängig von Geometrie, Maschinenanforderungen und Toleranzvorgaben.
Wie begrenzen Sie Verzug bei großen Rahmen?
Mögliche Maßnahmen sind ausgewogenes Schruppen, mehrere Bearbeitungsstufen, kontrollierte Aufspannung, geeignete Werkstoffwahl, Stabilisierung zwischen Arbeitsschritten und Schlichtaufmaß an kritischen Flächen.
Können Sie Montageflächen für Linearführungen bearbeiten?
Ja. Montageflächen, Gewindelochbilder, Positionierschultern und Passstiftbohrungen können nach Zeichnung gefertigt werden. Ebenheit, Parallelität und Bohrungsposition sollten den funktionalen Anforderungen des Führungsherstellers und der Baugruppe entsprechen.
Können Sie Rahmen aus einem massiven Block fertigen?
Ja. Monolithische Rahmen sind aus Aluminium, Stahl, Edelstahl, Titan und weiteren Werkstoffen möglich. Diese Bauweise eignet sich besonders zur Reduzierung von Fügestellen und für präzise Beziehungen zwischen Merkmalen.
Können Sie leichte Rahmen mit Taschen fertigen?
Ja. Wir bearbeiten regelmäßig Taschenstrukturen. Wandstärke, Rippen, Innenradien, Bearbeitungsfolge und Eigenspannungen sollten zur Begrenzung von Verzug berücksichtigt werden.
Können Sie geschweißte Rahmen nachbearbeiten?
Je nach Projekt können Präzisionsflächen und Bohrungen nach dem Schweißen bearbeitet werden. Das kann für größere Strukturrahmen sinnvoll sein, deren vollständige Bearbeitung aus Vollmaterial unwirtschaftlich wäre.
Bieten Sie Eloxieren oder Pulverbeschichten an?
Ja. Aluminiumrahmen können eloxiert oder harteloxiert werden. Geeignete Bauteile können außerdem pulverbeschichtet, konversionsbeschichtet, galvanisch beschichtet, poliert oder anderweitig veredelt werden.
Welche Angaben benötigen Sie für ein Angebot?
Für ein möglichst genaues Angebot senden Sie ein 3D-CAD-Modell und eine 2D-Zeichnung mit Werkstoff, Stückzahl, Toleranzen, GD&T, Oberfläche, Prüfanforderungen und kritischen Montagemerkmalen.
Unterstützen Sie die fertigungsgerechte Optimierung?
Ja. Unser Engineering-Team kann vor der Produktion Taschentiefe, Wandstärke, Innenradien, Aufspannung, Werkzeugzugang, Bezugskonzept, Toleranzen und Schichtzugaben prüfen.
Angebot für Ihren Rahmen anfordern
Senden Sie 3D-Modell, 2D-Zeichnung, Werkstoff, Stückzahl, Oberfläche, Prüfanforderungen und gewünschten Liefertermin. Kennzeichnen Sie Bezüge, Führungsflächen, Lagerbohrungen, Motorschnittstellen, Passstiftbohrungen und montagekritische GD&T.
Unser Engineering-Team prüft vor der Produktion Bearbeitbarkeit, Verzugsrisiko, Aufspannung, Toleranzkonzept, Veredelung und mögliche Kostensenkungen.