
Una pieza puede verse perfecta en CAD y no superar la primera revisión de fabricación. Es frecuente al pasar deprisa del concepto al prototipo suponiendo que la máquina resolverá toda geometría. Los errores CNC más habituales no suelen ser dramáticos: son pequeñas decisiones que añaden coste, plazo o dificultad para producir con estabilidad.
Estos problemas no se quedan en el taller: aparecen como presupuestos revisados, sujeciones adicionales, rechazos, inspecciones fallidas y montajes retrasados. Diseñar para mecanizar no es simplificar a cualquier precio, sino fabricar sin sacrificar rendimiento funcional.
Por qué los errores de diseño CNC se encarecen rápidamente
El mayor problema suele ser la complejidad del proceso, no el tiempo de corte aislado. Cavidades profundas, esquinas estrechas y tolerancias extremas innecesarias exigen herramientas especiales, más sujeciones, avances lentos e inspección, afectando precio y estabilidad.
A veces un prototipo puede sacarse adelante con suficiente cuidado. La producción de bajo volumen es menos tolerante. Herramientas frágiles, sujeciones difíciles e intervención manual repetida aumentan la variación. Un componente único aceptable se convierte entonces en un problema de compras.
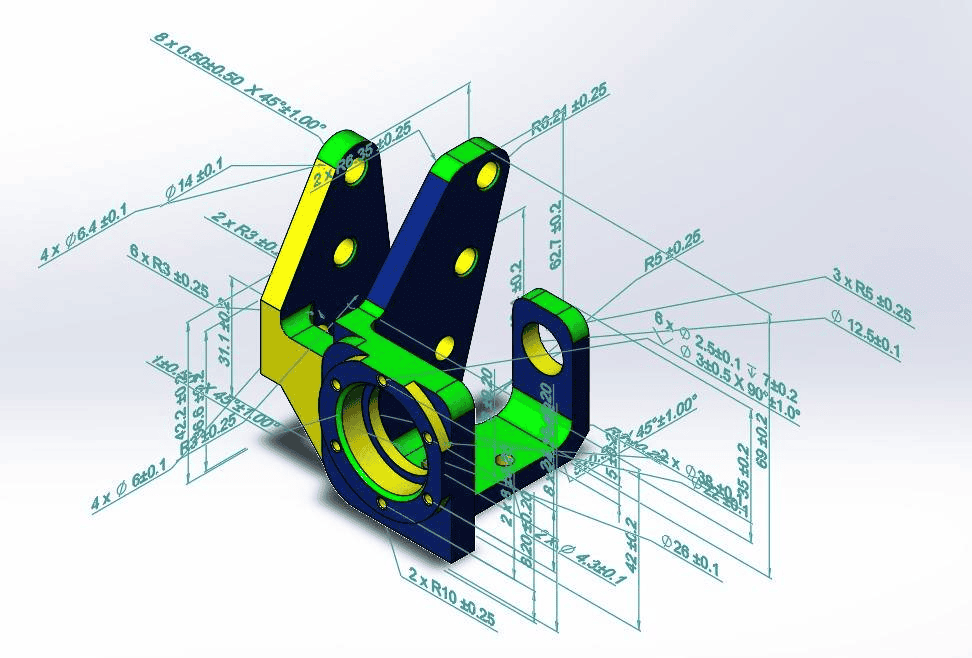
1. Exigir tolerancias estrechas en todas partes
Es el error más común y costoso. Muchos planos estrechan todas las cotas aunque solo unas pocas afecten a ajuste, sellado, alineación o movimiento. ±0,002 mm puede lograrse en características críticas concretas, pero generalizarlo aumenta tiempo de máquina, desgaste, inspección y rechazo.
Es mejor aplicar tolerancias funcionales. Controle estrechamente donde dependa el rendimiento y amplíe el resto a rangos estándar. Si dos taladros posicionan un alojamiento de rodamiento, contrólelos. Una cara exterior sin acoplamiento y solo estética admite más margen. Baja el coste y mejora el rendimiento sin cambiar la función.
Qué hacer en su lugar
Vincule cada tolerancia crítica a una necesidad. Si no depende de ella el montaje, movimiento o sellado, cuestiónela. Ayudará tanto a mecanizado como a calidad.
2. Diseñar esquinas internas imposibles para herramientas estándar
Las fresas son redondas, pero muchos diseños incluyen esquinas internas agudas, sobre todo al partir de conceptos moldeados o de chapa. Fabricarlas exactamente puede exigir fresas diminutas, electroerosión o cambios después de revisar.
Las herramientas pequeñas retiran material lentamente y se rompen con más facilidad. Las esquinas profundas empeoran la falta de rigidez. Un detalle aparentemente menor puede elevar mucho el coste.
Use radios compatibles con herramientas realistas. Si el acoplamiento necesita holgura, añada alivios dogbone o T-bone donde proceda. Ese cambio suele convertir un detalle difícil en una operación rutinaria.
3. Hacer cavidades demasiado profundas para su anchura
Las cavidades y ranuras profundas son trampas habituales. Si la profundidad crece demasiado frente al diámetro de herramienta, aparece flexión: empeora el acabado, varían las medidas y sube el ciclo por tener que cortar con cuidado.
Una regla orientativa es evitar profundidades superiores a unas 4 veces el diámetro de herramienta sin motivo sólido. Se puede ir más allá, pero debe ser excepcional. Si la profundidad es necesaria, puede ayudar ensanchar o reorientar la pieza.
Depende del caso. El aluminio admite más flexibilidad que el acero endurecido. Un prototipo único puede aceptar lentitud; una pieza recurrente no debería depender de una trayectoria al límite.
4. Especificar roscas difíciles de mecanizar y fáciles de dañar
Las roscas parecen sencillas, pero pueden ser puntos de fallo. Tamaños mínimos, profundidad innecesaria y cercanía a bordes finos elevan el riesgo. La profundidad excesiva añade ciclo con poco beneficio porque la mayoría de los conjuntos no gana resistencia con tanto engrane.
En metales, un objetivo práctico suele ser un engrane de unas 1 a 1,5 veces el diámetro del tornillo, según material y carga. Más puede añadir solo trabajo. Los agujeros ciegos necesitan holgura inferior suficiente para el macho o la fresa de roscar.
Si se montará a menudo, considere el desgaste. En materiales blandos como aluminio, los insertos pueden ser mejores que roscas directas, alargando la vida y reduciendo fallos en servicio.
5. Olvidar cómo se sujetará la pieza
El CAD no necesita abrazaderas; la pieza real sí. Paredes finas, formas irregulares y pocas referencias planas dificultan fijarla. Cuando la sujeción pierde estabilidad, también lo hace el control dimensional.
Recomendamos al menos una o dos superficies de referencia fiables desde el diseño. Ayudan a mecanizar e inspeccionar. Si hay varias caras, piense la secuencia antes de cerrar la geometría. Algo que bloquee el acceso en la tercera sujeción puede obligar a replantear por completo la primera.
Diseñar pensando en la secuencia
Pregunte qué superficie se fabrica primero y cuál referencia las demás. Detectará muchos problemas antes de que afecten al calendario.
6. Dejar paredes demasiado delgadas
Las paredes finas ahorran peso, pero se mueven. Fuerzas y calor deforman elementos esbeltos; después, liberar tensiones residuales puede desplazarlos más. Por eso una pared correcta al desbastar puede cambiar tras acabar.
Importan material y geometría. Plásticos y aluminios blandos se deforman más que metales resistentes. Una pared alta sin apoyo se comporta distinto de una nervadura corta bien apoyada.
Como orientación, paredes metálicas inferiores a unos 0,8 mm y plásticas inferiores a unos 1,5 mm merecen revisión adicional. No son límites absolutos, sino señales de alerta. Si necesita detalles muy finos, acuerde pronto estrategia e inspección.
7. Ignorar tamaños estándar de material
La geometría personalizada está bien; dimensiones especiales de materia prima sin motivo, no. Superar ligeramente un formato común puede exigir material mayor, más retirada de sobrante o una forma inicial menos eficiente.
El CAD no muestra el efecto en compras. Unos milímetros extra parecen inocuos, pero afectan a disponibilidad, desperdicio y plazo. En bajo volumen suele notarse enseguida en la oferta.
Si la función permite, adapte el diseño a barras, placas o bloques comunes. Puede reducir material y tiempo de mecanizado.
8. Complicar los requisitos de acabado
No todas las caras necesitan acabado superior. Exigir baja rugosidad en toda la pieza añade operaciones: corte más lento, pasadas, rectificado, pulido o manipulación cuidadosa.
El acabado debe responder a la función. Sellos, deslizamientos, interfaces ópticas y caras visibles pueden necesitar control; superficies internas sin contacto, normalmente no. Igual con aristas y estética: concrete donde importa.
9. Combinar demasiadas características difíciles
Una pieza puede reunir contornos de cinco ejes, cavidades profundas, microrroscas, nervaduras finas y posiciones estrechas. No siempre está mal; la aplicación puede justificarlo. Pero la complejidad acumula riesgo.
Cada característica puede ser mecanizable por separado. Juntas estrechan el margen del proceso. Sube el presupuesto, se alarga la planificación y el control de calidad se vuelve más exigente. Durante desarrollo, valore sustituir una pieza compleja por dos sencillas ensambladas. Puede facilitar fabricación, mantenimiento y reducir coste total.
10. Enviar planos incompletos o revisiones confusas
Este error documental causa problemas reales. Tolerancias ausentes, unidades incoherentes, referencias indefinidas y revisiones CAD/plano contradictorias generan riesgo. El taller debe parar para aclarar o suponer.
Ninguna opción ayuda al plazo. Los proyectos fluidos no siempre tienen piezas simples, sino definiciones completas. Documentos controlados, notas de calidad claras e historial alineado evitan consultas costosas.
Cómo detectar errores antes de liberar
La solución más eficaz es una revisión DFM temprana. Revise antes de liberar el pedido, no tras fallar el primer artículo. Considere cadenas de tolerancia, acceso, paredes, sujeción, material e inspección como un sistema; todos determinan el éxito.
Los prototipos necesitan rapidez; OEM y compras, también repetibilidad. Diseñe para ambas. En 6CNC vemos cómo pequeños cambios en radios, alcance de tolerancias o material inicial facilitan mucho el mecanizado sin alterar la función.
No pregunte solo si puede mecanizarse. Pregunte si puede fabricarse de forma constante, inspeccionarse con fiabilidad y entregarse a tiempo sin costes ocultos. Ahí empieza un buen diseño CNC.


