
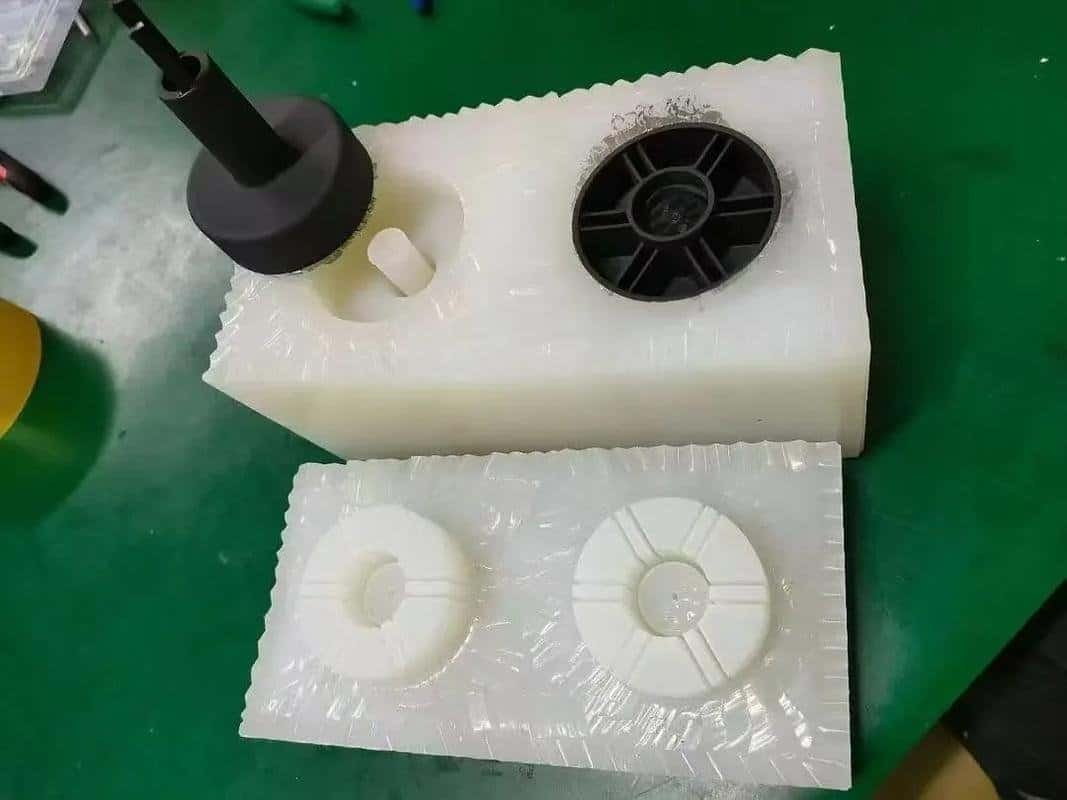
Si necesita entre 10 y 30 piezas de aspecto próximo al de inyección, un prototipo por colada al vacío suele ahorrar tiempo y dinero. Es útil para muestras de inversores, pilotos, pruebas o demostraciones antes de justificar moldes definitivos. Ocupa un punto intermedio entre mecanizar unidades únicas y moldear en serie.
La elección aparece al validar decisiones sin comprometerse demasiado pronto con moldes de acero. Una pieza CNC puede cumplir tolerancias y funcionar en pruebas, pero representar mal la apariencia, el comportamiento de paredes o el tacto finales. La inyección resuelve eso después, aunque coste y plazo del molde son difíciles de justificar con un diseño cambiante.
Qué hace bien un prototipo por colada al vacío
Se parte de un modelo maestro, a menudo mecanizado por CNC o impreso en 3D, para crear un molde de silicona. Se vierte resina de poliuretano bajo vacío, reduciendo aire atrapado y mejorando el llenado de detalles. Se obtiene un pequeño lote capaz de imitar el aspecto y comportamiento general de plásticos de producción.
Destaca cuando se necesitan realismo visual y flexibilidad de bajo volumen. Admite resinas transparentes, coloreadas, similares al caucho y rígidas. El acabado puede ser muy bueno con un maestro bien preparado. Para carcasas, tapas, envolventes portátiles, soportes y muestras, suele dar un resultado más cercano a producción que la impresión 3D estándar.
El valor comercial es sencillo: reduce el riesgo de gastar miles en utillaje antes de estabilizar el diseño y evita esperar semanas por un molde que podría quedar obsoleto tras una revisión.
Prototipo por colada al vacío frente a mecanizado CNC
El CNC suele ser mejor si la tolerancia es crítica, el material debe coincidir exactamente con un termoplástico técnico o metal, o la geometría favorece la sustracción. Lo recomendamos para interfaces funcionales, roscas, ranuras precisas, asientos de rodamientos y conjuntos con repetibilidad dimensional muy estricta. En nuestro trabajo general de mecanizado, las tolerancias pueden alcanzar ±0.002 mm con elementos y preparaciones adecuados. La colada al vacío no compite en ese intervalo.
Un prototipo por colada al vacío es mejor cuando la prioridad pasa de la precisión al realismo del producto. Reproduce de forma más natural texturas, curvas complejas, paredes delgadas y detalles moldeados. Gana rentabilidad al necesitar varias unidades idénticas. Para veinte carcasas destinadas a pruebas de montaje, mecanizar cada una de material macizo suele añadir coste innecesario.
Hay una contrapartida: los moldes de silicona se desgastan. Según geometría, resina y acabado, uno puede producir aproximadamente entre 10 y 20 piezas buenas antes de que la calidad varíe. Es un proceso puente, no un método para series largas.
Dónde aportan más valor los prototipos por colada al vacío
Las mejores aplicaciones suelen coincidir con decisiones: validar ergonomía antes de fijar diseño, presentar muestras realistas para aprobación interna, fabricar preseries de un OEM para pruebas limitadas o crear tapas y carcasas acabadas para lanzar una máquina de automatización.
La calidad estética afecta a confianza, comentarios de usuarios y calendario comercial. Un prototipo tosco puede ocultar un buen diseño; uno realista puede revelar si el producto está listo.
Son candidatos habituales las carcasas médicas, envolventes electrónicas, paneles, muestras de interiores de automóvil y cubiertas. También lentes y tapas de fluidos transparentes, aunque debe discutirse pronto la claridad: no todas las resinas transparentes se comportan igual en uso real.
Límites de material y rendimiento que no debe ignorar
Aquí se desvían muchos proyectos. Se oye que la colada imita ABS, PP, PC o caucho y se supone que igualará completamente al material de producción. Normalmente no ocurre.
Las resinas de poliuretano simulan bien dureza, flexibilidad y apariencia, pero no siempre igualan estabilidad térmica a largo plazo, resistencia UV, química o impacto de los materiales moldeados de producción. Ante calor, cargas repetidas, químicos agresivos o ensayos normativos, la selección requiere cuidado.
Son excelentes para comprobar ajuste, validar funciones ligeras y presentar productos; menos fiables como prueba final de servicio extremo. No debilita el proceso: la pregunta de ingeniería debe corresponder a su capacidad.
Los espesores también importan. Pueden reproducirse secciones finas, esquinas agudas y nervios profundos estrechos, pero la calidad depende del molde, ventilación y flujo de resina. Recomendamos revisar estos detalles durante la revisión de fabricabilidad en vez de asumir que el CAD se trasladará perfectamente.
Plazo, coste y rapidez de revisión
Para muchos equipos este es el motivo real. Los moldes de inyección pueden tardar semanas y exigir una inversión importante. El CNC es rápido para una pieza, pero mantiene costes unitarios altos al crecer la cantidad. La colada reduce la entrada para pequeños lotes y permite revisiones manejables.
El flujo habitual incluye maestro, molde de silicona, colada, recorte y acabado. Con diseño estable y archivos correctos, las cantidades de prototipo avanzan rápido. El calendario depende de geometría, resina, acabado y trabajo adicional del maestro, pero encaja bien en desarrollos ajustados.
Las revisiones también son favorables: se actualizan maestro y molde en lugar de sustituir una herramienta de acero cara. Resulta útil al refinar diseños avanzados mientras se resuelven apariencia y montaje.
Qué determina la calidad
La calidad empieza antes de verter la resina. Líneas de impresión, marcas de mecanizado y defectos del maestro pueden trasladarse a la silicona y repetirse en todas las piezas. Por eso importa tanto preparar su superficie.
La línea de partición también importa. Una división deficiente deja marcas en zonas estéticas críticas. Ventilación, entradas y resina determinan el llenado y las burbujas. Incluso la uniformidad de color exige control, especialmente entre lotes.
Aquí se demuestra la experiencia: un proveedor de bajo volumen señala riesgos estéticos, propone ajustes y explica con honestidad cuándo serían mejores CNC, impresión 3D o inyección.
Cómo decidir si la colada al vacío es el siguiente paso
Empiece por cantidad. Para una o dos piezas, CNC o fabricación aditiva pueden ser más directos. Para decenas o unos pocos cientos con geometría o apariencia de plástico moldeado, la colada gana atractivo.
Examine el propósito. ¿Validar apariencia, montaje, ergonomía y función básica? Encaja. ¿Demostrar vida mecánica prolongada, comportamiento exacto del material de serie o tolerancias extremas? Probablemente convenga otra ruta.
Compare presupuesto y riesgo. Tiene sentido si evita moldes definitivos prematuros y mantiene el desarrollo en marcha. Esa lógica suele ser más sólida que el precio unitario aislado.
Revise la pieza: favorecen las superficies exteriores complejas, acabados visibles y cantidades moderadas. Referencias precisas, elementos muy cargados o zonas críticas de temperatura pueden necesitar insertos CNC, construcciones híbridas u otra ruta.
En 6CNC vemos mejores resultados cuando la colada forma parte de una estrategia amplia. Un proyecto puede combinar CNC para interfaces mecánicas críticas, colada para carcasas estéticasy pasar después a inyección tras validar. Este enfoque escalonado controla costes sin ocultar riesgos técnicos.
El prototipo más útil no es el más barato ni el más rápido: responde a la siguiente pregunta crítica con suficiente precisión para avanzar.


