
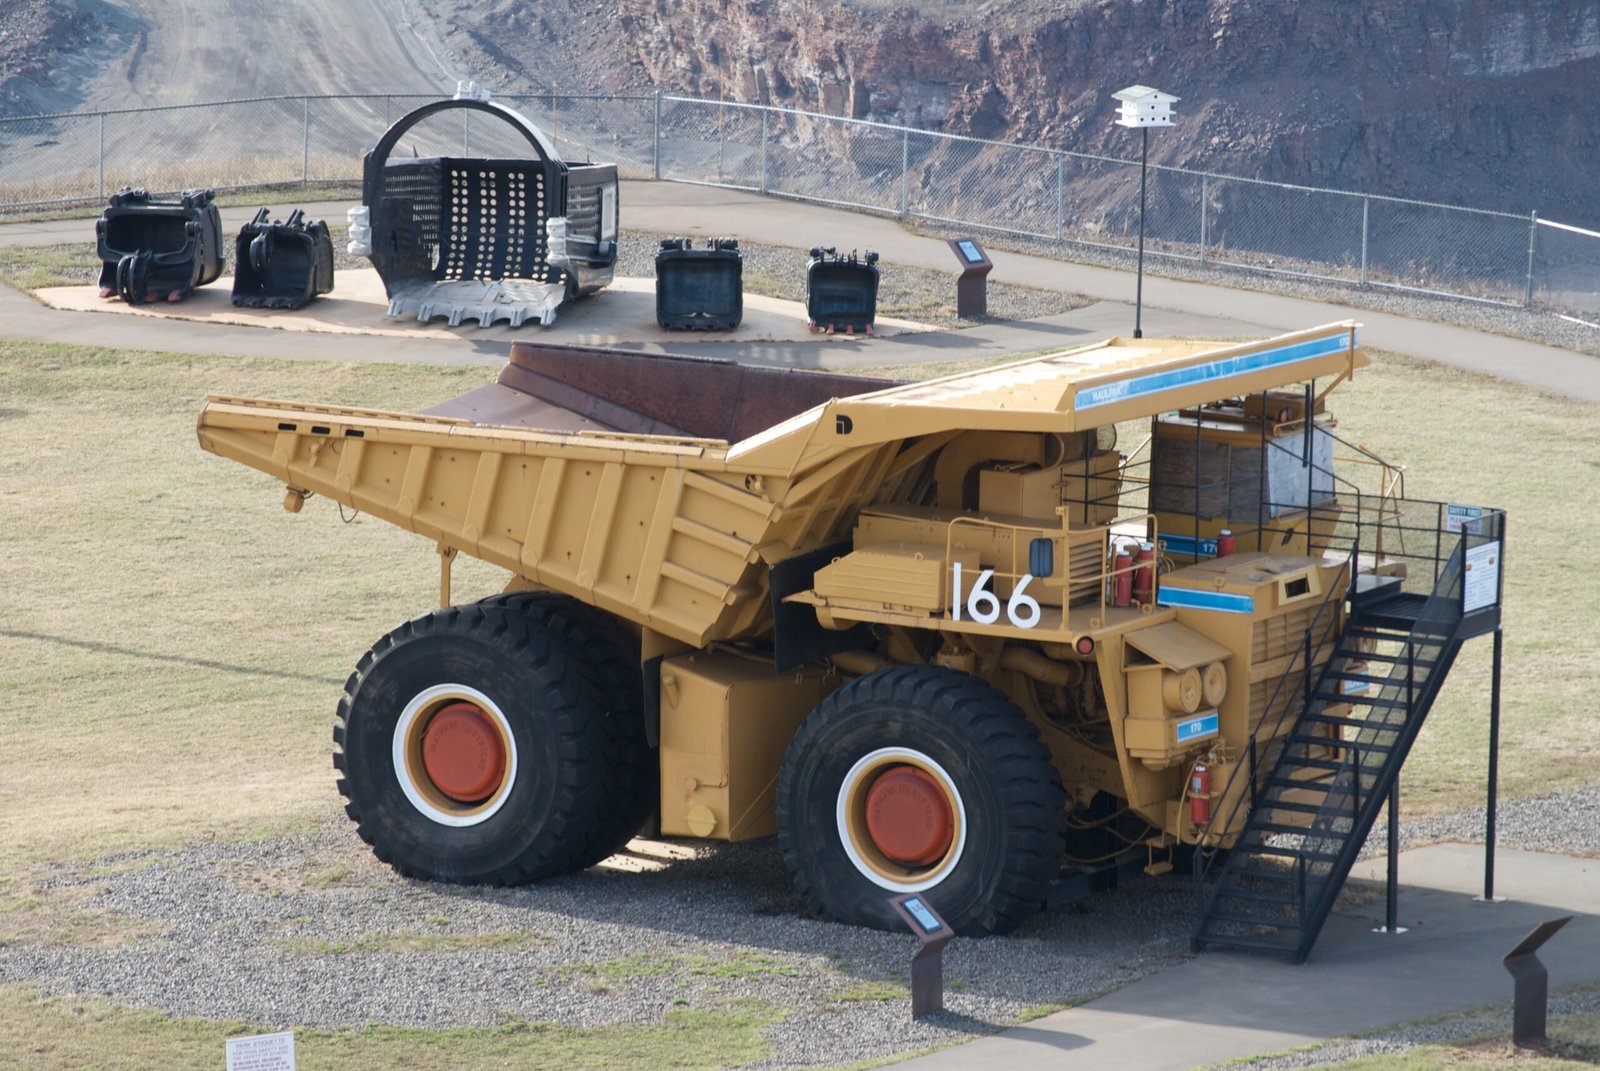
La maquinaria minera trabaja en condiciones extremas, pero incluso los equipos más pesados dependen de interfaces fabricadas con precisión. Un eje de trituradora con oscilación excesiva, un alojamiento de rodamiento con ajuste incorrecto o una cara hidráulica dañada pueden favorecer desgaste prematuro, averías e interrupciones de producción.
El mecanizado CNC para la minería permite fabricar componentes que requieren precisión dimensional, propiedades mecánicas definidas y reposición repetible. Ejes, casquillos, alojamientos y bloques hidráulicos mantienen la alineación, el movimiento y las conexiones de perforadoras, transportadores, excavadoras y equipos de procesamiento.
Para fabricantes, mantenimiento y distribuidores industriales, trabajar desde planos aprobados permite encargar un prototipo, un repuesto individual o series cortas repetidas. Esta guía explica piezas habituales, materiales, procesos, tolerancias funcionales, inspección y requisitos de compra.
Cómo contribuye el mecanizado CNC a la minería
Impactos, vibraciones, partículas abrasivas, humedad y esfuerzos continuos afectan a componentes que transmiten potencia, soportan rotación o mantienen interfaces hidráulicas. Las grandes estructuras suelen fundirse, forjarse o soldarse, pero sus superficies funcionales necesitan mecanizado posterior.
Por ejemplo, un alojamiento de trituradora puede partir de una fundición. El diámetro de rodamiento, el apoyo y las referencias de alineación siguen requiriendo control. Un agujero demasiado grande o un apoyo mal situado puede perjudicar el soporte del rodamiento aunque el cuerpo parezca robusto.
Fabricación original: los OEM necesitan dimensiones repetibles y producción controlada. Repuestos y mantenimiento: ejes, casquillos, acoplamientos y carcasas pueden reproducirse desde una definición aprobada sin crear un sistema completo de utillajes de gran serie. Desarrollo y mejoras: soportes, bloques hidráulicos y mecanismos modificados pueden fabricarse en pocas unidades antes de desplegarlos.
La ventaja incluye controlar revisiones, materiales, secuencias y aceptación, además de lograr precisión.
Piezas CNC habituales en equipos mineros
Desde separadores sencillos hasta distribuidores hidráulicos y alojamientos complejos, los retos dependen de función, carga y entorno.
Ejes y componentes de transmisión
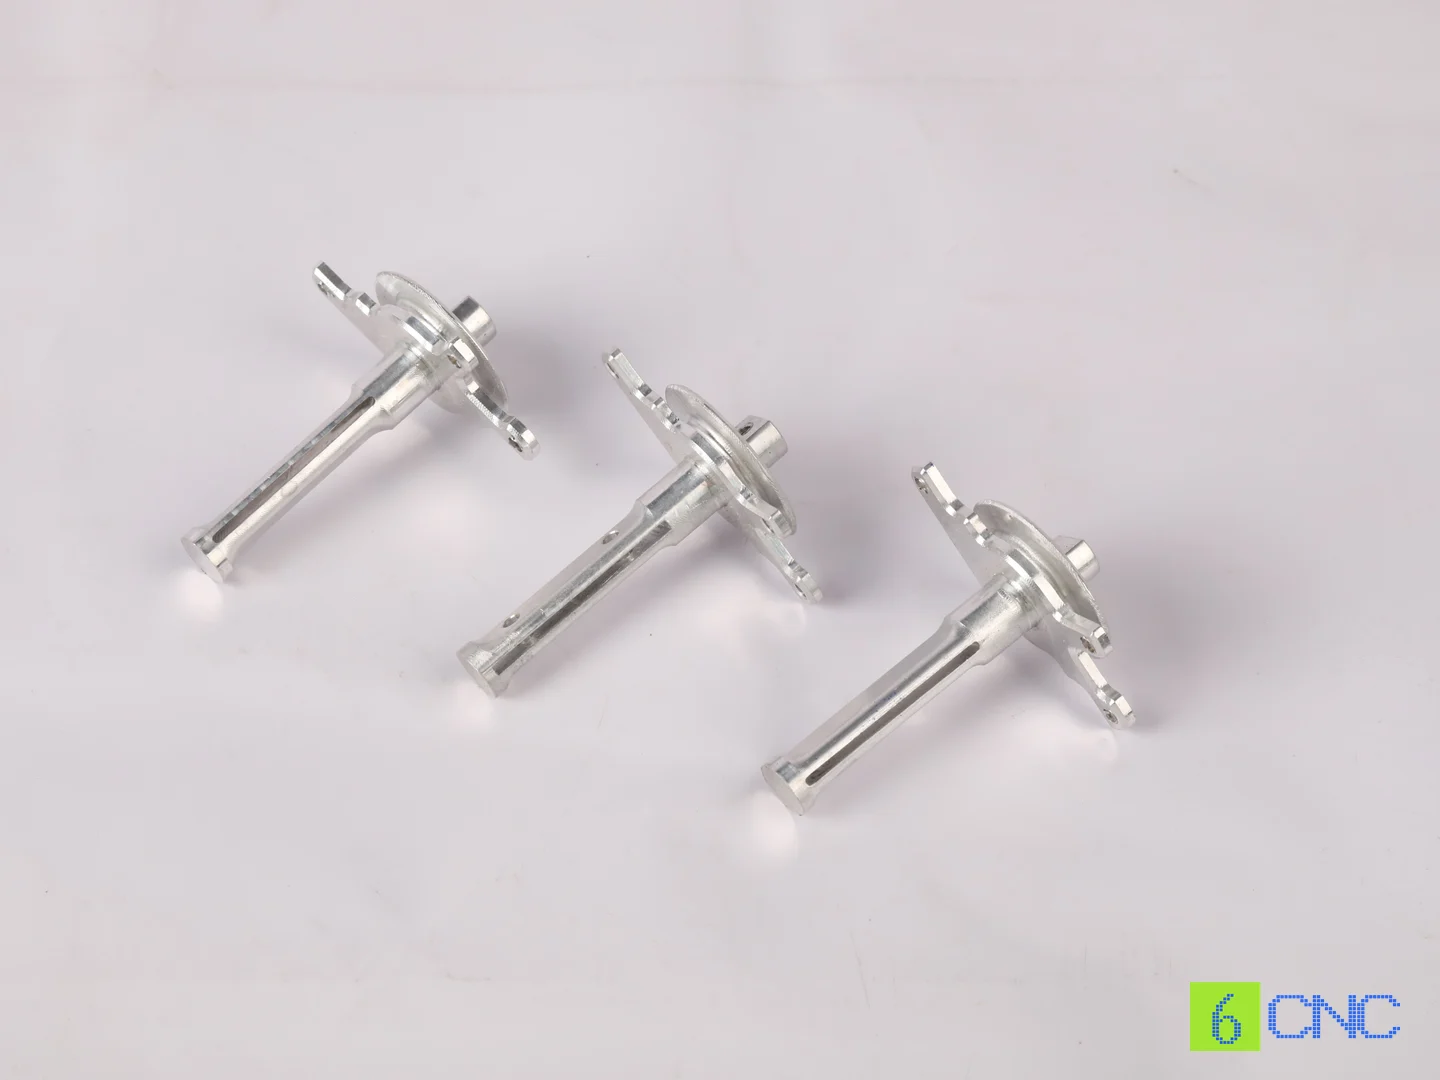
Los ejes de trituradoras, molinos, transportadores y bombas transmiten par y determinan la posición de rodamientos, sellos, engranajes y acoplamientos. Pueden incluir varios asientos, hombros, chaveteros, extremos roscados y superficies de sellado.
Estas características deben relacionarse mediante referencias coherentes. En un eje de transportador no basta con que ambos asientos cumplan sus diámetros: también importan su alineación, la perpendicularidad de los hombros y el acabado de contacto del sello.
Revise rectitud, oscilación, tratamiento térmico y relación entre diámetros funcionales. Los ejes largos o esbeltos necesitan apoyo adecuado durante corte y medición. El torneado CNC genera la forma principal; fresado y, cuando se especifica, rectificado completan ranuras y superficies de precisión.
Casquillos, pasadores y camisas de desgaste
Se utilizan en articulaciones de excavadoras, mecanismos hidráulicos y uniones que oscilan bajo carga. Su funcionamiento depende del par de contacto completo: materiales, lubricación, holgura, acabado y contaminación abrasiva.
Un pasador de acero endurecido con casquillo de bronce puede comportarse de forma diferente de dos superficies de acero endurecido. La elección depende de carga, lubricación, mantenimiento e intervalo de sustitución; ninguna combinación es universal.
El torneado produce diámetros interiores y exteriores, y otras operaciones añaden canales de lubricación y agujeros de aceite. Tratamientos, recubrimientos y rectificado final se planifican según plano. Un casquillo reemplazable puede proteger una estructura más costosa.
Alojamientos de rodamiento y componentes de sellado
Los alojamientos soportan conjuntos giratorios en trituración, cribado y transporte. El exterior puede admitir tolerancias amplias mientras que asientos y caras de acoplamiento exigen mayor control.
Fresado y mandrinado producen apoyos, agujeros, bridas, patrones y ranuras de sellado. Con varios rodamientos, posición y alineación deben verificarse conjuntamente. Los laberintos y otras geometrías contra polvo o lodos necesitan holguras, superficies y piezas de acoplamiento correctas.
Distribuidores hidráulicos y cuerpos de válvula
Los bloques hidráulicos, cuerpos de válvula, adaptadores, racores y alojamientos de sello contienen conductos, puertos roscados y caras funcionales. La dificultad no depende solo del número de agujeros, sino de su relación.
Los conductos cruzados deben situarse correctamente, desbarbarse y limpiarse. La norma de conexión, el material, el concepto de sellado y la presión de diseño se definen en la revisión técnica.
Para piezas que contienen presión, la inspección dimensional puede no ser suficiente. Pruebas de presión, estanqueidad o limpieza deben acordarse según diseño y criterios de aceptación aprobados.
Acoplamientos, cubos, separadores y piezas de reductores
Los acoplamientos y cubos pueden combinar agujeros de precisión, chaveteros, estrías, caras de brida y pernos. Torneado y fresado deben conservar la relación entre agujero central, apoyo y elementos que transmiten par.
Portadores, soportes de rodamientos, cuerpos de engranaje, tapas y separadores también pueden mecanizarse. Un engranaje terminado puede necesitar tallado, tratamiento térmico y rectificado de dientes adicionales.
Aplicaciones y requisitos de mecanizado
Un eje de bomba de lodos sufre mecanismos de desgaste distintos de un pasador de excavadora. Seleccione fabricación y controles por componente, no por la categoría genérica de maquinaria minera.
| Equipo | Piezas CNC habituales | Requisitos importantes |
|---|---|---|
| Trituradoras y molinos | Ejes, alojamientos, cubos, separadores | Impacto, alineación, fatiga |
| Perforadoras mineras | Acoplamientos, adaptadores, camisas, bloques | Integridad de rosca, concentricidad, fatiga |
| Transportadores | Ejes de rodillos, soportes, poleas | Ajustes, oscilación, servicio continuo |
| Excavadoras y cargadoras | Pasadores, casquillos, piezas hidráulicas | Desgaste, resistencia, holgura |
| Bombas de lodos | Ejes, camisas, portadores de sellos, anillos | Erosión, corrosión, sellado |
| Cribas vibratorias | Alojamientos, ejes excéntricos, soportes | Fatiga, equilibrado, posición |
| Camiones mineros | Cubos, separadores, soportes, transmisión | Cargas elevadas, trazabilidad, ajustes |
Para componentes muy cargados, contemple certificación de material, geometrías sensibles a fatiga, acceso de inspección y consecuencias de fallo.
Materiales para piezas mineras mecanizadas
Una resistencia elevada no garantiza durabilidad, y la máxima dureza no siempre es la mejor respuesta. Fractura por impacto, desgaste deslizante, erosión, corrosión y fatiga pueden actuar juntos. El material debe responder al mecanismo dominante y seguir siendo viable de mecanizar, tratar e inspeccionar.
Aceros al carbono y aleados
AISI 1045, 4140 y 4340 pueden considerarse para ejes, pasadores, cubos y acoplamientos según el diseño. Sus combinaciones de resistencia, tenacidad, templabilidad y coste son distintas.
4140 suele evaluarse cuando se requiere mayor resistencia o flexibilidad de tratamiento que con un acero de bajo carbono. El temple y revenido pueden establecer el equilibrio especificado. 4340 puede corresponder a diseños muy cargados; sus costes adicionales deben justificarse por las condiciones de servicio.
Indique grado, estado de suministro y tratamiento conjuntamente. El nombre del material no establece por sí solo las propiedades del componente terminado.
Aceros resistentes al desgaste
Aceros endurecidos, chapa antidesgaste y materiales especializados pueden ser adecuados frente a abrasión. Sin embargo, impactos repetidos pueden exigir suficiente tenacidad en lugar de simplemente aumentar la dureza.
Algunas piezas se producen de forma más económica mediante fundición, fabricación soldada o recargue, y se mecanizan únicamente apoyos e interfaces críticas.
Aceros inoxidables
304 y 316 pueden servir en condiciones húmedas o químicas apropiadas. No ofrecen automáticamente el mismo comportamiento mecánico o antidesgaste que un acero aleado endurecido.
Evalúe 316 según composición del fluido y temperatura; no es una solución universal para lodos abrasivos o ambientes ricos en cloruros. Los inoxidables endurecibles por precipitación pueden revisarse cuando el diseño combina resistencia mecánica y corrosión.
Bronce y plásticos técnicos
El bronce puede utilizarse en casquillos, arandelas de empuje y elementos de desgaste reemplazables. Lubricación, carga y material de acoplamiento determinan la elección.
POM, UHMW-PE y poliamidas seleccionadas pueden funcionar como guías o elementos deslizantes no estructurales. Revise temperatura, fluencia, humedad, químicos y estabilidad dimensional.
Referencia para seleccionar materiales
| Material | Aplicaciones posibles | Aspectos que revisar |
|---|---|---|
| AISI 1045 | Ejes, pasadores, separadores | Resistencia, tratamiento, desgaste |
| AISI 4140 | Ejes de transmisión, pasadores, acoplamientos | Tenacidad, dureza, fatiga |
| AISI 4340 | Componentes de eje muy cargados | Tratamiento, tenacidad a fractura, coste |
| Inoxidable 304 / 316 | Racores húmedos, válvulas | Corrosión, gripado, desgaste |
| Bronce | Casquillos, arandelas de empuje | Lubricación, carga, material opuesto |
| Fundición dúctil | Alojamientos y soportes | Calidad de fundición, fatiga, mandrinado |
| UHMW-PE / POM | Guías y deslizadores | Temperatura, carga, estabilidad |
Son ejemplos de aplicación, no especificaciones universales. El diseño aprobado, las condiciones de servicio y los requisitos aplicables determinan la selección final.
Procesos para componentes de maquinaria minera
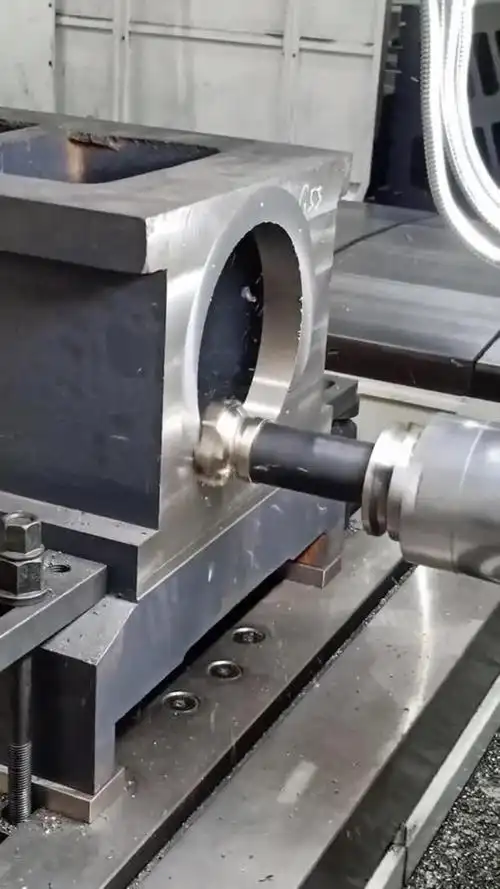
La ruta adecuada puede combinar material fundido o forjado, mecanizado, tratamiento térmico y acabado para conseguir la geometría y función requeridas.
Torneado y fresado CNC
El torneado CNC produce diámetros, hombros, ranuras y roscas en ejes, pasadores, casquillos y acoplamientos. El fresado CNC mecaniza alojamientos, bloques, soportes y distribuidores con caras, cajeras, ranuras y patrones.
El torneado-fresado puede reducir montajes y mejorar relaciones geométricas en piezas mixtas. Su economía depende de tamaño, complejidad, capacidad de máquina y cantidad.
Rectificado de precisión y acabado
Los asientos endurecidos, muñones y algunas superficies de sello pueden requerir rectificado cilíndrico. El rectificado plano puede mejorar planitud y textura en apoyos adecuados.
La necesidad deriva del ajuste y la función. Una superficie que ya cumple el plano no necesita automáticamente rectificado adicional.
Tratamiento térmico e ingeniería superficial
Temple y revenido, endurecimiento por inducción, cementación o nitruración pueden modificar resistencia, dureza o desgaste según material y diseño. Un pasador puede necesitar una zona superficial dura y un núcleo suficientemente tenaz.
Los ejes largos pueden deformarse y las secciones delgadas moverse durante tratamiento. Planifique sobrematerial y acabado posterior antes de fabricar. Para recubrimientos, incluya espesor, adhesión, preparación y efecto sobre dimensiones finales.
Tolerancias funcionales e inspección
La precisión debe concentrarse en las características que gobiernan montaje, alineación, sellado y vida útil. Una cara exterior libre puede admitir tolerancias amplias mientras que un asiento de rodamiento necesita control específico.
Ajustes, oscilación y alineación
SKF: selección de ajustes de ejes y alojamientos
Dos asientos pueden cumplir sus diámetros individuales y aun presentar una relación incorrecta. Por ello deben evaluarse referencias, ajuste, oscilación, hombros y acabado conjuntamente.
En alojamientos también importan redondez, posición del agujero y relación con el apoyo. Los ajustes se seleccionan según carga, rodamiento, temperatura y montaje; una cifra genérica no sustituye la especificación funcional.
Características y métodos de control
| Característica | Requisito | Posible método |
|---|---|---|
| Muñón de rodamiento | Ajuste, tamaño, redondez | Micrómetro, medición de redondez |
| Alojamiento | Diámetro, posición, alineación | Alesómetro, CMM |
| Eje giratorio | Oscilación, rectitud | Comparador y apoyo adecuado |
| Superficie de sello | Rugosidad, estado | Rugosímetro |
| Cara de montaje | Planitud, perpendicularidad | CMM, métodos sobre placa |
| Rosca | Perfil y ajuste funcional | Calibres de rosca |
| Pieza tratada | Dureza, profundidad especificada | Ensayos de dureza y capa acordados |
| Bloque hidráulico | Conductos, limpieza, sellado | Inspección y pruebas funcionales especificadas |
Los límites proceden del diseño, normas aplicables o revisión aprobada. Certificados de material, registros térmicos, informes dimensionales y ensayos no destructivos especificados complementan la evidencia de fabricación.
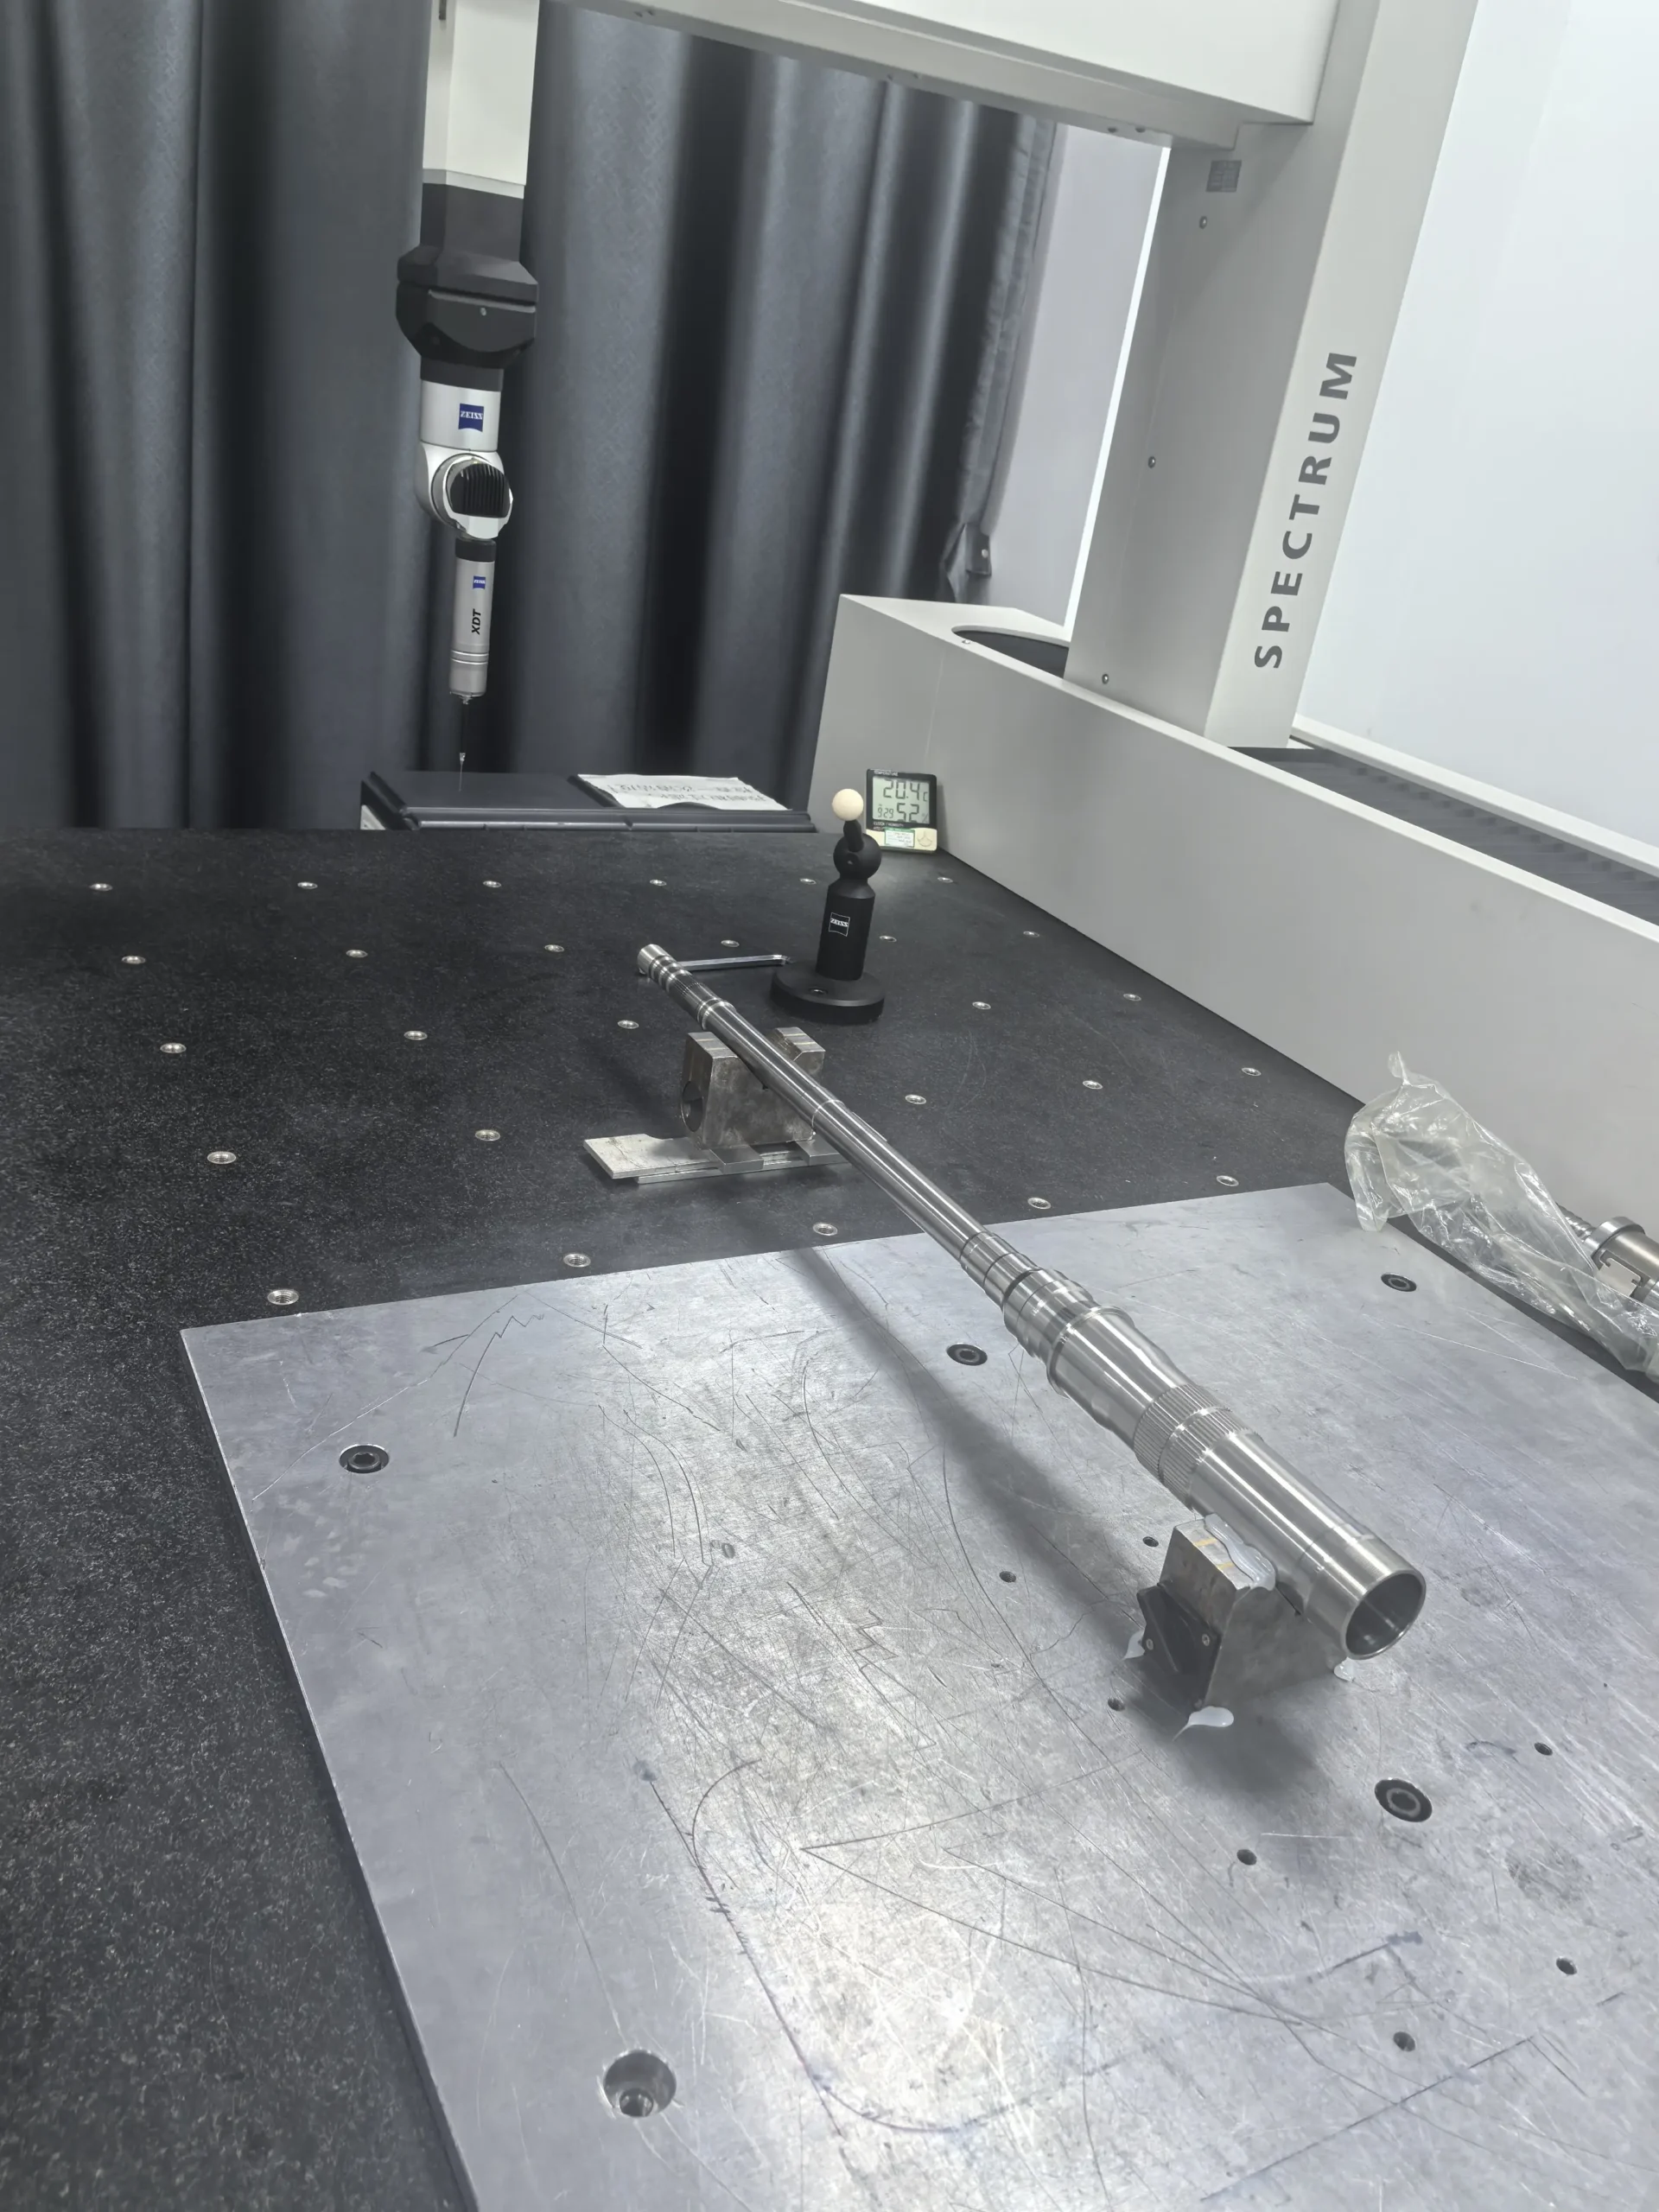
Control de calidad en 6CNC
6CNC realiza inspección dimensional basada en plano mediante medición por coordenadas, sistemas ópticos, instrumentos de rugosidad y calibres de precisión. El plan puede centrarse en posiciones de rodamientos, diámetros funcionales, caras y tolerancias geométricas.
La inspección de primera pieza y documentación de material se acuerdan según proyecto. Ensayos especiales, verificación térmica y documentación externa deben definirse al cotizar.
Repuestos mineros: del plano a producción
Las máquinas antiguas pueden requerir piezas que ya no están disponibles del fabricante original. Un plano aprobado y la especificación de material permiten repetir la fabricación. Una muestra desgastada exige más análisis.
Un asiento puede haber perdido material, un agujero volverse oval y un eje deformarse. La muestra no debe copiarse como si representara la geometría original intacta.
- Revisión técnica: confirmar plano, material, aplicación, acoplamientos y dimensiones críticas.
- Reconstrucción cuando proceda: medir muestra y ensamblaje, identificar desgaste y aprobar la geometría reconstruida.
- Planificación: seleccionar material de partida, secuencia, sujeción y procesos especiales.
- Inspección inicial: verificar dimensiones, estado, superficies y documentos.
- Producción aprobada: fabricar la cantidad bajo revisión controlada y aceptación acordada.
En componentes críticos o muy cargados, el propietario o la autoridad técnica responsable debe aprobar diseño reconstruido y especificación del repuesto. La semejanza visual no es una definición de fabricación suficiente.
Cómo reducir coste y plazo
Disponibilidad de material, geometría, tiempo de corte, desgaste de herramienta, montajes, tratamientos, inspección y cantidad determinan el coste. Un eje sencillo pero largo, duro o rectificado puede requerir más trabajo que una pieza pequeña con muchos detalles.
Tolerancias funcionales: concentre precisión en asientos, sellos y alineación. Material de partida práctico: una fundición, forja o estructura soldada con interfaces terminadas puede evitar el desperdicio de mecanizar desde bloque. Tratamiento previsto: incluya deformación y sobrematerial antes de acabar.
Agrupe necesidades repetidas: lotes con la misma revisión distribuyen preparación y programación. Controle documentos: modelos, planos, materiales e inspecciones facilitan pedidos repetibles.
El precio unitario mínimo no equivale siempre al menor coste operativo. Frecuencia de sustitución, fiabilidad, documentación y previsibilidad de entrega también cuentan.
Información necesaria para solicitar presupuesto
- Plano 2D y modelo CAD 3D cuando esté disponible.
- Grado, estado de suministro y certificación de material.
- Cantidad, pedidos repetidos y demanda de repuestos.
- Dimensiones críticas, ajustes, GD&T y rugosidad.
- Tratamiento térmico, dureza, recubrimiento y acabados.
- Aplicación, condiciones y piezas de acoplamiento.
- Informes, trazabilidad y pruebas adicionales.
- Plazo y destino de entrega.
Fotografías y mediciones ayudan a estudiar viabilidad sin plano. La producción debe empezar cuando geometría, estado del material y criterios estén suficientemente definidos y aprobados.
6CNC para componentes mineros a medida
6CNC fabrica componentes industriales según plano para prototipos, repuestos y series cortas. Fresado, torneado, torneado-fresado y rectificado de precisión se combinan según necesidades; los procesos adicionales se coordinan en el alcance del proyecto.
Se revisan aceros al carbono y aleados, inoxidables, aluminio, aleaciones de cobre y polímeros seleccionados. Disponibilidad, dimensiones y procesos especiales se evalúan para cada componente, sin asumir capacidad universal para cualquier pieza minera.
La revisión del plano, planificación e inspección ayudan a pasar del diseño aprobado a componentes listos para aceptación. Si necesita ejes, casquillos, alojamientos o piezas hidráulicas, comparta sus especificaciones para estudiar fabricación y presupuesto.
Preguntas frecuentes
¿Qué piezas mineras pueden mecanizarse por CNC?
Ejes, casquillos, pasadores, alojamientos, distribuidores hidráulicos, acoplamientos, cubos, separadores, componentes de bomba y soportes. La viabilidad depende de tamaño, geometría, material y función.
¿Se pueden fabricar repuestos para maquinaria antigua?
Sí, desde planos aprobados o modelos reconstruidos. Las muestras desgastadas requieren análisis y la definición reconstruida debe recibir aprobación técnica.
¿Qué material conviene para un eje minero?
4140 y 4340 están entre los aceros posibles. La selección depende de par, fatiga, impacto, tratamiento y diseño aprobado; otros grados pueden resultar más adecuados.
¿Dónde hacen falta tolerancias estrechas?
En ajustes de rodamiento, alineación, sellos y otras relaciones funcionales. Exigir precisión innecesaria en superficies libres aumenta coste sin beneficio demostrado.
¿6CNC fabrica cantidades pequeñas?
Sí. Prototipos y series cortas se revisan según plano, material, cantidad, dimensiones y viabilidad del proceso.
¿Qué documentos deben solicitarse?
Según proyecto, certificados de material, informes dimensionales, primera pieza, registros térmicos, dureza y ensayos no destructivos especificados. Acuerde alcance y aceptación antes de fabricar.



