
El fresado frontal y el periférico son dos formas básicas de eliminar material, pero controlan superficies muy distintas.
Elegir mal la estrategia puede causar problemas poco relacionados con la tolerancia nominal del plano.
Una cara de montaje amplia puede necesitar planitud y textura uniforme; una pared alta, perpendicularidad respecto a ella. Un resalte puede necesitar ambas. Paredes delgadas pueden flexionarse bajo fuerzas radiales, mientras una fresa frontal grande puede exigir más potencia y apoyo de lo que la pieza admite.
La pregunta práctica no es simplemente:
¿Qué es mejor: fresado frontal o periférico?
Sino:
¿Qué superficie desea controlar, cómo se relaciona con el eje de la fresa y qué función dimensional cumple en la pieza final?
En la mayoría de las piezas CNC se utilizan ambos procesos.
Una secuencia típica:
Fresar frontalmente una referencia → Mecanizar cavidades y orificios → Fresar periféricamente paredes y perfiles → Acabar características críticas → Inspeccionar respecto a las referencias
Entender la diferencia ayuda a decidir sobre herramientas, acceso, acabado superficial, sujeción, tolerancias, ciclo y estrategia general.
Fresado frontal y periférico: comparación rápida
| Factor | Fresado frontal | Fresado periférico |
|---|---|---|
| Orientación principal de corte | Superficie generalmente perpendicular al eje | Superficie generalmente paralela al eje |
| Filos principales | Filos frontales y periféricos | Filos circunferenciales |
| Características típicas | Caras amplias, referencias y preparación del material | Paredes, resaltes, perfiles, bordes y ranuras |
| Herramientas habituales | Fresas frontales de plaquitas, de montaje en árbol y de alto avance | Fresas de mango, laterales, de montaje en árbol y cilíndricas |
| Principal preocupación por fuerzas | Carga axial y potencia del husillo | Fuerza radial y flexión de herramienta o pieza |
| Eficiencia en superficies amplias | Normalmente muy alta | Suele ser menor con fresa de mango |
| Acceso a características estrechas o locales | Más limitado | Excelente |
| Mecanizado de paredes altas | No es su uso principal | Habitual |
| Superficie plana de referencia | Aplicación excelente | Posible según la orientación |
| Riesgos principales de calidad | Desviación de plaquitas, marcas de transición y deformación | Conicidad de pared, vibración y flexión |
| Uso CNC habitual | Planeado de caras superiores | Perfilado y fresado de resaltes |
Una regla práctica sencilla:
Utilice principalmente fresado frontal para planos amplios y periférico para paredes, bordes, resaltes y perfiles.
Pero la regla necesita matices.
El fresado cilíndrico tradicional es periférico y puede generar planos amplios con el eje paralelo a la superficie.
En centros verticales modernos, la distinción más común es:
Fresado frontal = caras superiores
Fresado periférico = caras laterales
¿Qué es el fresado frontal?
Produce principalmente una superficie plana, generalmente perpendicular al eje de rotación de la fresa.
La fresa atraviesa la pieza mientras varios filos barren la superficie.
Una fresa frontal típica tiene varias plaquitas alrededor de un cuerpo grande. Según el diseño, participan en el arranque los filos frontales y periféricos.
Se utiliza habitualmente para:
- Crear referencias planas
- Preparar material bruto
- Reducir espesor de placas o bloques
- Mecanizar caras de montaje
- Producir caras de sellado o acoplamiento
- Escuadrar piezas antes de otras operaciones
Una función principal es establecer pronto una referencia fiable.
Por ejemplo, una carcasa rectangular puede fresarse primero para establecer la referencia A. Después se mecanizan orificios, cavidades y paredes respecto a esa superficie.
Aquí el fresado frontal no solo mejora el aspecto.
Establece la geometría para operaciones posteriores.
Cómo funciona el fresado frontal
En un centro vertical, el eje del husillo es aproximadamente perpendicular a la superficie.
La fresa giratoria se desplaza lateralmente sobre la pieza.
Cada plaquita que entra elimina una viruta. Varias comparten la carga, permitiendo mecanizar grandes superficies eficientemente con una fresa ancha.
La superficie depende de factores como:
- Diámetro de fresa
- Geometría de plaquita
- Ángulo de posición
- Avance por diente
- Velocidad de corte
- Profundidad axial
- Contacto radial
- Desviación de giro de la fresa
- Rigidez de máquina
- Sujeción
- Variación de altura de plaquitas
Por eso, indicar «fresado frontal» no define la calidad final.
¿Qué es el fresado periférico?
Utiliza los filos de la circunferencia para generar la superficie principal.
La superficie suele ser paralela al eje de la herramienta.
En centros verticales, los labios laterales de una fresa suelen mecanizar:
- Perfiles exteriores
- Paredes verticales
- Paredes de cavidades
- Resaltes
- Escalones
- Contornos
- Ranuras
- Bordes estrechos
Es fundamental en casi todos los componentes prismáticos fresados con CNC.
Tras establecer una referencia frontal en una carcasa, el fresado periférico puede definir sus dimensiones exteriores y paredes respecto a ella.
Cómo funciona el fresado periférico
Considere una fresa mecanizando el perfil exterior de una placa de aluminio.
La fresa gira verticalmente.
Sus labios laterales contactan con el material mientras la máquina sigue el contorno programado.
La superficie generada es vertical y, por tanto, aproximadamente paralela al eje.
Las fuerzas radiales actúan sobre herramienta y pieza.
Esto tiene una consecuencia importante:
La flexión de herramienta se convierte en una fuente importante de error dimensional.
Una fresa larga, pequeña o con mucho contacto puede doblarse alejándose de la pieza.
La pared final puede presentar:
- Conicidad
- Variación dimensional
- Vibración de corte
- Marcas de herramienta
- Desajuste entre pasadas
Por ello depende mucho de rigidez y contacto de la herramienta.
Diferencia fundamental: orientación superficial
La diferencia más clara es la relación entre el eje y la superficie generada.
Fresado frontal
El plano principal suele estar:
Perpendicular al eje de la fresa
Fresado periférico
El plano principal suele estar:
Paralelo al eje de la fresa
Esta distinción geométrica resulta más útil que el nombre de la herramienta.
¿Por qué?
Porque una misma herramienta puede participar en ambos tipos de corte.
Una fresa puede acabar el fondo de una cavidad con sus filos inferiores y la pared con los periféricos en la misma operación.
La pregunta útil es:
¿Qué filos generan la superficie funcional?
¿Fresado frontal frente a fresado con fresa de mango es la misma comparación?
No exactamente.
Es una fuente habitual de confusión.
El fresado frontal describe una operación.
Una fresa de mango describe un tipo de herramienta.
Una fresa de mango puede realizar:
- Fresado periférico
- Fresado de resaltes
- Fresado de ranuras
- Fresado de cavidades
- Interpolación helicoidal
- Fresado frontal limitado
Por ejemplo, los filos inferiores pueden mecanizar el fondo de una cavidad pequeña.
Técnicamente se genera una superficie perpendicular al eje.
Pero mecanizar una placa de 300 mm de ancho con una fresa de 12 mm suele ser mucho menos eficiente que usar una frontal adecuada.
Una fresa de mango puede planear una superficie.
Eso no la convierte en la mejor herramienta para grandes superficies.
¿Puede el fresado periférico producir superficies planas?
Sí.
Es incorrecto simplificar diciendo que el frontal genera planos y el periférico no.
El periférico puede producir superficies muy planas.
La diferencia es la orientación.
Una pared fresada periféricamente puede ser un plano de precisión.
El fresado cilíndrico tradicional también produce planos amplios con filos periféricos y eje paralelo.
En CNC moderno, suele asociarse a:
- Paredes laterales
- Perfiles
- Resaltes
porque los centros verticales y las fresas de mango están muy extendidos.
Acabado: fresado frontal frente a periférico
Ambos pueden producir excelentes acabados.
Ninguno produce automáticamente un Ra menor.
La calidad depende de cómo interactúa realmente la herramienta con la pieza.
Acabado en fresado frontal
Influyen especialmente:
- Desviación de las plaquitas
- Avance por diente
- Geometría de punta de plaquita
- Geometría wiper
- Diámetro de fresa
- Ángulo de posición
- Estado del husillo
- Trayectoria de fresa
- Planitud de la pieza
- Vibraciones de la máquina
Al participar varias plaquitas, pequeñas diferencias de altura pueden dejar patrones visibles.
Una plaquita algo más baja puede realizar más trabajo de acabado.
Esto puede generar:
- Marcas circulares
- Patrones irregulares
- Líneas de transición
Una pasada de acabado con contacto controlado y plaquitas ajustadas puede mejorar mucho el resultado.
Acabado en fresado periférico
Depende especialmente de:
- Desviación de giro de la fresa
- Longitud de herramienta
- Diámetro de herramienta
- Geometría de hélice
- Contacto radial
- Profundidad axial
- Avance por diente
- Vibración
- Desgaste de herramienta
Las paredes altas son especialmente difíciles.
Si la herramienta flexiona, las zonas superior e inferior pueden no acabar en la misma posición.
Esto puede producir:
- Conicidad de pared
- Marcas de escalón
- Ondulación
En paredes críticas, la rugosidad no debe considerarse separada de la geometría dimensional.
Acabado no equivale a planitud
Esto importa en ambos procesos.
Una superficie puede parecer lisa y ser geométricamente incorrecta.
Por ejemplo, una cara de montaje puede tener:
Ra 0.8 μm
y aun así incumplir la planitud requerida.
Una pared periférica puede tener buen Ra y no cumplir:
- Perpendicularidad
- Perfil
- Rectitud
La rugosidad describe la textura a pequeña escala.
La planitud y las tolerancias geométricas describen la forma mayor y las relaciones entre superficies.
El plano debe especificar la característica que controla la función.
Fresado frontal y planitud
Aunque crea referencias, la planitud final depende de más que la fresa.
Influencias importantes:
- Geometría de máquina
- Apoyo del dispositivo
- Desviación de giro de la fresa
- Espesor de pieza
- Tensiones residuales
- Secuencia de eliminación
- Estado térmico
Una placa delgada puede fresarse perfectamente plana sujeta y deformarse al liberarla.
No es necesariamente un problema de herramienta.
Puede deberse a:
- Deformación por sujeción
- Tensiones internas
- Eliminación desequilibrada
En placas y carcasas precisas, la secuencia puede importar tanto como la fresa de acabado.
Fresado periférico y perpendicularidad
Una pared puede necesitar ser perpendicular a una referencia.
Suponga que una placa tiene:
Referencia A = cara inferior
y un carril de posicionamiento preciso en un lado.
El fresado frontal puede establecer primero A.
El periférico genera después el lateral del carril.
El requisito importante quizá no sea la rugosidad.
Puede ser:
Perpendicularidad del carril respecto a A
Esto muestra que ambos suelen formar una estrategia geométrica conjunta, no competir.
Fuerzas de corte: diferencia importante
La dirección de la fuerza afecta a:
- Sujeción
- Flexión de la herramienta
- Deformación de la pieza
- Carga de máquina
La distribución depende mucho de la geometría, especialmente del ángulo de posición.
Pero existen tendencias generales útiles.
Fuerzas en fresado frontal
Muchas fresas frontales generan una fuerza axial importante.
Empuja la pieza hacia el dispositivo o la mesa.
En una configuración rígida puede ser beneficioso.
Pero demasiada fuerza axial puede causar problemas en:
- Placas delgadas
- Zonas sin apoyo
- Dispositivos débiles
- Componentes delicados
La geometría debe adaptarse a la configuración.
Fuerzas en fresado periférico
El fresado periférico genera fuerzas radiales importantes.
Pueden empujar:
- La fresa lejos de la pared
- La pared lejos de la fresa
- Toda la pieza contra el dispositivo
Con herramientas cortas y rígidas suele controlarse fácilmente.
Con una fresa larga acabando una pared delgada puede ser el principal problema de precisión.
Ángulo de posición en fresado frontal
El ángulo de posición modifica la distribución de fuerzas entre dirección axial y radial.
Los conceptos habituales incluyen aproximadamente:
- Fresas de resaltes de 90°
- Fresas frontales de 45°
- Fresas de alto avance con menor ángulo
Una fresa de 90° sirve cuando también debe generarse un resalte recto.
Un ángulo menor distribuye la viruta de otra forma y dirige más fuerza axialmente.
Puede mejorar la estabilidad, pero quizá no produzca la geometría de resalte requerida.
La selección debe partir de la característica, no del catálogo.
Diámetro de fresa frontal
Una suposición habitual:
Utilizar la mayor fresa posible para cubrir todo en una pasada.
A veces es correcto.
Pero no siempre.
Una fresa mayor también implica:
- Más masa giratoria
- Mayor demanda de par
- Mayor espacio libre necesario
- Más plaquitas
- Mayor coste de herramienta
- Posible mayor carga sobre la configuración
El diámetro debe elegirse según:
- Ancho de pieza
- Potencia de máquina
- Interfaz de husillo
- Espacio libre del dispositivo
- Requisito superficial
- Cantidad de producción
El objetivo no es simplemente cubrir todo en una pasada.
Es mecanizar de forma estable y económica.
Posición de la fresa durante el planeado
Cómo atraviesa la pieza influye en:
- Entrada de plaquita
- Salida de plaquita
- Dirección de fuerza
- Formación de viruta
- Patrón superficial
Un contacto muy descentrado cambia cómo entran y salen las plaquitas.
En operaciones exigentes, elija deliberadamente la trayectoria en lugar de centrar automáticamente o usar la ruta CAM más corta.
Elementos que interrumpen, como:
- Orificios
- Ranuras
- Bridas de sujeción
- Resaltes elevados
también afectan al contacto.
Flexión de herramienta en fresado periférico
La flexión es una diferencia principal entre los dos acabados.
Una fresa de mango se comporta como una viga en voladizo.
Se flexiona al aumentar la fuerza radial.
La flexión aumenta cuando:
- Disminuye el diámetro
- Aumenta la longitud
- Aumenta el contacto radial
- Aumenta el contacto axial
- El material se endurece
- Aumenta la fuerza
De ahí una regla útil:
Utilice la fresa más corta y de mayor diámetro que acceda con seguridad.
Fresado periférico de paredes altas
Las paredes altas amplifican los problemas de flexión.
Considere una pared profunda de carcasa con una fresa larga.
La fresa puede apartarse del material tanto al desbastar como al acabar.
La pared puede presentar:
- Conicidad
- Vibración de corte
- Líneas de escalón
- Variación de tamaño según profundidad
Estrategias posibles:
- Reducir contacto radial
- Aumentar diámetro de fresa
- Acortar voladizo
- Dividir la profundidad axial
- Dejar sobremetal uniforme
- Separar herramientas de desbaste y acabado
- Apoyar bien las paredes delgadas
Una pasada de repetición puede eliminar material adicional, pero repetirla no sustituye una configuración estable.
Tasa de eliminación: frontal frente a periférico
El fresado frontal es muy eficiente en superficies amplias.
Una fresa grande de varias plaquitas elimina material en gran ancho por pasada.
El periférico también puede alcanzar altas tasas, especialmente con:
- Fresas de alto rendimiento
- Fresado dinámico
- Fresado de alta eficiencia
- Gran contacto axial
Variables importantes:
ap = profundidad axial de corte
ae = ancho radial de corte
Vf = velocidad de avance
Una relación volumétrica simplificada es:
MRR = ap × ae × Vf
Maximizar simultáneamente los tres rara vez es correcto.
Potencia, par, rigidez, evacuación, material y sujeción determinan el límite práctico.
Comprender ap y ae
La terminología sirve para ambas, aunque la geometría se percibe distinta.
Fresado frontal
El fresado frontal típico puede usar:
- Profundidad axial relativamente pequeña
- Gran ancho radial
La fresa barre una superficie amplia.
Fresado periférico
El desbaste periférico puede usar:
- Mayor profundidad axial
- Menor contacto radial
Es habitual en trayectorias dinámicas o de alta eficiencia.
Ninguna estrategia es universalmente superior.
La combinación correcta depende de:
- Fresa
- Material
- máquina
- rigidez
- geometría de la característica
Selección de herramientas para fresado frontal
Herramientas habituales:
Fresas frontales de plaquitas
Utilizan plaquitas de carburo reemplazables.
Ventajas:
- Alta productividad
- Cambio económico de plaquitas
- Amplia gama de diámetros
- Distintos grados según material
Se utilizan ampliamente en:
- Acero
- Acero inoxidable
- Fundición de hierro
- Aluminio
Fresas frontales de 45 grados
Son fresas frontales de uso general habituales.
El menor ángulo puede ofrecer una distribución favorable de fuerzas y avance productivo.
Son adecuadas para superficies amplias sin necesidad de un resalte real de 90°.
Fresas de resaltes de 90 grados
Pueden combinar:
- Mecanizado frontal
- Mecanizado de resaltes
Son útiles si la superficie termina en una pared recta.
Pero las fuerzas difieren de las fresas frontales de menor ángulo.
Fresas de alto avance
Utilizan ángulos pequeños y cortes axiales poco profundos.
Permiten avances altos dirigiendo gran parte de la fuerza axialmente.
Son útiles en desbaste, pero no deben tratarse automáticamente como fresas convencionales de acabado frontal.
Selección para fresado periférico
Las herramientas habituales incluyen:
Fresas de mango de carburo integral
Muy utilizadas para:
- Perfiles
- Cavidades
- Resaltes
- Acabado
- Desbaste dinámico
Disponibles con distintos:
- Números de labios
- Ángulos de hélice
- Recubrimientos
- Geometrías de esquina
Fresas de mango de plaquitas
Útiles para características grandes y mayor eliminación de material.
Las plaquitas reemplazables pueden reducir costes en aplicaciones adecuadas.
Fresas laterales
Sus dientes periféricos mecanizan:
- Laterales
- Ranuras
- Ranuras profundas
Son útiles cuando la geometría favorece una herramienta de disco.
Fresas cilíndricas
El fresado cilíndrico tradicional es una operación periférica clásica.
El eje es paralelo a la superficie generada.
Se asocia principalmente a fresadoras horizontales.
Fresado frontal y periférico de aluminio
El aluminio suele admitir:
- Altas velocidades de corte
- Filos afilados
- Altas tasas de eliminación
En fresado frontal de aluminio importan:
- Geometría de plaquita afilada
- Buen espacio para virutas
- Baja desviación de giro
- Evitar filo recrecido
Las placas y carcasas grandes de aluminio suelen planearse eficientemente con fresas de plaquitas específicas.
El periférico suele utilizar fresas de carburo integral diseñadas para evacuar bien las virutas.
En paredes delgadas, la fuerza y la liberación de tensiones pueden importar más que la velocidad absoluta.
Fresado frontal y periférico de acero
El acero suele necesitar:
- Menor velocidad de corte que el aluminio
- Filos de plaquita más robustos
- Recubrimientos adecuados
- Más atención a la potencia del husillo
El fresado frontal puede eliminar eficientemente mucho material de bloques de acero.
El periférico puede exigir más atención a la fuerza radial y flexión, especialmente con herramientas largas.
Acero inoxidable
El inoxidable añade retos como:
- Generación de calor
- Endurecimiento por deformación
- Formación difícil de viruta
- Desgaste de herramienta
La fresa debe cortar productivamente en lugar de rozar.
Importan especialmente la fijación estable, geometría adecuada y parámetros controlados.
Plásticos técnicos
Plásticos técnicos como:
- POM
- PEEK
- Nailon
- PTFE
también pueden fresarse frontal y periféricamente.
Su comportamiento difiere del de los metales.
Problemas posibles:
- Deformación térmica
- Formación de rebabas
- Recuperación elástica
- Deformación por sujeción
Parámetros muy intensos o demasiada presión pueden cambiar las dimensiones aunque la máquina CNC sea precisa.
Fresado frontal y periférico de piezas delgadas
Las piezas delgadas requieren atención porque fuerzas de corte y sujeción pueden deformarlas.
Durante el fresado frontal
La fuerza axial puede empujar la pieza contra su apoyo.
Si no se apoya uniformemente, puede doblarse.
La superficie puede cambiar al liberar la sujeción.
Durante el fresado periférico
La fuerza radial puede empujar lateralmente una pared delgada.
Esto puede generar:
- Conicidad
- Vibración de corte
- Espesor de pared incorrecto
La mejor estrategia puede incluir:
- Dejar material de apoyo temporal
- Desbastar simétricamente
- Reducir el contacto en acabado
- Reducir la deformación por sujeción
- Mecanizar superficies críticas tras redistribuir tensiones
Fresado frontal y periférico de placas grandes
Las placas grandes suelen necesitar ambos.
Una secuencia típica:
- Planear la primera cara.
- Voltear la placa.
- Planear hasta el espesor final o próximo a él.
- Mecanizar orificios y cavidades.
- Fresar periféricamente el perfil exterior.
- Acabar bordes críticos y características relacionadas con referencias.
Eliminar mucho material de una sola cara puede liberar tensiones de forma desigual.
Las estrategias deben considerar la deformación prevista.
Fresado frontal y periférico de carcasas
Considere una carcasa de transmisión de aluminio a medida.
Puede requerir:
- Cara de montaje
- Paredes laterales
- Alojamientos de cojinetes
- Cavidades
- Orificios para tornillos
El frontal es adecuado para establecer las caras de montaje.
El periférico se utiliza para:
- Geometría exterior
- Paredes de cavidades
- Resaltes interiores
- Caras laterales
Mandrinado puede acabar después los asientos de cojinetes.
La mejor ruta se determina característica por característica.
Un solo método no produce óptimamente toda la pieza.
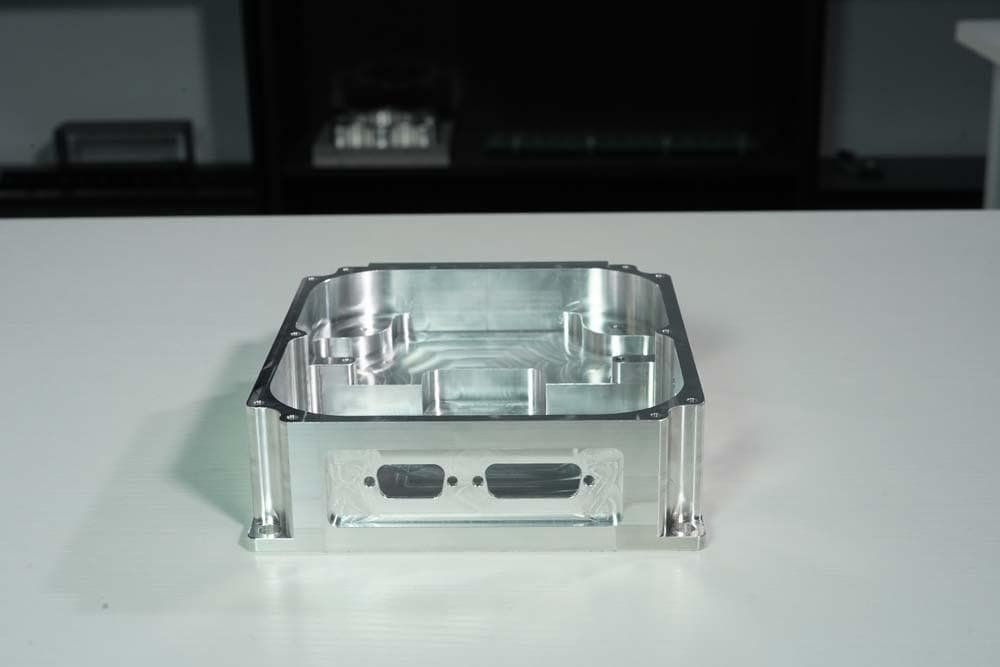
Ejemplo: cara de referencia y pared precisa
Considere una placa de montaje robótica.
El plano especifica:
Cara inferior: planitud controlada
Carril lateral: perpendicular a la cara inferior
Orificios de posicionamiento: posición respecto a ambas
Una secuencia lógica:
Paso 1: planear la cara inferior
Esto establece la referencia A.
Paso 2: sujetar desde A
La pieza se posiciona desde la referencia acabada.
Paso 3: fresar periféricamente el carril
La pared se genera respecto a A.
Paso 4: mecanizar los orificios de posicionamiento
Su posición puede controlarse desde el mismo sistema de referencias.
Esto muestra por qué importa la secuencia.
La elección entre frontal y periférico no está aislada de GD&T.
Frontal y periférico para acabado superficial
Si la única especificación es:
Ra ≤ 1.6 μm
ambos pueden producir una superficie aceptable en condiciones adecuadas.
Eso no los hace intercambiables.
En una cara de montaje amplia, el frontal suele ser más eficiente.
En una pared vertical de posicionamiento, el periférico es natural.
La geometría funcional debe elegir primero el método.
Después se optimiza el acabado dentro de ese proceso.
Desbaste frente a acabado
Ambas modalidades sirven para desbaste y acabado.
Los parámetros deben adaptarse.
Prioridades de desbaste
- Alta tasa de eliminación
- Carga estable
- Buena evacuación
- Ciclo eficiente
Prioridades de acabado
- Exactitud dimensional
- Acabado superficial
- Precisión geométrica
- Poca flexión
- Carga de corte uniforme
Utilizar un desbaste intenso como pasada final puede comprometer el control dimensional.
En superficies críticas suele ser más fiable dejar un sobremetal previsible.
Fresado concordante frente a discordante
Concordante y discordante son conceptos distintos de frontal y periférico.
Ambas modalidades pueden usar corte concordante o discordante según:
- Rotación de la fresa
- Dirección de avance
- Contacto
Fresado concordante
La viruta empieza relativamente gruesa y disminuye hacia cero.
Las CNC modernas suelen favorecerlo en muchas aplicaciones porque controlan la holgura y el corte puede ser favorable.
Fresado discordante
La viruta empieza casi en cero y aumenta durante el corte.
Puede seguir siendo útil en ciertas:
- Condiciones superficiales
- Configuraciones de máquina
- Operaciones interrumpidas
No confunda:
Frontal frente a periférico
con:
Concordante frente a discordante
Describen aspectos diferentes del corte.
¿Qué método es más rápido?
No hay una respuesta universal.
En una superficie plana grande, una fresa frontal suele ser mucho más productiva que una pequeña de mango.
En paredes estrechas o perfiles locales, el periférico puede ser más eficiente porque una frontal grande no accede.
El tiempo total incluye también:
- Preparación
- Cambios de herramienta
- Palpado
- Longitud de trayectoria
- Acabado
- Inspección
Esto importa especialmente en prototipos y series cortas.
Una herramienta específica puede ahorrar 30 segundos, pero exigir más preparación y gestión.
En gran volumen, ese ahorro puede ser valioso.
Para cinco piezas a medida, la flexibilidad puede importar más.
¿Qué método ofrece mayor precisión dimensional?
Ninguno es inherentemente «más preciso».
La característica controlada es distinta.
El frontal es adecuado para controlar:
- Referencias planas
- Espesor
- Superficies de acoplamiento amplias
El periférico es adecuado para controlar:
- Dimensiones exteriores
- Paredes laterales
- Perfiles
- Resaltes
La precisión real depende de:
- Estado de máquina
- Sujeción
- Rigidez de herramienta
- Parámetros de corte
- Comportamiento del material
- Secuencia de proceso
- Inspección
¿Qué método produce mejor planitud?
En una cara superior amplia de un centro vertical, el frontal suele ser lógico.
Pero la planitud final depende de mucho más que del tipo de fresa.
Con planitud excepcionalmente estricta, el rectificado de precisión puede superar al fresado.
La ruta puede ser:
Fresado frontal CNC → Alivio de tensiones si hace falta → Rectificado plano
en lugar de forzar el fresado más allá de lo razonable para la función.
¿Cuándo usar fresado frontal?
Suele preferirse para:
- Establecer una referencia amplia
- Reducir el espesor de bloques o placas
- Mecanizar una cara de montaje
- Preparar material bruto
- Crear eficientemente una cara plana grande
- Eliminar cascarilla o sobremetal
- Producir caras planas de sellado o acoplamiento dentro de la capacidad del fresado
Es especialmente atractivo cuando la fresa tiene acceso libre sobre la pieza.
¿Cuándo usar fresado periférico?
Suele preferirse al mecanizar:
- Paredes laterales
- Perfiles exteriores
- Paredes de cavidades
- Resaltes
- Escalones
- Bordes estrechos
- Ranuras
- Límites contorneados
También conviene para características locales a las que no llega una frontal grande.
¿Cuándo utilizar ambos?
En la mayoría de las piezas CNC a medida.
Por ejemplo, una carcasa de aluminio puede necesitar:
El fresado frontal
para las caras de montaje superior e inferior.
Fresado periférico
para el perfil exterior y las paredes interiores.
Taladrado y roscado con macho
para orificios de fijación.
Mandrinado
para características precisas de cojinetes.
Una pieza puede contener varios procesos porque cada característica cumple una función distinta.
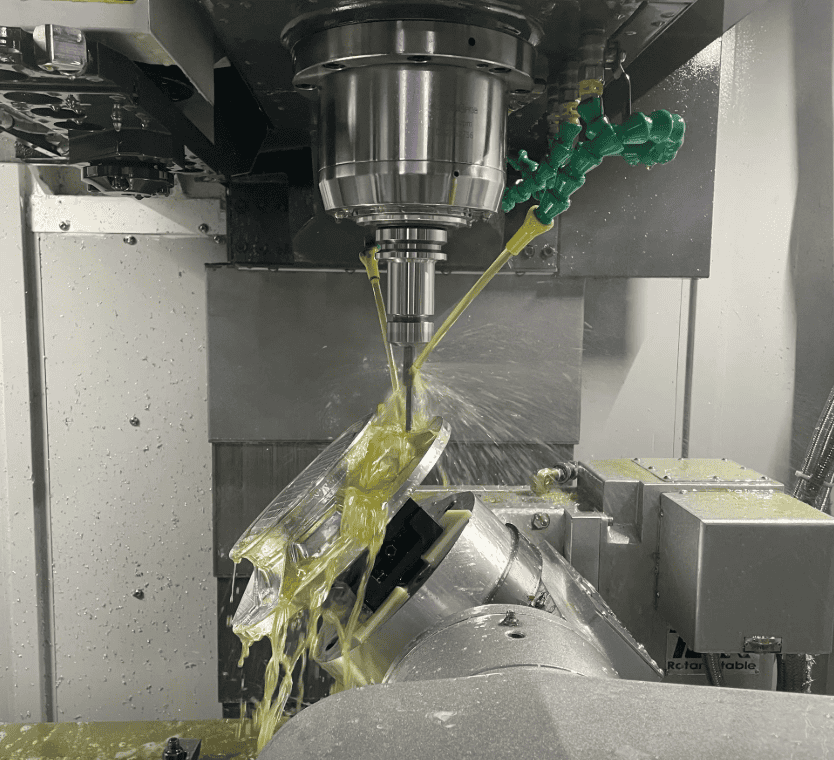
Diseño para fresado frontal y periférico
Considerar el acceso de la fresa reduce tiempo y riesgo de fabricación.
Prever espacio para la fresa frontal
Las fresas grandes necesitan espacio más allá del límite superficial.
Resaltes o elementos de sujeción próximos pueden impedir el movimiento ideal.
Evitar paredes altas y delgadas innecesarias
Más alcance y flexibilidad de pared dificultan el fresado periférico.
Utilizar radios interiores prácticos
Los radios interiores muy pequeños exigen herramientas menores y menos rígidas.
Distinguir las caras funcionales
No imponga planitud o rugosidad estrictas a todas las superficies.
Definir relaciones entre referencias
Si una pared debe ser perpendicular a la base, indíquelo directamente.
Considerar la secuencia de fabricación
Una tolerancia sencilla aislada puede complicarse después de voltear o volver a sujetar.
Cómo especificar superficies fresadas en el plano
Evite escribir simplemente:
FRESAR FRONTALMENTE
o:
FRESAR SUPERFICIE
salvo que el método sea esencial.
El plano debe definir principalmente el resultado.
Según la función, puede incluir:
- Tolerancia dimensional
- Planitud
- Paralelismo
- Perpendicularidad
- Perfil
- Posición
- Rugosidad superficial
Por ejemplo, una cara de montaje puede necesitar:
Planitud 0.05 mm
Mientras una pared de posicionamiento requiere:
Perpendicularidad 0.03 mm respecto a A
Estos requisitos informan más que nombrar la fresa preferida.
¿Debe especificarse rugosidad en todas las superficies fresadas?
Normalmente no.
Cada requisito adicional crea:
- Restricciones de proceso
- Trabajo de inspección
- Posible riesgo de rechazo
Si una superficie no funcional solo necesita evitar interferencias, un acabado inusualmente fino puede aportar poco.
Los requisitos deben corresponder a la función.
Las zonas críticas pueden incluir:
- Asientos de rodamientos
- Superficies de sellado
- Caras de posicionamiento precisas
- Interfaces deslizantes
- Caras de montaje óptico
Otras superficies pueden necesitar solo acabado mecanizado estándar.
Inspección de superficies fresadas frontalmente
Según el plano, puede incluir:
- Medición de altura
- Mármol y comparador
- MMC
- Medición de rugosidad
- Evaluación de planitud
El método depende de si el plano controla:
- Altura
- Planitud
- Paralelismo
- Rugosidad
Una lectura de perfilómetro no establece por sí sola la planitud global.
Inspección de superficies fresadas periféricamente
La inspección puede incluir:
- Micrómetros
- Pies de rey
- Medidores de altura
- MMC
- Comparadores
- Medición de rugosidad
En paredes altas puede ser necesario medir a varias alturas para detectar:
- Conicidad
- Curvatura
- Flexión local
Una medición cerca de la parte superior puede no representar toda la característica.
Problemas habituales de fresado frontal
Marcas de fresa irregulares
Posibles causas:
- Variación de altura de plaquitas
- Desviación de giro del husillo
- Desviación del portaherramientas
- Plaquitas desgastadas
Planitud deficiente
Posibles causas:
- Deformación de la pieza
- Deformación del dispositivo
- Geometría de máquina
- Tensiones residuales
Vibración de corte
Posibles causas:
- Sujeción débil
- Contacto excesivo
- Selección inadecuada de fresa
- Inestabilidad de máquina
Acabado superficial deficiente
Posibles causas:
- Avance incorrecto
- Desgaste de herramienta
- Filo recrecido
- Desviación de las plaquitas
Problemas habituales de fresado periférico
Conicidad de pared
Suele relacionarse con:
- Flexión de la herramienta
- Longitud excesiva
- Fuerzas radiales altas
Vibración de corte
Puede deberse a:
- Voladizo largo
- Sujeción deficiente
- Contacto inestable
Error dimensional
Las posibles causas incluyen:
- Flexión de fresa
- Desgaste de herramienta
- Efectos térmicos
- Compensación incorrecta
Líneas de desajuste
Pueden aparecer al mecanizar una pared alta en varios niveles axiales.
La estrategia de acabado y el alcance deben planificarse para minimizarlas.
Fresado frontal y periférico en prototipos
Los prototipos suelen favorecer la flexibilidad.
Un centro puede usar pocas herramientas versátiles para una pieza o un lote muy pequeño.
Por ejemplo, una fresa puede realizar:
- Desbaste de cavidades
- Perfilado periférico
- Planeado de áreas pequeñas
aunque una frontal específica mecanizara más rápido una superficie concreta.
Puede tener sentido cuando:
- La cantidad es pequeña
- La preparación importa más que el ciclo
- El diseño probablemente cambiará
- La flexibilidad de herramientas es valiosa
La operación de corte más rápida no siempre es la forma más rápida de entregar el prototipo.
Fresado frontal y periférico en series cortas
Cuando el diseño se estabiliza y pasa a lotes repetidos, puede optimizarse la estrategia.
Suponga que una carcasa pasa por:
5 prototipos → 30 piezas → 100 piezas
En prototipos puede bastar utillaje versátil.
En producción repetida puede convenir optimizar:
- Diámetro de fresa frontal
- Grado de plaquita
- Geometría de fresa de mango
- Contacto de herramienta
- Fijación
- Palpado
- Correctores de herramienta
- Estrategia de acabado
La geometría no cambia.
El proceso se vuelve más repetible y económico.
Esto importa especialmente en el mecanizado de precisión a medida en series cortas, donde las cantidades justifican optimizar, pero suelen ser insuficientes para utillaje de producción masiva.
Cómo selecciona 6CNC los procesos de fresado
En piezas a medida, rara vez se elige frontal o periférico para todo el componente.
Es más útil evaluar cada característica funcional.
Una pieza de precisión puede utilizar:
El fresado frontal para referencias y caras de montaje.
Fresado periférico para paredes, resaltes y perfiles.
mecanizado de 5 ejes para accesos difíciles o geometrías de varias caras.
Mandrinado para diámetros interiores críticos.
Rectificado cuando la planitud o acabado superan la capacidad del fresado.
En 6CNC, los prototipos y las piezas de series cortas se planifican según el plano completo, material, acceso, tolerancias, inspección y cantidad prevista, sin imponer una única estrategia a todas las características.
Cómo elegir entre frontal y periférico
Utilice estas preguntas.
¿Qué superficie mecaniza?
Cara superior amplia → Considere frontal.
Pared o perfil → Considere periférico.
¿Es una referencia principal?
Una estrategia frontal específica puede establecer más eficientemente una referencia amplia.
¿Necesita un resalte recto?
Importa la geometría: puede necesitarse una fresa de resaltes de 90° o de mango.
¿La pared es alta o flexible?
Debe evaluarse la flexión de la herramienta periférica.
¿La superficie es muy ancha?
Una frontal mayor puede reducir mucho el tiempo.
¿El acceso está restringido?
Una fresa de mango puede alcanzar características inaccesibles para una frontal.
¿La cantidad es pequeña?
Una fresa versátil puede resultar más económica que añadir herramientas específicas.
¿La planitud supera la capacidad del fresado?
Considere rectificado plano u otro proceso secundario en lugar de imponer exigencias excesivas al fresado.
Comparación final
Frontal y periférico no son tecnologías rivales destinadas a sustituirse.
Resuelven problemas geométricos distintos.
El fresado frontal es adecuado principalmente para planos amplios perpendiculares al eje: referencias, montaje, preparación del material y áreas planas grandes.
Fresado periférico utiliza la circunferencia para generar superficies paralelas al eje y es esencial para perfiles, paredes, resaltes, bordes y cavidades.
Las diferencias no se limitan a la dirección de corte.
También afectan a:
- Selección de herramientas
- Dirección de fuerza
- Flexión de la herramienta
- Textura superficial
- Acceso de la fresa
- Estrategia de eliminación
- Sujeción
- Inspección
- Secuencia de proceso
En muchas piezas precisas, el proceso óptimo usa ambos.
El frontal establece la referencia y el periférico crea paredes y perfiles respecto a ella. Taladrado, mandrinado, fresado de 5 ejes, rectificado o bruñido pueden completar otras características funcionales.
No se busca elegir la mejor especificación teórica.
Se busca una secuencia que produzca la pieza con precisión, repetibilidad y economía.
Para prototipos y series cortas a medida, envíe a 6CNC el modelo CAD completo y el plano técnico para revisar conjuntamente caras críticas, paredes, referencias, tolerancias, acceso e inspección antes de producir.
Preguntas frecuentes
¿Cuál es la diferencia principal?
El frontal genera principalmente superficies perpendiculares al eje; el periférico utiliza la circunferencia para generar superficies paralelas.
¿Para qué se usa el fresado frontal?
Para caras planas amplias, referencias, montaje, preparación del material y control del espesor de placas o bloques.
¿Para qué se usa el fresado periférico?
Para paredes, perfiles exteriores, resaltes, escalones, cavidades, ranuras y otras superficies generadas con el lateral.
¿Es lo mismo que fresar con fresa de mango?
No exactamente. Periférico describe la acción de corte; una fresa de mango es una herramienta que puede realizar esa y otras operaciones.
¿El fresado frontal equivale al de fresa de mango?
No. El frontal genera planos perpendiculares al eje. Una fresa de mango puede planear de forma limitada, pero una frontal específica suele ser más eficiente en áreas grandes.
¿Puede una fresa de mango hacer fresado frontal?
Sí. Sus filos inferiores generan planos perpendiculares al eje, normalmente en cavidades y áreas pequeñas. Para áreas grandes suele rendir más una frontal específica.
¿Puede el periférico crear superficies planas?
Sí, paredes laterales planas de precisión. El fresado cilíndrico tradicional también genera planos amplios paralelos al eje con filos periféricos.
¿Cuál ofrece mejor acabado?
Ambos pueden ser excelentes. Depende de geometría, desviación, rigidez, avance, velocidad, desgaste, contacto y característica mecanizada.
¿Cuál es más preciso?
Ninguno universalmente. El frontal sirve para planos amplios y el periférico para paredes y perfiles. La precisión depende de toda la configuración.
¿Cuál es más rápido?
En planos amplios suele ser más eficiente el frontal; en paredes, perfiles, resaltes o zonas estrechas, el periférico. Preparación y cambios de herramienta también afectan al ciclo.
¿Por qué puede causar conicidad de pared?
Las fuerzas radiales flexionan la fresa o pieza. Mucho voladizo, poco diámetro, gran contacto y paredes delgadas elevan el riesgo.
¿Por qué aparecen marcas en caras fresadas frontalmente?
Pueden deberse a desviación o altura desigual de plaquitas, trayectoria, avance, estado del husillo o material adherido al filo.
¿Rugosidad y planitud son lo mismo?
No. La rugosidad describe textura pequeña y la planitud la forma global respecto a un plano. Una superficie lisa puede ser poco plana.
¿Debe el plano especificar frontal o periférico?
Normalmente debe definir la función mediante planitud, perpendicularidad, perfil, dimensiones o acabado y permitir elegir al fabricante, salvo que el método sea obligatorio.
¿Qué fresa se utiliza para fresado frontal?
Según la aplicación, fresas frontales de plaquitas, de montaje en árbol, de 45 grados, de resaltes de 90 grados y de alto avance.
¿Qué fresa se utiliza para fresado periférico?
Fresas de mango de carburo integral o plaquitas, laterales, de montaje en árbol y cilíndricas, según máquina y característica.
¿Es adecuado el fresado frontal para aluminio?
Sí. Una geometría afilada específica para aluminio y buena evacuación permiten alta productividad.
¿Pueden utilizarse ambos en una pieza?
Sí, es muy habitual: el frontal crea referencias y el periférico paredes, resaltes y perfiles respecto a ellas.
¿Cuál conviene para prototipos y series cortas?
Depende de cada característica, no solo de la cantidad. Volúmenes bajos pueden favorecer herramientas versátiles; lotes repetidos, fresas, fijaciones y estrategias optimizadas.


