
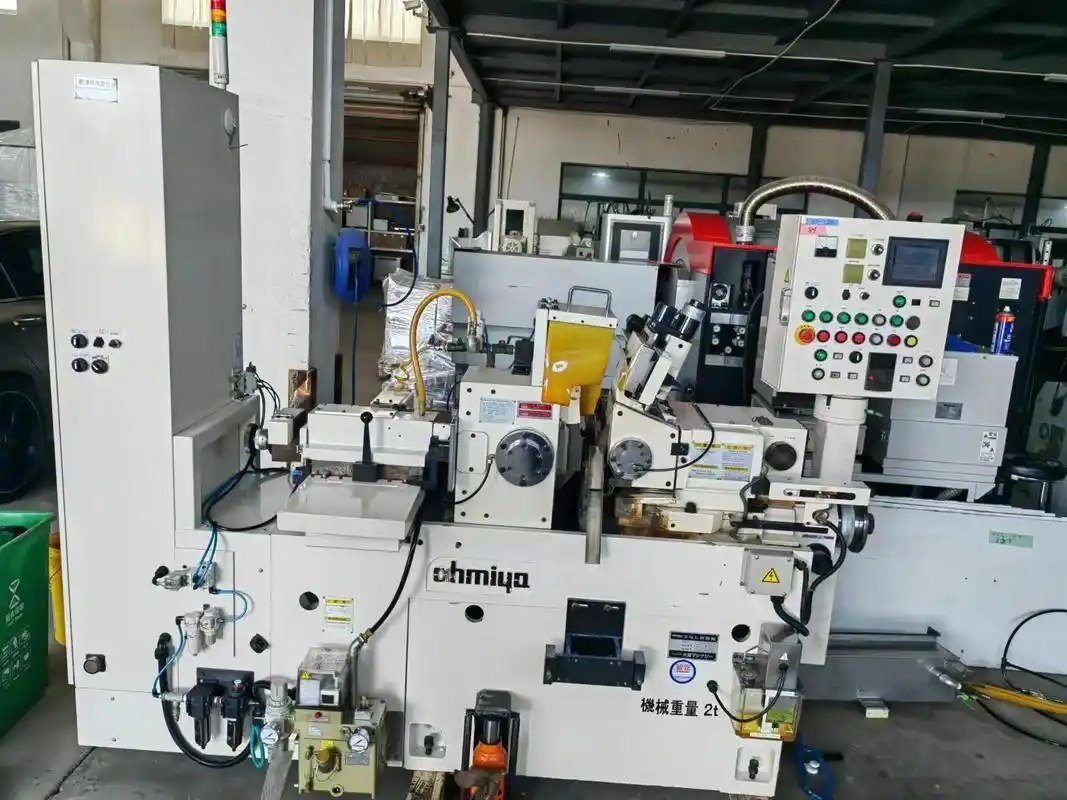
Un eje bien torneado en CNC puede necesitar otra operación antes de utilizarse con un cojinete, una junta, un casquillo o un conjunto de precisión.
El diámetro puede ser ligeramente excesivo, la superficie conservar marcas de torneado o la redondez resultar insuficiente. Las piezas largas y esbeltas también pueden ser difíciles de rectificar entre puntos porque se flexionan bajo las fuerzas de mecanizado.
Aquí resulta valioso el rectificado sin centros como proceso de acabado.
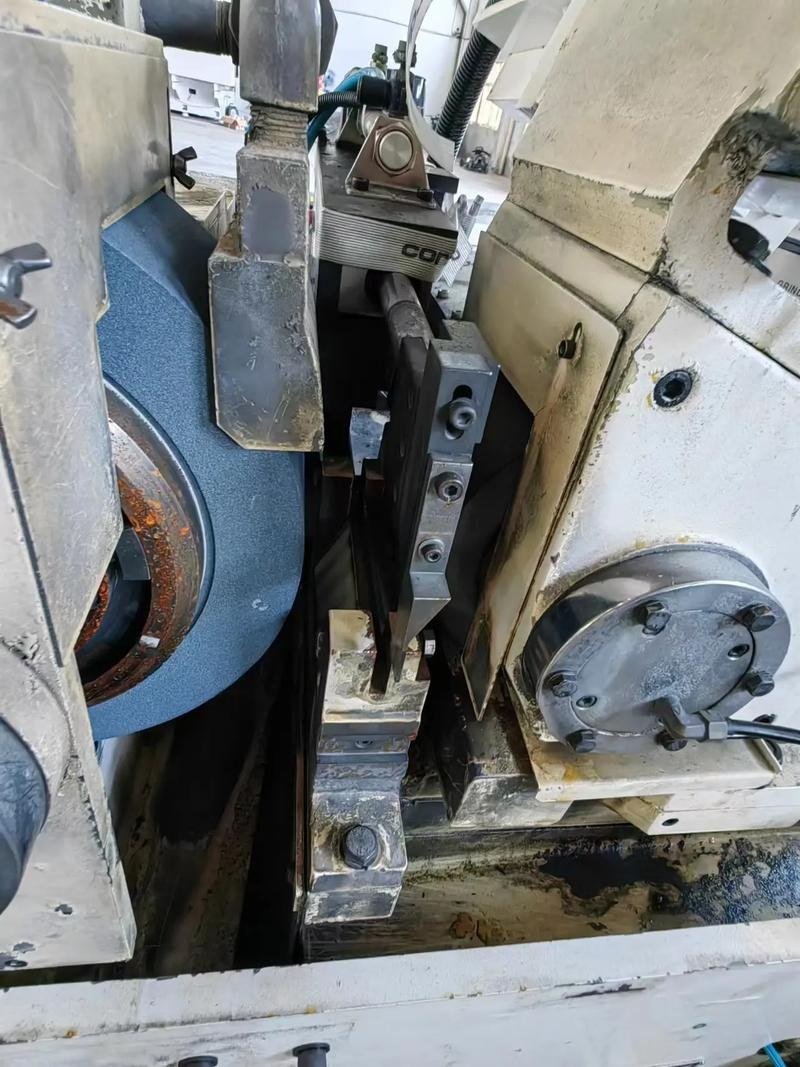
A diferencia del rectificado cilíndrico convencional, el rectificado sin centros no sujeta la pieza entre puntos ni en un plato. La pieza se apoya entre una muela abrasiva, una rueda reguladora y una cuchilla de apoyo.
Esta diferencia aparentemente sencilla permite producir componentes cilíndricos precisos con gran eficacia en grandes volúmenes.
Los modernos servicios de rectificado sin centros se utilizan ampliamente para fabricar:
- Ejes de precisión
- Pasadores
- Pasadores de ajuste
- Vástagos de pistón
- Componentes de válvulas
- Componentes de cojinetes
- Casquillos
- Tubos
- Componentes médicos
- Piezas de automoción
- Componentes aeroespaciales
El proceso permite diámetros uniformes, mejor redondez y acabados finos, además de una producción eficiente.
Sin embargo, no es adecuado para todas las piezas cilíndricas.
Comprender las diferencias entre rectificado pasante, rectificado sin centros por penetración, y rectificado cilíndrico convencional es esencial para elegir el proceso correcto.
Esta guía explica cómo funciona el rectificado sin centros, qué piezas permite fabricar, qué precisión puede esperarse y qué debe considerarse al diseñarlas.
¿Qué es el rectificado sin centros?
El rectificado sin centros es un proceso abrasivo que elimina material del diámetro exterior de una pieza cilíndrica.
A diferencia del rectificado cilíndrico convencional, la pieza no se sujeta entre puntos.
Se apoya en tres puntos de contacto:
- Muela abrasiva
- Rueda reguladora
- Cuchilla de apoyo
La muela abrasiva gira a una velocidad relativamente alta y elimina material de la pieza.
La rueda reguladora gira mucho más despacio y controla la velocidad de rotación y el movimiento axial de la pieza.
La cuchilla de apoyo sostiene verticalmente la pieza entre ambas ruedas.
Al no necesitar plato, orificio de centrado ni otro elemento especial de sujeción, muchos componentes cilíndricos pueden procesarse continua y eficientemente.
Esto hace que el rectificado de precisión sin centros resulte especialmente atractivo para piezas que requieren:
- Diámetros exteriores uniformes
- Control estricto del diámetro
- Buena redondez
- Acabados superficiales finos
- Producción de gran volumen
- Grandes longitudes de rectificado cilíndrico
¿Cómo funciona el rectificado sin centros?
La configuración básica consta de dos ruedas enfrentadas con la pieza entre ellas.
La pieza descansa sobre la cuchilla de apoyo.
Muela abrasiva
La muela abrasiva realiza el corte.
Sus granos abrasivos eliminan cantidades muy pequeñas de material mientras la pieza gira contra la muela.
Las muelas pueden seleccionarse según:
- Material de la pieza
- Dureza
- Eliminación de material
- Diámetro
- Acabado superficial requerido
- Ritmo de producción
El diámetro, abrasivo, granulometría, tipo de aglomerante y dureza de la muela influyen en el rectificado.
Rueda reguladora
La rueda reguladora no realiza la eliminación principal de material.
Controla:
- Rotación de la pieza
- Avance
- Movimiento axial
- Estabilidad del rectificado
En el rectificado pasante, la rueda reguladora está ligeramente inclinada respecto a la muela abrasiva.
Esto genera una fuerza axial que desplaza la pieza a través de la máquina.
Cuchilla de apoyo
La cuchilla sostiene la pieza entre la muela abrasiva y la rueda reguladora.
Su altura y su ángulo son muy importantes.
La posición del eje de la pieza respecto a los centros de las ruedas afecta a:
- Redondez
- Estabilidad
- Comportamiento del rectificado
- Geometría de la pieza
Por tanto, una configuración correcta de la máquina es esencial para el rectificado de ejes sin centros.
¿En qué se diferencia del rectificado cilíndrico?
Su característica distintiva es que la pieza no necesita sujetarse mecánicamente.
En el rectificado cilíndrico convencional, la pieza suele sujetarse:
- Entre puntos
- En un plato
- En una pinza
La máquina hace girar la pieza alrededor de un eje establecido mecánicamente.
El rectificado sin centros funciona de otra manera.
La pieza establece dinámicamente su posición de rotación entre la muela, la rueda reguladora y el apoyo.
Esto permite rectificar piezas cuya sujeción sería difícil o requeriría mucho tiempo.
Resulta especialmente útil para:
- Ejes de pequeño diámetro
- Ejes largos y esbeltos
- Pasadores
- Barras
- Componentes cilíndricos de gran volumen
Con geometrías adecuadas, evitar la sujeción individual puede aumentar mucho la productividad.
Tres tipos principales de rectificado sin centros
Normalmente se distinguen tres tipos:
- El rectificado pasante
- Rectificado por penetración
- Rectificado con avance hasta tope
Los dos primeros son los más habituales.
Rectificado pasante sin centros
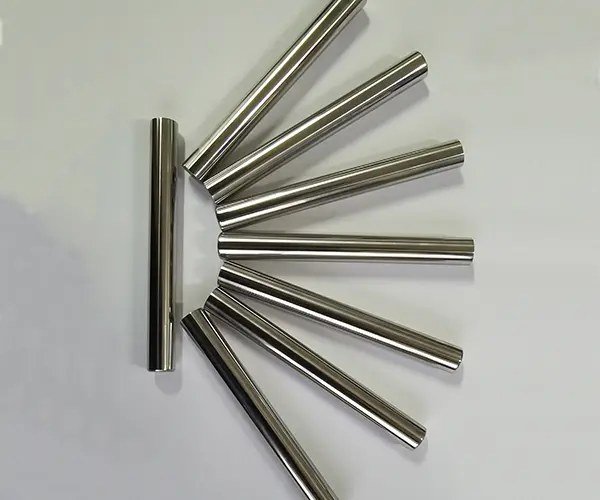
El rectificado pasante es una de las modalidades más productivas del rectificado sin centros.
La pieza entra por un lado, avanza continuamente entre la muela y la rueda reguladora y sale por el lado opuesto.
Normalmente no es necesario detener la máquina para cargar o descargar individualmente cada pieza durante el ciclo.
Por ello, el rectificado pasante es muy adecuado para series largas.
Cómo funciona el rectificado pasante
La rueda reguladora se coloca con una ligera inclinación.
Al girar, ese ángulo genera una fuerza de avance axial.
Por tanto, la pieza:
- Gira
- Avanza
- Contacta con la muela
- Alcanza gradualmente su diámetro final
Varias piezas pueden atravesar sucesivamente la zona de rectificado.
Piezas adecuadas para rectificado pasante
El proceso funciona mejor cuando el diámetro exterior que se rectifica es continuo.
Piezas típicas:
- Ejes rectos
- Barras
- Pasadores
- Pasadores de ajuste
- Tubos
- Rodillos de cojinetes
- Componentes cilíndricos rectos
Una pieza que atraviesa completamente la zona sin que un resalte mayor lo impida suele ser una buena candidata.
Ventajas del rectificado pasante
El rectificado pasante ofrece varias ventajas de fabricación.
Alta productividad
Las piezas pueden avanzar continuamente por la máquina.
Esto reduce la manipulación y hace el método adecuado para cantidades de producción.
Sin sujeción individual
Al no necesitar sujetar o centrar cada pieza, se reduce el tiempo de carga.
Muy adecuado para piezas cilíndricas largas
Las barras y los ejes largos suelen procesarse eficientemente.
Buena uniformidad dimensional
Una vez ajustado correctamente el proceso, pueden fabricarse grandes cantidades con diámetros uniformes.
Rectificado sin centros por penetración
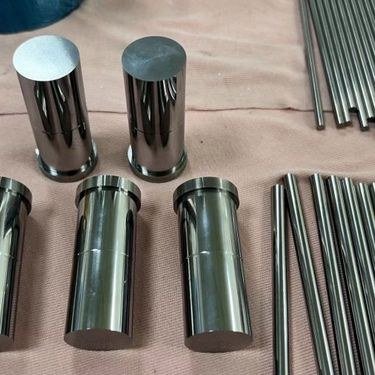
El rectificado sin centros por penetraciónse utiliza cuando la pieza no puede atravesar completamente la máquina.
En lugar de avanzar continuamente entre las ruedas, la pieza se coloca en la zona de rectificado y la muela entra radialmente en ella.
Esto hace que el rectificado sin centros por penetración sea adecuado para piezas con perfiles exteriores más complejos.
Ejemplos habituales:
- Ejes escalonados
- Piezas con resaltes
- Componentes con varios diámetros
- Pasadores con cabeza
- Piezas cilíndricas perfiladas
Cómo funciona el rectificado por penetración
La pieza se carga en una posición definida entre la muela y la rueda reguladora.
La muela se acondiciona con el perfil correspondiente a la geometría requerida de la pieza.
Después avanza sobre la pieza hasta obtener la forma y el diámetro requeridos.
Después del rectificado, se retira la pieza y se carga la siguiente.
A diferencia del rectificado pasante, la pieza no atraviesa continuamente la máquina.
¿Cuándo utilizar rectificado por penetración?
Utilícelo cuando:
- Un resalte impide el paso por la máquina
- Deben rectificarse varios diámetros simultáneamente
- Se necesita un perfil exterior específico
- La pieza presenta escalones
- El rectificado se limita a una zona axial definida
Como contrapartida, la preparación suele ser más compleja que en el rectificado pasante.
Rectificado sin centros con avance hasta tope
El rectificado con avance hasta tope es menos conocido, pero resulta útil para ciertas piezas cónicas.
La pieza entra axialmente en la zona de rectificado hasta alcanzar un tope mecánico.
La muela y la rueda reguladora se perfilan para generar la forma requerida.
Puede utilizarse para:
- Ejes cónicos
- Componentes con geometría controlada en los extremos
- Determinadas piezas cilíndricas con cabeza
Tras el ciclo, la pieza se retira por el mismo lado por el que entró.
Rectificado sin centros pasante frente a penetración
La elección depende principalmente de la geometría de la pieza.
| Característica | Rectificado pasante | Rectificado por penetración |
|---|---|---|
| Movimiento de la pieza | Paso continuo entre las ruedas | Permanece en la zona de rectificado |
| Geometría más adecuada | Diámetro exterior recto y continuo | Diámetro exterior escalonado o perfilado |
| Admite resaltes | Generalmente no | Sí |
| Velocidad de producción | Muy alta | Moderada |
| Perfil de la muela | Normalmente recto | Puede perfilarse |
| Piezas típicas | Barras, pasadores y ejes rectos | Ejes escalonados y pasadores con cabeza |
| Potencial de automatización | Excelente | Excelente |
| Complejidad de preparación | Menor | Mayor |
Para un eje recto sencillo, el rectificado pasante suele ser la opción más económica.
Para un eje escalonado, el rectificado sin centros por penetración puede resultar necesario.
¿Qué precisión puede lograr el rectificado sin centros?
El proceso se utiliza precisamente por su capacidad de controlar estrechamente los diámetros exteriores.
No existe una tolerancia única aplicable a todas las piezas rectificadas sin centros.
La precisión alcanzable depende de:
- Diámetro de la pieza
- Longitud de rectificado
- Material
- Dureza
- Estado inicial del material
- Geometría de la pieza
- Especificación de la muela
- Rectificadora
- Estabilidad del proceso
- Cantidad de producción
- Método de inspección
En condiciones controladas, puede conseguirse un control dimensional de nivel micrométrico en componentes adecuados.
Los requisitos del plano deben evaluarse individualmente, sin suponer que todos los ejes pueden mantener la misma tolerancia.
Las piezas largas, flexibles o muy delgadas se comportan de forma distinta a las cortas y rígidas.
¿Qué mejora el rectificado de precisión sin centros?
No se utiliza únicamente para reducir el diámetro.
Puede mejorar varias características simultáneamente.
Diámetro
Su función más evidente es llevar el diámetro exterior a la dimensión final requerida.
Esto es importante para:
- Ajustes de cojinetes
- Casquillos
- Juntas
- Conjuntos deslizantes
- Ajustes a presión
Redondez
El torneado puede dejar pequeños errores de redondez.
Un rectificado sin centros bien controlado puede mejorar la forma circular de la pieza acabada.
Acabado superficial
El rectificado elimina las marcas de torneado y produce una superficie más fina.
Puede ser importante cuando el eje contacta con:
- Cojinetes
- Juntas
- Casquillos
- Componentes deslizantes
Uniformidad dimensional
Resulta especialmente útil cuando cientos o miles de piezas deben mantenerse dentro de un intervalo de diámetro estrecho.
Una vez estable, el proceso puede ofrecer gran uniformidad entre piezas.
Rectificado de ejes sin centros
El rectificado de ejes sin centros se utiliza ampliamente para ejes cilíndricos de precisión.
Un eje torneado puede estar próximo a sus dimensiones finales, pero añadirse rectificado si sus superficies funcionales necesitan mayor control.
Ejemplos habituales:
- Ejes de motor
- Ejes de transmisión
- Vástagos hidráulicos
- Vástagos de válvula
- Ejes de bomba
- Ejes guía
- Pasadores de precisión
- Ejes de actuadores
- Muñones de cojinetes
Puede rectificarse todo el eje o solo determinados diámetros funcionales.
¿Por qué rectificar después del torneado CNC?
Los tornos CNC modernos pueden fabricar ejes muy precisos.
¿Por qué añadir rectificado?
Porque el torneado y el rectificado resuelven problemas de fabricación diferentes.
El torneado es excelente para crear:
- Geometría general
- Roscas
- Ranuras
- Resaltes
- Conos
- Perfiles complejos
El rectificado aporta valor cuando ciertas superficies exteriores necesitan un control más estricto.
Por ejemplo, un eje puede incluir:
- Sección roscada
- Ranura para anillo de retención
- Resalte
- Diámetro de asiento de cojinete
- Diámetro de sellado
La mayor parte del eje puede tornearse mediante CNC.
Quizá solo los diámetros de apoyo y sellado necesiten rectificado final.
Este enfoque equilibra precisión y coste de fabricación.
Piezas típicas fabricadas mediante rectificado sin centros
El rectificado sin centros se utiliza en numerosos sectores industriales.
Los componentes habituales incluyen:
Pasadores de precisión
Ejemplos:
- Pasadores de ajuste
- Pasadores de posicionamiento
- Pasadores guía
- Pasadores de articulación
Suelen requerir diámetros exteriores muy uniformes.
Ejes
Ejemplos:
- Ejes de motor
- Ejes de bomba
- Ejes de accionamiento pequeños
- Ejes guía
- Ejes de transmisión
Componentes hidráulicos
Ejemplos:
- Vástagos de pistón
- Vástagos de válvula
- Componentes de correderas de válvula
- Ejes de actuadores
Componentes de cojinetes
Ejemplos:
- Rodillos
- Pasadores
- Muñones de cojinetes
Componentes médicos
Las piezas cilíndricas de precisión pueden utilizarse en:
- Instrumental quirúrgico
- Dispositivos médicos
- Conjuntos de precisión
Componentes de automoción
El rectificado sin centros puede utilizarse para:
- Componentes de válvulas
- Pasadores
- Piezas de transmisión
- Componentes de dirección
- Componentes del sistema de combustible
Materiales adecuados para rectificado sin centros
Una amplia gama de materiales puede rectificarse sin centros.
La muela y los parámetros deben seleccionarse según las propiedades del material.
Acero inoxidable
Los grados habituales incluyen:
- 303
- 304
- 316
- 416
- 420
- 17-4 PH
Los inoxidables se utilizan en ejes de precisión, componentes médicos, válvulas y piezas mecánicas resistentes a la corrosión.
Acero al carbono
Aplicaciones habituales:
- Ejes
- Pasadores
- Elementos de fijación
- Componentes mecánicos
Según la secuencia de fabricación, pueden rectificarse en estado blando o tratado térmicamente.
Acero aleado
Los materiales habituales incluyen:
- 4140
- 4340
- 8620
Estos aceros se utilizan cuando se necesita mayor resistencia mecánica y al desgaste.
Acero para herramientas
El rectificado sin centros es adecuado para aceros de herramientas endurecidos utilizados en:
- Pasadores de precisión
- Componentes de herramientas
- Elementos de máquinas
Es especialmente útil después del tratamiento térmico, ya que el torneado en duro por sí solo puede no lograr las características dimensionales o superficiales necesarias.
Aluminio
También puede rectificarse aluminio, aunque la elección de muela y las condiciones difieren mucho de las empleadas para aceros endurecidos.
Latón y aleaciones de cobre
Ciertos componentes de cobre y latón pueden rectificarse sin centros cuando requieren una geometría cilíndrica precisa.
Titanio
El titanio puede necesitar muelas y controles específicos, porque resulta más difícil rectificarlo eficientemente que los aceros convencionales.
Aleaciones de níquel
Materiales como Inconel también pueden rectificarse con precisión, pero los parámetros deben tener en cuenta su alta resistencia mecánica y térmica.
Rectificado sin centros después del tratamiento térmico
Una estrategia habitual es:
Desbaste → Tratamiento térmico → Rectificado de acabado
El tratamiento térmico puede cambiar las dimensiones o deformar la pieza.
Puede no ser conveniente acabar un diámetro muy crítico antes del tratamiento, porque sus dimensiones podrían cambiar después.
El fabricante puede dejar sobremetal de rectificado en esa superficie.
Después del tratamiento térmico, el rectificado de precisión sin centros lleva el diámetro a su dimensión final.
Este enfoque es habitual para:
- Ejes endurecidos
- Componentes de cojinetes
- Pasadores de acero para herramientas
- Componentes de desgaste
- Piezas de transmisión mecánica
El sobremetal necesario debe considerarse durante el mecanizado CNC.
Con poco material, quizá no se elimine completamente la deformación.
Demasiado material aumenta el tiempo y el coste de rectificado.
Rectificado sin centros frente a torneado CNC
El torneado CNC y el rectificado sin centros son procesos complementarios.
| Característica | Torneado CNC | Rectificado sin centros |
|---|---|---|
| Mecanismo de corte | Herramienta de corte | Muela abrasiva |
| Eliminación de material | Alta | Baja |
| Características complejas | Excelente | Limitadas |
| Roscas | Sí | No |
| Ranuras | Sí | Limitadas |
| Acabado preciso del diámetro exterior | Bueno | Excelente |
| Acabado superficial fino | Bueno | Excelente |
| Materiales endurecidos | Más difícil | Muy adecuado |
| Ejes rectos en grandes volúmenes | Bueno | Excelente |
El torneado suele crear la geometría básica de la pieza.
Después se rectifican las superficies cilíndricas críticas.
Rectificado sin centros frente a rectificado cilíndrico
Ambos procesos pueden producir diámetros exteriores precisos.
La principal diferencia es cómo se apoya la pieza.
Rectificado cilíndrico
La pieza suele sujetarse entre puntos o en un plato.
Esto hace que resulte útil cuando:
- Las características deben ser concéntricas respecto a un eje definido
- Varios diámetros tienen relaciones geométricas entre sí
- Deben rectificarse resaltes
- La geometría no es adecuada para rectificado sin centros
Rectificado sin centros
La pieza se apoya directamente entre ambas ruedas y la cuchilla.
Resulta especialmente útil cuando:
- Se quiere evitar la sujeción individual
- El volumen de producción es alto
- Deben rectificarse ejes largos y rectos
- El diámetro exterior es la característica crítica principal
Rectificado sin centros frente a rectificado plano
Estos procesos sirven para geometrías completamente diferentes.
El rectificado sin centros se utiliza principalmente en diámetros exteriores cilíndricos.
El rectificado plano se utiliza para obtener:
- Planitud
- Paralelismo
- Espesor controlado
- Acabados finos en superficies planas
Una misma pieza de precisión puede necesitar ambos procesos.
Por ejemplo, una pieza mecánica endurecida puede necesitar:
- Rectificado plano de las caras de referencia
- Rectificado sin centros de un eje cilíndrico
Rectificado sin centros frente a rectificado cilíndrico exterior
A veces se considera que el rectificado sin centros es simplemente una versión más rápida del rectificado exterior.
Esto no es del todo correcto.
La forma de sujetar la pieza cambia cómo se generan las relaciones dimensionales y geométricas.
El rectificado cilíndrico exterior suele ser preferible cuando el plano exige:
- Concentricidad estricta entre varios diámetros
- Oscilación precisa respecto a centros de referencia
- Rectificado junto a resaltes
- Relaciones axiales definidas
El rectificado sin centros suele ser preferible cuando:
- La uniformidad del diámetro es el requisito dominante
- Las piezas son largas y cilíndricas
- El volumen de producción es alto
- Es posible la alimentación continua
Por tanto, los requisitos del plano deben determinar el proceso, no solo su coste.
Diseño para rectificado sin centros
Las piezas diseñadas pensando en el rectificado son más fáciles y económicas de fabricar.
Evitar resaltes innecesarios en piezas pasantes
Un resalte grande impide el paso continuo entre las ruedas.
Si el diámetro crítico puede diseñarse como una superficie cilíndrica continua, podría ser viable el rectificado pasante.
Esto puede reducir el coste en cantidades mayores.
Prever suficiente sobremetal de rectificado
No mecanice directamente a tamaño final el diámetro que deba rectificarse.
Debe quedar una pequeña cantidad de material para rectificar.
El sobremetal correcto depende de:
- Diámetro
- Material
- Tratamiento térmico
- Rectitud
- Precisión del mecanizado inicial
- Tolerancia final
El proveedor de rectificado debe determinar el sobremetal definitivo.
Considerar ejes largos y flexibles
Una ventaja es poder apoyar la pieza cerca de la zona de rectificado.
Esto resulta útil para ejes largos y esbeltos.
Aun así, las piezas muy largas o flexibles necesitan una manipulación cuidadosa y apoyo durante el proceso.
Evitar requisitos ambiguos de referencia
Si un diámetro debe ser concéntrico respecto a otra característica, no comunique ese requisito únicamente mediante una tolerancia de diámetro.
Utilice las tolerancias geométricas GD&T adecuadas.
Estas relaciones pueden cambiar la elección entre rectificado sin centros y cilíndrico convencional.
Requisitos importantes del plano para ejes rectificados
Un buen plano define la función de la superficie rectificada.
No escriba solamente:
RECTIFICAR DIÁMETRO EXTERIOR
Esa instrucción no explica qué debe conseguir realmente la característica.
Considere especificar lo siguiente.
Diámetro
Ejemplo:
Ø12.000 ±0.005 mm
Esto define la variación dimensional admisible.
Rugosidad superficial
Si la superficie interactúa con un cojinete o una junta, defina la rugosidad requerida.
Ejemplo:
Ra ≤ 0.4 μm
El valor debe basarse en los requisitos funcionales reales.
Cilindricidad
Si toda la superficie cilíndrica debe mantener una forma controlada, especifique cilindricidad cuando corresponda.
Rectitud
En ejes largos, la rectitud puede ser crítica para el funcionamiento del conjunto.
Oscilación
Si el diámetro rectificado debe girar con precisión respecto a otra característica, puede ser necesario controlar la oscilación.
Esto puede influir mucho en el método de rectificado.
Ajuste
En piezas acopladas puede especificarse un ajuste ISO en lugar de una tolerancia de diámetro arbitraria.
Ejemplos:
- h6
- h7
- g6
- k6
El ajuste correcto depende de la pieza acoplada y de la función del conjunto.
Acabado superficial en rectificado sin centros
El acabado es una de las principales ventajas del rectificado de precisión.
Sin embargo, la rugosidad por sí sola no describe toda la calidad superficial.
Los resultados dependen de:
- Granulometría de la muela
- Dureza de la muela
- Estado del perfilado
- Velocidad de rectificado
- Velocidad de la rueda reguladora
- Avance
- Eliminación de material
- Dureza del material
- Refrigerante
- Número de pasadas
Las condiciones de rectificado más fino suelen mejorar el acabado, pero una menor rugosidad no siempre es mejor.
En superficies de sellado, muñones o ejes deslizantes, el acabado debe elegirse según la función.
Exigir una rugosidad innecesariamente baja puede aumentar el coste sin mejorar el rendimiento.
Problemas habituales del rectificado sin centros
El proceso ofrece gran capacidad, pero es sensible a la configuración.
Muchos problemas se deben a condiciones incorrectas y no a la propia máquina.
Piezas sin suficiente redondez
La falta de redondez puede deberse a:
- Altura incorrecta del apoyo
- Geometría incorrecta de la cuchilla
- Ajustes inadecuados de la rueda reguladora
- Eliminación excesiva de material
- Apoyo inestable de la pieza
La altura correcta del centro de la pieza es especialmente importante.
Marcas de vibración
Pueden aparecer patrones repetitivos visibles en la superficie.
Posibles causas:
- Desequilibrio de la muela
- Vibraciones de la máquina
- Perfilado incorrecto
- Selección inadecuada de la muela
- Fuerzas de rectificado excesivas
Conicidad
Un extremo de la pieza puede quedar ligeramente mayor que el otro.
Las posibles causas incluyen:
- Desalineación de las ruedas
- Perfilado desigual
- Configuración incorrecta de la máquina
- Rectitud deficiente del material inicial
Quemaduras de rectificado
El rectificado genera calor.
Si no se controla, puede dañar térmicamente la superficie.
Posibles causas:
- Muela embotada
- Eliminación excesiva de material
- Refrigerante insuficiente
- Grado de dureza incorrecto de la muela
- Presión de rectificado excesiva
Acabado superficial deficiente
Posibles causas:
- Granulometría incorrecta
- Muela desgastada
- Avance incorrecto
- Vibración
- Acumulación de material
- Mal estado del refrigerante
¿Por qué es eficaz para producción de gran volumen?
El rectificado cilíndrico tradicional suele exigir posicionar y sujetar cada pieza.
Aunque el ciclo sea corto, la sujeción añade tiempo.
El rectificado sin centros elimina gran parte de esta manipulación.
Mediante el rectificado pasante, las piezas pueden alimentarse de forma continua.
Un sistema correctamente configurado puede incluir:
- Carga automática
- Alimentación de piezas
- Rectificado
- Medición automática
- Clasificación
- Descarga
Esto resulta especialmente atractivo para grandes cantidades de piezas cilíndricas sencillas que deben mantener dimensiones uniformes.
Rectificado sin centros para series cortas
Aunque suele asociarse a producción masiva, también puede beneficiar a proyectos de menor volumen.
Un prototipo o una pieza de serie corta puede necesitarlo cuando:
- La tolerancia del diámetro es estrecha
- El acabado es crítico
- El material está endurecido
- La geometría cilíndrica larga es difícil de acabar mediante torneado
- Las superficies de apoyo o sellado requieren rectificado
En cantidades pequeñas, el coste de preparación tiene más peso.
Para muy pocas piezas, el rectificado cilíndrico puede ser más económico si el utillaje y la preparación sin centros son complejos.
Por ello, deben evaluarse conjuntamente geometría y cantidad.
Inspección de piezas rectificadas sin centros
El rectificado solo aporta valor si pueden verificarse las dimensiones finales.
Los métodos de inspección habituales incluyen:
- Micrómetros
- Medidores neumáticos
- Medición láser
- Equipos de medición de redondez
- Rugosímetros
- MMC
- Calibres funcionales
Los requisitos de inspección deben corresponder a los del plano.
Por ejemplo:
Un micrómetro puede verificar el diámetro.
No puede verificar por completo:
- Rectitud
- Cilindricidad
- Oscilación
- La redondez de todo el componente
Si esas características son críticas, se necesitan métodos adicionales.
¿Qué debe enviar para solicitar presupuesto?
Para un presupuesto preciso, facilite más que el diámetro nominal del eje.
La información útil incluye:
- Plano técnico 2D
- Modelo CAD 3D, si está disponible
- Material
- Estado del material
- Tratamiento térmico
- Diámetro de rectificado
- Longitud de rectificado
- Tolerancia del diámetro
- Cantidad
- Rugosidad superficial
- Requisito de rectitud
- Requisito de redondez
- Requisito de cilindricidad
- Requisitos de oscilación
- Volumen de producción
- Si el componente tiene resaltes
- Si se rectifica antes o después del tratamiento térmico
Esto permite determinar si la pieza necesita:
- Rectificado pasante sin centros
- El rectificado sin centros por penetración
- Rectificado cilíndrico
- Otro método de acabado
¿Cuándo utilizar rectificado sin centros?
Conviene considerarlo cuando se cumplen varias de las siguientes condiciones.
La pieza es principalmente cilíndrica
Pasadores, barras, ejes y piezas similares son buenas candidatas.
Se necesita control estricto del diámetro exterior
Puede rectificarse cuando el torneado por sí solo no cumple consistentemente el requisito final.
El acabado superficial es importante
Muñones, superficies de sellado y ejes deslizantes suelen beneficiarse del rectificado.
El material está endurecido
El rectificado se utiliza habitualmente como acabado posterior al tratamiento térmico.
La cantidad de producción es alta
El rectificado pasante sin centros es especialmente eficaz en producción repetitiva.
La pieza es larga y esbelta
El apoyo sin centros puede reducir algunos problemas de sujeción asociados al rectificado de ejes largos entre puntos.
¿Cuándo no es la mejor opción?
No es automáticamente el mejor proceso para todos los ejes de precisión.
Otro proceso puede ser más adecuado cuando:
- Varios diámetros requieren concentricidad estricta respecto a un eje de referencia
- Resaltes grandes interfieren con el rectificado
- Se necesitan perfiles exteriores muy complejos
- Solo se necesita un eje de baja precisión
- Las características deben situarse respecto a centros
- También deben rectificarse superficies axiales
En esos casos, el rectificado cilíndrico o el torneado CNC pueden ofrecer mejor control.
Proceso típico para ejes rectificados de precisión
Un eje de precisión puede pasar por varias etapas de fabricación.
Por ejemplo:
Materia prima
↓
Torneado CNC
Crear resaltes, roscas, ranuras y diámetros exteriores aproximados.
↓
Tratamiento térmico
Aumentar la dureza o las propiedades mecánicas cuando sea necesario.
↓
Enderezado
Corregir la deformación si es necesario.
↓
Rectificado sin centros
Acabar los diámetros exteriores críticos.
↓
Aplicar un recubrimiento o tratamiento si se requiere.
↓
Inspección final
Verificar las dimensiones críticas y las tolerancias geométricas (en inglés).
La secuencia exacta depende del material, geometría, tolerancia y función de la pieza.
Cómo elegir un proveedor de rectificado sin centros
La rectificadora es solo una parte del proceso.
Un proveedor competente debe comprender toda la cadena de fabricación.
En componentes de precisión, evalúe si el proveedor puede ofrecer:
Mecanizado previo al rectificado
¿Puede controlar el diámetro inicial y dejar el sobremetal correcto?
Planificación del tratamiento térmico
¿Puede la secuencia prever la deformación posterior al tratamiento térmico?
Selección del proceso de rectificado
¿Puede determinar si conviene rectificado pasante, por penetración o cilíndrico?
Inspección dimensional
¿Dispone de equipos adecuados para verificar la tolerancia especificada?
Inspección superficial
¿Pueden medirse y documentarse los requisitos de rugosidad?
Repetibilidad de producción
¿Puede mantenerse estable el proceso al aumentar la cantidad?
El objetivo no debe limitarse a encontrar una empresa que posea una rectificadora sin centros.
El proveedor debe comprender cómo encaja el rectificado en el proceso completo.
Rectificado de precisión sin centros para piezas a medida
El rectificado sin centros es uno de los métodos más eficientes para acabar componentes cilíndricos de precisión.
Su ventaja principal no se limita a crear una superficie lisa.
El proceso combina:
- Control preciso del diámetro
- Mejor redondez
- Acabados superficiales finos
- Procesamiento eficiente
- Alta repetibilidad
- Gran idoneidad para componentes tipo eje
Para pasadores, barras y ejes rectos, el rectificado pasante puede ofrecer una producción muy eficiente.
En componentes escalonados o perfilados, el rectificado sin centros por penetración permite acabar determinadas características exteriores sin rectificar toda la pieza.
Los mejores resultados se obtienen al considerar el rectificado durante la planificación completa del proceso.
En 6CNC, los proyectos que requieren rectificado de precisión pueden evaluarse junto con el mecanizado CNC, estado del tratamiento térmico, requisitos dimensionales, especificaciones de acabado e inspección final.
Si su componente incluye diámetros críticos de eje, muñones, pasadores de precisión, vástagos de pistón u otras superficies cilíndricas rectificadas, envíenos sus planos 2D y archivos CAD para una revisión de fabricación y un presupuesto.
Preguntas frecuentes
¿Qué es el rectificado sin centros?
Es un proceso abrasivo para acabar el diámetro exterior de piezas cilíndricas sin sujetarlas entre puntos ni en un plato. La pieza se apoya entre una muela abrasiva, una rueda reguladora y una cuchilla.
¿Qué es el rectificado pasante sin centros?
Desplaza continuamente la pieza cilíndrica entre la muela y la rueda reguladora. Se utiliza en ejes rectos, barras, pasadores y tubos sin resaltes que impidan atravesar la zona de rectificado.
¿Qué es el rectificado sin centros por penetración?
La pieza permanece en una posición axial definida mientras la muela avanza radialmente. Se utiliza en ejes escalonados, pasadores con cabeza y componentes con resaltes o varios diámetros exteriores.
¿Qué es el rectificado de ejes sin centros?
Consiste en acabar superficies cilíndricas de ejes con diámetros y acabados controlados. Sus aplicaciones incluyen ejes de motor, vástagos de válvula y pistón, pasadores de precisión y muñones.
¿Es más preciso que el torneado CNC?
Suele elegirse cuando una superficie cilíndrica necesita mayor control dimensional o un acabado más fino de lo que el torneado normal ofrece económicamente. El torneado CNC sigue siendo más adecuado para la geometría general, roscas, ranuras, resaltes y otras características.
¿Puede utilizarse después del tratamiento térmico?
Sí. Es habitual porque el tratamiento puede cambiar dimensiones o deformar la pieza. Puede dejarse sobremetal antes y acabar los diámetros críticos después.
¿Puede producir ejes largos?
Sí. Resulta útil para muchas piezas cilíndricas largas y esbeltas porque se apoyan cerca de la zona de rectificado y no solo en los extremos. Las muy largas o flexibles pueden necesitar apoyo y control adicionales.
¿Qué materiales pueden rectificarse sin centros?
Los materiales habituales incluyen acero al carbono, aleado, inoxidable y para herramientas, aluminio, latón, aleaciones de cobre, titanio y aleaciones de níquel. La muela y los parámetros deben adaptarse al material.
¿Qué diferencia hay entre rectificado sin centros y cilíndrico?
El rectificado cilíndrico suele sujetar la pieza entre puntos o en un plato y hacerla girar alrededor de un eje definido. El rectificado sin centros la apoya entre muela, rueda reguladora y cuchilla, sin posicionarla mecánicamente entre puntos.
¿Qué piezas son adecuadas para rectificado pasante?
Las piezas cilíndricas rectas, como barras, pasadores, tubos, rodillos y ejes rectos, son buenas candidatas. Los resaltes grandes o cambios de diámetro pueden impedir el paso completo.
¿Pueden rectificarse ejes escalonados sin centros?
Sí, a menudo mediante penetración. La muela se perfila según la geometría requerida y avanza sobre una sección específica de la pieza.
¿Cuánto sobremetal debe dejarse?
No existe un sobremetal universal. Depende del diámetro, material, dureza, tratamiento térmico, rectitud inicial, precisión de mecanizado y tolerancia final. Debe determinarse durante la planificación.
¿Qué información se necesita para un presupuesto?
Facilite material, estado del tratamiento térmico, diámetro y longitud de rectificado, tolerancia del diámetro, rugosidad, tolerancias geométricas, cantidad y plano 2D. Un modelo CAD 3D también ayuda en geometrías más complejas.


