
Comprar una máquina CNC puede parecer el siguiente paso lógico cuando una empresa encarga piezas mecanizadas con frecuencia. Fabricar internamente permite controlar prioridades, cambios, piezas urgentes y experimentos de ingeniería sin esperar presupuestos y calendarios externos.
Ese razonamiento puede ser correcto. Sin embargo, poseer una máquina y operar un proceso de fabricación fiable son cosas distintas.
También se necesitan herramientas, sujeción, CAM, equipos de medición, operarios, programación, mantenimiento, espacio, energía, gestión del refrigerante, material y suficiente trabajo adecuado. Las familias repetitivas pueden justificar una sección interna. Los prototipos cambiantes o la necesidad ocasional de cinco ejes, titanio, rectificado y electroerosión pueden favorecer la externalización.
La pregunta es qué opción ofrece el menor coste total y riesgo con el volumen, complejidad y utilización realmente previstos. Esta guía compara inversión, personal, calidad, flexibilidad, plazos y estrategia de producción.
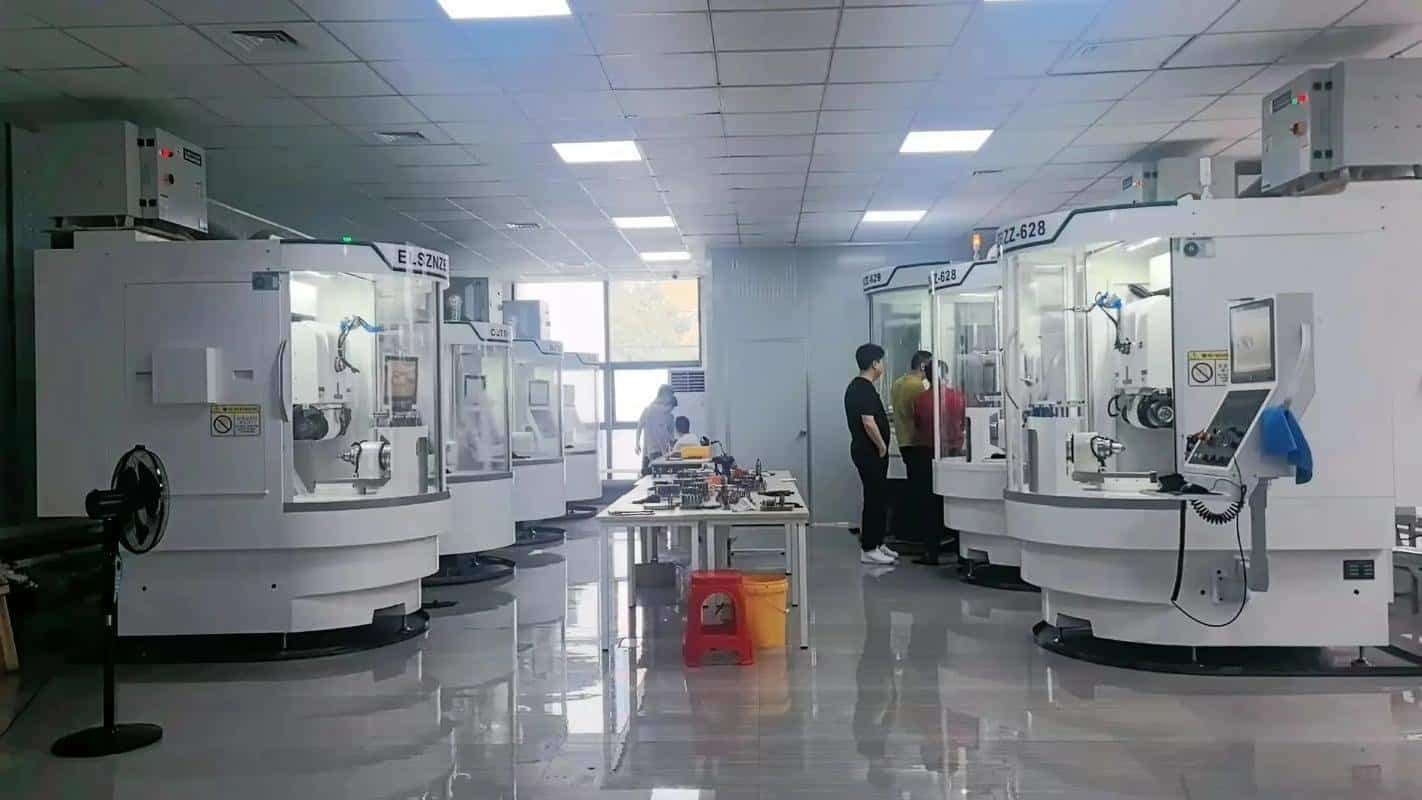
Comprar una máquina no equivale a crear capacidad de fabricación
El precio anunciado de un centro de mecanizado rara vez representa el coste completo de producir internamente. La máquina no entrega por sí sola una pieza terminada y verificada.
Hay que decidir quién programa, diseña útiles, elige herramientas y portaherramientas, controla correctores, inspecciona y mantiene husillo, protecciones, lubricación, refrigerante, palpadores y cambiador. También hay que prever los trabajos que la máquina no puede realizar.
Un sistema capaz de fabricar piezas repetibles exige más recursos y conocimientos que la propiedad del equipo.
¿Cuánto cuesta realmente comprar una máquina CNC?
El precio de adquisición es solo el coste más visible. La evaluación completa incluye varias categorías.
Compra de la máquina
Un equipo compacto y un gran centro industrial de cinco ejes no son inversiones equivalentes. Tamaño, husillo, ejes, precisión, automatización, palpado, capacidad de herramientas, control y fabricante influyen en el precio.
Herramientas y portaherramientas
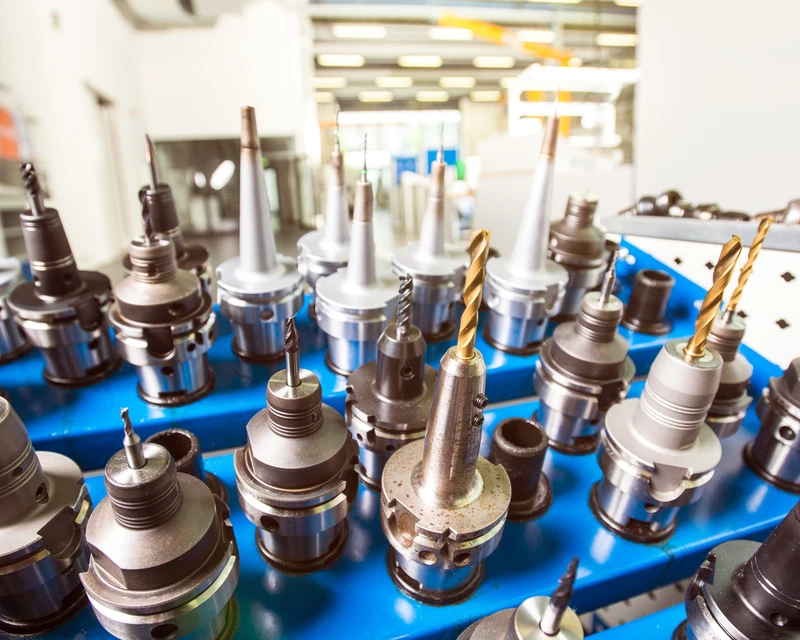
Se necesitan fresas de extremo, brocas, machos, fresas de roscar, planeado, mandrinado y chaflanado, además de pinzas y portaherramientas hidráulicos o térmicos adecuados. El inventario crece con los materiales: una herramienta para aluminio no es necesariamente la apropiada para inoxidable, titanio, PEEK o acero endurecido.
Sujeción y utillaje
Mordazas, garras blandas, placas, platos, útiles giratorios, sistemas de punto cero, vacío y dispositivos especiales mantienen posición y rigidez. Muchos componentes diferentes pueden consumir bastante ingeniería de sujeción.
Software CAM
Cinco ejes simultáneos, detección de colisiones, mecanizado de restos, simulación y cinemática pueden requerir licencias y posprocesadores adicionales. También hace falta personal que sepa utilizarlos.
Equipos de inspección
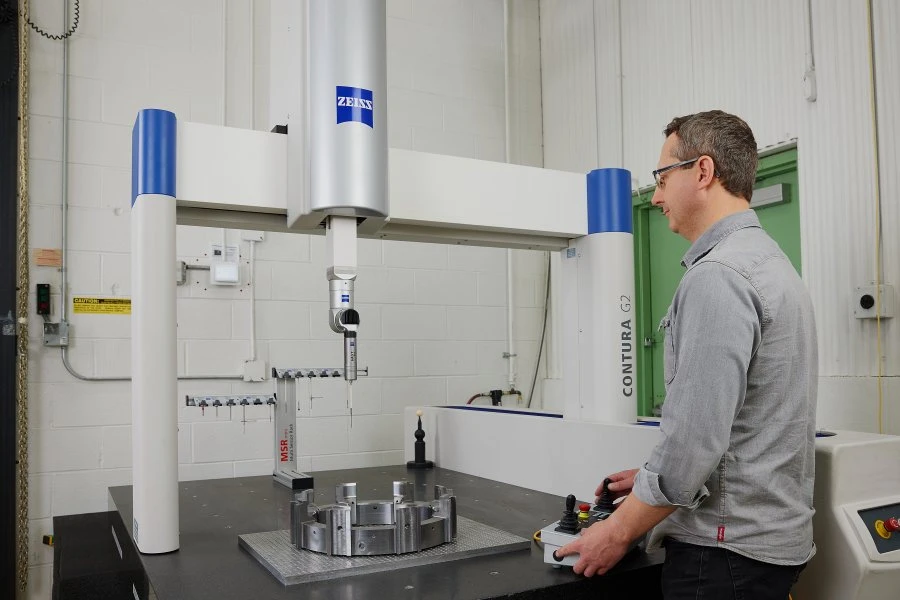
Calibres, micrómetros, pasadores patrón, alesómetros, medidores de altura y mesas de granito cubren tareas básicas. Piezas exigentes pueden necesitar CMM, medición óptica, rugosidad, calibres de rosca y verificación de material. Si el cliente exige informes, la metrología forma parte del sistema productivo.
Instalaciones
Deben contemplarse espacio, cimentación cuando proceda, alimentación trifásica, aire comprimido, refrigerante, gestión de viruta, ventilación y elevación. Una máquina grande puede imponer restricciones de infraestructura.
Personal
Planificación, CAM, operación, preparación, calidad y mantenimiento siguen siendo necesarios. No hace falta una persona distinta para cada función, pero alguien debe realizarlas.
El problema de la utilización
Importa cuántas horas la máquina produce realmente piezas adecuadas. Un gasto elevado en proveedores no demuestra por sí solo que fabricar internamente sea rentable.
Suponga que trabaja únicamente 15 horas semanales. Depreciación, espacio, personal, software, mantenimiento y herramientas siguen generando costes. Los trabajos repetitivos facilitan una utilización alta; la demanda irregular de prototipos la dificulta.
Una máquina parada no resulta gratuita porque ya se haya comprado.
Ejemplo: equipo de ingeniería con prototipos ocasionales
Una empresa robótica puede necesitar cada mes cinco soportes de aluminio, dos ejes inoxidables, diez carcasas y una articulación compleja de cinco ejes. Las geometrías cambian con frecuencia.
Un centro pequeño promete iteraciones rápidas, pero el trabajo fluctúa. Una semana está ocupado y la siguiente no hay planos terminados. Algunas piezas requieren torneado, cinco ejes o rectificado cilíndrico.
Una máquina no elimina toda la subcontratación. Mantener una capacidad interna limitada y encargar externamente los procesos exigentes puede equilibrar mejor rapidez y recursos.
Cuándo tiene sentido comprar una máquina CNC
Trabajo estable y repetible
Las familias iguales o similares facilitan prever la utilización. Una empresa de automatización que fabrica componentes estandarizados de utillaje cada semana puede disponer de demanda suficiente.
Gran valor del control de plazos
Si una avería detiene una línea, fabricar inmediatamente un repuesto puede ser importante. Es útil para mantenimiento, herramientas, ingeniería de producción y útiles.
Cambios frecuentes durante el desarrollo
En piezas sencillas adecuadas, el equipo puede modificar CAD, mecanizar, probar y volver a revisar. La rapidez de iteración aporta valor.
Personal experimentado disponible
Programadores, mecanizadores e ingenieros de fabricación reducen la dificultad de implantación. Comprar sin ese equipo crea una curva de aprendizaje considerable.
Trabajo compatible con la máquina
Muchos componentes de aluminio de tres ejes pueden justificar un centro de ese tipo. Un conjunto de torneado, rectificado, electroerosión y cinco ejes no queda cubierto por una única máquina.
Cuándo conviene externalizar el mecanizado CNC
Prototipos y cantidades pequeñas
Una, 20, 100 o varios cientos de piezas pueden producirse sin una gran inversión inicial. La capacidad se compra cuando se necesita.
Componentes multieje complejos
Cinco ejes simultáneos, torneado-fresado, electroerosión por hilo y rectificado de precisión necesitan equipos y conocimientos distintos. Sin uso frecuente resulta difícil justificar todos internamente.
Diversidad de materiales
Aluminio, inoxidable, titanio, cobre, latón, acero de herramientas, Inconel, PEEK, POM y PTFE necesitan estrategias diferentes. Un equipo de desarrollo puede utilizarlos todos sin generar suficiente volumen para especializarse en cada uno.
Inspección avanzada
Un proveedor adecuado puede emplear CMM, sistemas ópticos, calibres y medición superficial existentes. El cliente evita construir un departamento completo de metrología.
Demanda imprevisible
La externalización convierte parte de la exposición fija en costes asociados a pedidos. Esto puede reducir el riesgo financiero.
Una máquina CNC no sustituye a un taller completo
Un proveedor puede combinar fresadoras de tres ejes, centros de cuatro y cinco ejes, tornos, equipos de torneado-fresado, rectificadoras y electroerosión. Cada pieza se dirige al proceso apropiado.
Una carcasa de aluminio, un eje de acero endurecido, un soporte de titanio y un pasador rectificado pueden necesitar fresado, torneado, cinco ejes, tratamiento térmico y rectificado cilíndrico. Una fresadora interna resuelve solo parte de esa cadena.
Capacidad de tres ejes frente a cinco ejes
Tres ejes cubre muchos soportes, placas, útiles, carcasas, cavidades y patrones de agujeros. Los componentes complejos pueden necesitar varias sujeciones.
Cinco ejes amplía la capacidad, pero aumenta inversión, complejidad CAM, requisitos de posprocesador, riesgo de colisión, formación y mantenimiento.
La inversión debe justificarse por trabajo recurrente suficiente, no por una posible pieza futura. Para necesidades ocasionales, recurrir a un proveedor puede ser más económico.
Capacidad de máquina no equivale a capacidad de pieza
La precisión de posicionamiento anunciada no garantiza la misma tolerancia en todas las piezas. Influyen herramienta, flexión, rigidez de sujeción, temperatura, material, estrategia e inspección.
Una fresa larga puede desviarse bajo carga, una carcasa fina deformarse al soltarla y una pieza inoxidable moverse tras retirar mucho material. Son problemas de proceso. Una máquina precisa no crea automáticamente experiencia de mecanizado.
El control de calidad requiere su propia inversión
Dos alojamientos de rodamiento pueden necesitar diámetros correctos y una relación espacial precisa respecto a referencias. Un micrómetro no verifica por sí solo esa relación; puede ser necesaria una CMM.
Planitud, posición, perpendicularidad y rugosidad deben poder comprobarse. Fabricar dentro y enviar fuera para medir puede reducir la ventaja de plazo esperada.
La programación forma parte del coste
Una placa básica puede necesitar planeado, taladrado, cavidades y contorneado. Una pieza compleja de cinco ejes puede exigir estrategias de restos, prevención de colisiones, control del eje de herramienta, varios acabados y simulación.
Programar es trabajo de fabricación aunque el husillo esté parado. Los talleres reparten esa capacidad entre muchos proyectos. Una sección interna necesita suficiente actividad para conservarla.
El inventario de herramientas crece rápidamente
Una sola carcasa puede necesitar fresa de planear, fresas de 12, 6 y 3 mm, centrador, varias brocas, machos, chaflanador y herramienta de mandrinar.
Otros materiales y geometrías añaden herramientas largas, fresas de roscar, perfiles especiales y diámetros pequeños. Un servicio reparte esta infraestructura entre clientes; internamente debe sostenerse por cuenta propia.
Mantenimiento y paradas corresponden al propietario
Refrigerante, filtros, lubricación, husillo, protecciones, palpadores, cambiador, husillos de bolas y ejes giratorios requieren atención. Incluso una máquina fiable necesita servicio.
Con un único equipo puede faltar respaldo. Un proveedor con otras máquinas compatibles quizá pueda redistribuir trabajo. El análisis interno debe incluir mantenimiento y riesgo de parada.
El coste oculto de las piezas rechazadas
Un error de programa o preparación puede dañar pieza, útil, herramienta o husillo. El material perdido puede ser costoso en titanio, Inconel, PEEK o grandes bloques de aluminio.
Los proveedores también asumen riesgos, pero los incorporan a sus procesos y precios. La implantación interna debe contemplar curva de aprendizaje y posibles rechazos.
Externalizar no es automáticamente más barato
Con miles de componentes sencillos iguales de forma continua, el margen del proveedor, la logística y la planificación externa pueden superar el coste interno.
Diseños estables, ciclos previsibles, herramientas estandarizadas, personal disponible y alta utilización favorecen la propiedad. La elección debe basarse en la carga real.
Costes fijos y variables
Equipo propio
Depreciación, personal, software, instalaciones y mantenimiento generan costes fijos. Una vez asumidos, las piezas adicionales pueden resultar relativamente económicas.
Servicio externo
El coste depende más del pedido. Cuando baja la demanda desaparece gran parte del gasto de mecanizado. Esa flexibilidad puede ser valiosa aunque el precio unitario parezca mayor.
El punto de equilibrio
No existe una cantidad universal que justifique comprar. Influyen gasto anual externo, precio, financiación, vida útil, personal, herramientas, CAM, inspección, mantenimiento, instalaciones y utilización.
Una comparación simplificada es:
Coste interno anual = costes fijos de propiedad + personal + herramientas + mantenimiento + material + rechazos
frente a:
Coste externo anual = precio del proveedor + logística + gestión del proveedor
Las categorías deben definirse sin duplicar partidas. También importan respuesta de ingeniería, conocimiento interno, paradas y variación de demanda. La decisión combina finanzas y riesgo operativo.
Una pregunta más útil sobre utilización
En lugar de preguntar únicamente cuántas piezas se compran al año, estime las horas productivas de husillo que realmente pueden asignarse a esa máquina.
Dos empresas pueden comprar 10.000 piezas. Si una necesita tres minutos por pieza y otra 45, sus requisitos de capacidad son muy diferentes. Las horas de husillo suelen ser más útiles que el recuento de unidades.
Ejemplo: 1.000 soportes sencillos de aluminio
Suponga 1.000 soportes iguales de 6061 al mes, una sujeción sencilla, herramientas comunes, tolerancias moderadas y ninguna inspección especial.
La demanda estable permite útiles para varias piezas, optimización repetida, vida de herramienta previsible y buena utilización. Es un candidato favorable para fabricar internamente y obtener ahorro a largo plazo.
Ejemplo: 100 prototipos diferentes
Un equipo necesita unas 100 piezas mensuales, pero cada una es distinta: carcasas de aluminio, ejes inoxidables, soportes de titanio, aislantes PEEK y componentes de cinco ejes.
Cada trabajo requiere programación, preparación, herramientas y planificación de inspección. Una máquina no cubre todos los procesos de forma eficiente. Un proveedor con infraestructura amplia ofrece mayor flexibilidad.
Ejemplo: startup de dispositivos médicos
Una empresa desarrolla un instrumento robótico y necesita diez carcasas de aluminio, 25 componentes inoxidables, cinco piezas PEEK y 20 ejes de precisión. Varias geometrías cambian después de las pruebas.
Cubrirlo internamente requiere fresado, torneado, posiblemente cinco ejes, experiencia con plásticos y metrología. Externalizar puede preservar capital para desarrollar el producto y permitir cambios de cantidades y diseño.
Ejemplo: departamento de mantenimiento de una fábrica
Con varias líneas automatizadas, un soporte, separador o útil averiado puede detener producción. Un centro de tres ejes resulta útil para repuestos urgentes, útiles, modificaciones y mantenimiento.
No tiene que sustituir todo el trabajo externo. Su valor es la respuesta rápida, dentro de una estrategia híbrida.
Fabricación híbrida: a menudo la opción más práctica
La decisión no tiene que ser totalmente interna o externa. Las máquinas propias pueden atender piezas urgentes, prototipos sencillos, modificaciones de útiles, mantenimiento y experimentos.
Los proveedores pueden asumir lotes mayores, materiales difíciles, cinco ejes, rectificado, electroerosión, exceso de carga e inspección avanzada.
Se conserva capacidad de respuesta sin poseer todas las tecnologías.
La externalización también aporta flexibilidad de capacidad
Una máquina puede cubrir la demanda media. Si esta se triplica, la capacidad interna sigue limitada y aumenta la cola.
Un proveedor con varios equipos adecuados quizá pueda repartir el pedido. La capacidad externa aporta flexibilidad ante lanzamientos y pedidos imprevisibles.
Cómo cambia la decisión con la complejidad
Las piezas sencillas favorecen antes la producción interna porque requieren menos infraestructura.
| Requisito | Impacto interno |
|---|---|
| Fresado sencillo de tres ejes | Relativamente accesible |
| Torneado CNC | Otra máquina |
| Cuatro ejes | Equipo giratorio y programación |
| Cinco ejes | Mayor inversión y complejidad CAM |
| Rectificado de precisión | Equipo especializado |
| Electroerosión por hilo | Máquina y experiencia independientes |
| Inspección CMM | Inversión metrológica |
| Varios materiales | Más herramientas y conocimientos |
Un producto de piezas de aluminio de tres ejes es más fácil de cubrir internamente que uno que exige cinco procesos distintos.
Seguridad y propiedad intelectual
Fabricar dentro mantiene directamente los diseños en la empresa. Puede ser importante para investigación confidencial, prototipos sensibles y proyectos con requisitos específicos.
Los proveedores cualificados pueden trabajar con acuerdos de confidencialidad y control documental. La elección depende de la sensibilidad y de las prácticas de protección de información realmente verificadas.
Plazo: fabricar dentro no siempre es más rápido
La máquina puede estar ocupada; programación, material, útiles, herramientas e inspección pueden tener sus propias esperas.
Un proveedor con capacidad libre, herramientas y material puede entregar antes que una sección interna sobrecargada. Debe medirse el flujo completo, no la distancia física a la máquina.
Cómo decidir si comprar una máquina CNC
- ¿Qué porcentaje del trabajo encaja? Si solo cubre la mitad, la evaluación debe reflejarlo.
- ¿Cuántas horas productivas pueden cargarse al año? Utilice una previsión realista, no la capacidad máxima teórica.
- ¿Quién programa y opera? Las tareas no encajan automáticamente en los puestos actuales de ingeniería.
- ¿Cómo se inspeccionará? Incluya metrología desde el principio.
- ¿Qué ocurre si se avería? Considere mantenimiento y respaldo.
- ¿Se mantendrá el tipo de piezas? La máquina de hoy puede no servir al producto siguiente.
- ¿Qué seguirá externalizándose? Comprar raramente sustituye al proveedor completo.
Cuándo conviene considerar la compra
Demanda estable, alta utilización prevista, familias consistentes, gran valor del control de plazos, personal cualificado y un equipo compatible con gran parte del trabajo favorecen la compra. La inversión también debe encajar en la estrategia a largo plazo.
Cuándo conviene externalizar
Demanda imprevisible, diseños cambiantes, cantidades pequeñas, varios procesos, cinco ejes ocasionales, inspección avanzada y poco personal especializado favorecen el servicio externo. Preservar capital puede ser otro motivo importante.
Elegir un proveedor de mecanizado CNC
No valore únicamente la lista de máquinas o el presupuesto mínimo. El proveedor debe responder al riesgo técnico.
Compruebe experiencia habitual con el material, procesos adecuados, capacidad para inspeccionar características críticas, apoyo a prototipos y series cortas, control de revisiones, certificados e informes exigidos y comentarios DFM útiles.
Las guías de selección de JLCCNC también destacan capacidades, materiales, inspección, plazos y escalabilidad, en lugar de basarse solo en cercanía o precio.
Comprar o externalizar: comparación
| Factor | Máquina propia | Servicio externo |
|---|---|---|
| Capital inicial | Alto | Bajo |
| Costes fijos | Altos | Bajos |
| Coste sin producción | Permanece | Principalmente ligado al pedido |
| Control directo del calendario | Alto | Depende del proveedor |
| Iteración de diseño | Excelente en piezas compatibles | Buena con proveedor ágil |
| Variedad de equipos | Limitada al inventario | Potencialmente amplia |
| Personal especializado | Interno | Lo aporta el proveedor |
| Herramientas | Inversión interna | Principalmente del proveedor |
| Inspección | Capacidad interna | Verificar capacidad del proveedor |
| Mantenimiento | Responsabilidad interna | Responsabilidad del proveedor |
| Escalado de capacidad | Limitado a máquinas propias | Más flexible |
| Cinco ejes complejos | Capacidad costosa de crear | Disponible según necesidad |
| Lotes pequeños cambiantes | Depende de utilización | Muy flexible |
| Producción repetitiva estable | Puede ser muy rentable | Puede resultar más costosa |
| Riesgo financiero | Mayor exposición fija | Coste más variable |
Un marco sencillo de decisión
Empiece por el trabajo, no por la máquina. Un flujo previsible de piezas similares, compatibles con una categoría de equipo y con suficientes horas productivas puede justificar la propiedad.
Diseños, materiales y tecnologías cambiantes con pequeños lotes irregulares suelen favorecer externalizar. Si se dan ambas situaciones, una estrategia híbrida permite fabricar dentro lo sencillo y urgente y encargar fuera lo complejo o sensible a capacidad.
Cómo encaja 6CNC en una estrategia de fabricación externa
6CNC apoya prototipos y series cortas de precisión con fresado CNC, torneado, cinco ejes, torneado-fresado, rectificado cilíndrico, plano y sin centros, electroerosión por hilo y procesos complementarios de fabricación y acabado.
Una empresa con centro propio de tres ejes puede encargar fuera carcasas complejas, ejes precisos, materiales difíciles y exceso de carga. El servicio externo amplía entonces la capacidad interna.
Antes de producir pueden revisarse geometría, material, cantidad, tolerancias, sujeción, dimensiones críticas e inspección. El objetivo es utilizar capacidad externa donde aporte valor técnico o económico.
Conclusiones
Comprar CNC puede ser una buena inversión cuando existe suficiente trabajo adecuado para sostener el sistema completo. La adquisición es solo el principio: herramientas, útiles, CAM, metrología, personal, mantenimiento, instalaciones, energía, rechazos y capacidad ociosa forman parte del coste.
Externalizar evita gran parte de la inversión fija y permite acceder a más procesos según necesidad. A cambio, se pierde control directo del calendario y aumenta la dependencia del proveedor.
La repetición estable y una utilización alta pueden favorecer fabricar dentro. Prototipos, series cortas, geometrías complejas y varios procesos pueden tener menor riesgo fuera. A menudo conviene combinar ambos modelos.
Evalúe toda la capacidad antes de comprar y todo el proceso del proveedor antes de contratar. Envíe a 6CNC archivos CAD, planos, materiales, cantidades e inspección requerida. Una ruta de mecanizado y un presupuesto permiten comparar con sus costes internos.
Enviar archivos CAD → Solicitar presupuesto CNC
Preguntas frecuentes
¿Es más barato comprar una máquina CNC o externalizar?
Depende de utilización, complejidad, personal, equipos y volumen. El trabajo repetitivo con alta utilización favorece comprar; la demanda variable y varios procesos suelen favorecer externalizar.
¿Qué costes debo considerar antes de comprar?
Máquina, herramientas, portaherramientas, sujeción, CAM, personal, inspección, instalaciones, energía, refrigerante, mantenimiento, rechazos y paradas.
¿Cuánto trabajo justifica una máquina?
No existe una cantidad universal. Las horas productivas de husillo suelen ser mejor indicador: pocas piezas de ciclo largo pueden ocupar más capacidad que miles de componentes sencillos.
¿Comprar CNC es útil para prototipos?
Puede serlo si son frecuentes, compatibles con el equipo y necesitan iteración rápida. Varios procesos y materiales pueden hacer más flexible la externalización.
¿Una startup debería comprar equipo CNC?
Cuando la fabricación interna aporta una ventaja estratégica clara. Con producto y demanda cambiantes, conservar capital y externalizar especialidades puede resultar más conveniente.
¿Merece la pena una máquina de cinco ejes?
Puede merecerla con trabajo recurrente suficiente y capacidad de programación, herramientas, sujeción e inspección. Las piezas complejas ocasionales suelen justificar mejor un servicio externo.
¿Una máquina propia sustituye a un taller?
Normalmente no por completo. Pueden seguir necesitándose cinco ejes, rectificado, electroerosión, tratamiento térmico, acabado o inspección especializada.
¿Qué es una estrategia CNC híbrida?
Utiliza equipos internos para piezas adecuadas urgentes, sencillas o repetitivas y proveedores para trabajos complejos, especializados, mayores o de exceso de capacidad.
¿El mecanizado interno siempre es más rápido?
No. Programación, disponibilidad, material, herramientas, útiles e inspección determinan el plazo. Un proveedor con capacidad libre puede ser más rápido.
¿Qué debo buscar en un proveedor CNC?
Procesos adecuados, experiencia con materiales, calidad e inspección, control de revisiones, comunicación técnica, apoyo DFM y capacidad constante para las cantidades necesarias.


