
Alle kundenspezifischen Teile / Halterungen
6CNC · Strukturkomponenten
Kundenspezifisch CNC-gefertigte
Halterungen
6CNC fertigt kundenspezifische CNC-bearbeitete Halterungen für Fahrzeugbefestigungen, Automatisierungsvorrichtungen und Industrieanlagen. Wir prüfen Ihre Zeichnung auf Lochposition, Bezugsflächen, Bearbeitungszugang und Zusammenhänge der Montagetoleranzen.
Lochposition · Bezugsflächen · Montagepassung
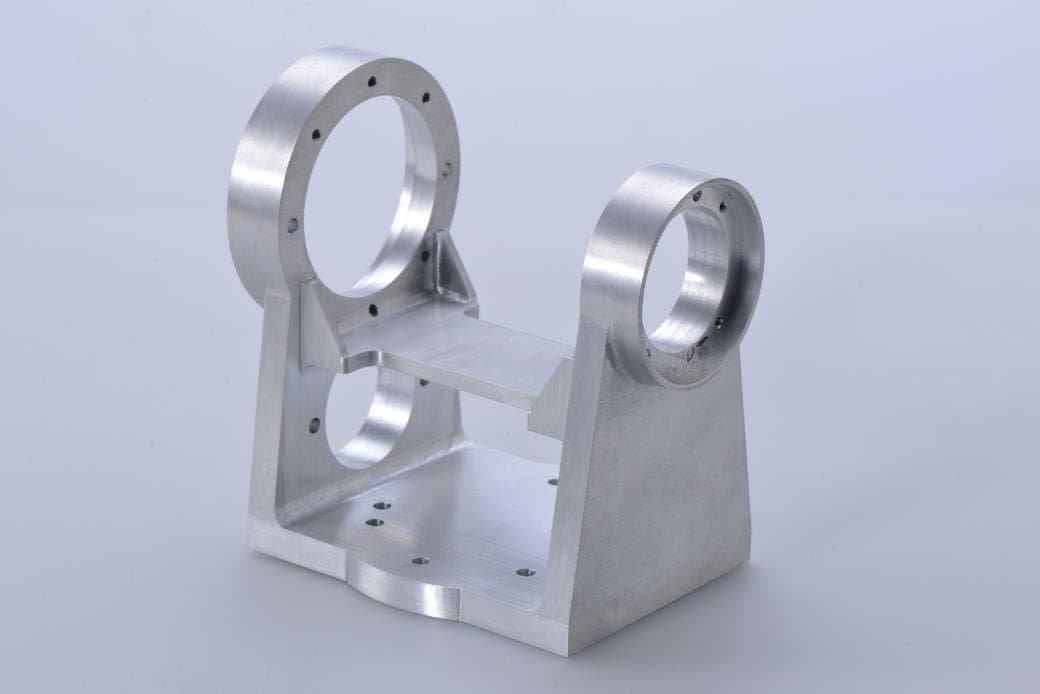
Nach Ihrer Zeichnung gefertigt · Prototypen und Produktionsserien
Haltergeometrien und Montageschnittstellen
Vergleichen Sie Form und Schnittstellen mit Ihrer Zeichnung. Lochbilder, Anlageflächen und Lastpfade bestimmen Bearbeitung und Prüfung.
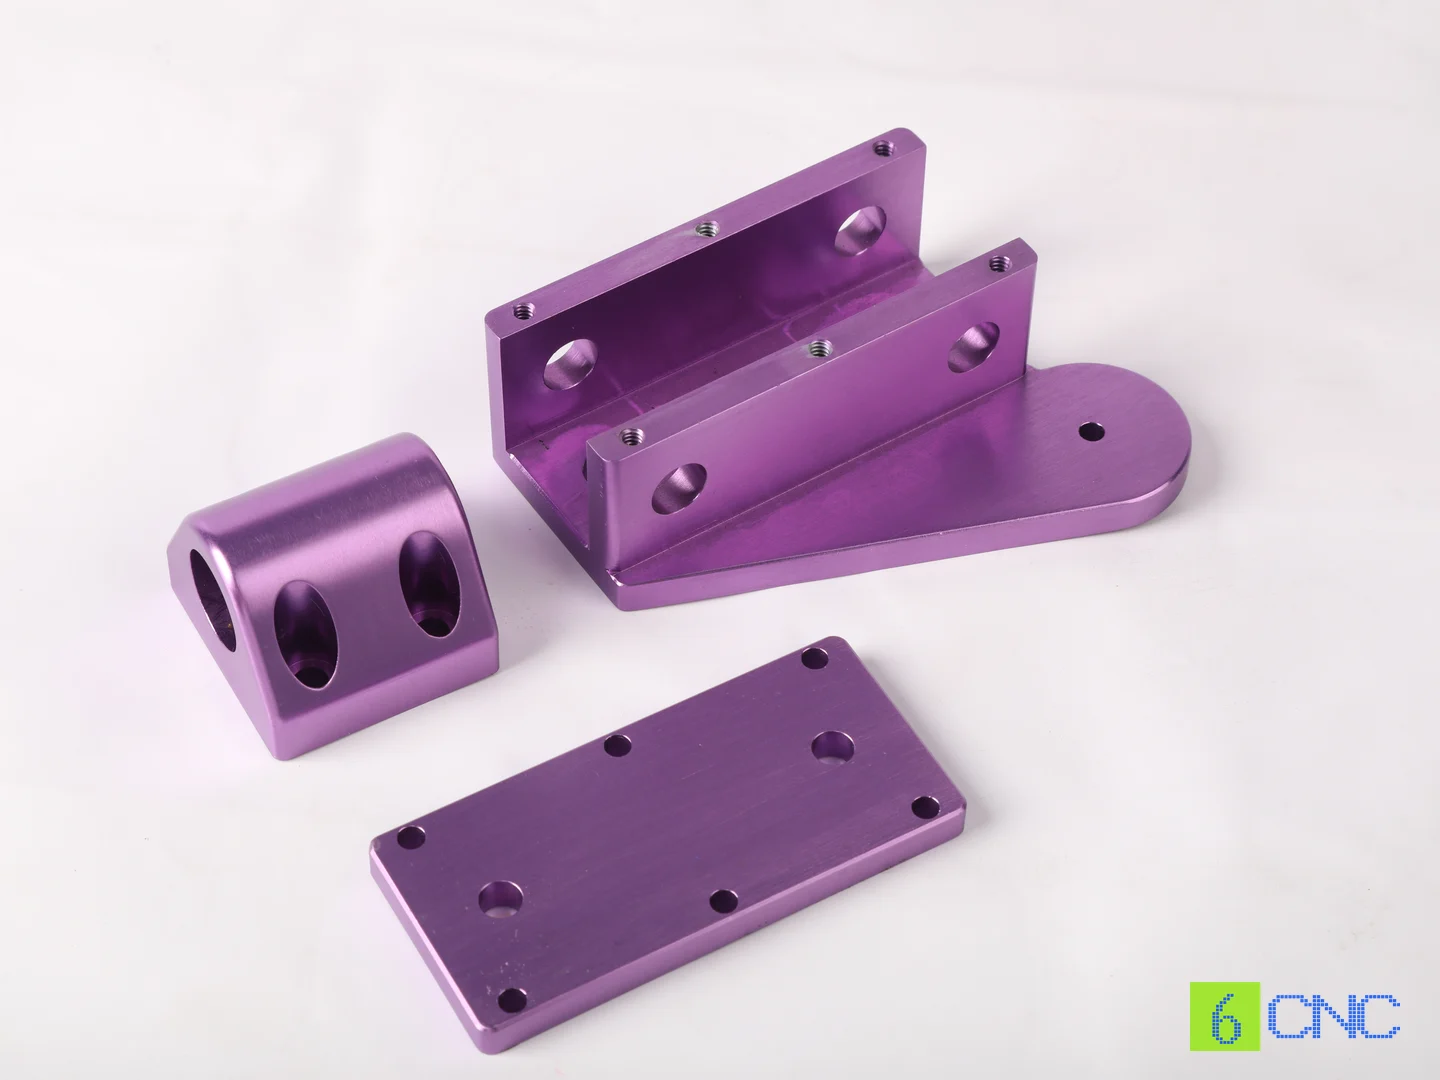
Winkelhalter mit Verstärkungsrippe
Ein winkelförmiger Körper mit stützendem Steg. Definieren Sie die Beziehung von Basis, aufrechter Fläche und Lochbild sowie die erforderlichen Wand- und Rippendicken.
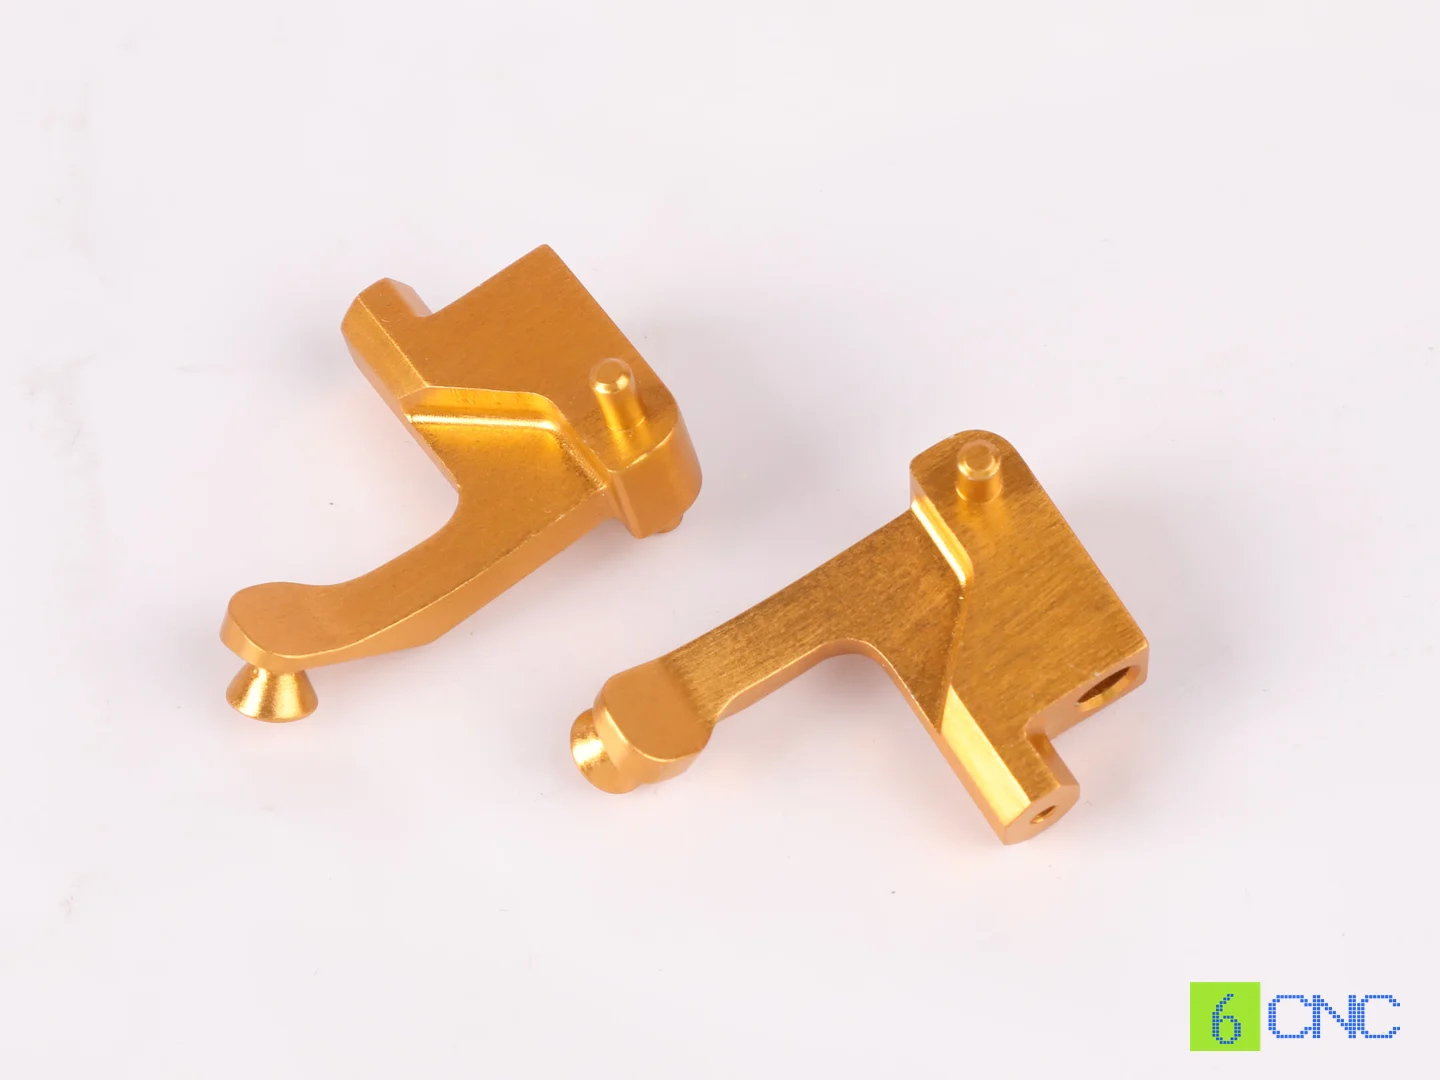
Gabelförmige Montagehalter
Getrennte Arme mit Befestigungsmerkmalen. Geben Sie Armabstand, Passfreiräume und die Lage der Montagebohrungen zur Basis an.
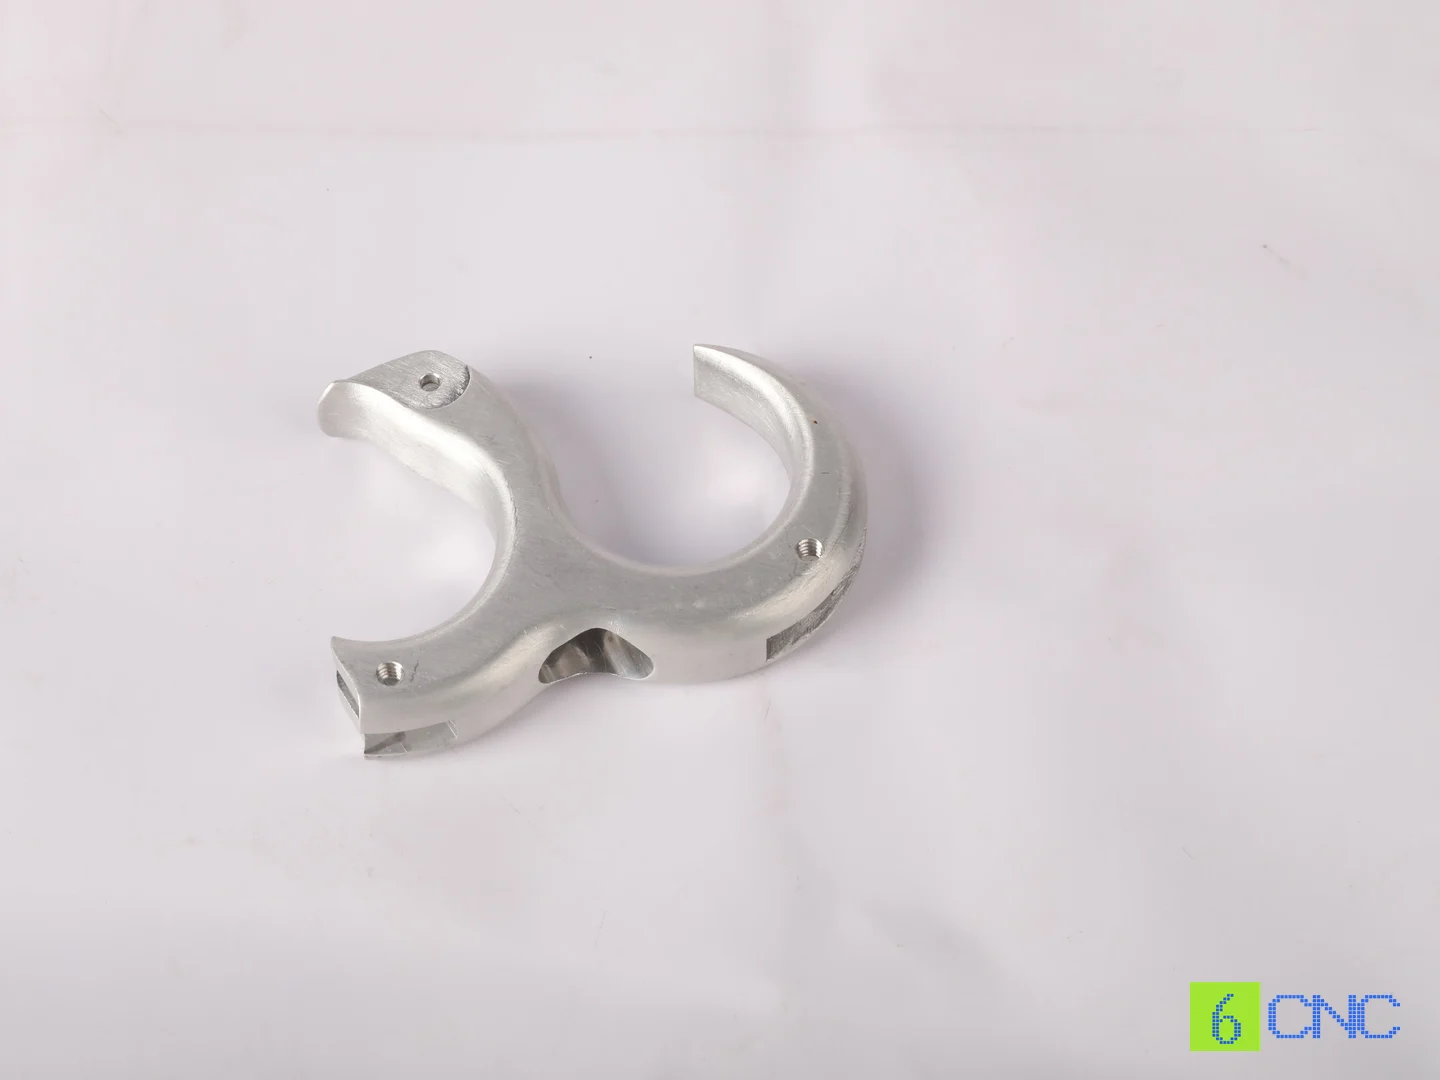
Gebogene Klemmhalter
Gekrümmte Auflagen mit kreisförmigem Sitz. Definieren Sie Gegenstückdurchmesser, Montagezustand und die lagebestimmenden Bezugsflächen.
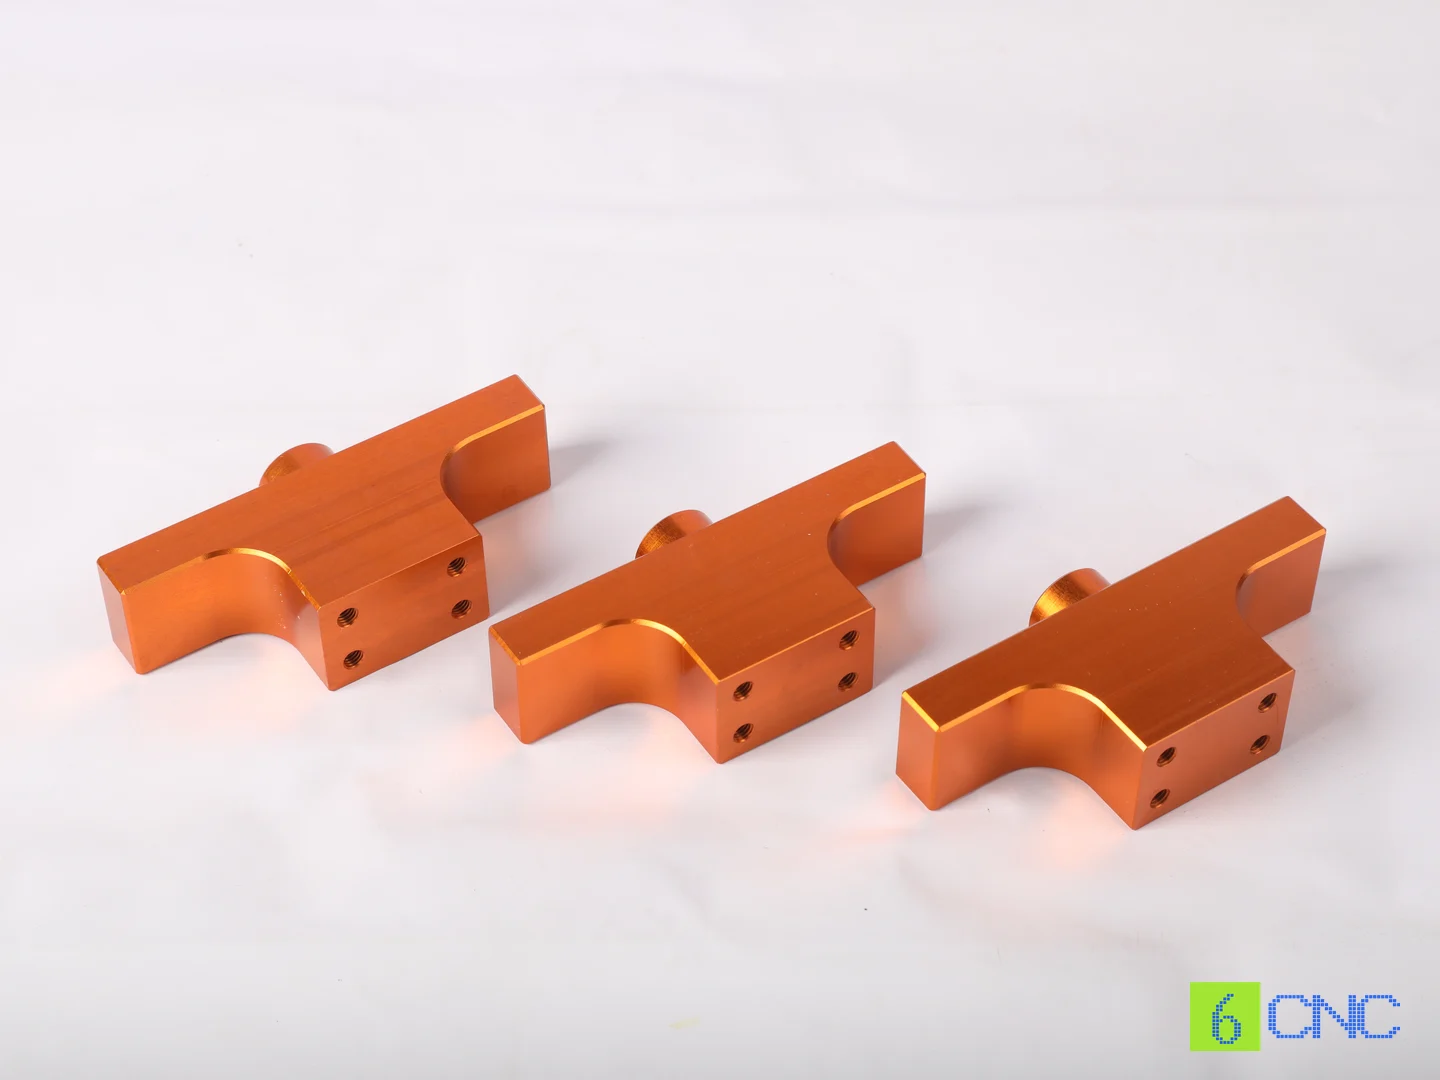
Sattelförmige Montagehalter
Abgestufte Körper mit gebogenen Sitzen und Seitenmerkmalen. Geben Sie Sitzgeometrie, Lochpositionen und Freiräume für Schrauben oder Nachbarteile an.
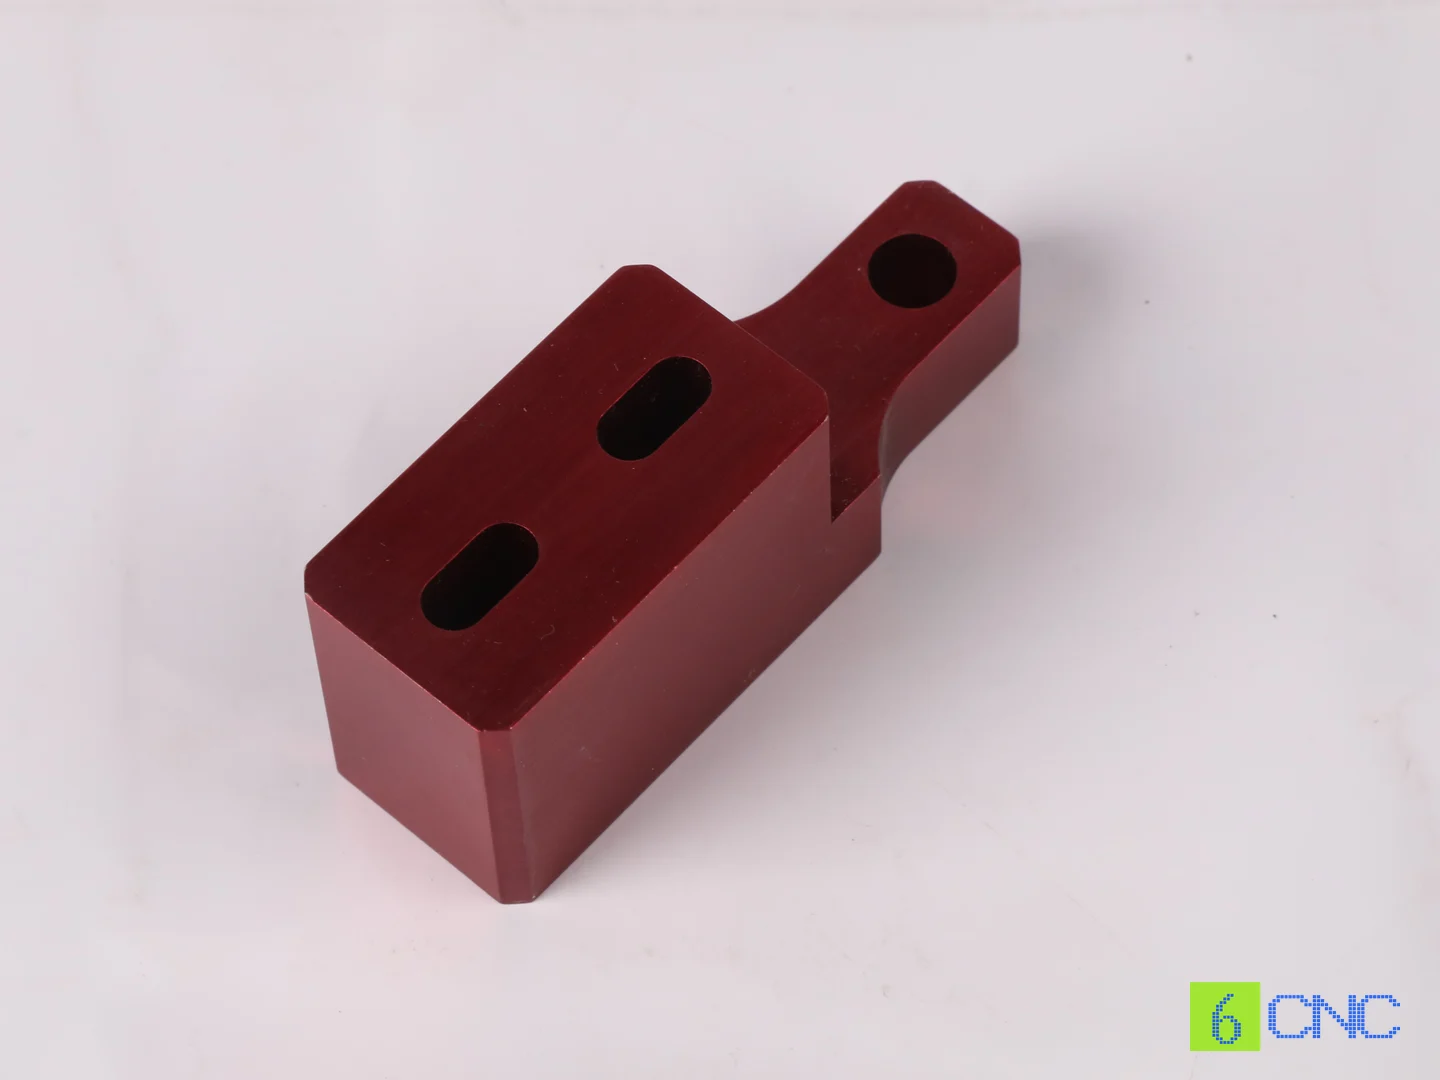
Montageblöcke mit Langlöchern
Blöcke mit Langlöchern und erhöhtem Endbereich. Definieren Sie Verstellweg, Schlitzbreite, Randabstände und Anlageflächen.
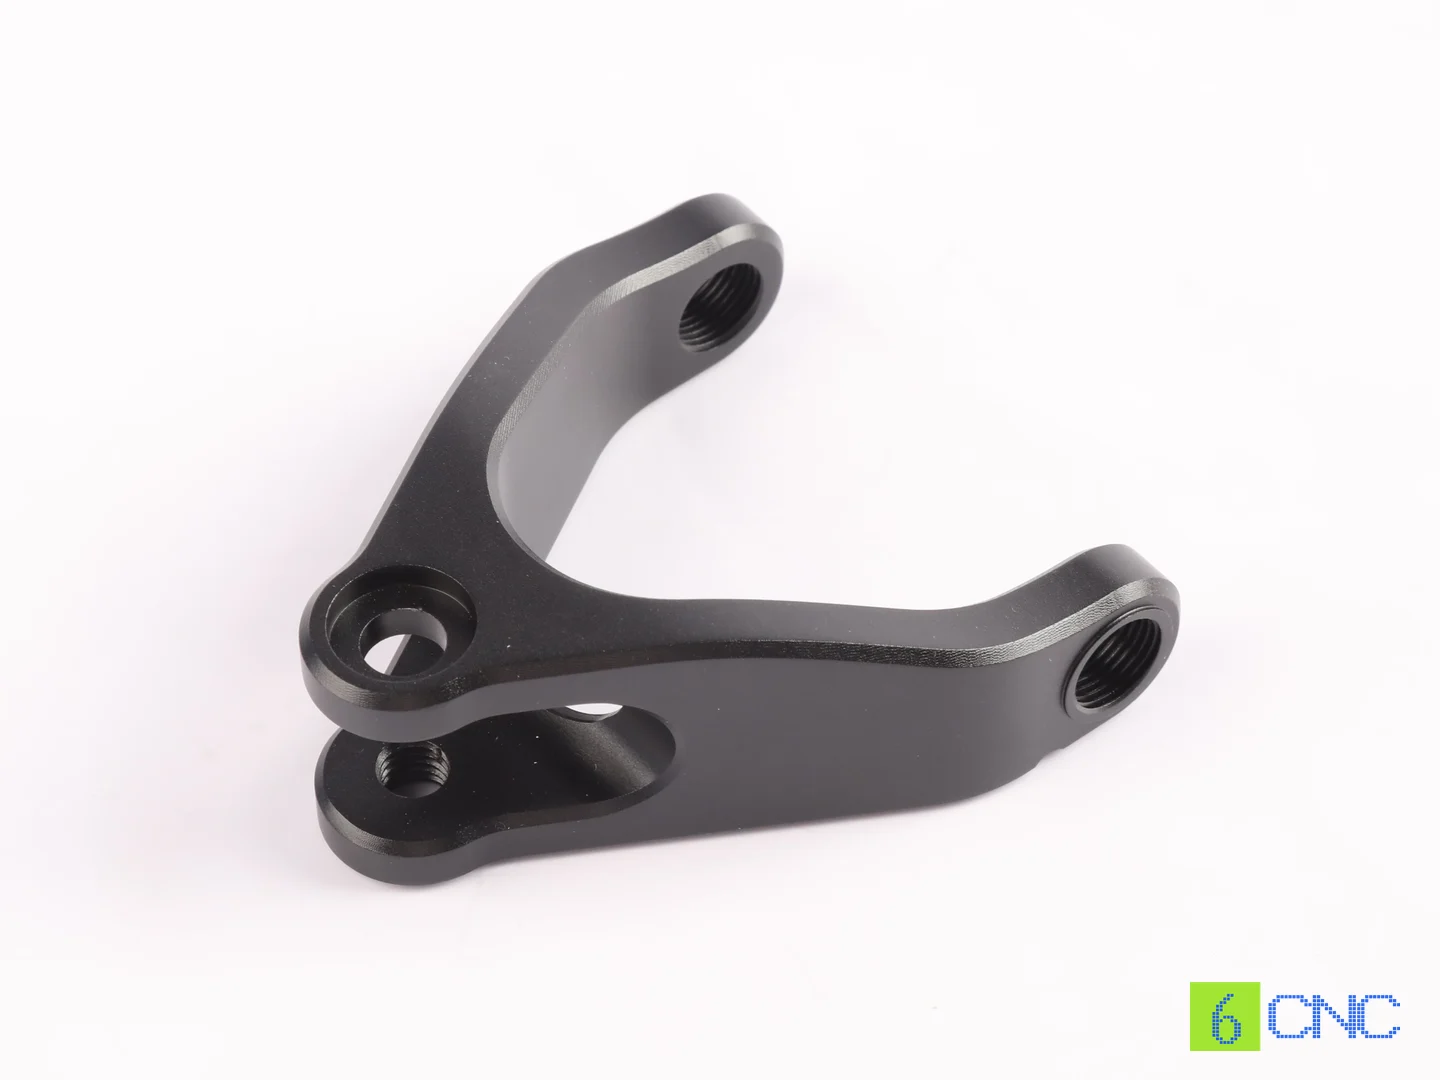
Gabelförmige Verbindungshalter
Räumliche Arme mit runden Endschnittstellen. Bohrungsbeziehungen und Armfreiraum sind wichtig; mehrseitiger Zugang beeinflusst die Aufspannstrategie.
Merkmale für Passung und Montage
Präzision dort festlegen, wo die Funktion sie benötigt. Ein vollständiges Bezugssystem ist hilfreicher als dieselbe enge Toleranz auf allen Flächen.
Anlageflächen und Rechtwinkligkeit
Definieren Sie Grundfläche und aufrechte Bezugsfläche. Ebenheit, Rechtwinkligkeit und Messung müssen zur Montage und denselben Bezügen passen.
Lochabstände und Positionierstifte
Unterscheiden Sie Durchgangs- und Positionierbohrungen. Geben Sie Lage zum Bezugssystem und gegebenenfalls Stiftpassung an; Schraubenspiel allein positioniert nicht präzise.
Langlöcher, Senkungen und Gewinde
Definieren Sie Breite, Verstellweg, Schraubenkopffreiraum, Gewindegröße und wirksame Tiefe. Zugang zum Anziehen und erforderliche Einsätze berücksichtigen.
Rippen, Taschen und Werkzeugzugang
Rippen können Steifigkeit erhalten, Taschen Material entfernen. Mindestwandstärken und praktikable Innenradien angeben; tiefe schmale Taschen verlangen eventuell lange Werkzeuge.
Dünne Wände im entspannten Zustand
Dünne Bereiche können sich beim Spannen und Fräsen verformen. Abstützung, Abtragsfolge und Prüfung nach dem Ausspannen gemeinsam planen.
Maße nach Oberflächenbehandlung
Kritische Bohrungen, Gewinde und Anlageflächen für Maskierung oder Nachbearbeitung kennzeichnen. Schichtdicke und Sichtflächen vor der Endprüfung planen.
CNC-Fräsen oder Blechbiegen?
Schnittstellen, Steifigkeit, Menge und Gesamtkosten bestimmen das Verfahren. Ein kundenspezifischer Halter muss nicht grundsätzlich aus Vollmaterial entstehen.
| Anforderung | CNC-gefertigter Halter | Gebogener Blechhalter |
|---|---|---|
| Dicke Bereiche, Taschen oder integrierte Rippen | Mehrere Merkmale in einem bearbeiteten Körper möglich. | Eventuell zusätzliche Teile oder angeschweißte Verstärkungen nötig. |
| Einfache dünne Wände mit gleichmäßiger Dicke | Großer Materialabtrag kann unnötig sein. | Bei geeigneter Biegegeometrie häufig praktikabel. |
| Präzise Bohrungen und zugehörige Montageflächen | Bezugsorientierte Bearbeitung kann Beziehungen kontrollieren. | Eventuell Bearbeitung nach Biegen oder Montage erforderlich. |
| Änderungen und Stückzahl | Programme und Vorrichtungen können Prototypen und Kleinserien unterstützen. | Laserschneiden und Biegen eignen sich ebenfalls für kleine Mengen; Sonderwerkzeuge sind geometrieabhängig. |
Relevante freigegebene Last- und Steifigkeitsanforderungen angeben. Werkstoff, Biegezugaben, Fertigungsfolge und Prüfungen müssen zum konkreten Entwurf passen.
Richtwerte zur Fertigung
Spezifikationen für die Halterungsbearbeitung
Nutzen Sie diese veröffentlichten 6CNC-Richtwerte als Ausgangspunkt Ihrer Anfrage. Das Angebot bestätigt, was für Ihr konkretes Bauteil gilt.
| Merkmal | Veröffentlichter Umfang und Projektprüfung |
|---|---|
| Werkstoffe | Aluminium, Edelstahl, Kohlenstoffstahl und Messing. |
| Veröffentlichter Größenrichtwert | Kundenspezifische Größen, typischerweise bis zu 800 mm; tatsächliche Außenabmessungen und Machbarkeit erfordern eine Zeichnungsprüfung. |
| Toleranzrichtwert | ±0.01–±0.05 mm, abhängig von Merkmal, Werkstoff, Geometrie und Prüfverfahren. |
| Stückzahl | 1–600 Stück. |
| Verfahren | CNC-Fräsen, Drehen und Mehrachsbearbeitung. |
| Oberflächenbehandlungen | Eloxieren, Pulverbeschichten, galvanische Beschichtung und Polieren, abhängig von Werkstoff und Funktionsanforderungen. |
Quelle: bestehende 6CNC-Serviceinformationen zu Halterungen. Die Bereiche sind weder gleichzeitig geltende Grenzwerte noch standardmäßige Abnahmekriterien. Werkstoff, Größe, Geometrie, Oberfläche, Prüfung und Auftragsumfang bestimmen die bestätigten Fertigungsmöglichkeiten und Termine.
Werkstoffe und fertige Montageschnittstellen
Werkstoff aus der freigegebenen Konstruktion wählen und Oberfläche zusammen mit den Funktionsmaßen definieren.
Aluminiumhalter
6061 kann für allgemeine gefräste Montagebauteile infrage kommen; 7075 bei entsprechendem Festigkeitsbedarf. Eloxieren verlangt Zugaben oder Maskierung an Passungen und elektrischen Kontaktflächen.
Edelstahlhalter
304 oder 316 können für Korrosionsanforderungen geeignet sein. Sorte, Zustand, Werkzeugzugang und vorgeschriebene Passivierung oder Behandlung prüfen.
Halter aus Kohlenstoff- oder legiertem Stahl
Je nach Anforderungen an Steifigkeit, Verschleiß oder Last. Genaue Sorte und Wärmebehandlung festlegen; Beschichtung oder Korrosionsschutz an die Anwendung anpassen.
Oberfläche und Gegenstück
Sichtflächen, Farbe, Kontaktflächen und Maskierung definieren. Pulverbeschichtung ist kein Standard für enge Passungen; Maße im Lieferzustand festlegen.
Gefertigt von 6CNC
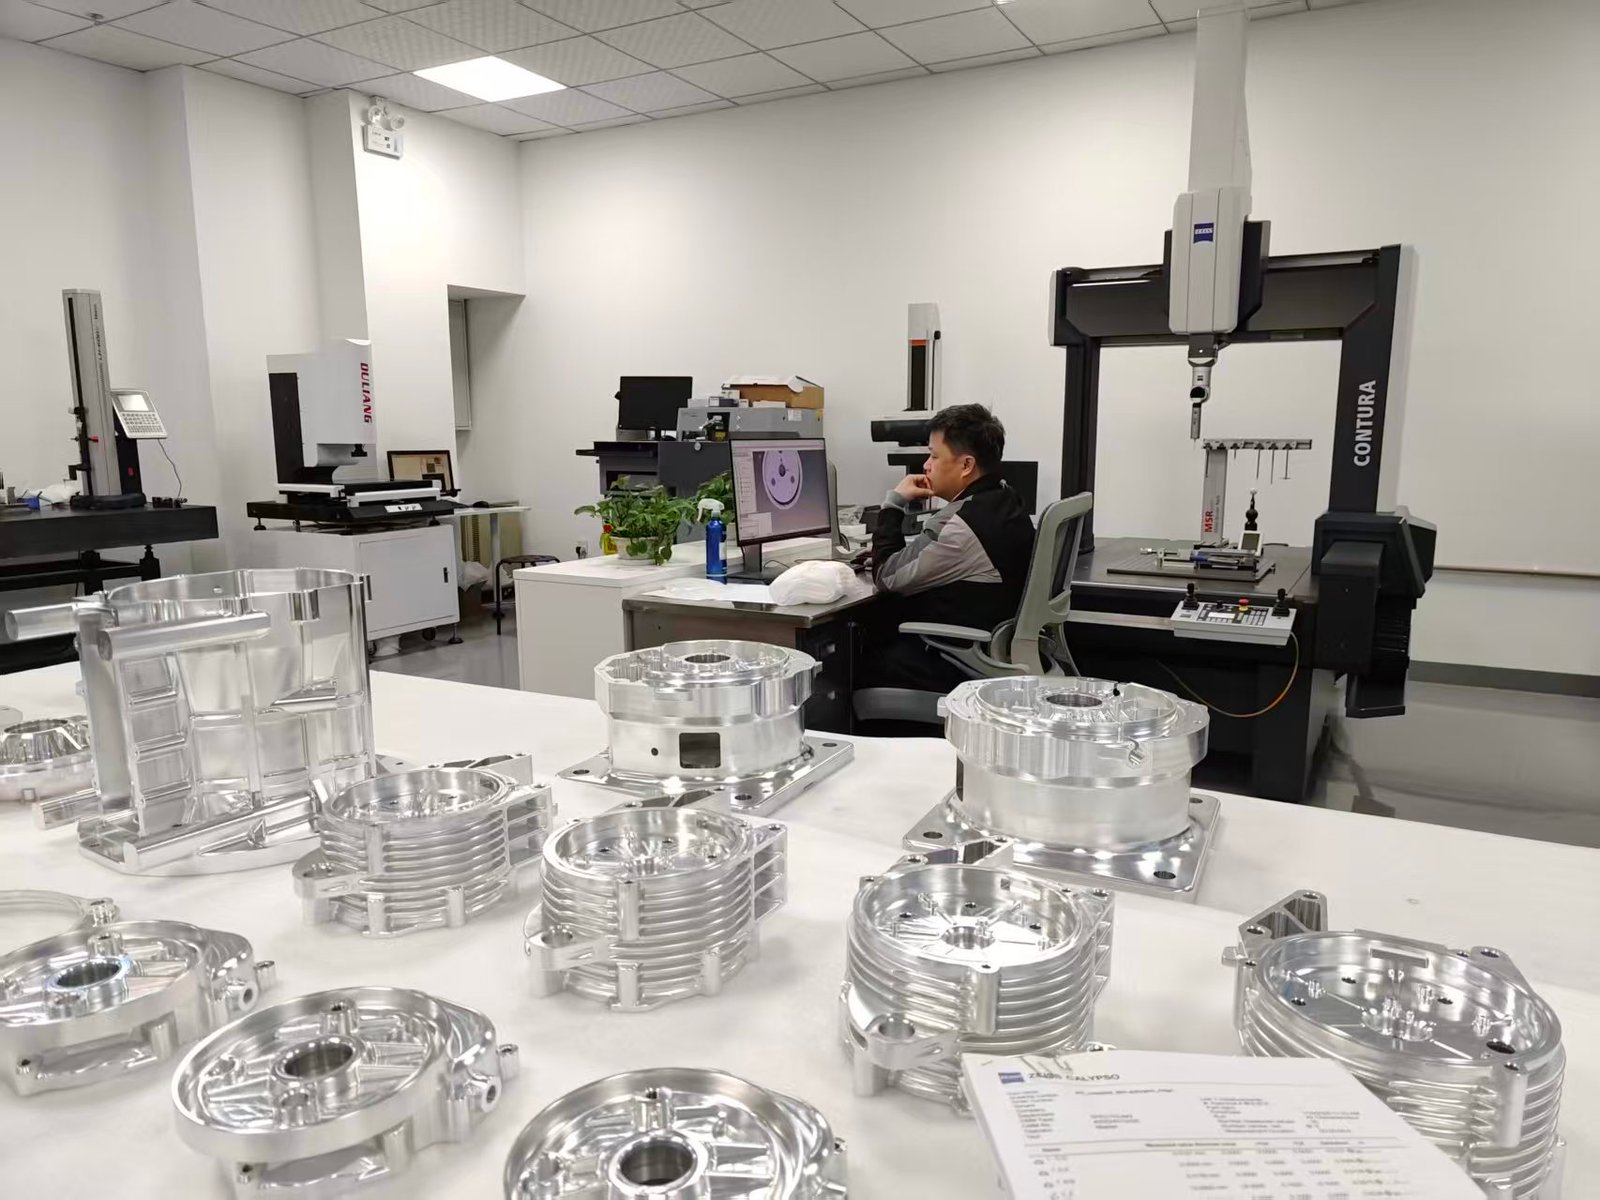
Die Prüfung folgt den entscheidenden Merkmalen
Prüfen Sie die Merkmale, die die Halterung in der Baugruppe positionieren: Bezugsflächen, Lochposition, Schlitzgröße, Gewinde und spezifizierte Maße nach der Veredelung. Vereinbaren Sie Prüfbericht und Abnahmekriterien vor der Produktion.
01
Zeichnung prüfen
Werkstoff, Geometrie, kritische Merkmale, Stückzahl und Abnahmeanforderungen bestätigen.
02
Fertigungsablauf vereinbaren
Bearbeitung, Aufspannung, gegebenenfalls externe Behandlungen und Prüfpunkte planen.
03
Bearbeiten und veredeln
Den vereinbarten Zeichnungsstand fertigen und die festgelegte Reihenfolge der Oberflächenbehandlung koordinieren.
04
Prüfen und vorbereiten
Die vereinbarten Prüfungen, Dokumentation und Verpackung für den Auftrag abschließen.
Vor Ihrer Anfrage
FAQ zur Halterungsbearbeitung
Können Sie eine Halterung aus meinen CAD-Dateien fertigen?
Ja. Stellen Sie ein 3D-Modell und eine gelenkte Zeichnung mit Werkstoff, kritischen Maßen, Oberfläche, Stückzahl und Prüfanforderungen bereit.
Validieren Sie die Tragfähigkeit der Halterung?
6CNC fertigt nach der bereitgestellten Konstruktion. Stellen Sie die freigegebenen strukturellen Anforderungen und spezifizierten Prüfungen bereit; die Bearbeitung einer Halterung allein zertifiziert nicht deren Tragfähigkeit.
Wie sollte ich Passbohrungen und Schlitze spezifizieren?
Verwenden Sie ein eindeutiges Bezugssystem und kennzeichnen Sie montagebestimmende Merkmale. Fügen Sie Angaben zum Gegenbauteil bei, soweit diese Passung oder Messung beeinflussen.
Fertigen Sie Winkel-, Gabel- und gebogene Halter?
Ja, nach Zeichnungsprüfung. Vollständige Geometrie und Gegenstückschnittstellen ermöglichen die Bewertung von Zugang, Aufspannungen, Material und Prüfung.
Soll ein Halter gefräst oder aus Blech gebogen werden?
Einfache gleichmäßig dünne Formen können zum Schneiden und Biegen passen. Präzisionsbohrungen, dicke Bereiche, integrierte Rippen und mehrere bezogene Flächen können CNC-Bearbeitung begünstigen.
Wie definiere ich das Lochbild?
Funktionsbezüge angeben und Durchgangs-, Gewinde- und Positionierbohrungen unterscheiden. Position, Stiftpassung, Verstellweg und relevante Gegenstückdaten ergänzen.
Beeinflusst Eloxieren oder Beschichten die Passung?
Ja, die Liefermaße können sich ändern. Kritische Bohrungen, Gewinde, Anlagen und elektrische Kontakte angeben und erforderliche Maskierung oder Nachbearbeitung vereinbaren.
Starten Sie Ihr Projekt mit 6CNC
Angebot für Halterungen anfordern
Senden Sie Ihre Dateien und Projektanforderungen an 6CNC. Unser Team prüft Zeichnung, Werkstoff, Fertigungsablauf, Oberflächenbehandlung, Prüfung und Lieferbedarf für ein projektspezifisches Angebot.
Ihrer Anfrage beifügen
- 3D-CAD-Modell und gelenkte 2D-Zeichnung
- Werkstoffsorte und -zustand
- Kritische Maße und Angaben zu Gegenbauteilen
- Stückzahl, Oberfläche und Prüfanforderungen
- Lieferziel und erforderliche Dokumentation